مثبتات من الفولاذ المقاوم للصدأ A2 أو A4: اختيار الدرجة وتآكل مثبتات الفولاذ المقاوم للصدأ
مسمار وصامولة من الفولاذ المقاوم للصدأ، كلاهما صحيح، وكلاهما من نفس العلبة. بعد أربع لفات، توقف المفتاح فجأة. تمزق السن اللولبي. لم يتم شد أي شيء بعزم زائد. لم يكن أي شيء خارج نطاق التفاوت المسموح به.
هذا هو التآكل الناتج عن مثبتات الفولاذ المقاوم للصدأ، وهو يستهلك ساعات تجميع أكثر من أي خطأ في اختيار الدرجات في وظيفة نموذجية.
يُتخذ قراران في غرفتين مختلفتين. تختار الهندسة نوع السبيكة. ويكتشف الإنتاج المصادرة. يجب أن يشمل طلب الشراء كلا القرارين، وإلا ستدفع الغرفة الثانية ثمن صمت الأولى.
يغطي هذا الدليل كلا الجزأين: قرار اختيار السبيكة، وظروف التجميع التي تحدد ما إذا كان المنتج سيصمد أمام اختبار الاختبار.
ما هما A2 و A4 في الواقع
كلاهما من الفولاذ المقاوم للصدأ الأوستنيتي. ولا يُصنّف أي منهما ضمن درجات القوة. هذه الجملة البسيطة تُزيل معظم الالتباس في الرسم.
A2 هو أحد أنواع الفولاذ المقاوم للصدأ من عائلة 304. ويُعرف في أوروبا باسم EN 1.4301. يحتوي على ما يقارب 18% كروم، و8% نيكل، ولا يحتوي على الموليبدينوم. وهو الفولاذ المقاوم للصدأ الأكثر استخدامًا في صناعة أدوات التثبيت، وذلك لأسباب وجيهة. فهو سهل التشكيل واللحام، ومتوفر في كل مكان، ويؤدي وظيفته بكفاءة في معظم التطبيقات الداخلية وفي المياه العذبة.
A4 هو أحد أنواع الفولاذ من عائلة 316، وفقًا للمعيار EN 1.4401. تتراوح نسبة الكروم فيه بين 16 و18%، بينما ترتفع نسبة النيكل قليلاً، ويظهر الموليبدينوم بنسبة تتراوح بين 2 و3%. يُعدّ الموليبدينوم العنصر التجاري الأساسي فيه، إذ يُثبّت طبقة الحماية ضدّ تأثير الكلوريدات، ولذلك يُستخدم A4 في أرصفة الموانئ، والمصانع الكيميائية، وفي أي مكان تُعدّ فيه رذاذات الملح ظروف عمل طبيعية.
كلا السبيكتين غير مغناطيسيتين في حالتهما بعد التلدين. وتصبحان مغناطيسيتين بشكل طفيف بعد التشكيل على البارد. لذا، يُعدّ المغناطيس أداة قبول غير فعّالة واختبارًا أقل دقة للجودة. لقد رأينا مشترٍ يرفض شحنة جيدة بحجم A4 لأن مغناطيسًا التصق برأس مسمار مُشكّل على البارد. كان الرأس مُشكّلًا على البارد، وهذا كل ما أثبته المغناطيس.
تشير علامة الجودة الموجودة على رأس القطعة إلى فئتها، مثل A2 أو A4. أحيانًا يضيف المصنّع علامة المصنع، لكنها لا تُحدد المصنع أو رقم التسخين أو تشطيب السطح أو ما إذا كانت القطعة قد خضعت لعملية التخميل. هذه المعلومات إما تُرسل على ورق أو لا تُرسل على الإطلاق.
لا يمتلك أي من النوعين خاصية التشحيم الذاتي. الفولاذ المقاوم للصدأ الأوستنيتي معدن لزج. يتصلب بالتشكيل تحت الاحتكاك الانزلاقي بدلاً من أن يلين، وهو أمر ممتاز لألواح التآكل وسيء للغاية للأسنان اللولبية.
ما الذي تعد به اللاحقتان -70 و-80 وما الذي لا تعد به
اللاحقة هي فئة خصائص وفقًا للمعيار ISO 3506-1 للبراغي والصواميل، بينما يغطي المعيار ISO 3506-2 الصواميل. الرقم هو قوة الشد الاسمية بالميغاباسكال مقسومة على عشرة. A2-70 تعني قوة شد اسمية 700 ميغاباسكال، وA4-80 تعني قوة شد اسمية 800 ميغاباسكال.
لا تتضمن هذه الطريقة عملية تبريد وتطبيع. لا يمكن تقوية الفولاذ المقاوم للصدأ الأوستنيتي بالمعالجة الحرارية. تأتي قوته من التشكيل على البارد بالإضافة إلى معدل تصلب السبيكة نفسه. لا يُعتبر مسمار A4-80 مسمارًا معالجًا حراريًا، بل هو مسمار مُشكّل على البارد بشكل مكثف.
لنكن واضحين، لأن هذا الخطأ شائع في عمليات الفحص الاستلامي: علامة الجودة تُثبت نوع السبيكة، وليس المعالجة الحرارية. لا توجد معالجة حرارية لإثباتها. ما تعد به العلامة هو مزيج من التركيب الكيميائي، والحالة، والنتيجة الميكانيكية، تم اختبارها وفقًا للمعيار المذكور في الشهادة.
يترتب على ذلك نتيجتان. أولاً، يصبح إنتاج الفئات الأعلى صعوبة مع ازدياد القطر، لأنه لا يمكن تشكيل مقطع كبير على البارد بنفس القوة دون حدوث تشققات. ثانياً، يقل التوفر عند أعلى نطاق الأحجام. ثالثاً، يحمل الفولاذ الأوستنيتي المشكل على البارد إجهاداً متبقياً. الإجهاد بالإضافة إلى الكلوريد والحرارة هي وصفة لتشقق التآكل الناتج عن إجهاد الكلوريد، لذا فإن الفئة الأعلى ليست بالضرورة فئة أكثر أماناً في بيئة رطبة غنية بالكلوريد.
المواصفات الكاملة في الطلب: ISO 3506-1، A4-80، M12، خيط خشن. ليس "مسمار من الفولاذ المقاوم للصدأ 316".
| ملكية | A2 (304 / EN 1.4301) | A4 (316 / EN 1.4401) | ماذا يعني ذلك في الطلب؟ |
|---|---|---|---|
| عائلة السبائك | الأوستنيتي، من النوع 18/8 | الأوستنيتي، الحامل للموليبدينوم | تطبع الشهادات رقم EN، وليس رمز A |
| الموليبدينوم | لم يتم تحديد أي شيء | عادة ما تتراوح النسبة بين 2 و 3 بالمائة | مقاومة الكلوريد التي تدفع ثمنها |
| الفصول الدراسية المتاحة | A2-50، A2-70 | A4-50، A4-70، A4-80 | لا تحدد فئة لا يمكن للمصنع دحرجتها |
| مسار القوة | العمل البارد | العمل البارد، المزيد منه | لا توجد معالجة حرارية معتمدة |
| تآكل الكلوريد | معتدل | أفضل حالاً، لكنني ما زلت غير محصن. | خدمة السواحل والبحر والمياه المالحة تتجه إلى الطريق السريع A4 |
| تشقق التآكل الناتج عن الإجهاد | حساس عند الدفء والرطوبة | أكثر مقاومة | قد يحتاج الكلوريد الدافئ إلى فولاذ مزدوج أو فولاذ مطلي |
| يكلف | خط الأساس | أعلى | تُعتبر مواصفات A4 للبطانية تبرعًا شهريًا |
| مسار ASTM | ASTM A193 B8 | ASTM A193 B8M | تحدد أعمال الضغط معايير ASTM، وليس معايير ISO. |
| الخدمة النموذجية | في مكان مغلق، مياه عذبة، تجمع عام | بحرية، كيميائية، ساحلية | اكتب عن البيئة، وليس فقط عن السبيكة. |
انتبه جيدًا للسطرين الأخيرين. لا يمكن استبدال A2 بـ A4 في أي اتجاه. وضع A4 مكان A2 يُكلف مالًا بشكل غير مُعلن، شهريًا، طوال مدة البرنامج. أما وضع A2 مكان A4 فيظهر لاحقًا على شكل بقع بنية على الواجهة النهائية، وتكون تكلفة الحوار الثاني أعلى بكثير من الأول.
عندما تجبر الكلوريدات A4، وعندما تفشل A4 مع ذلك
تُعدّ الكلوريدات هي العامل الحاسم. ليس الماء، ولا الرطوبة بحد ذاتها. بل أيونات الكلوريد، التي تصل على شكل رذاذ ملحي، أو ملح لإزالة الجليد، أو مبيض، أو آثار حمض الهيدروكلوريك، أو محلول ملحي، أو مواد كيميائية ناتجة عن العمليات الصناعية.
تتعرض سبائك A2 لتآكل ناتج عن تآكل الكلوريد. يتلف الغشاء الواقي موضعيًا، ويتعمق التآكل، ويتسرب الصدأ من القطعة إلى ما تحتها. في المواقع الساحلية، يظهر التصبغ قبل فحص أي مثبت، مما يجعل التركيبة بأكملها تبدو معيبة بينما كان الخلل في السبيكة فقط.
يُعدّ نمط الفشل الثاني أسوأ، لأنه مفاجئ. يتطلب تشقق التآكل الناتج عن إجهاد الكلوريد ثلاثة عوامل في آن واحد: سبيكة أوستنيتية قابلة للتأثر، وإجهاد شد، وكلوريدات مع بعض الدفء والرطوبة. تكون المثبتات المشكلة على البارد مليئة بإجهاد الشد المتبقي. والبرغي المشدود يكون تحت إجهاد شد بحكم التعريف. ضع هذه العوامل مجتمعة في موقع ساحلي دافئ، وقد يمتد الشق عبر برغي بدا مثاليًا عند تركيبه.
هذا هو الجانب غير المريح. الفولاذ A4-80 أقوى من A4-70، وفي بيئة كلوريد دافئة، لا يوفر التشكيل البارد الإضافي هامش أمان كافٍ ضد التشققات. عندما تكون الظروف قاسية حقًا - محلول ملحي ساخن، أو تعرض لمواد كيميائية مركزة، أو ترطيب متكرر - فإن الإجابة الصريحة هي أنه قد يكون من الأفضل التخلي تمامًا عن خيار A2/A4. قد يكون الحل الهندسي هو استخدام الفولاذ المزدوج، أو الفولاذ المزدوج الفائق، أو الفولاذ الكربوني المطلي مع هامش مناسب للتآكل. في حالة الفولاذ الكربوني، يُغير الطلاء سلوك الشد، كما هو الحال في المثبتات المجلفنة بالغمس الساخن . المورد الذي يدّعي أن A4 يحل جميع المشاكل يبيع رقم قطعة، وليس حلًا.
تُعتبر فئتا A2 وA4 ضعيفتين أيضاً مقارنةً بمسمار كربوني من الفئة 8.8. عندما يتطلب المفصل قوة تحميل مسبق عالية في مساحة ضيقة، لا توفر أي درجة من الفولاذ الأوستنيتي هذه القوة بتكلفة منخفضة. لذا، يُعد الفولاذ المطلي عالي القوة هو الحل الأمثل.
بالنسبة لكل ما يقع بين هذين الحدين، فإن القاعدة العملية مختصرة. بالنسبة للمناطق الساحلية والبحرية، وملح إزالة الجليد، وأجواء حمامات السباحة، وغسل مصانع الأغذية بمطهرات الكلوريد: حدد A4. أما بالنسبة للآلات العامة الجافة والمحمية التي تعمل بالمياه العذبة: فإن A2 كافية وأرخص.
ثمّة مشكلة أخرى تتمثل في التلوث، وهي مشكلة منفصلة حتى مع استخدام نفس الأدوات. ففولاذ A2 الذي تم قصه أو صقله أو تنظيفه بالرمل باستخدام أدوات سبق استخدامها على الفولاذ الكربوني سيتعرض للصدأ. ويبدأ الحديد الحرّ المُدمج في السطح بالتآكل فورًا. وهذا ليس عيبًا في الجودة، بل هو عيب في إجراءات الصيانة، والمعالجة بالتخميل وفقًا لمعيار ASTM A967 هي الحل المعتاد. تعمل هذه المعالجة على إذابة الحديد الحرّ المُدمج وإعادة بناء طبقة التخميل. وهي لا تُغيّر من تركيبة السبيكة، ولن تُنقذ فولاذ A2 من بيئة الكلوريد.
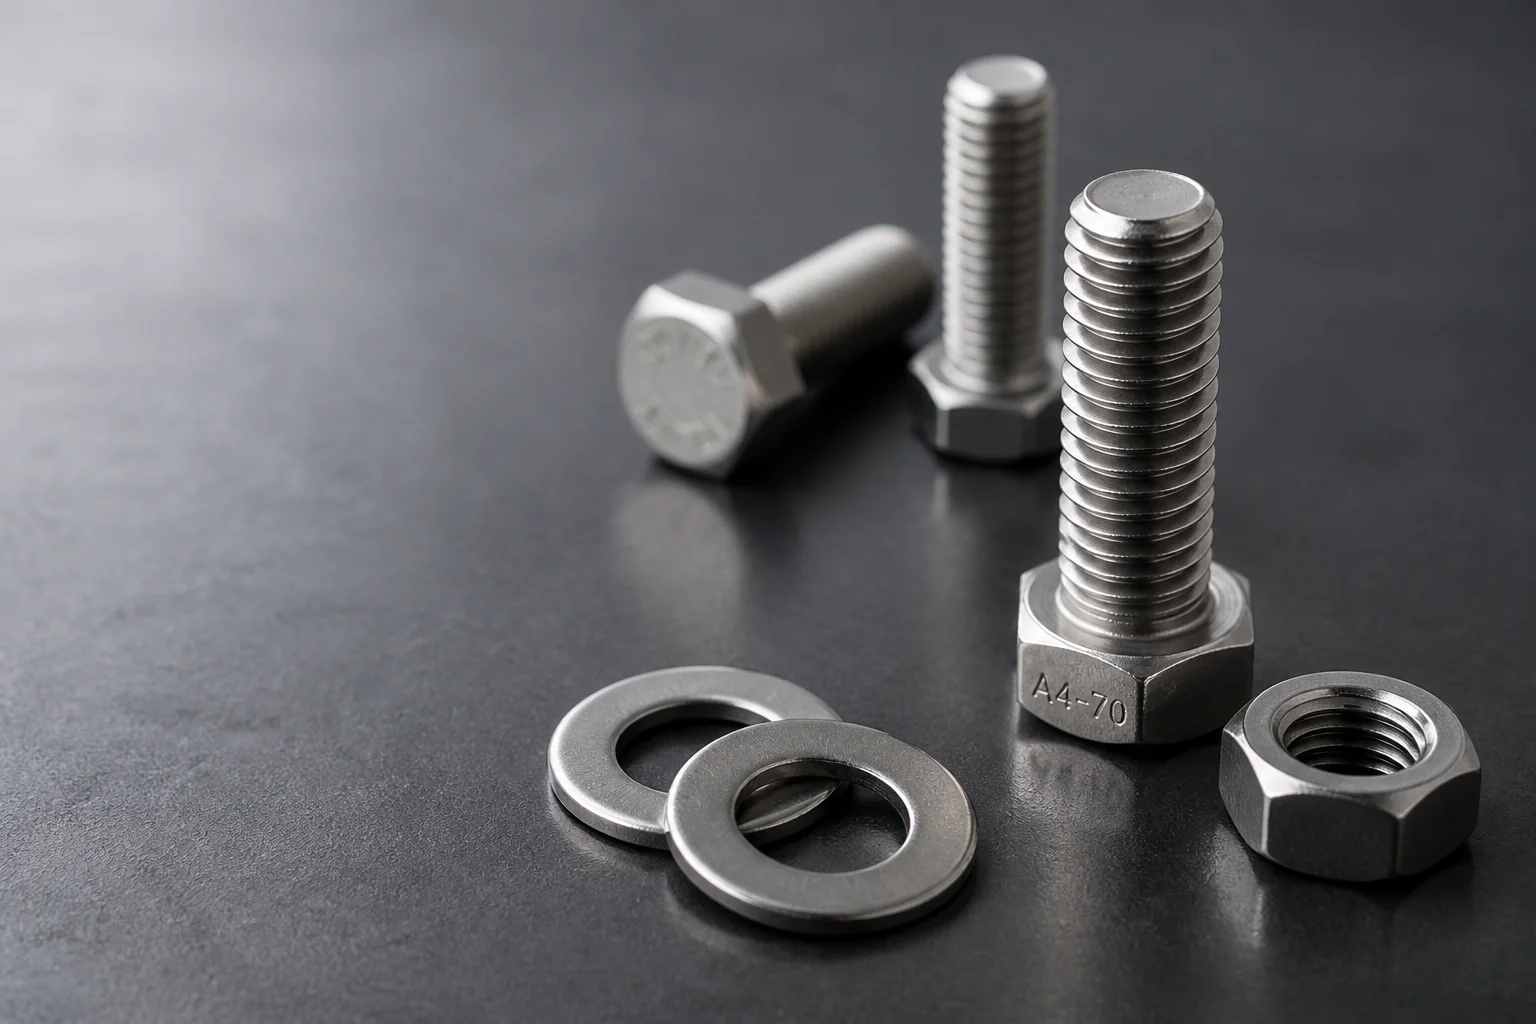
تبدو مسامير وصواميل A2 و A4 متطابقة على طاولة العمل. علامة الرأس وشهادة المصنع هما الوسيلة الوحيدة الموثوقة للتمييز بينهما، والشهادة هي التي تجتاز التدقيق.
لماذا تتعطل قطعتان صحيحتان من الفولاذ المقاوم للصدأ؟
والآن نأتي إلى الجزء الذي يُوقف خطوط الإنتاج. يحدث احتكاك مثبتات الفولاذ المقاوم للصدأ نتيجة اللحام البارد بين سطحين من الفولاذ الأوستنيتي تحت الضغط، ولا يحتاج هذا الاحتكاك إلى مساعدة من مورد سيئ.
الآلية بسيطة. كل سطح معدني مغطى بطبقة أكسيد. تحت ضغط التلامس الناتج عن خيط مشدود، تتمزق هذه الطبقة عند النقاط المرتفعة مجهريًا. يلتقي معدن جديد غير مطلي بمعدن جديد غير مطلي، وعلى هذا المستوى يلتصق السطحان. يقوم الفولاذ المقاوم للصدأ الأوستنيتي بذلك بسهولة، لأن طبقة الأكسيد تتجدد فيه بشكل فوري تقريبًا، كما أن التصلب بالتشكيل يحافظ على ضغط التلامس مرتفعًا.
بمجرد تكوّن رابطة موضعية، يؤدي استمرار الدوران إلى تمزق المعدن بدلاً من انزلاقه فوقه. يتحول المعدن الممزق إلى كتلة. تزيد هذه الكتلة من الاحتكاك. يتطلب الاحتكاك العالي عزم دوران أكبر لنفس عدد الدورات، مما يزيد الضغط، وبالتالي يُكوّن المزيد من الروابط. يتآكل السن اللولبي، وتُقفل الصامولة، فيضطر الفني إما إلى كسر البرغي أو قطع الصامولة.
تظهر العلامات بالتسلسل، وهي جديرة بالتعلم لأي شخص يعمل في ورشة النجارة. أولًا، تغير في الإحساس - يتوقف الصامولة عن الدوران بسلاسة. ثم صرير خفيف. ثم دفء في الصامولة. ثم صوت احتكاك خشن. بعد ذلك، يصبح المفصل غير صالح للاستخدام.
يمكن أن يكون كلا المكونين مطابقين تمامًا للمواصفات. لا يُعدّ التآكل عيبًا في أيٍّ منهما. وتركيب صامولة من الفولاذ المقاوم للصدأ على مسمار من الفولاذ المقاوم للصدأ هو أسوأ تركيب ممكن، وهو ما تنص عليه معظم الرسومات، لأن تطابق الدرجات يُضفي مظهرًا أنيقًا.
والآن، أضف إلى ذلك عادات التصميم التي تزيد الأمر سوءًا. فالمسافة الدقيقة بين المشابك تزيد من مساحة التلامس الجانبية، وبالتالي تزيد من الانزلاق لكل مليمتر من المشبك. كما أن طول فترة التثبيت يضاعف مساحة الالتصاق. أما مفك البراغي الصدمي عالي السرعة فيوفر دورانًا سريعًا وعزم دوران عالٍ، ولكنه لا يُحدث أي استجابة. كل هذه العوامل الثلاثة شائعة، ويمكن تجنبها جميعًا.
| مشغل | لماذا يُسبب نوبات الصرع | إجراءات تخفيف فعالة | قوة التثبيت |
|---|---|---|---|
| الفولاذ المقاوم للصدأ على الفولاذ المقاوم للصدأ، جاف | نفس السبيكة، نفس الصلابة، بدون طبقة رقيقة | مادة مانعة للتآكل على السن اللولبي وسطح التحميل | قوي |
| درجة خيط دقيقة | مزيد من الاحتكاك بالجناح، مزيد من الانزلاق | استخدم درجة خشنة ما لم يتطلب التصميم درجة دقيقة | قوي، وحر |
| مفك براغي صدمي | عزم دوران مطروق، حرارة، بدون ردود فعل | أدوات يدوية أو مفك براغي منخفض السرعة | قوي |
| خطوبة طويلة | مساحة أكبر للحام البارد، احتكاك أكبر | اجعل التفاعل متناسبًا مع التصميم | معتدل |
| الصلابة المتطابقة | لا يمكن لأي من السطحين أن يستسلم | زوج من درجات صلابة مختلفة | ضعيف وحيداً |
| حصى في الخيط | جسيم واحد يسجل على الجانب | نظف قبل التجميع؛ ضع الأجزاء الصغيرة في أكياس. | قوي |
| بداية خيط متقاطع | المنعطف الأول يُسبب المرارة، والباقي يتبعه. | نهايات مشطوفة؛ ابدأ باليد | قوي |
| إعادة استخدام جزء متآكل | تمزق الأجنحة يضمن تكرار ذلك | تخلص من كلا الجزأين؛ لا تقم أبدًا بتلبيسهما وإعادة تركيبهما. | قاعدة مطلقة |
اقرأ هذا الجدول مع وضع أمر واحد في الاعتبار. الصفوف القريبة من الأعلى تمثل إصلاحات العمليات. تكلفتها زهيدة وهي فعّالة. أما الصفوف في الأسفل فتمثل إصلاحات التصميم والمشتريات. وهي فعّالة أيضاً، لكنها تتطلب تعديل رسم أو أمر شراء، وهذا دائماً ما يكون أبطأ.
الحلول التي تُجرى في أرضية المصنع، بالترتيب الذي ينبغي تجربتها
ابدأ بالتشحيم. يُشكّل مُركّب مانع للتآكل طبقةً رقيقةً بين السطحين، مما يُقلّل الاحتكاك إلى درجةٍ كافيةٍ تمنع وصول الخشونة إلى الضغط اللازم للالتصاق. تُعدّ معاجين ثاني كبريتيد الموليبدينوم والنحاس من الخيارات التقليدية. أما مواد التشحيم الشمعية ومواد التشحيم ذات الطبقة الجافة فهي أنظف وأكثر شيوعًا في المصانع القريبة من قطاع الأغذية. جميعها أفضل من التجميع الجاف.
ضعه في موضعين، وليس موضعًا واحدًا. فكل من السن اللولبي والسطح أسفل رأس الصامولة أو البرغي يتعرضان للاحتكاك الانزلاقي. المحلات التي تكتفي بتشحيم السن اللولبي فقط لا تزال تعاني من مشاكل، ثم تلقي باللوم على المعجون.
الهدف هو الحصول على طبقة رقيقة ومتساوية. تجذب الفرشاة المحمّلة بالشوائب الأوساخ وتغيّر معامل عزم الدوران. ويحتاج المفصل المُشحّم إلى قيمة عزم دوران خاصة به، لأن الشحم يقلل الاحتكاك، وبالتالي يوفر نفس إعداد المفتاح قوة تثبيت أكبر. وهذا أمر مرغوب فيه عادةً، ومع ذلك يجب حسابه. تم توضيح هذه العلاقة في ملاحظتنا حول عزم دوران البراغي وقوة التثبيت .
ثانيًا، اكسر تطابق الصلابة. إذا كان البرغي والصامولة من نفس السبيكة والفئة، فلن يتمكن أي من السطحين من الانحناء والسماح للآخر بالانزلاق. استخدام برغي من الفئة A2 مع صامولة من الفئة A4 يمنح أحد السطحين أفضلية طفيفة. هذا مفيد، ولكنه ليس حلاً جذريًا، ومن يدّعي ذلك لم يشاهد وصلة عنيدة. أما النسخة الأقوى فهي مصنوعة من سبيكة مختلفة تمامًا: صامولة من البرونز السيليكوني، أو صامولة من الفولاذ المقاوم للصدأ مطلية بطبقة جافة، مما يلغي الاحتكاك بين الفولاذ المقاوم للصدأ عند سطح الانزلاق. احتفظ بهذا الخيار للوصلات التي تفشل باستمرار.
استخدم أسنانًا خشنة. فالأسنان الخشنة أقل عرضة للتآكل من الأسنان الدقيقة ذات القطر نفسه. عدد لفات أقل للتثبيت، ومسافة انزلاق أقصر. إذا نص الرسم على استخدام أسنان دقيقة لسبب ما - كالاهتزاز، أو الضبط، أو رقة الجدار - فاستخدمها مع زيادة كمية المزلق. أما إذا كان استخدام الأسنان الدقيقة نتيجة عادة، فغيّرها.
أبطئ الدوران. الحرارة هي العامل المُسرِّع. الصامولة التي تُدار بسرعة عالية تُولِّد حرارة احتكاك على جانبها قبل أن يُؤدِّي غشاء التشحيم وظيفته، والفولاذ المقاوم للصدأ الساخن يتآكل بسهولة أكبر من البارد. الدوران البطيء والثابت والمتواصل أفضل من الدوران السريع المتقطع. إذا أصدرت الصامولة صريرًا، فتوقف، وأرخِها، وأضف مادة التشحيم، ثم ابدأ من جديد. إن إجبارها على الدوران رغم الصرير يُحوِّل وصلة قابلة للإصلاح إلى قطعة خردة.
تجنب استخدام مفك البراغي الصدمي. فهو السبب الأكثر شيوعًا للتلف في المصانع التي تُطبّق جميع الإجراءات الأخرى بشكل صحيح. يُولّد مفك البراغي الصدمي عزم دوران هائل بضربات سريعة، دون أي رد فعل. إنه آلة مثالية للتآكل. استخدم الأدوات اليدوية، أو مفك براغي منخفض السرعة مُتحكّم به، أو مفتاح عزم دوران يُطبّق ببطء. إذا كان الإنتاج يتطلب سرعة عالية، فالحل هو استخدام مُشحّم وصامولة مُغطّاة، وليس مفك براغي أكبر.
ثم الأساسيات. خيوط نظيفة. بداية مشطوفة. لا إعادة استخدام أي جزء متآكل. تغليف فردي للأجزاء المعدنية الصغيرة المصنوعة من الفولاذ المقاوم للصدأ حتى لا تحتك الخيوط ببعضها البعض في الكرتون لمدة ثلاثة أسابيع في البحر. لا شيء من هذا غريب. يتم تجاهل كل شيء.
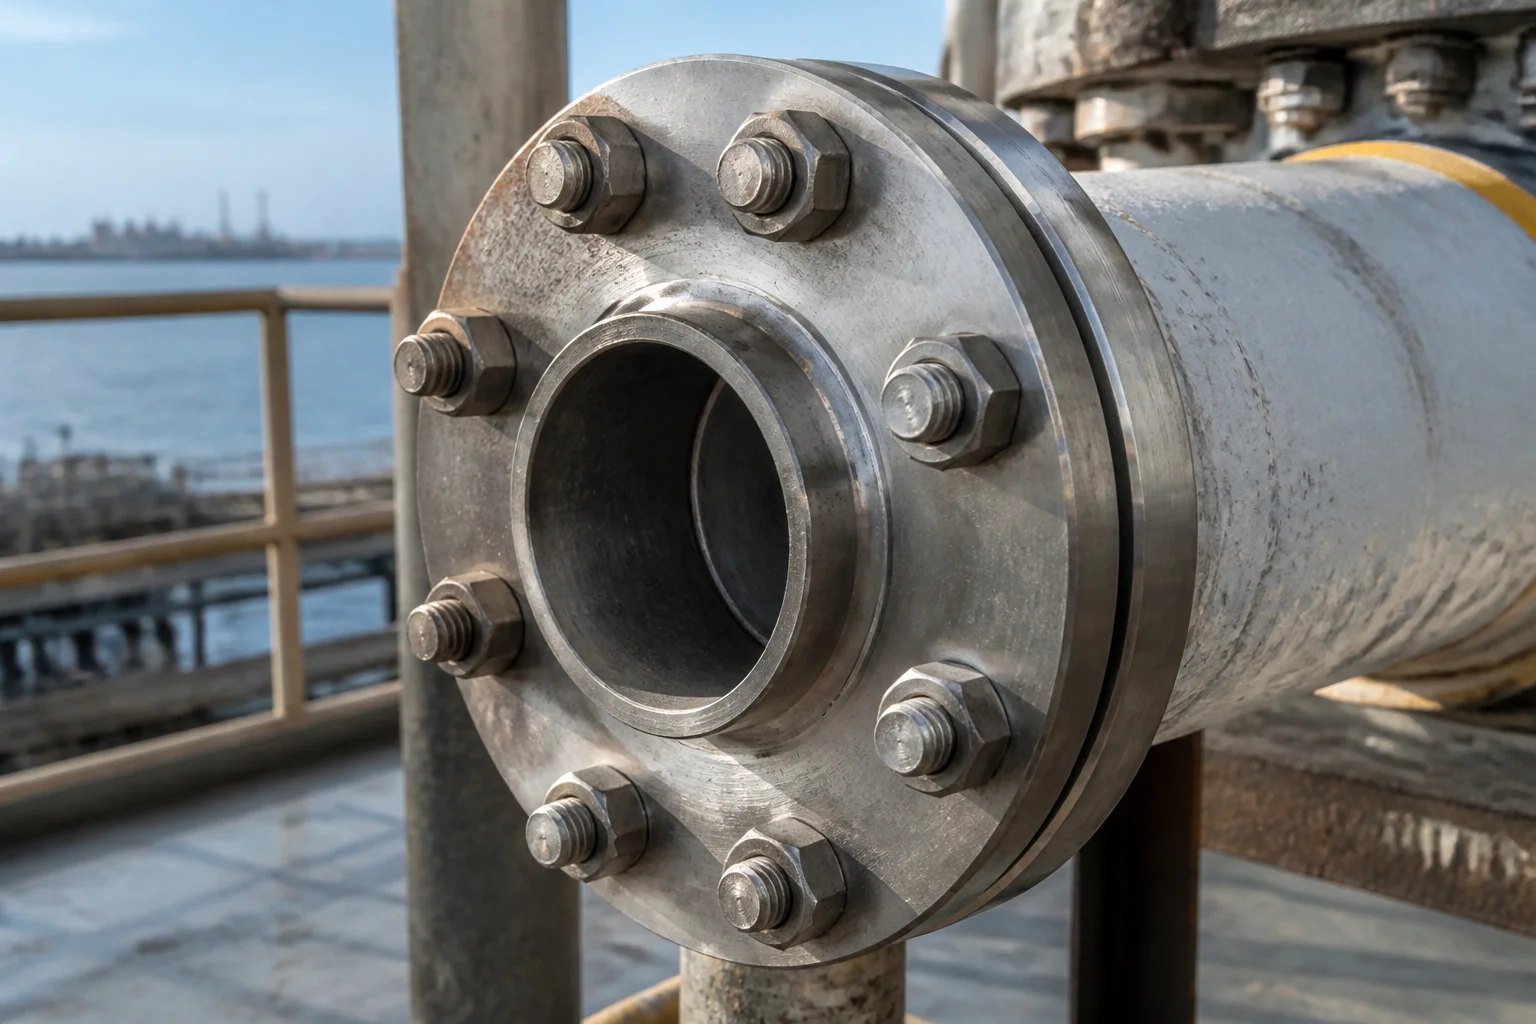
تُختبر معايير اختيار درجة الصلابة في المنشآت البحرية والكيميائية. فالكلوريدات، بالإضافة إلى بيئة دافئة ورطبة، ومسمار مشدود بإحكام، هي بالضبط التركيبة التي لا تتحملها الصلابة A2 بشكل جيد.
ما لا يوضحه الرسم وتقرير الفحص
افتح رسمًا تخطيطيًا نموذجيًا لمثبت من الفولاذ المقاوم للصدأ. ستجد المقاس، والطول، ورمز السن اللولبي، وعلامة الدرجة، وملاحظة حول التشطيب تشير إلى أنه "مُخَمَّل" أو "نظيف". هذه هي المواصفات الكاملة، وهي تفتقر إلى المتغيرات الثلاثة التي تحدد إمكانية تركيب القطعة.
أول ما ينقص هو مادة التشحيم، أو بالأحرى غيابها. صامولة A4-70 جافة وأخرى مشمعة هما نفس القطعة على الورق، لكنهما منتجان مختلفان على طاولة العمل. لا يوجد ما يميزهما في الرسم، وبالتالي لا يوجد ما يميزهما في عرض السعر أيضاً.
أما الجزء الثاني فهو الجزء المتوافق. التآكل خاصيةٌ للزوج. الرسم الذي يحدد مسمارًا ويترك الصامولة للمُركِّب يُحدد نصف وصلة. إذا كانت الصامولة من مورد مختلف، أو مصنوعة من سبيكة مختلفة، أو بصلابة مختلفة، فإن التوافق لم يُصمَّم أصلًا. لقد حدث ذلك.
العامل الثالث هو مدى تداخل الخيوط وعمق الثقب. يؤثر كلاهما على مساحة التلامس، ومساحة التلامس بدورها تزيد من خطر التصلب. وعادةً ما يتم تحديد كليهما من قبل مصمم الدعامة.
والآن، إليكم تقرير الفحص. سيوضح التقرير الأبعاد مقارنةً بالتفاوتات المسموح بها، ونتائج قياس اللولبة، وشهادة المصنع التي تتضمن التركيب الكيميائي والخواص الميكانيكية. وثائق جيدة، لكنها جميعًا لا تُشير إلى سبب العطل الذي تواجهه. يُثبت مقياس اللولبة (مقبول/غير مقبول) ملاءمة اللولبة، لكنه لا يُوضح كيفية تصرفها عند عزم دوران 40 نيوتن متر مع وجود شوائب عليها.
تستحق الشهادة القراءة لسببين: أولهما، مقارنة نتائج الكيمياء بالدرجة المطلوبة، لأن بيع A2 على أنها A4 هو استبدال معروف، وفرق السعر حقيقي. وثانيهما، مقارنة نتائج الميكانيكا بالفئة المحددة، لأن قطعة من الفئة 70 تحمل علامة 80 موضوع مختلف تمامًا.
إذا توفرت قيمة الصلابة، فاحتفظ بها. فهي الرقم الوحيد الذي يحدد ما إذا كانت حيلة اختلاف الصلابة لديها أي فرصة للنجاح.
هناك وثيقة أخرى مهمة ونادرًا ما تُطلب: سجل التخميل. يُعدّ معيار ASTM A967 المرجع الذي يستشهد به معظم المشترين. يُزيل التخميل الحديد الحر ويُعيد بناء طبقة التخميل. كما يُخلّف سطحًا نظيفًا ونشطًا للغاية، والتآكل الناتج عن الاحتكاك في الفولاذ المقاوم للصدأ النظيف لا يقلّ سوءًا عن التآكل الناتج عن الاحتكاك في الفولاذ المقاوم للصدأ المتسخ. إذا تمّ التخميل بكثرة ثمّ تجميع القطع جافة، فإنّ المخاطر تزداد بدلًا من أن تقلّ. هذه حجةٌ تدعو إلى اتخاذ قرار بشأن نوع المُزلّق بعد التخميل، عن قصد.
وهذا يعيد المشكلة برمتها إلى ملاحظة واحدة. لا يُكتشف تآكل مثبتات الفولاذ المقاوم للصدأ بالفحص، بل يُمنع بالمواصفات، التي تُوضع قبل وجود الأجزاء.
ما الذي يجب تضمينه في أمر الشراء؟
معظم هذا المقال يمكن اختصاره إلى صفحة واحدة من نص طلب الشراء. اكتبه مرة واحدة وسيتوقف الجدل عن التكرار.
يتطلب الطلب تحديد الدرجة مرتين، كرمز A الذي يتعرف عليه المتجر ورقم EN المطبوع على شهادة المصنع. ثم الفئة مع معيارها، مع تحديد درجة الصوت بشكل صريح، لأن "M10" وحده قد يوحي بالخشونة في بعض المكاتب والنعومة في مكاتب أخرى.
ثمّة أمورٌ نادراً ما يراها مورّدو القطع: حالة التجميع. من يقوم بتطبيق المُزيّت، وما نوعه، وهل يُطبّق على السنّ اللولبي فقط أم على سطح المحمل أيضاً. يختلف سعر المُورّد الذي يُطبّق طبقةً جافةً داخلياً عن سعر المُورّد الذي يُشحن القطع جافةً. كلاهما مُناسب، لكن واحداً فقط يُناسب عملية التجميع لديك.
أضف خط التعبئة والتغليف. تصل القطع المعدنية المصنوعة من الفولاذ المقاوم للصدأ، والتي تُنقل بشكل منفصل في كرتون، متضررة من حيث السن اللولبي، مما يُظهر على خط الإنتاج تآكلاً، فيُلقي خط الإنتاج باللوم على السبيكة. يُعدّ التغليف الفردي أو الصناديق المقسمة وسيلة وقائية رخيصة للأحجام الصغيرة.
وأخيرًا، اطلب كمية تجريبية قبل الإنتاج الكامل. خمسون قطعة يتم تجميعها وفقًا لشروطك الخاصة ستوفر لك معلومات أكثر دقة حول مخاطر المصادرة من أي شهادة، وبتكلفة شبه معدومة.
| حقل أمر الشراء / طلب عرض الأسعار | ماذا أكتب؟ | لماذا ينتمي إلى هناك؟ |
|---|---|---|
| التقييم، في كلا الاتجاهين | A4، EN 1.4401 | يتم التحقق من الكيمياء مقابل رقم EN |
| الفئة والمعيار | مقاس A4-70 أو A4-80 وفقًا للمعيار ISO 3506-1؛ والصواميل وفقًا للمعيار ISO 3506-2 | السبيكة والقوة هما قراران |
| الخيط والخطوة | M12 × 1.75 خشن، أو ناعم إذا لزم الأمر حقًا | النغمات الدقيقة تزيد من المخاطر، لذا اجعلها مرئية |
| جزء التزاوج | يتم توفير درجة ونوع وتشطيب الصامولة كمجموعة. | التآكل خاصية مزدوجة |
| مادة تشحيم | النوع، والتغطية، يتم تطبيقها من قبل المورد أو من قبلنا | أكثر وسائل التحكم فعالية، وأكثرها إغفالاً |
| ارتباط | سُمك التثبيت بالإضافة إلى التثبيت في الصامولة أو الثقب | يؤدي التلامس الطويل إلى زيادة عزم الدوران ويزيد من الاتصال |
| التخميل | سواء كان مطابقًا لمعيار ASTM A967 أم لا، مع تقديم السجل | يمنع اعتبار صدأ الحديد الحر عيبًا في الجودة |
| حالة الخيط | ملفوفة، مشطوفة، بدون بداية ملفوفة | تبدأ معظم النوبات عند المنعطف الأول |
| الوثائق | شهادة مطحنة لكل دفعة، ومواصفات ميكانيكية لكل فئة | يربط هذا الادعاء المتعلق بالسبيكة بالشحنة |
| بيئة | ساحلي، كيميائي، غسيل، درجة الحرارة | دع المورد يعترض على الدرجة |
يمكن وضع هذا الجدول في صفحة واحدة. ضعه في نموذج طلب عرض الأسعار، وستتوقف الحجج المتكررة قبل أن تبدأ. تجدون التفاصيل الكاملة، بما في ذلك الصياغة المعتمدة على الرسومات، في دليلنا لكتابة طلب عرض أسعار خاص بالمثبتات .
تنبيه هام: ليس كل طلب يتطلب بيانات عن الصلابة، وسجل التخميل، وعينة تجريبية. فصندوق براغي M6 A2 لحماية آلة ما ليس مجموعة شفة على خط إنتاج مواد كيميائية. يجب أن تتناسب المستندات المطلوبة مع تكلفة الفشل، وإلا ستصبح مجرد كلام يتجاهله الموردون.
الأسئلة التي يطرحها المشترون بالفعل
هل مقاس A4 أفضل دائمًا من مقاس A2؟
لا. ورق A4 يقاوم الكلوريدات بشكل أفضل، ولكنه أغلى ثمناً، ولا يُقدم أي فائدة تُذكر في الاستخدامات الداخلية الجافة. اختر ورق A4 في الأماكن التي تتعرض فيها المواد للكلوريدات أو الهواء البحري أو المواد الكيميائية. اختر ورق A2 في باقي الأماكن، واستثمر الفرق في مواد التشحيم والتغليف الأفضل، مما سيمنع حدوث المزيد من الأعطال.
هل يمكنني استخدام مسامير A2 مع صواميل A4؟
نعم، والعديد من المصانع تفعل ذلك عمدًا. يُعطي الزوج المختلط فرقًا طفيفًا في الصلابة، مما يقلل من خطر التآكل، كما أن محتوى الموليبدينوم في الصامولة يُساعد في المناطق التي يتعرض فيها الخيط المكشوف للكلوريد. اكتب نوع الزوج في الطلب حتى يكون قرارًا مدروسًا وليس مجرد صدفة في المخزون.
هل يؤثر مانع التآكل على قيمة عزم الدوران؟
نعم، بشكل كبير. يتميز السن اللولبي المُشحّم بمعامل احتكاك أقل، لذا فإن نفس إعداد مفتاح الربط يُنتج قوة تثبيت أكبر من التجميع الجاف. أعد حساب عزم الدوران لحالة التشحيم، واذكر في الرسم أن الأجزاء مُشحّمة.
لماذا تم تجميع نفس الأجزاء بنجاح في العام الماضي؟
حدث تغيير ما في سلسلة الإنتاج. ربما استخدام مادة تشحيم مختلفة أو عدم استخدام أي مادة تشحيم على الإطلاق، أو تغيير نوع تشطيب الخيوط من مورد جديد، أو استخدام آلة أسرع على خط الإنتاج، أو استخدام دفعة أكثر خشونة من حبيبات التشحيم في الورشة، أو تغيير المشغل. يتأثر التآكل بالظروف المحيطة، وليس فقط بالمواد، لذا يجب أن تشمل المقارنة العملية بالإضافة إلى القطعة نفسها.
هل يمكن تنظيف مسمار متآكل وإعادة استخدامه؟
لا. يؤدي التآكل إلى نقل المعدن وتمزق جوانب السن اللولبي، مما يجعل الشكل الهندسي مختلفًا عن الرسم. إن تنعيم السن اللولبي بالمبرد يخفي التلف ويضمن حدوث انحشار ثانٍ عند عزم دوران أقل. تخلص من كلا الجزأين وابدأ من جديد.
هل يبقى المثبت المصنوع من الفولاذ المقاوم للصدأ والمطلي مقاومًا للتآكل؟
الركيزة هي... طبقة رقيقة جافة أو طلاء شمعي تغطيها، وتبقى مقاومة التآكل للسبيكة الأساسية دون تغيير باستثناء الحواف المقطوعة. تُستخدم الطلاءات على الفولاذ المقاوم للصدأ بشكل أساسي للتشحيم ومنع احتكاك الخيوط ببعضها، وليس عادةً لتوفير الحماية من التآكل.
كيف أعرف أن الدرجة التي حصلت عليها هي الدرجة التي طلبتها؟
يتم التحقق من شهادة المصنع، ومطابقتها مع التركيب الكيميائي المطلوب للدرجة، ومن خلال علامة الدرجة الموجودة على رأس الجهاز والتي تتطابق مع تلك المطلوبة. لا يُثبت المغناطيس أي فائدة تُذكر. إذا كان الاحتمال مرتفعًا، فإن فحصًا كيميائيًا موضعيًا أو اختبار صلابة على عينة يُحسم الأمر في دقائق.
تحمي درجة التشحيم الهيكل. ويحمي المُشحِّم التجميع.
قراران، طلب شراء واحد، ويحدث ارتباك مستمر بينهما.
يُجيب تصنيف التآكل على سؤالٍ مُلحّ: A2 للاستخدام العادي، وA4 في حال وجود الكلوريدات، ومناقشةٌ صريحةٌ عندما لا يُناسب أيٌّ من التصنيفين. هذا القرار من اختصاص المهندسين، ويجب أن يُبنى على أساس مراعاة البيئة، لا على أساس العادة.
تُجيب فئة الخصائص على سؤال يتعلق بالقوة. فهي تُحدد قدرة الوصلة على التحمل، والرقم الناتج هو نتيجة التشكيل على البارد وليس نتيجة المعالجة الحرارية. لا تُشير علامة الفئة 80 إلى جودة أفضل في علم المعادن، بل إلى زيادة في التشوه أثناء التصنيع.
لا يُعالج أيٌّ من القرارين مشكلة التجميع. فالتآكل السطحي ظاهرةٌ سطحية، وتتأثر الأسطح بعوامل التشحيم، والخطوة، والسرعة، والنظافة، والصلابة. حتى لو أهملنا هذه العوامل الخمسة، فإن وصلة A4-80 ذات المواصفات المثالية ستظل عالقةً عند أول مسمار.
لهذا السبب، يظهر تآكل مثبتات الفولاذ المقاوم للصدأ باستمرار في تقارير التكاليف تحت عنوان خاطئ. يُسجّل الأمر كشتكة جودة ضد مورد قام بشحن ما طُلب بالضبط. يكمن الخلل الحقيقي في سطر واحد من النص لم يكتبه أحد.
اكتب السطر. حدد الدرجة مرتين، وحدد الفئة ومعيارها، وحدد درجة الصوت، وحدد نوع المُزَلِّق ومن يقوم بتطبيقه، وحدد الجزء المُتزاوج، واطلب عينة تجريبية. ثم، على الأرض، خفف سرعة السائق واحتفظ بفرشاة مانعة للتآكل على المنضدة.
تُوفر شركة JingleFix في نينغبو مجموعة واسعة من أدوات التثبيت، والمثبتات، والمشابك، والقطع المصنعة من الفولاذ المقاوم للصدأ والفولاذ الكربوني، مع إمكانية التخصيص بناءً على الرسومات والعينات، بالإضافة إلى وثائق الفحص المتفق عليها لكل طلب. تتمتع الشركة بخبرة 12 عامًا في مجال التصدير، وتحرص على الاستفسار عن وظيفة كل وصلة قبل تحديد درجتها. سواء كنتَ تُفاضل بين درجتي A2 و A4، أو تواجه مشكلة توقف خط إنتاج، فإن المجموعة الكاملة متوفرة هنا، كما تجد تفاصيل مسامير التثبيت السداسية في صفحة مسامير التثبيت السداسية .
أرسل لنا معلومات عن بيئة العمل، والحجم، والفئة، ونوع القطع التي يتم تثبيتها. سنخبرك بما ينقص من المواصفات قبل تقديم أي عرض سعر.
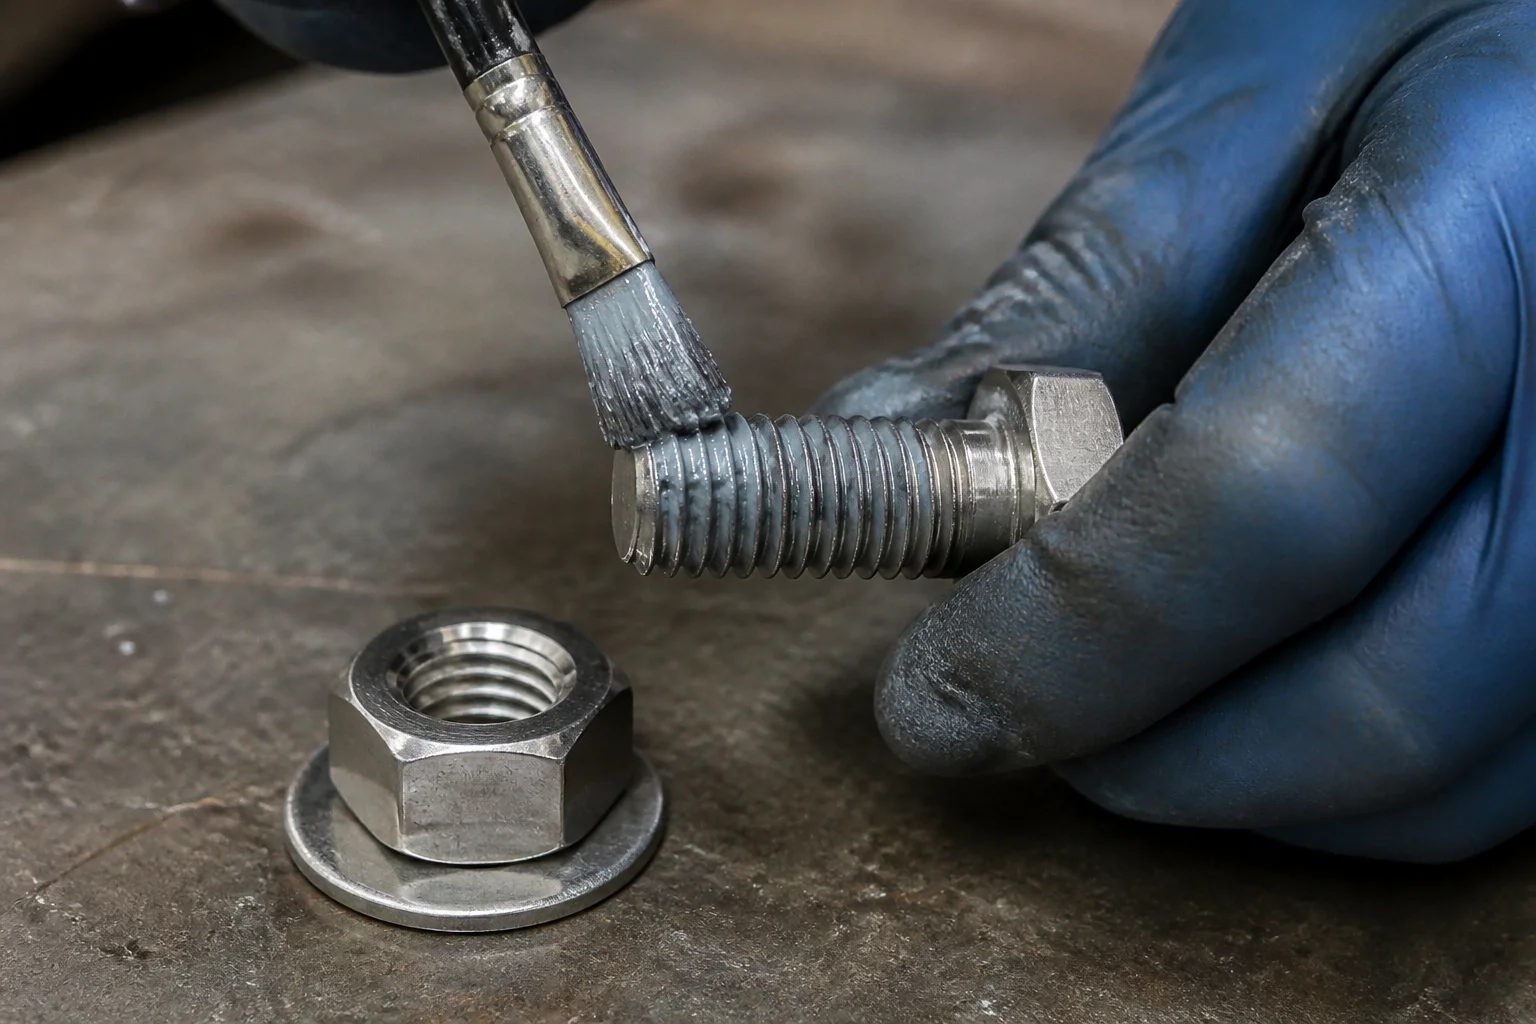
طبقة رقيقة ومتساوية على السن اللولبي وتحت سطح التحميل. سطحان، وليس سطحاً واحداً، ولا تستخدم فرشاة محملة أبداً - فالمعجون الزائد يجذب الأوساخ ويغير معامل عزم الدوران.
حدد الدرجة وحالة التجميع دفعة واحدة
أرسل لنا المقاس والكمية ونوع المنتج وبيئة الخدمة. سنرد عليك بخيارات الجودة، وخيارات مواد التشحيم والتغليف، والوثائق التي يمكننا توفيرها لهذا الجزء تحديدًا.
أرسل استفسارك الآن →أو راسلنا عبر البريد الإلكتروني sales@jinglefix.com أو عبر واتساب على الرقم +86 13958236696