Anzugsmoment der Schrauben und Klemmkraft: Was Käufer vor der Freigabe angeben müssen
Zwei Schrauben verlassen dasselbe Werk. Dieselbe Zeichnung. Derselbe Schraubenschlüssel. Dasselbe Drehmoment von 210 Nm. Die eine Verbindung hält jahrelang. Die andere löst sich beim ersten Einlegen der ersten Schicht.
Nichts in den Unterlagen erklärt das. Die Unterlagen vermerkten lediglich eine Eingabe. Sie hielten nie fest, was das Gelenk tatsächlich erhalten hat.
Das Drehmoment ist das, was der Schraubenschlüssel liefert. Die Klemmkraft ist das, was auf das Gelenk wirkt. Die Reibung liegt dazwischen, und die Reibung ist die eine Variable, die fast niemand notiert.
Dieser Leitfaden zu Anzugsmomenten und Klemmkräften konzentriert sich auf die Aspekte, die Sie als Käufer beeinflussen können. Er erklärt, was ein Anzugsmoment aussagt und was nicht. Außerdem zeigt er, welche Details die Klemmkraft beeinflussen, wie sich die verschiedenen Anziehmethoden in ihren Aussagekraft unterscheiden und was in einer Angebotsanfrage enthalten sein sollte, damit zwei Angebote ohne Rätselraten verglichen werden können.
Ein Satz, falls Sie sich sonst nichts merken sollten: Ein Drehmomentwert ohne Berücksichtigung der Reibung ist eine Zahl ohne Bedeutung.
Ihr Schraubenschlüssel misst Reibung, nicht Kraft.
Ein Drehmomentschlüssel misst den Widerstand. Das ist seine einzige Aufgabe. Er weiß, wie schwer es war, die Mutter weiterzudrehen. Er hat keine Ahnung, wie stark die Platten beansprucht wurden.
Die Platten werden gedehnt. Der Bolzen verlängert sich um einige Hundertstel Millimeter. Er wirkt wie eine sehr steife Feder und zieht die Verbindung zusammen. Diese Kraft ist die Klemmkraft.
Die Verbindung zwischen den beiden Größen ist eine kurze Formel: T = K × F × d. Das Drehmoment entspricht dem Koeffizienten, multipliziert mit der Vorspannung und dem Nenndurchmesser. K fasst alle Reibungseffekte in einer dimensionslosen Zahl zusammen, weshalb ihm so viel Gewicht, aber wenig Vertrauen zukommt.
Nehmen wir eine 50-mm-Schraube, die eine Kraft von 100 kN tragen soll. Ein K-Wert von 0,20 entspricht etwa 1000 Nm. Ein K-Wert von 0,14 entspricht 700 Nm für die identische Verbindung. Dieselbe Schraube. Gleiche Belastung. Dreißig Prozent weniger Kraftaufwand beim Anziehen.
Am Stahl selbst hat sich nichts verändert. Nur die Oberflächen.
Das ist das ganze Problem, und es lässt sich in einer Zeile Rechnung lösen. Falls Sie die gleiche Argumentation für Kleinteile suchen, finden Sie in unserem Hinweis zur Bedeutung des Drehmoments beim Anziehen von Schrauben eine Erklärung, die dies aus Montagesicht behandelt.
Wohin die Anstrengungen tatsächlich fließen
Bei einer trockenen Stahlverbindung wird etwa ein Zehntel des aufgebrachten Drehmoments zur Klemmkraft. Der Rest geht in die Reibung über – unter der Mutterfläche und entlang des Gewindes. Diese Aufteilung taucht immer wieder in der Fachliteratur zum Thema Verschraubungen auf und erklärt, warum kleine Oberflächenänderungen große Vorspannungsänderungen bewirken.
| Weg | Anteil des aufgebrachten Drehmoments (trockener Stahl, typisch) | Was steuert es? |
|---|---|---|
| Reibung unter dem Kopf / an der Mutterfläche | ≈ 50% | Härte und Planheit der Unterlegscheibe, Auflagefläche, Beschichtung, Grate |
| Gewindereibung | ≈ 40% | Gewindezustand, Beschichtungsdicke, Schmierstoff, Passungsklasse |
| Nützliche Arbeit (Schraubenstreckung) | ≈ 10% | Grifflänge, Schaftdurchmesser, Elastizitätsmodul |
Diese Proportionen erklären die meisten unerwarteten Abweichungen im Feld. Der Austausch einer Unterlegscheibe verändert den Lagerfaktor. Der Austausch einer Beschichtung verändert beide Faktoren gleichzeitig. Keiner der Unterschiede wird im Maßprüfbericht aufgeführt.
Das bedeutet, dass eine trocken verzinkte Mutter und eine gewachste Zinklamellenmutter bei 210 N·m nicht austauschbar sind. Beide können die Maßprüfung bestehen und dennoch Verbindungen erzeugen, die sich völlig unterschiedlich verhalten.
K ist eine Zahl, die man erbt, keine Zahl, die man nachschlägt.
Den Drehmomentkoeffizienten misst niemand für einen Routineauftrag. Er wird einfach übernommen. Aus einem Datenblatt zur Beschichtung. Aus einem früheren Projekt. Aus einer Tabelle, die jemand 2019 per E-Mail verschickt hat.
Die korrekte Messung ist in ISO 16047 beschrieben. Dazu gehören eine Serienschraube, eine Serienmutter, eine Serienunterlegscheibe, ein kalibriertes Drehmoment-Spannungs-Prüfgerät und die Aufzeichnung des Drehmomentverlaufs in Abhängigkeit von der Vorspannung über eine Serie von Baugruppen. Letzteres wird oft vernachlässigt. Eine einzelne Baugruppe ist nicht aussagekräftig, denn die Streuung zwischen den Baugruppen ist entscheidend.
Ein Angebot mit einem K-Wert sollte drei Angaben enthalten: die Prüfnorm, die geprüfte Baugruppe und das Datum. Ohne diese Angaben handelt es sich um einen Durchschnittswert von Teilen eines anderen Anbieters.
Die in der Praxis anzutreffenden Bereiche sind alle ungefähre Angaben und hängen von der genauen Oberflächenbehandlung und dem Schmiermittel ab:
- Blanker oder leicht geölter Stahl, im Anlieferungszustand: etwa 0,18 bis 0,22
- Zink galvanisiert mit Wachs oder Trockenfilmschmierstoff: etwa 0,14 bis 0,18
- Zinklamellen mit eingebautem Schmiermittel: etwa 0,12 bis 0,16
- Feuerverzinkt, unbeschichtet, ohne Zusätze: oft über 0,22, manchmal über 0,30
- Edelstahl ohne Anti-Fress-Schmierstoff: hohe, unregelmäßige Leistung und Neigung zum Fressen.
Diese Bereiche dienen als Orientierungshilfe, nicht als Akzeptanzkriterien. ISO 16047 ersetzt den bisherigen Durchschnittswert durch einen exakten Messwert für die jeweilige Schraube, Mutter, Unterlegscheibe, Beschichtung und das Schmiermittel. Auf diesen Messwert sollte sich die Bestellung beziehen.
Die Neigung setzt die Obergrenze. Der Schraubenschlüssel versucht nur, sie zu erreichen.
Bevor die Reibung eine Rolle spielt, bestimmt die Schraube, wie viel Vorspannung überhaupt möglich ist. Die Festigkeitsklasse nach ISO 898-1 bzw. die Güteklasse nach der entsprechenden ASTM-Spezifikation legt Zugfestigkeit, Streckgrenze und die Prüflast fest, die Ihr Anzugsprogramm nicht überschreiten sollte.
| Bezeichnung | Nennzugfestigkeit | Typische Verwendung | Käufer aufgepasst! |
|---|---|---|---|
| Klasse 4,8 / 5,8 | 400 / 500 MPa | Leichte Konstruktionsarbeiten, Möbel, allgemeine Montage | Geringe Vorspannung; kein Ersatz für 8,8 in einer belasteten Verbindung |
| Klasse 8.8 | 800 MPa | Maschinen, allgemeine Stahlkonstruktionen | Häufigste Klasse; prüfen Sie, ob es vergütet und gehärtet ist, nicht nur markiert. |
| Klasse 10.9 | 1.000 MPa | Hochleistungsmaschinen, Automobilindustrie, Bauwesen | Wasserstoffversprödungsrisiko nach der Galvanisierung |
| Klasse 12.9 | 1.220 MPa | Kompakte, hochfeste Verbindungen | Sehr empfindlich gegenüber Beschichtungsprozessen und Gewindebeschädigungen |
| ASTM F3125 Gr. A325 / A490 | Mindestdruck 825 / 1.035 MPa | Stahlbauverbindungen in Nordamerika | Beide wurden in F3125 integriert; ältere Zeichnungen verwenden noch die alten Namen. |
| EN 14399-3 / -4 (HR, HV) | Systemspezifisch | Europäische Strukturverschraubungen | Wird als aufeinander abgestimmte Baugruppe geliefert; Komponenten verschiedener Systeme dürfen nicht gemischt werden. |
Aus dieser Tabelle ergeben sich zwei Schlussfolgerungen. Erstens wird die Zielvorspannung üblicherweise als Anteil der Prüflast oder der Mindestzugfestigkeit angegeben. Siebzig Prozent der Mindestzugfestigkeit sind eine gängige Konvention für vorgespannte Konstruktionsverbindungen, wobei die maßgebliche Spezifikation stets Vorrang vor dieser Konvention hat. Zweitens müssen Mutter und Unterlegscheibe entsprechend dimensioniert sein.
Eine Schraube der Festigkeitsklasse 10.9 unter einer Mutter der Festigkeitsklasse 8 ist eine teure Methode, eine schwache Verbindung herzustellen. Eine Unterlegscheibe, die sich unter Last verformt, verändert die Reibung, auf der die gesamte Berechnung basiert.
Deshalb beziehen wir die Spezifikation von Mutter und Unterlegscheibe in dieselbe Diskussion ein wie die der Schraube. Ein Hersteller von kundenspezifischen Muttern kann Festigkeitsklasse, Gewindetoleranz und Auflagefläche exakt anpassen, aber nur, wenn der Käufer die Verbindung und nicht die Teilenummer beschreibt.
Gewinde, Grate und die Unterlegscheiben, die niemand kontrolliert
Die Wareneingangsprüfung endet üblicherweise mit der Feststellung „wird von Hand bearbeitet“. Diese Prüfung sagt jedoch nichts über die Reibung bei 200 Nm aus. Drei Dinge sind wichtiger.
Gewindepassung und Beschichtungsaufbau. Eine 6g/6H-Passung ist mit Spiel ausgelegt. Galvanisieren erhöht das Spiel um einige Mikrometer. Feuerverzinken erhöht es deutlich, weshalb verzinkte Verbindungselemente üblicherweise mit übermaßigen Muttern und, in manchen Normen, mit leicht reduziertem Schraubengewinde geliefert werden, damit die Montage dennoch möglich ist. Wird „M20 feuerverzinkt“ angegeben, ohne darauf hinzuweisen, dass die Mutter dem entsprechenden Standard entsprechend übermaßig ist, kann es beim ersten Montageversuch zu einem Fehlschlag kommen.
Verunreinigungen und Beschädigungen durch unsachgemäße Handhabung. Ein einzelnes Sandkorn im Gewinde kann die lokale Reibung an dieser Stelle verdoppeln und das für die Klemmkraft vorgesehene Drehmoment reduzieren. Gewinde, die gestrahlt und nie nachgereinigt wurden, sind bei verzinkten Werkstücken eine häufige Ursache für Beschädigungen.
Auflagefläche. Die Mutter oder Unterlegscheibe liegt auf der Platte auf. Ein gestanztes Loch mit einem erhabenen Grat, eine lackierte Auflagefläche oder eine weichere Unterlegscheibe als vorgeschrieben verändern die Reibung unter dem Kopf und die daraus resultierende Einbettung.
Die Einbettung verdient eine eigene Zeile. Schon wenige Hundertstel Millimeter Beschädigung der Beschichtung oder Oberflächenglättung reduzieren die Vorspannung in den Stunden nach dem Anziehen erheblich. Um 9 Uhr morgens saß die Verbindung perfekt, um 16 Uhr nicht mehr.
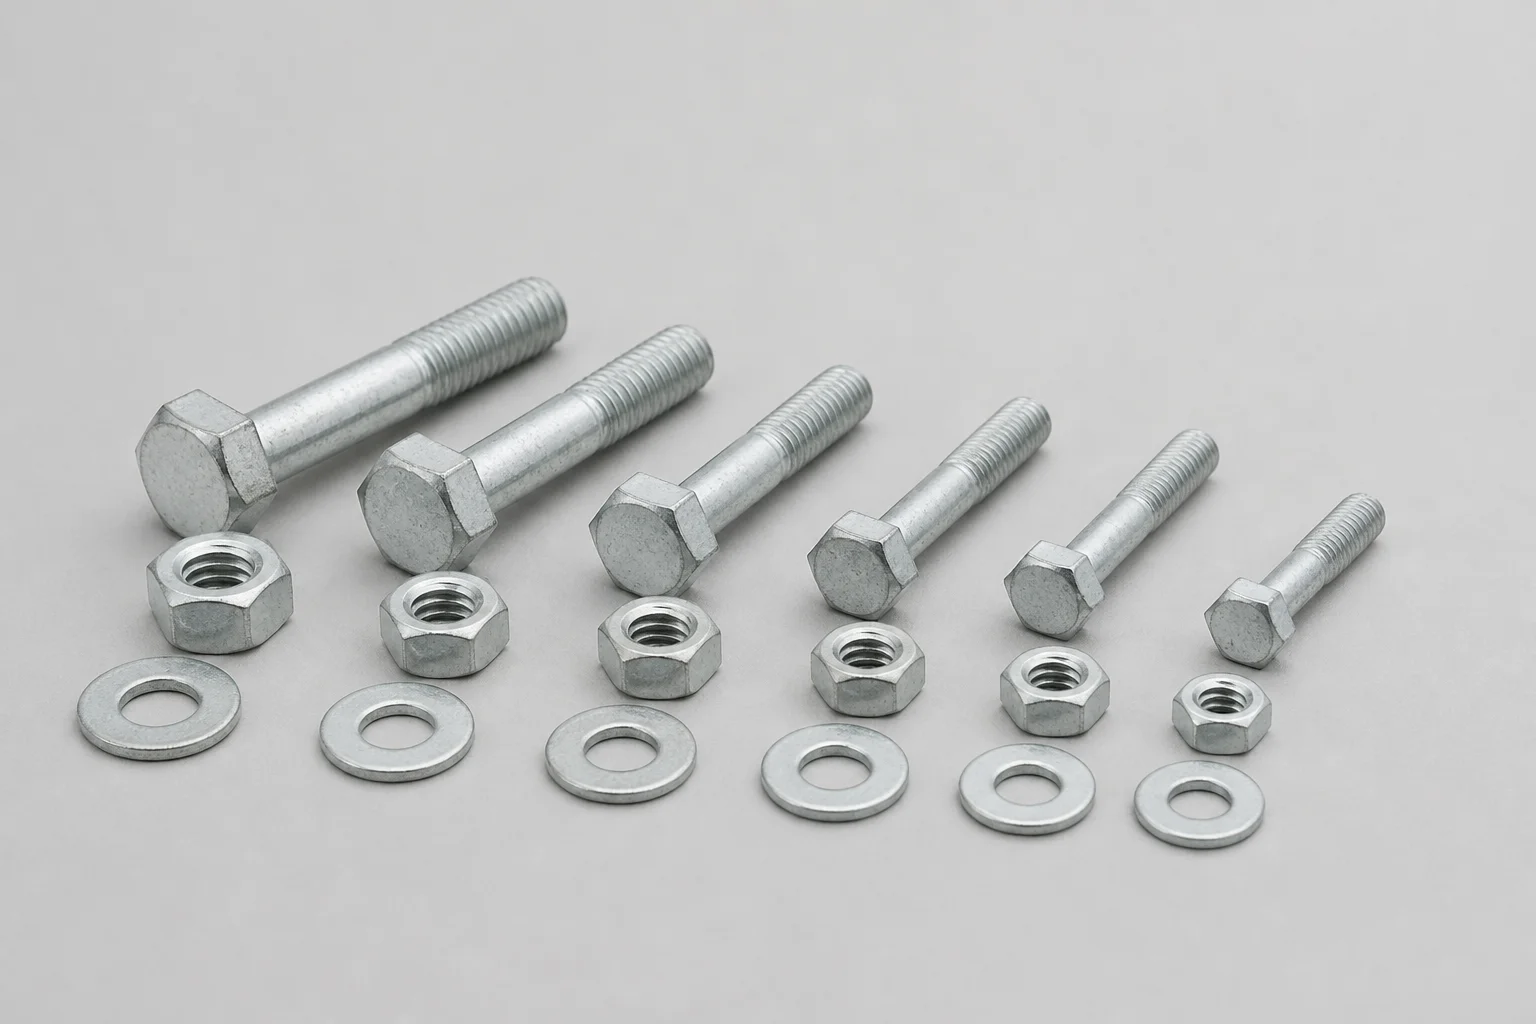
Ein zusammenpassendes Set ist ein System, nicht drei Teile. Schraubenklasse, Mutternfestigkeitsklasse, Unterlegscheibenhärte und Beschichtung beeinflussen alle den Drehmomentwert.
Beschichtungen verändern zwei Dinge gleichzeitig
Beschichtungen werden aufgrund ihrer Korrosionsbeständigkeit ausgewählt und beeinflussen dadurch unmerklich das Anzugsverhalten. Letztendlich müssen beide Effekte mit einer einzigen Entscheidung berücksichtigt werden. Daher ist die Wahl der Beschichtung nicht nur eine Frage der Korrosion, sondern auch eine Entscheidung hinsichtlich des Anzugsmoments und der Klemmkraft.
Feuerverzinken nach ISO 10684 oder ASTM F2329 erzeugt eine dicke Zink-Eisen-Schicht und führt im unbehandelten Zustand zu einem hohen und schwankenden Reibungskoeffizienten. Einige Anbieter fügen ein Schmiermittel oder eine Passivierung hinzu, um diesen zu reduzieren. Dies ist eine legitime technische Vorgehensweise. Dadurch ändert sich auch der Drehmomentkoeffizient, weshalb der Wert in der Zeichnung entsprechend angepasst werden muss.
Eine Zeichnung mit der Angabe „feuerverzinkt, Drehmoment 400 Nm“ lässt die wichtigste Variable unberücksichtigt. Wir haben die Beschichtungsseite bei feuerverzinkten Verbindungselementen separat behandelt, da die Korrosions- und Reibungsargumente üblicherweise in getrennten Besprechungen mit verschiedenen Personen diskutiert werden.
Zinklamellenbeschichtung steht am anderen Ende des Spektrums. Sie ist dünn, schmierstoffführend und bietet in der Regel eine geringere und gleichmäßigere Reibung. Eine gute Lösung für Bauteile der Festigkeitsklassen 10.9 und 12.9, bei denen die Schichtdicke und die Hitze beim Feuerverzinken problematisch sind und Wasserstoffversprödung durch Galvanisierung befürchtet wird. Wird ein hochfestes Bauteil ohnehin galvanisiert, werden die im jeweiligen Standard festgelegten Anforderungen an Einbrennzeit und Versprödung automatisch in die Kaufentscheidung einbezogen. Sie sind keine nachträgliche Überlegung.
Dann ist da noch die Passgenauigkeit. Jede Beschichtung, die die Dicke erhöht, verringert das Gewindespiel und den effektiven Kerndurchmesser einer Mutter. Käufer, die die Beschichtung wechseln, um einer Rostbeschwerde zu begegnen, ohne die Gewindetoleranz erneut zu prüfen, riskieren mitunter einen Produktionsstillstand anstelle eines Korrosionsproblems. Das ist ein bekanntes Muster, das sich durch eine einzige Angebotsanfrage verhindern lässt.
Fünf Möglichkeiten zum Festziehen, fünf verschiedene Beweise
Die Drehmomentkontrolle ist beliebt, weil sie kostengünstig und mobil ist. Sie ist jedoch auch die ungenaueste der gängigen Methoden. Abweichungen von über 25 Prozent der Soll-Vorspannung sind bei trockenen, ungebrauchten Baugruppen üblich. Das ist kein Grund, die Methode aufzugeben. Es ist aber ein Grund, ihre Tragfähigkeit zu kennen.
| Verfahren | So funktioniert es | Was es beweist | Wo es passt |
|---|---|---|---|
| Drehmomentsteuerung | Der Drehmomentschlüssel stoppt bei einem festgelegten Drehmoment. | Aufgebrachte Kraft, innerhalb der Reibungsstreuung | Allgemeine Montage, kleine Schrauben, Serienfertigung |
| Drehmutter | Angenehm, dann eine festgelegte Rotation | Dehnung, weitgehend unabhängig von der Reibung | Stahlbauarbeiten nach RCSC-Regeln |
| Direkter Spannungsanzeiger | Komprimierbare Unterlegscheibe, gemessener Spalt | Ob eine Mindestspannung erreicht wurde | Baustellenarbeiten, bei denen die Inspektion visuell und schnell erfolgt |
| Spannkontrollschraube | Keilwellen-Endscheren bei eingestellter Spannung | Die Montage wurde gemäß der Montagekonstruktion abgeschlossen. | Strukturelle Verbindungen mit hohem Volumen |
| Hydraulische Vorspannung | Schraube direkt herausgezogen, Mutter von Hand angezogen | Vorspannung, gemessen an der Quelle | Große Ständer, enge Fugen, kritische Abdichtung |
Die Trennung ist in einem Punkt eindeutig: Drehen der Mutter, DTI, Spannungsregelung und hydraulisches Spannen enden alle mit der Spannung. Die Drehmomentregelung endet mit dem Kraftaufwand. Nur die Spannmethoden lassen sich nach der Montage ohne Instrumentierung der Schraube überprüfen.
Eine Spezifikation, die sowohl ein Drehmoment als auch eine verifizierte Vorspannung fordert, beschreibt zwei separate Abschnitte: eine Montageanweisung und einen Abnahmetest. RCSC-konforme Verschraubungsspezifikationen trennen diese bereits. Zusammengeführte Abschnitte führen zu einem bekannten Fehlerfall: Der Lieferant erfüllt die Anweisung, die Baustelle besteht den Test nicht, und keine der Parteien trägt die Verantwortung für das Ergebnis.
Bei importierten Konstruktionsschrauben ist dies wirtschaftlich relevant. Ein Hersteller von Konstruktionsschrauben kann Baugruppen nach F3125 oder EN 14399 mit der korrekten Kennzeichnung, Beschichtung und dem entsprechenden Prüfbericht liefern. Die Anzugsmethode ist in der Verschraubungsspezifikation des Projekts festgelegt. Werden diese beiden Punkte in einer Bestellung nicht klar definiert, kann dies zu Streitigkeiten führen.
Anker funktionieren nicht wie Bolzen.
Anker verwenden zwar ähnliche Begriffe, haben aber leicht unterschiedliche Bedeutungen. Das Anzugsmoment eines Keilankers ist keine Vorspannvorgabe im strukturellen Sinne. Es ist die Kraft, die den Spreizdübel in den Konus zieht und den Anker an der Bohrlochwand fixiert.
Die Tragfähigkeit ergibt sich aus dem Beton, der Einbettung und dem Ausdehnungsmechanismus. Nicht daraus, wie fest der Monteur den Schraubenschlüssel angezogen hat.
Daraus ergeben sich drei Konsequenzen.
Zu hohes Drehmoment führt zum Ausfall des Mechanismus. Wird der vorgegebene Wert überschritten, schneidet sich die Klammer in den Beton, der Bolzen gibt nach oder die Oberfläche platzt ab. Die Verbindung sieht zwar fest aus, hält aber weniger gut.
Bei zu geringem Drehmoment sitzt der Anker nicht richtig. Der Clip rastet nicht vollständig ein. Der Anker kriecht unter Last. Der Defekt zeigt sich erst Monate später, etwa bei einer Belastungsprobe oder in einer windigen Nacht.
Das Bohrloch ist Teil des Befestigungselements. Bohrdurchmesser, Bohrtiefe, Reinigung und Randabstand entscheiden darüber, ob das vorgegebene Drehmoment überhaupt erreicht werden kann. Staub im Bohrloch ist einer der häufigsten Gründe, warum sich ein fachgerecht installierter Dübel als locker erweist.
Gerissener Beton verändert nicht nur das Drehmoment, sondern auch das Qualifizierungsverfahren. In Nordamerika definiert ACI 355.2, welche Prüfungen ein Anker durchlaufen muss, bevor er für eine bestimmte Anwendung angeboten werden kann. In Europa erfüllt das ETA-Verfahren gemäß dem entsprechenden Bewertungsdokument dieselbe Funktion. Wenn Sie also Angebote von Betonankerherstellern vergleichen, fragen Sie nach, welche Qualifizierung das jeweilige Produkt und den Durchmesser abdeckt. Nicht danach, ob der Lieferant „Anker geprüft hat“. Die Auswahlkriterien – Untergrundmaterial, Lastfall, Randabstand – sind in unserem Leitfaden für Betonankerhersteller erläutert.
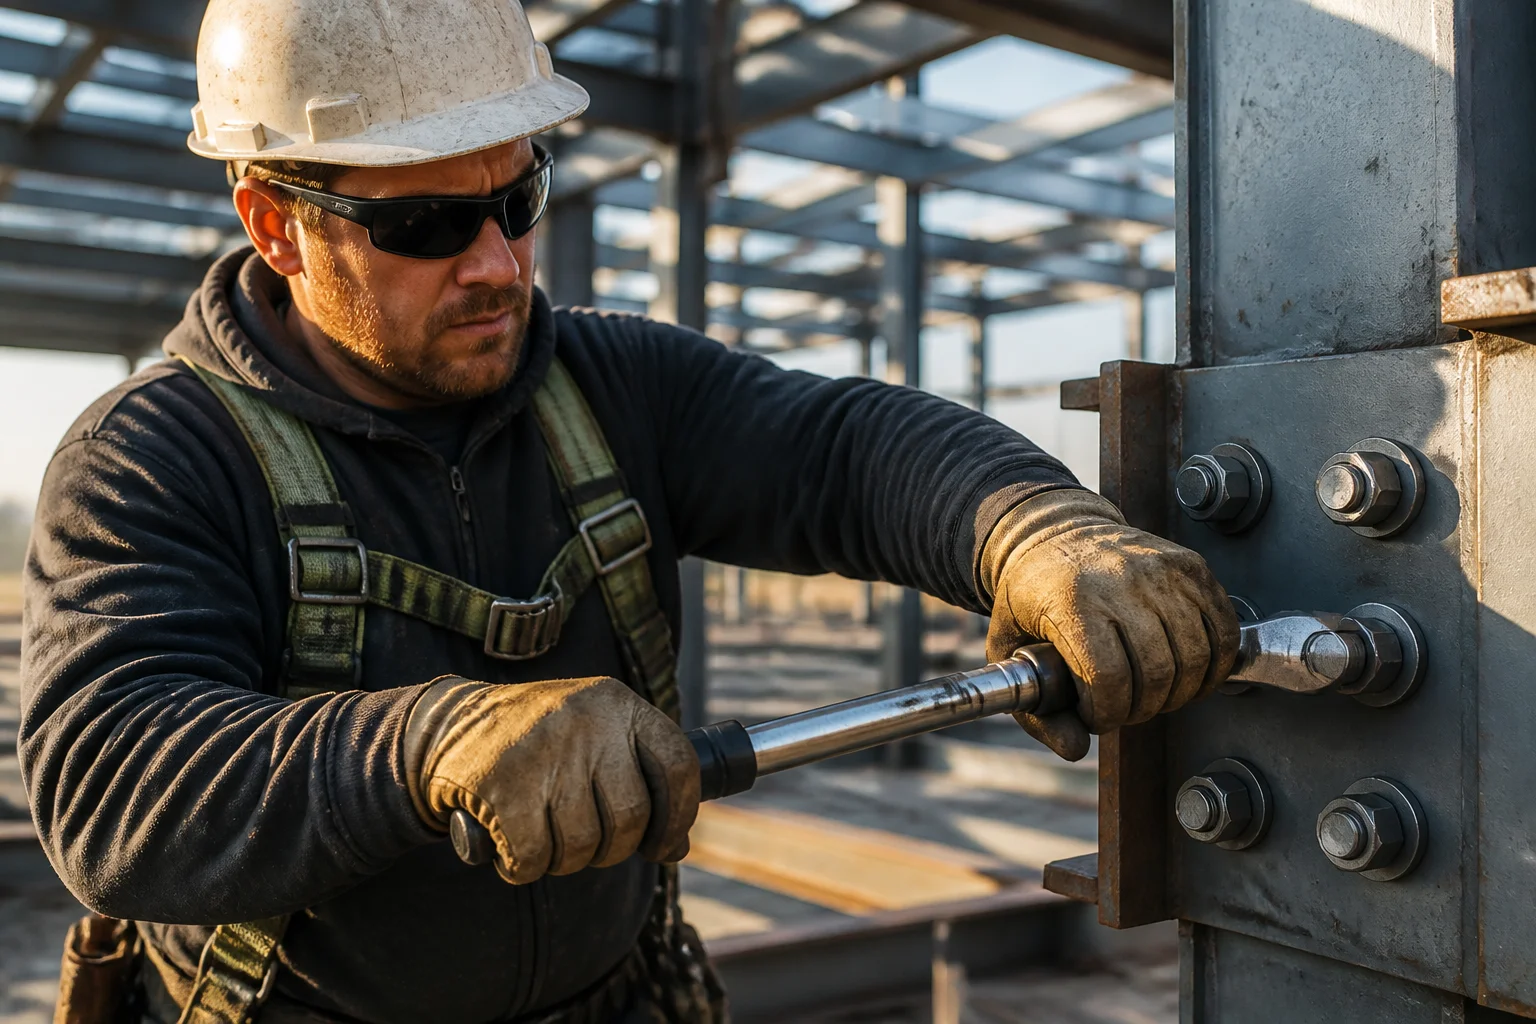
Vor Ort wird mit dem Drehmomentschlüssel das Drehmoment gemessen. Die Verbindung benötigt Spannung. Um den Spalt nachträglich zu überprüfen, gibt es Drehwinkelmessgeräte, Messuhren und Spannungsregler.
Klemmen, Steckschlüssel und Hebezeuge
Nicht jede Anzugsanweisung beinhaltet eine Vorspannungsberechnung. Die Vermischung beider führt unweigerlich zu einer fehlerhaften Spezifikation.
Schlauchschellen. Entscheidend ist die Bandspannung, angegeben als Anzugsdrehmoment. Ist sie zu gering, tritt unter Druck oder Vibrationen Wasser aus der Verbindung aus. Ist sie zu hoch, gibt das Band nach, das Gehäuse verformt sich oder ein weicher Schlauch wird beschädigt. Ein Schlauchschellenhersteller sollte das empfohlene Anzugsdrehmoment für die jeweilige Bandbreite, den Schraubentyp und das Gehäuse angeben können, da beispielsweise für eine 9-mm-Schlauchschelle und eine T-Bolzen-Schelle unterschiedliche Werte gelten. Zuerst die Anwendung – Kühlmittel, Kraftstoff, Ansaugluft, industrielle Flüssigkeitsleitung – dann der Bandtyp und schließlich das Anzugsdrehmoment.
Gewindebuchsen. Bei Betonfertigteilen wird eine Hebe- oder Befestigungsbuchse in den Beton eingesetzt und später mit einer Schraube oder einer Kupplung versehen. Entscheidend sind der Zustand des Gewindes vor dem Betonieren, der korrekte Sitz des Ankerendes und der Schutz des Gewindes während des Betonierens und beim Überdrehen. Das Drehmoment am Einsatzort ist in der Regel gering. Problematisch wird es, wenn sich Zementschlämme im Gewinde ablagern, und das lässt sich durch kein Drehmoment beheben.
Hebesysteme. Hier ist die korrekte Terminologie entscheidend, denn es handelt sich um Sicherheitsausrüstung. Ein Hersteller von Hebeankern arbeitet mit zulässigen Traglasten, Lastgruppen, Betonfestigkeit beim Anheben, Verankerungstiefe, Randabstand, Hubwinkel und Kupplungskompatibilität. Keiner dieser Werte entspricht einem Drehmoment und kann auch nicht von einem ähnlichen Produkt abgeleitet werden. Den Anker eines Herstellers nur deshalb gegen den eines anderen auszutauschen, weil das Gewinde gleich aussieht, ist eine Entscheidung, die an der Laderampe unbedingt vermieden werden muss.
Bearbeitete Schnittstellen. Wenn eine Verbindung auf einer bearbeiteten Schulter, einem Zapfen oder einer Klemmhülse beruht, dient das Drehmoment üblicherweise dem Anpressen der Schnittstelle und nicht dem Dehnen eines Befestigungselements. Ebenheit, Rechtwinkligkeit und Oberflächengüte bestimmen den Lastpfad. Dies ist das Fachgebiet eines Herstellers von Betonfertigteilen oder einer allgemeinen CNC-Werkstatt, und die Zeichnung benötigt die Bezugspunkte und die Anpressbedingungen, nicht nur die Gewindeangabe.
Die Aufzeichnungen, die später Streitigkeiten beilegen
Die meisten Streitigkeiten um das Drehmoment sind eher dokumentarischer als technischer Natur. Eine Vorspannung wurde zugesagt, der Reibungszustand jedoch nie dokumentiert, und bis zum Auftreten von Funktionsstörungen war die Lieferung bereits eingebaut. Sechs Aufzeichnungen schließen diese Lücke weitgehend.
- Material- und Eigentumsklassenzertifikat, das an die tatsächliche Charge gebunden ist, nicht an eine Produktfamilie.
- Spezifikation und Dicke der Beschichtung , mit Angabe des Standards und des Schmierstoffzustands.
- Drehmomentkoeffizient oder Drehmoment-Spannungs-Daten, wenn die Verbindung kritisch ist, einschließlich der Prüfnorm und der geprüften Baugruppe.
- Ergebnisse der Gewindeprüfung – Gewindetyp, Passung und ob ein Übergewinde für eine dicke Beschichtung verwendet wurde.
- Mechanische Ergebnisse , sofern die Güteklasse dies erfordert: Prüflast, Zugfestigkeit, Härte und Keilprüfung für Konstruktionsschrauben.
- Die Kalibrierung der Werkzeuge erfolgt vor Ort und ist normalerweise Aufgabe des Projekts, sollte aber notiert werden, bevor sie jemand benötigt.
Die Liste ist kein Argument dafür, bei jeder Bestellung alles Mögliche zu fordern. Der Dokumentationsaufwand sollte den Kosten eines Fehlers entsprechen: Ein Möbelschraubensatz und eine Brückenverbindung erfordern nicht denselben Aufwand. Zu viele Angaben sind jedoch mit Kosten verbunden, da Lieferanten die Dokumente unabhängig davon berechnen, ob sie gelesen werden oder nicht.
Eine Seite, die einen Lieferantenwechsel übersteht
Wenn Sie ein Produkt für eine wiederkehrende Produktion herstellen, erstellen Sie ein gemeinsames Datenblatt. Eine Seite genügt. Der erste Lieferant füllt es bei der Angebotserstellung aus. Der zweite Lieferant erstellt sein Angebot auf Basis desselben Datenblatts. So muss der Einkauf nicht jedes Mal die technischen Daten neu verhandeln, wenn der Lieferant wechselt.
| Feld | Was aufgezeichnet werden soll | Warum es wichtig ist |
|---|---|---|
| Gelenkfunktion | Abdichtung, Struktur, Positionierung, sicherheitskritisch | Legt das Evidenzniveau und die Sicherheitsfaktorerwartung fest. |
| Befestigungselemente und Gegenstücke | Schraubenklasse, Mutternfestigkeitsklasse, Unterlegscheibentyp und Härte | Die Vorspannfähigkeit ist eine Systemeigenschaft, keine Schraubeneigenschaft. |
| Griffigkeit und Eingriff | Klemmdicke, Gewindeeingriff in der Mutter | Bei kurzem Eingriff verlagert sich das Versagen vom Schaft in das Gewinde. |
| Zielvorladung | kN, zuzüglich der Basis (Prozentsatz der Prüflast und der Norm) | Macht die Absicht explizit statt implizit. |
| Reibungszustand | Beschichtung, Schmierstoff, Unterlegscheibenoberfläche, im Anlieferungszustand oder gereinigt | Bestimmt den Koeffizienten und damit den Drehmomentwert |
| Anziehmethode | Drehmoment, Mutter drehen, DTI, Spannungsregelung, Vorspannung | Legt fest, was der Bediener tut und welche Inspektionsmaßnahmen durchgeführt werden. |
| Akzeptanznachweis | Welche Tests, Stichprobenplan, wer unterschreibt | Verhindert spätere Streitigkeiten über den Geltungsbereich |
| Serviceumgebung | Innenbereich, Küstenbereich, Chemikalien, Temperaturbereich | Auswahl der Beschichtung und etwaiges Risiko galvanischer Elemente |
Nichts in dieser Tabelle ist vertraulich. Es handelt sich um Wissen, das ein kompetenter Einkäufer bereits besitzt und das einmal schriftlich festgehalten wurde, sodass das nächste Angebot, die nächste Prüfung und die nächste Beschwerde auf derselben Grundlage beruhen.
Fehler, die Sie erkennen werden
Feldausfälle wiederholen sich. Das frühzeitige Erkennen des Musters erspart in der Regel einen Eindämmungsversuch.
Locker, ohne dass ein Drehmomentproblem bestand. Nach dem Anziehen gemäß Vorgabe lockerte sich die Schraube trotzdem. Meistens liegt es an einem von drei Dingen: Die Vorspannung war zu gering, weil die Reibung höher als angenommen war, sie wurde nach der Montage durch die Einbettung beschädigt oder eine nachgiebige Dichtung hat sich entspannt. Die Lösung ist selten ein festeres Anziehen. Meistens liegt es an einem anderen Bauteil, einer härteren Unterlegscheibe oder einer Sicherungsvorrichtung.
Das Gewinde ist beschädigt, bevor die Schraube bricht. Die Mutter war weicher als die Schraube, oder der Eingriff war zu kurz. Ein Spezialhersteller von Muttern kann die Festigkeitsklasse anpassen, aber in der Bestellung müssen die Festigkeitsklasse der Schraube und die Eingriffslänge angegeben werden.
Edelstahl klemmt beim Zusammenbau. Fressen, Edelstahl auf Edelstahl. Anti-Seize-Paste, Muttern einer anderen Güteklasse oder beschichtete Muttern beheben das Problem. Höheres Drehmoment verschlimmert die Situation.
Die Beschichtung unter dem Kopf ist beschädigt. Die Unterlegscheibe ist zu hart oder fehlt an der Stelle, wo in der Zeichnung eine vorgesehen war. Die Korrosion beginnt genau an der Stelle, an der die Beschichtung beschädigt wurde.
Risse um einen Anker herum. Ursachen können zu hohes Anzugsmoment, ein zu nah am Rand gelegenes Bohrloch oder ein mit dem Hammer gebohrtes Loch in jungem Beton sein. Der Anker wird fälschlicherweise beschuldigt.
Was genau in die Angebotsanfrage gehört.
Geben Sie die Verbindung, nicht das Bauteil an. Nennen Sie dem Lieferanten die Klemmstärke. Die Zielvorspannung bzw. das Drehmoment inklusive Reibungsbedingung. Die passende Mutter und Unterlegscheibe. Die Beschichtung mit Norm. Das Anziehverfahren. Die Einsatzumgebung. Die erwarteten Nachweise.
Ein guter Hersteller von kundenspezifischen Verbindungselementen nutzt diese Details, um eine passende Klasse, ein Beschichtungssystem und ein geeignetes Herstellungsverfahren vorzuschlagen. Ohne diese Angaben ist jedes Angebot reine Spekulation, und das günstigste Angebot gewinnt. Das ist für alle Beteiligten nachteilig – außer für denjenigen, der die vermeintliche Ersparnis gebucht hat.
Die gleiche Logik gilt für alle Produktkategorien. Ein Hersteller von Spezialschrauben benötigt das Substrat und die Antriebsart, nicht nur die Abmessungen. Ein OEM-Lieferant von Befestigungselementen und bearbeiteten Teilen, der ein komplettes Programm betreut, profitiert von einem einzigen Datenblatt pro Baugruppe anstelle einer Zeichnung pro Teil. Und bei einer Bestellung von Zubehör für Betonfertigteile ist die Gießfolge erforderlich, da ein Anker, der in einem Fertigteilbett funktioniert, in einer Kippwand versagen kann. Der Anker selbst hat sich nicht geändert, die Verbindung hingegen schon.
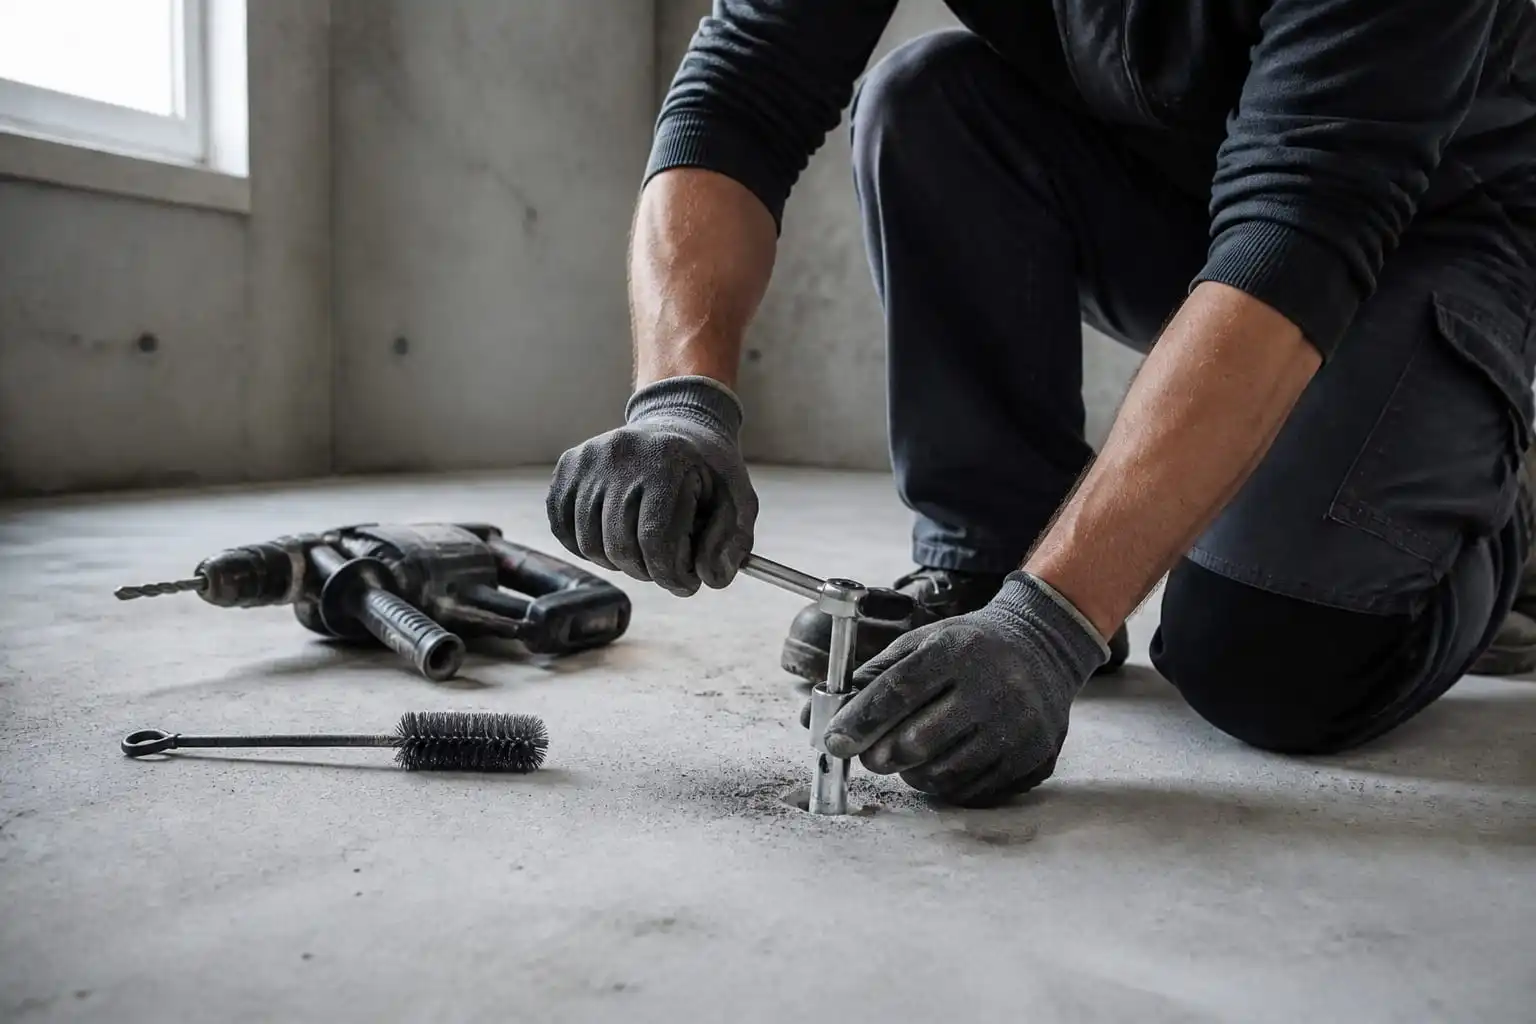
Das Einstelldrehmoment fixiert den Mechanismus. Es erhöht nicht die Tragfähigkeit. Bohrlochreinigung, Einbettung und Randabstand bestimmen die Tragfähigkeit des Ankers.
Fragen, die Käufer tatsächlich stellen
Kann ich für alle Schrauben gleicher Größe eine Drehmomenttabelle verwenden?
Nein. Größe und Festigkeitsklasse setzen die Obergrenze. Die Reibung bestimmt, was ein bestimmtes Drehmoment bewirkt. Zwei M16-Schrauben der Festigkeitsklasse 8.8 mit unterschiedlichen Beschichtungen können bei gleicher Einstellung eine um 30 Prozent oder mehr abweichende Klemmkraft aufweisen. Verwenden Sie zunächst eine Tabelle, um die Ergebnisse zu ermitteln, und überprüfen Sie diese anschließend an der realen Montage.
Reicht ein kalibrierter Drehmomentschlüssel aus, um die Verbindung zu gewährleisten?
Es garantiert den Drehmomentschlüssel, nicht aber die Verbindung. Kalibrierung beseitigt Werkzeugfehler. Sie beseitigt jedoch nicht Reibungsstreuung, Verzahnung oder Gewindebeschaffenheit. Bei einer kritischen Verbindung sollte die Drehmomentkontrolle mit einem Prüfverfahren kombiniert oder auf ein spannungsbasiertes Verfahren umgestellt werden.
Wie genau ist die Drehmomentregelung in der Praxis?
Eine Streuung der Vorspannung von 25 Prozent oder mehr ist bei trockenen, ungebrauchten Baugruppen normal. Sie ist größer, wenn Beschichtungen und Schmierstoffe zwischen den Chargen variieren. Geschmierte und geregelte Baugruppen weisen bessere Ergebnisse auf. Jede Spezifikation, die eine Genauigkeit von fünf Prozent durch einen Drehmomentschlüssel voraussetzt, beschreibt ein anderes Messinstrument.
Warum verhält sich dasselbe Drehmoment nach einem Beschichtungswechsel anders?
Da die Beschichtung beide Reibungsflächen verändert hat, erhöht eine dickere oder trockenere Beschichtung den Reibungskoeffizienten. Dadurch reduziert sich die Klemmkraft bei gleicher Drehmomenteinstellung. Bei einer Änderung der Beschichtung muss der Drehmomentwert neu ermittelt werden; er kann nicht übernommen werden.
Sollte die Mutter eine andere Festigkeitsklasse als die Schraube haben?
Üblicherweise werden Muttern und Schrauben so aufeinander abgestimmt oder bewusst überdimensioniert, dass die Schraube durch Zugbelastung bricht und nicht das Gewinde beschädigt wird. Die genaue Kombination hängt von der Norm und der Eingriffslänge ab. Geben Sie beides an und lassen Sie es vom Lieferanten bestätigen, anstatt anzunehmen, eine Standardmutter sei ausreichend.
Benötigen verzinkte Schrauben ein anderes Drehmoment?
Fast immer. Unbehandeltes Feuerverzinnung erhöht die Reibung erheblich, und die überdrehte Mutter verändert den Gewindeeingriff. Einige Lieferanten fügen ein Schmiermittel hinzu, um den Reibungskoeffizienten zu stabilisieren. Diese Entscheidung beeinflusst das Drehmoment und muss daher in der Bestellung angegeben werden.
Welches Drehmoment wirkt auf einen Keilanker?
Die für den jeweiligen Anker, Durchmesser und das Basismaterial veröffentlichten Angaben dienen als Montageanleitung. Sie sind nicht dazu geeignet, die Tragfähigkeit zu erhöhen. Eine Überschreitung dieser Werte kann den Spreizmechanismus oder den Beton um das Bohrloch herum beschädigen.
Kann ein Lieferant den Drehmomentwert angeben?
Ein Lieferant kann Ihnen Prüfdaten, Spezifikationen für die Beschichtung und ein empfohlenes Anzugsmoment für eine bestimmte Baugruppe liefern. Die endgültige Anzugsvorgabe obliegt dem Konstrukteur der Verbindung, da sie von den Blechen, der Dichtung, der Betriebslast und dem Sicherheitsfaktor abhängt. Gute Lieferanten kommunizieren diese Werte transparent, anstatt einfach eine Zahl zu erfinden.
Welche Linie fehlt am häufigsten in einer bestehenden Zeichnung?
Der Reibungszustand. Beschichtungsstandard, Schmierstoff, Unterlegscheibentyp und ob die Teile im Anlieferungszustand oder gereinigt verwendet werden. Eine Zeile. Sie erklärt mehr Ausfälle im Feld als jede andere fehlende Angabe.
Drehmoment ist ein Mittel zum Zweck. Klemmkraft ist die Anforderung.
Anzugsmoment und Klemmkraft sind zwei unterschiedliche Angaben in derselben Zeichnung. Das eine ist eine Eingabe, die jemand erfasst. Das andere ist die Grundlage der tatsächlichen Konstruktion.
Beim Kauf von Verbindungselementen liegt der Fokus hauptsächlich auf den messbaren Merkmalen. Abmessungen. Güteklassen. Beschichtungsdicke. Zertifikatsnummern. All das zählt.
Was der Kunde tatsächlich kauft, ist eine Verbindung, die fest bleibt. Diese Eigenschaft resultiert aus einer Vorspannung, die niemand überprüft, und einem Reibungszustand, den niemand vorgibt.
Drei Dokumente lösen das Problem größtenteils: ein einseitiges Datenblatt für die Verbindung, eine Kennzeichnung der Schmierstoffbeschaffenheit und ein Drehmomentwert mit zugehöriger Prüfreferenz. Sobald diese Dokumente vorliegen, sind Angebote vergleichbar, die Wareneingangskontrolle verkürzt sich und ein Lieferantenwechsel führt nicht mehr zu einer Änderung der physikalischen Eigenschaften der Verbindung.
JingleFix liefert Befestigungselemente, Fertigteilzubehör und bearbeitete Teile aus Ningbo. Die kundenspezifische Fertigung erfolgt anhand von Zeichnungen oder Mustern, und die Prüfdokumentation wird individuell für jede Bestellung vereinbart. Zwölf Jahre Exporterfahrung und die Angewohnheit, vor der Angebotserstellung nach dem Verwendungszweck der Verbindung zu fragen.
Wenn eine Ihrer Verbindungen immer wieder Probleme bereitet, senden Sie uns bitte die Details. Klemmdicke, Zielvorspannung, Beschichtung, Umgebungsbedingungen. Wir sagen Ihnen, was fehlt, bevor Sie uns ein Angebot unterbreiten.
Holen Sie sich ein Angebot, das Sie tatsächlich vergleichen können.
Senden Sie uns Ihre Zeichnung, die Verbindungsdetails und die gewünschte Stückzahl. Wir antworten Ihnen mit Informationen zu Material, Güteklasse, Beschichtungsoptionen und den Nachweisen, die wir für das jeweilige Bauteil erbringen können.
Jetzt Anfrage senden →Oder senden Sie eine E-Mail an sales@jinglefix.com · WhatsApp +86 13958236696