A2- oder A4-Edelstahlbefestigungen: Wahl der Güteklasse und Fressen von Edelstahlbefestigungen
Eine Edelstahlschraube und eine Edelstahlmutter, beides korrekt, beide aus demselben Karton. Nach vier Umdrehungen blockiert der Schraubenschlüssel. Das Gewinde ist ausgerissen. Nichts wurde überdreht. Nichts lag außerhalb der Toleranz.
Das ist Fressen an Edelstahlbefestigungselementen, und das kostet mehr Montagestunden als jede Verwechslung der Güteklasse bei einem typischen Auftrag.
In zwei verschiedenen Räumen werden zwei Entscheidungen getroffen. Die Entwicklungsabteilung wählt die Legierungsfamilie aus. Die Produktion entdeckt die Beschlagnahme. Die Bestellung muss beides berücksichtigen, sonst muss die zweite Abteilung für das Schweigen der ersten büßen.
Dieser Leitfaden behandelt beide Aspekte: die Wahl der Legierung und die Montagebedingungen, die darüber entscheiden, ob das Bauteil den Prüfstandtest besteht.
Was A2 und A4 eigentlich sind
Beide sind austenitische Edelstähle. Es handelt sich dabei nicht um eine Festigkeitsklasse. Dieser eine Satz beugt den meisten Missverständnissen auf einer Zeichnung vor.
A2 gehört zur Edelstahlfamilie 304. Die europäische Bezeichnung lautet EN 1.4301. Der Werkstoff besteht aus ca. 18 % Chrom, 8 % Nickel und enthält kein Molybdän. Er ist die weltweit am häufigsten verwendete Edelstahllegierung für Befestigungselemente – und das aus gutem Grund. Er lässt sich gut formen und schweißen, ist überall erhältlich und eignet sich für die meisten Anwendungen in Innenräumen und Süßwasser.
A4 gehört zur Familie 316 (EN 1.4401). Der Chromgehalt liegt bei etwa 16 bis 18 Prozent, der Nickelgehalt steigt leicht an und der Molybdängehalt bei etwa 2 bis 3 Prozent. Dieses Molybdän ist der entscheidende Faktor für die wirtschaftliche Eignung. Es stabilisiert die Passivschicht gegen Chloridangriffe, weshalb A4 auf Molen, in Chemieanlagen und überall dort eingesetzt wird, wo Salznebel zum Arbeitsalltag gehört.
Beide Legierungen sind im geglühten Zustand nicht magnetisch. Nach der Kaltverformung werden beide leicht magnetisch. Ein Magnet ist daher als Prüfmittel ungeeignet und eignet sich schlecht zur Qualitätsprüfung. Wir haben erlebt, dass ein Käufer eine einwandfreie A4-Charge zurückwies, weil ein Magnet an einem kaltverformten Schraubenkopf haften blieb. Der Kopf war kaltverformt. Das war alles, was der Magnet beweisen konnte.
Die Gütebezeichnung am Werkstückkopf gibt die Bauteilfamilie an, z. B. A2 oder A4. Manchmal fügt der Hersteller eine Walzmarkierung hinzu. Diese gibt jedoch keine Auskunft über die Walzart, die Chargennummer, die Oberflächenbeschaffenheit oder ob das Werkstück passiviert wurde. Diese Informationen liegen entweder nur auf dem Papier vor oder fehlen ganz.
Beiden Sorten fehlt die Selbstschmierung. Austenitischer Edelstahl ist ein zähflüssiges Metall. Er verfestigt sich unter Gleitbeanspruchung, anstatt nachzugeben, was für Verschleißplatten hervorragend, für Gewinde jedoch ungeeignet ist.
Was die Suffixe -70 und -80 versprechen und was nicht
Das Suffix bezeichnet eine Festigkeitsklasse nach ISO 3506-1 für Schrauben und Bolzen und nach ISO 3506-2 für Muttern. Die Zahl gibt die nominelle Zugfestigkeit in Megapascal geteilt durch zehn an. A2-70 entspricht 700 MPa nominell, A4-80 800 MPa nominell.
Bei diesem Verfahren findet kein Härten und Anlassen statt. Austenitischer Edelstahl lässt sich nicht durch Wärmebehandlung härten. Die Festigkeit resultiert aus der Kaltverformung und der Eigenverfestigung des Materials. Eine A4-80-Schraube ist keine wärmebehandelte Schraube, sondern eine stark kaltverformte.
Um es klar zu sagen, denn dieser Fehler ist bei der Wareneingangskontrolle häufig: Das Gütezeichen gibt die Legierungsfamilie an, nicht die Wärmebehandlung. Es gibt keine Wärmebehandlung nachzuweisen. Das Gütezeichen garantiert vielmehr eine Kombination aus chemischer Zusammensetzung, Zustand und mechanischen Eigenschaften, geprüft nach dem im Zertifikat genannten Standard.
Daraus ergeben sich zwei Konsequenzen. Höhere Festigkeitsklassen werden mit zunehmendem Durchmesser schwieriger herzustellen, da sich ein großer Querschnitt nicht so stark kaltverformen lässt, ohne zu reißen. Die Verfügbarkeit nimmt im oberen Bereich der Größenskala ab. Kaltverformter austenitischer Edelstahl weist zudem Eigenspannungen auf. Spannung in Kombination mit Chlorid und Wärme führt zu Spannungsrisskorrosion durch Chloridionen. Daher ist eine höhere Festigkeitsklasse in feuchter, chloridhaltiger Umgebung nicht automatisch sicherer.
Vollständige Bezeichnung in der Bestellung: ISO 3506-1, A4-80, M12, Grobgewinde. Nicht „Edelstahlschraube 316“.
| Eigentum | A2 (304 / EN 1.4301) | A4 (316 / EN 1.4401) | Was bedeutet das für die Bestellung? |
|---|---|---|---|
| Legierungsfamilie | Austenitisch, Typ 18/8 | Austenitisch, molybdänhaltig | Auf den Zertifikaten wird die EN-Nummer gedruckt, nicht der A-Code. |
| Molybdän | Keine Angabe | Typischerweise 2 bis 3 Prozent | Die Chloridbeständigkeit, für die Sie bezahlen |
| Klassen im Angebot | A2-50, A2-70 | A4-50, A4-70, A4-80 | Geben Sie keine Walzklasse an, die das Walzwerk nicht verarbeiten kann. |
| Kraftroute | Kaltarbeit | Kalte Arbeit, mehr davon. | Es gibt keine Wärmebehandlung, die zertifiziert werden könnte |
| Chlorid-Lochfraß | Mäßig | Besser, aber immer noch nicht immun | Küsten-, Schiffs- und Soledienste ziehen nach A4 |
| Spannungsrisskorrosion | Empfindlich bei Wärme und Feuchtigkeit | Widerstandsfähiger | Warmes Chlorid kann Duplex- oder beschichteten Stahl erfordern. |
| Kosten | Ausgangswert | Höher | Eine Decke im A4-Format kostet eine monatliche Spende. |
| ASTM-Verfahren | ASTM A193 B8 | ASTM A193 B8M | Druckarbeiten erfordern ASTM, nicht ISO. |
| Typischer Service | Innenbereich, Frischwasser, allgemeine Versammlung | Marine, chemische, Küsten | Beschreiben Sie die Umgebung, nicht nur die Legierung. |
Beachten Sie die letzten beiden Zeilen genau. A2 und A4 sind nicht austauschbar. Die Verwendung von A4 anstelle von A2 verursacht über die gesamte Projektlaufzeit hinweg monatlich versteckte Kosten. Die Verwendung von A2 anstelle von A4 führt später zu braunen Flecken auf der fertigen Fassade, und die zweite Korrektur ist deutlich teurer als die erste.
Wenn Chloride A4 erzwingen, und wenn A4 dennoch versagt
Chloride sind der entscheidende Faktor. Nicht Wasser. Nicht die Luftfeuchtigkeit allein. Chloridionen, die als Salzspray, Streusalz, Bleichmittel, Spuren von Salzsäure, Sole oder Prozesschemikalien in die Umgebung gelangen.
A2-Bauteile weisen Korrosionsnarben auf, die durch Chloridangriff entstehen. Die Passivschicht wird lokal beschädigt, die Narben vertiefen sich, und das Bauteil färbt die darunterliegenden Teile mit Rost ab. Bei Projekten in Küstennähe sind die Rostflecken sichtbar, bevor die Befestigungselemente überhaupt geprüft werden, sodass die gesamte Baugruppe fehlerhaft erscheint, obwohl nur die Legierung ungeeignet war.
Der zweite Versagensmodus ist gravierender, da er plötzlich auftritt. Chloridspannungsrisskorrosion erfordert drei gleichzeitige Bedingungen: eine anfällige austenitische Legierung, Zugspannung und Chloride in Verbindung mit Wärme und Feuchtigkeit. Kaltverformte Verbindungselemente weisen Restzugspannungen auf. Eine angezogene Schraube steht definitionsgemäß unter Zugspannung. Trifft diese Kombination an einem warmen Küstenstandort zu, kann ein Riss durch eine Schraube verlaufen, die bei der Montage einwandfrei aussah.
Das ist der unangenehme Teil. A4-80 ist fester als A4-70, und in warmem, chloridhaltigem Milieu bietet die zusätzliche Kaltverformung weniger, nicht mehr, Sicherheit gegen Rissbildung. Bei wirklich aggressiven Bedingungen – heiße Salzlösung, konzentrierte Chemikalien, wiederholte Benetzung – ist die ehrliche Antwort, dass die Wahl zwischen A2 und A4 möglicherweise ganz ausgeschlossen werden sollte. Duplex- oder Superduplex-Stähle oder beschichteter Kohlenstoffstahl mit ausreichendem Korrosionszuschlag könnten die technische Lösung sein. Bei Kohlenstoffstahl beeinflusst die Beschichtung das Anzugsverhalten, wie es beispielsweise bei feuerverzinkten Verbindungselementen der Fall ist. Ein Lieferant, der behauptet, A4 sei die Allzwecklösung, verkauft lediglich eine Artikelnummer, keine wirkliche Lösung.
A2- und A4-Stähle sind im Vergleich zu Schrauben der Festigkeitsklasse 8.8 aus Kohlenstoffstahl ebenfalls schwach. Wenn eine Verbindung in beengten Verhältnissen eine hohe Vorspannung erfordert, bietet kein austenitischer Stahl diese kostengünstig. Beschichteter hochfester Stahl ist hier die übliche Lösung.
Für alles dazwischen gilt eine einfache Faustregel: Küsten-, Meeres-, Enteisungs-, Schwimmbad- und Lebensmittelbetriebe (Reinigung mit chloridhaltigen Desinfektionsmitteln): A4 ist erforderlich. Trockene, geschützte Innenräume, Süßwasser, allgemeine Maschinen: A2 ist ausreichend und kostengünstiger.
Hinzu kommt die Kontamination, die ein separates Problem darstellt, insbesondere beim Tragen derselben Kleidung. A2-Stahl, der mit Werkzeugen geschnitten, gebürstet oder gestrahlt wurde, die zuvor für Kohlenstoffstahl verwendet wurden, rostet. Freies, in der Oberfläche eingebettetes Eisen beginnt sofort zu korrodieren. Dies ist kein Mangel der Werkstoffqualität, sondern ein Fehler in der Reinigung. Die Passivierung gemäß ASTM A967 ist die übliche Lösung. Durch die Passivierung wird das eingebettete freie Eisen aufgelöst und die Passivschicht wiederhergestellt. Die Legierung wird dadurch nicht verändert, und A2-Stahl kann nicht vor Chloridbelastung geschützt werden.
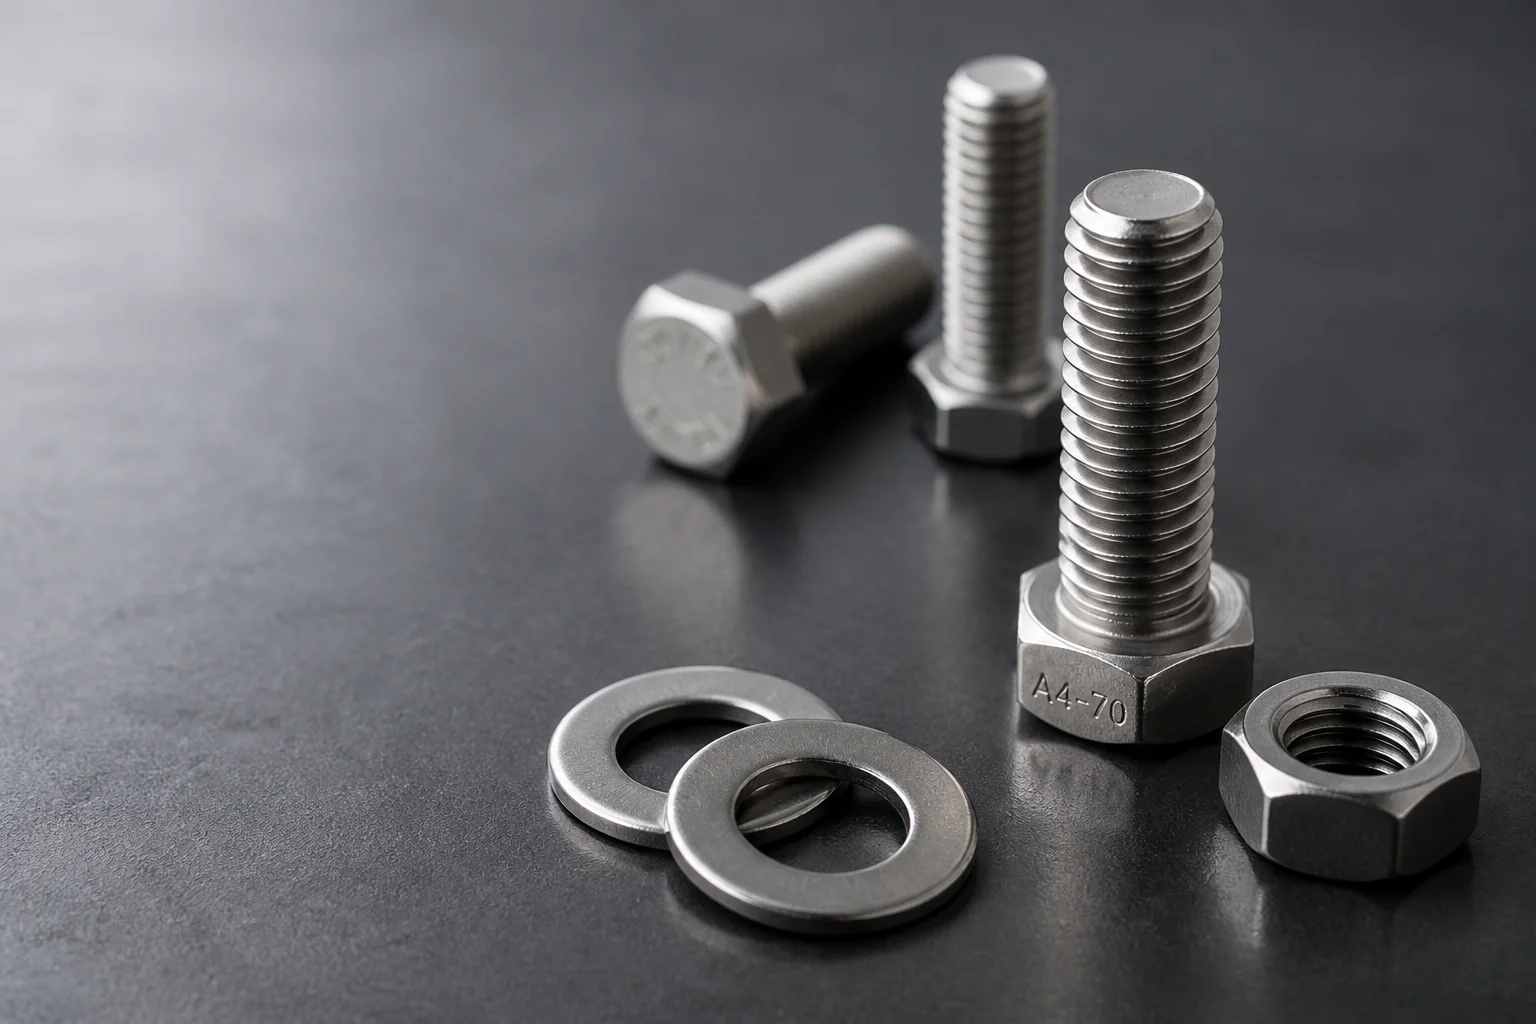
A2- und A4-Schrauben und -Muttern sehen auf der Werkbank identisch aus. Die Kopfmarkierung und das Werkszeugnis sind die einzigen verlässlichen Unterscheidungsmerkmale, und nur das Werkszeugnis hält einer Prüfung stand.
Warum zwei korrekte Edelstahlteile festfressen
Nun zum Problem, das die Produktion zum Stillstand bringt. Fressen von Edelstahlbefestigungselementen ist eine Kaltverschweißung zwischen zwei austenitischen Oberflächen unter Druck, und dazu braucht es keine zusätzliche Hilfe von einem unzuverlässigen Lieferanten.
Der Mechanismus ist simpel. Jede Metalloberfläche trägt eine Oxidschicht. Unter dem Anpressdruck eines belasteten Gewindes reißt diese Schicht an den mikroskopisch kleinen Erhebungen auf. Frisches, blankes Metall trifft auf frisches, blankes Metall, und auf dieser Ebene verbinden sich die beiden Oberflächen. Austenitischer Edelstahl tut dies bereitwillig, da sich seine Oxidschicht nahezu sofort regeneriert und die Kaltverfestigung den Anpressdruck hoch hält.
Sobald sich eine lokale Verbindung gebildet hat, reißt das Metall beim Weiterdrehen, anstatt darüber zu gleiten. Das gerissene Material verklumpt. Dieser Klumpen erhöht die Reibung. Höhere Reibung erfordert für dieselbe Umdrehung ein höheres Drehmoment, was den Druck erhöht und weitere Verbindungen entstehen lässt. Das Gewinde frisst sich fest, die Mutter blockiert, und der Monteur bricht entweder die Schraube ab oder schneidet die Mutter ab.
Die Anzeichen treten nacheinander auf und sind für jeden, der sich mit Gitarren beschäftigt, von Bedeutung. Zuerst verändert sich das Gefühl – der Mutternring gleitet nicht mehr so leicht. Dann ein leises Quietschen. Dann Wärme am Mutternring. Dann ein raues, kratzendes Schleifen. Danach ist die Verbindung unbrauchbar.
Beide Bauteile können den Spezifikationen perfekt entsprechen. Fressen ist an keinem der Teile ein Mangel. Und eine Edelstahlmutter auf einer Edelstahlschraube ist die denkbar schlechteste Kombination, was aber in den meisten Zeichnungen so vorgesehen ist, weil die gleiche Werkstoffgüte optisch ansprechender wirkt.
Nun kommen noch die Konstruktionsmerkmale hinzu, die das Problem verschlimmern. Eine feine Steigung führt zu einer größeren Kontaktfläche und mehr Gleiten pro Millimeter Klemmung. Ein langer Eingriff vergrößert die Klebefläche. Ein Hochgeschwindigkeits-Schlagschrauber bietet hohe Rotationsgeschwindigkeit, hohes Drehmoment und keine Rückmeldung. Alle drei sind gängig. Alle drei sind vermeidbar.
| Auslösen | Warum es Anfälle begünstigt | Schadensbegrenzung, die funktioniert | Festigkeit der Befestigung |
|---|---|---|---|
| Edelstahl auf Edelstahl, trocken | Gleiche Legierung, gleiche Härte, kein Film | Anti-Seize-Paste auf Gewinde und Lagerfläche auftragen | Stark |
| Feines Gewindesteigung | Mehr Flankenkontakt, mehr Rutschen | Grobe Steigung, es sei denn, die Konstruktion erfordert eine feinere Steigung. | Stark und frei |
| Aufpralltreiber | Hohes Drehmoment, Hitze, keine Rückmeldung | Handwerkzeuge oder ein langsam laufender Schraubendreher | Stark |
| Langfristige Verlobung | Mehr Oberfläche für Kaltverschweißung, mehr Reibung | Das Engagement soll dem Design angepasst werden | Mäßig |
| passende Härte | Keine der Oberflächen kann nachgeben | Paare von Härtegraden unterschiedlicher Härte | Schwach allein |
| Biss im Faden | Ein Partikel trifft die Flanke | Vor der Montage reinigen; Kleinteile verpacken. | Stark |
| Gekreuzter Gewindestart | Die erste Kurve schmerzt, der Rest folgt. | Abgeschrägte Enden; von Hand beginnen | Stark |
| Wiederverwendung eines verschlissenen Teils | Zerrissene Flanken garantieren eine Wiederholung | Beide Teile verwerfen; niemals neu anbringen und umbauen | Absolute Herrschaft |
Lesen Sie die Tabelle mit folgendem Hinweis: Die Zeilen im oberen Bereich enthalten Prozessoptimierungen. Diese sind nahezu kostenlos und wirksam. Die Zeilen weiter unten enthalten Design- und Einkaufsoptimierungen. Auch diese funktionieren, erfordern jedoch Änderungen an Zeichnungen oder Bestellungen, was stets den längeren Weg darstellt.
Die Reparaturen in der Werkstatt, in der Reihenfolge, in der sie ausprobiert werden sollten
Zuerst das Schmiermittel. Eine Anti-Seize-Paste bildet einen Film zwischen den beiden Oberflächen und reduziert die Reibung so weit, dass die Unebenheiten nicht den für eine Verklebung notwendigen Druck erreichen. Traditionell werden Pasten auf Molybdändisulfid- und Kupferbasis verwendet. Wachsbasierte und Trockenfilmschmierstoffe sind sauberer und werden häufig in Betrieben mit Lebensmittelkontakt eingesetzt. Alle diese Methoden sind einer Trockenmontage vorzuziehen.
Tragen Sie die Paste an zwei Stellen auf, nicht nur an einer. Sowohl das Gewinde als auch die Dichtfläche unter der Mutter bzw. dem Schraubenkopf stehen in Gleitkontakt. Werkstätten, die nur das Gewinde schmieren, verursachen trotzdem Fressspuren und geben dann der Paste die Schuld.
Ziel ist ein dünner, gleichmäßiger Schmierfilm. Eine mit Schmierfett beladene Bürste zieht Schmutz an und verändert den Drehmomentkoeffizienten. Auch eine geschmierte Verbindung benötigt einen eigenen Drehmomentwert, da Fett die Reibung verringert und dieselbe Drehmomenteinstellung dann eine höhere Klemmkraft erzeugt. Das ist in der Regel erwünscht, muss aber dennoch berechnet werden. Der Zusammenhang wird in unserem Hinweis zu Anzugsmoment und Klemmkraft erläutert.
Als Nächstes sollte die Härte geprüft werden. Bestehen Schraube und Mutter aus der gleichen Legierung und Festigkeitsklasse, kann keine der Oberflächen nachgeben und die andere gleiten lassen. Die Kombination einer A2-Schraube mit einer A4-Mutter verschafft einer Oberfläche einen leichten Vorteil. Das hilft, ist aber keine Allheilmittel. Wer das behauptet, hat noch nie eine wirklich festsitzende Verbindung gesehen. Die robustere Variante besteht aus einer völlig anderen Legierung: Eine Mutter aus Siliziumbronze oder eine Edelstahlmutter mit Trockenfilmbeschichtung verhindert den direkten Kontakt zwischen den beiden Edelstahlteilen an der Gleitfläche. Diese Lösung sollte nur bei Verbindungen verwendet werden, die immer wieder versagen.
Verwenden Sie eine gröbere Steigung. Grobe Gewinde neigen weniger zum Fressen als feine Gewinde mit demselben Durchmesser. Weniger Umdrehungen zum Eindrehen, kürzerer Gleitweg. Wenn die Zeichnung aus einem bestimmten Grund eine feine Steigung vorschreibt – Vibrationen, Justierung, dünne Wandstärke –, behalten Sie diese bei und verwenden Sie mehr Schmiermittel. Wenn die feine Steigung aus Gewohnheit gewählt wurde, ändern Sie sie.
Drehen Sie die Mutter langsamer. Hitze beschleunigt die Reibung. Eine mit hoher Geschwindigkeit aufgezogene Mutter erzeugt Reibungswärme an der Flanke, bevor der Schmierfilm seine Wirkung entfalten kann, und heißer Edelstahl neigt eher zum Fressen als kalter. Eine langsame, gleichmäßige Drehung ist besser als schnelle Stöße. Wenn die Mutter quietscht, halten Sie an, lösen Sie sie, geben Sie Schmiermittel hinzu und beginnen Sie von vorn. Wenn Sie versuchen, die Mutter trotz des Quietschens mit Gewalt aufzuziehen, wird eine ansonsten brauchbare Verbindung unbrauchbar.
Verzichten Sie auf den Schlagschrauber. Er ist die häufigste Fehlerursache in Betrieben, die ansonsten alles richtig gemacht haben. Ein Schlagschrauber erzeugt Drehmoment in Form von Hammerschlägen, mit hoher Geschwindigkeit und ohne jegliche Rückmeldung. Er ist die ideale Maschine für Fressverschleiß. Verwenden Sie stattdessen Handwerkzeuge, einen kontrollierten, langsam laufenden Schrauber oder einen Drehmomentschlüssel, der langsam angesetzt wird. Wenn in der Produktion Geschwindigkeit unerlässlich ist, liegt die Lösung in einer geschmierten Zuleitung und einer beschichteten Mutter, nicht in einem größeren Schrauber.
Dann die Grundlagen. Saubere Gewinde. Anfasungen. Keine Wiederverwendung von beschädigten Teilen. Einzelverpackung für kleine Edelstahlteile, damit die Gewinde während des dreiwöchigen Seetransports nicht aneinander reiben. Nichts davon ist besonders raffiniert. All das wird einfach weggelassen.
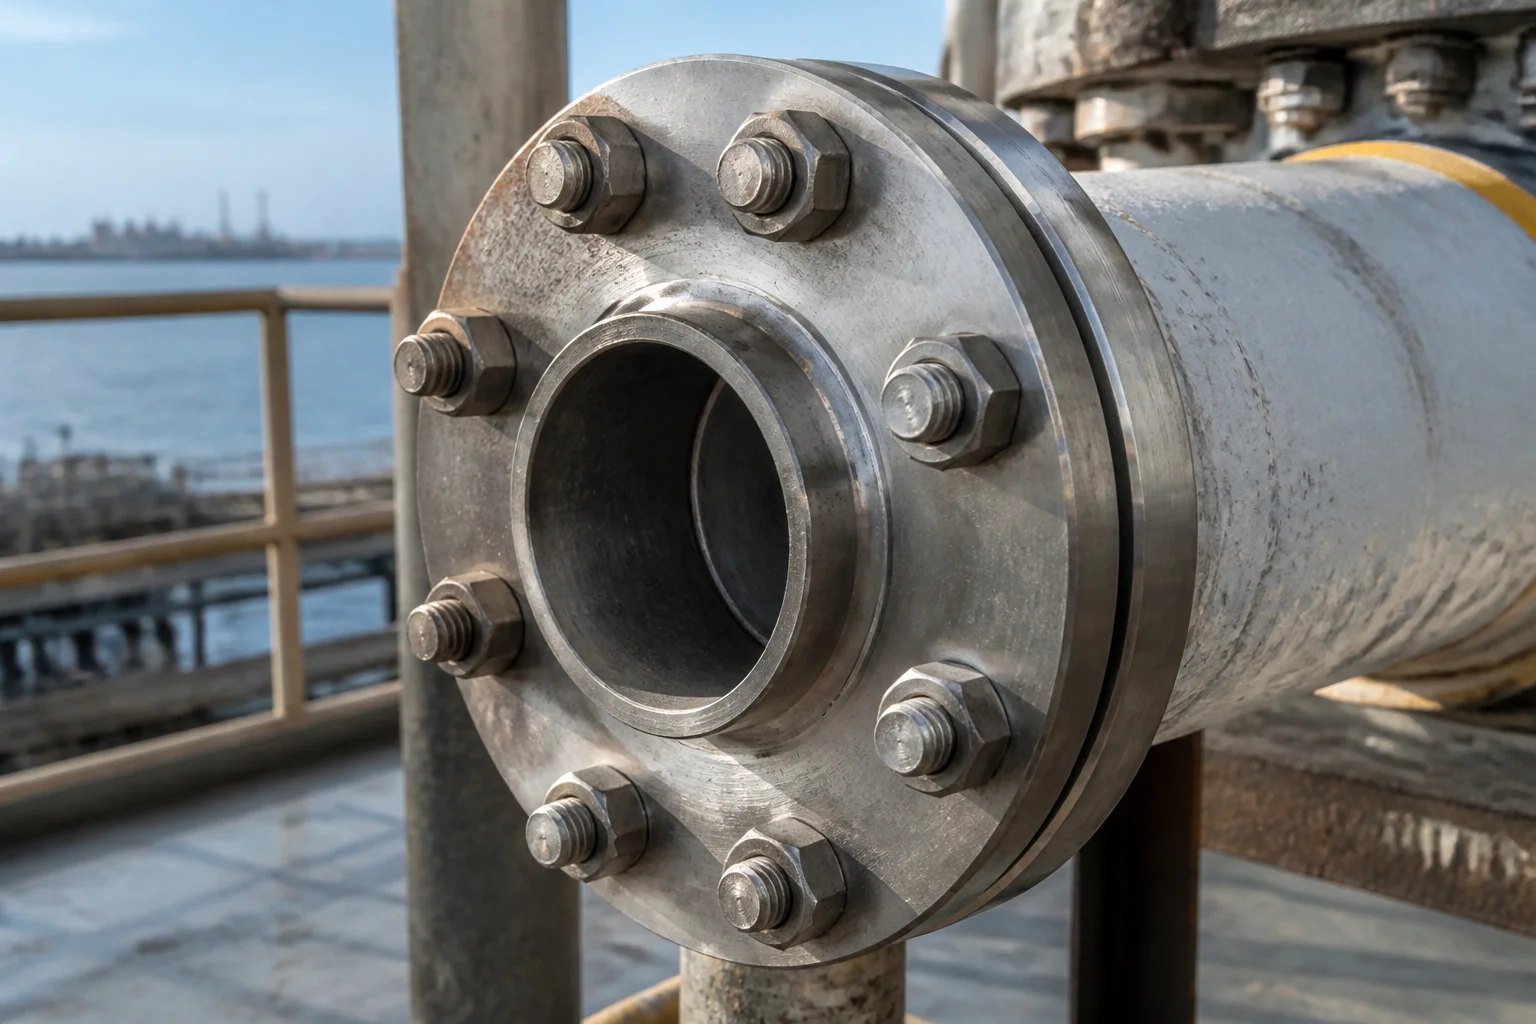
Bei Anlagen in der Schifffahrt und der chemischen Industrie wird die Wahl der Schutzklasse auf die Probe gestellt. Chloride, warmes, feuchtes Klima und eine fest angezogene Schraube – genau die Kombination, mit der A2 schlecht zurechtkommt.
Was die Zeichnung und der Prüfbericht Ihnen nicht verraten werden
Öffnen Sie eine typische Zeichnung für Edelstahlbefestigungselemente. Sie finden die Größe, die Länge, die Gewindebezeichnung, die Güteklasse und einen Hinweis zur Oberflächenbeschaffenheit, der „passiviert“ oder „rein“ angibt. Das ist die gesamte Spezifikation, doch es fehlen die drei Variablen, die darüber entscheiden, ob die Montage funktioniert.
Die erste fehlende Angabe betrifft das Schmiermittel bzw. dessen Fehlen. Eine trockene A4-70-Mutter und eine gewachste Mutter sind auf dem Papier dasselbe Teil, in der Praxis jedoch unterschiedliche Produkte. Nichts in der Zeichnung unterscheidet sie, daher auch nichts im Angebot.
Das zweite ist das Gegenstück. Fressen ist eine Eigenschaft von Schraubenpaaren. Eine Zeichnung, die eine Schraube vorgibt und die Mutter dem Monteur überlässt, definiert eine halbe Verbindung. Stammt die Mutter von einem anderen Lieferanten, besteht sie aus einer anderen Legierung und hat eine andere Härte, wurde die Verbindung nicht korrekt konstruiert. Das kommt vor.
Der dritte Faktor ist der Gewindeeingriff und die Bohrungstiefe. Beide beeinflussen die Kontaktfläche, und die Kontaktfläche wiederum bestimmt das Risiko eines Festfressens. Beide werden üblicherweise von demjenigen festgelegt, der die Halterung modelliert hat.
Nun zum Prüfbericht. Er enthält die Maße im Vergleich zu den Toleranzen, die Ergebnisse der Gewindelehrenprüfung sowie ein Werkszeugnis mit Angaben zur chemischen Zusammensetzung und den mechanischen Eigenschaften. Allesamt gute Dokumente, die jedoch die eigentliche Fehlerursache verschweigen. Eine Gut/Ausschuss-Lehre beweist die Passung des Gewindes. Sie sagt aber nichts darüber aus, wie sich das Gewinde bei einem Drehmoment von 40 Nm und Verunreinigungen verhält.
Das Zertifikat ist aus zwei Gründen lesenswert. Zum einen im Vergleich zur bestellten Note im Chemie-Test, da der Verkauf von A2-Bauteilen als A4-Bauteil ein bekanntes Verwechslungsproblem darstellt und der Preisunterschied real ist. Zum anderen im Vergleich zum Ergebnis im Maschinenbau-Test, da ein Bauteil der Klasse 70 mit der Note 80 eine andere Sache ist.
Wenn ein Härtewert verfügbar ist, notieren Sie ihn. Er ist die einzige Zahl, die Ihnen sagt, ob der Trick mit der unterschiedlichen Härte überhaupt eine Chance hat zu funktionieren.
Ein weiteres wichtiges, aber selten angefordertes Dokument ist der Passivierungsnachweis. Die meisten Käufer berufen sich auf ASTM A967. Durch die Passivierung wird freies Eisen entfernt und die Passivschicht wiederhergestellt. Sie hinterlässt zudem eine sehr saubere, aber auch sehr aktive Oberfläche. Sauberes Edelstahl-Fressverschleiß ist nicht weniger schädlich als verschmutztes. Passiviert man viel Material und montiert es trocken, steigt das Risiko eher als es sinkt. Das spricht dafür, die Schmierstoffwahl bewusst erst nach der Passivierung zu treffen.
Damit ist das gesamte Problem auf eine einzige Beobachtung zurückzuführen: Fressen von Edelstahlbefestigungselementen wird nicht durch Inspektionen erkannt. Es wird durch Spezifikationen verhindert, und Spezifikationen werden festgelegt, bevor die Teile existieren.
Was gehört auf die Bestellung?
Der Großteil dieses Artikels lässt sich auf eine Seite Bestelltext reduzieren. Wenn man ihn einmal schreibt, erübrigt sich die Diskussion.
Die Bestellung benötigt die Körnung zweimal: den A-Code, den das Fachgeschäft verwendet, und die EN-Nummer, die auf dem Werkszeugnis angegeben ist. Anschließend die Klasse mit ihrer Norm und der expliziten Tonhöhe, da „M10“ allein bei manchen Schreibtischen grob und bei anderen fein ist.
Was die Teilelieferanten selten sehen: den Montagezustand. Wer das Schmiermittel aufträgt, welches Schmiermittel es ist und ob es nur auf das Gewinde oder auch auf die Lagerfläche aufgetragen wird. Ein Lieferant, der das Schmiermittel intern aufträgt, erstellt ein anderes Angebot als einer, der es trocken liefert. Beide Vorgehensweisen sind legitim. Nur eine passt zu Ihrem Prozess.
Ergänzen Sie die Verpackungslinie. Edelstahlteile, die lose in einem Karton transportiert werden, weisen Gewindeschäden auf, die sich als Fressen an der Produktionslinie bemerkbar machen, und die Produktionslinie macht die Legierung dafür verantwortlich. Einzelverpackung in Beuteln oder unterteilte Kartons sind eine kostengünstige Versicherung für kleine Größen.
Bitten Sie abschließend um eine Testmenge vor der Serienproduktion. Fünfzig unter Ihren Bedingungen gefertigte Stücke liefern Ihnen mehr Informationen über das Beschlagnahmerisiko als jedes Zertifikat – und das nahezu kostenlos.
| PO-/RFQ-Feld | Was man schreiben soll | Warum es dorthin gehört |
|---|---|---|
| Note, in beide Richtungen | A4, EN 1.4401 | Die chemische Zusammensetzung wird anhand der EN-Nummer überprüft. |
| Klasse und Standard | A4-70 oder A4-80 nach ISO 3506-1; Muttern nach ISO 3506-2 | Legierung und Festigkeit sind zwei Entscheidungen |
| Gewinde und Steigung | M12 x 1,75 grob, oder fein, falls unbedingt erforderlich | Feine Rasterung birgt Risiken, daher sollte sie sichtbar sein. |
| Gegenstück | Mutterqualität, -klasse und -ausführung, Lieferung als Set | Galling ist eine Paar-Eigenschaft |
| Schmiermittel | Art, Deckung, angewendet vom Lieferanten oder von uns | Die wirksamste Kontrollmaßnahme und die am häufigsten vernachlässigte |
| Engagement | Klemmdicke plus Eingriff in Mutter oder Bohrung | Langes Einrücken kostet Drehmoment und erhöht den Kontakt |
| Passivierung | Gemäß ASTM A967 oder nicht, mit dem beigefügten Datensatz | Verhindert, dass Rost an freiem Eisen als Qualitätsmangel interpretiert wird. |
| Gewindezustand | Gebördelt, abgeschrägt, kein umgebördelter Anfang | Die meisten Anfälle beginnen in der ersten Kurve. |
| Dokumentation | Werkszeugnis pro Los, mechanische Teile pro Klasse | Verknüpft den Legierungsanspruch mit der Lieferung |
| Umfeld | Küstennahe, chemische Reinigung, Temperatur | Lässt den Lieferanten die Bewertung anfechten. |
Diese Tabelle passt auf eine Seite. Fügen Sie sie in die Angebotsanfrage-Vorlage ein, und die wiederkehrenden Diskussionen erübrigen sich. Die vollständige Vorgehensweise, einschließlich der zeichnungsbasierten Formulierung, finden Sie in unserem Leitfaden zum Erstellen einer kundenspezifischen Angebotsanfrage für Verbindungselemente .
Ein wichtiger Hinweis: Nicht jede Bestellung erfordert Härteangaben, Passivierungsprotokolle und eine Probecharge. Eine Schachtel M6 A2-Knopfschrauben für eine Maschinenschutzvorrichtung ist kein Flanschsatz für eine Chemieanlage. Passen Sie die Dokumentation an die potenziellen Ausfallkosten an, sonst verliert sie an Bedeutung und wird von den Lieferanten ignoriert.
Fragen, die Käufer tatsächlich stellen
Ist A4 immer besser als A2?
Nein. A4 ist zwar chloridbeständiger, aber auch teurer und bietet für den Einsatz in trockenen Innenräumen keinen Vorteil. Wählen Sie A4 nur dort, wo Chloride, Meeresluft oder Chemikalienbelastung auftreten. In allen anderen Fällen ist A2 die bessere Wahl. Investieren Sie die Differenz lieber in Schmierstoffe und eine bessere Verpackung, um Ausfälle zu vermeiden.
Kann ich A2-Schrauben mit A4-Muttern verwenden?
Ja, und viele Pflanzen machen das absichtlich. Die gemischte Sorte sorgt für einen leichten Härteunterschied, wodurch das Risiko von Gallenbildung verringert wird, und der Molybdängehalt der Mutter hilft an Stellen, an denen das freiliegende Gewinde mit Chlorid in Kontakt kommt. Geben Sie die Sortenkombination in der Bestellung an, damit es sich um eine bewusste Entscheidung und nicht um einen Zufall im Bestand handelt.
Beeinflusst die Anti-Seize-Paste den Drehmomentwert?
Ja, im Wesentlichen. Ein geschmiertes Gewinde hat einen geringeren Reibungskoeffizienten, daher erzeugt dieselbe Drehmomenteinstellung eine höhere Klemmkraft als bei einer trockenen Montage. Berechnen Sie das Drehmoment für den geschmierten Zustand neu und vermerken Sie in der Zeichnung, dass die Teile geschmiert geliefert werden.
Warum ließen sich die gleichen Teile letztes Jahr problemlos zusammenbauen?
Irgendetwas in der Produktionskette hat sich verändert. Ein anderes Schmiermittel oder gar keins, eine neue Gewindebearbeitung des Lieferanten, ein schnellerer Bediener, gröberes Schleifmittel oder ein anderer Bediener. Fressen reagiert empfindlich auf die Umgebungsbedingungen, nicht nur auf das Material. Daher muss der Vergleich sowohl den Prozess als auch das Bauteil berücksichtigen.
Kann eine festgefressene Schraube gereinigt und wiederverwendet werden?
Nein. Durch das Fressen wird Material abgetragen und die Gewindeflanken beschädigt, sodass die Geometrie nicht mehr den Vorgaben der Zeichnung entspricht. Das Nachfeilen des Gewindes kaschiert den Schaden und führt zwangsläufig zu einem erneuten Fressen bei geringerem Drehmoment. Beide Teile müssen verschrottet und von vorne begonnen werden.
Ist ein beschichteter Edelstahlverschluss noch rostfrei?
Das Substrat ist blank. Darauf befindet sich eine Trockenfilm- oder Wachsbeschichtung. Die Korrosionsbeständigkeit der Grundlegierung bleibt, abgesehen von etwaigen Schnittkanten, unverändert. Beschichtungen auf Edelstahl dienen hauptsächlich der Schmierung und der Verhinderung von Gewindegangkontakt, in der Regel jedoch nicht dem zusätzlichen Korrosionsschutz.
Wie kann ich sicher sein, dass die erhaltene Note der von mir bestellten Note entspricht?
Anhand des Werkszeugnisses, das mit den Anforderungen der jeweiligen Qualitätsstufe abgeglichen wird, und der entsprechenden Qualitätsmarkierung auf dem Kopf. Ein Magnet ist nutzlos. Bei hohem Risiko klärt eine chemische Stichprobenprüfung oder eine Härteprüfung an einer Probe die Angelegenheit innerhalb weniger Minuten.
Die Güteklasse schützt die Struktur. Das Schmiermittel schützt die Baugruppe.
Zwei Entscheidungen, eine Bestellung, und schon herrscht ständig Verwirrung.
Die Korrosionsklasse gibt Aufschluss über die Eignung für Korrosionsanwendungen. A2 eignet sich für normale Einsatzbedingungen, A4 für Umgebungen mit Chloriden. Ist keine der beiden Klassen optimal, ist ein offenes Gespräch notwendig. Die Entscheidung liegt bei den Ingenieuren und sollte unter Berücksichtigung der Umgebungsbedingungen und nicht aus Gewohnheit getroffen werden.
Die Festigkeitsklasse gibt Aufschluss über die Belastbarkeit der Verbindung. Sie legt fest, welche Kräfte die Verbindung aushalten kann, und der Wert ergibt sich aus der Kaltverformung, nicht aus der Wärmebehandlung. Eine Festigkeitsklasse 80 garantiert keine bessere Metallurgie, sondern eine höhere Verformungstoleranz während der Fertigung.
Keine der beiden Entscheidungen geht auf das Montageproblem ein. Fressen ist ein Oberflächenereignis, und Oberflächen werden durch Schmierstoff, Steigung, Drehzahl, Sauberkeit und Härte beeinflusst. Werden diese fünf Faktoren vernachlässigt, klemmt selbst eine perfekt spezifizierte A4-80-Verbindung beim ersten Bolzen fest.
Deshalb taucht das Fressen von Edelstahlbefestigungselementen immer wieder in Kostenberichten unter der falschen Kategorie auf. Es wird als Qualitätsreklamation gegen einen Lieferanten geführt, der exakt die bestellte Ware geliefert hat. Der eigentliche Fehler ist eine einzige Zeile Text, die niemand verfasst hat.
Schreiben Sie die Zeile auf. Nennen Sie die Güteklasse zweimal, die Klasse und ihre Norm, die Steigung, das Schmiermittel und den Anwender, das Gegenstück und bitten Sie um eine Probecharge. Verlangsamen Sie dann am Boden die Drehzahl des Schraubendrehers und halten Sie einen Pinsel mit Anti-Seize-Paste bereit.
JingleFix liefert Befestigungselemente, Anker, Klemmen und bearbeitete Teile aus Edelstahl und Kohlenstoffstahl aus Ningbo. Die kundenspezifische Fertigung erfolgt anhand von Zeichnungen oder Mustern, und die Prüfdokumentation wird individuell vereinbart. Wir verfügen über zwölf Jahre Exporterfahrung und fragen stets nach der Funktion der Verbindung, bevor wir die Güteklasse angeben. Wenn Sie zwischen A2 und A4 wählen oder ein Festfressen an einer eigentlich betriebsbereiten Leitung beheben müssen, finden Sie hier die gesamte Produktpalette. Die Sechskantschrauben sind auf der entsprechenden Seite detailliert spezifiziert.
Bitte senden Sie uns die Umgebungsbedingungen, die Größe, die Klasse und die Art der Klemmung. Wir teilen Ihnen mit, welche Angaben in der Spezifikation fehlen, bevor wir Ihnen ein Angebot unterbreiten.
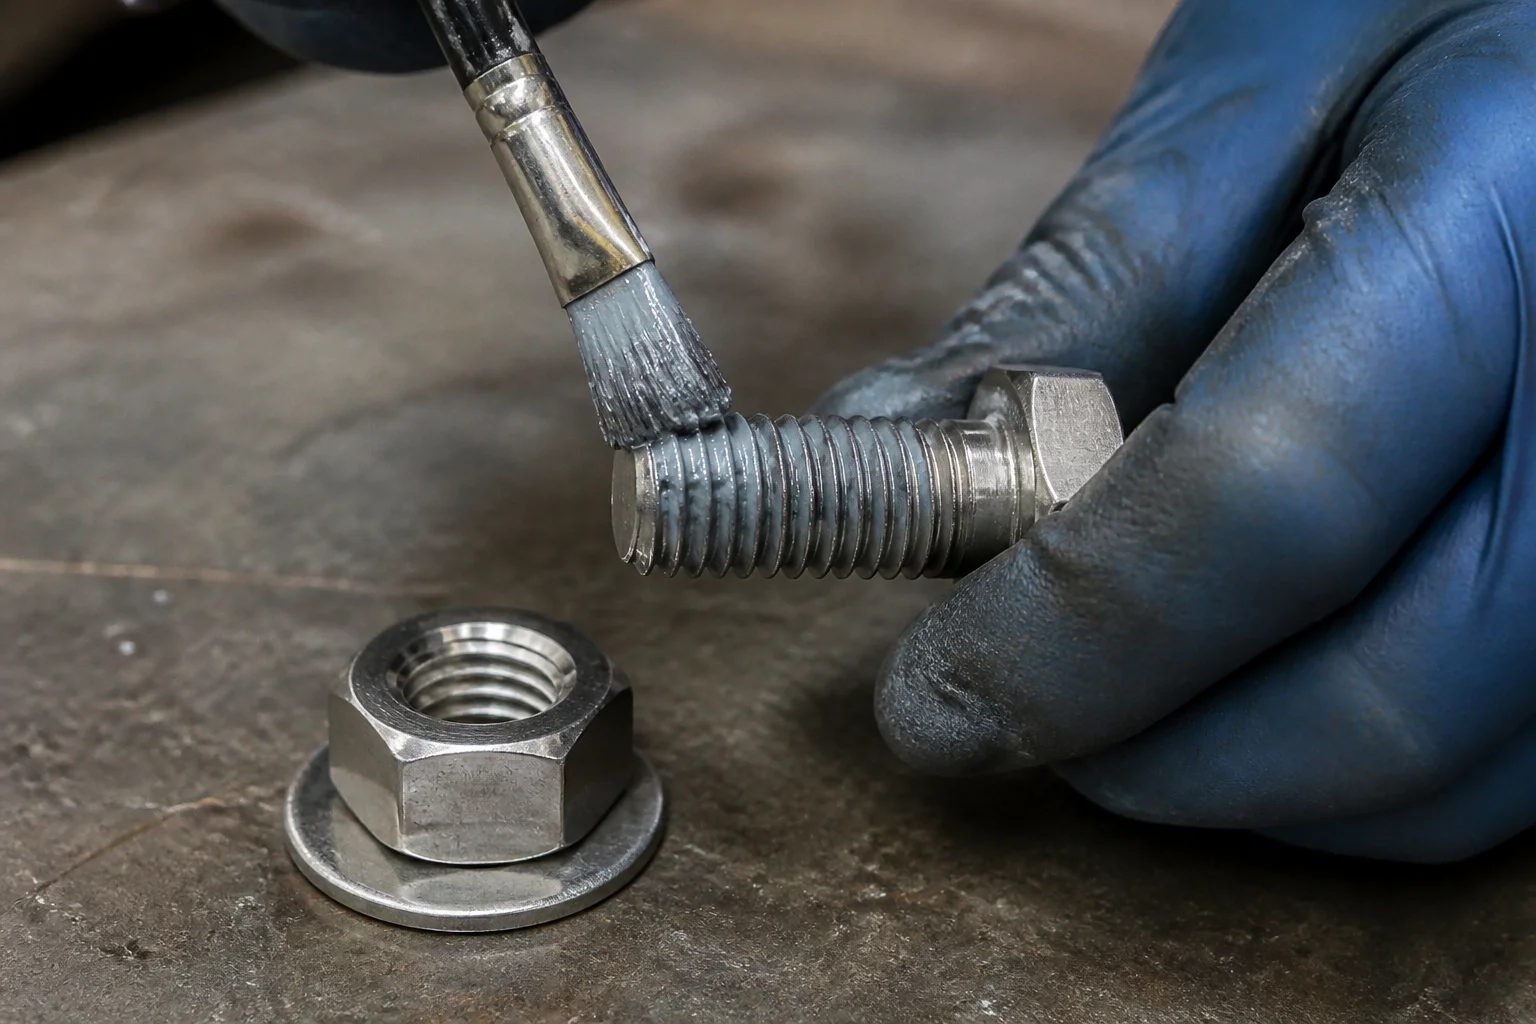
Ein dünner, gleichmäßiger Film auf dem Gewinde und unter der Lagerfläche. Zwei Flächen, nicht nur eine, und niemals eine mit Paste beladene Bürste – überschüssige Paste sammelt Schmutzpartikel und verändert den Drehmomentkoeffizienten.
Geben Sie die Güteklasse und den Montagezustand in einem Schritt an.
Bitte teilen Sie uns Größe, Menge, Materialklasse und Einsatzumgebung mit. Wir antworten Ihnen mit Informationen zu Güteklassen, Schmierstoffen, Verpackungsoptionen und den für das jeweilige Bauteil verfügbaren Dokumentationen.
Jetzt Anfrage senden →Oder senden Sie eine E-Mail an sales@jinglefix.com · WhatsApp +86 13958236696