Par de apriete y carga de sujeción: lo que los compradores deben especificar antes de dar su aprobación.
Dos pernos salen de la misma fábrica. El mismo dibujo. La misma llave. El mismo par de apriete de 210 N·m. Una unión se mantiene durante años. La otra se afloja en el primer turno.
En la documentación no se explica nada al respecto. En los documentos constaba una entrada, pero nunca se registró la cantidad que realmente recibió el local.
El par de apriete es lo que aplica la llave. La fuerza de sujeción es lo que recibe la articulación. La fricción se encuentra entre ambas, y es la única variable que casi nadie registra.
Esta guía sobre el par de apriete y la fuerza de sujeción se centra en lo que usted, como comprador, puede controlar. Explica qué información proporciona el par de apriete y cuál no. También aborda qué detalles influyen en la fuerza de sujeción, cómo difieren los métodos de apriete y qué información debe incluirse en una solicitud de cotización para poder comparar dos presupuestos sin tener que adivinar.
Si no recuerdas nada más, una sola frase: un valor de torque sin tener en cuenta la fricción es un número sin significado.
Tu llave inglesa mide la fricción, no la fuerza.
Una llave dinamométrica mide la resistencia. Esa es su única función. Sabe lo difícil que fue seguir girando la tuerca. No tiene ni idea de la fuerza que recibieron los discos.
Las placas se estiran. El perno se expande unas centésimas de milímetro. Actúa como un resorte muy rígido y cierra la junta. Esa fuerza es la fuerza de apriete.
La relación entre ambos se resume en una fórmula sencilla: T = K × F × d. El par motor es igual al coeficiente, multiplicado por la precarga y por el diámetro nominal. K agrupa todos los efectos de la fricción en un único número adimensional, razón por la cual tiene tanta importancia pero genera tan poca confianza.
Consideremos un perno de 50 mm que debe soportar 100 kN. Un coeficiente K de 0,20 equivale aproximadamente a 1000 N·m. Un coeficiente K de 0,14 equivale a 700 N·m para la misma unión. El mismo perno. El mismo objetivo. Un treinta por ciento menos de trabajo en la llave.
El acero no cambió en absoluto. Solo cambiaron las superficies.
Ese es todo el problema, y se resuelve con una sola operación aritmética. Si prefieres la versión para tornillos pequeños, nuestra nota sobre la importancia del par de apriete al instalar tornillos lo explica desde el punto de vista del montaje.
¿Dónde se invierte realmente el esfuerzo?
En una unión de acero en seco, aproximadamente una décima parte del par aplicado se convierte en fuerza de apriete. El resto se disipa por fricción, bajo la cara de la tuerca y a lo largo de las roscas. Esta distribución se repite constantemente en la literatura sobre pernos y explica por qué pequeños cambios en la superficie producen grandes variaciones en la precarga.
| Camino | Porcentaje de par aplicado (acero seco, típico) | ¿Qué lo controla? |
|---|---|---|
| Fricción bajo la cabeza/cara de la tuerca | ≈ 50% | Dureza y planitud de la arandela, área de apoyo, recubrimiento, rebabas |
| Fricción de la rosca | ≈ 40% | Estado de la rosca, espesor del revestimiento, lubricante, clase de ajuste |
| Trabajo útil (estiramiento de pernos) | ≈ 10% | Longitud de agarre, diámetro del vástago, módulo |
Esas proporciones explican la mayoría de las sorpresas en el campo. Un cambio de arandela modifica el término del cojinete. Un cambio de recubrimiento modifica ambos términos a la vez. Ninguna de estas diferencias aparece en un informe de inspección dimensional.
Esto significa que una tuerca galvanizada en seco y una tuerca con recubrimiento de zinc encerado no son intercambiables a 210 N·m. Ambas pueden pasar la inspección dimensional y aun así producir uniones que no se comportan de forma similar.
K es un número que se hereda, no un número que se consulta.
Nadie mide el coeficiente de torsión para un pedido rutinario. Lo heredan. De una ficha técnica del recubrimiento. De un proyecto anterior. De una tabla que alguien envió por correo electrónico en 2019.
La medición correcta se describe en la norma ISO 16047. Se requiere un perno, una tuerca y una arandela de producción, un banco de pruebas de par-tensión calibrado y una gráfica del par en función de la precarga en una serie de ensamblajes. Este último punto es el que a menudo se omite. Un solo ensamblaje no demuestra nada, ya que la variabilidad entre los ensamblajes es lo que realmente importa.
Una cotización que incluya un valor K también debe contener tres detalles: la norma de prueba, el conjunto probado y la fecha. Sin ellos, el valor será un promedio de las piezas de otra persona.
Los rangos que encontrará en la práctica son aproximados y dependen del acabado y el lubricante exactos:
- Acero liso o ligeramente aceitado, tal como se recibe: alrededor de 0,18 a 0,22
- Zincado electrolítico con cera o lubricante de película seca: alrededor de 0,14 a 0,18
- Escamas de zinc con lubricante incorporado: entre 0,12 y 0,16
- Galvanizado por inmersión en caliente, tal como se recubre, sin aditivos: a menudo superior a 0,22, a veces superior a 0,30.
- Acero inoxidable sin lubricante antigripante: alto, errático y propenso a atascarse.
Considere esos rangos como una referencia, no como criterios de aceptación. La norma ISO 16047 sustituye el promedio predefinido por un coeficiente medido para el perno, tuerca, arandela, recubrimiento y lubricante exactos que se suministran. Dicha medición es la que debe utilizarse como referencia en la orden de compra.
La pendiente marca el límite. La llave inglesa simplemente lo alcanza.
Antes de que la fricción entre en juego, el perno determina la precarga disponible. La clasificación según la norma ISO 898-1, o el grado según la especificación ASTM correspondiente, determina la resistencia a la tracción, el límite elástico y la carga de prueba que debe mantenerse dentro del programa de apriete.
| Designación | Resistencia a la tracción nominal | Uso típico | Advertencia para el comprador |
|---|---|---|---|
| Clase 4.8 / 5.8 | 400 / 500 MPa | Estructuras ligeras, muebles, montaje general | Precarga baja; no sustituye a 8.8 en una junta cargada. |
| Clase 8.8 | 800 MPa | Maquinaria, trabajos generales de estructuras metálicas | Clase más común; confirme que está templado y revenido, no solo marcado. |
| Clase 10.9 | 1.000 MPa | Maquinaria de alta carga, automoción, estructuras | Riesgo de fragilización por hidrógeno tras la galvanoplastia |
| Clase 12.9 | 1.220 MPa | Uniones compactas de alta resistencia | Muy sensible al proceso de recubrimiento y a los daños en la rosca. |
| ASTM F3125 Gr. A325 / A490 | 825 / 1035 MPa mínimo | Conexiones de acero estructural en Norteamérica | Ambos se integraron en F3125; los dibujos más antiguos aún utilizan los nombres antiguos. |
| EN 14399-3 / -4 (HR, HV) | Específico del sistema | Sistemas de fijación estructural europeos | Se suministra como un conjunto emparejado; no mezcle componentes entre sistemas. |
De esa tabla se desprenden dos conclusiones. Primero, la precarga objetivo suele expresarse como un porcentaje de la carga de prueba o de la resistencia mínima a la tracción. El 70 % de la resistencia mínima a la tracción es una convención común para las uniones estructurales precargadas, y la especificación vigente siempre prevalece sobre esta convención. Segundo, la tuerca y la arandela deben cumplir con la misma función.
Un perno de clase 10.9 con una tuerca de clase 8 es una forma costosa de construir una unión débil. Una arandela que se deforma bajo carga modifica la fricción en la que se basa todo el cálculo.
Por eso, incluimos las especificaciones de tuercas y arandelas al mismo nivel que las de los pernos. Un fabricante de tuercas a medida puede igualar la clase de propiedad, la tolerancia de la rosca y la superficie de apoyo, pero solo si el comprador describe la unión en lugar del número de pieza.
Roscas, rebabas y arandelas que nadie revisa.
La inspección de entrada normalmente se detiene en "se realiza a mano". Esa comprobación no dice nada sobre la fricción a 200 N·m. Hay tres cosas más importantes.
Ajuste de rosca y acumulación de recubrimiento. Un ajuste 6g/6H está diseñado con holgura. El galvanizado electrolítico añade unos pocos micrómetros. El galvanizado en caliente añade mucho más, por lo que los sujetadores galvanizados normalmente se envían con tuercas sobreroscadas y, en algunas normas, con roscas de perno ligeramente reducidas para que el conjunto aún pueda girarse. Especifique "M20 galvanizado en caliente" sin indicar que la tuerca está sobreroscada según la norma correspondiente y es posible que el primer intento de montaje no enrosque en absoluto.
Daños por manipulación y residuos. Una sola partícula de suciedad en la rosca puede duplicar la fricción local en ese punto y reducir el par de apriete previsto. Las roscas que fueron granalladas y nunca se volvieron a limpiar son una causa frecuente de problemas en lotes galvanizados.
Superficie de apoyo. La tuerca o arandela se apoya sobre la placa. Un orificio perforado con una rebaba en relieve, una superficie de contacto pintada o una arandela más blanda de lo especificado modifican la fricción bajo el cabezal y la posterior incrustación.
El proceso de incrustación merece una mención aparte. Unas pocas centésimas de milímetro de aplastamiento del recubrimiento o alisado de la superficie eliminan una parte importante de la precarga en las horas posteriores al apriete. La unión estaba bien a las 9 de la mañana. A las 4 de la tarde ya no.
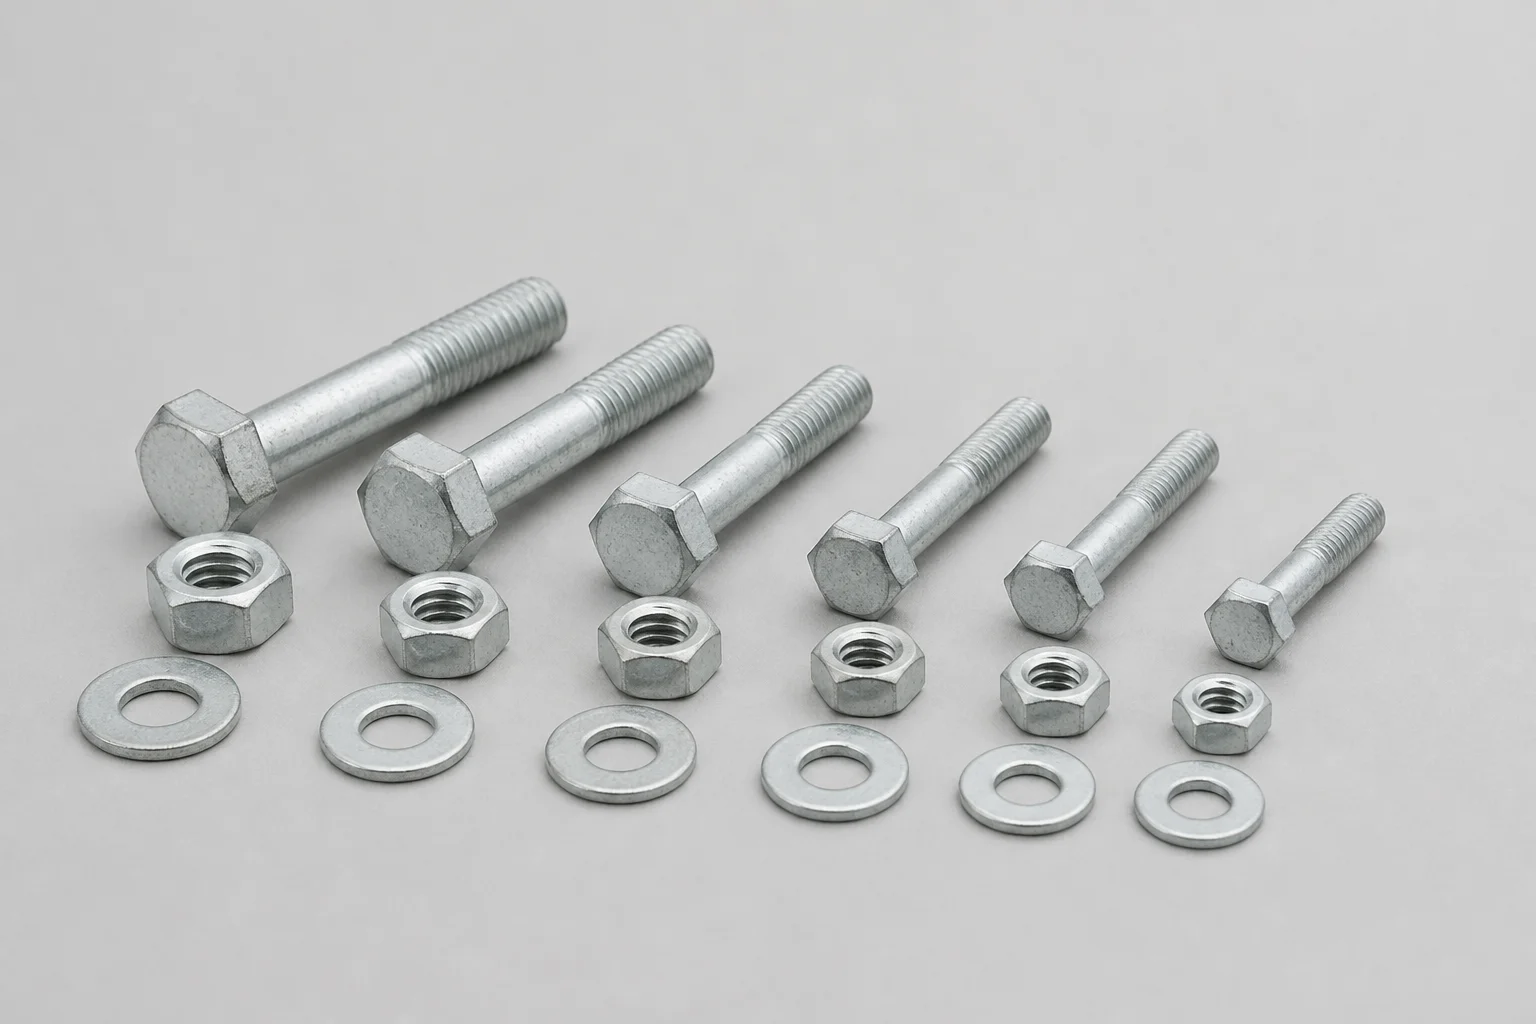
Un conjunto de pernos y tuercas es un sistema, no tres piezas individuales. La clase de perno, la clase de propiedad de la tuerca, la dureza de la arandela y el recubrimiento influyen en el valor del par de apriete.
Los recubrimientos cambian dos cosas a la vez.
Los recubrimientos se eligen por su resistencia a la corrosión, pero a su vez modifican sutilmente el comportamiento de apriete. Al final, se gestionan ambos efectos con una sola decisión, por lo que la elección del recubrimiento implica una decisión sobre el par de apriete y la carga de sujeción del perno, no solo sobre la corrosión.
El galvanizado por inmersión en caliente según las normas ISO 10684 o ASTM F2329 produce una gruesa capa de zinc-hierro y, sin tratamiento, un coeficiente de fricción elevado e inestable. Algunos proveedores añaden un lubricante o un proceso de pasivación para estabilizarlo. Esta es una decisión técnica válida. Sin embargo, también modifica el coeficiente de torsión, por lo que el valor en el plano debe ajustarse en consecuencia.
Un dibujo que simplemente indica "galvanizado en caliente, par de apriete 400 N·m" y no aborda el tema en detalle, deja sin resolver la variable más importante. Analizamos el recubrimiento por separado en el caso de los sujetadores galvanizados en caliente , ya que los argumentos sobre la corrosión y la fricción suelen tratarse en reuniones distintas con diferentes personas.
El recubrimiento de zinc en escamas se sitúa en el otro extremo. Es delgado, con buena lubricación y, por lo general, ofrece una fricción menor y más repetible. Es una buena solución para piezas de clase 10.9 y 12.9 donde el espesor y el calor del recubrimiento por inmersión en caliente representan un problema, y donde la fragilización por hidrógeno derivada del galvanizado es una preocupación. Si una pieza de alta resistencia se galvaniza de todos modos, los controles de horneado y fragilización de la norma correspondiente se integran en la compra. No es algo secundario.
Luego está el ajuste. Cualquier recubrimiento que aumente el grosor reduce la holgura de la rosca y disminuye el diámetro menor efectivo de la tuerca. Los compradores que cambian el recubrimiento para solucionar un problema de corrosión, sin volver a considerar la tolerancia de la rosca, a veces terminan con la línea de montaje detenida en lugar de un problema de corrosión. Es una situación recurrente, y una solicitud de cotización (RFQ) la evita.
Cinco maneras de ajustar, cinco pruebas diferentes
El control de par es popular por su bajo costo y portabilidad. Sin embargo, es el menos preciso de los métodos comunes. Es habitual que la variación supere el 25 % de la precarga objetivo en conjuntos sin encapsular y tal como se reciben. Esto no justifica descartarlo, sino conocer su capacidad de carga.
| Método | Cómo funciona | Lo que demuestra | Dónde encaja |
|---|---|---|---|
| Control de par | La llave se detiene a un par de torsión determinado. | Esfuerzo aplicado, dentro de la dispersión por fricción | Ensamblaje general, tornillos pequeños, producción en serie |
| Tuerca giratoria | Ajustado, luego una rotación fija | Estiramiento, en gran medida independiente de la fricción | Estructuras de acero según las normas tipo RCSC |
| Indicador de tensión directa | Arandela compresible, espacio medido | Si se alcanzó una tensión mínima | Trabajos en obra donde la inspección es visual y rápida. |
| Perno de control de tensión | Cizalla de extremo estriado a tensión fija | Instalación completada según el diseño de montaje. | Conexiones estructurales de gran volumen |
| Tensado hidráulico | El perno se extrajo directamente y la tuerca se colocó a mano. | Precarga, medida en la fuente | Montantes grandes, juntas confinadas, sellado crítico |
La división es clara en un aspecto. El ajuste mediante giro de tuerca, DTI, control de tensión y tensado hidráulico finaliza en tensión. El control de par finaliza en esfuerzo. Solo los métodos de tensión pueden verificarse después de la instalación sin instrumentar el perno.
Una especificación que solicita tanto un valor de torque como una precarga verificada describe dos cláusulas distintas: una instrucción de instalación y una prueba de aceptación. Las especificaciones de atornillado tipo RCSC ya las separan. La fusión de cláusulas genera un modo de falla conocido, donde el proveedor cumple con la instrucción, la instalación falla la prueba y ninguna de las partes es responsable del resultado.
Para los pernos estructurales importados, esto tiene importancia comercial. Un fabricante de pernos estructurales puede suministrar conjuntos F3125 o EN 14399 con la marca, el recubrimiento y el registro de pruebas adecuados. El método de apriete corresponde a la especificación de atornillado del proyecto. Si se confunden ambos aspectos en una orden de compra, se genera una disputa.
Los anclajes no funcionan como los pernos.
Los anclajes comparten términos similares, pero con significados ligeramente distintos. El par de apriete en un anclaje de cuña no es un valor de precarga estructural. Es la fuerza que introduce el clip de expansión en el cono y fija el anclaje contra la pared del orificio.
La capacidad proviene del hormigón, del empotramiento y del mecanismo de expansión. No de la fuerza con la que el instalador aplicó la llave.
De ello se derivan tres consecuencias.
Un apriete excesivo rompe el mecanismo. Si se supera el valor especificado, la abrazadera se clava en el hormigón, el perno cede o la superficie se desmorona. La junta parece firme, pero ofrece menos resistencia.
Un par de apriete insuficiente provoca que se suelte. El clip nunca se acopla completamente. El ancla se desliza bajo carga. La falla se manifiesta meses después, durante una prueba de resistencia o en una noche ventosa.
El orificio forma parte del sujetador. El diámetro de la broca, la profundidad, la limpieza y la distancia al borde determinan si se puede alcanzar el par de apriete especificado. El polvo que queda en el orificio es una de las razones más comunes por las que un anclaje correctamente instalado se afloja.
El hormigón fisurado modifica el proceso de cualificación, no solo el par de apriete. En Norteamérica, la norma ACI 355.2 define las pruebas que debe realizar un anclaje antes de poder ofrecerse para una condición determinada. En Europa, el proceso ETA, según el documento de evaluación correspondiente, cumple la misma función. Por lo tanto, al comparar presupuestos de fabricantes de anclajes para hormigón , pregunte qué cualificación cubre el producto y el diámetro exactos, no si el proveedor "ha sometido los anclajes a pruebas". La lógica de selección —material base, caso de carga, distancia al borde— se detalla en nuestra guía para fabricantes de anclajes para hormigón .
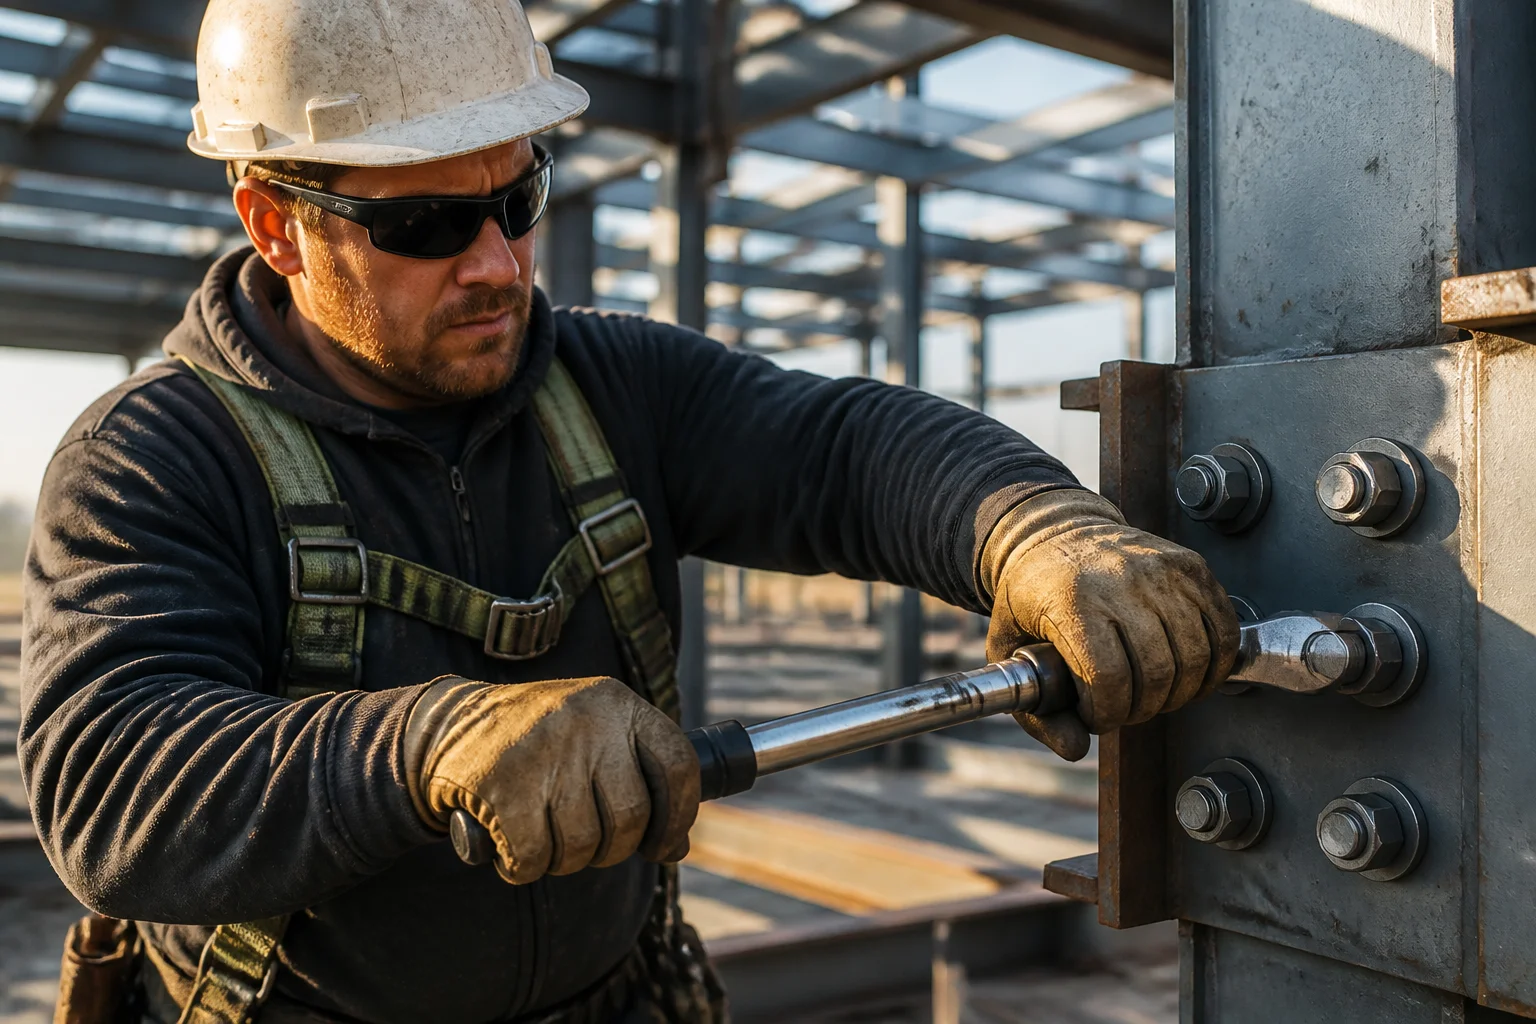
En obra, la llave dinamométrica mide el par de apriete. La junta necesita tensión. Los sistemas de ajuste de tuercas, los comparadores de tensión y los conjuntos de control de tensión existen porque inspeccionar esa holgura posteriormente resulta costoso.
Abrazaderas, enchufes y equipos de elevación
No todas las instrucciones de apriete implican un cálculo de precarga. Mezclar ambos es una forma segura de redactar una especificación errónea.
Abrazaderas para mangueras. Lo importante es la tensión de la banda, expresada como un rango de par de apriete. Si es demasiado poca, la junta gotea bajo presión o vibración. Si es demasiado, la banda cede, la carcasa se deforma o se corta una manguera flexible. El fabricante de la abrazadera debe poder indicar un par de apriete recomendado para el ancho de banda, el tipo de tornillo y la carcasa específicos, ya que una abrazadera de tornillo sin fin de 9 mm y una abrazadera de perno en T no comparten el mismo valor. Primero la aplicación (refrigerante, combustible, admisión de aire, línea de fluidos industriales), luego el tipo de banda y, finalmente, el par de apriete.
Casquillos roscados. En trabajos prefabricados, un casquillo de elevación o de fijación se inserta en el hormigón y posteriormente recibe un perno o un embrague. Lo importante es el estado de la rosca antes del vertido, el asentamiento del extremo del anclaje y la protección de la rosca durante el vertido y el desmoldeo. El par de apriete en el punto de uso suele ser moderado. El fallo que provoca el bloqueo es una rosca llena de lechada, y ningún valor de par de apriete lo soluciona.
Sistemas de elevación. Aquí es importante usar un vocabulario específico, ya que se trata de equipos de seguridad. Un fabricante de anclajes de elevación trabaja con límites de carga de trabajo, grupos de carga, resistencia del hormigón al momento de la elevación, profundidad de empotramiento, distancia al borde, ángulo de elevación y compatibilidad del embrague. Ninguno de estos parámetros es un valor de torque, ni puede inferirse de un producto similar. Cambiar un anclaje de un proveedor por otro solo porque la rosca parece igual es una decisión que no debería tomarse en el muelle de carga.
Interfaces mecanizadas. Cuando una unión depende de un hombro mecanizado, un pivote o un collarín de sujeción, el par de apriete suele ser necesario para asentar la interfaz, no para estirar el elemento de fijación. La planitud, la perpendicularidad y el acabado determinan la trayectoria de la carga. Este es el ámbito de un fabricante de piezas mecanizadas de hormigón prefabricado o de un taller CNC en general, y el plano debe incluir el plano de referencia y la condición de asentamiento, no solo la indicación de la rosca.
Los registros que resuelven disputas posteriormente
La mayoría de las disputas sobre el par de apriete son de índole documental, no técnica. Se prometió una precarga, pero nunca se registró el nivel de fricción, y para cuando la junta presenta fallas, el envío ya está instalado. Seis registros explican la mayor parte de esta discrepancia.
- El certificado de clasificación del material y de la propiedad está vinculado al lote en sí, no a una familia de productos.
- Especificación y espesor del recubrimiento , con la norma indicada y el estado del lubricante especificado.
- Coeficiente de torsión o datos de par-tensión donde la unión es crítica, incluyendo la norma de ensayo y el conjunto ensayado.
- Resultados de la inspección de la rosca : tipo de calibre, ajuste y si se aplicó roscado adicional para un recubrimiento grueso.
- Resultados mecánicos cuando la calidad lo requiere: carga de prueba, tracción, dureza y ensayo de cuña para pernos estructurales.
- La calibración de las herramientas en obra suele ser responsabilidad del proyecto, pero conviene anotarla antes de que alguien la necesite.
Esta lista no justifica exigirlo todo en cada pedido. La evidencia debe reflejar el costo del fallo: un kit de tornillos para muebles y una conexión de puente no requieren la misma documentación. La sobreespecificación tiene su propio costo, ya que los proveedores fijan el precio de la documentación independientemente de si alguien la lee o no.
Una página que sobrevive a un cambio de proveedor.
Si se fabrica un producto para un programa recurrente, se debe crear una ficha técnica conjunta. Una sola página. El primer proveedor la completa durante la cotización. El segundo proveedor cotiza utilizando la misma página. De esta forma, el departamento de compras deja de renegociar las condiciones físicas cada vez que cambia el proveedor.
| Campo | Qué grabar | Por qué es importante |
|---|---|---|
| Función conjunta | Sellado, estructural, localización, crítico para la seguridad | Establece el nivel de evidencia y la expectativa del factor de seguridad. |
| Elementos de fijación y piezas de acoplamiento | Clase de perno, clase de propiedad de la tuerca, tipo de arandela y dureza. | La capacidad de precarga es una propiedad del sistema, no una propiedad del perno. |
| Agarre y compromiso | Espesor de sujeción, acoplamiento de la rosca en la tuerca | El acoplamiento corto traslada la falla del vástago a las roscas. |
| Precarga objetivo | kN, más la base (porcentaje de carga de prueba y el estándar) | Hace explícita la intención en lugar de implícita. |
| Condición de fricción | Recubrimiento, lubricante, acabado de la arandela, tal como se recibe o limpio. | Determina el coeficiente y, por lo tanto, el valor del par. |
| Método de ajuste | Par de apriete, giro de tuerca, DTI, control de tensión, tensado | Determina qué hace el operador y qué controles de inspección realiza. |
| Evidencia de aceptación | Qué pruebas, plan de muestreo, quién firma | Evita una discusión tardía sobre el alcance. |
| Entorno de servicio | Interior, costero, químico, rango de temperatura | Selección del recubrimiento y cualquier riesgo de par galvánico. |
Nada de lo que aparece en esa tabla es confidencial. Es información que un comprador competente ya conoce, plasmada una sola vez para que la siguiente cotización, la siguiente auditoría y la siguiente reclamación partan de la misma base.
Fracasos que reconocerás
Los fallos en el terreno se repiten. Detectar el patrón a tiempo suele evitar una operación de contención.
Aflojado sin quejas de torque. Apretado según las especificaciones, aún así se aflojó. Generalmente se debe a una de estas tres cosas: la precarga fue insuficiente debido a que la fricción fue mayor de lo esperado, la pieza se incrusta después del montaje o una junta flexible se aflojó. La solución rara vez es simplemente "apretar más". Se trata de un objetivo diferente, una arandela más resistente o un mecanismo de bloqueo.
Las roscas se desgastan antes de que el perno se rompa. La tuerca era más blanda que el perno o el acoplamiento era demasiado corto. Un fabricante de tuercas a medida puede igualar la clase de propiedad, pero en el pedido debe especificarse la clase del perno y la longitud de acoplamiento.
El acero inoxidable se atasca durante el montaje. El roce entre piezas de acero inoxidable es inevitable. Un lubricante antigripante, un par de tuercas de diferente calidad o una tuerca recubierta solucionan el problema. Un mayor par de apriete lo empeora.
Recubrimiento dañado bajo la cabeza. Arandela demasiado dura, o falta la arandela donde el dibujo la suponía. La corrosión comienza justo donde se cortó el recubrimiento.
Grietas alrededor de un anclaje. Apriete excesivo, agujero demasiado cerca del borde o perforación con martillo en hormigón nuevo. Se suele culpar al anclaje, pero generalmente no es el culpable.
Qué incluir exactamente en la solicitud de cotización
Indique la junta, no la pieza. Proporcione al proveedor el espesor de sujeción. La precarga objetivo, o el par más su condición de fricción. La tuerca y arandela correspondientes. El recubrimiento con su norma. El método de apriete. El entorno de servicio. La documentación que espera recibir.
Un buen fabricante de fijaciones a medida utilizará esos detalles para proponer una clase, un sistema de recubrimiento y un proceso de fabricación. Sin ellos, cada presupuesto es una mera conjetura con un precio, y gana el más barato. Ese es un resultado injusto para todos, excepto para quien se benefició del ahorro.
La misma lógica se aplica a todas las categorías. Un fabricante de tornillos a medida necesita el sustrato y el tipo de accionamiento, no solo las dimensiones. Un proveedor de fijaciones y piezas mecanizadas para fabricantes de equipos originales (OEM) que gestiona un programa completo se beneficia de una hoja de datos de unión por conjunto en lugar de un plano por pieza. Y un pedido de accesorios para hormigón prefabricado necesita la secuencia de vertido, porque el anclaje que funciona en una base prefabricada puede fallar en un panel basculante. El anclaje no cambió. La unión sí.
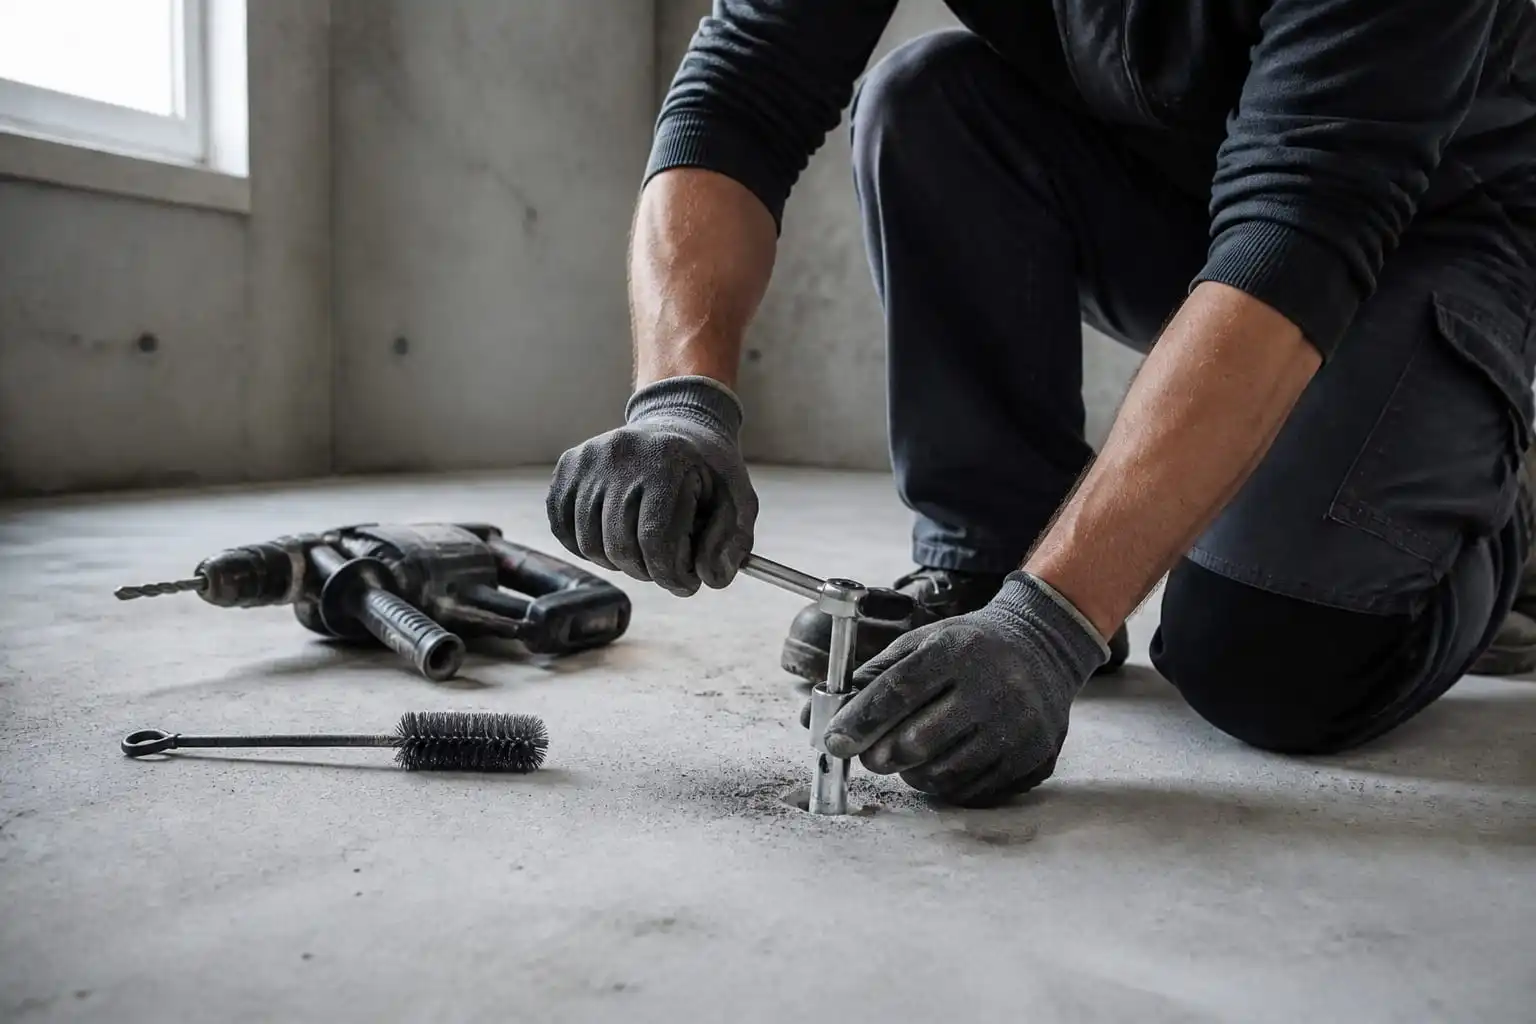
El ajuste del par de apriete fija el mecanismo. No crea capacidad. La limpieza del orificio, la profundidad de empotramiento y la distancia al borde determinan la capacidad de carga del anclaje.
Preguntas que los compradores realmente hacen
¿Puedo usar una tabla de pares de apriete para todos los tornillos del mismo tamaño?
No. El tamaño y la clase determinan el límite. La fricción determina el par de apriete. Dos pernos M16 clase 8.8 con recubrimientos diferentes pueden presentar una diferencia del 30 % o más en la fuerza de apriete con la misma configuración. Utilice una tabla para comenzar la conversación y luego confirme en el montaje real.
¿Es suficiente una llave dinamométrica calibrada para garantizar la correcta unión?
Garantiza la llave, no la unión. La calibración elimina el error de la herramienta, pero no la dispersión por fricción, la incrustación ni el estado de la rosca. En una unión crítica, combine el control de par con un método de verificación o utilice un método basado en la tensión.
¿Qué tan preciso es el control de par en la práctica?
Una variación del 25 % o más en la precarga es normal para conjuntos secos, tal como se reciben. Esta variación es mayor cuando los recubrimientos y lubricantes varían entre lotes. Los conjuntos lubricados y controlados ofrecen mejores resultados. Cualquier especificación que asuma una precisión del cinco por ciento con una llave dinamométrica describe un instrumento diferente.
¿Por qué el mismo par motor se comporta de forma diferente tras un cambio de recubrimiento?
Debido a que el recubrimiento modificó ambas superficies de fricción, un recubrimiento más grueso o seco aumenta el coeficiente, por lo que la misma configuración de la llave proporciona una menor fuerza de apriete. Cuando el recubrimiento cambia, es necesario restablecer el valor del par de apriete, ya que este no se hereda.
¿Debe la tuerca ser de una clase diferente a la del perno?
Generalmente se eligen tuercas del mismo tipo, o incluso se sobredimensionan deliberadamente, para que el perno falle por tensión en lugar de por desgaste de la rosca. La combinación exacta depende de la norma y de la longitud de acoplamiento. Indique ambos datos y deje que el proveedor los confirme, en lugar de asumir que una tuerca estándar es suficiente.
¿Los pernos galvanizados requieren un par de apriete diferente?
Casi siempre. El recubrimiento en caliente sin tratar aumenta mucho la fricción, y la tuerca sobreroscada modifica el contacto de la rosca. Algunos proveedores añaden un lubricante para estabilizar el coeficiente. Esta decisión altera el valor del par de apriete, por lo que debe incluirse en el pedido.
¿Qué par de torsión se aplica a un anclaje de cuña?
Las instrucciones de instalación se basan en lo publicado para ese anclaje, diámetro y material base. No se trata de aumentar la capacidad de carga. Excederla puede dañar el mecanismo de expansión o el hormigón alrededor del orificio.
¿Puede un proveedor facilitar el valor del par de apriete?
Un proveedor puede facilitarle datos de prueba, especificaciones de recubrimiento y un par de apriete recomendado para un ensamblaje determinado. La especificación final de apriete corresponde al diseñador de la junta, ya que depende de las placas, la junta, la carga de servicio y el factor de seguridad. Los buenos proveedores lo especifican claramente en lugar de inventarse un número.
¿Qué línea suele faltar en un dibujo ya existente?
El estado de fricción. Estándar de recubrimiento, lubricante, tipo de arandela y si las piezas se usan tal como se reciben o limpias. Una sola línea. Explica más fallas en el campo que cualquier otra nota faltante.
El par es un medio. La carga de sujeción es el requisito.
El par de apriete de los pernos y la carga de sujeción son dos conceptos distintos en el mismo plano. Uno es un dato que alguien registra; el otro es en lo que se basa realmente la estructura.
En la compra de elementos de fijación, la mayor parte de la atención se centra en lo que se puede medir en la frontera. Dimensiones. Marcas de calidad. Espesor del recubrimiento. Números de certificado. Todo importa.
Pero lo que el cliente compra en realidad es una junta que se mantiene firme. Esa propiedad proviene de una precarga que nadie inspecciona y de una condición de fricción que nadie especifica.
Tres elementos clave solucionan la mayor parte del problema: una ficha técnica de una página para la junta, una línea de recubrimiento que indica el estado del lubricante y un valor de par con su correspondiente referencia de prueba. Una vez que existen, las cotizaciones son comparables, la inspección de entrada se acorta y un cambio de proveedor deja de alterar las propiedades físicas de la junta.
JingleFix suministra fijaciones, accesorios prefabricados y piezas mecanizadas desde Ningbo, con personalización basada en planos y muestras, y documentación de inspección acordada para cada pedido. Doce años de experiencia en exportación y la costumbre de preguntar para qué se utilizará la unión antes de cotizar un precio.
Si tiene una junta que le está dando problemas repetidamente, envíenos los detalles: espesor de la abrazadera, precarga objetivo, recubrimiento, entorno. Le indicaremos qué falta antes de que le enviemos un presupuesto.
Obtén un presupuesto que puedas comparar realmente.
Envíenos su dibujo, los detalles de las uniones y la cantidad deseada. Le responderemos con información sobre el material, el grado, las opciones de recubrimiento y la documentación que podemos proporcionar para esa pieza específica.
Envía tu consulta ahora →O envíe un correo electrónico a sales@jinglefix.com · WhatsApp +86 13958236696