Sujetadores de acero inoxidable A2 o A4: Elección del grado y desgaste de los sujetadores de acero inoxidable.
Un perno y una tuerca de acero inoxidable, ambos correctos, ambos de la misma caja. Tras cuatro vueltas, la llave se detiene en seco. La rosca está rota. No se había apretado demasiado. No había nada fuera de tolerancia.
Se trata de un problema de desgaste por fricción en los sujetadores de acero inoxidable, que consume más horas de montaje que cualquier error de tipo en un trabajo típico.
En dos departamentos distintos se toman dos decisiones. Ingeniería elige la aleación. Producción descubre el problema. La orden de compra debe incluir ambas, o el segundo departamento pagará por el silencio del primero.
Esta guía abarca ambas partes: la elección de la aleación y las condiciones de ensamblaje que determinan si el producto supera las pruebas de laboratorio.
Qué son realmente A2 y A4
Ambos son aceros inoxidables austeníticos. Ninguno tiene una clasificación de resistencia específica. Esa simple frase evita la mayor parte de la confusión en un dibujo.
A2 pertenece a la familia 304. La designación europea es EN 1.4301. Contiene aproximadamente un 18 % de cromo, un 8 % de níquel y no contiene molibdeno. Es la aleación de acero inoxidable más utilizada en el mundo para la fabricación de fijaciones, y con razón. Se moldea y suelda fácilmente, está disponible en todas partes y es apta para la mayoría de las aplicaciones en interiores y en agua dulce.
A4 pertenece a la familia 316. Norma EN 1.4401. El cromo se mantiene en torno al 16-18%, el níquel aumenta ligeramente y el molibdeno aparece en torno al 2-3%. El molibdeno es el principal argumento comercial. Estabiliza la película pasiva frente al ataque de cloruros, razón por la cual el acero A4 se utiliza en muelles, plantas químicas y en cualquier lugar donde la niebla salina sea una condición de trabajo habitual.
Ambas aleaciones son no magnéticas en estado recocido. Ambas se vuelven ligeramente magnéticas tras el trabajo en frío. Por lo tanto, un imán es una herramienta de aceptación deficiente y una prueba de calidad aún peor. Hemos visto a un comprador rechazar un buen lote A4 porque un imán se adhirió a la cabeza de un perno conformado en frío. La cabeza había sido trabajada en frío. Eso fue todo lo que demostró el imán.
La marca de grado en la cabeza indica la familia: A2 o A4. A veces, el fabricante añade una marca de fábrica. Esta no indica la fábrica, el número de colada, el acabado superficial ni si la pieza fue pasivada. Estos datos se incluyen en el papel o no se incluyen en absoluto.
Lo que ninguno de los dos grados posee es autolubricidad. El acero inoxidable austenítico es un metal pegajoso. Se endurece por deformación bajo contacto deslizante en lugar de ceder, lo cual es excelente para placas de desgaste y terrible para roscas.
Qué prometen y qué no prometen los sufijos -70 y -80
El sufijo indica una clase de propiedad según la norma ISO 3506-1 para tornillos y pernos, mientras que la ISO 3506-2 abarca las tuercas. El número representa la resistencia a la tracción nominal en megapascales dividida por diez. A2-70 corresponde a 700 MPa nominales. A4-80 corresponde a 800 MPa nominales.
En ese proceso no se realiza el temple ni el revenido. El acero inoxidable austenítico no se puede endurecer mediante tratamiento térmico. Su resistencia proviene del trabajo en frío, sumado a la propia tasa de endurecimiento por deformación de la aleación. Un perno A4-80 no es un perno tratado térmicamente, sino uno sometido a un trabajo en frío más intenso.
Seamos claros, porque este error es común en la inspección de entrada: la marca de grado certifica la familia de aleación, no el tratamiento térmico. No hay ningún tratamiento térmico que certificar. Lo que la marca garantiza es una combinación de composición química, estado y resultado mecánico, probado según la norma indicada en el certificado.
De ello se derivan dos consecuencias. Las clases superiores se vuelven más difíciles de producir a medida que aumenta el diámetro, ya que no se puede trabajar en frío una sección grande con la misma intensidad sin que se agriete. La disponibilidad se reduce en la parte superior del rango de tamaños. Además, el acero inoxidable austenítico trabajado en frío presenta tensiones residuales. La combinación de tensión, cloruro y calor es la receta para la corrosión bajo tensión por cloruros, por lo que una clase superior no implica automáticamente una clase más segura en un ambiente húmedo con cloruros.
Designación completa en el pedido: ISO 3506-1, A4-80, M12, paso grueso. No es "tornillo de acero inoxidable 316".
| Propiedad | A2 (304 / EN 1.4301) | A4 (316 / EN 1.4401) | Qué significa en el pedido |
|---|---|---|---|
| Familia de aleaciones | Austenítico, tipo 18/8 | Austenítico, con contenido de molibdeno | Los certificados imprimen el número EN, no el código A. |
| Molibdeno | No se especifica | Normalmente entre el 2 y el 3 por ciento | La resistencia al cloruro por la que estás pagando |
| Clases disponibles | A2-50, A2-70 | A4-50, A4-70, A4-80 | No especifique una clase que el molino no pueda laminar. |
| Ruta de fuerza | Trabajo frío | Trabajo frío, más de eso | No existe ningún tratamiento térmico para certificarlo. |
| Picaduras de cloruro | Moderado | Mejor, pero aún no inmune. | Servicio costero, marítimo y de salmuera hasta la A4 |
| Agrietamiento por corrosión bajo tensión | Sensible cuando está caliente y húmedo. | Más resistente | Es posible que se necesite acero dúplex o revestido para el cloruro caliente. |
| Costo | Base | Más alto | Una hoja de especificaciones A4 es una donación mensual. |
| Ruta ASTM | ASTM A193 B8 | ASTM A193 B8M | El trabajo a presión especifica ASTM, no ISO. |
| Servicio típico | Interior, agua dulce, asamblea general | Marino, químico, costero | Escribe sobre el entorno, no solo sobre la aleación. |
Fíjese bien en las dos últimas filas. Los formatos A2 y A4 no son intercambiables. Colocar A4 donde cabría un A2 supone un gasto adicional, que se acumula cada mes durante toda la duración del proyecto. Colocar A2 donde se necesitaba A4 deja manchas marrones en la fachada terminada, y la segunda conversión resulta mucho más cara que la primera.
Cuando los cloruros fuerzan A4, y cuando A4 aún falla
Los cloruros son el factor decisivo. No el agua. No la humedad por sí sola. Los iones cloruro, que llegan en forma de aerosoles salinos, sal descongelante, lejía, trazas de ácido clorhídrico, salmuera o productos químicos de proceso.
A2 bajo ataque de cloruros. La película pasiva se rompe localmente, la picadura se profundiza y la pieza exuda vetas de óxido sobre lo que se encuentra debajo. En trabajos en zonas costeras, las manchas se hacen visibles antes de que se inspeccione el sujetador, por lo que todo el conjunto parece defectuoso cuando solo la aleación era incorrecta.
El segundo modo de fallo es peor, porque es repentino. La corrosión bajo tensión por cloruros requiere tres elementos a la vez: una aleación austenítica susceptible, tensión de tracción y cloruros con cierta temperatura y humedad. Los elementos de fijación trabajados en frío presentan una gran cantidad de tensión de tracción residual. Un perno apretado está sometido a tensión de tracción por definición. Si a esta combinación se le da un entorno costero cálido, puede aparecer una grieta en un perno que parecía perfecto al momento de la instalación.
Esa es la parte incómoda. El A4-80 es más resistente que el A4-70, y en un ambiente cálido con cloruros, el trabajo en frío adicional reduce el margen de seguridad contra el agrietamiento, no lo aumenta. Cuando el servicio es realmente agresivo (salmuera caliente, exposición a productos químicos concentrados, humectación repetida), la respuesta honesta es que quizás haya descartado por completo la opción A2/A4. Los grados dúplex, superdúplex o un acero al carbono recubierto con un margen de corrosión adecuado pueden ser la solución de ingeniería. En el caso del acero al carbono, el recubrimiento modifica el comportamiento de apriete, como se explica en los sujetadores galvanizados en caliente . Un proveedor que afirma que el A4 lo resuelve todo está vendiendo un número de pieza, no una solución.
Los aceros A2 y A4 también resultan débiles en comparación con un perno de carbono de clase 8.8. Cuando una unión requiere una precarga elevada en un espacio confinado, ningún acero austenítico la proporciona a bajo costo. El acero de alta resistencia revestido es la solución habitual.
Para todo lo que se encuentra entre los dos extremos, la regla práctica es simple. Zonas costeras, marinas, con sal para descongelación, ambientes de piscinas, lavado de plantas de procesamiento de alimentos con desinfectantes de cloruro: especificar A4. Interiores secos, protegidos, agua dulce, maquinaria en general: A2 es suficiente y más económico.
Luego está la contaminación, que es un problema aparte. El acero A2 que ha sido cortado, cepillado o granallado con herramientas usadas previamente en acero al carbono se oxida. El hierro libre incrustado en la superficie comienza a corroerse inmediatamente. Esto no es un fallo de grado, sino un fallo de mantenimiento, y la pasivación según la norma ASTM A967 es la solución habitual. La pasivación disuelve el hierro libre incrustado y reconstruye la película pasiva. No altera la aleación ni protege el acero A2 de un ambiente de cloruros.
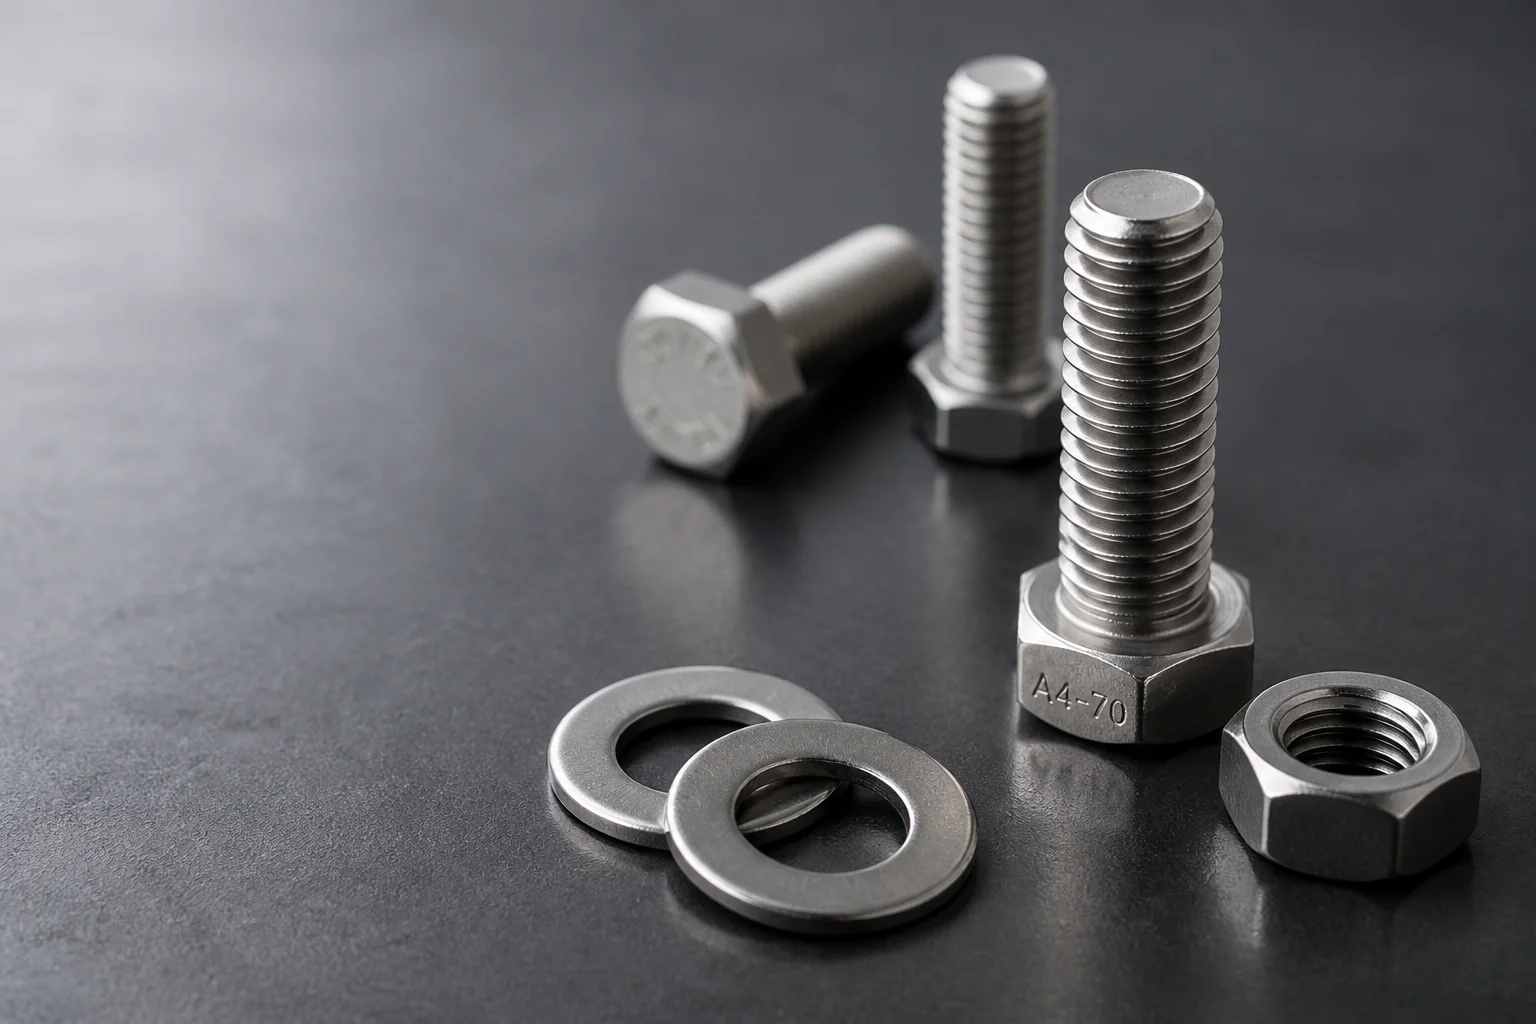
Los pernos y tuercas A2 y A4 parecen idénticos en el banco de trabajo. La marca en la cabeza y el certificado de fábrica son la única forma fiable de diferenciarlos, y el certificado es el que supera una auditoría.
¿Por qué se atascan dos piezas de acero inoxidable correctas?
Ahora viene la parte que detiene las líneas de producción. El agarrotamiento de los sujetadores de acero inoxidable es una soldadura en frío entre dos superficies austeníticas bajo presión, y no necesita la ayuda de un mal proveedor.
El mecanismo es sencillo. Toda superficie metálica presenta una capa de óxido. Bajo la presión de contacto de un hilo sometido a tensión, esta capa se rompe en los puntos microscópicos más elevados. El metal desnudo entra en contacto con el metal desnudo, y a esa escala se produce la unión entre ambas superficies. El acero inoxidable austenítico se adhiere fácilmente a este proceso, ya que su capa de óxido se regenera casi instantáneamente y el endurecimiento por deformación mantiene alta la presión de contacto.
Una vez que se forma una unión local, el giro continuo desgarra el metal en lugar de deslizarse sobre él. El material desgarrado se convierte en un bulto. Este bulto aumenta la fricción. Una mayor fricción exige más torque para la misma rotación, lo que aumenta la presión y crea más uniones. La rosca se atasca, la tuerca se bloquea y el instalador rompe el perno o corta la tuerca.
Las señales aparecen en orden y conviene enseñárselas a cualquiera que trabaje en el taller. Primero, un cambio en la sensación: la tuerca deja de deslizarse con facilidad. Luego, un leve chirrido. Después, calor en la tuerca. A continuación, un roce áspero y chirriante. Tras esto, la junta ya no sirve.
Ambos componentes pueden cumplir perfectamente con las especificaciones. El desgaste por fricción no es un defecto en ninguna de las piezas. Además, una tuerca de acero inoxidable sobre un perno de acero inoxidable es la peor combinación posible, que es precisamente lo que suelen indicar la mayoría de los planos, ya que la combinación de grados idénticos da una apariencia más ordenada.
Ahora, sumemos los hábitos de diseño que lo empeoran. El paso fino aumenta la superficie de contacto y el deslizamiento por milímetro de sujeción. El acoplamiento prolongado multiplica el área de unión. Un destornillador de impacto de alta velocidad proporciona una rotación rápida, un par motor elevado y ausencia de retroalimentación. Los tres son comunes. Los tres son evitables.
| Desencadenar | Por qué favorece las convulsiones | Mitigación que funciona | Fuerza de la fijación |
|---|---|---|---|
| Acero inoxidable sobre acero inoxidable, seco | Misma aleación, misma dureza, sin película. | Antigripante en la rosca y la superficie del cojinete | Fuerte |
| Paso de rosca fina | Más contacto por los flancos, más deslizamiento | Paso grueso a menos que el diseño requiera paso fino | Fuertes y libres |
| Conductor de impacto | Par motor intenso, calor, sin retroalimentación. | Herramientas manuales o un destornillador de baja velocidad | Fuerte |
| Compromiso prolongado | Mayor superficie para soldar en frío, mayor fricción. | Adapta el compromiso al diseño | Moderado |
| Dureza equivalente | Ninguna de las superficies puede producir | Pares de diferentes grados de dureza | Débil por sí solo |
| Arena en el hilo | Una partícula impacta en el flanco | Limpiar antes del montaje; guardar las piezas pequeñas en una bolsa. | Fuerte |
| Inicio de hilo cruzado | El primer giro irrita, el resto sigue. | Extremos biselados; comenzar a mano | Fuerte |
| Reutilización de una pieza dañada | Los flancos desgarrados garantizan una repetición. | Desecha ambas partes; nunca vistas y vuelvas a colocar. | Regla absoluta |
Lea esa tabla teniendo en cuenta lo siguiente: las filas superiores corresponden a soluciones de proceso. Son prácticamente gratuitas y funcionan. Las filas inferiores corresponden a soluciones de diseño y compras. También funcionan, pero requieren que alguien modifique un plano o una orden de compra, y ese siempre es el camino más lento.
Las soluciones para el taller, en el orden en que deben probarse.
Primero, la lubricación. Un compuesto antigripante crea una película entre las dos superficies y reduce la fricción lo suficiente como para que las asperezas no alcancen la presión necesaria para adherirse. Las pastas de disulfuro de molibdeno y de cobre son las opciones tradicionales. Los lubricantes a base de cera y de película seca son más limpios y comunes en plantas de procesamiento de alimentos. Todos ellos superan el ensamblaje en seco.
Aplícalo en dos puntos, no en uno. Tanto la rosca como la superficie bajo la cabeza de la tuerca o el perno presentan contacto deslizante. Los talleres que lubrican solo la rosca siguen teniendo problemas de adherencia y luego culpan a la pasta.
El objetivo es obtener una película fina y uniforme. Un cepillo cargado de grasa atrae partículas y modifica el coeficiente de torsión. Además, una junta lubricada requiere su propio valor de torsión, ya que la grasa reduce la fricción y, con la misma configuración de llave, se obtiene una mayor fuerza de apriete. Esto suele ser beneficioso, pero aún así debe calcularse. La relación se explica en nuestra nota sobre el par de apriete y la fuerza de apriete de los pernos .
En segundo lugar, evite la coincidencia de dureza. Si el perno y la tuerca son de la misma aleación y clase, ninguna superficie puede ceder y permitir que la otra se deslice. Combinar un perno A2 con una tuerca A4 le da a una superficie una ligera ventaja. Ayuda, pero no es la solución definitiva, y quien lo presente como tal no ha visto una unión difícil de reparar. La versión más resistente es una aleación completamente diferente: una tuerca de bronce de silicio o una tuerca de acero inoxidable con recubrimiento de película seca elimina el contacto directo entre los materiales en la interfaz de deslizamiento. Reserve esta opción para uniones que fallan constantemente.
Utilice un paso de rosca grueso. Las roscas gruesas se desgastan menos que las finas del mismo diámetro. Se requieren menos revoluciones para asentar la rosca y, por lo tanto, menor es la distancia de deslizamiento. Si el dibujo indica paso fino por alguna razón (vibración, ajuste, pared delgada), manténgalo y aplique más lubricante. Si el paso fino se eligió por costumbre, cámbielo.
Disminuya la velocidad de rotación. El calor es el acelerador. Una tuerca que se enrosca a alta velocidad genera calor por fricción en el flanco antes de que la película lubricante pueda cumplir su función, y el acero inoxidable caliente se desgasta con mayor facilidad que el frío. Un giro lento, constante y continuo es mejor que los giros rápidos. Si la tuerca chirría, deténgase, afloje el giro, añada lubricante y vuelva a empezar. Forzarla a pesar del chirrido convierte una junta recuperable en chatarra.
Deje de usar el destornillador de impacto. Es la causa más común de averías en plantas que, por lo demás, funcionaban correctamente. Un destornillador de impacto aplica torsión con golpes de martillo, a gran velocidad y sin retroalimentación. Es la máquina ideal para causar desgaste. Utilice herramientas manuales, un destornillador de baja velocidad controlada o una llave dinamométrica aplicada lentamente. Si la producción exige velocidad, la solución es un suministro lubricado y una tuerca recubierta, no un destornillador más grande.
Luego, lo básico. Roscas limpias. Inicios biselados. No se reutiliza una pieza dañada. Empaquetado individual para los pequeños herrajes de acero inoxidable para que las roscas no se rocen entre sí en la caja durante las tres semanas de travesía. Nada de eso es complicado. Todo se omite.
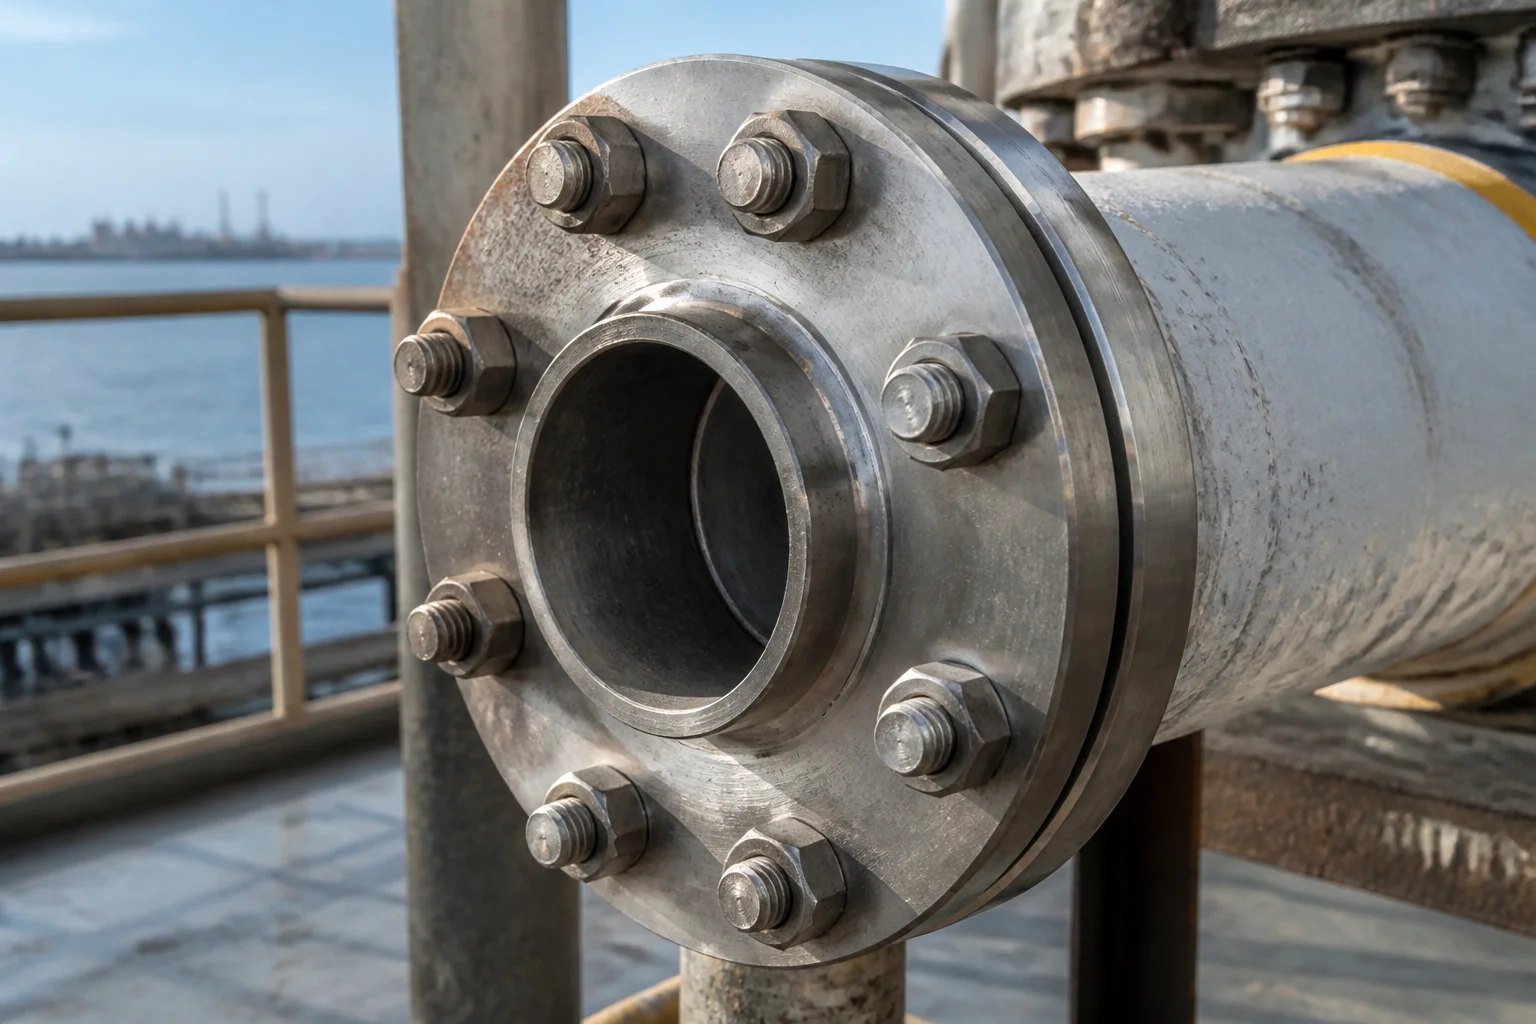
Las instalaciones marinas y químicas son donde se pone a prueba la decisión sobre el grado de protección. Cloruros, servicio en ambientes cálidos y húmedos, más un perno apretado: esa es la combinación exacta que el grado A2 no soporta bien.
Lo que el plano y el informe de inspección no te dirán
Abra un plano típico de un sujetador de acero inoxidable. Encontrará el tamaño, la longitud, la especificación de la rosca, la marca de grado y una nota sobre el acabado que indica "pasivado" o "limpio". Esa es toda la especificación, pero faltan las tres variables que determinan si el ensamblaje es correcto.
La primera línea que falta es la del lubricante, o mejor dicho, su ausencia. Una tuerca A4-70 seca y una encerada son la misma pieza en el papel, pero productos diferentes en la práctica. Nada en el dibujo las distingue, por lo que tampoco lo hace la cotización.
La segunda es la pieza de acoplamiento. El desgaste por fricción es una propiedad inherente a un par de pernos. Un plano que especifica un perno y deja la tuerca a criterio del instalador especifica solo la mitad de una unión. Si la tuerca proviene de un proveedor diferente, está fabricada con una aleación distinta y tiene una dureza diferente, el acoplamiento nunca se diseñó. Simplemente ocurrió.
El tercer factor es el acoplamiento de la rosca y la profundidad del orificio. Ambos influyen en el área de contacto, y esta, a su vez, determina el riesgo de agarrotamiento. Generalmente, ambos factores los establece quien diseñó el soporte.
Ahora, el informe de inspección. Mostrará las dimensiones en comparación con la tolerancia, los resultados del calibre de rosca y un certificado de fábrica con la composición química y las propiedades mecánicas. Buenos documentos, pero ninguno menciona el modo de falla que realmente se está combatiendo. Un calibre pasa/no pasa demuestra que la rosca encaja. No dice nada sobre cómo se comporta la rosca a 40 N·m con partículas abrasivas.
Vale la pena leer el certificado por dos razones. Primero, la química en comparación con la calificación solicitada, ya que la venta de un A2 como A4 es una práctica común y la diferencia de precio es real. Segundo, el resultado mecánico en comparación con la clase indicada, ya que una pieza de clase 70 marcada como 80 es algo distinto.
Si dispones del valor de dureza, consérvalo. Es el único dato que te indicará si el truco de la dureza diferente tiene alguna posibilidad de funcionar.
Hay otro documento importante que rara vez se solicita: el registro de pasivación. La norma ASTM A967 es la referencia que citan la mayoría de los compradores. La pasivación elimina el hierro libre y restaura la capa pasiva. Además, deja una superficie muy limpia y activa, y el desgaste por fricción en acero inoxidable limpio no es menos agresivo que en acero inoxidable sucio. Si se pasiva mucho y se ensambla en seco, el riesgo aumenta en lugar de disminuir. Esto justifica tomar la decisión sobre el lubricante después de la pasivación, de forma deliberada.
Lo cual reduce todo el problema a una sola observación. El desgaste por fricción de los sujetadores de acero inoxidable no se detecta mediante la inspección. Se previene mediante especificaciones, y estas se establecen antes de que existan las piezas.
¿Qué debe incluirse en la orden de compra?
La mayor parte de este artículo se reduce a una página de texto de una orden de compra. Escríbelo una vez y el argumento dejará de repetirse.
El pedido requiere la clasificación dos veces: el código A que reconoce la tienda y el número EN que imprime el certificado de la fábrica. Luego, la clase con su estándar y el paso de estría especificado explícitamente, ya que "M10" por sí solo da por sentado que será grueso en algunos escritorios y fino en otros.
Los proveedores de piezas rara vez ven: el estado del ensamblaje. Quién aplica el lubricante, qué tipo de lubricante es y si se aplica solo a la rosca o también a la superficie del cojinete. Un proveedor que aplica lubricante seco internamente cotiza de manera diferente a uno que lo envía sin lubricar. Ambos son legítimos. Solo uno se ajusta a su proceso.
Añada la línea de empaquetado. Los herrajes de acero inoxidable que se transportan sueltos en una caja llegan con daños en la rosca que se manifiestan como rozamiento en la línea de producción, y esta atribuye la culpa a la aleación. El embolsado individual o las cajas con separadores son una medida de seguridad económica para tamaños pequeños.
Finalmente, solicite una muestra antes de la producción en serie. Cincuenta piezas ensambladas bajo sus propias condiciones le brindarán más información sobre el riesgo de avulsión que cualquier certificado, prácticamente sin costo alguno.
| Campo de órdenes de compra/solicitudes de cotización | Qué escribir | Por qué pertenece allí |
|---|---|---|
| Calificación, en ambos sentidos | A4, EN 1.4401 | La composición química se verifica con el número EN. |
| Clase y estándar | A4-70 o A4-80 según ISO 3506-1; tuercas según ISO 3506-2. | Aleación y resistencia son dos decisiones |
| Hilo y paso | M12 x 1,75 de rosca gruesa, o fina si fuera realmente necesario. | El paso fino aumenta el riesgo, así que hágalo visible. |
| Parte de acoplamiento | Grado, clase y acabado de la tuerca, suministrada como un conjunto. | Galling es una propiedad de pares |
| Lubricante | Tipo, cobertura, aplicada por el proveedor o por nosotros | El control más efectivo y el más omitido. |
| Compromiso | Espesor de sujeción más el acoplamiento en la tuerca o el agujero | Los costos de acoplamiento prolongados son de torque y agregan contacto. |
| Pasivación | Conforme o no a la norma ASTM A967, con el registro proporcionado. | Evita que la oxidación del hierro libre se interprete como un defecto de calidad. |
| Estado del hilo | Enrollado, biselado, sin inicio enrollado | La mayoría de las crisis epilépticas comienzan en el primer giro. |
| Documentación | Certificado de fábrica por lote, características mecánicas por clase | Vincula la afirmación sobre la aleación con el envío. |
| Ambiente | Costero, químico, lavado, temperatura | Permite que el proveedor cuestione la calificación |
Esa tabla cabe en una página. Insértela en la plantilla de solicitud de cotización y los argumentos recurrentes se eliminarán antes de comenzar. El procedimiento completo, incluyendo la redacción basada en dibujos, se encuentra en nuestra guía para redactar una solicitud de cotización de sujetadores personalizados .
Una advertencia: no todos los pedidos requieren un valor de dureza, un registro de pasivación y un lote de prueba. Una caja de tornillos de cabeza redonda M6 A2 para una protección de máquina no es lo mismo que un juego de bridas para una línea química. La documentación debe ajustarse al costo de un fallo, o se convertirá en un problema que los proveedores aprenderán a ignorar.
Preguntas que los compradores realmente hacen
¿El formato A4 siempre es mejor que el A2?
El A4 ofrece mayor resistencia a los cloruros, pero es más caro; sin embargo, para uso en interiores secos, no supone ninguna ventaja. Elija A4 donde existan cloruros, aire marino o exposición a productos químicos. En cualquier otro caso, elija A2 y gaste la diferencia en lubricante y un mejor embalaje, lo que evitará más fallos.
¿Puedo usar tornillos A2 con tuercas A4?
Sí, y muchas plantas lo hacen deliberadamente. La combinación mixta proporciona una ligera diferencia de dureza, lo que reduce el riesgo de agallas, y el contenido de molibdeno de la nuez ayuda en la zona expuesta al cloruro. Indique la combinación en el pedido para que sea una decisión deliberada y no una casualidad.
¿Afecta el lubricante antigripante al valor del par de apriete?
Sí, sustancialmente. Una rosca lubricada tiene un coeficiente de fricción menor, por lo que la misma llave produce una mayor fuerza de apriete que un conjunto sin lubricar. Recalcule el par de apriete para la condición lubricada e indique en el plano que las piezas se suministran lubricadas.
¿Por qué las mismas piezas se ensamblaron correctamente el año pasado?
Algo cambió en la cadena de producción. Un lubricante diferente o la ausencia total de lubricante, un nuevo acabado de rosca del proveedor, un operario más rápido en la línea de producción, un lote de abrasivo más grueso en el taller o un operario diferente. El desgaste por fricción depende de las condiciones, no solo de los materiales, por lo que la comparación debe abarcar tanto el proceso como la pieza.
¿Se puede limpiar y reutilizar un perno atascado?
No. El desgaste por fricción transfiere metal y desgarra los flancos de la rosca, por lo que la geometría ya no coincide con la especificada en el plano. Reparar la rosca con una lima oculta el daño y garantiza un segundo agarrotamiento con un par de apriete menor. Deseche ambas piezas y empiece de nuevo.
¿Un sujetador de acero inoxidable recubierto sigue siendo de acero inoxidable?
El sustrato es el mismo. Sobre él se deposita una capa de cera o película seca, y la resistencia a la corrosión de la aleación base permanece inalterada, salvo en los bordes cortados. Los recubrimientos sobre acero inoxidable se utilizan principalmente para lubricar y evitar el contacto entre las roscas, no suelen proporcionar protección contra la corrosión.
¿Cómo puedo saber si la calificación que recibí es la que solicité?
Mediante el certificado de fábrica, verificado con la composición química requerida para el grado, y con una marca de grado coincidente en la cabeza. Un imán no demuestra nada útil. Si el riesgo es alto, un análisis químico puntual o una prueba de dureza en una muestra lo resuelve en minutos.
El grado protege la estructura. El lubricante protege el conjunto.
Dos decisiones, una orden de compra, y se confunden constantemente.
La clasificación responde a una pregunta sobre corrosión. A2 para servicio normal, A4 en presencia de cloruros, y una conversación sincera cuando ninguna de las clasificaciones sea la más adecuada. Esa decisión corresponde al departamento de ingeniería y debe tomarse en función del medio ambiente, no por costumbre.
La clasificación de la propiedad responde a una pregunta sobre la resistencia. Determina la capacidad de carga de la unión, y el número refleja el resultado del trabajo en frío, no del tratamiento térmico. Una clasificación de clase 80 no garantiza una mejor metalurgia, sino una mayor deformación durante la fabricación.
Ninguna de las decisiones aborda el problema del ensamblaje. El agarrotamiento es un fenómeno superficial, y las superficies dependen del lubricante, el paso, la velocidad, la limpieza y la dureza. Si se descuidan estos cinco factores, una junta A4-80 con especificaciones perfectas seguirá atascándose en el primer perno.
Por eso, el problema del desgaste de los sujetadores de acero inoxidable sigue apareciendo en los informes de costos bajo el epígrafe equivocado. Se registra como una queja de calidad contra un proveedor que envió exactamente lo que se pidió. El verdadero error radica en una línea de texto que nadie escribió.
Escriba la línea. Indique el grado dos veces, la clase y su estándar, el paso, el lubricante y quién lo aplica, la pieza de acoplamiento y solicite un lote de prueba. Luego, en el suelo, reduzca la velocidad del conductor y tenga a mano un pincel con lubricante antigripante.
JingleFix suministra fijaciones, anclajes, abrazaderas y piezas mecanizadas de acero inoxidable y al carbono desde Ningbo, con personalización basada en planos y muestras, y documentación de inspección acordada para cada pedido. Doce años de experiencia en exportación y la costumbre de preguntar para qué sirve la unión antes de cotizar el grado. Si está eligiendo entre A2 y A4, o si está solucionando el problema de la obstrucción en una línea que debería estar funcionando, aquí encontrará la gama completa y los pernos hexagonales se especifican en detalle en la página de pernos hexagonales .
Indíquenos el entorno, el tamaño, la clase y qué piezas se sujetan. Le informaremos de cualquier deficiencia en las especificaciones antes de que le demos un presupuesto.
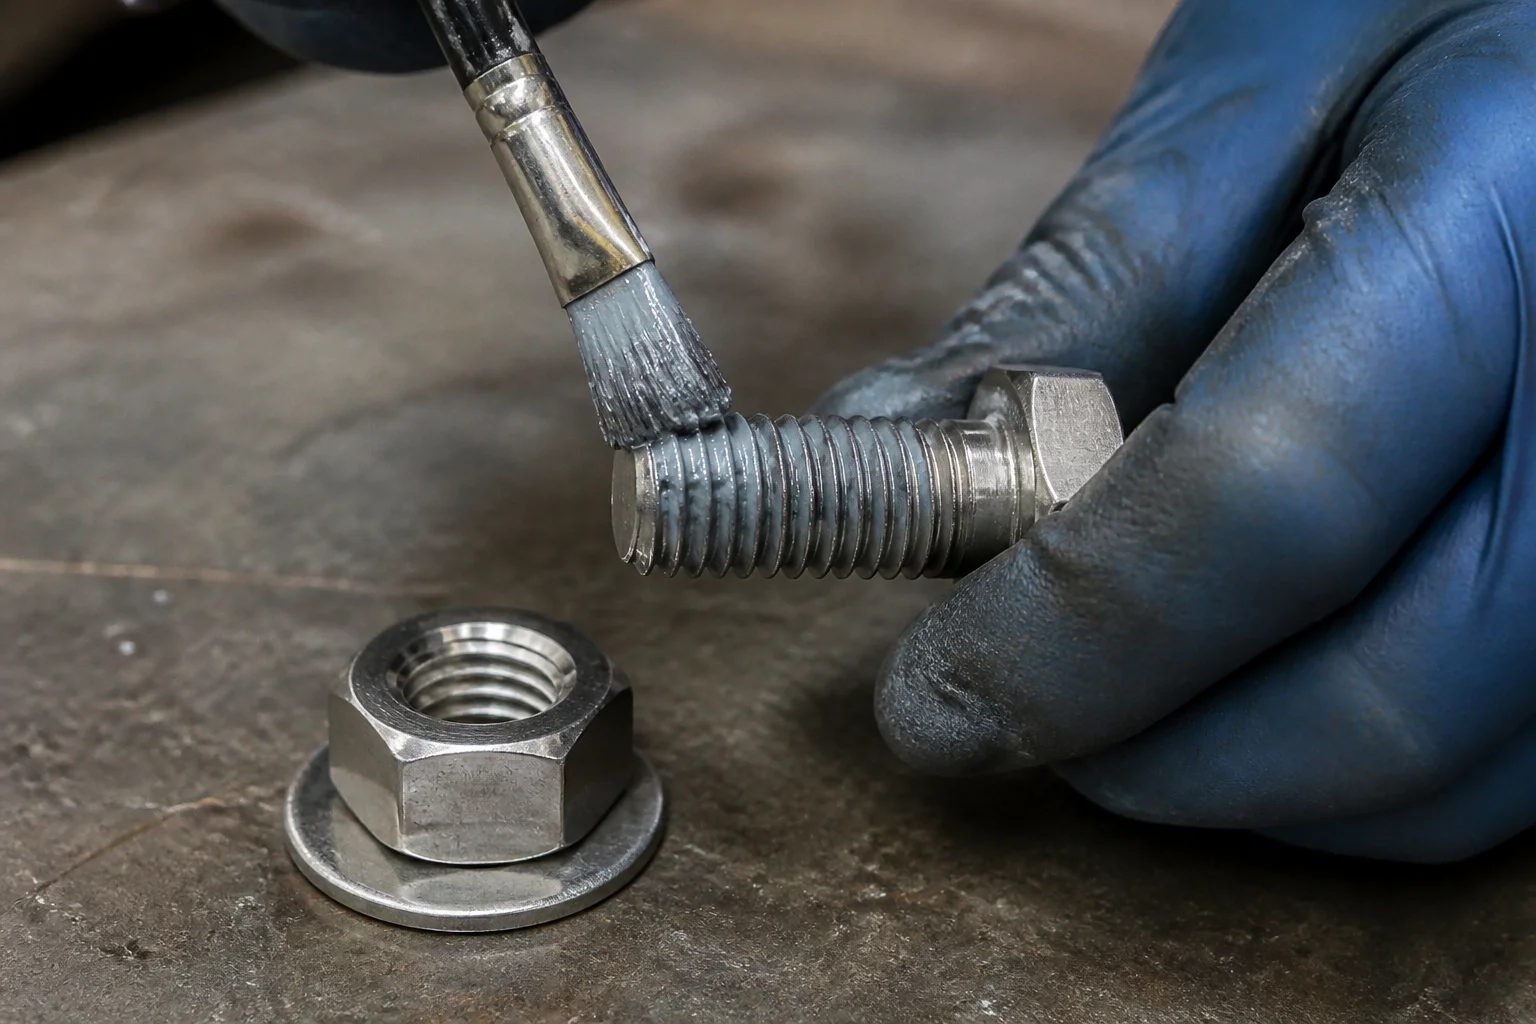
Una película fina y uniforme sobre la rosca y debajo de la superficie de apoyo. Dos superficies, no una, y nunca un cepillo cargado de pasta: el exceso de pasta acumula suciedad y altera el coeficiente de torsión.
Especifique el grado y la condición de ensamblaje de una sola vez.
Indíquenos el tamaño, la cantidad, la clase de propiedad y el entorno de servicio. Le responderemos con opciones de grado, lubricante y embalaje, así como la documentación que podemos proporcionarle para esa pieza específica.
Envía tu consulta ahora →O envíe un correo electrónico a sales@jinglefix.com · WhatsApp +86 13958236696