Couple de serrage et force de serrage : ce que les acheteurs doivent spécifier avant la signature
Deux boulons sortent de la même usine. Même schéma. Même clé. Même couple de serrage de 210 N·m. Un assemblage tient des années. L'autre se desserre dès la première utilisation.
Rien dans les documents n'explique cela. Les documents ont consigné une entrée, mais jamais ce que l'établissement a réellement reçu.
Le couple est ce que la clé applique. La force de serrage est ce que subit l'articulation. Le frottement se situe entre les deux, et c'est la variable que presque personne ne note.
Ce guide sur le couple de serrage et la force de serrage des boulons se concentre sur ce que vous pouvez contrôler en tant qu'acheteur. Il explique ce que le couple de serrage peut et ne peut pas vous indiquer, quels détails influent sur la force de serrage, en quoi les différentes méthodes de serrage démontrent quoi, et ce qui doit figurer dans une demande de devis pour que deux offres puissent être comparées objectivement.
Une seule phrase à retenir : une valeur de couple sans condition de frottement est un nombre sans signification.
Votre clé dynamométrique mesure la friction, pas la force.
Une clé dynamométrique mesure la résistance. C'est tout son rôle. Elle indique la force nécessaire pour serrer l'écrou. Elle n'a aucune idée de la résistance des disques.
Les plaques subissent un allongement. Le boulon s'allonge de quelques centièmes de millimètre. Il agit comme un ressort très rigide et serre l'articulation. Cette force constitue la force de serrage.
Le lien entre les deux est une formule simple : T = K × F × d. Le couple est égal au coefficient multiplié par la précharge et par le diamètre nominal. K regroupe tous les effets de frottement en un seul nombre sans dimension, ce qui explique son importance relative et le peu de confiance qu'on lui accorde.
Prenons un boulon de 50 mm soumis à une force de 100 kN. Un coefficient de torsion K de 0,20 correspond à environ 1 000 N·m. Un coefficient K de 0,14 correspond à 700 N·m pour un assemblage identique. Même boulon. Même objectif. Effort de serrage réduit de 30 %.
L'acier lui-même n'a pas changé. Seules les surfaces ont évolué.
Voilà tout le problème, et il se résume à une simple ligne de calcul. Si vous souhaitez une version adaptée aux petites fixations, notre note sur l'importance du couple de serrage lors du vissage aborde ce point du point de vue de l'assemblage.
Là où l'effort se concentre réellement
Dans un assemblage à sec en acier, environ un dixième du couple appliqué se transforme en force de serrage. Le reste est dissipé par frottement, sous la face de l'écrou et le long du filetage. Cette répartition est fréquemment mentionnée dans la documentation sur la boulonnerie et explique pourquoi de faibles variations de surface entraînent d'importantes variations de précharge.
| Chemin | Part du couple appliqué (acier sec, typique) | Qu'est-ce qui le contrôle ? |
|---|---|---|
| Frottement sous la tête / sur la face de l'écrou | ≈ 50% | Dureté et planéité des rondelles, surface d'appui, revêtement, bavures |
| friction du fil | ≈ 40% | État du filetage, épaisseur du placage, lubrifiant, classe d'ajustement |
| Travail utile (allongement du boulon) | ≈ 10% | Longueur de la poignée, diamètre de la tige, module |
Ces proportions expliquent la plupart des surprises sur le terrain. Le changement d'une rondelle modifie le terme relatif au roulement. Le changement d'un revêtement modifie les deux termes simultanément. Aucune de ces différences n'apparaît sur un rapport d'inspection dimensionnelle.
Ce qui signifie qu'un écrou zingué à sec et un écrou zingué à la cire ne sont pas interchangeables à 210 N·m. Ils peuvent tous deux passer le contrôle dimensionnel et pourtant produire des joints qui se comportent de manière totalement différente.
K est un nombre que l'on hérite, pas un nombre que l'on cherche.
Le coefficient de couple n'est pas mesuré pour une commande courante. Il est généralement hérité : d'une fiche technique de revêtement, d'un projet précédent, ou même d'un tableau diffusé par courriel en 2019.
La mesure correcte du couple est décrite dans la norme ISO 16047. Elle nécessite un boulon, un écrou et une rondelle de production, un banc d'essai de couple-tension étalonné, ainsi qu'un graphique du couple en fonction de la précharge sur une série d'assemblages. C'est cette dernière étape qui est souvent négligée. Un seul assemblage ne suffit pas ; l'important est d'observer la dispersion des valeurs entre les assemblages.
Un devis comportant une valeur K doit également inclure trois informations : la norme d’essai, l’assemblage testé et la date. Sans ces informations, la valeur correspond à une moyenne de pièces provenant d’autres sources.
Plages de valeurs que vous rencontrerez en pratique, toutes approximatives, toutes dépendant de la finition et du lubrifiant exacts :
- Acier brut ou légèrement huilé, tel que reçu : environ 0,18 à 0,22
- Zinc électroplaqué avec cire ou lubrifiant à film sec : environ 0,14 à 0,18
- Paillettes de zinc avec lubrifiant intégré : environ 0,12 à 0,16
- Galvanisé à chaud, revêtement brut, sans ajout : souvent supérieur à 0,22, parfois supérieur à 0,30
- Acier inoxydable sans lubrifiant anti-grippage : fonctionnement irrégulier et sujet au grippage.
Ces plages de valeurs sont données à titre indicatif et non comme critères d'acceptation. La norme ISO 16047 vise à remplacer une moyenne standardisée par un coefficient mesuré pour chaque boulon, écrou, rondelle, revêtement et lubrifiant fourni. C'est cette mesure qui doit figurer sur le bon de commande.
La pente fixe le plafond. La clé à molette ne fait que le suivre.
Avant même que le frottement n'entre en jeu, c'est le boulon qui détermine la précharge disponible. La classe de résistance selon la norme ISO 898-1, ou la nuance selon la spécification ASTM correspondante, fixe la résistance à la traction, la limite d'élasticité et la charge d'épreuve que votre programme de serrage doit respecter.
| Désignation | Résistance à la traction nominale | Utilisation typique | Attention à l'acheteur |
|---|---|---|---|
| Classe 4.8 / 5.8 | 400 / 500 MPa | Structure légère, mobilier, assemblage général | Précharge faible ; ne remplace pas une précharge de 8,8 dans un joint chargé |
| Classe 8.8 | 800 MPa | Machines, charpentes métalliques générales | Classe la plus courante ; assurez-vous qu’elle a été trempée et revenue, et non pas seulement marquée. |
| Classe 10.9 | 1 000 MPa | Machines à forte charge, automobile, structure | Risque de fragilisation par l'hydrogène après électroplacage |
| Classe 12.9 | 1 220 MPa | Joints compacts à haute résistance | Très sensible au processus de revêtement et aux dommages causés aux fils |
| ASTM F3125 Gr. A325 / A490 | 825 / 1 035 MPa minimum | Assemblages d'acier de construction en Amérique du Nord | Les deux ont été intégrés à F3125 ; les dessins plus anciens utilisent encore les anciens noms |
| EN 14399-3 / -4 (HR, HV) | Spécifique au système | assemblages de boulons structuraux européens | Fourni sous forme d'ensemble apparié ; ne pas mélanger les composants entre les systèmes |
Ce tableau présente deux conclusions. Premièrement, la précharge cible est généralement exprimée en pourcentage de la charge d'épreuve ou de la résistance à la traction minimale. On utilise couramment la convention de 70 % de la résistance à la traction minimale pour les assemblages structuraux précontraints, mais la spécification applicable prévaut toujours sur cette convention. Deuxièmement, l'écrou et la rondelle doivent être adaptés.
Utiliser un boulon de classe 10.9 avec un écrou de classe 8 est une solution coûteuse pour réaliser un assemblage fragile. Une rondelle qui se déforme sous la charge modifie le coefficient de frottement dont dépend tout le calcul.
C’est pourquoi nous abordons les spécifications des écrous et des rondelles au même titre que celles des boulons. Un fabricant d’écrous sur mesure peut garantir la classe de résistance, la tolérance du filetage et l’état de la surface d’appui, mais uniquement si l’acheteur décrit l’assemblage plutôt que la référence de la pièce.
Filetages, bavures et rondelles que personne ne vérifie
Le contrôle à réception s'arrête généralement à l'étape « montage manuel ». Ce contrôle ne vous renseigne en rien sur le frottement à 200 N·m. Trois autres éléments sont plus importants.
Ajustement du filetage et épaisseur du revêtement. Un filetage 6g/6H est conçu avec un jeu. La galvanisation à chaud ajoute quelques micromètres. La galvanisation à chaud ajoute beaucoup plus, c'est pourquoi les fixations galvanisées sont généralement livrées avec des écrous surdimensionnés et, selon certaines normes, un filetage légèrement réduit pour permettre le vissage. Spécifier « M20 galvanisé à chaud » sans préciser que l'écrou est surdimensionné selon la norme correspondante peut empêcher tout vissage lors de la première tentative.
Dommages causés par les débris et la manipulation. Une seule particule abrasive dans le filetage peut doubler le frottement local et réduire le couple nécessaire au serrage. Les filetages sablés et jamais nettoyés à nouveau sont fréquemment en cause sur les lots galvanisés.
Surface d'appui. L'écrou ou la rondelle repose sur la plaque. Un trou poinçonné avec une bavure, une surface de contact peinte ou une rondelle plus souple que prévu modifient le frottement sous la tête et l'enfoncement qui en résulte.
L'enrobage mérite une section à part. Quelques centièmes de millimètre d'écrasement du revêtement ou de lissage de surface suffisent à éliminer une part importante de la précontrainte dans les heures qui suivent le serrage. Le joint était correct à 9 h, mais plus à 16 h.
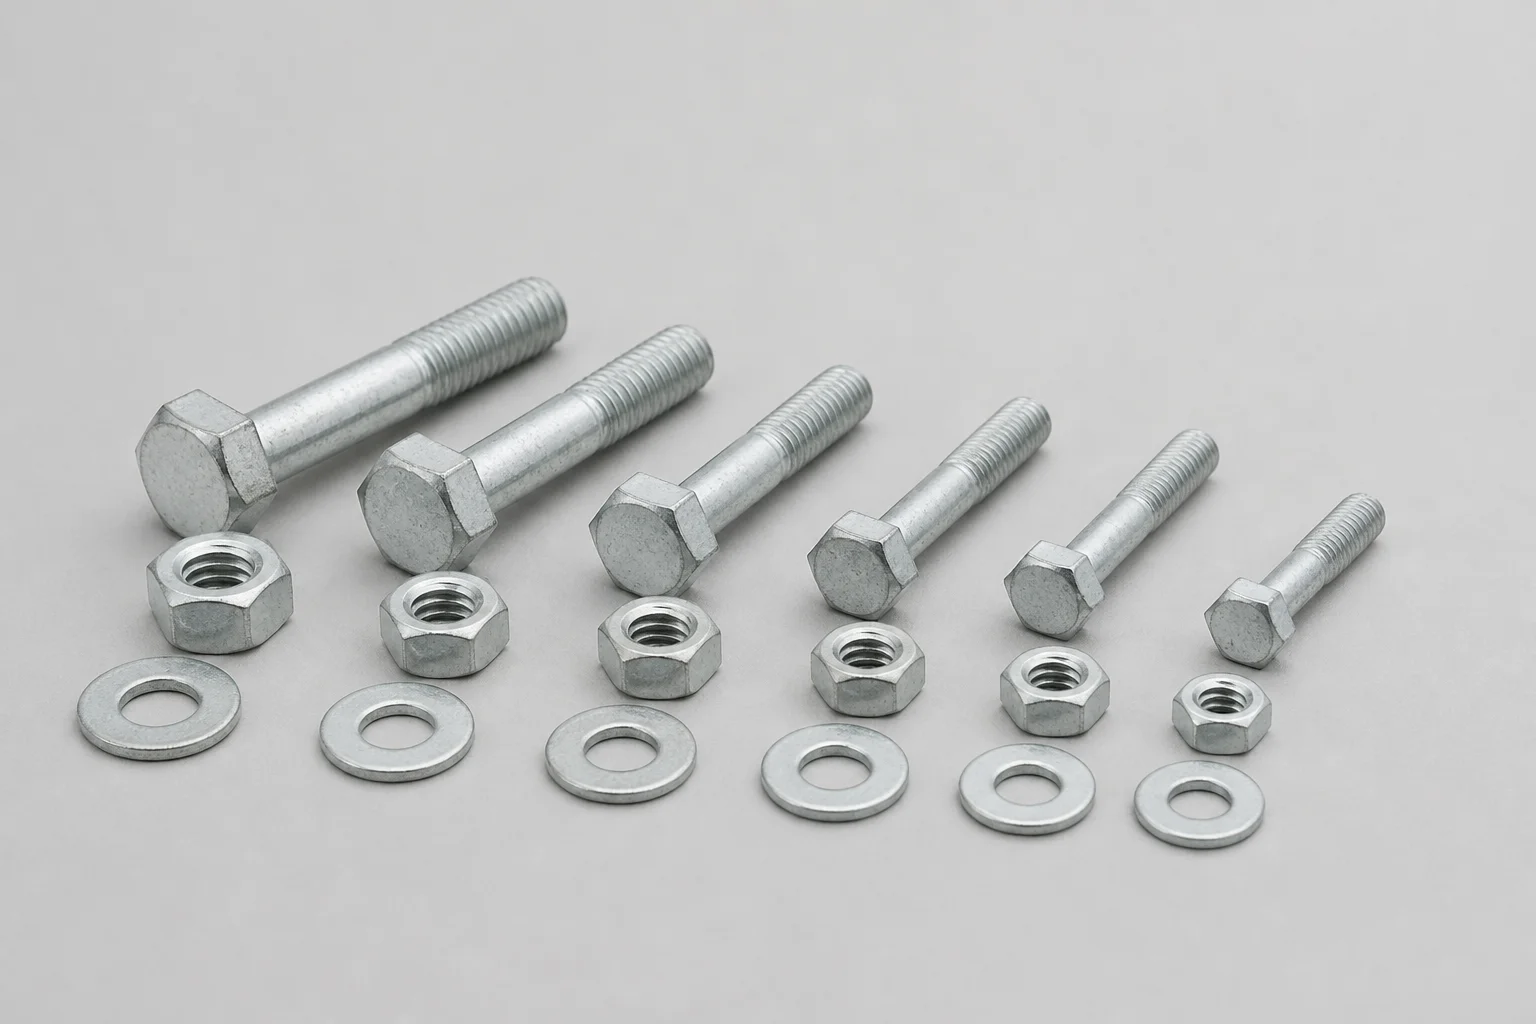
Un ensemble apparié est un système, et non trois pièces distinctes. La classe du boulon, la classe de propriété de l'écrou, la dureté de la rondelle et le revêtement influent tous sur la valeur du couple.
Les revêtements modifient deux choses à la fois
Le choix des revêtements repose sur leur résistance à la corrosion, mais influence également le comportement au serrage. En fin de compte, une seule décision permet de gérer ces deux effets ; c’est pourquoi le choix d’un revêtement a un impact sur le couple de serrage et la force de serrage des boulons, et pas seulement sur la résistance à la corrosion.
La galvanisation à chaud selon les normes ISO 10684 ou ASTM F2329 produit une épaisse couche de zinc-fer et, sans traitement, un coefficient de frottement élevé et instable. Certains fournisseurs ajoutent un lubrifiant ou un agent de passivation pour stabiliser ce coefficient. Il s'agit d'un choix technique légitime. Ce procédé modifie également le coefficient de couple ; la valeur correspondante sur le schéma doit donc être ajustée en conséquence.
Un schéma se contentant d'indiquer « galvanisation à chaud, couple de 400 N·m » omet la variable la plus importante. Nous avons traité séparément le revêtement des fixations galvanisées à chaud , car les questions de corrosion et de frottement sont généralement abordées lors de réunions distinctes avec des interlocuteurs différents.
À l'autre extrémité, on trouve une couche de zinc en paillettes. Fine et lubrifiée, elle offre généralement un coefficient de frottement plus faible et plus constant. C'est une solution idéale pour les pièces de classes 10.9 et 12.9 où l'épaisseur et la chaleur du revêtement à chaud posent problème, et où la fragilisation par l'hydrogène due à l'électroplacage est un souci. Si une pièce haute résistance est de toute façon électroplaquée, les contrôles de cuisson et de fragilisation prévus par la norme applicable sont intégrés au prix d'achat. Ce n'est pas une option à considérer après coup.
Il y a ensuite la question de l'ajustement. Tout revêtement augmentant l'épaisseur réduit le jeu du filetage et diminue le diamètre intérieur effectif de l'écrou. Les acheteurs qui changent de revêtement pour répondre à une réclamation concernant la rouille, sans réexaminer la question de la tolérance du filetage, risquent parfois de transformer un problème de corrosion en un arrêt de la chaîne de production. C'est un scénario courant, et une simple demande de devis permet de l'éviter.
Cinq façons de resserrer, cinq preuves différentes
Le contrôle du couple est populaire car il est économique et portable. C'est aussi la méthode la moins précise parmi les méthodes courantes. Un écart supérieur à 25 % de la précharge cible est fréquent sur les ensembles neufs. Ce n'est pas une raison pour l'abandonner, mais plutôt pour connaître ses limites.
| Méthode | Comment ça marche | Ce que cela prouve | Là où ça s'intègre |
|---|---|---|---|
| Contrôle du couple | La clé s'arrête à un couple prédéfini. | Effort appliqué, dans la dispersion du frottement | Assemblage général, petites vis, production en série |
| Tourner l'écrou | Bien ajusté, puis une rotation définie | L'étirement, largement indépendant du frottement | Charpente métallique selon les règles de type RCSC |
| Indicateur de tension directe | Rondelle compressible, écartement mesuré | Qu’une tension minimale ait été atteinte | Travaux sur site où l'inspection est visuelle et rapide |
| Boulon de contrôle de tension | Cisailles à extrémité cannelée sous tension définie | Installation réalisée conformément au plan d'assemblage | Connexions structurelles à grand volume |
| Tension hydraulique | Boulon tiré directement, écrou serré à la main | Précharge, mesurée à la source | Goujons de grande taille, joints confinés, étanchéité critique |
La distinction est nette sur un point : le serrage par rotation de l'écrou, le contrôle de tension par comparateur, le contrôle de tension et le serrage hydraulique agissent tous sur la tension. Le contrôle du couple agit sur l'effort. Seules les méthodes de serrage peuvent être vérifiées après installation sans instrumentation du boulon.
Une spécification exigeant à la fois une valeur de couple et une précharge vérifiée décrit deux clauses distinctes : une instruction d’installation et un test de réception. Les spécifications de boulonnage de type RCSC les séparent déjà. La fusion de ces clauses engendre un mode de défaillance connu : le fournisseur respecte l’instruction, le site échoue au test, et aucune des parties n’est responsable du résultat.
Pour les boulons de structure importés, cela a une incidence commerciale. Un fabricant de boulons de structure peut fournir des assemblages conformes aux normes F3125 ou EN 14399, avec le marquage, le revêtement et les résultats d'essais appropriés. La méthode de serrage relève des spécifications de boulonnage du projet. Toute confusion entre les deux dans un bon de commande peut engendrer un litige.
Les ancrages ne fonctionnent pas comme les boulons.
Les termes « ancrage » sont utilisés de la même manière, mais leur signification diffère légèrement. Le couple de serrage d'un ancrage à expansion ne correspond pas à une précharge au sens structurel du terme. Il s'agit de la force qui plaque la goupille d'expansion contre la paroi du trou et assure l'ancrage.
La capacité du béton dépend de son enrobage, de son ancrage et du mécanisme d'expansion, et non de la force avec laquelle l'installateur a appuyé sur la clé.
Il en découle trois conséquences.
Un couple excessif endommage le mécanisme. Au-delà de la valeur spécifiée, la pince s'enfonce dans le béton, le goujon cède ou la surface s'écaille. L'assemblage paraît serré, mais sa résistance est moindre.
Un couple insuffisant l'empêche de se fixer correctement. Le clip ne s'enclenche jamais complètement. L'ancre se déplace sous la charge. La défaillance se manifeste des mois plus tard, lors d'un test de résistance ou par une nuit venteuse.
Le trou fait partie intégrante de la fixation. Le diamètre et la profondeur de perçage, le nettoyage et la distance au bord déterminent si vous pourrez atteindre le couple spécifié. La présence de poussière dans le trou est l'une des causes les plus fréquentes d'un ancrage mal fixé.
Le béton fissuré modifie la procédure de qualification, et pas seulement le couple de serrage. En Amérique du Nord, la norme ACI 355.2 définit les essais qu'un ancrage doit subir avant d'être proposé pour une condition donnée. En Europe, la procédure ETA, conformément au document d'évaluation pertinent, remplit la même fonction. Ainsi, lorsque vous comparez les devis de fabricants d'ancrages pour béton , demandez quelle qualification couvre le produit et le diamètre exacts, et non si le fournisseur « fait tester ses ancrages ». La logique de sélection elle-même — matériau de base, cas de charge, distance au bord — est détaillée dans notre guide des fabricants d'ancrages pour béton .
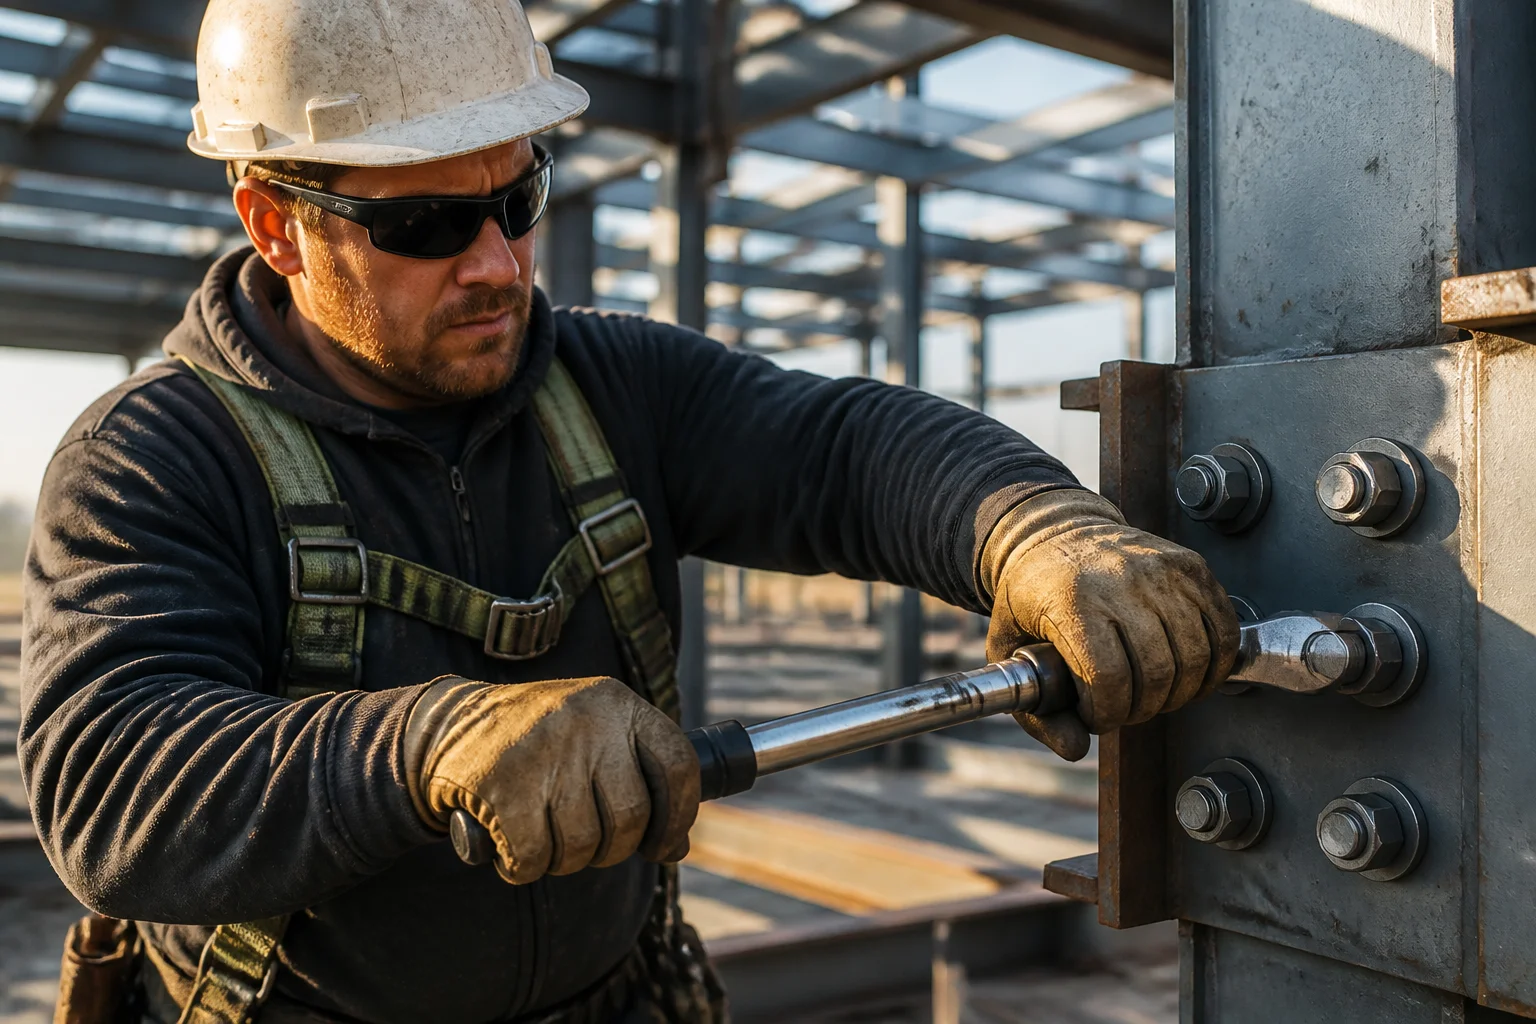
Sur place, la clé dynamométrique mesure le couple. L'assemblage nécessite une tension. Les systèmes de serrage d'écrou, de comparateur et de contrôle de tension existent car ce jeu est coûteux à contrôler ultérieurement.
Pinces, douilles et équipements de levage
Toutes les instructions de serrage ne constituent pas un calcul de précharge. Mélanger les deux est un moyen sûr de rédiger une spécification erronée.
Colliers de serrage. L'élément crucial est la tension du collier, exprimée par une plage de couple de serrage. Un couple trop faible provoque des fuites au niveau du joint sous pression ou en cas de vibrations. Un couple trop élevé entraîne la déformation du collier, la déformation du boîtier ou la rupture d'un tuyau souple. Un fabricant de colliers de serrage doit pouvoir indiquer le couple de serrage recommandé pour la largeur du collier, le type de vis et le boîtier spécifiques, car les valeurs de couple diffèrent entre un collier à vis sans fin de 9 mm et un collier à boulon en T. L'application doit être déterminée en premier (liquide de refroidissement, carburant, admission d'air, conduite de fluide industriel), puis le type de collier, et enfin le couple de serrage.
Douilles filetées. Dans les ouvrages préfabriqués, une douille de levage ou de fixation est insérée dans le béton et reçoit ensuite un boulon ou un embrayage. L'état du filetage avant le coulage, la mise en place de l'ancrage et la protection du filetage lors du coulage et du démoulage sont essentiels. Le couple de serrage au point d'utilisation est généralement modéré. La principale cause de défaillance est un filetage encrassé, et aucune valeur de couple ne peut y remédier.
Systèmes de levage. Le vocabulaire employé ici est crucial, car il s'agit d'équipements de sécurité. Un fabricant de points d'ancrage de levage travaille avec des paramètres tels que les limites de charge de travail, les groupes de charges, la résistance du béton au point de levage, l'encastrement, la distance au bord, l'angle de levage et la compatibilité avec l'embrayage. Ces valeurs ne correspondent pas à un couple de serrage et ne peuvent être déduites d'un produit similaire. Remplacer un point d'ancrage d'un fournisseur par un autre sous prétexte que le filetage semble identique est une décision qui ne devrait pas être prise sur le quai de chargement.
Interfaces usinées. Lorsqu'un assemblage repose sur un épaulement usiné, un tenon ou une bague de serrage, le couple sert généralement à assurer la mise en place de l'interface, et non à étirer une fixation. La planéité, la perpendicularité et l'état de finition supportent la charge. C'est le domaine d'un fabricant de pièces préfabriquées en béton usinées ou d'un atelier d'usinage CNC général ; le dessin doit donc comporter la référence et les conditions d'appui, et pas seulement le filetage.
Les documents qui règlent les différends plus tard
La plupart des litiges relatifs au couple de serrage sont d'ordre documentaire plutôt que technique. Une précharge a été promise, mais le coefficient de frottement n'a jamais été enregistré. Lorsque le joint présente un dysfonctionnement, la pièce est déjà installée. Six enregistrements permettent de combler en grande partie cette lacune.
- Le certificat de classe de matériaux et de propriétés est lié au lot réel, et non à une famille de produits.
- Spécifications et épaisseur du revêtement , avec la norme indiquée et les conditions de lubrification précisées.
- Données relatives au coefficient de couple ou au couple-tension lorsque l'assemblage est critique, y compris la norme d'essai et l'assemblage testé.
- Résultats de l'inspection du filetage : type de jauge, ajustement et application ou non d'un surtaraudage pour un revêtement épais.
- Résultats mécaniques lorsque la qualité l'exige : charge d'épreuve, traction, dureté et essai de coin pour les boulons de structure.
- L'étalonnage des outils sur site incombe généralement au projet, mais il est judicieux de le noter par écrit avant que quiconque en ait besoin.
Cette liste ne justifie pas d'exiger systématiquement tous les éléments pour chaque commande. Les preuves doivent être à la hauteur du coût d'une erreur : un kit de visserie pour meubles et un pont de connexion n'impliquent pas la même charge de documentation. La sur-spécification a un coût, car les fournisseurs intègrent ces documents dans leurs prix, qu'ils soient consultés ou non.
Une page qui survit à un changement de fournisseur
Si vous fabriquez un élément pour un programme récurrent, établissez une fiche technique commune. Une seule page. Le premier fournisseur la remplit lors de l'établissement du devis. Le second fournisseur établit son devis en se basant sur cette même fiche. Ainsi, le service des achats évite de renégocier les spécifications techniques à chaque changement de fournisseur.
| Champ | Que faut-il enregistrer ? | Pourquoi c'est important |
|---|---|---|
| Fonction articulaire | Étanchéité, structure, localisation, éléments critiques pour la sécurité | Définit le niveau de preuve et le facteur de sécurité attendu. |
| Pièces de fixation et d'accouplement | Classe de boulon, classe de propriété de l'écrou, type et dureté de la rondelle | La capacité de précharge est une propriété du système, et non une propriété du boulon. |
| Adhérence et engagement | Épaisseur serrée, engagement du filetage dans l'écrou | Un engagement court déplace la défaillance de la tige vers le filetage. |
| Préchargement de la cible | kN, plus la base (pourcentage de la charge d'épreuve et de la norme) | Rend l'intention explicite plutôt qu'implicite. |
| État de frottement | Revêtement, lubrifiant, finition des rondelles, à réception ou nettoyées | Détermine le coefficient, et donc la valeur du couple |
| Méthode de serrage | Couple, desserrage d'écrou, DTI, contrôle de tension, tension | Détermine les tâches de l'opérateur et les contrôles d'inspection. |
| Preuves d'acceptation | Quels tests, quel plan d'échantillonnage, qui signe les contrats | Évite une dispute tardive sur la portée |
| Environnement de service | Intérieur, côtier, chimique, plage de températures | Choix du revêtement et risques liés aux couples galvaniques |
Ce tableau ne contient aucune information confidentielle. Il s'agit des connaissances qu'un acheteur compétent possède déjà, consignées par écrit afin que le prochain devis, le prochain audit et la prochaine réclamation partent des mêmes bases.
Les échecs que vous reconnaîtrez
Les défaillances sur le terrain se répètent. Repérer ce schéma au plus tôt permet généralement d'éviter une opération de confinement.
Le jeu était important malgré un couple de serrage correct. Même serré au couple prescrit, le jeu persistait. Généralement, trois causes sont à l'origine de ce problème : une précharge insuffisante due à un frottement plus important que prévu, une corrosion perforante après assemblage, ou un joint souple qui s'est détendu. La solution consiste rarement à « resserrer » davantage. Il faut plutôt opter pour une autre solution, une rondelle plus dure ou un système de blocage.
Le filetage s'abîme avant que le boulon ne casse. L'écrou était plus tendre que le boulon, ou la longueur de l'engagement était insuffisante. Un fabricant d'écrous sur mesure peut adapter la classe de résistance, mais la commande doit préciser la classe du boulon et la longueur d'engagement.
Le grippage de l'acier inoxydable se produit lors de l'assemblage. Il s'agit d'un frottement entre pièces en acier inoxydable. L'utilisation d'un produit anti-grippage, d'écrous de qualité différente ou d'écrous revêtus résout le problème. Un couple de serrage excessif aggrave la situation.
Revêtement endommagé sous la tête. Rondelle trop dure ou absente à l'endroit prévu sur le schéma. La corrosion débute précisément à l'endroit où le revêtement a été coupé.
Des fissures apparaissent autour d'un ancrage. Le serrage excessif, le trou trop près d'un bord ou le perçage au marteau dans du béton frais sont autant de causes possibles. L'ancrage est souvent incriminé, à tort.
Que faut-il inclure dans la demande de devis ?
Indiquez l'assemblage, et non la pièce. Précisez l'épaisseur de serrage. La précharge cible, ou le couple et les conditions de frottement. L'écrou et la rondelle d'accouplement. Le revêtement et sa norme. La méthode de serrage. L'environnement d'utilisation. Les preuves attendues.
Un bon fabricant de fixations sur mesure utilisera ces détails pour proposer une classe, un système de revêtement et un procédé de fabrication. Sans ces informations, chaque devis n'est qu'une estimation approximative, et c'est l'offre la moins chère qui l'emporte. C'est une situation désavantageuse pour tous, sauf pour celui qui a réalisé l'économie.
La même logique s'applique à toutes les catégories. Un fabricant de vis sur mesure a besoin du substrat et du type d'empreinte, et pas seulement des dimensions. Un fournisseur de fixations et de pièces usinées pour équipementiers gérant un programme complet bénéficie d'une seule fiche technique d'assemblage par ensemble, au lieu d'un dessin par pièce. Enfin, une commande d'accessoires pour béton préfabriqué nécessite la séquence de coulage, car l'ancrage adapté à un lit de béton préfabriqué peut s'avérer inefficace dans un panneau basculant. L'ancrage, lui, est resté le même. Seul l'assemblage a changé.
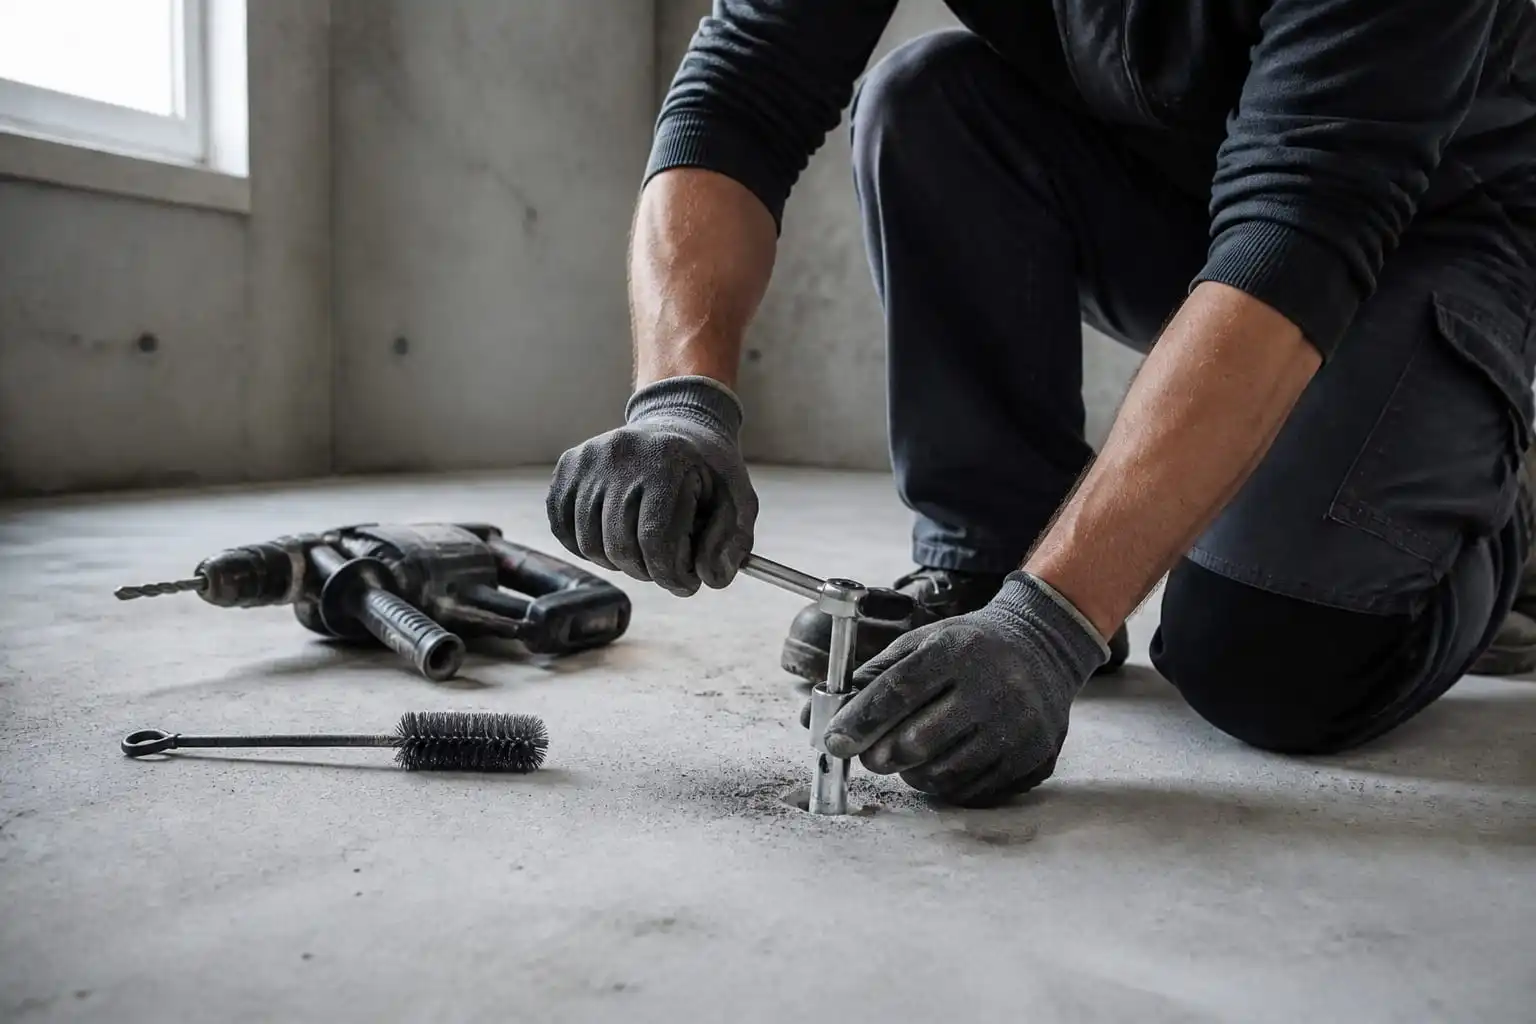
Le serrage du couple permet de fixer le mécanisme. Il ne détermine pas la capacité de charge. Le nettoyage du trou, l'ancrage et la distance au bord déterminent la charge admissible par l'ancrage.
Questions que se posent réellement les acheteurs
Puis-je utiliser un seul tableau de couples de serrage pour tous les boulons de même taille ?
Non. La taille et la classe constituent la limite. Le frottement détermine la force de serrage appliquée à un couple donné. Deux boulons M16 de classe 8.8 avec des revêtements différents peuvent présenter une différence de 30 % ou plus en termes de force de serrage, à réglage identique. Utilisez un tableau comme point de départ, puis confirmez sur l'assemblage réel.
Une clé dynamométrique calibrée est-elle suffisante pour garantir le serrage de l'assemblage ?
Elle garantit la clé, pas l'assemblage. L'étalonnage corrige les erreurs d'outillage, mais pas les variations dues au frottement, à l'encastrement ou à l'état du filetage. Pour un assemblage critique, il est recommandé d'associer le contrôle du couple à une méthode de vérification ou d'opter pour une méthode basée sur la tension.
Quelle est la précision du contrôle du couple en pratique ?
Une dispersion de 25 % ou plus de la précharge est normale pour les ensembles secs, tels que reçus. Cette dispersion est plus importante lorsque les revêtements et les lubrifiants varient d'un lot à l'autre. Les ensembles lubrifiés et contrôlés présentent de meilleures performances. Toute spécification qui suppose une précision de 5 % de la clé dynamométrique décrit un instrument différent.
Pourquoi un même couple se comporte-t-il différemment après un changement de revêtement ?
Le revêtement modifie les deux interfaces de frottement. Un revêtement plus épais ou plus sec augmente le coefficient de frottement, ce qui réduit la force de serrage à réglage de clé égal. En cas de changement de revêtement, la valeur du couple doit être recalculée ; elle ne peut être conservée.
L'écrou doit-il être d'une classe différente de celle du boulon ?
Généralement, les boulons sont appariés, voire surdimensionnés, afin que la rupture se produise par traction plutôt que par arrachement du filetage. L'appariement exact dépend de la norme et de la longueur d'engagement. Indiquez ces deux paramètres et demandez confirmation au fournisseur, au lieu de supposer qu'un écrou standard conviendra.
Les boulons galvanisés nécessitent-ils un couple de serrage différent ?
Presque toujours. Le trempage à chaud non traité augmente considérablement le frottement, et le surtaraudage de l'écrou modifie le contact du filetage. Certains fournisseurs ajoutent un lubrifiant pour stabiliser le coefficient de frottement. Ce choix influe sur le couple de serrage et doit donc être pris en compte lors de la commande.
Quel couple de serrage applique-t-on à un ancrage à coin ?
Les spécifications publiées pour cette cheville, son diamètre et le matériau de sa base constituent une instruction d'installation. Elles ne permettent pas d'augmenter sa capacité. Un dépassement de cette capacité peut endommager le mécanisme d'expansion ou le béton autour du trou.
Un fournisseur peut-il fournir la valeur du couple ?
Un fournisseur peut vous fournir des données d'essais, les spécifications du revêtement et un couple de serrage recommandé pour un assemblage donné. Le couple de serrage final relève de la responsabilité du concepteur de l'assemblage, car il dépend des plaques, du joint, de la charge de service et du coefficient de sécurité. Les bons fournisseurs communiquent clairement ces informations au lieu d'inventer une valeur.
Quelle ligne manque le plus souvent dans un dessin existant ?
État de frottement. Norme de revêtement, lubrifiant, type de rondelle et état des pièces (à réception ou nettoyées). Une seule ligne. Elle explique plus de pannes sur le terrain que toute autre information manquante.
Le couple est un moyen. La force de serrage est la condition requise.
Le couple de serrage et la force de serrage sont deux valeurs différentes figurant sur un même schéma. L'une est une donnée enregistrée, l'autre correspond à la force réelle sur laquelle repose la structure.
L'achat de fixations se concentre principalement sur les éléments mesurables à la frontière : dimensions, qualité, épaisseur du revêtement, numéros de certificat. Tout compte.
Mais ce que le client achète réellement, c'est un joint qui reste étanche. Cette propriété provient d'une précharge que personne ne contrôle et d'un coefficient de friction que personne ne spécifie.
Trois éléments permettent de résoudre la plupart des problèmes : une fiche technique d’une page pour chaque joint, une ligne d’identification du revêtement précisant l’état du lubrifiant et une valeur de couple accompagnée d’une référence de test. Grâce à ces éléments, les devis deviennent comparables, le contrôle à réception est raccourci et un changement de fournisseur n’affecte plus les propriétés physiques du joint.
JingleFix fournit des fixations, des accessoires préfabriqués et des pièces usinées depuis Ningbo, avec une personnalisation basée sur des plans et des échantillons, ainsi qu'une documentation d'inspection convenue pour chaque commande. Forte de douze ans d'expérience à l'export, l'entreprise a pour habitude de se renseigner sur la finalité de l'assemblage avant d'établir un devis.
Si vous rencontrez des problèmes récurrents avec un assemblage, veuillez nous en fournir les détails : épaisseur de serrage, précharge cible, revêtement, environnement. Nous identifierons les éléments manquants avant toute proposition de devis.
Obtenez un devis que vous pouvez réellement comparer
Envoyez-nous votre dessin, les détails des assemblages et la quantité souhaitée. Nous vous répondrons en vous indiquant le matériau, la qualité, les options de revêtement et les preuves que nous pouvons fournir pour cette pièce spécifique.
Envoyez votre demande maintenant →Ou envoyez un e-mail à sales@jinglefix.com · WhatsApp +86 13958236696