Fixations en acier inoxydable A2 ou A4 : choix de la qualité et grippage des fixations en acier inoxydable
Un boulon et un écrou en inox, tous deux conformes, provenant du même emballage. Après quatre tours, la clé se bloque. Le filetage est arraché. Aucun serrage excessif ni aucun défaut de tolérance n'ont été constatés.
Il s'agit du grippage des fixations en acier inoxydable, et cela engendre plus d'heures d'assemblage que n'importe quelle erreur de qualité d'acier sur un chantier classique.
Deux décisions sont prises dans deux pièces différentes. Le service d'ingénierie choisit la famille d'alliages. La production découvre la saisie. Le bon de commande doit mentionner les deux, sinon la seconde pièce paiera pour le silence de la première.
Ce guide aborde les deux aspects : le choix de l’alliage et les conditions d’assemblage qui détermineront sa résistance aux tests.
Que sont réellement les formats A2 et A4 ?
Les deux sont en acier inoxydable austénitique. Aucune des deux ne correspond à un degré de résistance. Cette simple précision suffit généralement à éviter toute confusion sur un schéma.
L'acier inoxydable A2 appartient à la famille des aciers inoxydables 304. Sa désignation européenne est la norme EN 1.4301. Il contient environ 18 % de chrome, 8 % de nickel et ne contient pas de molybdène. C'est l'alliage inoxydable de référence pour la visserie, et ce à juste titre. Il se forme et se soude facilement, est disponible partout et convient à la plupart des applications en intérieur et en eau douce.
L'acier inoxydable A4 appartient à la famille des aciers 316 (norme EN 1.4401). Sa teneur en chrome se situe entre 16 et 18 %, celle en nickel augmente légèrement, et celle en molybdène atteint environ 2 à 3 %. C'est la présence de molybdène qui constitue l'argument commercial principal. Il stabilise le film passif contre l'attaque des chlorures, ce qui explique la présence de l'acier A4 sur les jetées, dans les usines chimiques et partout où les embruns salés sont une condition d'utilisation normale.
Ces deux alliages sont amagnétiques à l'état recuit. Ils deviennent légèrement magnétiques après écrouissage. L'utilisation d'un aimant est donc un mauvais outil de contrôle et un indicateur de qualité peu fiable. Nous avons vu un acheteur refuser un lot d'alliages A4 de bonne qualité car un aimant était collé à la tête d'un boulon formé à froid. Or, la tête avait subi un écrouissage. C'est tout ce que l'aimant a permis de constater.
La marque de qualité sur la tête indique la famille : A2 ou A4. Le fabricant ajoute parfois une marque d'usine. Celle-ci ne renseigne ni sur l'usine, ni sur le numéro de coulée, ni sur l'état de surface, ni sur la passivation de la pièce. Ces informations sont fournies sur un document, ou bien elles ne le sont pas du tout.
Aucun de ces aciers inoxydables ne possède de propriétés autolubrifiantes. L'acier inoxydable austénitique est un métal collant. Il s'écrouit sous l'effet du frottement au lieu de se déformer, ce qui est excellent pour les plaques anti-usure et catastrophique pour les filetages.
Ce que les suffixes -70 et -80 promettent et ne promettent pas
Le suffixe correspond à une classe de propriétés selon la norme ISO 3506-1 pour les vis et les boulons, et la norme ISO 3506-2 pour les écrous. Le nombre représente la résistance à la traction nominale en mégapascals divisée par dix. A2-70 correspond à une résistance nominale de 700 MPa. A4-80 correspond à une résistance nominale de 800 MPa.
Ce procédé ne prévoit ni trempe ni revenu. L'acier inoxydable austénitique ne peut être durci par traitement thermique. Sa résistance provient de l'écrouissage et de l'écrouissage naturel de l'alliage. Un boulon A4-80 n'est pas un boulon traité thermiquement ; il s'agit d'un boulon ayant subi un écrouissage plus important.
Soyons clairs, car l'erreur est fréquente lors du contrôle à réception : le poinçon atteste de la famille d'alliage, et non du traitement thermique. Il n'y a pas de traitement thermique à prouver. Ce poinçon garantit une combinaison de composition chimique, d'état et de performances mécaniques, testée selon la norme mentionnée sur le certificat.
Deux conséquences en découlent. Les aciers inoxydables de haute qualité deviennent plus difficiles à produire à mesure que le diamètre augmente, car il est impossible de les travailler à froid de manière aussi intensive sans risquer de les fissurer. La disponibilité se réduit pour les grandes dimensions. De plus, l'acier inoxydable austénitique travaillé à froid présente des contraintes résiduelles. Ces contraintes, combinées aux chlorures et à la chaleur, sont propices à la fissuration par corrosion sous contrainte due aux chlorures. Par conséquent, une classe supérieure n'est pas automatiquement synonyme de meilleure sécurité en milieu chloruré humide.
Désignation complète sur une commande : ISO 3506-1, A4-80, M12, pas grossier. Ne pas utiliser de « boulon en acier inoxydable 316 ».
| Propriété | A2 (304 / EN 1.4301) | A4 (316 / EN 1.4401) | Ce que cela signifie sur la commande |
|---|---|---|---|
| Famille d'alliages | Austénitique, type 18/8 | Austénitique, contenant du molybdène | Les certificats impriment le numéro EN, et non le code A. |
| Molybdène | Aucun spécifié | Généralement de 2 à 3 pour cent | La résistance au chlorure pour laquelle vous payez |
| Cours en approvisionnement | A2-50, A2-70 | A4-50, A4-70, A4-80 | Ne spécifiez pas une classe que le laminoir ne peut pas laminer. |
| Voie de force | Travail à froid | Travail à froid, encore plus. | Il n'existe aucun traitement thermique permettant de certifier |
| piqûres de chlorure | Modéré | Mieux, mais toujours pas immunisé | Les services côtiers, maritimes et de saumure se dirigent vers l'A4 |
| fissuration par corrosion sous contrainte | Sensible au contact de la chaleur et de l'humidité | Plus résistant | L'eau chlorée chaude peut nécessiter de l'acier duplex ou revêtu. |
| Coût | Ligne de base | Plus haut | Une couverture A4 est un don mensuel |
| Parcours ASTM | ASTM A193 B8 | ASTM A193 B8M | Les travaux sous pression sont soumis aux normes ASTM, et non ISO. |
| Service typique | Intérieur, eau douce, assemblée générale | Marin, chimique, côtier | Décrivez l'environnement, pas seulement l'alliage. |
Veuillez noter attentivement les deux dernières lignes. Les formats A2 et A4 ne sont pas interchangeables. Utiliser du A4 à la place du A2 engendre des coûts supplémentaires, chaque mois, pendant toute la durée du projet. À l'inverse, utiliser du A2 au lieu du A4 provoque ultérieurement des taches brunes sur la façade, et la seconde intervention est bien plus onéreuse que la première.
Lorsque les chlorures forcent A4, et lorsque A4 échoue toujours
Ce sont les chlorures qui sont déterminants. Ni l'eau, ni l'humidité seule. Ce sont les ions chlorure qui arrivent sous forme d'embruns salés, de sel de déneigement, d'eau de Javel, de traces d'acide chlorhydrique, de saumure ou de produits chimiques de traitement.
Sous l'effet des chlorures, la couche passive se dégrade localement, la piqûre s'approfondit et des traînées de rouille se déposent sur les surfaces sous-jacentes. Sur un chantier côtier, les taches sont visibles avant même l'inspection de la fixation, ce qui donne l'impression que l'ensemble est défectueux alors que seul l'alliage est inapproprié.
Le second mode de défaillance est plus grave, car il est soudain. La fissuration par corrosion sous contrainte due aux chlorures nécessite trois éléments simultanément : un alliage austénitique sensible, une contrainte de traction et des chlorures, le tout en présence de chaleur et d’humidité. Les fixations écrouies à froid présentent de fortes contraintes de traction résiduelles. Par définition, un boulon serré est soumis à une contrainte de traction. Dans un environnement côtier chaud, cette combinaison peut provoquer l’apparition d’une fissure dans un boulon qui semblait parfait lors de son installation.
Voilà le hic. L'acier A4-80 est plus résistant que l'A4-70, et dans un environnement chloré chaud, l'écrouissage supplémentaire réduit la marge de sécurité contre la fissuration, au lieu de l'augmenter. En cas d'utilisation particulièrement agressive (saumure chaude, exposition à des produits chimiques concentrés, humidifications répétées), il est préférable d'abandonner complètement le choix entre A2 et A4. Les aciers duplex, super duplex ou un acier au carbone revêtu avec une surépaisseur de corrosion appropriée constituent peut-être la solution technique. Dans le cas de l'acier au carbone, le revêtement modifie le comportement au serrage, comme c'est le cas pour les fixations galvanisées à chaud . Un fournisseur qui prétend que l'A4 est la solution miracle vend une référence, pas une solution.
Les aciers A2 et A4 présentent également une faiblesse par rapport à un boulon en acier au carbone de classe 8.8. Lorsqu'un assemblage nécessite une précontrainte élevée dans un espace restreint, aucun acier austénitique ne permet d'y parvenir à moindre coût. L'acier haute résistance revêtu est généralement la solution privilégiée.
Pour toutes les applications intermédiaires, la règle pratique est simple : milieu côtier, marin, sel de déneigement, atmosphère de piscine, lavage des installations agroalimentaires avec des désinfectants chlorés : spécifier A4. Milieu intérieur sec et abrité, eau douce, machines courantes : A2 est suffisant et moins cher.
Il y a ensuite la contamination, un problème distinct lié au port des mêmes vêtements. L'acier A2 coupé, brossé ou sablé avec des outils ayant servi à travailler l'acier au carbone rouillera. Le fer libre incrusté en surface commence immédiatement à se corroder. Il ne s'agit pas d'un défaut de qualité, mais d'un problème d'entretien, et la passivation selon la norme ASTM A967 est la solution habituelle. La passivation dissout le fer libre incrusté et reconstitue le film passif. Elle ne modifie pas l'alliage et ne protège pas l'acier A2 en milieu chloré.
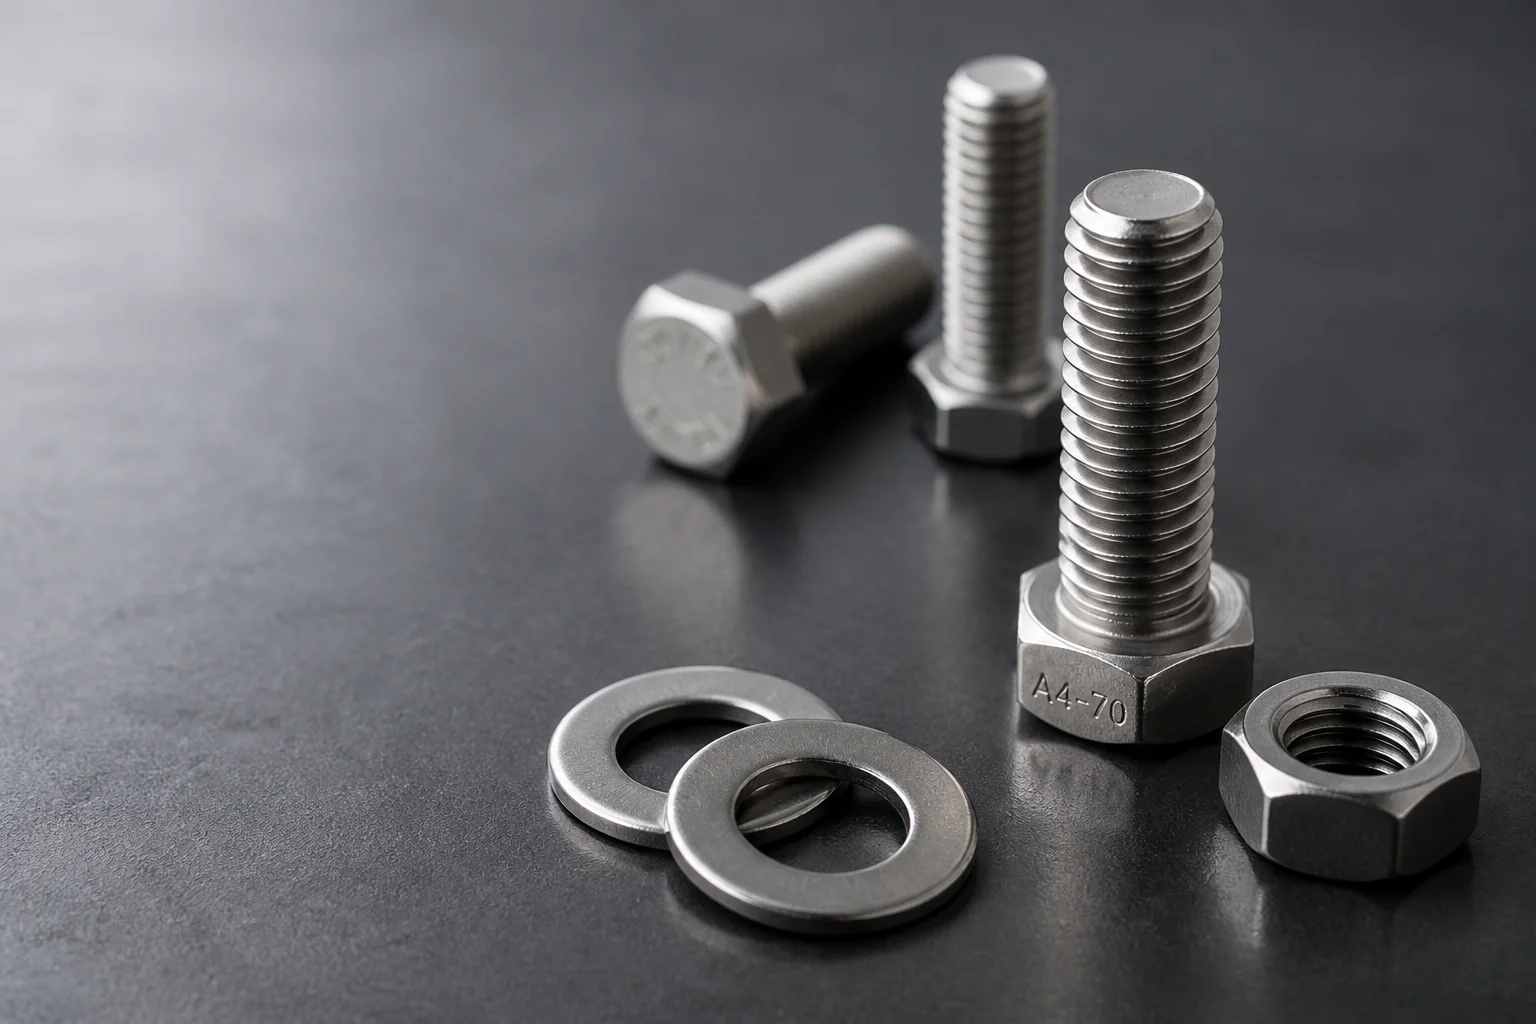
Les boulons et écrous A2 et A4 sont identiques en apparence. Seuls le marquage sur la tête et le certificat d'usine permettent de les distinguer avec certitude, et seul ce dernier résiste à un audit.
Pourquoi deux pièces en acier inoxydable de bonne qualité se grippent-elles ?
Voici maintenant le problème qui bloque les chaînes de production : le grippage des fixations en acier inoxydable. Ce phénomène de soudage à froid entre deux surfaces austénitiques sous pression n’a rien à voir avec un mauvais fournisseur.
Le mécanisme est simple. Toute surface métallique est recouverte d'une couche d'oxyde. Sous la pression de contact d'un fil chargé, cette couche se rompt au niveau des aspérités microscopiques. Le métal nu entre alors en contact avec le métal nu, et à cette échelle, les deux surfaces se lient. L'acier inoxydable austénitique réagit très facilement à ce processus, car sa couche d'oxyde se régénère presque instantanément et l'écrouissage maintient une pression de contact élevée.
Une fois qu'une liaison locale se forme, la poursuite du serrage arrache le métal au lieu de glisser dessus. Le matériau arraché forme une grumeau. Ce grumeau augmente la friction. Une friction plus élevée exige un couple plus important pour une même rotation, ce qui augmente la pression et crée davantage de liaisons. Le filetage se grippe, l'écrou se bloque et l'installateur casse le boulon ou coupe l'écrou.
Les signes apparaissent dans un ordre précis, et il est important de les enseigner à tout mécanicien. D'abord, une sensation différente : le sillet ne coulisse plus librement. Ensuite, un léger grincement. Puis une sensation de chaleur au niveau du sillet. Enfin, un frottement rugueux et grinçant. Après cela, l'articulation est bonne pour la casse.
Les deux composants peuvent être parfaitement conformes aux spécifications. Le grippage n'est pas un défaut pour aucune des deux pièces. Et un écrou en acier inoxydable sur un boulon en acier inoxydable est le pire assemblage possible, ce qui est pourtant exactement ce que préconisent la plupart des plans, car l'homogénéité des nuances est plus esthétique.
Ajoutons maintenant les défauts de conception qui aggravent le problème. Un pas fin augmente la surface de contact et le glissement par millimètre de serrage. Un engagement prolongé multiplie la surface de collage. Une visseuse à percussion à grande vitesse offre une rotation rapide, un couple élevé et aucun retour d'information. Ces trois problèmes sont courants. Ces trois problèmes sont évitables.
| Déclenchement | Pourquoi cela favorise-t-il les crises d'épilepsie ? | Des mesures d'atténuation efficaces | Force de la réparation |
|---|---|---|---|
| Inox sur inox, sec | Même alliage, même dureté, pas de film | Enduit anti-grippage sur le filetage et la face du palier | Fort |
| Pas de filetage fin | Plus de contact sur les flancs, plus de glissement | Pas grossier sauf si le dessin nécessite un pas fin | Fort et libre |
| visseuse à percussion | Couple de martelage, chaleur, aucun retour d'information | outils à main ou un tournevis à basse vitesse | Fort |
| Engagement de longue durée | Plus de surface à souder à froid, plus de friction | Adapter l'engagement au design | Modéré |
| Dureté correspondante | Aucune des deux surfaces ne peut céder | Paires de degrés de dureté différents | Faible seul |
| Grain dans le fil | Une particule marque le flanc | Nettoyer avant assemblage ; emballer les petites pièces | Fort |
| Début du fil croisé | Le premier virage est pénible, le reste suit. | Extrémités chanfreinées ; commencer à la main | Fort |
| Réutilisation d'une pièce usée | Des flancs déchirés garantissent une répétition | Jetez les deux pièces ; ne les habillez et ne les réajustez jamais. | Règle absolue |
Lisez ce tableau en gardant une chose à l'esprit : les premières lignes concernent des corrections de processus. Elles sont quasiment gratuites et efficaces. Les lignes suivantes concernent des corrections de conception et d'achat. Elles sont également efficaces, mais nécessitent la modification d'un plan ou d'un bon de commande, ce qui est toujours plus long.
Les réparations en atelier, dans l'ordre où elles doivent être essayées
Lubrification en premier. Un composé anti-grippage forme un film entre les deux surfaces et réduit considérablement le frottement, empêchant ainsi les aspérités d'atteindre la pression nécessaire à l'adhérence. Les pâtes à base de bisulfure de molybdène et de cuivre sont les solutions traditionnelles. Les lubrifiants à base de cire et les lubrifiants à film sec sont plus propres et couramment utilisés dans les usines agroalimentaires. Tous sont préférables à l'assemblage à sec.
Appliquez-en à deux endroits, pas à un seul. Le filetage et la face sous l'écrou ou la tête du boulon sont tous deux en contact par glissement. Les ateliers qui ne lubrifient que le filetage constatent encore du grippage, puis incriminent la pâte.
L'objectif est d'obtenir un film mince et uniforme. Une brosse encrassée attire les impuretés et modifie le coefficient de couple. De plus, un joint lubrifié nécessite une valeur de couple spécifique, car la graisse réduit le frottement et, à réglage de clé égal, la force de serrage est alors plus importante. Ce résultat est généralement souhaitable, mais il doit néanmoins être calculé. La relation est détaillée dans notre note sur le couple de serrage des boulons et la force de serrage .
En second lieu, vérifiez la dureté de l'écrou. Si le boulon et l'écrou sont du même alliage et de la même classe, aucune des deux surfaces ne peut céder et laisser l'autre glisser. L'utilisation d'un boulon A2 avec un écrou A4 confère un léger avantage à l'une des surfaces. Cela aide, certes, mais ce n'est pas une solution miracle, et quiconque prétend le contraire n'a jamais vu un assemblage récalcitrant. La version la plus résistante est constituée d'un alliage totalement différent : un écrou en bronze au silicium, ou un écrou en acier inoxydable avec un revêtement à film sec, supprime le contact entre les deux pièces au niveau de l'interface de glissement. Réservez cette solution aux assemblages qui cassent régulièrement.
Optez pour un pas grossier. Les filetages grossiers s'encrassent moins que les filetages fins de même diamètre. Moins de tours pour la mise en place, moins de course de glissement. Si le schéma préconise un pas fin pour une raison précise (vibrations, réglage, paroi mince), conservez-le et appliquez une quantité généreuse de lubrifiant. Si vous avez adopté un pas fin par habitude, changez-le.
Ralentissez la rotation. La chaleur accélère le processus. Un écrou vissé à grande vitesse génère de la chaleur par friction sur son flanc avant que le film lubrifiant n'ait pu agir, et l'acier inoxydable chaud s'oxyde plus facilement que l'acier inoxydable froid. Un serrage lent, régulier et continu est préférable à des à-coups rapides. Si l'écrou grince, arrêtez-vous, desserrez-le, ajoutez du lubrifiant et recommencez. Forcer le serrage malgré le grincement risque de rendre un assemblage récupérable inutilisable.
Rangez la visseuse à percussion. C'est la cause la plus fréquente de grippage, même dans les usines où tout le reste est pourtant bien fait. Une visseuse à percussion délivre un couple important par à-coups, rapidement et sans aucun retour d'information. C'est l'outil idéal pour provoquer des grippages. Utilisez des outils manuels, une visseuse à basse vitesse contrôlée ou une clé dynamométrique appliquée lentement. Si la production exige de la rapidité, la solution réside dans un système de lubrification et un écrou enduit, et non dans une visseuse plus puissante.
Ensuite, les bases. Filetages propres. Amorces chanfreinées. Aucune réutilisation d'une pièce grippée. Emballage individuel pour les petites pièces en inox afin d'éviter que les filetages ne frottent les uns contre les autres dans le carton pendant les trois semaines de transport en mer. Rien d'extraordinaire. Tout cela est tout simplement ignoré.
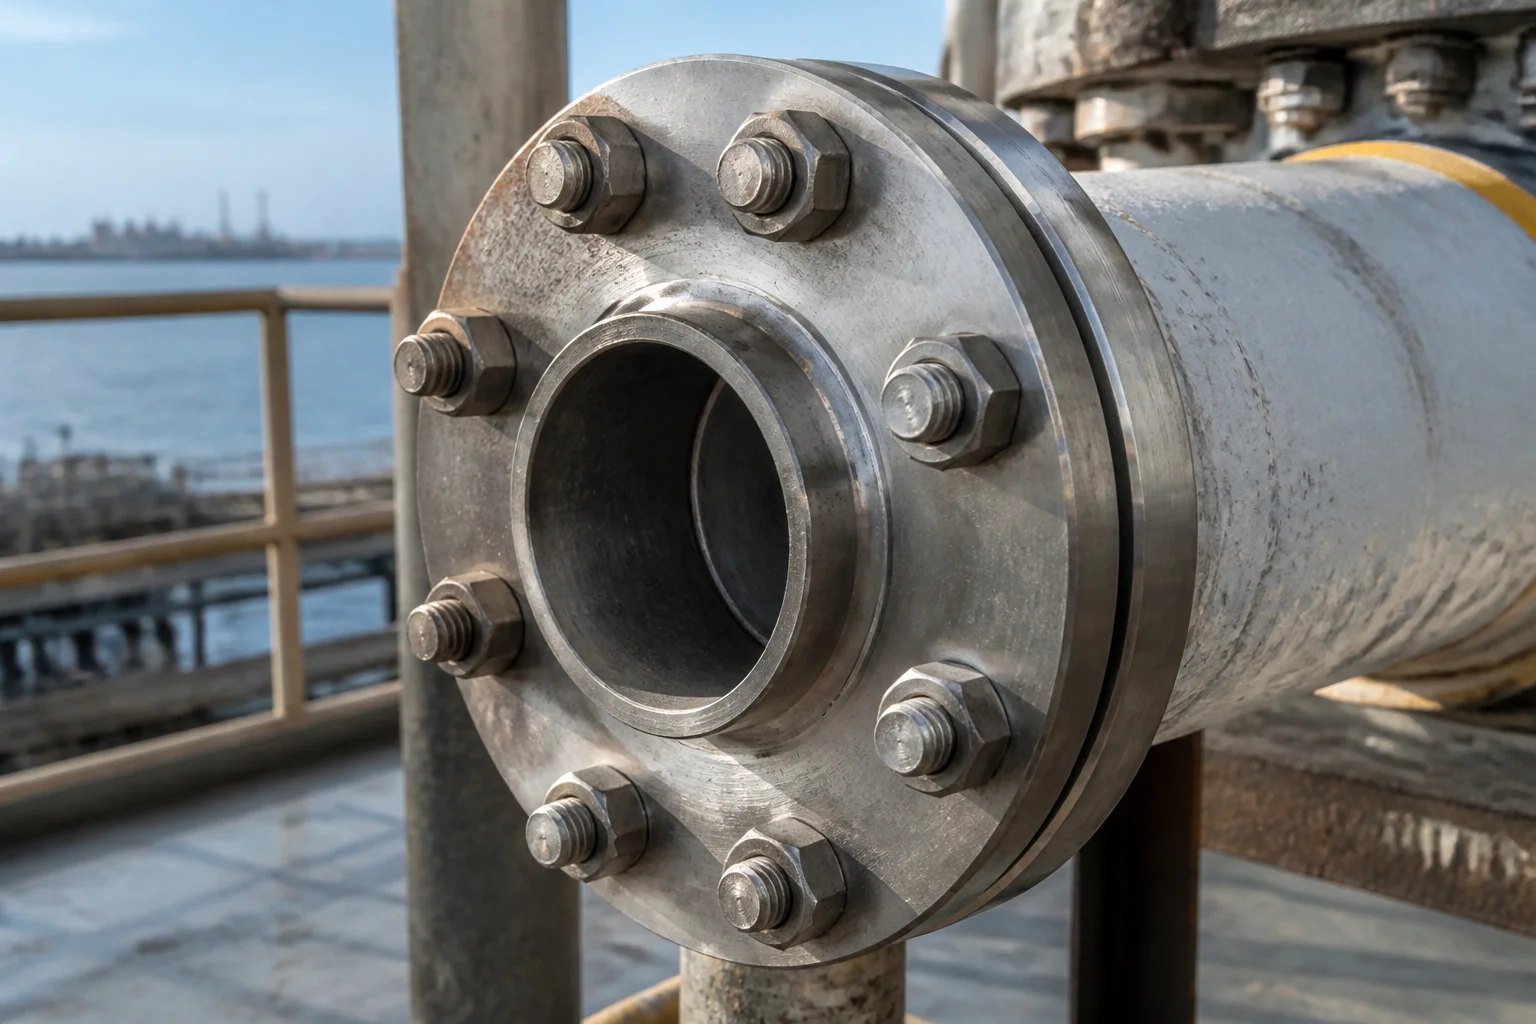
Les installations marines et chimiques sont les cas où le choix de la nuance d'acier est mis à l'épreuve. Chlorures, milieu chaud et humide, et boulons serrés : voilà la combinaison exacte à laquelle l'acier A2 résiste mal.
Ce que le plan et le rapport d'inspection ne vous diront pas
Ouvrez un schéma classique de fixation en acier inoxydable. Vous y trouverez la dimension, la longueur, le filetage, la nuance et une mention de finition comme « passivé » ou « nettoyé ». Voilà pour les spécifications complètes ; il manque les trois variables essentielles au bon fonctionnement de l’assemblage.
La première ligne manquante concerne le lubrifiant, ou plutôt son absence. Un écrou A4-70 sec et un écrou ciré sont identiques sur le papier, mais différents en pratique. Rien sur le dessin ne les distingue, et le devis non plus.
La seconde pièce est l'assemblage. Le grippage est une propriété inhérente à un assemblage. Un dessin qui spécifie un boulon et laisse le choix de l'écrou à l'installateur ne spécifie qu'une partie de l'assemblage. Si l'écrou provient d'un fournisseur différent, est d'un alliage différent, ou d'une dureté différente, l'assemblage n'a jamais été conçu. C'est ce qui s'est produit.
Le troisième paramètre est l'engagement du filetage et la profondeur du trou. Ces deux éléments influent sur la surface de contact, et cette dernière détermine le risque de grippage. Ils sont généralement définis par le concepteur du support.
Voici maintenant le rapport d'inspection. Il indiquera les dimensions par rapport aux tolérances, les résultats du contrôle de filetage et un certificat d'usine précisant la composition chimique et les propriétés mécaniques. Ce sont de bons documents, mais ils restent muets sur le mode de défaillance que vous cherchez à combattre. Un calibre de contrôle atteste que le filetage est conforme. Il ne dit rien sur le comportement du filetage à 40 N·m en présence de particules abrasives.
Il est important de lire le certificat pour deux raisons : d’une part, vérifier la conformité des résultats chimiques avec la note demandée, car la vente de pièces A2 comme A4 est une pratique courante et l’écart de prix est réel ; d’autre part, vérifier la conformité des résultats mécaniques avec la classe indiquée, car une pièce de classe 70 marquée 80 est tout autre chose.
Si une valeur de dureté est disponible, conservez-la. C'est le seul chiffre qui vous indiquera si la technique de la dureté différente a une chance de fonctionner.
Un autre document important, pourtant rarement demandé, mérite d'être mentionné : le rapport de passivation. La norme ASTM A967 est la référence la plus souvent citée par les acheteurs. La passivation élimine le fer libre et restaure la couche passive. Elle laisse également une surface très propre et très active, et le grippage de l'inox propre n'est pas moins agressif que celui de l'inox sale. Si la passivation est fréquente et l'assemblage réalisé à sec, le risque augmente au lieu de diminuer. C'est pourquoi il est essentiel de choisir le lubrifiant après la passivation, et ce, délibérément.
Ce qui nous ramène à une simple observation : le grippage des fixations en acier inoxydable n’est pas détecté par l’inspection. Il est évité par la spécification, et cette spécification intervient avant même la fabrication des pièces.
Que doit figurer sur le bon de commande ?
La majeure partie de cet article se résume à une page de bon de commande. Rédigez-le une fois et le débat cessera.
La commande nécessite la mention de la qualité à deux reprises : le code A reconnu par le magasin et le numéro EN figurant sur le certificat d’usine. Il faut ensuite préciser la classe avec sa norme, ainsi que le pas, car la mention « M10 » seule peut prêter à confusion selon les ateliers (pas grossier pour certains et pas fin pour d’autres).
Les fournisseurs de pièces voient rarement les conditions d'assemblage : qui applique le lubrifiant, quel type de lubrifiant il utilise et s'il est appliqué uniquement sur le filetage ou également sur la surface d'appui du palier. Un fournisseur appliquant un film sec en interne propose un prix différent de celui qui expédie un lubrifiant sec. Les deux options sont légitimes. Une seule correspond à votre processus.
Ajoutez la ligne d'emballage. Les pièces en acier inoxydable transportées en vrac dans un carton arrivent avec des filetages endommagés, ce qui se traduit par des grippages sur la chaîne, et cette dernière incrimine l'alliage. L'emballage individuel ou les boîtes compartimentées constituent une protection économique pour les petites pièces.
Enfin, demandez un échantillon avant la production en série. Cinquante pièces assemblées dans vos conditions vous en apprendront plus sur le risque de saisie que n'importe quel certificat, et ce, à un coût quasi nul.
| Champ PO / RFQ | Que faut-il écrire ? | Pourquoi il a sa place là |
|---|---|---|
| Note, dans les deux sens | A4, EN 1.4401 | La composition chimique est vérifiée par rapport au numéro EN |
| Classe et norme | A4-70 ou A4-80 selon la norme ISO 3506-1 ; écrous selon la norme ISO 3506-2 | L'alliage et la résistance sont deux décisions |
| Fil et pas | M12 x 1,75 à gros filetage, ou à filetage fin si nécessaire. | Un pas fin augmente le risque, alors rendez-le visible. |
| Pièce d'accouplement | Qualité, classe et finition des écrous, fournis en jeu | Galling est une propriété jumelée |
| Lubrifiant | Type, couverture, appliquée par le fournisseur ou par nous | Le contrôle le plus efficace et le plus souvent omis |
| Fiançailles | Épaisseur de serrage plus engagement dans l'écrou ou le trou | Un engagement prolongé engendre des coûts de couple et augmente le contact. |
| Passivation | Conforme ou non à la norme ASTM A967, avec le dossier fourni | Empêche que la rouille du fer libre soit interprétée comme un défaut de qualité. |
| État du fil | Roulé, chanfreiné, pas de départ roulé | La plupart des crises commencent au premier tour. |
| Documentation | Certificat d'usine par lot, pièces mécaniques par classe | Lie la réclamation concernant l'alliage à l'expédition |
| Environnement | Côtier, chimique, lavage, température | Laisser le fournisseur contester la note |
Ce tableau tient sur une seule page. Intégrez-le au modèle de demande de devis et les discussions récurrentes seront évitées avant même qu'elles ne commencent. La méthodologie complète, incluant la formulation des schémas, est décrite dans notre guide de rédaction d'une demande de devis pour des fixations sur mesure .
Attention ! Toutes les commandes ne nécessitent pas de données de dureté, d’historique de passivation ni d’essai. Une boîte de vis à tête bombée M6 A2 pour la protection d’une machine n’est pas un jeu de brides pour une ligne de production chimique. La documentation doit être en adéquation avec le coût d’une défaillance, sinon elle risque de devenir superflue et les fournisseurs finiront par l’ignorer.
Questions que se posent réellement les acheteurs
Le format A4 est-il toujours meilleur que le format A2 ?
Non. L'aluminium A4 résiste mieux aux chlorures et coûte plus cher ; pour une utilisation en intérieur sec, il n'apporte aucun avantage. Choisissez l'A4 lorsque la présence de chlorures, d'air marin ou de produits chimiques est avérée. Dans tous les autres cas, optez pour l'A2 et investissez la différence dans un lubrifiant et un emballage de meilleure qualité, ce qui permettra d'éviter davantage de pannes.
Puis-je utiliser des boulons A2 avec des écrous A4 ?
Oui, et de nombreuses plantes le font délibérément. L'association de deux noix différentes offre une légère différence de dureté, ce qui réduit le risque de grippage, et la teneur en molybdène de la noix protège le filetage exposé au chlore. Indiquez l'association souhaitée sur la commande afin qu'il s'agisse d'un choix délibéré et non d'un simple aléa de stock.
L'agent anti-grippage a-t-il une incidence sur la valeur du couple ?
Oui, sensiblement. Un filetage lubrifié présente un coefficient de frottement plus faible ; par conséquent, à couple de serrage égal, la force de serrage est supérieure à celle d'un assemblage à sec. Recalculez le couple de serrage pour les pièces lubrifiées et indiquez sur le schéma que celles-ci sont livrées lubrifiées.
Pourquoi les mêmes pièces s'assemblaient-elles sans problème l'an dernier ?
Un élément de la chaîne a changé : un lubrifiant différent, voire absent, une finition de filetage différente selon le fournisseur, un outil d'usinage plus rapide, un abrasif plus grossier en atelier ou un opérateur différent. Le grippage est sensible aux conditions de production, et pas seulement aux matériaux ; la comparaison doit donc porter sur le processus autant que sur la pièce.
Un boulon grippé peut-il être nettoyé et réutilisé ?
Non. Le grippage provoque des transferts de métal et endommage les flancs du filetage, ce qui modifie la géométrie et la rend non conforme au plan. Le rectification du filetage à la lime masque les dégâts et garantit un second grippage à un couple inférieur. Mettez les deux pièces au rebut et recommencez.
Une fixation en acier inoxydable revêtue reste-t-elle inoxydable ?
Le substrat est constitué d'un film sec ou d'un revêtement de cire qui le recouvre. La résistance à la corrosion de l'alliage de base reste inchangée, hormis au niveau des arêtes de coupe. Sur l'acier inoxydable, les revêtements servent principalement à la lubrification et à éviter le contact entre les filets, et non généralement à la protection contre la corrosion.
Comment savoir si la note que j'ai reçue est bien celle que j'avais commandée ?
La conformité du minerai est vérifiée grâce au certificat d'usine, qui s'assure de sa conformité à la composition chimique requise, et grâce à la marque de qualité correspondante sur la tête du lot. Un aimant est inutile. En cas de risque élevé, un contrôle chimique ponctuel ou un test de dureté sur un échantillon permet de trancher en quelques minutes.
Le grade protège la structure. Le lubrifiant protège l'assemblage.
Deux décisions, un seul bon de commande, et voilà qu'ils se trompent constamment.
La classe de qualité répond à une question de corrosion. A2 pour un usage courant, A4 en présence de chlorures, et une discussion franche est nécessaire lorsqu'aucune de ces classes ne convient. Cette décision relève de l'ingénierie et doit être prise dans l'intérêt de l'environnement, et non par habitude.
La classe de résistance indique la charge admissible par l'assemblage. Elle correspond au résultat d'un écrouissage et non d'un traitement thermique. Une classe 80 n'est pas un gage de meilleure métallurgie, mais plutôt d'une plus grande déformation lors de la fabrication.
Aucune de ces décisions ne résout le problème d'assemblage. Le grippage est un phénomène de surface, et les surfaces sont régies par le lubrifiant, le pas, la vitesse, la propreté et la dureté. Même en négligeant ces cinq facteurs, un joint A4-80 parfaitement spécifié se grippera dès le premier boulon.
C’est pourquoi le grippage des fixations en acier inoxydable apparaît systématiquement dans les rapports de coûts, sous une rubrique erronée. Il est classé comme une réclamation qualité contre un fournisseur qui a pourtant livré exactement ce qui avait été commandé. En réalité, le problème réside dans une simple ligne de texte, non rédigée par le fournisseur.
Décrivez la ligne. Indiquez la qualité à deux reprises, la classe et sa norme, le pas, le lubrifiant et la personne qui l'applique, la pièce à assembler, et demandez un échantillon. Ensuite, au sol, ralentissez la visseuse et gardez un pinceau de pâte anti-grippage à portée de main.
JingleFix fournit depuis Ningbo des fixations, ancrages, colliers et pièces usinées en acier inoxydable et en acier au carbone. La personnalisation est réalisée sur la base de plans et d'échantillons, et la documentation d'inspection est établie pour chaque commande. Forte de douze ans d'expérience à l'export, JingleFix a pour habitude de se renseigner sur la fonction de l'assemblage avant de proposer une nuance. Si vous hésitez entre A2 et A4, ou si vous rencontrez des problèmes de grippage sur une ligne de production, vous trouverez ici la gamme complète. Les boulons hexagonaux sont décrits en détail sur la page dédiée .
Veuillez nous indiquer l'environnement, les dimensions, la classe et les éléments de fixation. Nous vous préciserons les informations manquantes avant de vous proposer un prix.
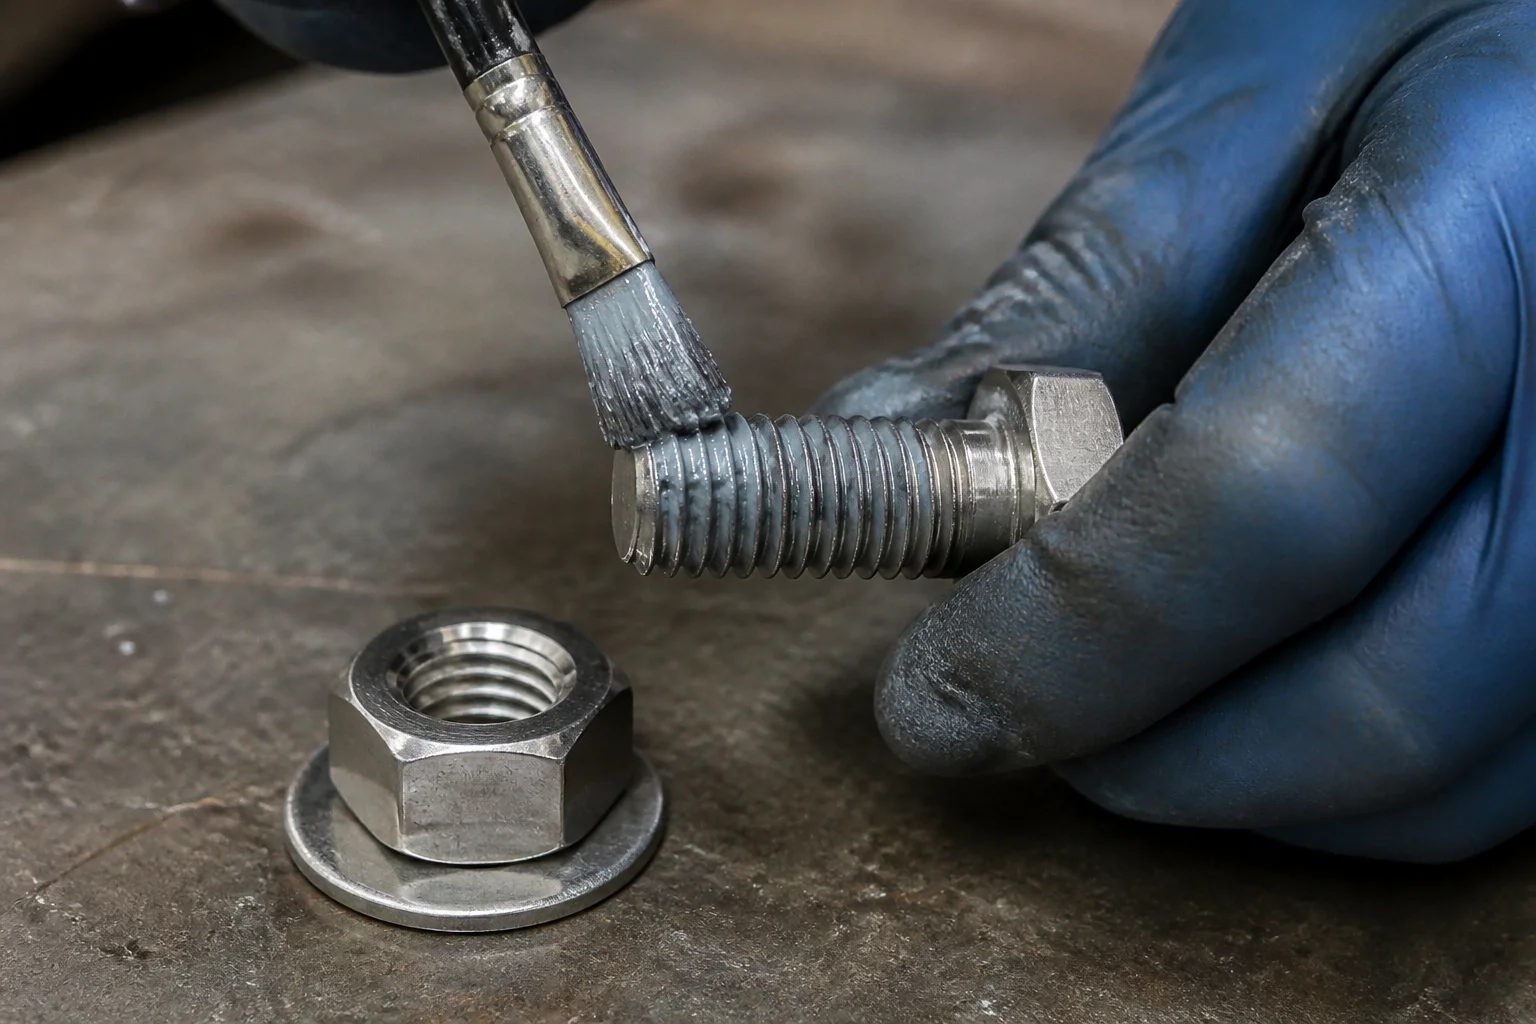
Une fine pellicule uniforme sur le filetage et sous la surface d'appui. Deux surfaces, et non une seule, et jamais une brosse chargée : l'excès de pâte attire les impuretés et modifie le coefficient de couple.
Spécifiez la qualité et l'état d'assemblage en une seule fois
Veuillez nous indiquer la taille, la quantité, la classe de propriétés et l'environnement d'utilisation. Nous vous répondrons en vous proposant différentes qualités, lubrifiants et options d'emballage, ainsi que la documentation disponible pour la pièce concernée.
Envoyez votre demande maintenant →Ou envoyez un e-mail à sales@jinglefix.com · WhatsApp +86 13958236696