ボルトの締め付けトルクとクランプ荷重:購入者が承認前に指定しなければならない事項
2本のボルトは同じ工場から出荷された。同じ図面、同じレンチ、同じ210N・mのトルク。片方の接合部は何年も持ちこたえた。もう片方は最初のシフトで緩んでしまった。
書類にはその説明は一切ない。書類には入力内容が記録されているだけで、実際にその団体が受け取った金額は記録されていない。
トルクとはレンチが加える力のことです。クランプ荷重とは、接合部が受ける力のことです。摩擦は両者の間に存在し、そして摩擦は、ほとんど誰も記録しない唯一の変数なのです。
このボルト締め付けトルクと締付荷重に関するガイドでは、購入者としてコントロールできる範囲に焦点を当てています。トルクから何がわかるのか、何がわからないのか。締付荷重に影響を与える要因は何か。締め付け方法によって証明される内容に違いはあるのか。そして、推測に頼らずに2つの見積もりを比較できるように、見積依頼書(RFQ)には何を含めるべきか。
もし他に何も覚えていなくても、これだけは覚えておいてください。摩擦条件を考慮しないトルク値は、意味のない数値にすぎません。
あなたのレンチは摩擦を測定するもので、力を測定するものではありません。
トルクレンチは抵抗を測定する。それが全てだ。ナットを回すのにどれだけの力が必要だったかは分かるが、プレートにどれだけの負荷がかかったかは分からない。
プレートに生じるのは伸びです。ボルトは数百分の一ミリメートルほど伸びます。これは非常に硬いバネのように働き、接合部を締め付けます。この力が締め付け荷重です。
この2つの関係は、T = K × F × d という短い式で表されます。トルクは、係数、予圧、公称直径の積に等しくなります。Kはあらゆる摩擦効果を1つの無次元数にまとめたものであり、そのため非常に重要視される一方で、信頼性は低いのです。
100 kNの荷重を支える必要がある50 mmのボルトを考えてみましょう。K値が0.20の場合、およそ1,000 N·mになります。同じ接合部でK値が0.14の場合、700 N·mになります。同じボルト、同じ目標値。レンチでの作業量は30%少なくなります。
鋼材自体に変化はなかった。表面だけが変わったのだ。
それが問題の核心であり、たった一行の計算で解決できます。もし、同じ議論を小型のファスナーの場合について知りたい場合は、ネジ締め時のトルクの重要性に関する当社の解説記事で、組み立て側から説明していますのでそちらをご覧ください。
努力が実際にどこに向けられるのか
乾燥した鋼製接合部では、加えたトルクのおよそ1割が締付け荷重となり、残りは摩擦力として作用します。ナット面の下側、ねじ山に沿って摩擦力が伝わります。この力の配分はボルト締めに関する文献に繰り返し登場し、わずかな表面形状の変化が大きな予荷重の変化を生む理由を説明しています。
| パス | 印加トルクの割合(乾燥鋼材、代表例) | それを制御しているものは何か |
|---|---|---|
| ヘッド下面/ナット面摩擦 | 約50% | ワッシャーの硬度と平面度、接触面積、コーティング、バリ |
| ねじの摩擦 | 約40% | ねじの状態、メッキの厚さ、潤滑剤、嵌合等級 |
| 有益な作業(ボルトの伸び) | 約10% | グリップの長さ、シャンクの直径、弾性率 |
これらの比率が、現場で発生するほとんどの予期せぬ事態を説明する。ワッシャーの変更はベアリングの項を変化させる。コーティングの変更は両方の項を同時に変化させる。どちらの差異も寸法検査報告書には記載されない。
つまり、乾燥亜鉛メッキナットとワックス付き亜鉛フレークナットは、210 N·mのトルクでは互換性がないということだ。どちらも寸法検査に合格するかもしれないが、接合部の挙動は全く異なる可能性がある。
Kは、調べる数字ではなく、相続する数字です。
通常の注文では、トルク係数を測定する人はいません。それは引き継がれるものです。塗料のデータシートから。以前のプロジェクトから。2019年に誰かがメールでやり取りした表から。
適切な測定方法はISO 16047に記載されています。必要なのは、製造用ボルト、製造用ナット、製造用ワッシャー、校正済みのトルク・張力試験装置、そして一連の組立品におけるトルクと予圧の関係を示すグラフです。最後の部分は、多くの人が見落としがちな部分です。一つの組立品だけでは何も証明できません。なぜなら、組立品間のばらつきこそが重要な点だからです。
K値を示す見積書には、試験規格、試験対象アセンブリ、および日付の3つの詳細情報も記載する必要があります。これらの情報がない場合、その数値は他社の部品の平均値に過ぎません。
実際の使用で遭遇する範囲(すべて概算値であり、仕上げや潤滑剤の種類によって異なります):
- 未処理または軽く油を塗った鋼材(受領時):約0.18~0.22
- ワックスまたはドライフィルム潤滑剤で電気めっきされた亜鉛:約0.14~0.18
- 潤滑剤内蔵型亜鉛フレーク:約0.12~0.16
- 溶融亜鉛めっき、コーティング済み、無添加:0.22以上であることが多く、0.30以上である場合もある。
- 耐焼き付き性潤滑剤を使用しないステンレス鋼:高回転、不安定、焼き付きやすい
これらの範囲は目安として扱い、合格基準として扱わないでください。ISO 16047は、従来用いられてきた平均値を、供給されるボルト、ナット、ワッシャー、コーティング剤、潤滑剤の正確な測定値に基づく係数に置き換えるために存在します。発注書には、この測定値を参照する必要があります。
グレードが天井を決める。レンチはただそれを追いかけるだけだ。
摩擦力が作用する前に、ボルト自体がどれだけの予荷重をかけられるかを決定します。ISO 898-1に基づく特性クラス、または関連するASTM規格に基づくグレードによって、引張強度、降伏強度、および締め付けプログラムで維持すべき耐力荷重が規定されます。
| 指定 | 公称引張強度 | 典型的な使用例 | 購入者の注意 |
|---|---|---|---|
| クラス4.8 / 5.8 | 400 / 500 MPa | 軽量構造物、家具、一般組立 | 低い予圧。荷重のかかった接合部では8.8の代わりにはならない。 |
| クラス8.8 | 800 MPa | 機械類、一般構造用鋼材 | 最も一般的なクラス。焼き入れと焼き戻しがされていることを確認してください。単に刻印されているだけでは不十分です。 |
| クラス10.9 | 1,000 MPa | 高負荷機械、自動車、構造 | 電気めっき後の水素脆化リスク |
| クラス12.9 | 1,220 MPa | コンパクトで高強度なジョイント | コーティング工程やねじ山の損傷に非常に敏感です。 |
| ASTM F3125 グレード A325 / A490 | 825 / 1,035 MPa以上 | 北米における構造用鋼材の接合部 | 両方ともF3125に統合されました。古い図面には古い名前がまだ使われています。 |
| EN 14399-3 / -4 (HR、HV) | システム固有 | 欧州構造用ボルト締結アセンブリ | マッチング済みのアセンブリとして提供されます。システム間でコンポーネントを混用しないでください。 |
その表から二つのことが分かります。まず、目標予荷重は通常、耐力または最小引張強度の割合として記載されます。最小引張強度の70%は、予荷重をかける構造接合部における一般的な慣例ですが、適用される仕様は常にこの慣例よりも優先されます。次に、ナットとワッシャーもそれに合わせて調整する必要があります。
クラス10.9のボルトをクラス8のナットの下に使うのは、強度の低い接合部を作るための高価な方法です。荷重がかかった際にワッシャーが凹むと、計算全体の基準となる摩擦力が変わってしまいます。
そのため、ナットとワッシャーの仕様についても、ボルトと同様に検討する必要があるのです。特注ナットメーカーは、強度等級、ねじ公差、ベアリング面などを一致させることができますが、それは購入者が部品番号ではなく、接合部の形状を説明した場合に限られます。
ネジ山、バリ、ワッシャーは誰もチェックしない
受入検査は通常「手作業で実施可能」の段階で終了します。この検査では、200 N·m での摩擦については何もわかりません。もっと重要な点が 3 つあります。
ねじの嵌合とコーティングの厚み。6g /6H 嵌合はクリアランスを考慮して設計されています。電気めっきでは数マイクロメートルのクリアランスが加わります。溶融亜鉛めっきではさらにクリアランスが加わるため、亜鉛めっきされたファスナーは通常、オーバータップされたナットと、一部の規格ではボルトのねじ山がわずかに小さくなっており、組み立て時に回転できるようになっています。ナットが対応する規格に合わせてオーバータップされていることを明記せずに「M20 溶融亜鉛めっき」と指定すると、最初の組み立てでねじが全く入らない可能性があります。
異物や取り扱いによる損傷。ねじ山に砂粒が1つ混入するだけで、その部分の摩擦が2倍になり、締め付け荷重に必要なトルクが失われてしまうことがあります。亜鉛メッキされた部品では、ブラスト処理後に再洗浄されていないねじ山が、こうした損傷の一般的な原因となっています。
ベアリング面。ナットまたはワッシャーはプレートに接触します。バリのある打ち抜き穴、塗装された接合面、または規定よりも柔らかいワッシャーは、ヘッド下の摩擦とそれに伴う埋め込み深さを変化させます。
埋め込みについては、独立した項目を設ける価値があります。コーティングが数百分の一ミリメートルでも潰れたり、表面が滑らかになったりすると、締め付け後数時間で予荷重のかなりの部分が失われます。午前9時には接合部は完璧でしたが、午後4時にはそうではなくなります。
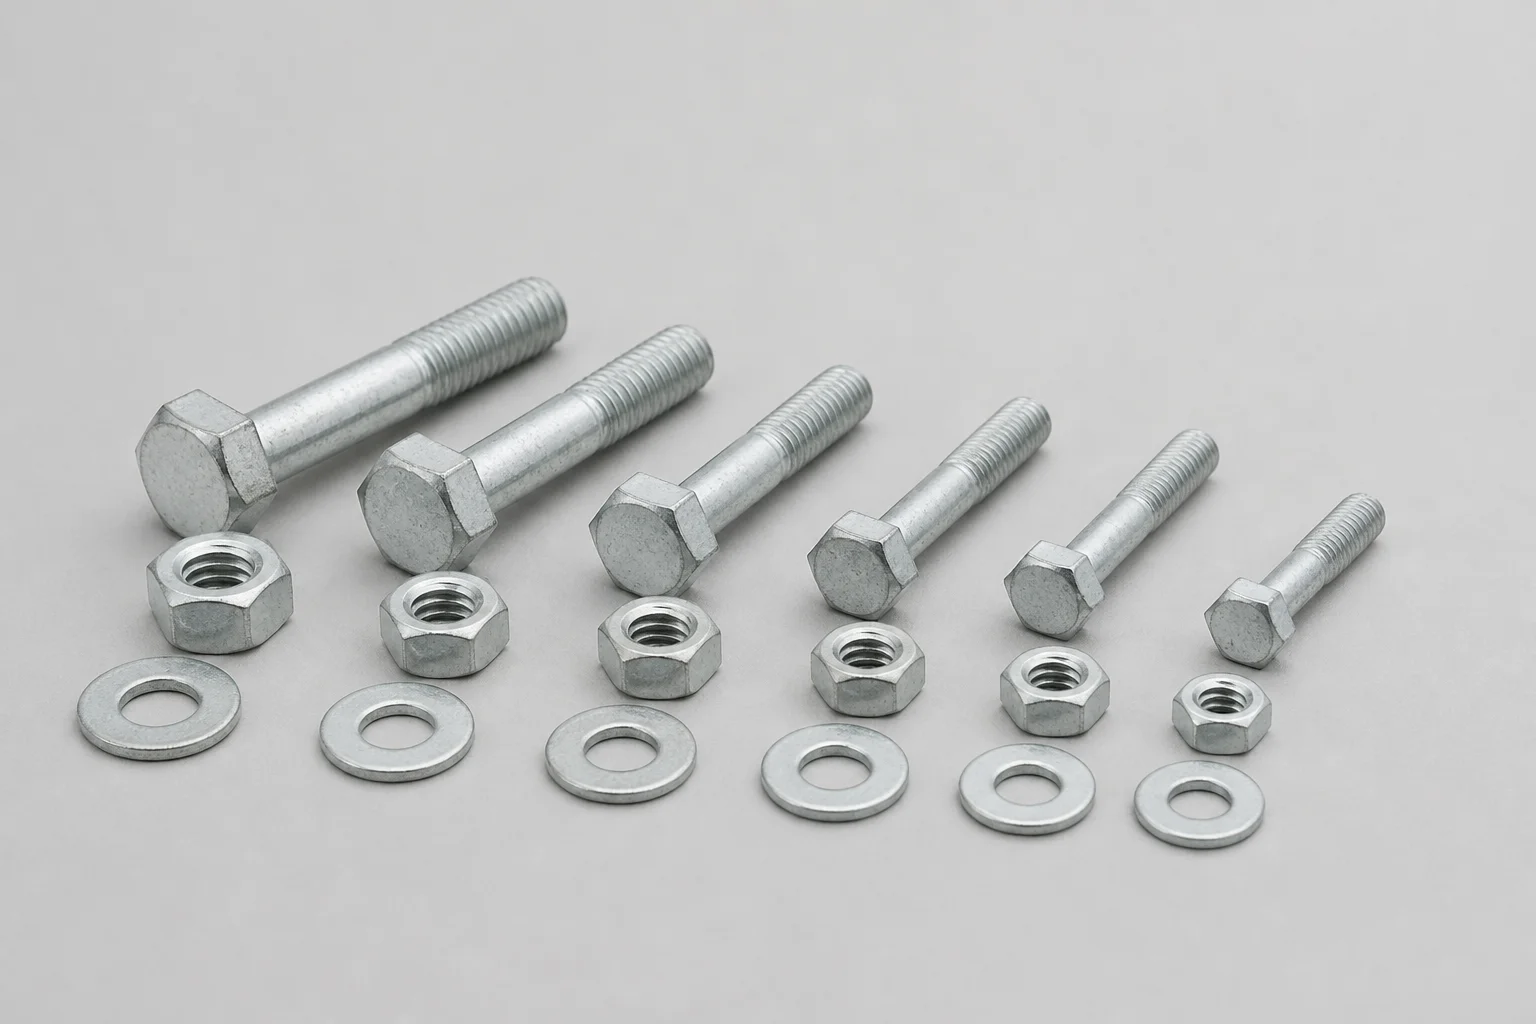
マッチングセットは、3つの部品ではなく、システム全体を指します。ボルトの等級、ナットの特性等級、ワッシャーの硬度、コーティングなど、すべてがトルク値に影響します。
コーティングは一度に2つのことを変える
コーティングは耐腐食性を考慮して選ばれますが、その過程で締め付け挙動にも静かに影響を与えます。結果として、1つの決定で両方の効果を管理することになり、コーティングの選択は単なる耐腐食性の選択ではなく、ボルトのトルクと締め付け荷重の選択となるのです。
ISO 10684またはASTM F2329に準拠した溶融亜鉛めっきでは、厚い亜鉛鉄層が形成され、未処理の状態では摩擦係数が高く不安定になります。一部のサプライヤーは、摩擦係数を安定させるために潤滑剤や不動態化処理を施しています。これは正当な技術的選択です。また、この処理によってトルク係数も変化するため、図面上の数値もそれに合わせて変更する必要があります。
「溶融亜鉛めっき、トルク400N・m」とだけ書かれた図面では、最も重要な変数が未解決のまま残されています。腐食に関する議論と摩擦に関する議論は通常、異なる担当者との別の会議で行われるため、溶融亜鉛めっきファスナーのコーティング面については別途検討しました。
亜鉛フレークはもう一方の極に位置します。薄く、潤滑剤を含浸させ、通常は摩擦が低く、再現性も優れています。溶融めっきの厚さや熱が問題となるクラス10.9および12.9の部品、そして電気めっきによる水素脆化が懸念される部品に適しています。高強度部品にいずれにせよ電気めっきを施す場合、関連規格のベーキングおよび脆化対策は購入条件の一部となり、後付けの考慮事項ではありません。
次に、嵌合の問題があります。厚みを増すコーティングは、ねじのクリアランスを減少させ、ナットの実効小径を縮小させます。錆びの苦情に対応するために、ねじの公差を再検討せずにコーティングを変更するバイヤーは、腐食の問題と引き換えに、組立ラインを停止させてしまうことがあります。これはよくあるパターンですが、ある見積依頼書(RFQ)の手順でそれを防ぐことができます。
締め付ける5つの方法、5つの異なる証明
トルク制御は、安価で持ち運びが容易なため人気があります。しかし、一般的な方法の中では精度が最も低いという欠点もあります。乾燥した状態の未加工部品では、目標プリロードの25%を超えるばらつきは日常茶飯事です。だからといって、トルク制御を放棄する理由にはなりません。むしろ、トルク制御がどの程度の負荷に耐えられるかを把握しておくべき理由と言えるでしょう。
| 方法 | 仕組み | それが証明すること | どこにフィットするか |
|---|---|---|---|
| トルク制御 | レンチは設定されたトルクで停止します | 摩擦のばらつきの範囲内での、加えられた力 | 一般組立、小型ボルト、量産 |
| ナットの回転 | ぴったりとフィットし、その後一定の回転 | 伸縮性は摩擦とはほとんど無関係である | RCSC型規則に基づく構造用鋼材 |
| 直接張力計 | 圧縮可能なワッシャー、測定された隙間 | 最低限の緊張状態に達したかどうか | 目視検査で迅速に実施できる現場作業 |
| 張力調整ボルト | 設定された張力でのスプライン付きエンドシアー | 組立設計図に従って設置が完了しました。 | 大容量構造接続 |
| 油圧式張力調整 | ボルトを直接引き抜き、ナットを手で締める | プリロード(発生源で測定) | 大きなスタッド、狭い接合部、重要なシーリング |
両者の分離は、ある点において明確である。ナット回転式締め付け、DTI(デジタルトルク計)、張力制御、油圧式締め付けはすべて張力に基づいて締め付けられる。トルク制御は力に基づいて締め付けられる。ボルトに計測機器を取り付けずに、取り付け後に検証できるのは張力制御方式のみである。
トルク値と検証済み予荷重の両方を要求する仕様は、設置手順と受入試験という2つの別々の条項を記述している。RCSC方式のボルト締め仕様では、これらは既に分離されている。条項が統合されると、供給者が指示に従っても、現場が試験に不合格となり、どちらの当事者も結果の責任を負わないという、既知の故障モードが発生する。
輸入構造用ボルトの場合、これは商業的に重要な問題となります。構造用ボルトメーカーは、適切なマーク、コーティング、試験記録を備えたF3125またはEN 14399規格のボルトアセンブリを供給できます。締め付け方法は、プロジェクトのボルト仕様書に記載されます。発注書でこの2つを曖昧にすると、紛争の原因となります。
アンカーはボルトのように機能しない
アンカーも同じ用語を使いますが、意味するところは若干異なります。ウェッジアンカーの締め付けトルクは、構造的な意味での予荷重目標ではありません。それは、拡張クリップをコーン内に引き込み、アンカーを穴の壁にしっかりと固定するための力です。
耐荷重は、コンクリート自体、埋め込み方法、そして膨張機構によって決まる。施工者がレンチをどれだけ強く締めたかによって決まるのではない。
3つの結果が続く。
締め付けトルクが過剰になると、機構が破損します。規定値を超えると、クリップがコンクリートに食い込んだり、スタッドが変形したり、表面が剥がれたりします。接合部は見た目にはしっかりしているように見えますが、実際には保持力が低下しています。
締め付けトルクが不足しているため、固定具が所定の位置に収まらない。クリップが完全に固定されない。荷重がかかるとアンカーがずれる。不具合は数か月後、耐荷重試験中や風の強い夜に初めて明らかになる。
穴は締結具の一部です。ドリル径、深さ、清掃状況、および端部からの距離によって、規定トルクに達することができるかどうかが決まります。穴に残った粉塵は、適切に取り付けられたアンカーが緩んでいるように見える最も一般的な原因の1つです。
コンクリートにひび割れがあると、トルクだけでなく、認定ルートも変わります。北米では、ACI 355.2 で、特定の条件下でアンカーを提供する前に必要な試験が規定されています。ヨーロッパでは、関連する評価文書に基づく ETA ルートが同様の役割を果たします。したがって、コンクリートアンカーメーカーの見積もりを比較する際は、サプライヤーが「アンカーの試験を実施しているかどうか」ではなく、どの認定が製品と直径に適用されるかを尋ねてください。選定ロジック自体(基材、荷重条件、縁端距離)については、当社のコンクリートアンカーメーカーガイドに記載されています。
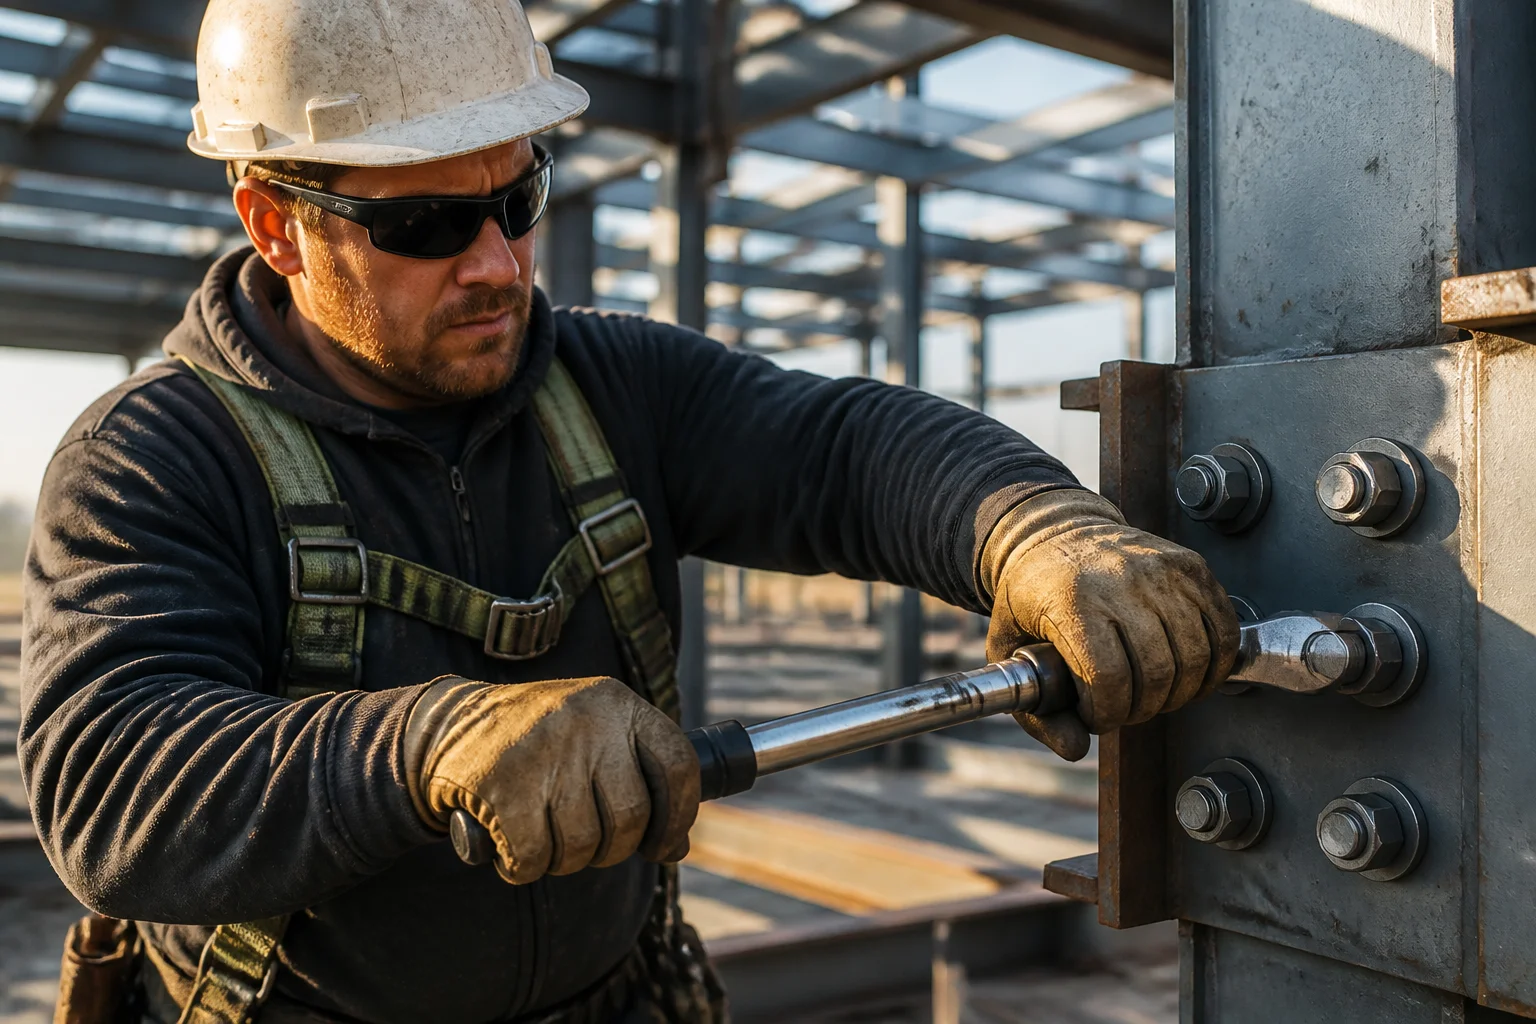
現場では、レンチでトルクを測定します。接合部には張力が必要です。ナットの回転、ダイヤルゲージ、張力制御アセンブリが存在するのは、後からその隙間を検査すると費用がかかるためです。
クランプ、ソケット、吊り上げ装置
締め付け指示のすべてが予荷重計算を意味するわけではありません。この2つを混同すると、誤った仕様書を作成する確実な方法となります。
ホースクランプ。重要なのは、締め付けトルク範囲で表されるバンドの張力です。締め付けトルクが低すぎると、圧力や振動でジョイントから漏れが生じます。締め付けトルクが高すぎると、バンドが変形したり、ハウジングが歪んだり、柔らかいホースが切断されたりします。ホースクランプメーカーは、特定のバンド幅、ネジの種類、ハウジングに対して推奨される取り付けトルクを明示できるはずです。なぜなら、9 mm のウォームドライブクランプと T ボルトクランプでは、同じ数値は使用できないからです。まず用途 (冷却水、燃料、吸気、工業用流体ライン) を確認し、次にバンドの種類、最後にトルクを確認します。
ねじ込み式ソケット。プレキャストコンクリート工事では、吊り上げ用ソケットまたは固定用ソケットをコンクリートに挿入し、後でボルトまたはクラッチを取り付けます。重要なのは、鋳造前のねじの状態、アンカー端の着座、鋳造および剥離工程におけるねじの保護です。使用時のトルクは通常控えめです。問題となるのは、レイタンスが豊富なねじ山であり、トルク値を調整しても解決できません。
吊り上げシステム。これは安全装置であるため、用語には注意が必要です。吊り上げアンカーのメーカーは、使用荷重制限、荷重グループ、吊り上げ時のコンクリート強度、埋め込み深さ、端部距離、吊り上げ角度、クラッチの互換性といった要素を考慮します。これらはトルク値ではなく、隣接する製品から推測できるものでもありません。ねじ山が同じように見えるという理由だけで、あるサプライヤーのアンカーを別のサプライヤーのものに交換するという判断は、荷積み場では行うべきではありません。
機械加工された接合部。接合部が機械加工された肩部、突起部、またはクランプカラーに依存する場合、トルクは通常、締結具を伸ばすためではなく、接合部を固定するために発生します。平面度、直角度、および仕上げが荷重伝達経路となります。これはプレキャストコンクリート加工部品メーカーまたは一般的なCNC加工工場の領域であり、図面にはねじの指示だけでなく、基準面と固定状態も必要です。
後々の議論を解決する記録
トルクに関する紛争のほとんどは、技術的な問題というよりは、文書上の問題に起因する。予圧が約束されていたにもかかわらず、摩擦状態は記録されておらず、ジョイントに不具合が生じた時には既に製品が設置されてしまっている。6件の記録が、こうしたギャップの大部分を埋める。
- 材料および特性クラス証明書は、製品ファミリーではなく、実際のロットに紐づけられています。
- コーティングの仕様と厚さ、規格名、および潤滑剤の状態を明記してください。
- 接合部が重要な場合のトルク係数またはトルク張力データ。試験規格および試験対象のアセンブリを含む。
- ねじ検査結果― ゲージの種類、嵌合状態、および厚いコーティングのためにオーバータップが適用されたかどうか。
- 等級に応じて要求される機械的試験結果:耐荷重試験、引張試験、硬度試験、および構造用ボルトのくさび試験。
- 現場での工具校正は通常プロジェクト担当者の仕事だが、誰かが必要とする前に書き留めておくと良い。
このリストは、あらゆる注文にすべてを要求すべきだという主張を裏付けるものではありません。証拠は、失敗した場合のコストに見合ったものでなければなりません。家具用ネジキットと橋梁接続部品では、必要な書類作成の負担は異なります。過剰な仕様指定にはそれなりのコストがかかります。なぜなら、サプライヤーは書類を誰も読まないかどうかに関わらず、その費用を価格に反映させるからです。
サプライヤー変更後も残るページが1つ
繰り返し使用する製品を製造する場合は、共通のデータシートを作成しましょう。1枚のシートで済みます。最初のサプライヤーは見積もり時にこのシートに記入し、2番目のサプライヤーは同じシートに基づいて見積もりを作成します。こうすることで、仕入先が変わるたびに仕様を再交渉する必要がなくなります。
| 分野 | 何を記録すべきか | なぜそれが重要なのか |
|---|---|---|
| 関節機能 | シーリング、構造、位置決め、安全性が重要な | 証拠レベルと安全係数の期待値を設定する |
| 締結部品および嵌合部品 | ボルトの等級、ナットの特性等級、ワッシャーの種類と硬度 | プリロード機能はシステム特性であり、ボルトの特性ではありません。 |
| グリップとエンゲージメント | クランプされた厚み、ナットへのねじ込み | 噛み合いが短いと、破損箇所がシャンクからねじ山へと移動する。 |
| ターゲットプリロード | kN、加えて基準値(耐力荷重の割合と標準値) | 意図を暗示するのではなく、明確にする |
| 摩擦条件 | コーティング、潤滑剤、洗浄剤仕上げ、受領時または洗浄済み | 係数を駆動し、したがってトルク値も駆動する |
| 締め付け方法 | トルク、ナットの回転、DTI、張力制御、張力 | オペレーターが行う作業と、点検でチェックする項目を決定する。 |
| 受諾の証拠 | どの検査、サンプリング計画、誰が署名するか | スコープに関する後々の議論を防ぐ |
| サービス環境 | 屋内、沿岸、化学物質、温度範囲 | コーティングの選択とガルバニックカップルのリスク |
その表に記載されている内容は機密情報ではありません。有能なバイヤーであれば既に知っていることを一度書き留めただけで、次回の見積もり、次回の監査、次回の苦情処理も同じ基準から開始できるようになっています。
あなたも気づくであろう失敗例
現場での不具合は繰り返される。そのパターンを早期に発見できれば、封じ込め対策を講じる必要がなくなることが多い。
トルクに関する苦情はないものの、緩んでいる。規定トルクで締め付けたにもかかわらず、緩んでしまう。原因は通常、次の3つのいずれかである。摩擦が想定よりも高かったためにプリロードが不足していた、組み立て後に埋め込みによってプリロードが摩耗した、または柔軟性のあるガスケットが緩んだ。解決策は「締め付けすぎる」ことではない。別のターゲット、より硬いワッシャー、またはロック機構が必要となる。
ボルトが折れる前にねじ山が潰れてしまう。ナットがボルトよりも柔らかかったか、かみ合いが短すぎたかのどちらかだ。特注ナットメーカーなら強度等級に合わせることができるが、注文時にボルトの等級とかみ合いの長さを明記する必要がある。
組み立て時にステンレス鋼が固着する。ステンレス鋼同士の焼き付き。焼き付き防止剤を使うか、異なるグレードのナットを組み合わせるか、コーティングされたナットを使うと解決する。トルクをかけると悪化する。
ヘッド下のコーティングが損傷している。ワッシャーが硬すぎるか、図面でワッシャーがあると想定されている箇所にワッシャーがない。腐食はコーティングが切断された箇所から正確に始まっている。
アンカー周辺のひび割れ。締め付けトルクが強すぎたり、穴が端に近すぎたり、若いコンクリートにハンマードリルで穴を開けたりしたことが原因。アンカーが原因だと非難されることが多いが、実際にはアンカーに非がない場合がほとんどだ。
RFQに実際に何を書くべきか
部品ではなく、接合部を指定してください。締め付け厚さを供給業者に伝えてください。目標予荷重、またはトルクと摩擦条件。相手側のナットとワッシャー。コーティングとその規格。締め付け方法。使用環境。受け取る予定の証拠。
優れた特注ファスナーメーカーは、これらの詳細情報に基づいて、クラス、コーティングシステム、および製造工程を提案します。これらの情報がなければ、すべての見積もりは価格をつけた当て推量に過ぎず、最も安い価格を提示したメーカーが勝つことになります。これは、コスト削減を実現した人以外、誰にとっても望ましくない結果です。
同じ論理はあらゆるカテゴリーに当てはまります。特注ねじメーカーは、寸法だけでなく、基材と駆動方式も必要とします。OEMファスナーおよび機械加工部品サプライヤーは、部品ごとに図面を作成するのではなく、アセンブリごとに1枚の接合部データシートを作成することで、包括的なプログラムを実現できます。また、プレキャストコンクリート付属品の注文には、鋳造順序が必要です。プレキャストベッドで機能するアンカーが、ティルトアップパネルでは機能しない可能性があるからです。アンカー自体は変わっていません。変わったのは接合部です。
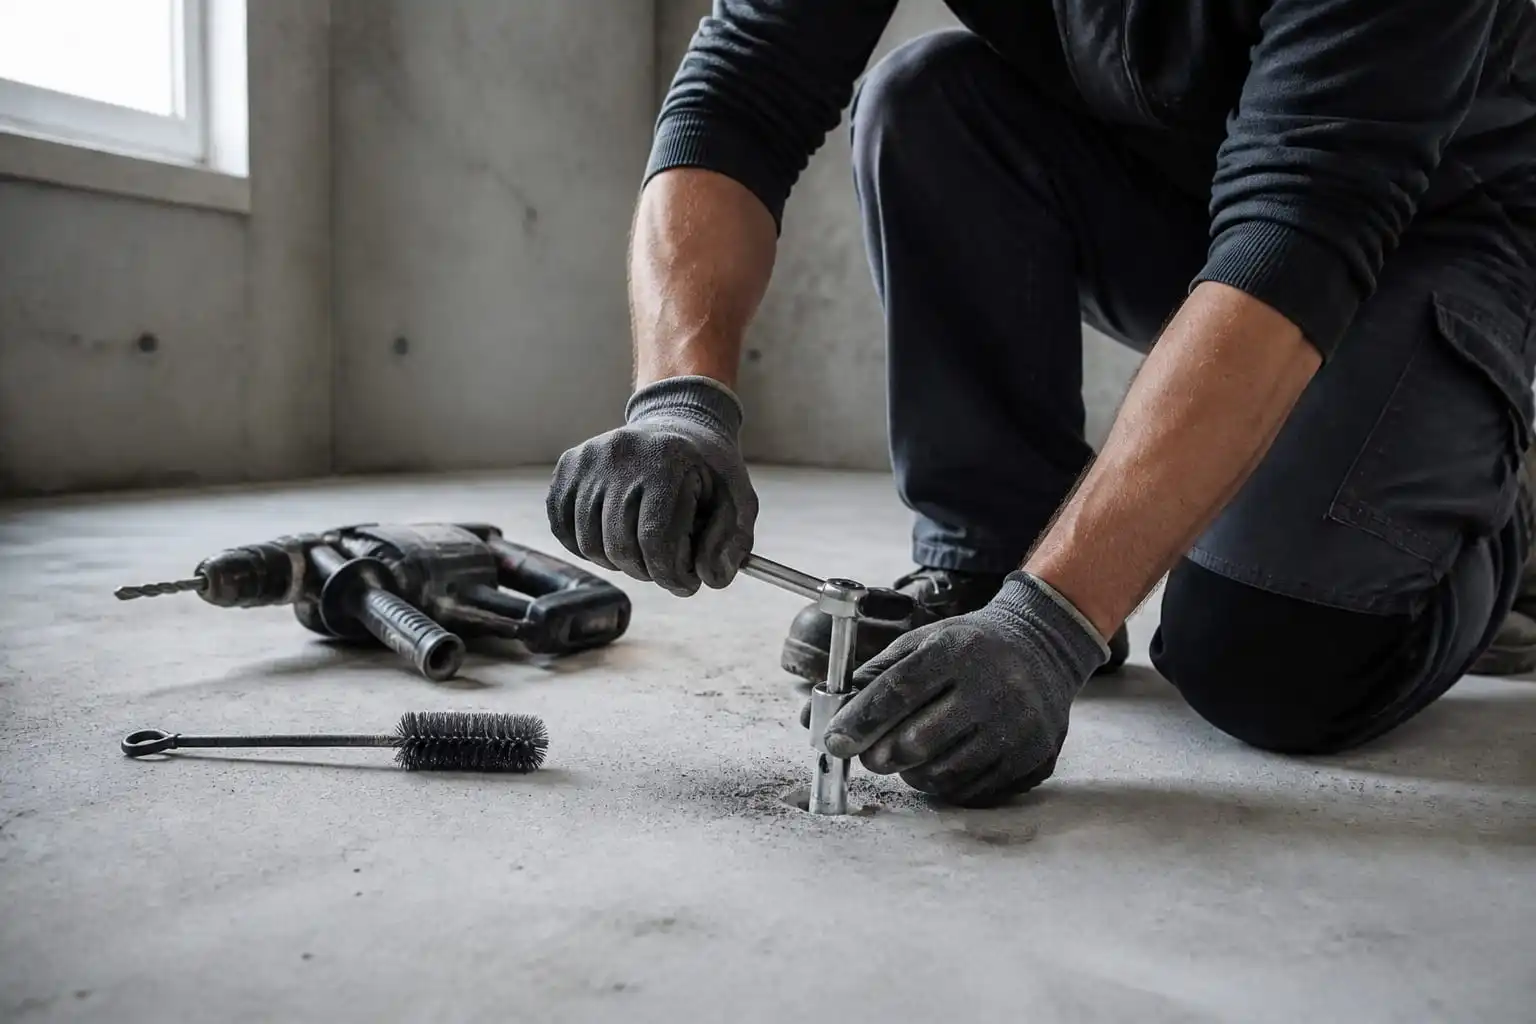
トルクを設定することで機構が所定の位置に固定されます。トルクによって耐荷重能力が生まれるわけではありません。アンカーの耐荷重能力は、穴の清掃、埋め込み深さ、および端部の距離によって決まります。
購入者が実際に尋ねる質問
同じサイズのボルトであれば、1つのトルク表を全て使用しても良いですか?
いいえ。サイズとクラスによって上限が決まります。摩擦によって、与えられたトルクがどれだけの力を発揮するかが決まります。コーティングが異なる2本のM16クラス8.8ボルトは、同じ設定でも締め付け荷重が30%以上異なる場合があります。まずは表を使って話し合いを始め、その後、実際の組み立てで確認してください。
校正済みのトルクレンチを使えば、接合部の安全性を保証できるでしょうか?
これはレンチの精度を保証するものであり、接合部の精度を保証するものではありません。キャリブレーションによって工具誤差は解消されますが、摩擦によるばらつき、ねじ山の食い込み、ねじ山の状態は解消されません。重要な接合部では、トルク制御と検証方法を併用するか、張力ベースの方法に移行してください。
トルク制御は実際どの程度正確なのか?
乾燥状態の未処理組立品の場合、予圧のばらつきが25%以上になるのは正常です。コーティングや潤滑剤がロットごとに異なる場合は、ばらつきはさらに大きくなります。潤滑された管理された組立品は、より良好な結果を示します。トルクレンチの精度が5%であると想定している仕様は、別の測定器について述べていることになります。
コーティングを変えると、同じトルクでも挙動が変わるのはなぜですか?
コーティングによって摩擦界面の両方が変化するためです。コーティングが厚くなったり乾燥したりすると摩擦係数が上昇するため、同じレンチ設定でも締め付け荷重は小さくなります。コーティングが変化すると、トルク値を再設定する必要があり、以前の値を引き継ぐことはできません。
ナットはボルトとは異なる規格であるべきでしょうか?
通常は、ねじ山が破損するのではなく、張力によってボルトが破損するように、適切なサイズ、または意図的に過剰なサイズのナットが使用されます。正確な組み合わせは、規格と締結長さによって異なります。既製品のナットで問題ないと思い込むのではなく、両方を明記してサプライヤーに確認してもらいましょう。
亜鉛メッキされたボルトは、異なるトルクで締め付ける必要がありますか?
ほぼ常にそうです。未処理の溶融亜鉛めっきは摩擦を大幅に増加させ、ねじ込み過ぎたナットはねじ山の接触状態を変化させます。一部のサプライヤーは、摩擦係数を安定させるために潤滑剤を添加します。この決定はトルク値を変更するため、注文時に考慮する必要があります。
ウェッジアンカーにはどのくらいのトルクがかかりますか?
そのアンカーの直径と材質に関する仕様は、設置手順として公表されているものです。これは耐荷重を増やすための方法ではありません。規定値を超えると、拡張機構や穴周辺のコンクリートが損傷する可能性があります。
サプライヤーはトルク値を提供できますか?
サプライヤーは、特定の組立品に対する試験データ、コーティング仕様、推奨締付けトルクを提供できます。最終的な締付けトルクは、プレート、ガスケット、使用荷重、安全率によって決まるため、接合部の設計者が決定します。優れたサプライヤーは、適当な数値をでっち上げるのではなく、その点を明確に伝えます。
既存の図面で最も欠落していることが多い線はどれですか?
摩擦状態。コーティング規格、潤滑剤、ワッシャーの種類、部品がそのまま使用されるか洗浄されるか。たった一行。他のどの注記よりも多くの現場故障の原因を説明できる。
トルクは手段である。クランプ荷重は要件である。
ボルトの締め付けトルクとクランプ荷重は、同じ図面上に記載されているものの、それぞれ異なる意味を持つ。一方は誰かが記録する入力値であり、もう一方は構造物が実際に依存する値である。
ファスナーの購入においては、国境で測定できる項目に最も注意が向けられる。寸法、等級表示、コーティングの厚さ、証明書番号。すべてが重要だ。
しかし、顧客が実際に購入するのは、しっかりと固定された接合部である。その特性は、誰も検査しない予荷重と、誰も指定しない摩擦条件によってもたらされる。
3つの資料があれば、ほとんどの問題は解決します。それは、1ページの接合部データシート、潤滑剤の状態を示すコーティングライン、そして試験基準値付きのトルク値です。これらが揃えば、見積もりは比較可能になり、受入検査は短縮され、供給元の変更によって接合部の物理的特性がリセットされることもなくなります。
JingleFixは寧波を拠点に、ファスナー、プレキャスト部品、機械加工部品を供給しています。図面ベースおよびサンプルベースのカスタマイズ、そして注文ごとに合意された検査文書を提供します。12年の輸出経験を持ち、価格見積もり前に必ずその接合部の用途を確認する習慣があります。
接合部で問題が繰り返し発生している場合は、詳細をお送りください。締め付け厚さ、目標予荷重、コーティング、環境など。見積もりを出す前に、何が不足しているかをお伝えします。
実際に比較できる見積もりを入手しましょう
図面、接合部の詳細、および目標数量をお送りください。弊社から、材質、グレード、コーティングオプション、および当該部品に関して提供可能な証拠資料をご提示いたします。
今すぐお問い合わせください →または、 sales@jinglefix.comまでメールでご連絡ください。WhatsApp:+86 13958236696