A2またはA4ステンレス鋼ファスナー:グレードの選択とステンレス鋼ファスナーのかじり
ステンレス製のボルトとナット。どちらも正しいもので、同じ箱に入っていた。4回転させたところで、レンチがぴたりと止まった。ネジ山が破れていた。締め付けトルクは過剰ではなかった。公差も問題なかった。
それはステンレス鋼製ファスナーのかじり現象であり、一般的な作業におけるグレードの混同よりも多くの組み立て時間を浪費する原因となる。
2つの決定は、2つの異なる部屋で行われる。エンジニアリング部門が合金の種類を選定し、製造部門が問題を発見する。発注書には両方の決定事項を記載しなければならず、さもなければ、製造部門がエンジニアリング部門の沈黙の代償を支払うことになる。
このガイドでは、合金の選択と、組み立て時の耐久性を左右する組み立て条件という、両方の側面を網羅しています。
A2とA4の実際のところ
どちらもオーステナイト系ステンレス鋼です。どちらも強度等級ではありません。この一文だけで、図面上の混乱のほとんどを防ぐことができます。
A2は304系ステンレス鋼の一種です。EN 1.4301は欧州規格です。クロム約18%、ニッケル約8%、モリブデンは含まれていません。世界中で最も広く使われているステンレス鋼製ファスナー合金であり、それには十分な理由があります。成形性、溶接性に優れ、どこでも入手可能で、屋内および淡水でのほとんどの用途に対応できます。
A4は316系ステンレス鋼の一種です。規格はEN 1.4401です。クロム含有量は16~18%程度、ニッケル含有量はやや増加し、モリブデン含有量は約2~3%です。このモリブデンこそが、A4の商業的な強みのすべてです。モリブデンは塩化物による腐食から不動態皮膜を安定させるため、桟橋や化学工場など、塩水噴霧が日常的な作業環境となるあらゆる場所でA4が使用されています。
どちらの合金も、焼きなまし状態では非磁性です。どちらも冷間加工後にわずかに磁性を帯びます。したがって、磁石は適切な受入検査ツールではなく、品質検査としても不適切です。以前、冷間成形されたボルトの頭部に磁石がくっついたという理由で、良質なA4ロットを買い手が拒否した事例がありました。その頭部は冷間加工されていたのです。磁石が証明したのはそれだけでした。
ヘッドに刻印されたグレードマークは、材質のファミリーを示しています。A2またはA4などです。メーカーによってはミルマークを追加している場合もありますが、ミル番号、熱処理番号、表面仕上げ、または部品が不動態化処理されているかどうかは示していません。これらの情報は書類に記載されているか、あるいは全く記載されていない場合もあります。
どちらのグレードにも共通する欠点は、自己潤滑性です。オーステナイト系ステンレス鋼は粘着性のある金属です。滑り接触時に変形するのではなく加工硬化するため、耐摩耗板には最適ですが、ねじ山には不向きです。
-70と-80の接尾辞が約束することと約束しないこと
接尾辞は、ねじとボルトに関するISO 3506-1規格に基づく特性クラスを表し、ナットについてはISO 3506-2規格が適用されます。数値は、公称引張強度(メガパスカル)を10で割った値です。A2-70は公称700MPa、A4-80は公称800MPaです。
その工程では焼入れ焼戻しは行われません。オーステナイト系ステンレス鋼は熱処理によって硬化させることはできません。強度は冷間加工と合金自体の加工硬化率によって得られます。A4-80ボルトは熱処理されたボルトではなく、より高度な冷間加工が施されたボルトです。
はっきり言っておきますが、これは受入検査でよくある間違いです。等級マークは合金の種類を証明するものであり、熱処理を証明するものではありません。そもそも熱処理を証明する必要はないのです。等級マークが約束するのは、化学組成、状態、機械的結果の組み合わせであり、証明書に記載された規格に基づいて試験されたものです。
結果として、2つの影響が生じる。直径が大きくなるにつれて、高等級のステンレス鋼の製造は難しくなる。なぜなら、大きな断面を激しく冷間加工すると、割れが生じるからである。サイズ範囲の上限では、入手可能な材料が限られる。また、冷間加工されたオーステナイト系ステンレス鋼には残留応力が残る。応力、塩化物、そして熱が加わると、塩化物応力腐食割れが発生する。したがって、高等級のステンレス鋼は、湿潤塩化物環境下では必ずしもより安全なクラスとは限らない。
注文書には、ISO 3506-1、A4-80、M12、粗目ピッチといった完全な表記を記載してください。「ステンレス316ボルト」とは記載しないでください。
| 財産 | A2(304 / EN 1.4301) | A4 (316 / EN 1.4401) | 注文書に記載されている意味 |
|---|---|---|---|
| 合金ファミリー | オーステナイト系、18/8型 | オーステナイト質、モリブデン含有 | 証明書にはAコードではなくEN番号が印刷されます。 |
| モリブデン | 指定なし | 通常2~3パーセント | あなたが支払っている塩化物耐性 |
| 補習授業 | A2-50、A2-70 | A4-50、A4-70、A4-80 | 製粉機が圧延できないクラスを指定しないでください |
| 強さのルート | 冷間作業 | 冷房作業、もっと冷房作業 | 認証するための熱処理は存在しません |
| 塩化物孔食 | 適度 | 良くなったが、それでも免疫はない | 沿岸、海洋、塩水サービスがA4号線に引き込む |
| 応力腐食割れ | 暖かく湿った状態が敏感 | より耐性がある | 温塩化物には二相鋼またはコーティング鋼が必要になる場合があります |
| 料金 | ベースライン | より高い | A4サイズのブランケットは毎月の寄付金です |
| ASTMルート | ASTM A193 B8 | ASTM A193 B8M | 圧力作業はASTM規格に準拠し、ISO規格には準拠しない。 |
| 典型的なサービス | 屋内、淡水、一般集会 | 海洋、化学、沿岸 | 合金だけでなく、環境についても記述してください。 |
最後の2行をよく見てください。A2とA4はどちらの方向にも互換性がありません。A2で済むところにA4を使うと、プログラム期間中、毎月ひっそりと費用がかさみます。A4が必要なところにA2を使うと、後になって完成した建物の外壁に茶色のシミとして現れ、2度目の対応は1度目よりもはるかに高額な費用がかかります。
塩化物がA4を強制し、A4がそれでも失敗する
決め手となるのは塩化物です。水ではありません。湿度そのものでもありません。塩化物イオンは、塩水噴霧、融雪剤、漂白剤、微量の塩酸、塩水、またはプロセス薬品として発生します。
A2は塩化物腐食による腐食ピットが発生しています。不動態皮膜が局所的に破壊され、ピットが深くなり、部品から錆の筋が滲み出て、その下にあるものに付着します。沿岸部の作業現場では、ファスナーを検査する前にこの染みが目立ち、合金の種類だけが間違っていたとしても、アセンブリ全体が不良品のように見えてしまいます。
2つ目の故障モードは、突然発生するため、より深刻です。塩化物応力腐食割れが発生するには、感受性の高いオーステナイト系合金、引張応力、そして塩化物とある程度の温かさと水分という3つの要素が同時に必要です。冷間加工された締結部品には、残留引張応力が大量に存在します。締め付けられたボルトは、定義上、引張応力がかかっています。このような条件が温暖な沿岸地域に揃うと、取り付け時には完璧に見えたボルトにも亀裂が入る可能性があるのです。
厄介なのはそこです。A4-80はA4-70よりも強度が高く、温暖な塩化物環境では、余分な冷間加工によって割れに対する余裕が増えるのではなく、むしろ減ってしまいます。高温の塩水、高濃度の化学物質への曝露、繰り返しの湿潤など、本当に過酷な使用環境の場合、正直なところ、A2/A4の選択肢は完全に除外すべきでしょう。デュプレックス鋼、スーパーデュプレックス鋼、または適切な腐食代を備えたコーティング炭素鋼が、技術的な解決策となる可能性があります。炭素鋼の場合、溶融亜鉛めっきファスナーに見られるように、コーティングによって締め付け挙動が変わります。A4ですべてが解決すると言うサプライヤーは、解決策ではなく、単なる部品番号を売っているだけです。
A2とA4は、8.8級炭素鋼ボルトと比べると強度が劣ります。狭い空間で高い予荷重が必要な接合部では、オーステナイト系鋼で安価にそれを実現できるものはありません。通常は、コーティングされた高強度鋼が用いられます。
両極端の中間のあらゆる状況においては、実用的なルールは簡潔です。沿岸、海洋、融雪塩、プール環境、食品工場の塩化物系消毒剤による洗浄:A4を指定してください。乾燥した屋内、屋根付き、淡水、一般機械:A2で十分であり、より安価です。
次に、汚染の問題があります。これは、同じ服を着ているという別の問題です。炭素鋼に以前使用された工具で切断、ブラッシング、またはブラストされたA2は錆びます。表面に埋め込まれた遊離鉄はすぐに腐食し始めます。これはグレードの不合格ではありません。これは管理上の不合格であり、ASTM A967に準拠した不動態化処理が一般的な対策です。不動態化処理は埋め込まれた遊離鉄を溶解し、不動態皮膜を再構築します。合金自体を変えることはなく、塩化物環境からA2を救うこともできません。
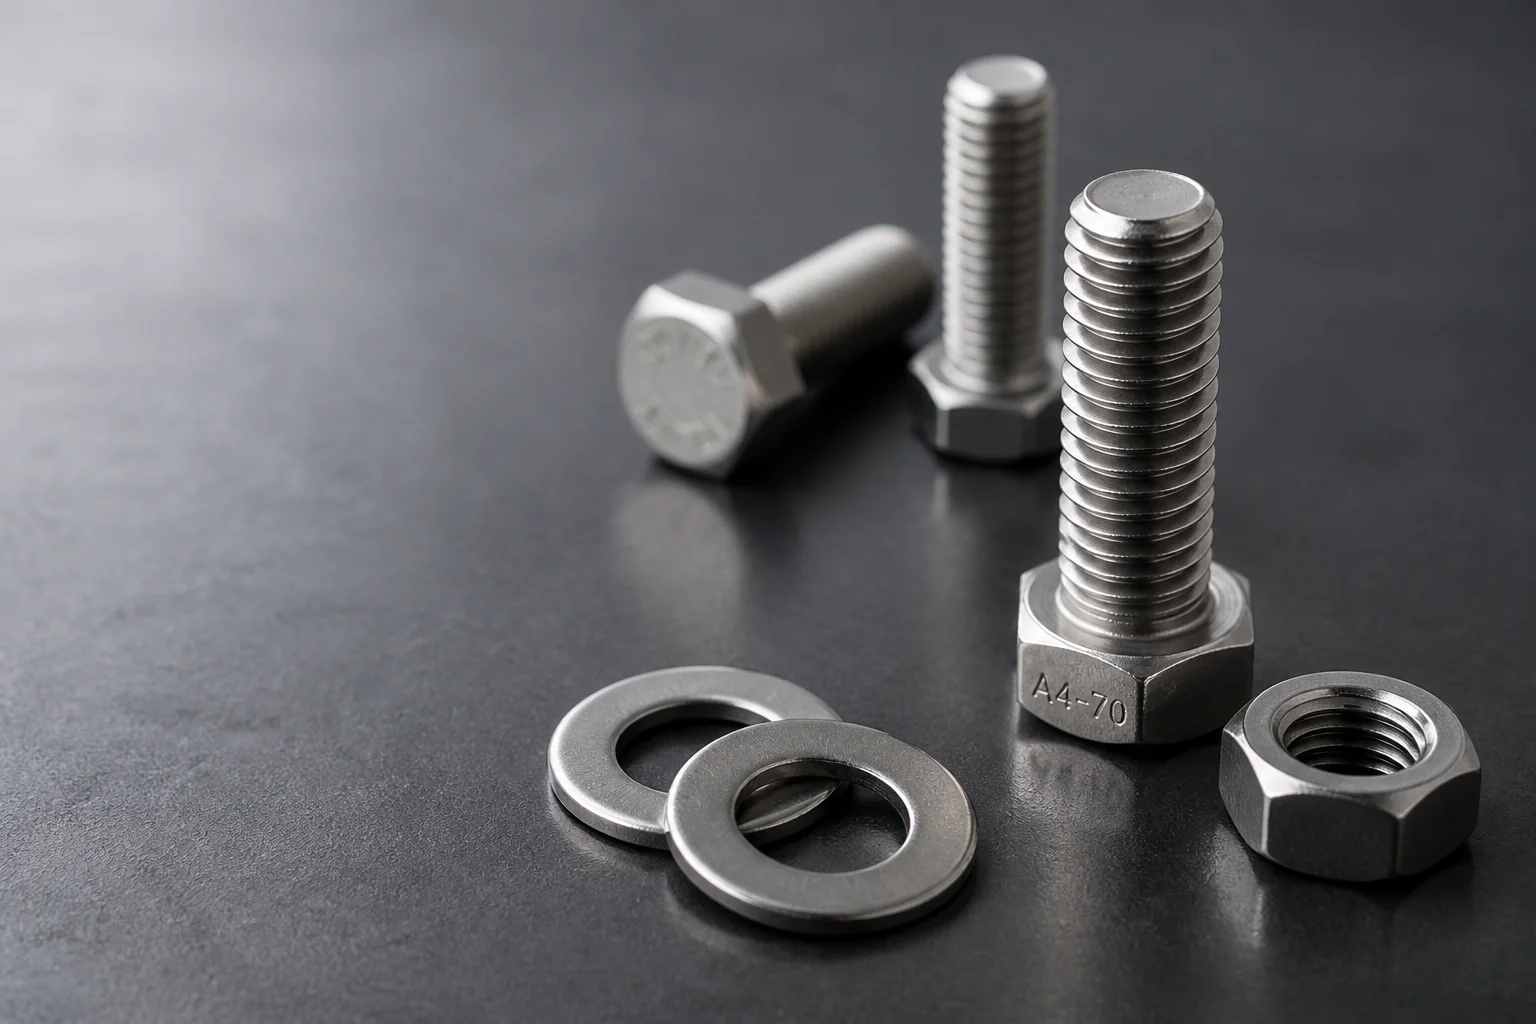
A2規格とA4規格のボルトとナットは、作業台上では見た目が全く同じです。唯一信頼できる識別方法は、頭部の刻印とミル証明書を確認することであり、監査で合格するのはミル証明書だけです。
なぜ2つの正しいステンレス部品が固着するのか
さて、生産ラインを停止させる原因となる部分について説明しましょう。ステンレス鋼製ファスナーのかじりは、圧力下で2つのオーステナイト系表面が冷間溶接される現象であり、不良サプライヤーの関与は一切必要ありません。
そのメカニズムはごく普通だ。あらゆる金属表面には酸化皮膜が存在する。ねじ山に負荷がかかり接触圧力がかかると、その皮膜は微細な突起部分で破断する。すると、新たに露出した金属同士が接触し、その微細なレベルで2つの表面が結合する。オーステナイト系ステンレス鋼は、酸化皮膜がほぼ瞬時に再生し、加工硬化によって接触圧力が高く維持されるため、この結合が特に活発に起こる。
局所的な結合が形成されると、回転を続けると金属が滑るのではなく引き裂かれてしまう。引き裂かれた部分は塊となり、摩擦が増加する。摩擦が増加すると、同じ回転数でより大きなトルクが必要となり、圧力が上昇してさらに結合が生じる。その結果、ねじ山が焼き付き、ナットが固着し、最終的にボルトを折るかナットを切断することになる。
兆候は順番に現れるので、作業台に立つ人なら誰にでも教えておく価値がある。まず、感触が変わる――ナットがスムーズに回転しなくなる。次に、かすかなきしみ音がする。それからナットが温かくなる。そして、ザラザラとした、耳障りな引っ張り音がする。こうなると、ジョイントは使い物にならなくなる。
どちらの部品も仕様に完全に適合している可能性があります。焼き付きはどちらの部品の欠陥でもありません。また、ステンレス製のナットとステンレス製のボルトの組み合わせは最悪の組み合わせですが、ほとんどの図面ではまさにそのように指定されています。なぜなら、同じグレードの部品を使うと見た目がすっきりするからです。
さらに、問題を悪化させる設計上の癖も加わります。細かいピッチは、クランプの1ミリメートルあたりの接触面を増やし、滑り量を増加させます。長い係合は、接着可能な面積を増大させます。高速インパクトドライバーは、高速回転、高トルク、そしてフィードバックのない動作を実現します。これら3つはすべて一般的であり、すべて回避可能です。
| トリガー | なぜ発作を誘発するのか | 効果的な緩和策 | 固定の強度 |
|---|---|---|---|
| ステンレス同士、乾燥 | 同じ合金、同じ硬度、膜なし | ねじ山とベアリング面に焼き付き防止剤を塗布する | 強い |
| 細目ねじピッチ | 側面接触が増えるほど、滑りも増える | 設計上細かいピッチが必要な場合を除き、粗いピッチを使用する。 | 強く、そして自由 |
| インパクトドライバーは、 | ハンマーで叩かれたようなトルク、熱、フィードバックなし | 手工具または低速ドライバー | 強い |
| 長期婚約 | 冷間溶接する表面積が増えるほど、摩擦も増える。 | エンゲージメントをデザインに合わせる | 適度 |
| 硬度を合わせる | どちらの面も | 異なる硬度のペアグレード | 一人では弱い |
| 糸に砂が混入 | 1つの粒子が側面に傷をつける | 組み立て前に清掃し、小さな部品は袋に入れてください。 | 強い |
| クロススレッド開始 | 最初のターンは苦痛で、残りは続く | 面取りされた端。手作業で始める。 | 強い |
| 傷のついた部品を再利用 | 破れた脇腹は再来を保証する | 両方の部品を廃棄し、決して再塗装や再取り付けを行わないでください。 | 絶対的なルール |
この表を読む際は、次の点に留意してください。上の方の行はプロセス改善策です。費用はほとんどかからず、効果があります。下の方の行は設計と購買に関する改善策です。こちらも効果はありますが、図面や発注書の変更が必要となるため、常に時間がかかります。
現場での対処法(試すべき順序)
まず潤滑剤を使用する。焼き付き防止剤は2つの表面の間に膜を形成し、摩擦を十分に低減することで、表面の凹凸が固着に必要な圧力に達するのを防ぐ。従来は二硫化モリブデン系や銅系のペーストが用いられてきた。ワックス系やドライフィルム潤滑剤はよりクリーンで、食品関連工場でよく使用されている。いずれもドライアセンブリよりは優れている。
塗布箇所は1箇所ではなく2箇所にしてください。ねじ山とナットまたはボルトの頭部の下面の両方が摺動接触するからです。ねじ山だけに潤滑剤を塗布する工場では、それでも焼き付きが発生し、その原因を潤滑剤のせいにするのです。
薄く均一な油膜が目標です。油膜が詰まったブラシは砂粒を引き寄せ、トルク係数を変化させます。また、潤滑された接合部には独自のトルク値が必要です。グリースによって摩擦が軽減され、同じレンチ設定でもより大きな締め付け荷重がかかるためです。これは通常好ましいことですが、それでも計算が必要です。この関係については、ボルトのトルクと締め付け荷重に関する注記に記載されています。
硬度の一致を次に解消します。ボルトとナットが同じ合金と等級であれば、どちらの面も変形して他方が滑ることはありません。A2ボルトとA4ナットを組み合わせると、一方の面にわずかな優位性が生まれます。これは効果がありますが、万能薬ではありません。万能薬だと主張する人は、頑固な接合部を実際に見たことがないのでしょう。より強力な方法は、全く異なる合金を使用することです。シリコンブロンズナット、またはドライフィルムコーティングを施したステンレスナットを使用すれば、摺動界面でのステンレス同士の接触がなくなります。これは、繰り返し破損する接合部に限定して使用してください。
ピッチは粗めにしましょう。粗いねじ山は、同じ直径の細かいねじ山よりも焼き付きを起こしにくいです。ねじ山がしっかりと嵌まるまでの回転数が少なくなり、摺動距離も短くなります。図面に細かいピッチが指定されている理由(振動、調整、薄肉など)がある場合は、そのままにして潤滑剤を多めに使用してください。習慣で細かいピッチになっている場合は、変更しましょう。
回転速度を落としてください。熱は摩擦を加速させる要因です。高速でナットを締め付けると、潤滑油膜が本来の役割を果たす前に側面で摩擦熱が発生し、高温のステンレス鋼は低温時よりも焼き付きやすくなります。高速で断続的に締め付けるよりも、ゆっくりと一定の速度で連続的に締め付ける方が効果的です。ナットがきしむ音がする場合は、一度止めて少し緩め、潤滑油を塗布してから再度締め付けてください。きしむ音を無理に押し込むと、修理可能な接合部が不良品になってしまいます。
インパクトドライバーは使わないでください。他の手順はすべて正しく行っている工場でも、インパクトドライバーの使用は最も一般的な原因です。インパクトドライバーは、ハンマーで叩くようにトルクを伝達し、高速で、フィードバックが全くありません。まさに焼き付きの原因となる機械です。手工具、低速で制御されたドライバー、またはトルクレンチをゆっくりと使用してください。生産速度が求められる場合は、より大きなドライバーを使うのではなく、潤滑油を塗布したナットとコーティングされたナットを使用することが解決策です。
次に基本事項。ネジ山はきれいに仕上げる。ネジ山の始端は面取りする。かじり跡のある部品は再利用しない。小型のステンレス製金具は個別に袋詰めし、船上で3週間輸送される間に箱の中でネジ山同士が擦れ合わないようにする。これらはどれも特別なことではない。すべて省略される。
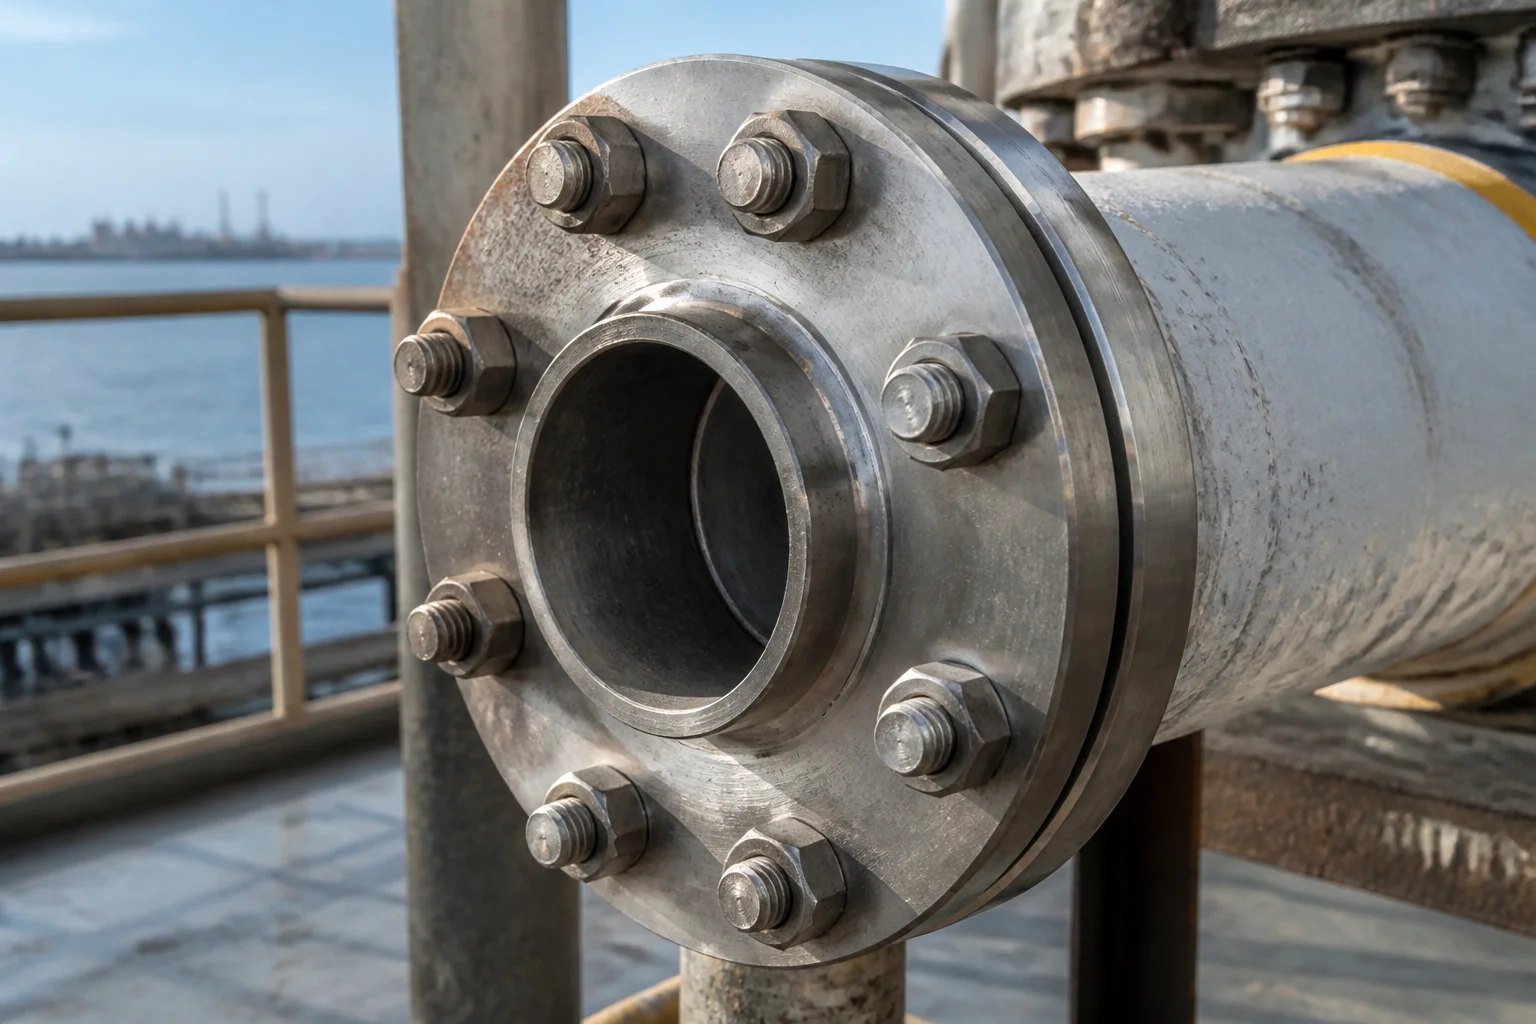
船舶や化学プラントは、等級判定が試される場所です。塩化物、高温多湿な環境、そして締め付けられたボルトという組み合わせは、A2規格ではまさに不利な条件です。
図面や検査報告書には書かれていないこと
一般的なステンレス製ファスナーの図面を開いてみてください。そこには、サイズ、長さ、ねじ山の指示、等級マーク、そして「不動態化処理済み」または「清浄」といった仕上げに関する注記が記載されています。これが仕様のすべてですが、組み立てが成功するかどうかを決定する3つの変数が欠けています。
まず最初に欠けているのは、潤滑剤の有無です。乾燥したA4-70ナットとワックスを塗布したナットは、図面上では同じ部品ですが、実際に作業台で見ると異なる製品です。図面上では両者を区別する要素がないため、見積書上でも同様です。
2つ目は、嵌合する部品です。焼き付きは、一対の部品に共通する性質です。ボルトのみを指定し、ナットは取り付け業者に任せた図面では、接合部の半分が指定されていることになります。ナットが別の供給元から、異なる合金で、異なる硬度で供給された場合、その組み合わせは設計されていません。焼き付きは実際に発生したのです。
3つ目は、ねじ込み具合と穴の深さです。どちらも接触面積に影響を与え、接触面積は焼き付きリスクを左右します。これらは通常、ブラケットを設計した担当者によって設定されます。
検査報告書について。寸法公差、ねじゲージの結果、化学組成と機械的特性が記載されたミル証明書が示されます。どれも優れた書類ですが、実際に問題となっている故障モードについては何も触れられていません。合否ゲージはねじが適合していることを証明しますが、40 N·mのトルクでねじに砂粒が付着した状態でねじがどのように動作するかについては何も示していません。
この証明書は、2つの点で読む価値があります。1つ目は、注文したグレードと化学の成績との相違です。A2グレードの部品がA4グレードとして販売されるのはよくあることで、価格差は実際に存在します。2つ目は、部品のグレードと機械の性能との相違です。グレード70の部品にグレード80と記載されている場合は、話が別です。
硬度の数値が分かっている場合は、必ずそれを記録してください。硬度が異なる材料を使うという手法がうまくいく可能性があるかどうかは、この数値を見れば分かります。
もう一つ重要な文書があり、めったに要求されることはありませんが、それは不動態化処理の記録です。購入者の多くが参照するのはASTM A967規格です。不動態化処理は遊離鉄を除去し、不動態皮膜を再生します。また、非常に清浄で活性の高い表面を残しますが、清浄なステンレス鋼のかじりは、汚れたステンレス鋼のかじりよりも穏やかというわけではありません。不動態化処理を多用し、乾燥状態で組み立てると、リスクは低下するどころか上昇します。これが、不動態化処理後に潤滑剤の選択を慎重に行うべき理由です。
つまり、問題は結局一つの観察結果に集約される。ステンレス鋼製ファスナーのかじりは、検査では検出できない。それは仕様によって防止されるものであり、仕様は部品が存在する前に策定されるのだ。
発注書に記載すべき事項
この記事の大部分は、発注書の文章1ページに集約される。一度書けば、同じ議論は繰り返されなくなる。
注文には、グレードを2回記載する必要があります。1つは店舗が認識するAコード、もう1つは製材証明書に記載されているEN番号です。さらに、規格とピッチを明記する必要があります。「M10」だけでは、机の種類によって粗いもの、細かいものなど、様々な種類が想定されるためです。
部品供給業者がめったに目にしないのは、組み立て状態です。誰が潤滑剤を塗布するのか、どのような潤滑剤を使用するのか、そしてそれがねじ山だけに塗布されるのか、それともベアリング面にも塗布されるのか。自社でドライフィルムを塗布する供給業者と、ドライの状態で出荷する供給業者では、見積もり価格が異なります。どちらも正当な方法ですが、貴社のプロセスに合致するのはどちらか一方だけです。
梱包ラインを追加しましょう。段ボール箱にそのまま入れられて運ばれてくるステンレス製の金具は、ねじ山が損傷してライン上で焼き付きを起こすことがあり、ライン側は合金のせいだと判断します。小サイズの製品であれば、個別に袋詰めしたり、仕切りのある箱に入れたりするのが安価な保険になります。
最後に、本格的な生産に入る前に、試作分を依頼しましょう。自社の条件下で組み立てられた50個の製品は、どんな証明書よりも押収リスクについて多くの情報を提供してくれるでしょう。しかも、費用はほとんどかかりません。
| PO / RFQフィールド | 何を書けばいい? | それがそこにあるべき理由 |
|---|---|---|
| グレード、両方向 | A4、EN 1.4401 | 化学組成はEN番号と照合されます |
| クラスと規格 | ISO 3506-1に準拠したA4-70またはA4-80、ISO 3506-2に準拠したナット | 合金と強度は2つの決定事項です |
| ねじ山とピッチ | M12 x 1.75 粗目、または本当に必要な場合は細目 | 細かいピッチはリスクを高めるので、目立つようにしてください。 |
| 嵌合部品 | ナットの等級、クラス、仕上げはセットで提供されます。 | ガリングはペアプロパティです |
| 潤滑剤 | 種類、適用範囲、サプライヤーまたは当社による適用 | 最も効果的な制御であり、最も見落とされている |
| 婚約 | 締め付け厚さとナットまたは穴への嵌合 | 長時間のエンゲージメントはトルクを消費し、接触を増加させます |
| 不動態化 | ASTM A967に準拠しているか否か、記録が添付されている | 遊離鉄の錆がグレードの欠陥として読み取られるのを防ぎます |
| ねじの状態 | 丸め加工、面取り加工、ロールオーバースタートなし | ほとんどの発作は最初の回転で始まる |
| 文書 | ロットごとの製粉所証明書、クラスごとの機械設備 | 合金のクレームを出荷と関連付ける |
| 環境 | 沿岸、化学薬品、洗浄、温度 | サプライヤーに等級に異議を申し立てさせよう |
その表は1ページに収まります。見積依頼書のテンプレートに組み込めば、よくある議論は未然に防げます。図面に基づいた文言を含む詳細な手順は、特注ファスナー見積依頼書作成ガイドに記載されています。
一つ注意点があります。すべての注文に硬度データ、不動態化処理記録、試作バッチが必要なわけではありません。機械ガード用のM6 A2ボタンネジの箱は、化学ラインのフランジセットとは異なります。書類作成は、失敗時のコストに見合ったものにしてください。そうしないと、サプライヤーが無視するノイズになってしまいます。
購入者が実際に尋ねる質問
A4は常にA2よりも優れているのでしょうか?
いいえ。A4は塩化物に対する耐性が高く、価格も高くなりますが、乾燥した屋内環境での使用においてはメリットはほとんどありません。塩化物、海水、または化学物質への曝露が現実的な場所ではA4を選択してください。それ以外の場所ではA2を選択し、差額を潤滑剤やより良い包装材に投資することで、故障を減らすことができます。
A2規格のボルトをA4規格のナットと組み合わせて使用できますか?
はい、そして多くの植物が意図的にそうしています。異なる種類のナッツを組み合わせることで、わずかな硬度の違いが生じ、凝結のリスクが軽減されます。また、ナッツに含まれるモリブデンは、露出したネジ山が塩化物に触れる部分を保護するのに役立ちます。注文書に組み合わせを明記しておけば、在庫の偶然ではなく、意図的な選択となります。
焼き付き防止剤はトルク値に影響しますか?
はい、大幅にそうです。潤滑されたねじ山は摩擦係数が低いため、同じレンチ設定でも、潤滑されていない状態よりも大きな締め付け力が得られます。潤滑された状態でのトルクを再計算し、図面に部品が潤滑された状態で供給される旨を明記してください。
なぜ昨年は同じ部品が問題なく組み立てられたのか?
製造工程のどこかで変化が起きた。潤滑剤の種類が変わった、あるいは全く使われていない、新しいサプライヤーのねじ山仕上げ、ライン上のドライバーの速度が上がった、工場内の研磨材の粒度が粗くなった、あるいは作業員が変わったなど、原因は様々だ。焼き付きは材料だけでなく、様々な条件に左右されるため、部品だけでなく製造工程についても比較検討する必要がある。
焼き付きを起こしたボルトは、清掃して再利用できますか?
いいえ。焼き付きによって金属が溶着し、ねじ山の側面が損傷するため、形状が図面どおりではなくなります。ヤスリでねじ山を整えると損傷が隠蔽され、より低いトルクで再び焼き付きを起こすことが確実になります。両方の部品を廃棄して、最初からやり直してください。
コーティングされたステンレス製の留め具は、依然としてステンレスと言えるのでしょうか?
基材はそのままです。その上に乾燥皮膜またはワックスコーティングが施され、切断面を除いて基材合金の耐食性は変わりません。ステンレス鋼のコーティングは、主に潤滑とねじ山同士の接触防止を目的としており、通常は腐食防止を目的としたものではありません。
受け取った成績が注文した成績と一致していることをどのように確認できますか?
製鉄所の証明書で、等級に必要な化学組成と照合し、ヘッドに刻印された等級マークが一致することを確認する。磁石は役に立たない。リスクが高い場合は、サンプルの化学組成検査または硬度試験を短時間で行えば、すぐに判断できる。
グレードが構造を保護します。潤滑剤がアセンブリを保護します。
決定事項は2つ、発注書は1つ。なのに、彼らはしょっちゅう混乱している。
等級は腐食に関する疑問に答えるものです。A2は通常の使用条件、A4は塩化物が存在する場合、そしてどちらの等級も適切でない場合は率直な話し合いが必要です。その決定は技術者の責任であり、環境を考慮して行うべきであって、習慣に基づいて行うべきではありません。
特性等級は強度に関する問いに答えるものです。接合部がどれだけの荷重に耐えられるかを示し、その数値は熱処理後の値ではなく、冷間加工後の値です。等級80という数値は、優れた冶金特性を保証するものではありません。製造過程における変形量の増加を保証するものです。
どちらの決定も、組み立ての問題には触れていません。焼き付きは表面現象であり、表面の状態は潤滑剤、ピッチ、速度、清浄度、硬度の組み合わせによって左右されます。これら5つの要素すべてを無視すれば、仕様が完璧に合致したA4-80ジョイントでも、最初のボルトで焼き付きが発生します。
そのため、ステンレス鋼製ファスナーのかじりは、コストレポートに誤った項目で記載されてしまうのです。注文通りに納品したサプライヤーに対する品質クレームとして報告されてしまいます。本当の問題は、誰も書いていないたった一行の文章にあるのです。
線を書きましょう。グレードを2回、クラスとその規格、ピッチ、潤滑剤とその塗布者、嵌合部品名を明記し、試作バッチを依頼してください。その後、作業場ではドライバーの速度を落とし、作業台に焼き付き防止剤のブラシを用意しておきましょう。
JingleFixは寧波からステンレス鋼と炭素鋼のファスナー、アンカー、クランプ、機械加工部品を供給しており、図面ベースおよびサンプルベースのカスタマイズと検査文書は注文ごとに合意されます。12年の輸出経験があり、グレードを見積もる前に接合部がどのような役割を果たすかを尋ねる習慣があります。A2とA4のどちらを選ぶか、または稼働しているはずのラインの焼き付きと戦う場合、ここに製品群があり、六角ボルトの詳細は六角ボルトのページで指定されています。
設置環境、サイズ、クラス、そして部品が何を固定するのかをお知らせください。価格見積もりを出す前に、仕様に不足している情報をお伝えします。
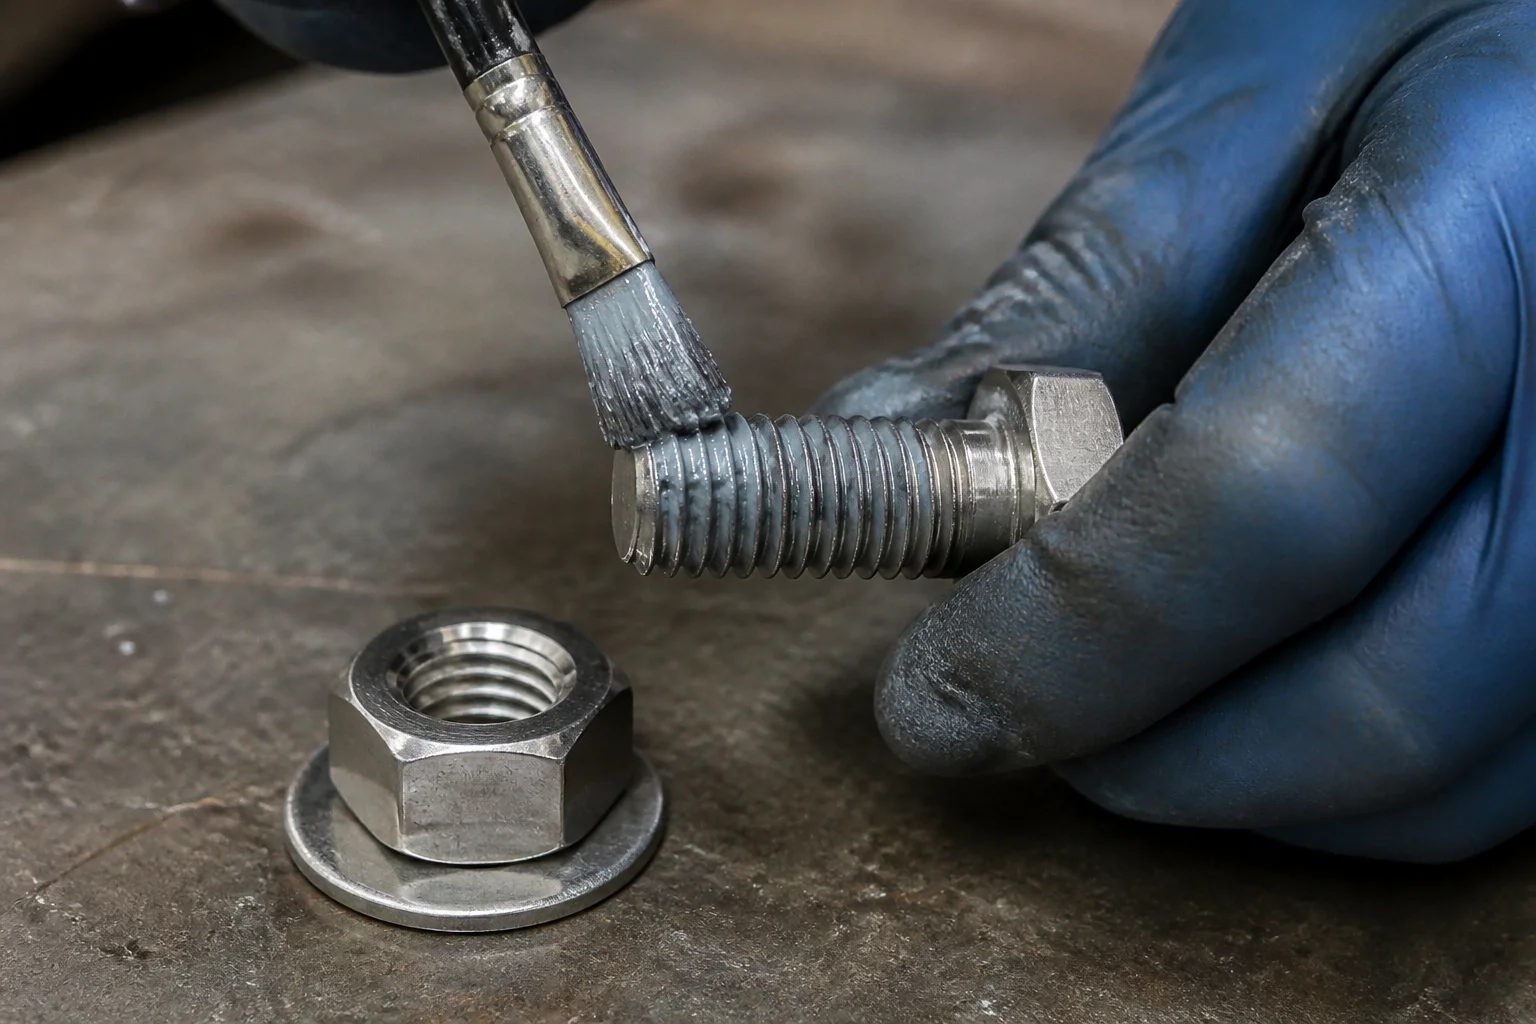
ねじ山面と軸受面下面に、薄く均一な膜を塗布する。塗布面は1面ではなく2面とし、ブラシにペーストを塗りすぎないこと。ペーストが多すぎると、研磨剤が付着してトルク係数が変化する。
グレードと組立条件を一度に指定する
サイズ、数量、特性クラス、使用環境をお知らせください。それに応じて、グレードの選択肢、潤滑剤と包装の選択肢、および該当部品に関する提供可能な資料をご提案いたします。
今すぐお問い合わせください →または、 sales@jinglefix.comまでメールでご連絡ください。WhatsApp:+86 13958236696