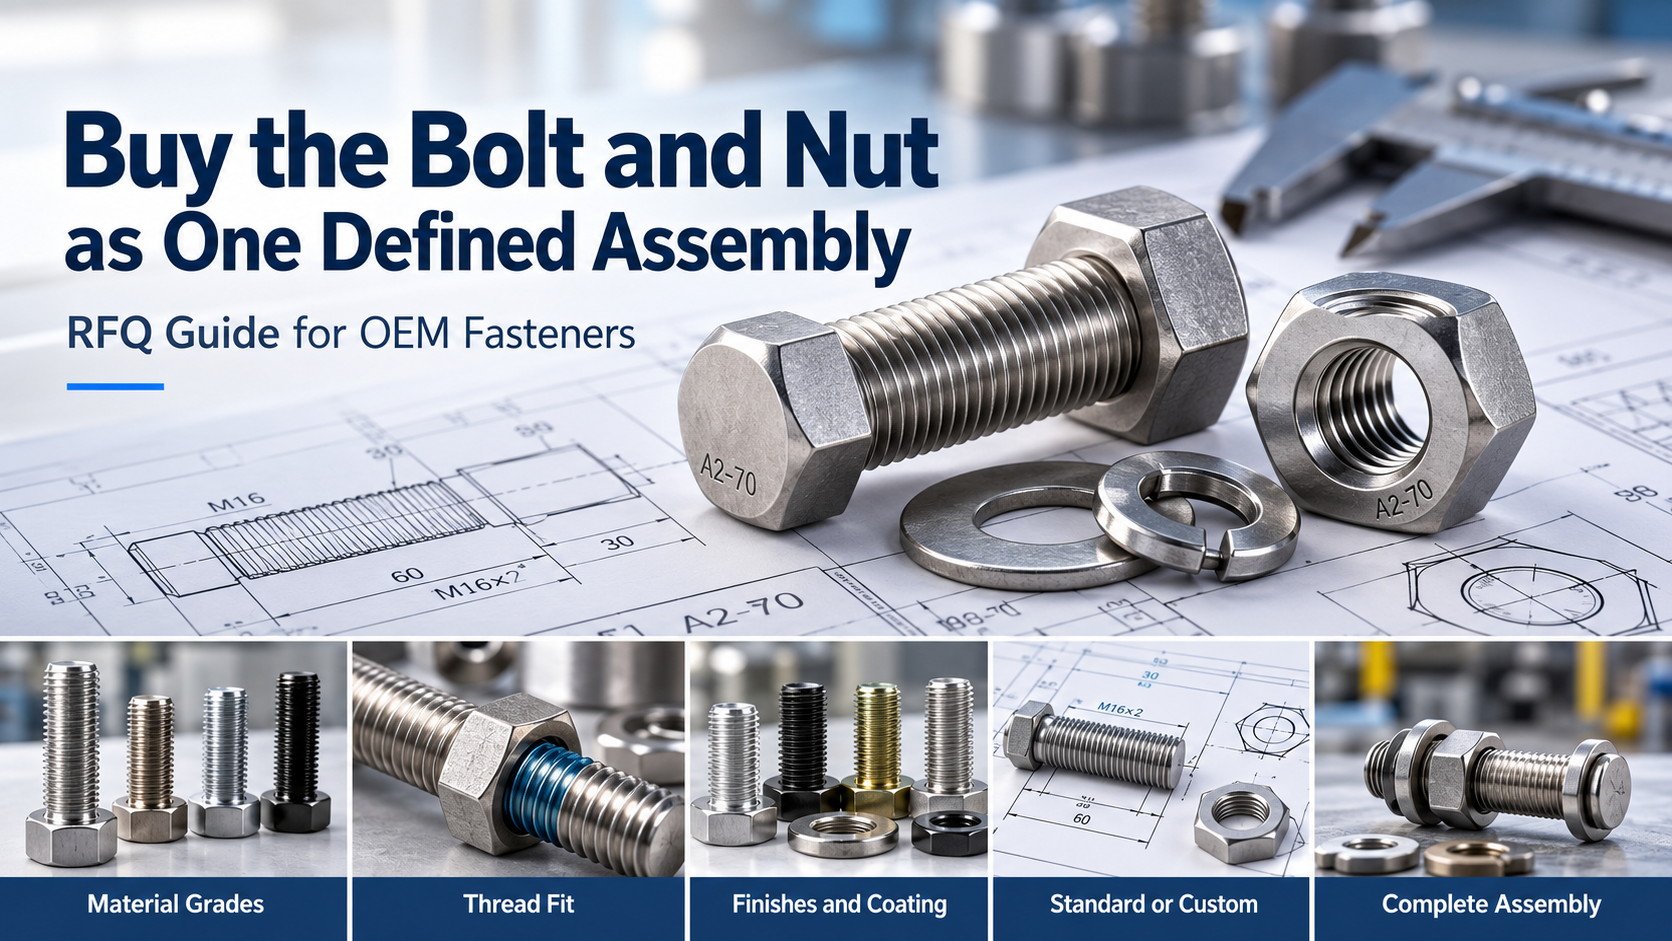
Moment dokręcania śrub i obciążenie zacisku: co kupujący muszą określić przed podpisaniem umowy
Dwie śruby opuszczają tę samą fabrykę. Ten sam rysunek. Ten sam klucz. Ten sam moment 210 Nm. Jedno połączenie trzyma latami. Drugie luzuje się przy pierwszej zmianie.
Nic w dokumentach tego nie wyjaśnia. Dokumenty odnotowały dane wejściowe. Nigdy nie odnotowano, co faktycznie otrzymał.
Moment obrotowy to siła, jaką zapewnia klucz. Obciążenie zacisku to siła, jaką przyjmuje połączenie. Tarcie leży pomiędzy nimi, a tarcie to jedyna zmienna, której prawie nikt nie zapisuje.
Ten przewodnik po momencie obrotowym śrub i obciążeniu zacisku koncentruje się na tym, co możesz kontrolować jako kupujący. Jaki moment obrotowy może, a jaki nie może Ci powiedzieć. Które szczegóły wpływają na obciążenie zacisku. Czym różnią się metody dokręcania w tym, co udowadniają. I co należy uwzględnić w zapytaniu ofertowym, aby można było porównać dwie oferty bez zgadywania.
Jedno zdanie, jeśli niczego innego nie zapamiętasz: wartość momentu obrotowego bez warunku tarcia jest liczbą pozbawioną znaczenia.
Klucz mierzy tarcie, a nie siłę
Klucz dynamometryczny mierzy opór. Na tym polega cała praca. Wie, jak ciężko było dokręcać nakrętkę. Nie ma pojęcia, co stało się z płytkami.
Płytki ulegają rozciągnięciu. Śruba wydłuża się o kilka setnych milimetra. Działa jak bardzo sztywna sprężyna i zamyka połączenie. Ta siła to obciążenie zaciskowe.
Łączy je krótki wzór: T = K × F × d. Moment obrotowy jest równy współczynnikowi pomnożonemu przez napięcie wstępne i pomnożonemu przez średnicę nominalną. K łączy każdy efekt tarcia w jedną bezwymiarową liczbę, dlatego ma tak dużą wagę i tak mało zaufania.
Weźmy śrubę o średnicy 50 mm, która ma przenosić 100 kN. Współczynnik K równy 0,20 oznacza około 1000 N·m. Współczynnik K równy 0,14 oznacza 700 N·m dla identycznego połączenia. Ta sama śruba. Ten sam cel. Trzydzieści procent mniej pracy z kluczem.
Nic w stali się nie zmieniło. Zmieniły się tylko powierzchnie.
To jest cały problem, który mieści się w jednym rzędzie arytmetyki. Jeśli chcesz poznać wersję tego samego argumentu dotyczącą małych śrub, nasza uwaga na temat znaczenia momentu dokręcania przy montażu śrub omawia go od strony montażu.
Gdzie tak naprawdę idzie wysiłek
W suchym złączu stalowym, około jedna dziesiąta przyłożonego momentu obrotowego przekształca się w siłę zacisku. Reszta przekształca się w tarcie. Pod powierzchnią nakrętki. Wzdłuż gwintu. To pęknięcie pojawia się wielokrotnie w literaturze dotyczącej śrub i wyjaśnia, dlaczego niewielkie zmiany powierzchni powodują duże zmiany napięcia wstępnego.
| Ścieżka | Udział przyłożonego momentu obrotowego (stal sucha, typowa) | Co to kontroluje |
|---|---|---|
| Tarcie pod łbem/czołem nakrętki | ≈ 50% | Twardość i płaskość podkładki, powierzchnia nośna, powłoka, zadziory |
| Tarcie gwintu | ≈ 40% | Stan gwintu, grubość powłoki, środek smarny, klasa dopasowania |
| Przydatna praca (rozciąganie śruby) | ≈ 10% | Długość uchwytu, średnica trzonu, moduł |
Te proporcje wyjaśniają większość niespodzianek w terenie. Wymiana podkładki powoduje przesunięcie członu łożyska. Wymiana powłoki powoduje przesunięcie obu członów jednocześnie. Żadna z tych różnic nie pojawia się w raporcie z kontroli wymiarowej.
Oznacza to, że nakrętka ocynkowana na sucho i nakrętka z woskowanym cynkiem płatkowym nie są zamienne przy momencie 210 N·m. Obie mogą przejść kontrolę wymiarową i nadal tworzyć połączenia, które zachowują się zupełnie inaczej.
K to liczba, którą dziedziczysz, a nie liczba, którą wyszukujesz
Nikt nie mierzy współczynnika momentu obrotowego dla rutynowego zamówienia. Dziedziczą go. Z karty charakterystyki powłoki. Z poprzedniego projektu. Z tabeli, którą ktoś rozesłał e-mailem w 2019 roku.
Prawidłowy pomiar opisano w normie ISO 16047. Śruba produkcyjna, nakrętka produkcyjna, podkładka produkcyjna, skalibrowane urządzenie do pomiaru momentu obrotowego i naprężenia oraz wykres momentu obrotowego w funkcji napięcia wstępnego dla serii zespołów. Ten ostatni element jest pomijany. Jeden zespół niczego nie dowodzi, ponieważ liczy się przede wszystkim rozrzut między zespołami.
Oferta z wartością K powinna również zawierać trzy szczegóły: normę testu, testowany zespół i datę. Bez nich liczba jest średnią wartością części innej firmy.
Zakresy, z którymi spotkasz się w praktyce, są przybliżone i zależą od dokładnego wykończenia i środka smarującego:
- Stal zwykła lub lekko olejowana, stan dostawy: około 0,18 do 0,22
- Cynk galwaniczny z woskiem lub smarem suchym: około 0,14 do 0,18
- Płatki cynkowe z wbudowanym środkiem smarującym: około 0,12 do 0,16
- Ocynk ogniowy, powłoka naturalna, bez dodatków: często powyżej 0,22, czasami powyżej 0,30
- Stal nierdzewna bez środka smarującego zapobiegającego zatarciu: wysoka, nieregularna i podatna na zatarcia
Traktuj te zakresy jako punkt odniesienia, a nie kryteria akceptacji. Norma ISO 16047 ma zastąpić odziedziczoną średnią zmierzonym współczynnikiem dla konkretnej dostarczonej śruby, nakrętki, podkładki, powłoki i środka smarnego. Do tego pomiaru powinno odwoływać się zamówienie zakupu.
Ocena wyznacza pułap. Klucz francuski goni go.
Zanim tarcie zostanie uwzględnione, śruba decyduje o tym, jakie napięcie wstępne jest w ogóle dostępne. Klasa własności zgodnie z normą ISO 898-1 lub klasa zgodnie z odpowiednią specyfikacją ASTM określa wytrzymałość na rozciąganie, granicę plastyczności oraz obciążenie próbne, jakie powinien spełniać program dokręcania.
| Oznaczenie | Nominalna wytrzymałość na rozciąganie | Typowe zastosowanie | Ostrożność kupującego |
|---|---|---|---|
| Klasa 4.8 / 5.8 | 400 / 500 MPa | Lekkie konstrukcje, meble, montaż ogólny | Niskie napięcie wstępne; nie zastępuje 8,8 w obciążonym połączeniu |
| Klasa 8.8 | 800 MPa | Maszyny, ogólne konstrukcje stalowe | Najczęściej spotykana klasa; sprawdź, czy jest hartowana i odpuszczana, a nie tylko znakowana |
| Klasa 10.9 | 1000 MPa | Maszyny o dużym udźwigu, motoryzacja, konstrukcje | Ryzyko kruchości wodorowej po galwanizacji |
| Klasa 12.9 | 1220 MPa | Kompaktowe złącza o wysokiej wytrzymałości | Bardzo wrażliwy na proces powlekania i uszkodzenia gwintu |
| ASTM F3125 Gr. A325 / A490 | 825 / 1035 MPa minimum | Połączenia konstrukcji stalowych w Ameryce Północnej | Oba zostały złożone w F3125; starsze rysunki nadal używają starych nazw |
| EN 14399-3 / -4 (wys., w.cz.) | Specyficzne dla systemu | Europejskie zestawy śrub konstrukcyjnych | Dostarczane jako dopasowany zestaw; nie należy mieszać komponentów między systemami |
Z tej tabeli wynikają dwie rzeczy. Po pierwsze, docelowe naprężenie wstępne jest zazwyczaj zapisywane jako udział obciążenia próbnego lub minimalna wytrzymałość na rozciąganie. Siedemdziesiąt procent minimalnej wytrzymałości na rozciąganie to powszechna konwencja dla sprężanych połączeń konstrukcyjnych, a obowiązująca specyfikacja zawsze jest lepsza od tej konwencji. Po drugie, nakrętka i podkładka muszą dotrzymywać kroku.
Śruba klasy 10.9 pod nakrętką klasy 8 to kosztowny sposób na zbudowanie słabego połączenia. Podkładka, która ugina się pod obciążeniem, zmienia tarcie, od którego zależy całe obliczenie.
Dlatego specyfikację nakrętki i podkładki traktujemy tak samo jak śrubę. Producent nakrętek niestandardowych może dopasować klasę wytrzymałości, tolerancję gwintu i powierzchnię nośną, ale tylko wtedy, gdy kupujący opisze złącze, a nie numer części.
Gwinty, zadziory i podkładki, których nikt nie sprawdza
Kontrola wejściowa zazwyczaj kończy się na „przeprowadzana ręcznie”. Ta kontrola nie mówi nic o tarciu przy 200 N·m. Trzy rzeczy są ważniejsze.
Dopasowanie gwintu i nawarstwianie się powłoki. Dopasowanie 6g/6H jest zaprojektowane z luzem. Galwanizacja dodaje kilka mikrometrów. Cynkowanie ogniowe dodaje znacznie więcej, dlatego ocynkowane elementy złączne są zazwyczaj dostarczane z nakrętkami z gwintem zewnętrznym, a w niektórych normach z nieco skróconymi gwintami śrub, co pozwala na obracanie zespołu. Należy określić „M20 ocynkowane ogniowo”, nie podając, że nakrętka ma gwint zewnętrzny zgodny z normą, a pierwsza próba montażu może w ogóle nie dać gwintu.
Zanieczyszczenia i uszkodzenia powstałe podczas transportu. Jedna cząsteczka piasku w gwincie może podwoić lokalne tarcie w tym miejscu i obniżyć moment obrotowy przeznaczony do obciążenia zacisku. Gwinty, które zostały poddane obróbce strumieniowo-ściernej i nigdy nie były ponownie czyszczone, są częstą przyczyną uszkodzeń w przypadku ocynkowanych partii.
Powierzchnia nośna. Nakrętka lub podkładka opiera się na płycie. Wycięty otwór z wypukłym zadziorem, pomalowana powierzchnia styku lub podkładka miększa niż określona zmienia tarcie pod łbem i wynikające z niego osadzenie.
Osadzanie zasługuje na osobną rubrykę. Kilka setnych milimetra zgniecenia powłoki lub wygładzenia powierzchni usuwa znaczną część naprężenia wstępnego w godzinach po dokręceniu. Połączenie było idealne o 9:00. O 16:00 już nie.
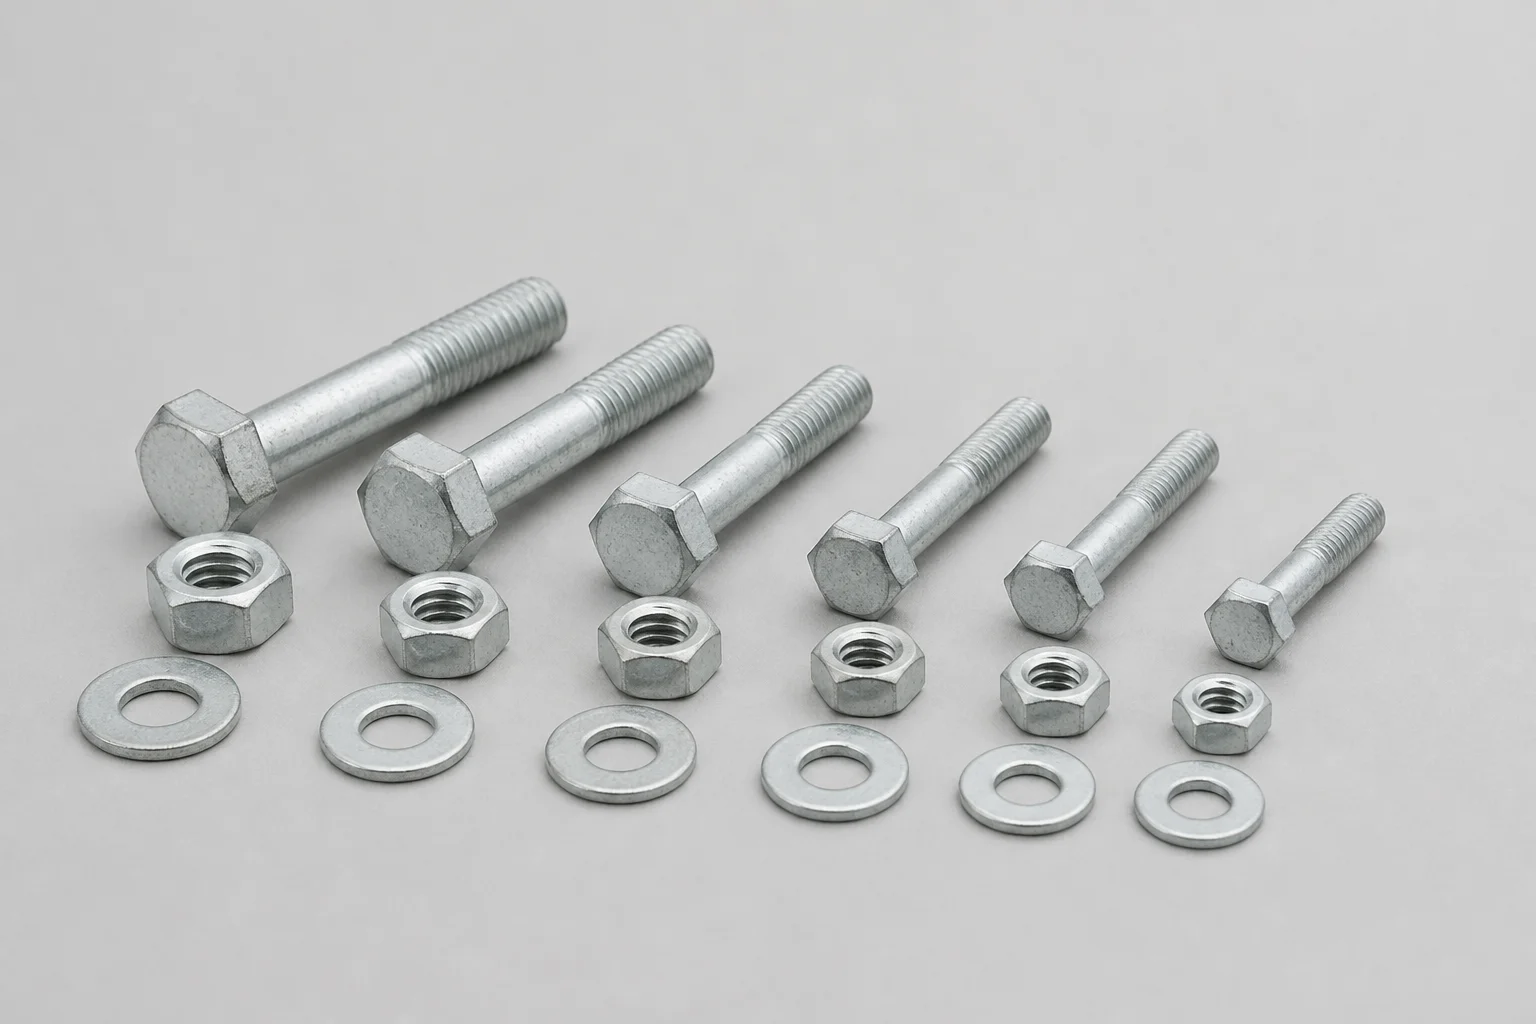
Dopasowany zestaw to system, a nie trzy części. Klasa śruby, klasa własności nakrętki, twardość podkładki i powłoka – wszystkie te elementy wpływają na wartość momentu obrotowego.
Powłoki zmieniają dwie rzeczy na raz
Powłoki są wybierane pod kątem odporności na korozję, a następnie po cichu zmieniają sposób dokręcania. Ostatecznie, jedną decyzją zarządza się obydwoma efektami, dlatego wybór powłoki jest decyzją uwzględniającą moment obrotowy śruby i siłę zacisku, a nie tylko korozję.
Cynkowanie ogniowe zgodnie z normą ISO 10684 lub ASTM F2329 zapewnia grubą warstwę cynku i żelaza, a bez obróbki wysoki i niestabilny współczynnik tarcia. Niektórzy dostawcy dodają środek smarny lub pasywację, aby go ustabilizować. To uzasadniony wybór inżynierski. Zmienia to również współczynnik momentu obrotowego, więc liczba na rysunku musi się z nim zmieniać.
Rysunek z napisem „ocynkowany ogniowo, moment obrotowy 400 N·m” i kończący się na tym miejscu, pozostawił nierozwiązany najważniejszy problem. Omówiliśmy oddzielnie stronę powłoki dla elementów złącznych ocynkowanych ogniowo , ponieważ argumenty dotyczące korozji i tarcia zazwyczaj pojawiają się na różnych spotkaniach z różnymi osobami.
Płatki cynku znajdują się na drugim końcu. Cienkie, smarujące, zazwyczaj charakteryzujące się niższym i bardziej powtarzalnym tarciem. Dobre rozwiązanie dla części klasy 10.9 i 12.9, gdzie grubość i temperatura po nałożeniu powłoki stanowią problem, a kruchość wodorowa spowodowana galwanizacją jest problemem. Jeśli element o wysokiej wytrzymałości i tak zostanie pokryty galwanicznie, kontrola wypiekania i kruchości zawarta w odpowiedniej normie staje się częścią zakupu. Nie jest kwestią przypadku.
Potem jest kwestia dopasowania. Każda powłoka, która zwiększa grubość, zmniejsza luz gwintu i zmniejsza efektywną średnicę mniejszą nakrętki. Kupujący, którzy zmieniają powłokę, aby odpowiedzieć na reklamację rdzy, bez ponownego pytania o tolerancję gwintu, czasami zamieniają problem z korozją na zatrzymaną linię montażową. To znana sekwencja zdarzeń, a jedna linia RFQ temu zapobiega.
Pięć sposobów na dokręcenie, pięć różnych dowodów
Kontrola momentu obrotowego jest popularna, ponieważ jest tania i mobilna. Jest to również najmniej dokładna z powszechnie stosowanych metod. Rozrzut powyżej 25% docelowego napięcia wstępnego jest powszechny w suchych, fabrycznie dostarczonych zespołach. To nie powód, by z niej rezygnować. To powód, by wiedzieć, co obsługuje.
| Metoda | Jak to działa | Co to udowadnia | Gdzie pasuje |
|---|---|---|---|
| Kontrola momentu obrotowego | Klucz zatrzymuje się przy ustawionym momencie obrotowym | Zastosowany wysiłek w rozproszeniu tarcia | Montaż ogólny, małe śruby, produkcja seryjna |
| Obrót nakrętki | Przytulnie, następnie ustaw obrót | Rozciąganie, w dużej mierze niezależne od tarcia | Konstrukcje stalowe według zasad typu RCSC |
| Wskaźnik napięcia bezpośredniego | Podkładka kompresyjna, zmierzona szczelina | Czy osiągnięto minimalne napięcie | Praca na placu budowy, gdzie kontrola jest wizualna i szybka |
| Śruba kontroli naprężenia | Nożyce z wielowypustowymi końcami przy naprężeniu ustalonym | Instalacja wykonana zgodnie z projektem montażowym | Połączenia konstrukcyjne o dużej objętości |
| Napinanie hydrauliczne | Śruba wyciągnięta bezpośrednio, nakrętka osadzona ręcznie | Wstępne obciążenie mierzone u źródła | Duże kołki, ograniczone połączenia, krytyczne uszczelnienie |
Podział jest czysty pod jednym względem. Obrót nakrętki, DTI, kontrola naciągu i naciąg hydrauliczny kończą się na naciągu. Kontrola momentu obrotowego kończy się na sile. Po montażu, bez konieczności kalibracji śruby, można zweryfikować jedynie metody naciągu.
Specyfikacja, która wymaga zarówno wartości momentu obrotowego, jak i zweryfikowanego napięcia wstępnego, opisuje dwie oddzielne klauzule: instrukcję instalacji i test odbiorczy. Specyfikacje połączeń śrubowych w stylu RCSC już je rozdzielają. Połączone klauzule tworzą znany tryb awarii, w którym dostawca spełnia instrukcję, obiekt nie przechodzi testu, a żadna ze stron nie ponosi odpowiedzialności za wynik.
W przypadku importowanych śrub konstrukcyjnych ma to znaczenie komercyjne. Producent śrub konstrukcyjnych może dostarczyć zespoły F3125 lub EN 14399 z odpowiednim oznaczeniem, powłoką i dokumentacją testową. Metoda dokręcania jest określona w specyfikacji śrub projektu. Zatarcie tych dwóch elementów w zamówieniu prowadzi do sporu.
Kotwice nie działają jak śruby
Kotwy zapożyczają te same słowa, ale oznaczają coś nieco innego. Moment dokręcania w kotwie klinowej nie jest celem napięcia wstępnego w sensie konstrukcyjnym. To siła, która wciąga zacisk rozprężny do stożka i osadza kotwę na ściance otworu.
Nośność wynika z betonu, osadzenia i mechanizmu rozprężającego, a nie z siły nacisku instalatora na klucz.
Oto trzy konsekwencje.
Nadmierny moment obrotowy powoduje uszkodzenie mechanizmu. Po przekroczeniu określonej wartości zacisk wcina się w beton, kołek ugina się lub powierzchnia odpryskuje. Połączenie wygląda na szczelne i ma mniejszą wytrzymałość.
Zbyt niski moment obrotowy powoduje, że kotwa nie jest osadzona. Zacisk nigdy nie zatrzaśnie się całkowicie. Kotwa pełza pod obciążeniem. Awaria ujawnia się po miesiącach, podczas testu sprawdzającego lub w wietrzną noc.
Otwór jest częścią łącznika. Średnica wiertła, głębokość, czyszczenie i odległość od krawędzi decydują o tym, czy w ogóle uda się osiągnąć wymagany moment obrotowy. Pozostawiony w otworze kurz to jedna z najczęstszych przyczyn luzu prawidłowo zamontowanej kotwy.
Spękany beton zmienia sposób kwalifikacji, nie tylko moment obrotowy. W Ameryce Północnej norma ACI 355.2 określa, jakie testy musi przejść kotwa, zanim będzie mogła zostać dopuszczona do użytku w danych warunkach. W Europie procedura ETA w ramach odpowiedniego dokumentu oceny spełnia tę samą funkcję. Dlatego porównując oferty producentów kotew betonowych , należy pytać, które kwalifikacje obejmują konkretny produkt i średnicę, a nie czy dostawca „przetestował kotwy”. Sama logika wyboru – materiał podłoża, przypadek obciążenia, odległość od krawędzi – jest opisana w naszym przewodniku dla producentów kotew betonowych .
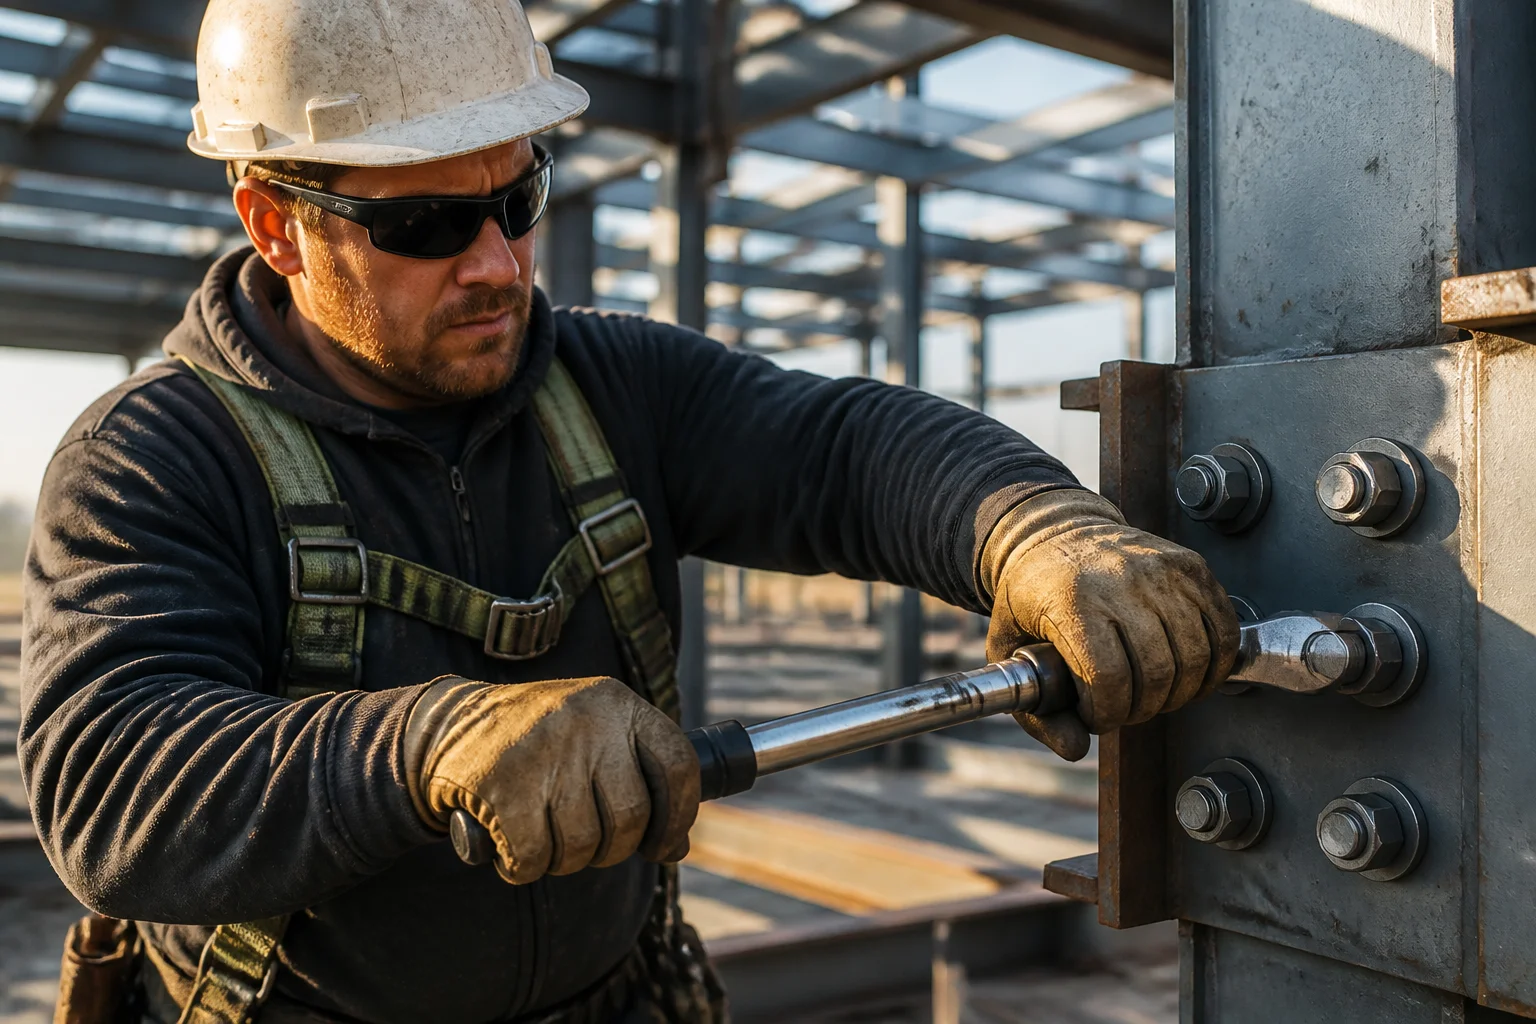
Na miejscu klucz odczytuje moment obrotowy. Połączenie wymaga naprężenia. Istnieją zespoły do odkręcania nakrętki, DTI i kontroli naprężenia, ponieważ późniejsza kontrola szczeliny jest kosztowna.
Zaciski, gniazda i urządzenia podnoszące
Nie każda instrukcja dokręcania zawiera obliczenia napięcia wstępnego. Mieszanie tych dwóch elementów to niezawodny sposób na napisanie błędnej specyfikacji.
Opaski zaciskowe. Liczy się napięcie opaski, wyrażone w zakresie momentu dokręcania. Zbyt niskie napięcie powoduje pękanie połączenia pod wpływem nacisku lub wibracji. Zbyt duże napięcie powoduje ugięcie opaski, odkształcenie obudowy lub przecięcie miękkiego węża. Producent opasek zaciskowych powinien być w stanie określić zalecany moment dokręcania dla konkretnej szerokości opaski, rodzaju śruby i obudowy, ponieważ opaska ślimakowa 9 mm i opaska z wkrętem T nie mają tej samej wartości. Najpierw zastosowanie — chłodziwo, paliwo, wlot powietrza, przewód cieczy przemysłowej — następnie rodzaj opaski, a na końcu moment dokręcania.
Gwintowane gniazda. W prefabrykatach, gniazdo transportowe lub mocujące jest osadzane w betonie, a następnie mocowane do niego jest śruba lub sprzęgło. Istotny jest stan gwintu przed zalaniem, osadzenie końca kotwy oraz zabezpieczenie gwintu podczas zalania i demontażu. Moment obrotowy w miejscu użytkowania jest zazwyczaj niewielki. Uszkodzenie, które występuje, to gwint pokryty mleczkiem cementowym, a żadna wartość momentu obrotowego tego nie naprawi.
Systemy podnoszenia. W tym przypadku należy zachować ostrożność, ponieważ chodzi o sprzęt bezpieczeństwa. Producent kotew podnoszących uwzględnia limity obciążenia roboczego, grupy obciążeń, wytrzymałość betonu podczas podnoszenia, stopień osadzenia, odległość od krawędzi, kąt podnoszenia i kompatybilność ze sprzęgłem. Żaden z tych parametrów nie jest wartością momentu obrotowego i nie można go wywnioskować z sąsiedniego produktu. Zamiana kotew jednego dostawcy na kotwę innego ze względu na identyczny gwint to decyzja, której nie powinno się podejmować na stanowisku przeładunkowym.
Interfejsy obrabiane mechanicznie. Gdy połączenie opiera się na obrobionym mechanicznie kołnierzu, czopie lub pierścieniu zaciskowym, moment obrotowy zazwyczaj służy do osadzenia interfejsu, a nie do rozciągania łącznika. Płaskość, prostopadłość i wykończenie determinują ścieżkę obciążenia. To obszar działania producenta prefabrykatów betonowych lub ogólnego warsztatu CNC, a rysunek musi zawierać dane odniesienia i warunki osadzenia, a nie tylko oznaczenie gwintu.
Zapisy, które później rozstrzygają spory
Większość sporów dotyczących momentu obrotowego ma charakter dokumentacyjny, a nie techniczny. Obiecano napięcie wstępne, ale nigdy nie zarejestrowano stanu tarcia, a zanim złącze zaczęło się źle zachowywać, przesyłka została już zamontowana. Sześć zapisów wypełnia większość tej luki.
- Certyfikat klasy materiału i właściwości powiązany z konkretną partią, a nie z rodziną produktów.
- Specyfikacja i grubość powłoki , wraz z podaniem nazwy normy i stanu środka smarującego.
- Współczynnik momentu obrotowego lub dane dotyczące momentu obrotowego i napięcia, w przypadku których połączenie ma kluczowe znaczenie, łącznie z normą testową i testowanym zespołem.
- Wyniki kontroli gwintu — typ kalibru, dopasowanie oraz to, czy zastosowano nadmierne gwintowanie w przypadku grubej powłoki.
- Wyniki mechaniczne wymagane przez gatunek materiału: obciążenie próbne, rozciąganie, twardość i test klina dla śrub konstrukcyjnych.
- Kalibracja narzędzi na miejscu to zazwyczaj zadanie całego projektu, ale warto to zapisać, zanim ktoś będzie tego potrzebował.
Lista nie jest argumentem za żądaniem wszystkiego przy każdym zamówieniu. Dowody powinny odpowiadać kosztom awarii: zestaw śrub meblowych i połączenie mostowe nie wiążą się z takim samym obciążeniem dokumentacyjnym. Nadmierna specyfikacja ma swoją cenę, ponieważ dostawcy ustalają cenę dokumentacji niezależnie od tego, czy ktoś ją czyta.
Jedna strona, która przetrwa zmianę dostawcy
Jeśli budujesz jeden element na potrzeby programu powtarzalnego, stwórz wspólną kartę danych. Jedna strona. Pierwszy dostawca wypełnia ją podczas wyceny. Drugi dostawca wycenia na podstawie tej samej strony. Dział zakupów przestaje renegocjować warunki fizyczne za każdym razem, gdy zmienia się źródło.
| Pole | Co nagrywać | Dlaczego to ważne |
|---|---|---|
| Funkcja stawu | Uszczelnianie, konstrukcja, lokalizacja, bezpieczeństwo krytyczne | Ustawia poziom dowodów i oczekiwany współczynnik bezpieczeństwa |
| Elementy złączne i współpracujące | Klasa śruby, klasa własności nakrętki, typ podkładki i twardość | Możliwość wstępnego ładowania jest właściwością systemu, a nie właściwością śruby |
| Przyczepność i zaangażowanie | Grubość zacisku, zazębienie gwintu w nakrętce | Krótkie zazębienie przenosi awarię z trzonu na gwint |
| Docelowe obciążenie wstępne | kN plus podstawa (procent obciążenia próbnego i norma) | Wyraża intencję wprost, a nie domyślnie |
| Stan tarcia | Powłoka, smar, podkładka, stan jak otrzymano lub po czyszczeniu | Napędza współczynnik, a zatem wartość momentu obrotowego |
| Metoda dokręcania | Moment obrotowy, obrót nakrętki, DTI, kontrola naprężenia, napinanie | Określa, co robi operator i jakie kontrole przeprowadza |
| Dowody akceptacji | Jakie testy, plan pobierania próbek, kto podpisuje | Zapobiega późniejszej dyskusji o zakresie |
| Środowisko usługowe | Zakres temperatur wewnątrz, przybrzeżnych, chemicznych | Wybór powłoki i ryzyko związane z sprzężeniem galwanicznym |
Nic w tej tabeli nie jest poufne. To to, co kompetentny kupujący już wie, spisane raz, aby kolejna wycena, kolejny audyt i kolejna reklamacja zaczynały się od tego samego punktu wyjścia.
Niepowodzenia, które rozpoznasz
Błędy w terenie się powtarzają. Wczesne wykrycie wzorca zazwyczaj ratuje przed koniecznością przeprowadzenia ćwiczeń w zakresie powstrzymywania.
Luźne, bez zarzutu co do momentu obrotowego. Dokręcone zgodnie ze specyfikacją, nadal się luzowało. Zazwyczaj jedna z trzech przyczyn: zbyt małe naprężenie wstępne, ponieważ tarcie było wyższe niż zakładano, po złożeniu nastąpiło jego uszkodzenie lub uszczelka uległa poluzowaniu. Naprawa rzadko polega na „mocniejszym dokręceniu”. To inny cel, twardsza podkładka lub blokada.
Gwinty zrywają się przed pęknięciem śruby. Nakrętka była bardziej miękka niż śruba lub połączenie było zbyt krótkie. Producent nakrętek niestandardowych może dopasować klasę wytrzymałości, ale zamówienie musi określać klasę śruby i długość połączenia.
Stal nierdzewna zaciera się podczas montażu. Zatarcie, stal nierdzewna o stal nierdzewną. Zabezpieczenie przeciwzatarciowe, para innej klasy lub powlekana nakrętka rozwiązują problem. Większy moment obrotowy pogarsza sytuację.
Uszkodzona powłoka pod łbem. Podkładka zbyt twarda lub jej brak tam, gdzie na rysunku ją zakładano. Korozja zaczyna się dokładnie w miejscu przecięcia powłoki.
Pęknięcia wokół kotwy. Zbyt mocne dokręcenie, otwór zbyt blisko krawędzi lub otwór wywiercony młotkiem w młodym betonie. Kotwa jest obwiniana, a zazwyczaj nie jest winna.
Co właściwie umieścić w zapytaniu ofertowym
Określ złącze, a nie część. Podaj dostawcy grubość zacisku. Docelowe napięcie wstępne lub moment obrotowy wraz z parametrami tarcia. Nakrętkę i podkładkę. Powłokę zgodną ze standardem. Metodę dokręcania. Środowisko pracy. Dowody, których oczekujesz.
Dobry producent niestandardowych elementów złącznych wykorzysta te dane, aby zaproponować klasę, system powłok i proces produkcyjny. Bez nich każda wycena to zgadywanie z określoną ceną, a wygrywa najtańsza propozycja. To zły wynik dla wszystkich, z wyjątkiem osoby, która zaksięgowała oszczędności.
Ta sama logika działa w różnych kategoriach. Producent śrub na zamówienie potrzebuje podłoża i rodzaju wkrętu, a nie tylko wymiarów. Dostawca elementów złącznych i części obrabianych mechanicznie (OEM) realizujący cały program korzysta z jednej karty charakterystyki połączeń na zespół zamiast jednego rysunku na element. Zamówienie na akcesoria do prefabrykatów betonowych wymaga podania kolejności betonowania, ponieważ kotwa pracująca w podłożu prefabrykowanym może ulec uszkodzeniu w panelu odchylanym. Kotwa się nie zmieniła. Połączenie uległo zmianie.
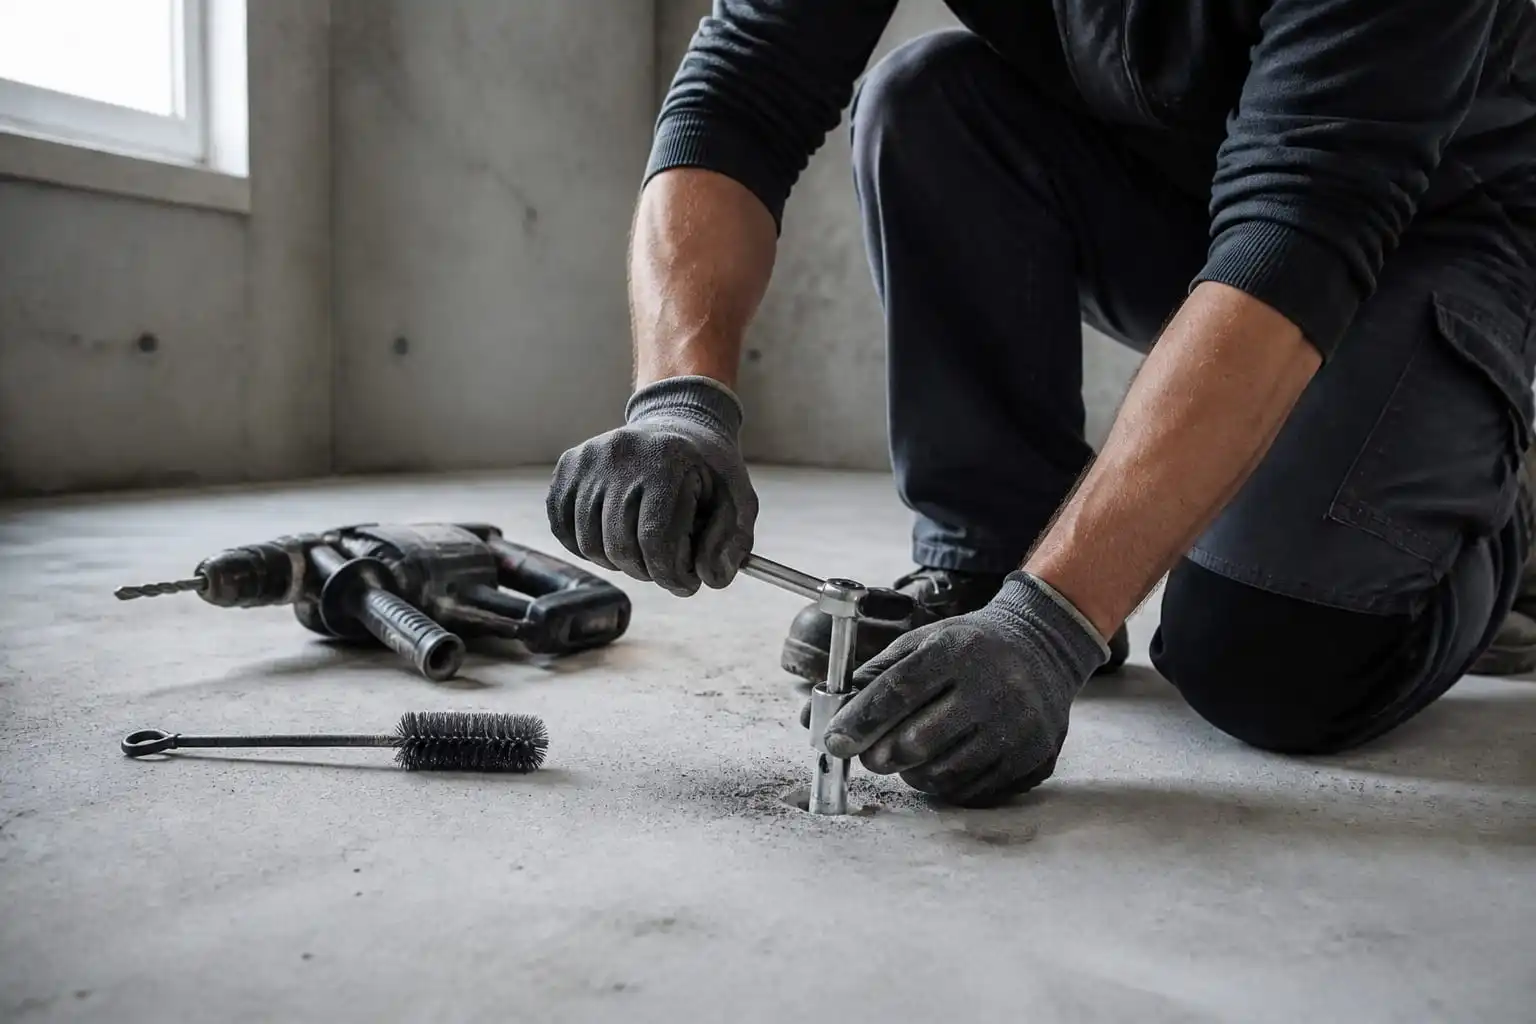
Moment obrotowy ustala mechanizm. Nie tworzy on nośności. Czyszczenie otworu, osadzenie i odległość od krawędzi decydują o tym, ile ciężaru może udźwignąć kotwa.
Pytania, które faktycznie zadają kupujący
Czy mogę używać jednej tabeli momentów dokręcania dla każdej śruby tego samego rozmiaru?
Nie. Rozmiar i klasa wyznaczają pułap. Tarcie określa, jaki moment obrotowy generuje dany moment. Dwie śruby M16 klasy 8.8 z różnymi powłokami mogą różnić się obciążeniem zacisku o 30 procent lub więcej przy tym samym ustawieniu. Użyj tabeli, aby rozpocząć rozmowę, a następnie potwierdź to podczas rzeczywistego montażu.
Czy skalibrowany klucz dynamometryczny wystarczy, aby zagwarantować połączenie?
Gwarantuje klucz, a nie połączenie. Kalibracja eliminuje błąd narzędzia. Nie eliminuje rozrzutu tarcia, osadzenia ani stanu gwintu. W przypadku połączenia krytycznego, połącz kontrolę momentu obrotowego z metodą weryfikacji lub przejdź na metodę opartą na naprężeniu.
Jak dokładna jest w praktyce kontrola momentu obrotowego?
Rozrzut napięcia wstępnego wynoszący 25% lub więcej jest normalny dla suchych, fabrycznie dostarczonych zespołów. Większy, gdy powłoki i środki smarne różnią się między partiami. Zespoły smarowane i kontrolowane działają lepiej. Każda specyfikacja, która zakłada pięcioprocentową dokładność klucza dynamometrycznego, opisuje inne narzędzie.
Dlaczego ten sam moment obrotowy zachowuje się inaczej po zmianie powłoki?
Ponieważ powłoka zmieniła oba interfejsy tarcia. Grubsza lub bardziej sucha powłoka podnosi współczynnik, więc to samo ustawienie klucza zapewnia mniejszą siłę zacisku. Po zmianie powłoki konieczne jest ponowne ustalenie wartości momentu obrotowego. Nie można jej dziedziczyć.
Czy nakrętka powinna być innej klasy niż śruba?
Zazwyczaj dopasowane lub celowo przekombinowane, tak aby śruba pękała pod wpływem naprężenia, a nie zerwania gwintu. Dokładne dopasowanie zależy od standardu i długości gwintu. Należy podać oba parametry i poczekać na potwierdzenie od dostawcy, zamiast zakładać, że standardowa nakrętka jest odpowiednia.
Czy ocynkowane śruby wymagają innego momentu dokręcania?
Prawie zawsze. Nieobrobiona powłoka ogniowa znacznie zwiększa tarcie, a nakrętka z gwintem zmienia styk gwintu. Niektórzy dostawcy dodają środek smarny, aby ustabilizować współczynnik. Ta decyzja zmienia wartość momentu obrotowego, więc należy ją uwzględnić w zamówieniu.
Jaki moment obrotowy występuje w kotwicy klinowej?
Niezależnie od tego, co jest opublikowane dla danej kotwy, średnicy i materiału podłoża – jako instrukcja montażu. Nie jest to sposób na zwiększenie nośności. Przekroczenie tej wartości może uszkodzić mechanizm rozporowy lub beton wokół otworu.
Czy dostawca może podać wartość momentu obrotowego?
Dostawca może dostarczyć dane testowe, specyfikację powłoki oraz zalecany moment dokręcania dla określonego zespołu. Ostateczna specyfikacja dokręcania należy do projektanta złącza, ponieważ zależy od płyt, uszczelki, obciążenia roboczego i współczynnika bezpieczeństwa. Dobrzy dostawcy mówią o tym głośno, zamiast wymyślać konkretne liczby.
Jakiej linii najczęściej brakuje na istniejącym rysunku?
Stan tarcia. Standard powłoki, środek smarny, rodzaj podkładki oraz to, czy części są używane w stanie jak w momencie dostawy, czy po czyszczeniu. Jedna linijka. Wyjaśnia więcej usterek w terenie niż jakakolwiek inna brakująca notatka.
Moment obrotowy to środek. Obciążenie zacisku to wymóg.
Moment obrotowy śruby i obciążenie zacisku to dwie różne wartości na tym samym rysunku. Jedna to wartość, którą ktoś rejestruje. Druga to wartość, na której faktycznie opiera się konstrukcja.
Kupując elementy złączne, zwraca się największą uwagę na to, co można zmierzyć na granicy. Wymiary. Oznaczenia klasy. Grubość powłoki. Numery certyfikatów. Wszystko to ma znaczenie.
Ale klient tak naprawdę kupuje połączenie, które pozostaje szczelne. Ta właściwość wynika z napięcia wstępnego, którego nikt nie kontroluje, i warunków tarcia, których nikt nie określa.
Trzy artefakty rozwiązują większość problemu: jednostronicowa karta danych złącza, linia powłoki określająca stan smaru oraz wartość momentu obrotowego z odnośnikiem do testu. Po ich utworzeniu wyceny stają się porównywalne, inspekcja wstępna ulega skróceniu, a zmiana źródła przestaje resetować fizykę złącza.
JingleFix dostarcza elementy złączne, akcesoria prefabrykowane i elementy obrabiane mechanicznie z Ningbo, z dokumentacją dostosowaną do indywidualnych potrzeb klienta, opartą na rysunkach i próbkach, uzgadnianą dla każdego zamówienia. Dwanaście lat doświadczenia w eksporcie i nawyk pytania o przeznaczenie połączenia przed podaniem ceny.
Jeśli masz złącze, które ciągle sprawia problemy, prześlij nam szczegóły. Grubość zacisku, docelowe obciążenie wstępne, powłoka, środowisko. Powiemy Ci, czego brakuje, zanim ktokolwiek wyceni.
Uzyskaj wycenę, którą będziesz mógł porównać
Prześlij nam swój rysunek, szczegóły połączeń i docelową ilość. Odpowiemy, podając materiał, gatunek, opcje powłok oraz dowody, jakie możemy przedstawić dla danej części.
Wyślij zapytanie już teraz →Lub napisz na adres sales@jinglefix.com · WhatsApp +86 13958236696