Elementy złączne ze stali nierdzewnej A2 lub A4: Wybór gatunku i zacieranie się elementów złącznych ze stali nierdzewnej
Nierdzewna śruba i nakrętka, obie prawidłowe, obie z tego samego kartonu. Po czterech obrotach klucz zatrzymuje się w miejscu. Gwint jest zerwany. Nic nie zostało dokręcone zbyt mocno. Nic nie przekroczyło tolerancji.
Jest to zatarcie elementów złącznych ze stali nierdzewnej, które pochłania więcej godzin montażu niż jakakolwiek pomyłka w typowej pracy.
Dwie decyzje zapadają w dwóch różnych pomieszczeniach. Dział inżynieryjny wybiera rodzinę stopów. Dział produkcji odkrywa zajęcie. Zamówienie musi objąć oba, w przeciwnym razie drugi pokój zapłaci za milczenie pierwszego.
Ten przewodnik obejmuje obie części. Decyzję dotyczącą stopu. Oraz stan montażu, który decyduje o tym, czy przetrwa on test na stole warsztatowym.
Czym właściwie są formaty A2 i A4
Obie są austenityczną stalą nierdzewną. Żadna z nich nie ma klasy wytrzymałości. To jedno zdanie zapobiega większości nieporozumień na rysunku.
A2 to rodzina 304. EN 1.4301 to oznaczenie europejskie. Zawiera około 18% chromu, 8% niklu, bez molibdenu. Jest to standardowy stop stali nierdzewnej do elementów złącznych na świecie, i nie bez powodu. Dobrze się formuje, dobrze spawa, jest powszechnie dostępny i sprawdza się w większości prac wewnątrz budynków i w wodzie słodkiej.
A4 to rodzina 316. EN 1.4401. Chrom utrzymuje się na poziomie około 16-18 procent, nikiel nieznacznie wzrasta, a molibden pojawia się w ilości około 2-3 procent. Molibden stanowi główny argument handlowy. Stabilizuje on warstwę pasywną przed działaniem chlorków, dlatego A4 pojawia się na nabrzeżach, w zakładach chemicznych i wszędzie tam, gdzie normalnym stanem pracy jest mgła solna.
Oba stopy są niemagnetyczne w stanie wyżarzonym. Oba stają się nieznacznie magnetyczne po obróbce plastycznej na zimno. Magnes jest zatem słabym narzędziem i gorszym testem jakości. Widzieliśmy, jak kupujący odrzucił dobrą partię A4, ponieważ magnes przykleił się do formowanego na zimno łba śruby. Łeb był obrabiany na zimno. To wszystko, co udowodnił magnes.
Oznaczenie klasy na głowicy wskazuje typ rodziny. A2 lub A4. Czasami producent dodaje oznaczenie frezowania. Nie informuje ono o frezowaniu, numerze obróbki cieplnej, wykończeniu powierzchni ani o tym, czy element był pasywowany. Informacje te są dostarczane na papierze lub wcale.
Żaden z gatunków nie posiada samosmarowności. Stal austenityczna jest lepkim metalem. Utwardza się pod wpływem ślizgowego kontaktu, zamiast ustępować, co jest doskonałe w przypadku płyt ściernych, ale fatalne w przypadku gwintów.
Co obiecują i czego nie obiecują przyrostki -70 i -80
Sufiks oznacza klasę własności zgodnie z normą ISO 3506-1 dla śrub i nakrętek, a ISO 3506-2 obejmuje nakrętki. Liczba oznacza nominalną wytrzymałość na rozciąganie w megapaskalach podzieloną przez dziesięć. A2-70 ma nominalną wytrzymałość na rozciąganie 700 MPa. A4-80 ma nominalną wytrzymałość na rozciąganie 800 MPa.
W tej metodzie nie ma hartowania i odpuszczania. Stal austenityczna nie może być utwardzana przez obróbkę cieplną. Wytrzymałość wynika z obróbki plastycznej na zimno oraz z własnego tempa utwardzania stopu. Śruba A4-80 nie jest śrubą poddaną obróbce cieplnej. Jest to śruba poddana silniejszej obróbce plastycznej na zimno.
Powiedz to wprost, ponieważ błąd ten jest częsty podczas kontroli przychodzącej: oznaczenie klasy potwierdza typ stopu, a nie obróbkę cieplną. Nie ma żadnej obróbki cieplnej, która by to potwierdzała. Oznaczenie obiecuje połączenie parametrów chemicznych, stanu i wyników mechanicznych, przetestowanych zgodnie ze standardem określonym w certyfikacie.
Wynikają z tego dwie konsekwencje. Wyższe klasy stają się trudniejsze do produkcji wraz ze wzrostem średnicy, ponieważ nie można agresywnie obrabiać na zimno dużego przekroju bez pękania. Dostępność maleje w górnym zakresie rozmiarów. Austenityczna stal nierdzewna poddana obróbce na zimno niesie ze sobą naprężenia szczątkowe. Naprężenie plus chlorek plus ciepło to przepis na pękanie korozyjne naprężeniowe chlorków, więc wyższa klasa nie jest automatycznie bezpieczniejszą klasą w wilgotnym środowisku chlorkowym.
Pełne oznaczenie w zamówieniu: ISO 3506-1, A4-80, M12, gwint gruby. Nie „śruba ze stali nierdzewnej 316”.
| Nieruchomość | A2 (304 / EN 1.4301) | A4 (316 / EN 1.4401) | Co to oznacza w zamówieniu |
|---|---|---|---|
| Rodzina stopów | Austenityczna, typ 18/8 | Austenityczna, zawierająca molibden | Certyfikaty drukują numer EN, a nie kod A |
| Molibden | Nie określono | Zwykle od 2 do 3 procent | Odporność na chlorki, za którą płacisz |
| Zajęcia w dostawach | A2-50, A2-70 | A4-50, A4-70, A4-80 | Nie określaj klasy, której młyn nie może toczyć |
| Trasa siłowa | Obróbka na zimno | Więcej pracy na zimno | Nie istnieje obróbka cieplna, która mogłaby to certyfikować |
| Wżery chlorkowe | Umiarkowany | Lepiej, ale nadal nie odporny | Usługi przybrzeżne, morskie i solankowe dojeżdżają do A4 |
| Pękanie korozyjne naprężeniowe | Wrażliwy w cieple i wilgoci | Bardziej odporny | Ciepły chlorek może wymagać stali duplexowej lub powlekanej |
| Koszt | Linia bazowa | Wyższy | Koc w formacie A4 to miesięczna darowizna |
| Trasa ASTM | ASTM A193 B8 | ASTM A193 B8M | Praca pod ciśnieniem jest określona przez normę ASTM, a nie ISO |
| Typowa usługa | W pomieszczeniu, słodka woda, zgromadzenie ogólne | Morskie, chemiczne, przybrzeżne | Napisz o środowisku, nie tylko o stopie |
Zwróćcie uwagę na dwa ostatnie rzędy. Formaty A2 i A4 nie są zamienne w żadnym kierunku. Umieszczenie formatu A4 w miejscu, gdzie potrzebny byłby format A2, kosztuje po cichu, co miesiąc, przez cały okres trwania programu. Umieszczenie formatu A2 w miejscu, gdzie potrzebny był format A4, później uwidacznia się jako brązowe plamy na wykończonej elewacji, a druga wymiana jest znacznie droższa niż pierwsza.
Kiedy chlorki wymuszają A4, a A4 nadal zawodzi
Chlorki są punktem decyzyjnym. Nie woda. Nie sama wilgoć. Jony chlorkowe, które docierają w postaci mgły solnej, soli odladzającej, wybielacza, śladowych ilości kwasu solnego, solanki lub chemikaliów procesowych.
A2 pod wżerami chlorkowymi. Warstwa pasywna ulega miejscowemu pęknięciu, wżer pogłębia się, a element wydziela smugi rdzy na wszystko, co znajduje się pod nim. W przypadku prac nadbrzeżnych przebarwienia pojawiają się, zanim ktokolwiek sprawdzi element złączny, więc cały zespół wygląda na wadliwy, mimo że jedynym błędem był stop.
Drugi rodzaj awarii jest gorszy, ponieważ następuje nagle. Pękanie naprężeniowo-korozyjne chlorków wymaga trzech czynników jednocześnie: podatnego stopu austenitycznego, naprężeń rozciągających oraz chlorków z pewną ilością ciepła i wilgoci. Elementy złączne obrabiane na zimno charakteryzują się wysokim naprężeniem rozciągającym. Dokręcona śruba z definicji jest poddawana naprężeniom rozciągającym. Umieszczenie takiej kombinacji w ciepłym miejscu nadmorskim może spowodować pęknięcie śruby, która wyglądała idealnie podczas montażu.
To jest niewygodna część. A4-80 jest mocniejszy niż A4-70, a w ciepłym środowisku chlorkowym dodatkowa obróbka na zimno daje mniejszy margines bezpieczeństwa przed pękaniem, a nie większy. Gdy warunki są naprawdę agresywne — gorąca solanka, ekspozycja na skoncentrowane substancje chemiczne, wielokrotne zwilżanie — szczerą odpowiedzią jest to, że być może całkowicie zrezygnowałeś z wyboru A2/A4. Gatunki duplex, super duplex lub powlekana stal węglowa z odpowiednią naddatkiem na korozję mogą być odpowiedzią inżynieryjną. W przypadku stali węglowej powłoka zmienia zachowanie podczas dokręcania, jak to ma miejsce w przypadku ocynkowanych ogniowo elementów złącznych . Dostawca, który twierdzi, że A4 rozwiązuje wszystko, sprzedaje numer części, a nie rozwiązanie.
A2 i A4 są również słabe w porównaniu ze śrubami ze stali węglowej klasy 8.8. W przypadku połączeń wymagających dużego naprężenia wstępnego w ograniczonej przestrzeni, żaden gatunek stali austenitycznej nie zapewnia takiego efektu w niskiej cenie. Typowym rozwiązaniem jest stal powlekana o wysokiej wytrzymałości.
Dla wszystkiego pomiędzy tymi dwoma skrajnościami, praktyczna zasada jest krótka. Nadmorskie, morskie, sól do odladzania, atmosfera basenowa, mycie roślin spożywczych środkami dezynfekującymi na bazie chlorków: należy określić A4. Suche, zadaszone pomieszczenia, słodka woda, maszyny ogólnego przeznaczenia: A2 jest odpowiednie i tańsze.
Następnie pojawia się zanieczyszczenie, które stanowi odrębny problem w przypadku noszenia tej samej odzieży. Stal A2, która została pocięta, szczotkowana lub poddana obróbce strumieniowo-ściernej narzędziami używanymi wcześniej do stali węglowej, będzie rdzewieć. Wolne żelazo osadzone w powierzchni zaczyna natychmiast korodować. Nie jest to wadą gatunku. To wada fabryczna, a pasywacja zgodnie z normą ASTM A967 jest standardowym rozwiązaniem. Pasywacja rozpuszcza osadzone wolne żelazo i odbudowuje warstwę pasywną. Nie zmienia ona stopu i nie chroni stali A2 przed środowiskiem chlorkowym.
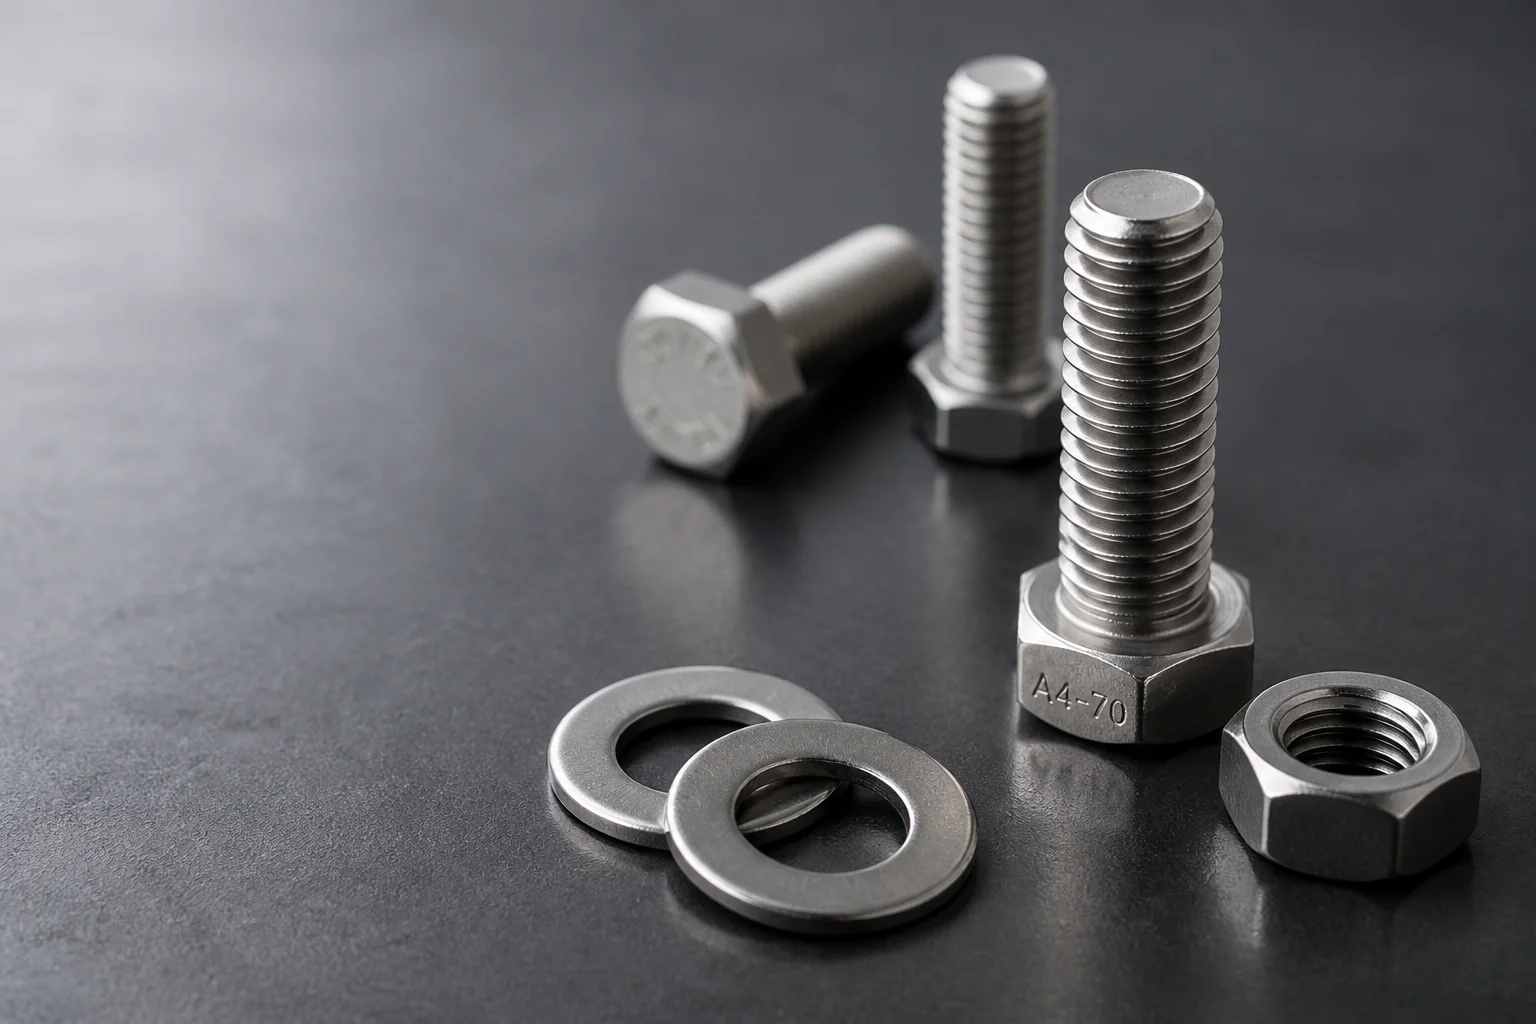
Śruby i nakrętki A2 i A4 wyglądają identycznie na stole warsztatowym. Znak na łbie i certyfikat walcowni to jedyne wiarygodne rozróżnienie, a certyfikat jest jedynym, który przetrwa audyt.
Dlaczego dwie prawidłowe części ze stali nierdzewnej ulegają zatarciu
Teraz część, która zatrzymuje linie produkcyjne. Zatarcie elementów złącznych ze stali nierdzewnej to zjawisko spawania na zimno dwóch powierzchni austenitycznych pod ciśnieniem, które nie wymaga ingerencji złego dostawcy.
Mechanizm jest typowy. Każda powierzchnia metalu pokryta jest warstwą tlenku. Pod wpływem nacisku styku obciążonego gwintu, warstwa ta pęka w mikroskopijnych wypukłościach. Świeży, odsłonięty metal styka się ze świeżym, odsłoniętym metalem i w takiej skali obie powierzchnie łączą się ze sobą. Stal austenityczna robi to chętnie, ponieważ jej warstwa tlenku regeneruje się niemal natychmiast, a utwardzanie zgniotowe utrzymuje wysoki nacisk styku.
Po utworzeniu lokalnego wiązania, dalsze obracanie rozrywa metal zamiast się po nim przesuwać. Rozdarty materiał tworzy grudkę. Ta grudka zwiększa tarcie. Większe tarcie wymaga większego momentu obrotowego przy tym samym obrocie, co zwiększa nacisk, a to z kolei tworzy więcej wiązań. Gwint się zaciera, nakrętka się blokuje, a instalator albo zrywa śrubę, albo odcina nakrętkę.
Znaki pojawiają się po kolei i warto ich nauczyć każdego, kto siedzi na ławce. Najpierw zmiana czucia – nakrętka przestaje swobodnie opadać. Potem cichy pisk. Potem ciepło w nakrętce. Potem szorstkie, zgrzytliwe ciągnięcie. Potem staw jest do niczego.
Oba komponenty mogą być idealnie zgodne ze specyfikacją. Zatarcie nie jest wadą żadnego z nich. A nakrętka ze stali nierdzewnej na śrubie ze stali nierdzewnej to najgorsze możliwe połączenie, co jest dokładnie tym, co przewiduje większość rysunków, ponieważ pasujące gatunki wyglądają schludnie.
Teraz dodaj nawyki projektowe, które pogarszają sytuację. Drobny skok zapewnia większy kontakt boczny i większy poślizg na milimetr zacisku. Długie zazębienie zwiększa powierzchnię łączenia. Wkrętarka udarowa o dużej prędkości zapewnia szybkie obroty, wysoki moment obrotowy i brak sprzężenia zwrotnego. Wszystkie trzy są powszechne. Wszystkich trzech można uniknąć.
| Spust | Dlaczego sprzyja napadom padaczkowym | Łagodzenie, które działa | Siła naprawy |
|---|---|---|---|
| Stal nierdzewna na stali nierdzewnej, na sucho | Ten sam stop, ta sama twardość, bez powłoki | Zabezpieczenie przeciwzatarciowe na gwincie i powierzchni łożyska | Mocny |
| Drobny skok gwintu | Więcej kontaktu bocznego, więcej ślizgania | Gruby skok, chyba że projekt wymaga drobnego skoku | Silny i wolny |
| Wkrętarka udarowa | Moment obrotowy młotka, ciepło, brak sprzężenia zwrotnego | Narzędzia ręczne lub wkrętarka wolnoobrotowa | Mocny |
| Długie zaręczyny | Większa powierzchnia do spawania na zimno, większe tarcie | Dopasuj zaangażowanie do projektu | Umiarkowany |
| Dopasowana twardość | Żadna powierzchnia nie może ustąpić | Para stopni o różnej twardości | Słaby sam w sobie |
| Ziarno w nici | Jedna cząsteczka przecina bok | Wyczyść przed montażem; zapakuj małe części | Mocny |
| Początek skrzyżowanej nici | Pierwszy zakręt jest nudny, reszta idzie dalej | Sfazowane końce; zacznij ręcznie | Mocny |
| Ponowne wykorzystanie zatartej części | Podarte boki gwarantują powtórkę | Złomuj obie części, nigdy nie modyfikuj i nie montuj ponownie | Absolutna władza |
Przeczytaj tę tabelę, mając na uwadze jedną rzecz. Wiersze u góry to poprawki procesów. Kosztują one prawie nic i działają. Wiersze niżej to poprawki projektowe i zakupowe. One również działają, ale wymagają od kogoś zmiany rysunku lub zamówienia, a to zawsze jest wolniejsza droga.
Naprawy na hali produkcyjnej w kolejności, w jakiej powinny być wypróbowane
Najpierw smar. Środek zapobiegający zapiekaniu tworzy warstwę ochronną między dwiema powierzchniami i zmniejsza tarcie na tyle, że nierówności nigdy nie osiągną ciśnienia niezbędnego do połączenia. Tradycyjnym wyborem są pasty na bazie dwusiarczku molibdenu i miedzi. Środki smarne na bazie wosku i suchej warstwy są czystsze i powszechnie stosowane w zakładach produkujących żywność w pobliżu. Wszystkie przewyższają montaż na sucho.
Nałóż pastę w dwóch miejscach, a nie w jednym. Zarówno gwint, jak i powierzchnia pod nakrętką lub łbem śruby stykają się ślizgowo. Warsztaty, które smarują tylko gwint, nadal mają problemy z zatarciem, więc obwiniaj pastę.
Celem jest uzyskanie cienkiej, równomiernej warstwy. Obciążona szczotka przyciąga zanieczyszczenia i zmienia współczynnik momentu obrotowego. Smarowane złącze wymaga własnej wartości momentu obrotowego, ponieważ smar zmniejsza tarcie, a to samo ustawienie klucza zapewnia większą siłę zacisku. Jest to zazwyczaj pożądane, ale nadal wymaga obliczenia. Zależność ta została przedstawiona w naszej uwadze na temat momentu obrotowego śrub i siły zacisku .
Przerwij dopasowanie twardości w drugiej kolejności. Jeśli śruba i nakrętka są wykonane z tego samego stopu i tej samej klasy, żadna powierzchnia nie może się ugiąć i pozwolić drugiej powierzchni się przesuwać. Połączenie śruby A2 z nakrętką A4 daje jednej powierzchni niewielką przewagę. To pomaga. To nie jest lekarstwo, a każdy, kto zgłasza problem jako taki, nie widział opornego połączenia. Mocniejsza wersja to zupełnie inny stop: nakrętka z brązu krzemowego lub nakrętka ze stali nierdzewnej z powłoką suchej warstwy eliminuje kontakt stali nierdzewnej ze stalą nierdzewną na styku ślizgowym. Zachowaj to dla połączeń, które stale zawodzą.
Wybierz gwint zgrubny. Gwinty zgrubne zacierają się mniej niż gwinty drobnozwojowe o tej samej średnicy. Mniej obrotów do osadzenia, krótszy przesuw. Jeśli rysunek wskazuje na drobny skok z jakiegoś powodu – wibracji, regulacji, cienkiej ścianki – zostaw go i mocniej dociśnij smar. Jeśli drobny skok nabyto z przyzwyczajenia, zmień go.
Zwolnij obroty. Ciepło to akcelerator. Nakrętka nakręcana z dużą prędkością generuje ciepło tarcia na powierzchni bocznej, zanim powłoka zdąży wykonać swoje zadanie, a gorąca stal nierdzewna zaciera się łatwiej niż zimna. Powolny, jednostajny i ciągły obrót jest lepszy niż szybkie zrywanie. Jeśli nakrętka skrzypi, zatrzymaj się, odkręć ją, dodaj smar i zacznij od nowa. Przekręcanie jej przez skrzypienie zamienia nadające się do naprawy złącze w złom.
Odłóż wkrętarkę udarową. To najczęstsza przyczyna w zakładach, w których wszystko inne zostało zrobione poprawnie. Wkrętarka udarowa generuje moment obrotowy poprzez uderzenia młotkiem, z dużą prędkością i bez sprzężenia zwrotnego. To idealne urządzenie do zacierania. Używaj narzędzi ręcznych, kontrolowanej wkrętarki wolnoobrotowej lub klucza dynamometrycznego, dokręcanego powoli. Jeśli produkcja wymaga dużej prędkości, rozwiązaniem jest smarowane źródło zasilania i powlekana nakrętka, a nie większy wkrętak.
Potem podstawy. Czyste gwinty. Sfazowane początki. Brak ponownego użycia zatartej części. Indywidualne pakowanie drobnych elementów ze stali nierdzewnej, aby gwinty nie ocierały się o siebie w kartonie przez trzy tygodnie na morzu. Nic z tego nie jest egzotyczne. Wszystko zostaje pominięte.
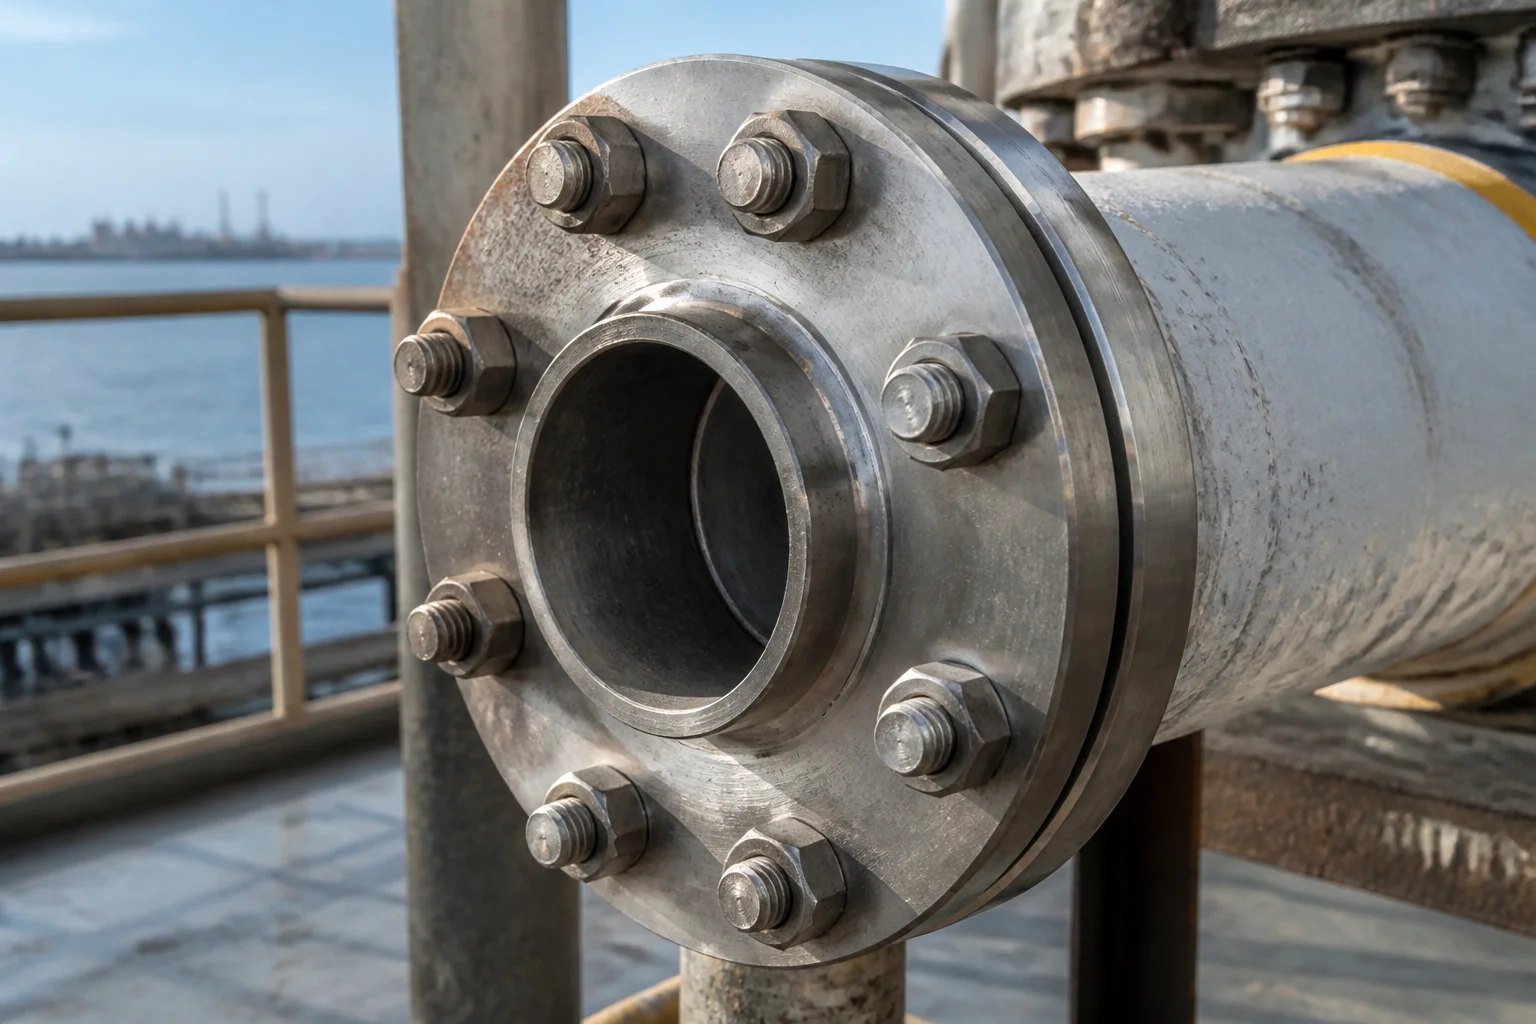
Instalacje morskie i chemiczne to miejsca, w których testowana jest jakość. Chlorki plus ciepłe, wilgotne warunki i dokręcona śruba to dokładnie to połączenie, z którym A2 radzi sobie źle.
Czego nie powiedzą Ci rysunek i raport z inspekcji
Otwórz typowy rysunek łącznika ze stali nierdzewnej. Znajdziesz tam rozmiar, długość, oznaczenie gwintu, oznaczenie gatunku oraz oznaczenie wykończenia z informacją „pasywowane” lub „czyste”. To cała specyfikacja, ale brakuje w niej trzech zmiennych decydujących o tym, czy zespół się uruchomi.
Pierwsza brakująca linia to smar, a raczej jego brak. Sucha nakrętka A4-70 i woskowana to ta sama część na papierze, a różne produkty na stole warsztatowym. Nic na rysunku ich nie odróżnia, więc nic w ofercie też nie.
Drugim elementem jest część spawana. Zatarcie jest cechą pary. Rysunek, który określa śrubę, a nakrętkę pozostawia instalatorowi, określa połowę połączenia. Jeśli nakrętka pochodzi od innego dostawcy, z innego stopu, o innej twardości, połączenie nie zostało zaprojektowane. Zdarzało się.
Trzecim czynnikiem jest zagłębienie gwintu i głębokość otworu. Oba wpływają na powierzchnię styku, a powierzchnia styku zwiększa ryzyko zatarcia. Oba te czynniki są zazwyczaj ustawiane przez osobę projektującą zamek.
Teraz raport z inspekcji. Znajdą się w nim wymiary w zestawieniu z tolerancją, wyniki pomiaru gwintu oraz certyfikat walcowni z danymi o właściwościach chemicznych i mechanicznych. Dobra dokumentacja, ale żadna z nich nie wspomina o rodzaju awarii, z którą się zmagasz. Sprawdzian typu „go/no-go” sprawdza, czy gwint pasuje. Nie mówi nic o tym, jak zachowuje się gwint przy 40 Nm z naniesionym ziarnem.
Warto przeczytać certyfikat z dwóch powodów. Chemia w porównaniu z zamówioną oceną, ponieważ A2 sprzedawane jako A4 to znany zamiennik, a różnica w cenie jest realna. Wynik mechaniczny w porównaniu z klasą na głowie, ponieważ część klasy 70 oznaczona jako 80 to zupełnie inna rozmowa.
Jeśli dostępna jest wartość twardości, zachowaj ją. To jedyna wartość, która mówi, czy sztuczka z różną twardością ma jakiekolwiek szanse powodzenia.
Jeszcze jeden dokument, który jest ważny i rzadko wymagany: protokół pasywacji. Norma ASTM A967 jest normą, na którą powołuje się większość kupujących. Pasywacja usuwa wolne żelazo i przywraca warstwę pasywną. Pozostawia również bardzo czystą, bardzo aktywną powierzchnię, a czyste zatarcia stali nierdzewnej nie są łagodniejsze niż zatarcia stali nierdzewnej brudnej. Pasywacja dużej ilości i montaż na sucho zwiększa ryzyko, a nie zmniejsza. To argument za świadomym podjęciem decyzji o wyborze środka smarującego po pasywacji.
Co sprowadza cały problem do jednej obserwacji. Zatarcia elementów złącznych ze stali nierdzewnej nie są wykrywane podczas inspekcji. Zapobiega się im poprzez specyfikację, a specyfikacja ma miejsce, zanim części powstaną.
Co należy uwzględnić w zamówieniu zakupu
Większość tego artykułu sprowadza się do strony tekstu zamówienia zakupu. Napisz to raz, a argument przestanie się powtarzać.
Zamówienie wymaga podwójnej klasy, ponieważ kod A rozpoznawany jest przez warsztat, a numer EN drukowany jest w certyfikacie walcowni. Następnie klasa wraz z jej standardem i podziałką wyraźnie podaną, ponieważ samo „M10” pozostawia przypuszczenie, że grubsze jest na niektórych stanowiskach, a drobne na innych.
Dostawcy części rzadko widzą: stan montażu. Kto nakłada smar, jaki to środek i czy nakłada się go tylko na gwint, czy również na powierzchnię łożyska. Dostawca nakładający suchą warstwę smaru na miejscu wycenia inaczej niż ten, który dostarcza suchą warstwę. Oba są wiarygodne. Tylko jeden z nich pasuje do Twojego procesu.
Dodaj linię pakującą. Elementy ze stali nierdzewnej, które są przewożone luzem w kartonie, docierają z uszkodzonym gwintem, który objawia się zatarciem na linii, a linia obwinia za to stop. Pojedyncze worki lub pudełka z przegródkami to tanie zabezpieczenie w przypadku małych rozmiarów.
Na koniec, poproś o próbkę przed pełną serią. Pięćdziesiąt sztuk zmontowanych w Twoich własnych warunkach powie Ci więcej o ryzyku napadów niż jakikolwiek certyfikat, i to praktycznie za darmo.
| Pole PO / RFQ | Co napisać | Dlaczego tam należy? |
|---|---|---|
| Ocena w obie strony | A4, EN 1.4401 | Chemia jest sprawdzana pod kątem zgodności z numerem EN |
| Klasa i standard | A4-70 lub A4-80 zgodnie z ISO 3506-1; nakrętki zgodnie z ISO 3506-2 | Stop i wytrzymałość to dwie decyzje |
| Gwint i skok | M12 x 1,75 gruboziarnisty lub drobnoziarnisty, jeśli jest to rzeczywiście konieczne | Drobny błąd zwiększa ryzyko, więc niech będzie widoczny |
| Część godowa | Gatunek orzecha, klasa i wykończenie, dostarczane jako zestaw | Galling jest właściwością pary |
| Smar | Rodzaj, zasięg, stosowane przez dostawcę lub przez nas | Najbardziej skuteczna kontrola i najczęściej pomijana |
| Zaręczyny | Zaciśnięta grubość plus zazębienie w nakrętce lub otworze | Długie zaangażowanie kosztuje moment obrotowy i dodaje kontaktu |
| Pasywacja | Zgodnie z normą ASTM A967 lub nie, z dostarczonym dokumentem | Zapobiega odczytywaniu wolnej rdzy żelaznej jako wady jakościowej |
| Stan wątku | Walcowane, fazowane, bez startu walcowanego | Większość napadów padaczkowych zaczyna się już w pierwszym zakręcie |
| Dokumentacja | Certyfikat młyna na partię, elementy mechaniczne na klasę | Łączy roszczenie dotyczące stopu z przesyłką |
| Środowisko | Wybrzeże, chemikalia, spłukiwanie, temperatura | Umożliwia dostawcy zakwestionowanie oceny |
Ta tabela mieści się na jednej stronie. Umieść ją w szablonie zapytania ofertowego, a powtarzające się argumenty znikną, zanim się pojawią. Pełne informacje, w tym sformułowania oparte na rysunkach, znajdziesz w naszym poradniku dotyczącym pisania niestandardowego zapytania ofertowego na elementy złączne.
Jedno ostrzeżenie. Nie każde zamówienie wymaga podania wartości twardości, zapisu pasywacji i partii próbnej. Pudełko śrub z łbem walcowym M6 A2 do osłony maszyny to nie zestaw kołnierzy na linii chemicznej. Dopasuj dokumentację do kosztów awarii, inaczej stanie się ona hałasem, który dostawcy nauczą się ignorować.
Pytania, które faktycznie zadają kupujący
Czy A4 jest zawsze lepsze od A2?
Nie. A4 jest bardziej odporny na chlorki i droższy, a do suchego użytku w pomieszczeniach nie ma sobie równych. Wybierz A4 tam, gdzie chlorki, powietrze morskie lub kontakt z chemikaliami są realne. W pozostałych miejscach wybierz A2 i wydaj różnicę na środek smarny i lepsze opakowanie, które zapobiegnie kolejnym awariom.
Czy mogę stosować śruby A2 z nakrętkami A4?
Tak, i wiele roślin robi to celowo. Mieszana para daje niewielką różnicę w twardości, co zmniejsza ryzyko zatarcia, a zawartość molibdenu w nakrętce pomaga w miejscach, gdzie odsłonięty gwint ma kontakt z chlorkiem. Zapisz dobór pary w zamówieniu, aby była to decyzja, a nie przypadek.
Czy środek zapobiegający zapiekaniu się ma wpływ na wartość momentu obrotowego?
Tak, zasadniczo. Smarowany gwint ma niższy współczynnik tarcia, więc to samo ustawienie klucza generuje większą siłę zacisku niż montaż na sucho. Przelicz moment obrotowy dla stanu nasmarowanego i zaznacz na rysunku, że części są dostarczane nasmarowane.
Dlaczego te same części złożyły się bez problemu w zeszłym roku?
Coś się zmieniło w łańcuchu. Inny środek smarny lub jego brak, nowy rodzaj wykończenia gwintu u nowego dostawcy, szybszy wkrętak na linii produkcyjnej, grubsza partia ścierniwa w warsztacie lub inny operator. Zatarcie jest wrażliwe na warunki, nie tylko na materiały, dlatego porównanie musi dotyczyć zarówno procesu, jak i części.
Czy zatartą śrubę można oczyścić i ponownie wykorzystać?
Nie. Zatarcie powoduje przenoszenie metalu i rozrywa boki gwintu, przez co geometria gwintu nie jest już zgodna z rysunkiem. Obróbka gwintu pilnikiem ukrywa uszkodzenie i gwarantuje ponowne zatarcie przy niższym momencie obrotowym. Złomuj obie części i zacznij od nowa.
Czy powlekany element złączny ze stali nierdzewnej jest nadal nierdzewny?
Podłoże jest pokryte suchą powłoką lub woskiem, a odporność na korozję stopu bazowego pozostaje niezmieniona, z wyjątkiem krawędzi cięcia. Powłoki na stali nierdzewnej służą głównie do smarowania i zapobiegania stykaniu się gwintów, a nie do dodawania ochrony antykorozyjnej.
Skąd mam pewność, że otrzymana ocena jest oceną, którą zamówiłem?
Na podstawie certyfikatu młyna, sprawdzonego pod kątem wymaganego składu chemicznego oraz na podstawie oznaczenia klasy na głowicy, które jest zgodne z wymaganiami. Magnes niczego nie dowodzi. Jeśli ryzyko jest wysokie, punktowe sprawdzenie chemiczne lub test twardości próbki rozstrzyga sprawę w ciągu kilku minut.
Klasa chroni konstrukcję. Smar chroni zespół.
Dwie decyzje, jedno zamówienie zakupu i ciągłe zamieszanie.
Klasa ta odpowiada na pytanie o korozję. A2 do normalnego użytkowania, A4 w przypadku obecności chlorków i szczera rozmowa, gdy żadna z klas nie jest odpowiednia. Ta decyzja należy do inżynierów i powinna być podejmowana z myślą o środowisku, a nie z przyzwyczajenia.
Klasa własności odpowiada na pytanie o wytrzymałość. Określa ona, jakie obciążenie może przenieść złącze, a liczba ta jest wynikiem obróbki plastycznej na zimno, a nie cieplnej. Oznaczenie klasy 80 nie jest obietnicą lepszej metalurgii. To obietnica większych odkształceń podczas produkcji.
Żadna z tych decyzji nie wpływa na problem montażu. Zatarcie jest zjawiskiem powierzchniowym, a na powierzchnie wpływają takie czynniki jak smar, skok, prędkość, czystość i twardość. Zaniedbanie wszystkich pięciu parametrów spowoduje, że idealnie dopasowane złącze A4-80 i tak zatnie się na pierwszej śrubie.
Dlatego zatarcie elementów złącznych ze stali nierdzewnej ciągle pojawia się w raportach kosztów pod niewłaściwym nagłówkiem. Jest to zgłaszane jako skarga jakościowa u dostawcy, który dostarczył dokładnie to, co zostało zamówione. Prawdziwą luką jest jedna linijka tekstu, której nikt nie napisał.
Napisz linię. Podaj dwukrotnie klasę, klasę i jej standard, podaj rodzaj gwintu, nazwę smaru i osobę, która go stosuje, nazwę części współpracującej i poproś o partię próbną. Następnie, na podłodze, zwolnij tempo wkrętaka i trzymaj pędzelek z pastą antyzatarciową na stole warsztatowym.
JingleFix dostarcza elementy złączne, kotwy, zaciski i części obrabiane mechanicznie ze stali nierdzewnej i węglowej z Ningbo, z dokumentacją dostosowaną do indywidualnych potrzeb klienta, opartą na rysunkach i próbkach, uzgadnianą dla każdego zamówienia. Dwanaście lat doświadczenia w eksporcie i nawyk pytania o właściwości połączenia przed podaniem gatunku. Jeśli wybierasz między A2 a A4 lub chcesz zapobiec zatarciu na linii produkcyjnej, zakres jest tutaj , a śruby sześciokątne są szczegółowo opisane na stronie poświęconej śrubom sześciokątnym .
Prześlij nam dane dotyczące środowiska, rozmiaru, klasy i rodzaju mocowanych części. Poinformujemy Cię, czego brakuje w specyfikacji, zanim ktokolwiek poda cenę.
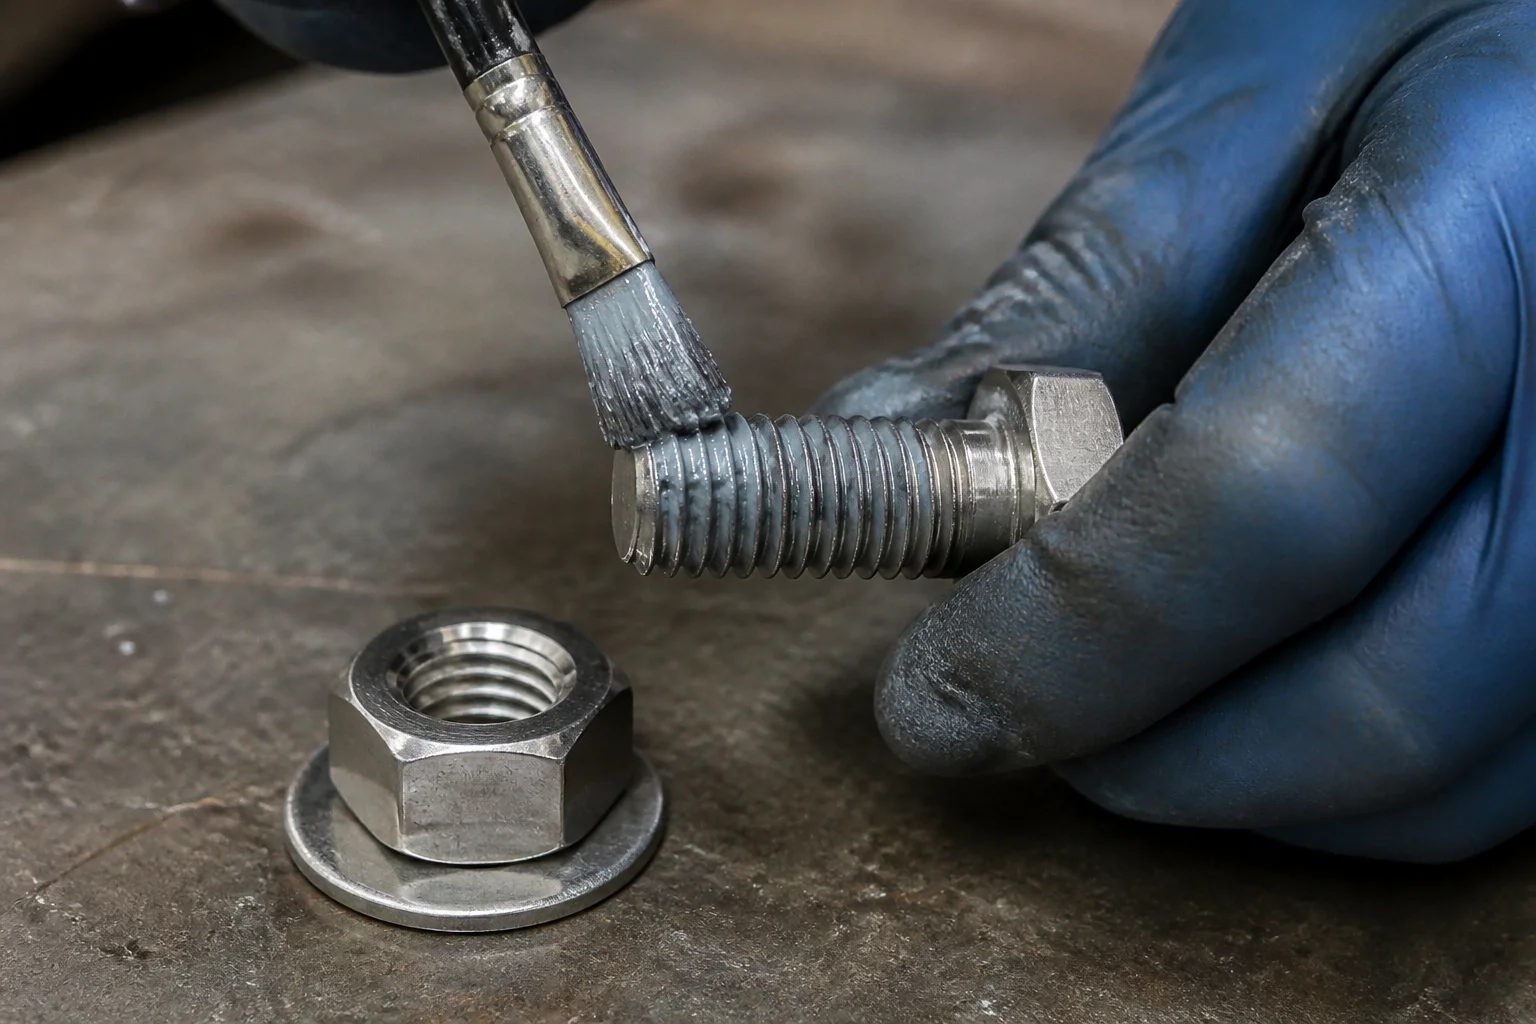
Cienka, równomierna warstwa na gwincie i pod powierzchnią łożyska. Dwie powierzchnie, a nie jedna, i nigdy obciążona szczotka — nadmiar pasty zbiera zanieczyszczenia i zmienia współczynnik momentu obrotowego.
Określ klasę i stan montażu w jednym kroku
Prosimy o podanie rozmiaru, ilości, klasy własności i środowiska pracy. Odpowiemy, podając dostępne gatunki, środki smarne i opakowania oraz dokumentację, którą możemy dostarczyć dla danej części.
Wyślij zapytanie już teraz →Lub napisz na adres sales@jinglefix.com · WhatsApp +86 13958236696