Torque dos parafusos e carga de aperto: o que os compradores devem especificar antes da aprovação.
Dois parafusos saem da mesma fábrica. Mesmo desenho. Mesma chave. Mesmo torque de 210 N·m. Uma junta aguenta por anos. A outra se solta na primeira troca de marcha.
Nada na documentação explica isso. A documentação registrou uma entrada. Nunca registrou o que a junta realmente recebeu.
O torque é o que a chave aplica. A força de aperto é o que a junta recebe. O atrito fica entre os dois, e o atrito é a única variável que quase ninguém anota.
Este guia sobre torque de aperto e carga de fixação se concentra no que você, como comprador, pode controlar. O que o torque pode e não pode lhe dizer. Quais detalhes influenciam a carga de fixação. Como os métodos de aperto diferem em seus respectivos indicadores. E o que deve constar em uma solicitação de cotação (RQ) para que duas cotações possam ser comparadas sem suposições.
Em uma frase, caso você não se lembre de mais nada: um valor de torque sem considerar a condição de atrito é um número sem significado.
Sua chave inglesa mede o atrito, não a força.
Uma chave dinamométrica mede a resistência. Essa é toda a sua função. Ela sabe o quanto foi necessário para continuar girando a porca. Ela não tem ideia da resistência das placas.
O que acontece com as placas é o alongamento. O parafuso se expande alguns centésimos de milímetro. Ele age como uma mola muito rígida e fecha a junta. Essa força é a carga de aperto.
A ligação entre os dois é uma fórmula simples: T = K × F × d. O torque é igual ao coeficiente, multiplicado pela pré-carga e pelo diâmetro nominal. K engloba todos os efeitos de atrito em um único número adimensional, razão pela qual é tão importante e tão pouco confiável.
Considere um parafuso de 50 mm que deve suportar 100 kN. Um coeficiente de atrito (K) de 0,20 indica aproximadamente 1.000 N·m. Um coeficiente de atrito (K) de 0,14 indica 700 N·m para a mesma junta. Mesmo parafuso. Mesmo valor de carga. Trinta por cento menos esforço na chave.
Nada mudou no aço em si. Apenas as superfícies.
Esse é todo o problema, e cabe em uma única linha de aritmética. Se você quiser a versão para parafusos pequenos do mesmo argumento, nossa nota sobre por que o torque é importante na instalação de parafusos aborda o assunto do ponto de vista da montagem.
Para onde vai o esforço de fato.
Em uma junta de aço seca, aproximadamente um décimo do torque aplicado se transforma em força de aperto. O restante se transforma em atrito. Sob a face da porca. Ao longo das roscas. Essa divisão aparece repetidamente na literatura sobre parafusos e explica por que pequenas alterações na superfície produzem grandes variações na pré-carga.
| Caminho | Porcentagem do torque aplicado (aço seco, típico) | O que o controla? |
|---|---|---|
| Atrito sob a cabeça/face da porca | ≈ 50% | Dureza e planicidade da arruela, área de contato, revestimento, rebarbas |
| Atrito da rosca | aproximadamente 40% | Condição da rosca, espessura do revestimento, lubrificante, classe de ajuste |
| Trabalho útil (alongamento do parafuso) | ≈ 10% | Comprimento da empunhadura, diâmetro da haste, módulo |
Essas proporções explicam a maioria das surpresas em campo. A troca de uma arruela altera o termo de resistência do rolamento. A troca do revestimento altera ambos os termos simultaneamente. Nenhuma dessas diferenças aparece em um relatório de inspeção dimensional.
Isso significa que uma porca zincada a seco e uma porca zincada com flocos de cera não são intercambiáveis a 210 N·m. Ambas podem passar na inspeção dimensional e ainda assim produzir juntas com comportamentos completamente diferentes.
K é um número que você herda, não um número que você procura.
Ninguém mede o coeficiente de torque para um pedido de rotina. Eles o herdam. De uma ficha técnica de revestimento. De um projeto anterior. De uma tabela que alguém enviou por e-mail em 2019.
A medição correta é descrita na norma ISO 16047. Utiliza-se um parafuso de produção, uma porca de produção, uma arruela de produção, um equipamento calibrado de torque-tensão e um gráfico de torque versus pré-carga em uma série de montagens. Essa última parte é a que as pessoas costumam ignorar. Uma única montagem não prova nada, pois a diferença entre as montagens é o ponto crucial.
Uma cotação que inclua um valor K também deve conter três detalhes: a norma de teste, o conjunto testado e a data. Sem eles, o número é uma média de peças de terceiros.
As faixas de valores que você encontrará na prática são aproximadas e dependem do acabamento e lubrificante específicos:
- Aço liso ou levemente oleado, como recebido: em torno de 0,18 a 0,22
- Zinco eletrodepositado com cera ou lubrificante de película seca: em torno de 0,14 a 0,18
- Flocos de zinco com lubrificante incorporado: aproximadamente 0,12 a 0,16
- Galvanizado a quente, sem revestimento, sem aditivos: geralmente acima de 0,22, às vezes acima de 0,30
- Aço inoxidável sem lubrificante antigripante: alto desempenho, funcionamento irregular e propenso a travamento.
Considere esses intervalos como orientação, não como critérios de aceitação. A norma ISO 16047 existe para substituir uma média herdada por um coeficiente medido para o parafuso, porca, arruela, revestimento e lubrificante específicos que estão sendo fornecidos. Essa medição é o que deve constar em um pedido de compra.
A inclinação define o limite. A chave inglesa apenas o acompanha.
Antes mesmo que o atrito entre em ação, o parafuso determina quanta pré-carga está disponível. A classe de propriedade segundo a norma ISO 898-1, ou o grau segundo a especificação ASTM relevante, define a resistência à tração, o limite de escoamento e a carga de prova que seu programa de aperto deve respeitar.
| Designação | resistência nominal à tração | Uso típico | Atenção, comprador! |
|---|---|---|---|
| Classe 4.8 / 5.8 | 400 / 500 MPa | Estruturas leves, mobiliário, montagem geral | Baixa pré-carga; não substitui 8,8 em uma junta sob carga. |
| Classe 8.8 | 800 MPa | Maquinaria, estruturas metálicas em geral | Classe mais comum; confirme se foi temperado e revenido, e não apenas marcado. |
| Classe 10.9 | 1.000 MPa | Máquinas de alta carga, automotivas, estruturais | Risco de fragilização por hidrogênio após galvanoplastia |
| Classe 12.9 | 1.220 MPa | Juntas compactas de alta resistência | Muito sensível ao processo de revestimento e danos na rosca. |
| ASTM F3125 Gr. A325 / A490 | 825 / 1.035 MPa mínimo | Conexões de aço estrutural na América do Norte | Ambos foram incorporados ao F3125; desenhos mais antigos ainda usam os nomes antigos. |
| EN 14399-3 / -4 (HR, HV) | Específico do sistema | Conjuntos de parafusos estruturais europeus | Fornecido como um conjunto combinado; não misture componentes entre sistemas diferentes. |
Duas conclusões decorrem dessa tabela. Primeiro, a pré-carga alvo geralmente é expressa como uma porcentagem da carga de prova ou da resistência mínima à tração. Setenta por cento da resistência mínima à tração é uma convenção comum para juntas estruturais pré-carregadas, e a norma vigente sempre prevalece sobre essa convenção. Segundo, a porca e a arruela precisam suportar essa carga.
Um parafuso de classe 10.9 sob uma porca de classe 8 é uma maneira cara de construir uma junta frágil. Uma arruela que se deforma sob carga altera o atrito do qual todo o cálculo depende.
Por isso, incluímos a especificação de porcas e arruelas na mesma discussão que a especificação do parafuso. Um fabricante de porcas personalizadas pode atender à classe de resistência, tolerância da rosca e superfície de apoio, mas somente quando o comprador descreve a junta em vez do número da peça.
Roscas, rebarbas e arruelas que ninguém verifica.
A inspeção de entrada geralmente termina em "passa manualmente". Essa verificação não diz nada sobre o atrito a 200 N·m. Três coisas importam mais.
Ajuste da rosca e acúmulo de revestimento. Um ajuste 6g/6H é projetado com folga. A galvanoplastia adiciona alguns micrômetros. A galvanização a quente adiciona muito mais, razão pela qual os fixadores galvanizados normalmente são enviados com porcas sobreroscadas e, em algumas normas, roscas de parafuso ligeiramente reduzidas para que o conjunto ainda possa ser girado. Especificar "M20 galvanizado a quente" sem informar que a porca possui rosca sobreroscada de acordo com a norma correspondente pode resultar em falha total na primeira tentativa de montagem.
Detritos e danos por manuseio. Uma partícula abrasiva na rosca pode dobrar o atrito local naquele ponto e consumir o torque destinado à força de aperto. Roscas que foram jateadas e nunca limpas novamente são uma causa comum de problemas em lotes galvanizados.
Superfície de apoio. A porca ou arruela apoia-se na placa. Um furo com rebarba, uma superfície de contato pintada ou uma arruela mais macia do que a especificada alteram o atrito sob a cabeça e o consequente embutimento.
O grau de embutimento merece um tópico à parte. Algumas centésimas de milímetro de rebarba no revestimento ou alisamento da superfície removem uma parcela significativa da pré-carga nas horas seguintes ao aperto. A junta estava perfeita às 9h da manhã, mas às 16h já não está mais.
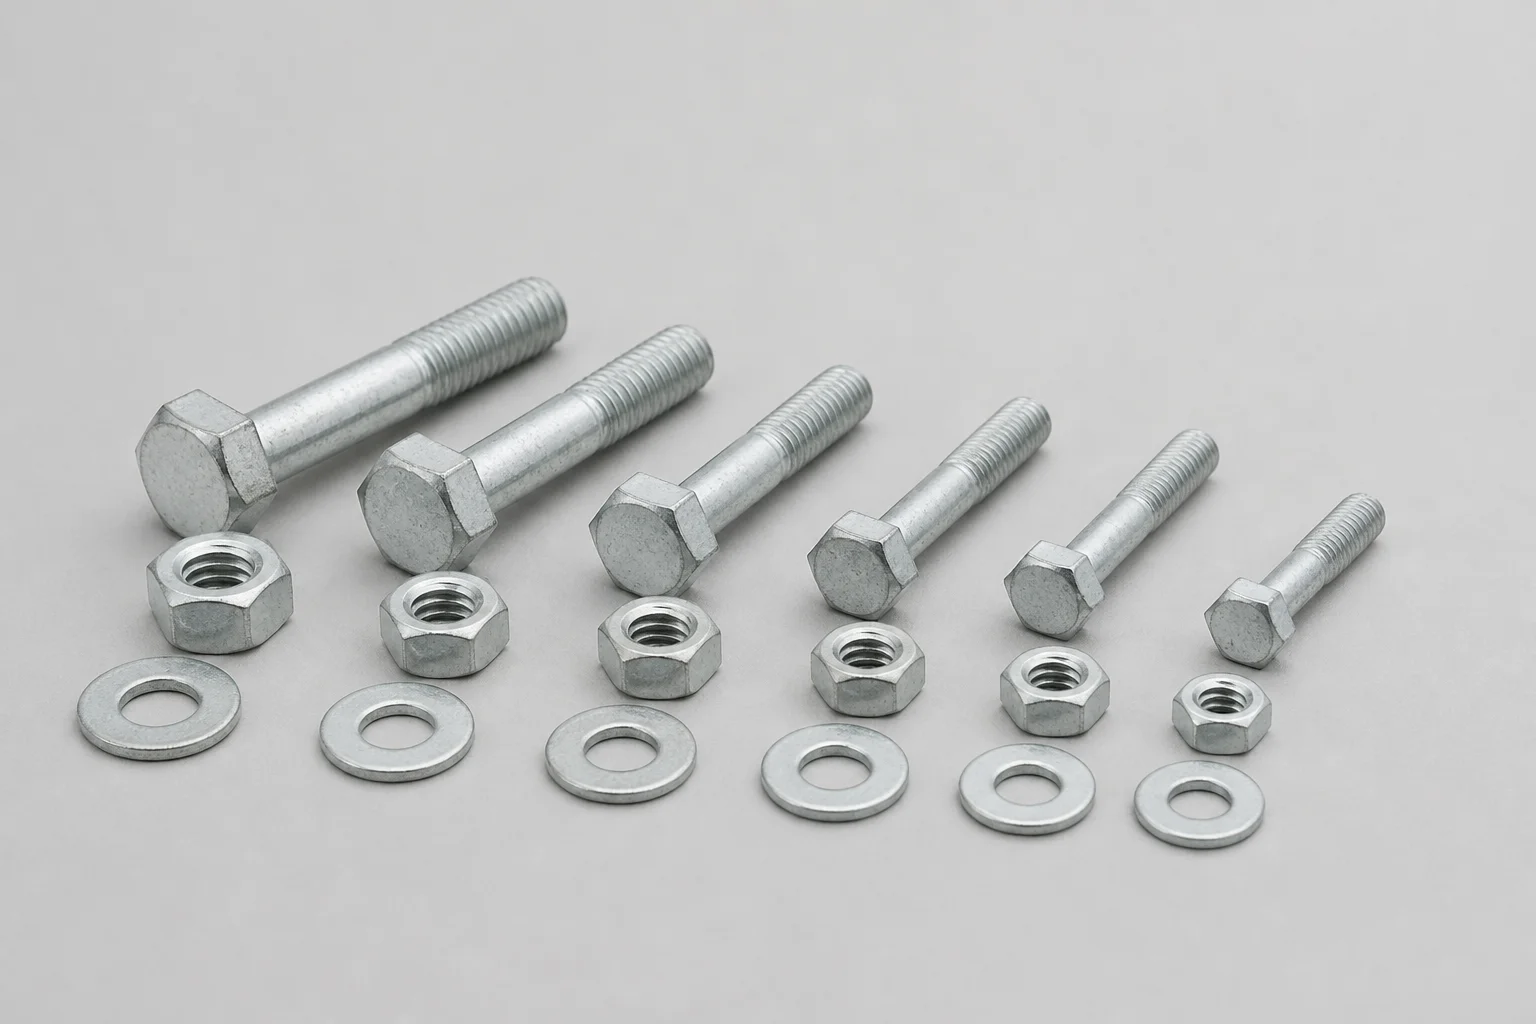
Um conjunto combinado é um sistema, não apenas três peças. A classe do parafuso, a classe de resistência da porca, a dureza da arruela e o revestimento influenciam o valor do torque.
Os revestimentos alteram duas coisas ao mesmo tempo.
Os revestimentos são escolhidos pela sua resistência à corrosão e, em seguida, alteram silenciosamente o comportamento de aperto. Ao final, você acaba gerenciando ambos os efeitos com uma única decisão, e é por isso que a escolha do revestimento envolve o torque do parafuso e a carga de aperto, e não apenas a resistência à corrosão.
A galvanização a quente, conforme as normas ISO 10684 ou ASTM F2329, resulta em uma espessa camada de zinco-ferro e, sem tratamento, um coeficiente de atrito alto e instável. Alguns fornecedores adicionam um lubrificante ou uma camada de passivação para estabilizar o material. Essa é uma escolha legítima de engenharia. Ela também altera o coeficiente de torque, portanto, o valor indicado no desenho técnico precisa ser ajustado.
Um desenho que diz "galvanizado a quente, torque 400 N·m" e para por aí deixa a variável mais importante em aberto. Abordamos o revestimento separadamente em fixadores galvanizados a quente , porque os argumentos sobre corrosão e atrito geralmente são discutidos em reuniões diferentes com pessoas diferentes.
O revestimento de zinco em flocos fica na outra extremidade. Fino, com lubrificação adequada, geralmente apresenta menor atrito e maior repetibilidade. Uma boa solução para peças das classes 10.9 e 12.9, onde a espessura e o calor da camada de imersão a quente representam um problema, e onde a fragilização por hidrogênio decorrente da galvanoplastia é uma preocupação. Se uma peça de alta resistência for submetida à galvanoplastia, os controles de cura e fragilização previstos na norma pertinente passam a fazer parte do processo de compra. Não são uma consideração posterior.
Depois, há a questão do encaixe. Qualquer revestimento que aumente a espessura reduz a folga da rosca e diminui o diâmetro menor efetivo da porca. Os compradores que trocam o revestimento para resolver uma reclamação de ferrugem, sem reabrir a questão da tolerância da rosca, às vezes trocam um problema de corrosão por uma linha de montagem paralisada. É uma sequência comum, e uma das linhas do pedido de cotação a impede.
Cinco maneiras de apertar, cinco provas diferentes
O controle de torque é popular por ser barato e portátil. No entanto, é o menos preciso entre os métodos comuns. Uma dispersão acima de 25% da pré-carga alvo é rotineira em conjuntos secos, como recebidos. Isso não é motivo para descartá-lo, mas sim para saber o que ele suporta.
| Método | Como funciona | O que isso prova | Onde se encaixa |
|---|---|---|---|
| Controle de torque | A chave para em um torque predefinido. | Esforço aplicado, dentro da dispersão de fricção | Montagem geral, parafusos pequenos, produção em volume |
| Porca de volta | Ajuste firme e, em seguida, faça uma rotação definida. | Alongamento, em grande parte independente do atrito | Estruturas metálicas de acordo com as normas do tipo RCSC |
| Indicador de tensão direta | Arruela compressível, folga medida | Se foi atingida uma tensão mínima. | Trabalho em campo onde a inspeção é visual e rápida. |
| Parafuso de controle de tensão | Cisalhamento de extremidade estriada sob tensão definida | Instalação concluída conforme o projeto de montagem. | Conexões estruturais de alto volume |
| tensionamento hidráulico | Parafuso puxado diretamente, porca encaixada manualmente. | Pré-carga, medida na fonte | Montantes grandes, juntas confinadas, vedação crítica |
A divisão é clara em um aspecto. Os métodos de aperto por rotação, DTI (Digital Tightening), controle de tensão e tensionamento hidráulico terminam na tensão. O controle de torque termina na força aplicada. Somente os métodos de tensionamento podem ser verificados após a instalação sem instrumentação do parafuso.
Uma especificação que exige tanto um valor de torque quanto uma pré-carga verificada descreve duas cláusulas separadas: uma instrução de instalação e um teste de aceitação. As especificações de parafusos no estilo RCSC já as separam. Cláusulas combinadas produzem um modo de falha conhecido, no qual o fornecedor atende à instrução, o local falha no teste e nenhuma das partes se responsabiliza pelo resultado.
Para parafusos estruturais importados, isso é importante comercialmente. Um fabricante de parafusos estruturais pode fornecer conjuntos F3125 ou EN 14399 com a marcação, o revestimento e o registro de testes corretos. O método de aperto pertence à especificação de parafusos do projeto. Confundir os dois em uma ordem de compra pode gerar uma disputa.
As âncoras não funcionam como parafusos.
As âncoras usam as mesmas palavras, mas com significados ligeiramente diferentes. O torque definido em uma âncora de cunha não se refere à pré-carga alvo no sentido estrutural. É a força que arrasta a trava de expansão para dentro do cone e fixa a âncora contra a parede do furo.
A capacidade de carga vem do concreto, do assentamento e do mecanismo de expansão. Não da força com que o instalador apertou a chave.
Seguem-se três consequências.
O aperto excessivo danifica o mecanismo. Ao ultrapassar o valor especificado, a presilha corta o concreto, o pino cede ou a superfície se lasca. A junta parece firme, mas oferece menor resistência.
O torque insuficiente faz com que a peça se solte. A trava nunca se encaixa completamente. A âncora desliza sob carga. A falha só aparece meses depois, durante um teste de resistência ou numa noite de vento.
O furo faz parte da fixação. O diâmetro da broca, a profundidade, a limpeza e a distância da borda determinam se você conseguirá atingir o torque especificado. A poeira deixada no furo é um dos motivos mais comuns para uma bucha instalada corretamente parecer solta.
O concreto fissurado altera o processo de qualificação, e não apenas o torque. Na América do Norte, a norma ACI 355.2 define quais testes uma âncora precisa realizar antes de ser oferecida para uma determinada condição. Na Europa, o processo ETA, conforme o documento de avaliação relevante, cumpre a mesma função. Portanto, ao comparar orçamentos de fabricantes de âncoras para concreto , pergunte qual qualificação abrange o produto e o diâmetro exatos, e não se o fornecedor "testou as âncoras". A lógica de seleção em si — material base, condição de carga, distância da borda — está descrita em nosso guia para fabricantes de âncoras para concreto .
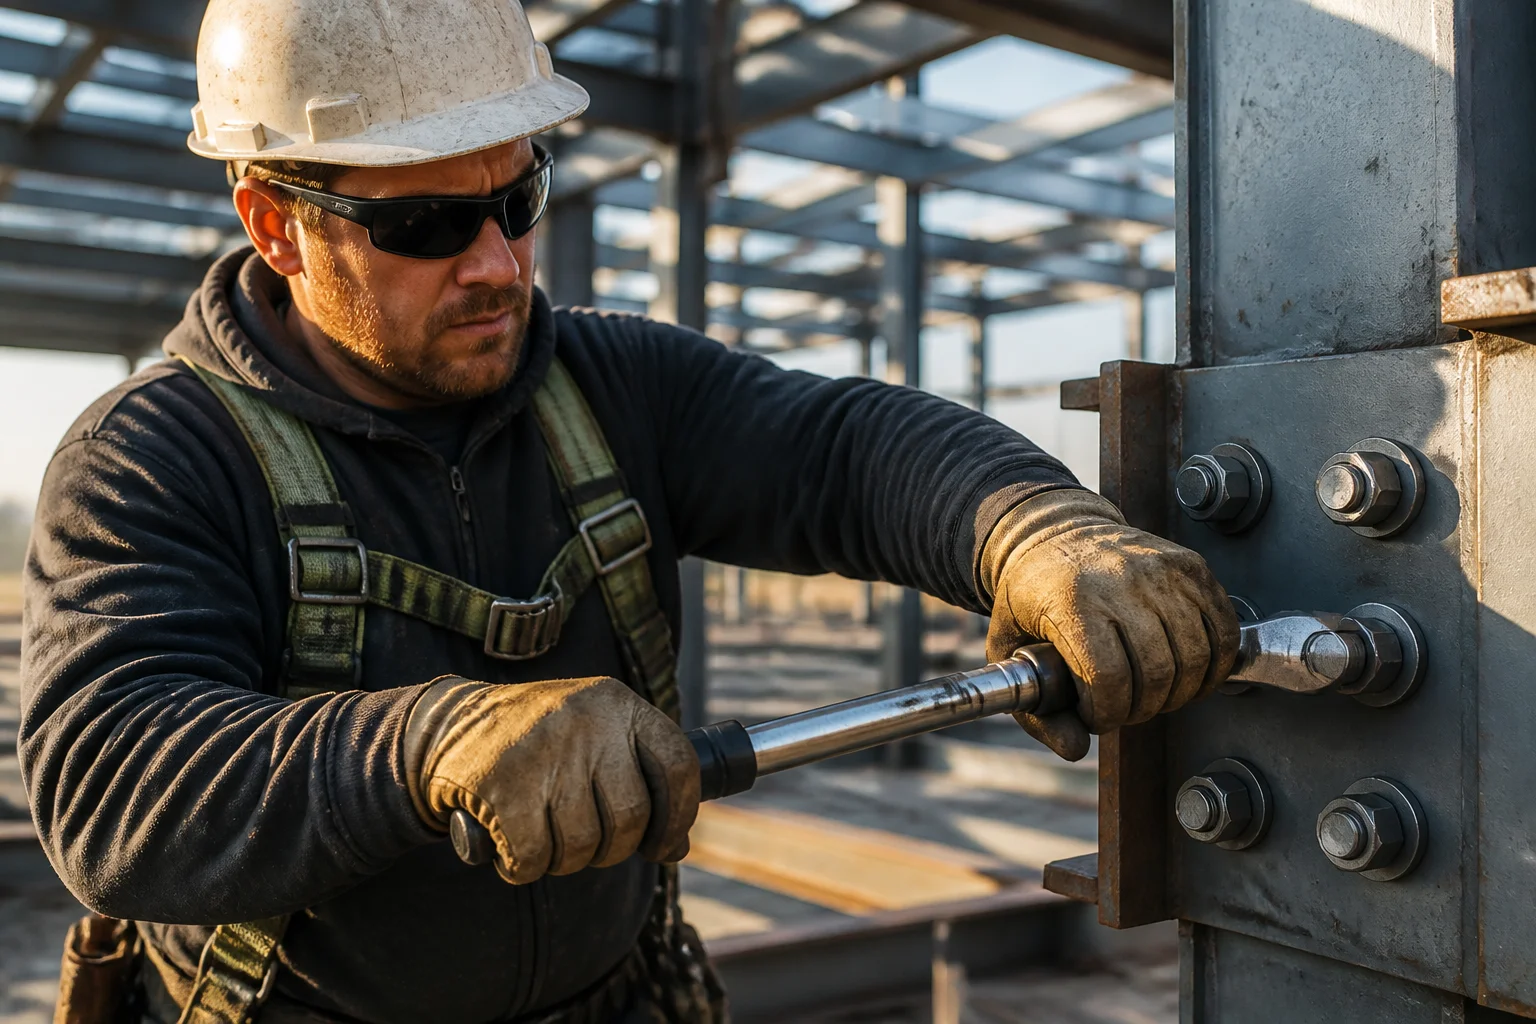
No local, a chave inglesa indica o torque. A junta precisa de tensão. Existem dispositivos de aperto por rotação, DTI (Digital Tightening) e controle de tensão porque inspecionar essa folga posteriormente é caro.
Braçadeiras, soquetes e equipamentos de elevação
Nem toda instrução de aperto envolve um cálculo de pré-carga. Misturar os dois é uma maneira infalível de escrever uma especificação incorreta.
Abraçadeiras de mangueira. O que importa é a tensão da fita, expressa como uma faixa de torque de aperto. Se for insuficiente, a junta pode apresentar vazamentos sob pressão ou vibração. Se for excessiva, a fita cede, a carcaça se deforma ou uma mangueira macia pode ser cortada. Um fabricante de abraçadeiras de mangueira deve ser capaz de indicar um torque de instalação recomendado para a largura específica da fita, o tipo de parafuso e a carcaça, pois uma abraçadeira de rosca sem-fim de 9 mm e uma abraçadeira com parafuso em T não compartilham o mesmo valor. Primeiro, considere a aplicação — líquido de arrefecimento, combustível, entrada de ar, linha de fluido industrial — depois o tipo de fita e, por último, o torque.
Soquetes roscados. Em trabalhos com pré-moldados, um soquete de içamento ou de fixação é inserido no concreto e posteriormente recebe um parafuso ou uma bucha. O que importa é a condição da rosca antes da concretagem, o assentamento da extremidade de ancoragem e a proteção da rosca durante a concretagem e a remoção da bucha. O torque no momento do uso geralmente é moderado. A falha mais comum é uma rosca cheia de nata de cimento, e nenhum valor de torque resolve esse problema.
Sistemas de elevação. Aqui, o vocabulário exige cuidado, pois se trata de equipamentos de segurança. Um fabricante de âncoras de elevação trabalha com limites de carga de trabalho, grupos de carga, resistência do concreto na elevação, profundidade de ancoragem, distância da borda, ângulo de elevação e compatibilidade com a embreagem. Nenhum desses fatores corresponde a um valor de torque, e nenhum pode ser inferido a partir de um produto similar. Trocar uma âncora de um fornecedor por outra simplesmente porque a rosca parece igual é uma decisão que não deve ser tomada na área de carga e descarga.
Interfaces usinadas. Quando uma junta depende de um ressalto usinado, um pino ou um colar de fixação, o torque geralmente existe para assentar a interface, não para esticar um fixador. Planicidade, perpendicularidade e acabamento conduzem a carga. Isso é da alçada de um fabricante de peças usinadas de concreto pré-moldado ou de uma oficina CNC em geral, e o desenho precisa da referência e da condição de assentamento, não apenas da especificação da rosca.
Os registros que resolvem as disputas posteriormente
A maioria das disputas sobre torque são de ordem documental, e não técnica. Uma pré-carga foi prometida, a condição de atrito nunca foi registrada e, quando a junta apresenta problemas, o produto já foi instalado. Seis registros preenchem grande parte dessa lacuna.
- O certificado de classe de material e propriedade está vinculado ao lote específico, e não a uma família de produtos.
- Especificação e espessura do revestimento , com a norma indicada e a condição do lubrificante especificada.
- Coeficiente de torque ou dados de torque-tensão onde a junta é crítica, incluindo a norma de teste e o conjunto testado.
- Resultados da inspeção da rosca — tipo de bitola, ajuste e se foi aplicado sobrerosqueamento para um revestimento espesso.
- Resultados mecânicos onde a especificação exige: carga de prova, tração, dureza e teste de cunha para parafusos estruturais.
- A calibração de ferramentas no local geralmente é uma tarefa do projeto, mas vale a pena anotar antes que alguém precise dela.
A lista não justifica exigir tudo em todos os pedidos. As evidências devem ser proporcionais ao custo da falha: um kit de parafusos para móveis e uma conexão de ponte não exigem a mesma documentação. Especificar em excesso também tem seu custo, pois os fornecedores precificam a documentação independentemente de alguém lê-la ou não.
Uma página que sobrevive à mudança de fornecedor
Se você for produzir um item para um programa de revenda, crie uma ficha técnica conjunta. Uma única página. O primeiro fornecedor a preenche durante a cotação. O segundo fornecedor faz sua cotação com base na mesma página. Dessa forma, o departamento de compras evita ter que renegociar as especificações técnicas a cada mudança de fornecedor.
| Campo | O que gravar | Por que isso importa |
|---|---|---|
| Função conjunta | Vedação, estrutural, localização, crítica para a segurança | Define o nível de evidência e a expectativa do fator de segurança. |
| Fixadores e peças de acoplamento | Classe do parafuso, classe de propriedade da porca, tipo e dureza da arruela | A capacidade de pré-carga é uma propriedade do sistema, não uma propriedade do parafuso. |
| Aderência e encaixe | Espessura de aperto, engate da rosca na porca | O engate curto transfere a falha da haste para as roscas. |
| Pré-carga do alvo | kN, mais a base (percentagem da carga de prova e a norma) | Torna a intenção explícita em vez de implícita. |
| Condição de atrito | Revestimento, lubrificante, acabamento da arruela, como recebido ou limpo | Determina o coeficiente e, portanto, o valor do torque. |
| Método de aperto | Torque, aperto da porca, DTI, controle de tensão, tensionamento | Determina o que o operador faz e quais verificações de inspeção. |
| Evidências de aceitação | Quais testes, plano de amostragem, quem assina | Impede uma discussão tardia sobre escopo. |
| Ambiente de serviço | Interior, costeiro, químico, faixa de temperatura | Seleção de revestimento e qualquer risco de par galvânico |
Nada nessa tabela é confidencial. São informações que um comprador competente já conhece, registradas uma única vez para que a próxima cotação, a próxima auditoria e a próxima reclamação partam do mesmo ponto de partida.
Falhas que você reconhecerá
Falhas em campo se repetem. Identificar o padrão precocemente geralmente evita um exercício de contenção.
A peça ficou solta sem que houvesse qualquer problema com o torque. Mesmo apertada conforme as especificações, ela continuou soltando. Geralmente, isso acontece por um destes três motivos: a pré-carga estava insuficiente devido ao atrito maior do que o previsto, o material foi desgastado durante a montagem ou uma junta flexível relaxou. A solução raramente é simplesmente "apertar mais". Geralmente, o problema está em outro alvo, uma arruela mais rígida ou um mecanismo de travamento.
A rosca se desgasta antes que o parafuso quebre. A porca era mais macia que o parafuso, ou o comprimento de engate era insuficiente. Um fabricante de porcas personalizadas pode atender à classe de resistência, mas o pedido deve especificar a classe do parafuso e o comprimento de engate.
O aço inoxidável trava durante a montagem. É o desgaste por atrito entre os dois. O uso de anti-travamento, um par de parafusos de outra especificação ou uma porca revestida resolve o problema. Aplicar mais torque piora a situação.
Revestimento danificado sob a cabeça. Arruela muito rígida ou ausente onde o desenho previa uma. A corrosão começa exatamente onde o revestimento foi cortado.
Rachaduras ao redor de uma âncora. Aperto excessivo, furo muito próximo da borda ou furo feito com martelo em concreto fresco. A âncora é culpada, mas geralmente não é.
O que incluir exatamente na solicitação de cotação (RFQ)
Especifique a junta, não a peça. Informe ao fornecedor a espessura da junta fixada. A pré-carga desejada, ou o torque mais a condição de atrito. A porca e a arruela correspondentes. O revestimento com sua respectiva norma. O método de aperto. O ambiente de serviço. As evidências que você espera receber.
Um bom fabricante de fixadores personalizados usará esses detalhes para propor uma classe, um sistema de revestimento e um processo de fabricação. Sem eles, todo orçamento é um palpite com um preço definido, e o palpite mais barato vence. Esse é o resultado errado para todos, exceto para quem garantiu o desconto.
A mesma lógica se aplica a todas as categorias. Um fabricante de parafusos personalizados precisa do substrato e do tipo de encaixe, não apenas das dimensões. Um fornecedor de fixadores e peças usinadas para OEMs que gerencia um programa completo se beneficia de uma única ficha técnica por conjunto, em vez de um desenho por peça. E um pedido de acessórios para concreto pré-moldado precisa da sequência de moldagem, porque a âncora que funciona em uma base pré-moldada pode falhar em um painel pré-moldado. A âncora não mudou. A junta, sim.
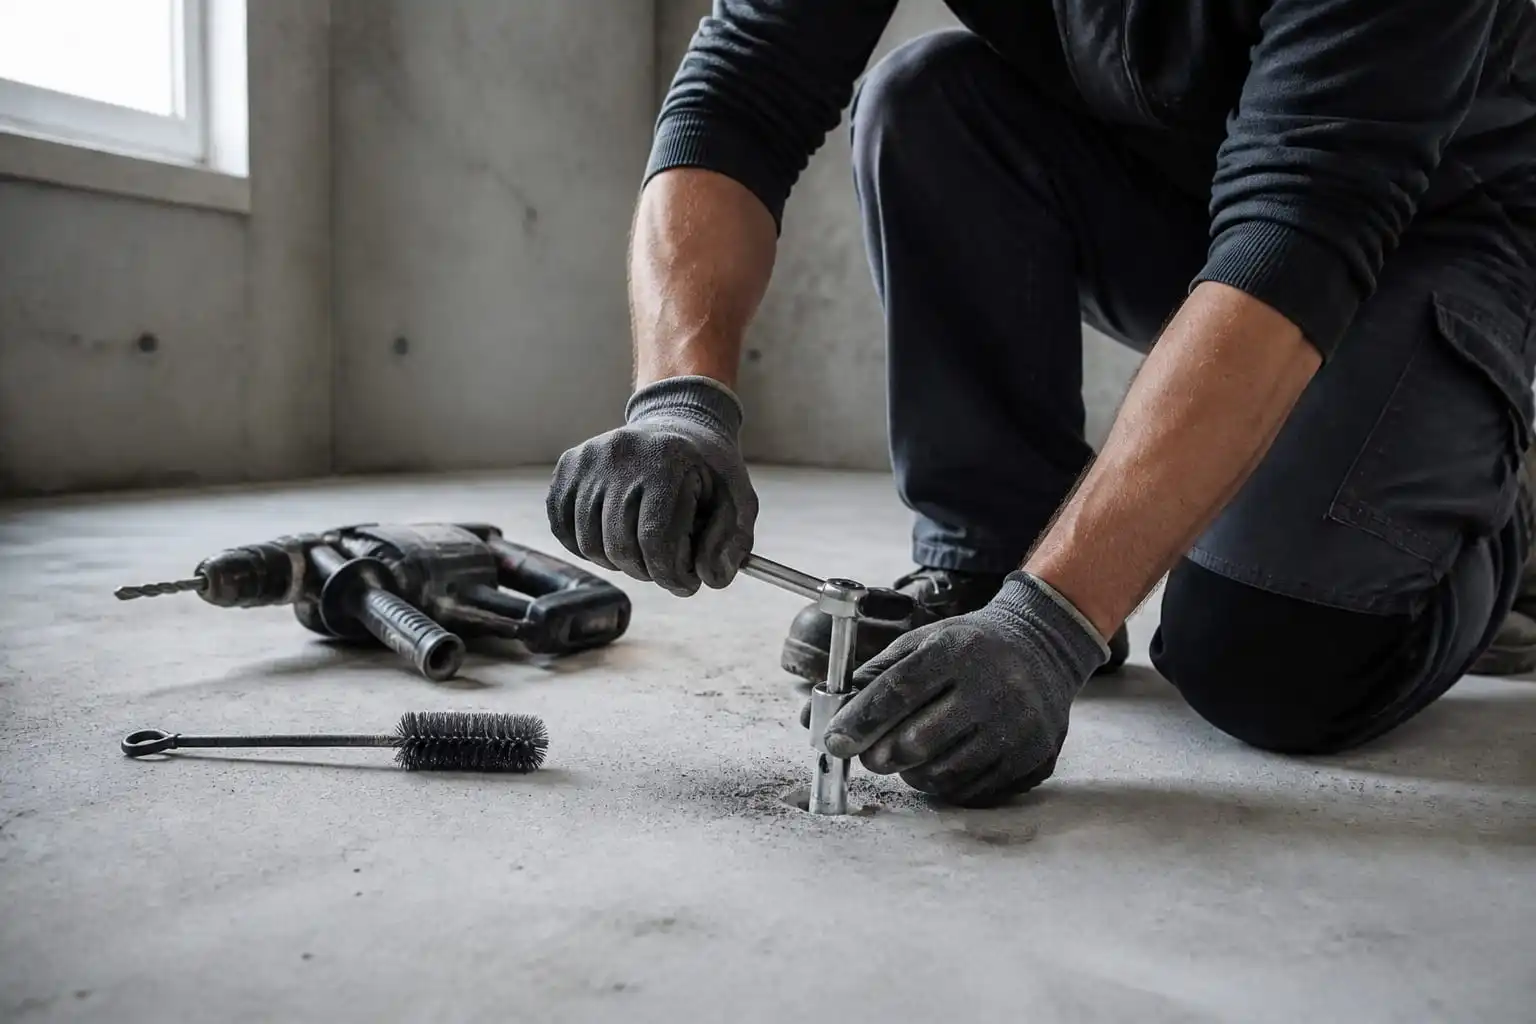
O ajuste do torque assenta o mecanismo. Não cria capacidade. A limpeza do furo, o grau de embutimento e a distância da borda determinam o que a âncora pode suportar.
Perguntas que os compradores realmente fazem
Posso usar uma única tabela de torque para todos os parafusos do mesmo tamanho?
Não. O tamanho e a classe definem o limite máximo. O atrito determina o torque máximo que um determinado valor proporciona. Dois parafusos M16 classe 8.8 com revestimentos diferentes podem apresentar uma diferença de 30% ou mais na força de aperto, mesmo com a mesma configuração. Use uma tabela para iniciar a discussão e, em seguida, confirme os dados na montagem real.
Uma chave dinamométrica calibrada é suficiente para garantir a fixação da junta?
A garantia é da chave, não da junta. A calibração elimina o erro da ferramenta, mas não elimina a dispersão por atrito, o embutimento ou a condição da rosca. Em uma junta crítica, combine o controle de torque com um método de verificação ou adote um método baseado em tensão.
Quão preciso é o controle de torque na prática?
Uma dispersão de 25% ou mais na pré-carga é normal para conjuntos secos, como recebidos. Essa dispersão é maior quando os revestimentos e lubrificantes variam entre lotes. Conjuntos lubrificados e com controle de temperatura apresentam melhor desempenho. Qualquer especificação que assuma uma precisão de 5% para uma chave dinamométrica está descrevendo um instrumento diferente.
Por que o mesmo torque se comporta de maneira diferente após uma mudança de revestimento?
Isso ocorre porque o revestimento alterou ambas as interfaces de fricção. Um revestimento mais espesso ou mais seco aumenta o coeficiente, de modo que a mesma configuração da chave resulta em menor força de aperto. Quando o revestimento muda, o valor do torque precisa ser reestabelecido. Ele não pode ser herdado.
A porca deve ser de uma classe diferente do parafuso?
Geralmente, as porcas são combinadas ou propositalmente superdimensionadas, de modo que o parafuso falhe por tensão em vez de por desgaste da rosca. O pareamento exato depende da norma e do comprimento de engate. Informe ambos e deixe o fornecedor confirmar, em vez de presumir que uma porca padrão seja adequada.
Os parafusos galvanizados precisam de um torque diferente?
Quase sempre. O revestimento a quente sem tratamento aumenta muito o atrito, e a porca com rosca sobredimensionada altera o contato da rosca. Alguns fornecedores adicionam um lubrificante para estabilizar o coeficiente. Essa decisão altera o valor do torque, portanto, deve ser incluída no pedido.
Qual o torque aplicado em uma âncora de cunha?
As especificações para aquela âncora, diâmetro e material de base servem como instrução de instalação. Não se trata de aumentar a capacidade de carga. Exceder esses limites pode danificar o mecanismo de expansão ou o concreto ao redor do furo.
O fornecedor pode fornecer o valor do torque?
Um fornecedor pode fornecer dados de teste, especificações de revestimento e um torque de instalação recomendado para uma montagem específica. A especificação final de aperto é de responsabilidade do projetista da junta, pois depende das placas, da gaxeta, da carga de serviço e do fator de segurança. Bons fornecedores são transparentes e não inventam um número.
Qual linha está mais frequentemente ausente em um desenho existente?
A condição de atrito. Padrão de revestimento, lubrificante, tipo de arruela e se as peças são usadas como recebidas ou limpas. Uma linha. Isso explica mais falhas em campo do que qualquer outra anotação faltante.
Torque é um meio. Força de aperto é o requisito.
O torque do parafuso e a carga de aperto são duas promessas diferentes no mesmo desenho. Uma é uma entrada que alguém registra. A outra é aquilo de que a estrutura realmente depende.
Na compra de fixadores, a maior parte da atenção se concentra no que pode ser medido na borda. Dimensões. Marcas de classificação. Espessura do revestimento. Números de certificação. Tudo isso importa.
Mas o que o cliente realmente compra é uma junta que permanece firme. Essa propriedade provém de uma pré-carga que ninguém inspeciona e de uma condição de fricção que ninguém especifica.
Três elementos resolvem grande parte do problema: uma ficha técnica conjunta de uma página, uma linha de revestimento que indica a condição do lubrificante e um valor de torque com uma referência de teste correspondente. Com esses elementos, as cotações se tornam comparáveis, a inspeção de entrada é mais rápida e uma mudança de fornecedor deixa de alterar as condições físicas da junta.
A JingleFix fornece fixadores, acessórios pré-fabricados e peças usinadas a partir de Ningbo, com personalização baseada em desenhos e amostras, além de documentação de inspeção acordada para cada pedido. Doze anos de experiência em exportação e o hábito de perguntar qual a finalidade da peça antes de cotar um preço.
Se você tem uma junta que continua causando problemas, envie os detalhes. Espessura da junta fixada, pré-carga desejada, revestimento, ambiente. Diremos o que está faltando antes de qualquer orçamento ser enviado.
Obtenha um orçamento que você possa comparar de verdade.
Envie seu desenho, detalhes da junta e quantidade desejada. Responderemos com o material, a especificação, as opções de revestimento e as evidências que podemos fornecer para essa peça específica.
Envie sua solicitação agora →Ou envie um e-mail para sales@jinglefix.com · WhatsApp +86 13958236696