Parafusos de aço inoxidável A2 ou A4: Escolha da classe e desgaste por atrito em parafusos de aço inoxidável
Um parafuso e uma porca de aço inoxidável, ambos corretos, ambos da mesma caixa. Após quatro voltas, a chave trava. A rosca está danificada. Nada foi apertado em excesso. Nada estava fora da tolerância.
Isso é o desgaste por atrito de fixadores de aço inoxidável, e consome mais horas de montagem do que qualquer confusão com tipos de material em um trabalho típico.
Duas decisões são tomadas em salas diferentes. A engenharia escolhe a família de ligas metálicas. A produção descobre o problema. O pedido de compra precisa incluir ambas, ou a segunda sala paga pelo silêncio da primeira.
Este guia abrange ambas as partes. A decisão sobre a liga metálica. E as condições de montagem que determinam se o produto resistirá ao teste de resistência.
O que são, de fato, os formatos A2 e A4?
Ambos são aços inoxidáveis austeníticos. Nenhum deles possui classificação de resistência. Essa simples frase evita grande parte da confusão em um desenho técnico.
A2 pertence à família 304. A designação europeia é EN 1.4301. Composta por aproximadamente 18% de cromo, 8% de níquel e sem molibdênio. É a liga de aço inoxidável padrão para fixadores em todo o mundo, e por um bom motivo. É fácil de moldar, solda bem, está disponível em todos os lugares e suporta a maioria das aplicações em ambientes internos e com água doce.
O aço A4 pertence à família 316, conforme a norma EN 1.4401. O teor de cromo permanece em torno de 16 a 18%, o de níquel aumenta ligeiramente e o de molibdênio aparece em cerca de 2 a 3%. Esse molibdênio é o principal argumento comercial. Ele estabiliza a película passiva contra o ataque de cloretos, razão pela qual o A4 é utilizado em cais, indústrias químicas e em qualquer local onde a névoa salina seja uma condição normal de trabalho.
Ambas as ligas são não magnéticas no estado recozido. Ambas tornam-se ligeiramente magnéticas após trabalho a frio. Portanto, um íman é uma ferramenta de aceitação inadequada e um teste de qualidade inferior. Já vimos um comprador rejeitar um bom lote de A4 porque um íman aderiu à cabeça de um parafuso conformado a frio. A cabeça tinha sido trabalhada a frio. Isso foi tudo o que o íman comprovou.
A marca de classificação na cabeça do aço indica a família do metal. A2 ou A4. Às vezes, o fabricante adiciona uma marca de usina. Essa marca não informa a usina, o número da corrida, o acabamento superficial ou se a peça foi passivada. Essas informações chegam em documentos impressos ou simplesmente não chegam.
Nenhuma das duas classes de aço inoxidável possui autolubrificação. O aço inoxidável austenítico é um metal aderente. Ele sofre encruamento em contato deslizante em vez de ceder, o que é excelente para placas de desgaste e péssimo para roscas.
O que os sufixos -70 e -80 prometem e o que não prometem.
O sufixo indica uma classe de propriedade segundo a norma ISO 3506-1 para parafusos e porcas, e a norma ISO 3506-2 abrange porcas comuns. O número representa a resistência nominal à tração em megapascals dividida por dez. A2-70 corresponde a 700 MPa nominal. A4-80 corresponde a 800 MPa nominal.
Não há têmpera e revenido nesse processo. O aço inoxidável austenítico não pode ser endurecido por tratamento térmico. A resistência provém do trabalho a frio, somado à taxa de endurecimento por deformação do próprio metal. Um parafuso A4-80 não é um parafuso tratado termicamente. Trata-se de um parafuso submetido a um trabalho a frio mais intenso.
Para sermos claros, pois esse erro é comum na inspeção de recebimento: a marca de classificação comprova a família da liga, não o tratamento térmico. Não há tratamento térmico a ser comprovado. O que a marca garante é uma combinação de composição química, condição e resultado mecânico, testados de acordo com a norma especificada no certificado.
Duas consequências decorrem disso. Classes mais altas tornam-se mais difíceis de produzir à medida que o diâmetro aumenta, porque não é possível trabalhar a frio uma seção grande de forma tão agressiva sem causar trincas. A disponibilidade diminui no topo da faixa de tamanho. E o aço inoxidável austenítico trabalhado a frio apresenta tensões residuais. Tensão, cloreto e calor são a receita para a fissuração por corrosão sob tensão por cloretos, portanto, uma classe mais alta não é automaticamente uma classe mais segura em um ambiente úmido com cloretos.
Designação completa no pedido: ISO 3506-1, A4-80, M12, passo grosso. Não "parafuso de aço inoxidável 316".
| Propriedade | A2 (304 / EN 1.4301) | A4 (316 / EN 1.4401) | O que significa no pedido |
|---|---|---|---|
| Família de ligas | Austenítico, tipo 18/8 | Austenítico, contendo molibdênio | Os certificados imprimem o número EN, não o código A. |
| Molibdênio | Nenhuma especificada | Normalmente de 2 a 3 por cento | A resistência ao cloreto pela qual você está pagando. |
| Aulas em oferta | A2-50, A2-70 | A4-50, A4-70, A4-80 | Não especifique uma classe que a fábrica não possa laminar. |
| Rota da força | Trabalho a frio | Trabalho a frio, mais trabalho a frio. | Não existe tratamento térmico que possa ser certificado. |
| Corrosão por cloretos | Moderado | Melhor, mas ainda não imune. | Serviços costeiros, marítimos e de salmoura chegam à A4 |
| Trincas por corrosão sob tensão | Sensível quando quente e úmido | Mais resistente | O cloreto quente pode exigir aço duplex ou revestido. |
| Custo | Linha de base | Mais alto | Uma folha A4 padrão é uma doação mensal. |
| Rota ASTM | ASTM A193 B8 | ASTM A193 B8M | Trabalhos sob pressão especificam ASTM, não ISO. |
| Serviço típico | Ambientes internos, água potável, assembleia geral | Marinho, químico, costeiro | Descreva o ambiente, não apenas a liga metálica. |
Observe atentamente as duas últimas linhas. Os formatos A2 e A4 não são intercambiáveis em nenhuma das direções. Colocar A4 onde A2 seria adequado custa dinheiro silenciosamente, todos os meses, durante toda a duração do projeto. Colocar A2 onde A4 era necessário resulta posteriormente em manchas marrons na fachada finalizada, e a segunda opção é muito mais cara que a primeira.
Quando os cloretos forçam A4, e quando A4 ainda falha
O fator decisivo são os cloretos. Não a água. Nem a umidade por si só. São os íons cloreto, que chegam na forma de névoa salina, sal de degelo, água sanitária, traços de ácido clorídrico, salmoura ou produtos químicos de processo.
A2 sob corrosão por cloretos. A película passiva se rompe localmente, a corrosão se aprofunda e a peça exala manchas de ferrugem em tudo o que estiver abaixo dela. Em trabalhos em áreas costeiras, as manchas aparecem antes mesmo de alguém inspecionar o fixador, fazendo com que todo o conjunto pareça defeituoso quando, na verdade, apenas a liga estava incorreta.
O segundo modo de falha é pior, porque é repentino. A fissuração por corrosão sob tensão induzida por cloretos requer três fatores simultaneamente: uma liga austenítica suscetível, tensão de tração e cloretos em um ambiente com calor e umidade. Fixadores conformados a frio estão repletos de tensão de tração residual. Um parafuso apertado está sob tensão de tração por definição. Combine isso em um local costeiro e quente e uma trinca pode atravessar um parafuso que parecia perfeito na instalação.
Essa é a parte desconfortável. O A4-80 é mais resistente que o A4-70 e, em um ambiente quente com cloreto, o trabalho a frio adicional resulta em menor margem de segurança contra trincas, e não maior. Quando o serviço é realmente agressivo — salmoura quente, exposição a produtos químicos concentrados, umedecimento repetido — a resposta honesta é que você pode ter descartado completamente a opção A2/A4. Aços duplex, superduplex ou um aço carbono revestido com uma margem de corrosão adequada podem ser a solução ideal. No caso do aço carbono, o revestimento altera o comportamento de aperto, como ocorre com os fixadores galvanizados a quente . Um fornecedor que afirma que o A4 resolve todos os problemas está vendendo um código de peça, não uma solução.
Os aços A2 e A4 também são frágeis em comparação com um parafuso de carbono classe 8.8. Quando uma junta exige alta pré-carga em um espaço confinado, nenhum aço austenítico a oferece a um custo acessível. O aço de alta resistência revestido é a solução usual.
Para tudo o que se situa entre esses dois extremos, a regra prática é: tamanho A4. Ambientes costeiros, marítimos, sal de degelo, atmosfera de piscinas, lavagem de fábricas de alimentos com desinfetantes à base de cloreto: especifique A4. Ambientes internos secos, protegidos, água doce, máquinas em geral: A2 é adequado e mais econômico.
Existe também a contaminação, que é um problema à parte, mesmo que se trate das mesmas ferramentas. O aço A2 que foi cortado, escovado ou jateado com ferramentas previamente utilizadas em aço carbono irá enferrujar. O ferro livre incorporado na superfície começa a corroer imediatamente. Isso não é uma falha de classificação, mas sim uma falha de manutenção, e a passivação conforme a norma ASTM A967 é a solução usual. A passivação dissolve o ferro livre incorporado e reconstrói a película passiva. Ela não altera a liga e não protegerá o A2 de um ambiente com cloretos.
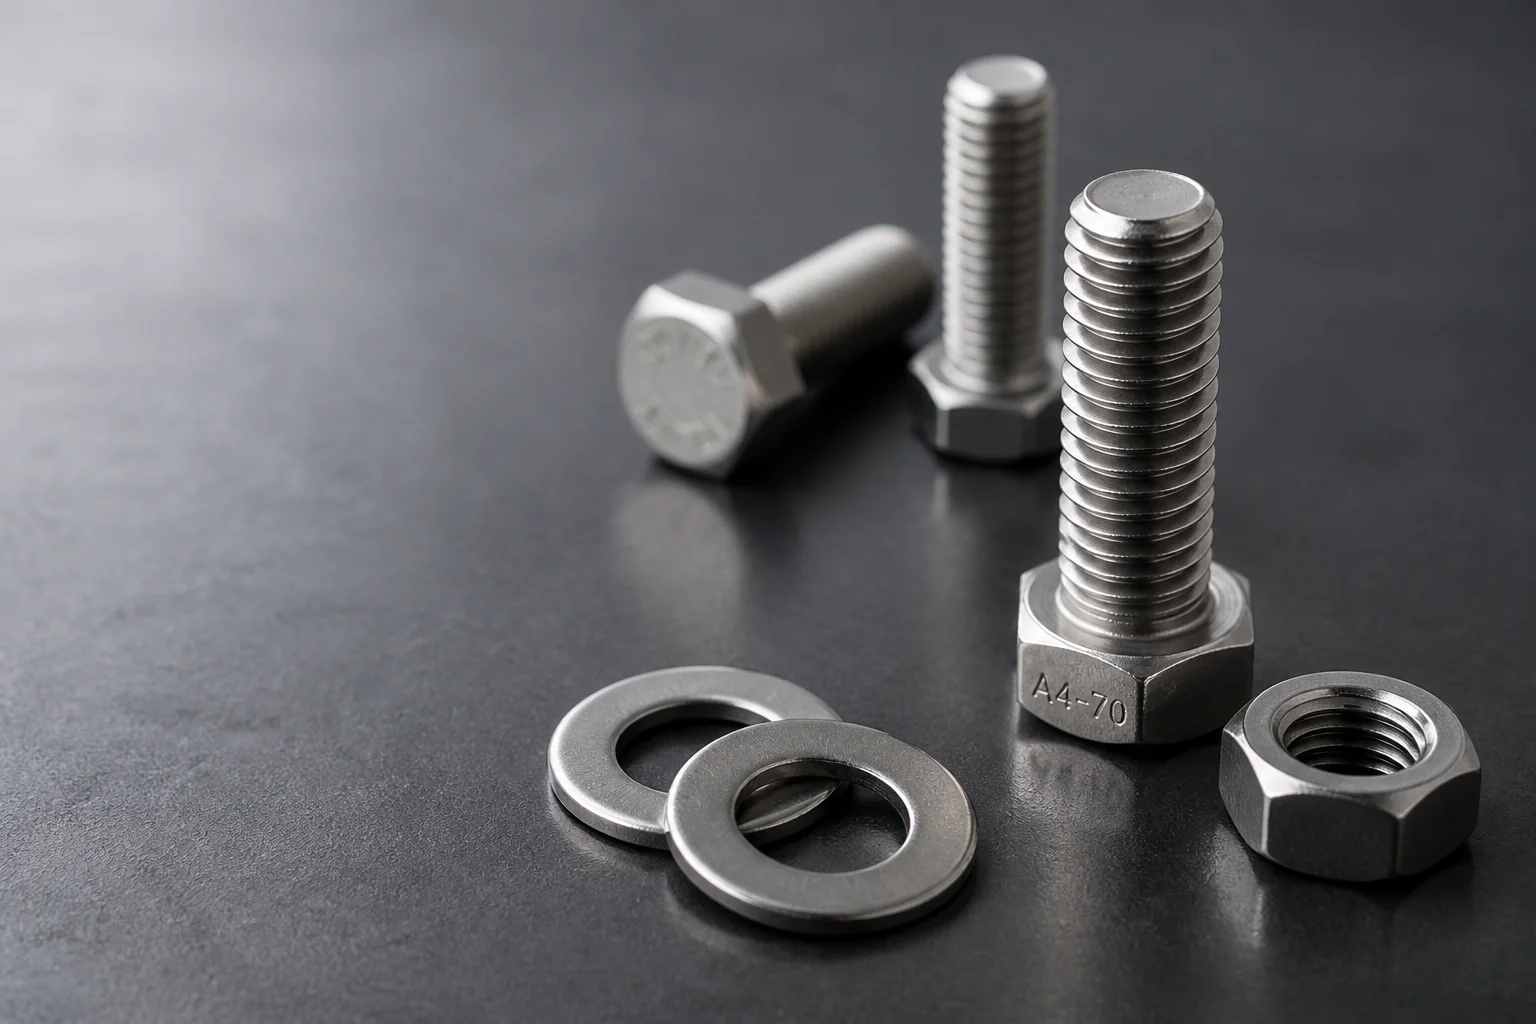
Os parafusos e porcas A2 e A4 parecem idênticos na bancada. A marca na cabeça do parafuso e o certificado de fábrica são as únicas formas confiáveis de diferenciá-los, sendo o certificado o que prevalece em uma auditoria.
Por que duas peças de aço inoxidável em perfeito estado travam?
Agora, a parte que paralisa as linhas de produção. O engripamento de fixadores de aço inoxidável é a soldagem a frio entre duas superfícies austeníticas sob pressão, e não precisa da ajuda de um fornecedor ruim.
O mecanismo é comum. Toda superfície metálica possui uma película de óxido. Sob a pressão de contato de uma rosca sob carga, essa película se rompe nos pontos de maior contato, microscópicos. Metal novo e exposto encontra metal novo e exposto, e nessa escala as duas superfícies se unem. O aço inoxidável austenítico faz isso com facilidade, porque sua camada de óxido se regenera quase instantaneamente e o endurecimento por deformação mantém a pressão de contato elevada.
Uma vez formada uma ligação local, a rotação contínua rasga o metal em vez de deslizá-lo sobre ele. O material rasgado se aglomera. Esse aglomerado aumenta o atrito. Maior atrito exige mais torque para a mesma rotação, o que aumenta a pressão, criando mais ligações. A rosca emperra, a porca trava e o instalador acaba quebrando o parafuso ou cortando a porca.
Os sinais surgem em sequência e valem a pena serem ensinados a qualquer pessoa que trabalhe com marcenaria. Primeiro, uma mudança na sensação — a porca para de deslizar livremente. Depois, um leve rangido. Em seguida, um aquecimento na porca. Depois, um arrasto áspero e irritante. Depois disso, a junta está inutilizável.
Ambos os componentes podem estar perfeitamente de acordo com as especificações. O desgaste por atrito não é um defeito em nenhuma das peças. E uma porca de aço inoxidável em um parafuso de aço inoxidável é a pior combinação possível, que é exatamente o que a maioria dos desenhos recomenda, porque a correspondência de graus de resistência resulta em uma aparência mais organizada.
Agora, some a isso os hábitos de projeto que pioram a situação. O passo fino proporciona maior área de contato e mais deslizamento por milímetro de fixação. O engate longo multiplica a área que pode ser colada. Uma parafusadeira de impacto de alta velocidade oferece rotação rápida, alto torque e ausência de feedback. Todos os três são comuns. Todos os três são evitáveis.
| Acionar | Por que isso promove convulsões? | Mitigação que funciona | Força da correção |
|---|---|---|---|
| Aço inoxidável sobre aço inoxidável, seco | Mesma liga, mesma dureza, sem película. | Antiaderente na rosca e na superfície de apoio. | Forte |
| Passo de rosca fina | Mais contato pelas laterais, mais deslizamentos. | Passo grosso, a menos que o projeto exija passo fino. | Forte e livre |
| Motorista de impacto | Torque martelado, calor, sem feedback | Ferramentas manuais ou uma parafusadeira de baixa velocidade | Forte |
| Noivado longo | Mais superfície para soldar a frio, mais atrito. | Adeque o engajamento ao design. | Moderado |
| dureza correspondente | Nenhuma das superfícies pode ceder | Pares de graus de dureza diferentes | Fraco sozinho |
| Areia no fio | Uma partícula atinge o flanco | Limpe antes da montagem; guarde as peças pequenas em um saco plástico. | Forte |
| Início de rosca cruzada | A primeira curva incomoda, o resto segue. | Extremidades chanfradas; comece à mão | Forte |
| Reutilização de uma peça danificada | Flancos dilacerados garantem uma repetição | Descarte ambas as partes; nunca tente reaproveitar. | Regra absoluta |
Ao analisar essa tabela, tenha em mente o seguinte: as linhas próximas ao topo representam correções de processo. Elas custam quase nada e funcionam. As linhas mais abaixo representam correções de projeto e compras. Elas também funcionam, mas exigem que alguém altere um desenho ou uma ordem de compra, e esse é sempre o caminho mais lento.
As correções práticas na fábrica, na ordem em que devem ser testadas.
Primeiro, o lubrificante. Um composto antiaderente cria uma película entre as duas superfícies e reduz o atrito o suficiente para que as asperezas nunca atinjam a pressão necessária para a adesão. Pastas à base de dissulfeto de molibdênio e cobre são as opções tradicionais. Lubrificantes à base de cera e de película seca são mais limpos e comuns em fábricas próximas à indústria alimentícia. Todos são melhores do que a montagem a seco.
Aplique em dois locais, não em um. A rosca e a superfície sob a porca ou a cabeça do parafuso têm contato deslizante. Oficinas que lubrificam apenas a rosca ainda sofrem com travamento e depois culpam a pasta.
O objetivo é obter uma película fina e uniforme de graxa. Uma escova carregada atrai partículas abrasivas e altera o coeficiente de torque. Além disso, uma junta lubrificada requer um valor de torque específico, pois a graxa reduz o atrito e, com a mesma configuração da chave, proporciona maior força de aperto. Isso geralmente é desejável, mas ainda precisa ser calculado. A relação entre torque e força de aperto está descrita em nossa nota sobre torque de aperto de parafusos .
Em segundo lugar, quebre a correspondência de dureza. Se o parafuso e a porca forem da mesma liga e classe, nenhuma das superfícies cederá e permitirá que a outra deslize. Combinar um parafuso A2 com uma porca A4 dá a uma das superfícies uma ligeira vantagem. Ajuda, mas não é a solução definitiva, e quem afirma isso provavelmente nunca viu uma junta emperrada. A versão mais resistente é feita com uma liga completamente diferente: uma porca de bronze silício ou uma porca de aço inoxidável com revestimento de película seca elimina o contato aço inoxidável com aço inoxidável na interface de deslizamento. Reserve essa opção para juntas que apresentam falhas recorrentes.
Use roscas com passo grosso. Roscas grossas sofrem menos desgaste do que roscas finas do mesmo diâmetro. Menos rotações até o assentamento, menor distância de deslizamento. Se o desenho indica passo fino por algum motivo — vibração, ajuste, parede fina — mantenha-o e use mais lubrificante. Se o passo fino foi escolhido por hábito, mude-o.
Diminua a velocidade de rotação. O calor é o acelerador. Uma porca rosqueada em alta velocidade gera calor por fricção na lateral antes que a película lubrificante possa fazer seu trabalho, e o aço inoxidável quente sofre desgaste por atrito com mais facilidade do que o frio. Uma rotação lenta, constante e contínua é melhor do que rajadas rápidas. Se a porca ranger, pare, afrouxe-a, adicione lubrificante e tente novamente. Forçar a porca mesmo com o ruído transforma uma junta recuperável em sucata.
Guarde a parafusadeira de impacto. Ela é a causa mais comum de problemas em fábricas que fizeram tudo certo. Uma parafusadeira de impacto aplica torque em golpes de martelo, em alta velocidade e sem nenhum feedback. É a máquina ideal para causar desgaste irregular. Use ferramentas manuais, uma parafusadeira de baixa velocidade controlada ou uma chave dinamométrica aplicada lentamente. Se a produção exige velocidade, a solução é um sistema de lubrificação adequado e uma porca revestida, não uma parafusadeira maior.
Em seguida, o básico. Roscas limpas. Inícios chanfrados. Não reutilizar uma peça danificada. Embalagem individual para peças pequenas de aço inoxidável para que as roscas não se atritem umas contra as outras na caixa durante três semanas no mar. Nada disso é exótico. Tudo isso é simplesmente ignorado.
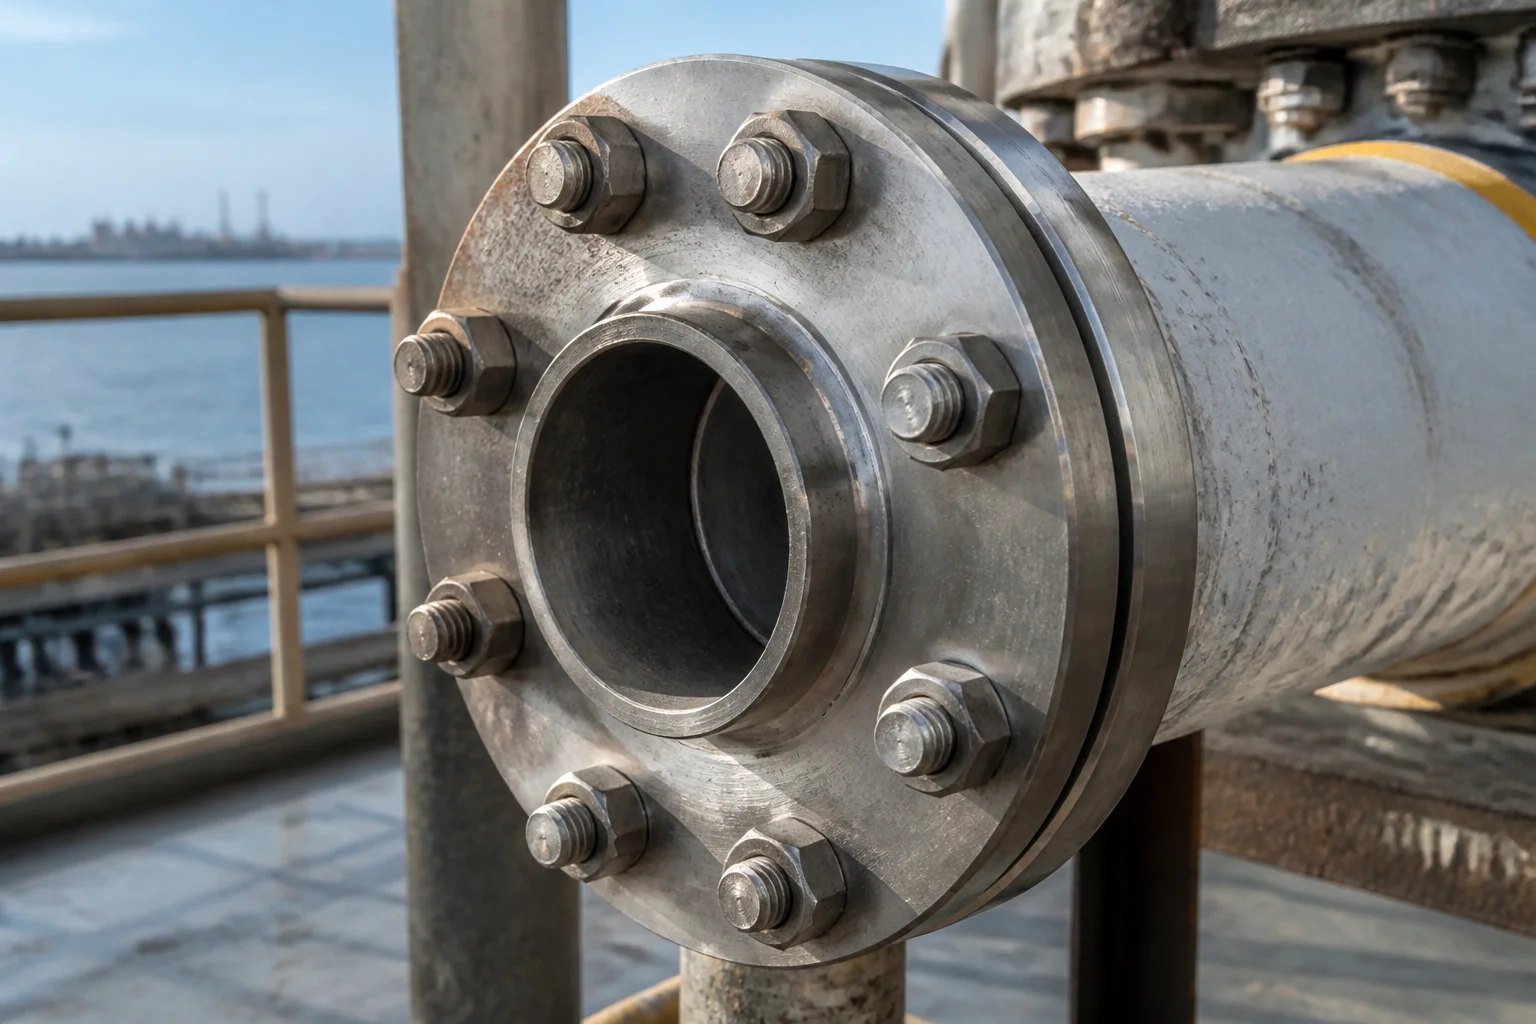
As instalações marítimas e químicas são onde a decisão sobre a classificação é testada. Cloretos, serviço quente e úmido e um parafuso apertado são exatamente a combinação que o A2 suporta mal.
O que o desenho e o relatório de inspeção não lhe dirão
Abra um desenho típico de um fixador de aço inoxidável. Você encontrará a dimensão, o comprimento, a indicação da rosca, a marca de classe e uma nota de acabamento que diz "passivado" ou "limpo". Essa é toda a especificação, e faltam as três variáveis que determinam se a montagem funciona.
A primeira linha que falta é o lubrificante, ou a sua ausência. Uma porca A4-70 seca e uma encerada são a mesma peça no papel, mas produtos diferentes na bancada. Nada no desenho as distingue, e, portanto, nada na cotação também as distingue.
A segunda questão é a peça de acoplamento. O desgaste por atrito é uma propriedade de um par. Um desenho que especifica um parafuso e deixa a porca a cargo do instalador especificou apenas metade de uma junta. Se a porca vier de um fornecedor diferente, em uma liga diferente, com uma dureza diferente, o acoplamento nunca foi projetado. Aconteceu.
O terceiro fator é o engate da rosca e a profundidade do furo. Ambos influenciam a área de contato, e a área de contato determina o risco de travamento. Geralmente, ambos são definidos por quem projetou o braquete.
Agora, o relatório de inspeção. Ele mostrará as dimensões em relação à tolerância, os resultados do calibrador de rosca e um certificado de fábrica com a composição química e as propriedades mecânicas. Bons documentos, porém nenhum deles menciona o modo de falha que você está realmente enfrentando. Um calibrador passa/não passa comprova que a rosca se encaixa. Ele não diz nada sobre como a rosca se comporta a 40 N·m com partículas abrasivas.
Vale a pena ler o certificado por dois motivos. Primeiro, em Química, compare com a nota solicitada, pois vender A2 como se fosse A4 é uma prática comum e a diferença de preço é real. Segundo, compare o resultado em Mecânica com a nota indicada no cabeçalho, pois uma peça de nível 70 marcada como 80 é uma situação completamente diferente.
Sempre que houver um valor de dureza disponível, guarde-o. É esse número que indica se o truque da dureza diferente tem alguma chance de funcionar.
Outro documento importante, e raramente solicitado, é o registro de passivação. A norma ASTM A967 é a referência mais citada pelos compradores. A passivação remove o ferro livre e restaura a camada passiva. Ela também deixa uma superfície muito limpa e altamente ativa, e o desgaste por atrito em aço inoxidável limpo não é menos agressivo do que o desgaste por atrito em aço inoxidável sujo. Se a passivação for extensa e a montagem for a seco, o risco aumenta em vez de diminuir. Esse é um argumento a favor de se tomar a decisão sobre o lubrificante somente após a passivação, de forma deliberada.
O que nos leva de volta a uma única observação: o engripamento de fixadores de aço inoxidável não é detectado pela inspeção. Ele é prevenido pela especificação, e a especificação ocorre antes mesmo da fabricação das peças.
O que deve constar na ordem de compra?
Grande parte deste artigo se resume a uma página de texto de pedido de compra. Escreva-o uma vez e o argumento deixa de ser recorrente.
O pedido exige a especificação da classe duas vezes: o código A, reconhecido pela loja, e o número EN, impresso no certificado da fábrica. Além disso, é necessário informar a classe com sua respectiva norma e o passo explicitamente, pois apenas "M10" pressupõe que algumas mesas sejam de passo grosso, enquanto outras devem ser de passo fino.
O que os fornecedores de peças raramente veem: a condição de montagem. Quem aplica o lubrificante, qual é o lubrificante e se ele é aplicado apenas na rosca ou também na superfície de contato do rolamento. Um fornecedor que aplica lubrificante seco internamente apresenta um orçamento diferente de um que envia o produto seco. Ambos são legítimos. Apenas um deles se adequa ao seu processo.
Adicione a linha de embalagem. Peças de aço inoxidável transportadas soltas em caixas de papelão chegam com danos nas roscas, que se manifestam como desgaste por atrito na linha de montagem, e a culpa é atribuída à liga. Embalagens individuais em sacos plásticos ou caixas com divisórias são uma medida de segurança barata para peças pequenas.
Por fim, solicite uma quantidade de teste antes da produção em larga escala. Cinquenta peças montadas sob suas próprias condições fornecerão mais informações sobre o risco de apreensão do que qualquer certificado, a um custo praticamente nulo.
| Campo PO/RFQ | O que escrever | Por que pertence a esse lugar? |
|---|---|---|
| Avalie, em ambos os sentidos. | A4, EN 1.4401 | A composição química é verificada em relação ao número EN. |
| Classe e padrão | A4-70 ou A4-80 conforme ISO 3506-1; porcas conforme ISO 3506-2 | Liga metálica e resistência são duas decisões importantes. |
| Fio e passo | M12 x 1,75 grosso, ou fino se realmente necessário | A inclinação acentuada aumenta o risco, portanto, torne-a visível. |
| Parte de acasalamento | Grau, classe e acabamento da porca, fornecidos em conjunto. | Galling é uma propriedade para casais. |
| Lubrificante | Tipo, cobertura, aplicada pelo fornecedor ou por nós. | O controle mais eficaz e o mais omitido |
| Noivado | Espessura de fixação mais encaixe na porca ou furo | Engate prolongado custa torque e aumenta o contato |
| Passivação | Conforme a norma ASTM A967 ou não, com o registro fornecido. | Impede que a ferrugem do ferro livre seja interpretada como uma falha de classificação. |
| Condição da rosca | Rolado, chanfrado, sem início rolado | A maioria das convulsões começa na primeira curva |
| Documentação | Certificado de fábrica por lote, especificações mecânicas por classe. | Vincula a alegação de liga metálica ao envio. |
| Ambiente | Costeiro, químico, lavagem, temperatura | Permite que o fornecedor conteste a classificação. |
Essa tabela cabe em uma página. Coloque-a no modelo de solicitação de cotação (RFQ) e os argumentos recorrentes param antes mesmo de começar. O processo completo, incluindo a redação baseada em desenhos, está em nosso guia para escrever uma solicitação de cotação de fixadores personalizados .
Uma ressalva. Nem todo pedido precisa de um índice de dureza, um registro de passivação e um lote de teste. Uma caixa de parafusos de cabeça cilíndrica M6 A2 para proteção de máquina não é um conjunto de flanges para uma linha química. A documentação deve estar alinhada ao custo de uma falha, ou ela se tornará ruído que os fornecedores aprenderão a ignorar.
Perguntas que os compradores realmente fazem
O formato A4 é sempre melhor que o A2?
Não. O A4 oferece maior resistência a cloretos e custa mais caro, mas não traz nenhuma vantagem para uso em ambientes internos secos. Escolha o A4 onde houver exposição real a cloretos, ar marinho ou produtos químicos. Em todas as outras situações, opte pelo A2 e invista a diferença em lubrificante e embalagens melhores, o que evitará mais falhas.
Posso usar parafusos A2 com porcas A4?
Sim, e muitas plantas fazem isso deliberadamente. A combinação de duas nozes proporciona uma ligeira diferença de dureza, o que reduz o risco de desgaste, e o teor de molibdênio da noz ajuda onde a rosca exposta entra em contato com o cloreto. Indique a combinação no pedido para que seja uma decisão consciente e não uma mera coincidência de estoque.
O produto antiaderente afeta o valor do torque?
Sim, substancialmente. Uma rosca lubrificada tem um coeficiente de atrito menor, portanto, a mesma configuração da chave produz uma força de aperto maior do que uma montagem a seco. Recalcule o torque para a condição lubrificada e indique no desenho que as peças são fornecidas lubrificadas.
Por que as mesmas peças foram montadas sem problemas no ano passado?
Algo na cadeia de produção mudou. Um lubrificante diferente ou a ausência dele, um novo acabamento de rosca de um fornecedor diferente, um operador mais rápido na linha de produção, um lote de abrasivo mais grosso na oficina ou um operador diferente. O desgaste por atrito é sensível às condições, não apenas aos materiais, portanto a comparação deve levar em conta tanto o processo quanto a peça.
Um parafuso emperrado pode ser limpo e reutilizado?
Não. O engripamento transfere metal e danifica os flancos da rosca, de modo que a geometria deixa de ser a especificada no desenho. O recondicionamento da rosca com uma lima mascara o dano e garante uma segunda travagem com torque menor. Descarte ambas as peças e comece novamente.
Um parafuso de aço inoxidável revestido ainda é considerado aço inoxidável?
O substrato é o aço inoxidável. Uma película seca ou revestimento de cera é depositada sobre ele, e a resistência à corrosão da liga base permanece inalterada, exceto nas bordas cortadas. Os revestimentos em aço inoxidável existem principalmente para lubrificação e para evitar o contato entre as roscas, e não geralmente para adicionar proteção contra corrosão.
Como posso ter certeza de que a nota que recebi é a nota que solicitei?
O certificado de fábrica, verificado quanto à composição química exigida pela especificação, e a marcação de classificação na cabeça do grão que corresponda à especificação são pontos válidos. Um ímã não comprova nada de útil. Se o risco for alto, uma análise química pontual ou um teste de dureza em uma amostra resolve a questão em minutos.
A classificação protege a estrutura. O lubrificante protege a montagem.
Duas decisões, uma ordem de compra, e eles se confundem constantemente.
A classificação responde a uma questão de corrosão. A2 para uso normal, A4 onde há presença de cloretos, e uma discussão honesta quando nenhuma das duas classificações for realmente adequada. Essa decisão é da engenharia e deve ser tomada considerando o meio ambiente, não por hábito.
A classe de resistência responde a uma questão sobre a capacidade de carga da junta. Ela define o que a junta pode suportar, e o número representa o resultado do trabalho a frio, e não do tratamento térmico. Uma classificação 80 não garante uma metalurgia superior, mas sim uma maior deformação durante a fabricação.
Nenhuma das decisões resolve o problema da montagem. O engripamento é um evento superficial, e as superfícies são regidas pela combinação de lubrificante, passo, velocidade, limpeza e dureza. Ignore todos os cinco fatores e uma junta A4-80 perfeitamente especificada ainda assim emperrará no primeiro parafuso.
É por isso que o desgaste por atrito de fixadores de aço inoxidável continua aparecendo em relatórios de custos sob o título errado. É registrado como uma reclamação de qualidade contra um fornecedor que enviou exatamente o que foi encomendado. A verdadeira lacuna é uma linha de texto que ninguém escreveu.
Escreva a linha. Mencione a especificação duas vezes, a classe e seu padrão, o passo, o lubrificante e quem o aplica, a peça de acoplamento e solicite um lote de teste. Em seguida, na oficina, diminua a velocidade do operador e mantenha um pincel de pasta antiengripante na bancada.
A JingleFix fornece fixadores, ancoragens, grampos e peças usinadas em aço inoxidável e aço carbono a partir de Ningbo, com personalização baseada em desenhos e amostras, além de documentação de inspeção acordada para cada pedido. Doze anos de experiência em exportação e o hábito de perguntar sobre a função da junta antes de cotar a classe de aço. Se você está escolhendo entre A2 e A4, ou enfrentando problemas de travamento em uma linha de produção, a gama de produtos está aqui , e os parafusos sextavados são especificados em detalhes na página dedicada a eles .
Envie-nos informações sobre o ambiente, as dimensões, a classe e o que será fixado nas peças. Antes de qualquer orçamento, indicaremos o que está faltando na especificação.
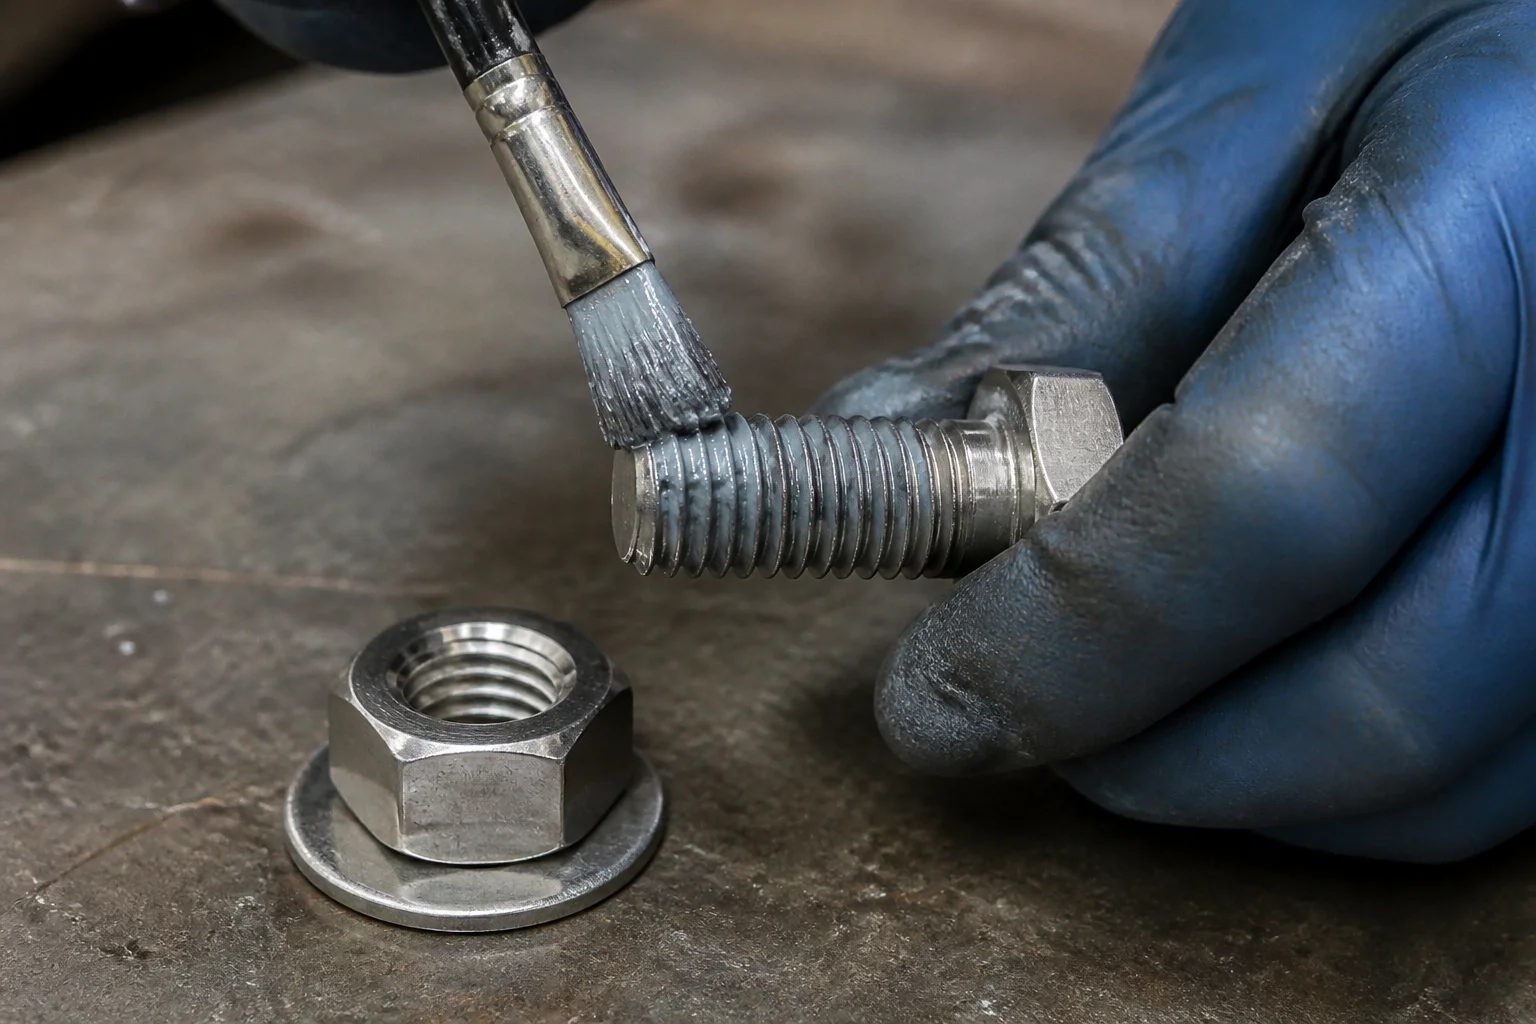
Uma película fina e uniforme na rosca e sob a superfície de contato do rolamento. Duas superfícies, não uma, e nunca uma escova carregada — o excesso de pasta acumula partículas abrasivas e altera o coeficiente de torque.
Especifique a classe e a condição de montagem de uma só vez.
Envie-nos as dimensões, a quantidade, a classe de resistência e o ambiente de serviço. Responderemos com opções de grau de resistência, lubrificantes e embalagens, além da documentação que podemos fornecer para essa peça específica.
Envie sua solicitação agora →Ou envie um e-mail para sales@jinglefix.com · WhatsApp +86 13958236696