Момент затяжки болтов и усилие зажима: что покупатели должны указать перед утверждением.
Два болта сходят с одного завода. Тот же чертеж. Тот же ключ. Тот же момент затяжки 210 Н·м. Одно соединение держится годами. Другое ослабевает при первой же переключении.
В документах это ничем не объясняется. В документах была зафиксирована информация о входных данных. В них никогда не указывалось, что именно получалось в соединение.
Крутящий момент — это то, что создает гаечный ключ. Нагрузка зажима — это то, что испытывает шарнир. Трение находится между ними, и трение — это та переменная, которую почти никто не записывает.
Таким образом, это руководство по моменту затяжки болтов и усилию зажима сосредоточено на том, что вы можете контролировать как покупатель. Что момент затяжки может и чего не может вам показать. Какие детали влияют на усилие зажима. Чем отличаются методы затяжки и что они доказывают. И что должно быть в запросе на коммерческое предложение, чтобы можно было сравнить два предложения без догадок.
Если ничего больше не запомните, запомните одну фразу: значение крутящего момента без учета трения — это число без смысла.
Ваш гаечный ключ измеряет трение, а не силу.
Динамометрический ключ измеряет сопротивление. В этом вся его работа. Он знает, с каким усилием нужно было продолжать закручивать гайку. Он понятия не имеет, какое сопротивление испытывали пластины.
Пластины растягиваются. Болт увеличивается на несколько сотых миллиметра. Он действует как очень жесткая пружина и сжимает соединение. Эта сила называется зажимной нагрузкой.
Связь между ними выражается в короткой формуле: T = K × F × d. Крутящий момент равен коэффициенту, умноженному на предварительную нагрузку, умноженному на номинальный диаметр. K объединяет все эффекты трения в одно безразмерное число, поэтому оно имеет такой большой вес, но и такое малое значение.
Возьмем болт диаметром 50 мм, на который требуется нагрузка 100 кН. Коэффициент K, равный 0,20, означает примерно 1000 Н·м. Коэффициент K, равный 0,14, означает 700 Н·м для того же соединения. Тот же болт. Та же цель. На 30% меньше работы гаечного ключа.
В самой стали ничего не изменилось. Изменились только поверхности.
В этом и заключается вся проблема, и она умещается в одну строку арифметических вычислений. Если вам нужен аналогичный аргумент для мелких крепежных элементов, то в нашей заметке о том, почему крутящий момент важен при закручивании винтов, рассматривается вопрос с точки зрения сборки.
Куда на самом деле направляются усилия
В сухом стальном соединении примерно десятая часть приложенного крутящего момента превращается в усилие затяжки. Остальная часть переходит в трение. Под поверхностью гайки. Вдоль резьбы. Это разделение постоянно встречается в литературе по болтовым соединениям и объясняет, почему небольшие изменения поверхности приводят к большим изменениям предварительного натяжения.
| Путь | Доля приложенного крутящего момента (сухая сталь, типичные значения) | Что им управляет |
|---|---|---|
| Трение под головкой / на поверхности гайки | ≈ 50% | Твердость и плоскостность шайбы, площадь опоры, покрытие, заусенцы. |
| трение нити | ≈ 40% | Состояние резьбы, толщина покрытия, смазка, класс посадки |
| Полезная работа (растяжение болта) | ≈ 10% | Длина рукоятки, диаметр хвостовика, модуль упругости |
Эти пропорции объясняют большинство неожиданностей, возникающих в процессе эксплуатации. Замена шайбы влияет на подшипниковый узел. Изменение покрытия влияет на оба узла одновременно. Ни одно из этих различий не отражается в протоколе проверки размеров.
Это означает, что сухая оцинкованная гайка и гайка с вощеным цинковым покрытием не взаимозаменяемы при нагрузке 210 Н·м. Обе могут пройти проверку размеров, но при этом обеспечить образование соединений, которые будут вести себя совершенно по-разному.
K — это число, которое вы наследуете, а не число, которое нужно искать в словаре.
Никто не измеряет коэффициент крутящего момента для стандартного заказа. Его берут по наследству. Из технической документации на покрытие. Из предыдущего проекта. Из таблицы, которую кто-то разослал по электронной почте в 2019 году.
Правильный способ измерения описан в стандарте ISO 16047. Используются: производственный болт, производственная гайка, производственная шайба, калиброванный стенд для измерения крутящего момента и натяжения, а также график зависимости крутящего момента от предварительной нагрузки для всей партии узлов. Последний пункт часто упускают из виду. Один узел ничего не доказывает, потому что разница между узлами – это и есть вся суть.
В коммерческом предложении, содержащем значение K, также должны быть указаны три параметра: стандарт испытаний, испытанная сборка и дата. Без них число будет представлять собой среднее значение для деталей, произведенных другой компанией.
Диапазоны, с которыми вы столкнетесь на практике, являются приблизительными и зависят от конкретного типа покрытия и смазки:
- Обычная или слегка смазанная маслом сталь в исходном состоянии: примерно от 0,18 до 0,22
- Цинковое гальваническое покрытие с воском или сухой пленочной смазкой: примерно от 0,14 до 0,18
- Цинковые хлопья со встроенной смазкой: примерно от 0,12 до 0,16
- Горячее цинкование, покрытие без каких-либо добавок: часто выше 0,22, иногда выше 0,30.
- Нержавеющая сталь без противозадирной смазки: высокая прочность, нестабильность и склонность к заклиниванию.
Рассматривайте эти диапазоны как ориентир, а не как критерии приемки. Стандарт ISO 16047 призван заменить устоявшееся среднее значение измеренным коэффициентом для конкретного болта, гайки, шайбы, покрытия и смазки, поставляемых заказчиком. Именно на это измерение следует ссылаться в заказе на покупку.
Уровень задает потолок. Гаечный ключ просто следует за ним.
Прежде чем будет определено значение трения, болт сам решает, какое предварительное натяжение вообще возможно. Класс прочности по ISO 898-1 или марка по соответствующей спецификации ASTM определяют предел прочности на растяжение, предел текучести и предельную нагрузку, в пределах которой должна выполняться программа затяжки.
| Обозначение | Номинальная прочность на растяжение | Типичное использование | Внимание покупателям! |
|---|---|---|---|
| Класс 4.8 / 5.8 | 400 / 500 МПа | Легкие строительные конструкции, мебель, общая сборка. | Низкое предварительное натяжение; не заменяет 8,8 в нагруженном шарнире. |
| Класс 8.8 | 800 МПа | Машиностроение, общестроительные металлоконструкции. | Наиболее распространенный класс; убедитесь, что он закален и отпущен, а не просто имеет соответствующую маркировку. |
| Класс 10.9 | 1000 МПа | Высоконагруженное оборудование, автомобильная промышленность, строительные конструкции | Риск водородного охрупчивания после гальванического покрытия |
| Класс 12.9 | 1220 МПа | Компактные высокопрочные соединения | Очень чувствителен к процессам нанесения покрытия и повреждению резьбы. |
| ASTM F3125 Gr. A325 / A490 | Минимальное давление: 825 / 1035 МПа | Соединения стальных конструкций в Северной Америке | Оба были объединены в F3125; на более старых чертежах до сих пор используются старые названия. |
| EN 14399-3 / -4 (HR, HV) | Системно-специфический | Европейские конструкционные болтовые соединения | Поставляется в виде согласованного узла; не следует смешивать компоненты разных систем. |
Из этой таблицы следует два момента. Во-первых, целевое предварительное натяжение обычно указывается как доля от предельной нагрузки или минимальной прочности на растяжение. 70% от минимальной прочности на растяжение — это общепринятое значение для предварительно нагруженных конструкционных соединений, и действующая спецификация всегда превосходит это общепринятое значение. Во-вторых, гайка и шайба должны соответствовать этому значению.
Использование болта класса 10.9 под гайкой класса 8 — дорогостоящий способ создания слабого соединения. Шайба, проминающаяся под нагрузкой, изменяет трение, от которого зависит весь расчет.
Вот почему мы включаем спецификации гайки и шайбы в один разговор с болтом. Производитель гаек на заказ может подобрать класс прочности, допуск резьбы и опорную поверхность, но только если покупатель описывает соединение, а не номер детали.
Резьба, заусенцы и шайбы — никто не проверяет.
Входной контроль обычно заканчивается пунктом «проводится вручную». Эта проверка ничего не говорит о трении при 200 Н·м. Три вещи имеют большее значение.
Резьбовое соединение и налипание покрытия. Соединение 6g/6H рассчитано с учетом зазора. Гальваническое покрытие добавляет несколько микрометров. Горячее цинкование добавляет гораздо больше, поэтому оцинкованные крепежные элементы обычно поставляются с гайками с увеличенной резьбой и, в некоторых стандартах, с немного уменьшенной резьбой болтов, чтобы сборка все еще могла быть выполнена. Если указать «горячее цинкование M20», не указав, что гайка имеет увеличенную резьбу в соответствии с соответствующим стандартом, первая попытка сборки может вообще не привести к нарезанию резьбы.
Повреждения от мусора и обработки. Одна частица абразива в резьбе может удвоить локальное трение в этом месте и уменьшить крутящий момент, рассчитанный на усилие зажима. Резьба, подвергнутая пескоструйной обработке и не очищенная повторно, является распространенной проблемой на оцинкованных изделиях.
Опорная поверхность. Гайка или шайба опирается на пластину. Пробитое отверстие с выступающим заусенцем, окрашенная контактная поверхность или шайба мягче, чем указано, изменяют трение под головкой и последующее закрепление.
Встраивание заслуживает отдельного описания. Несколько сотых миллиметра смятия покрытия или сглаживания поверхности значительно уменьшают предварительную нагрузку в течение нескольких часов после затяжки. В 9 утра соединение было в порядке, а к 4 часам дня – нет.
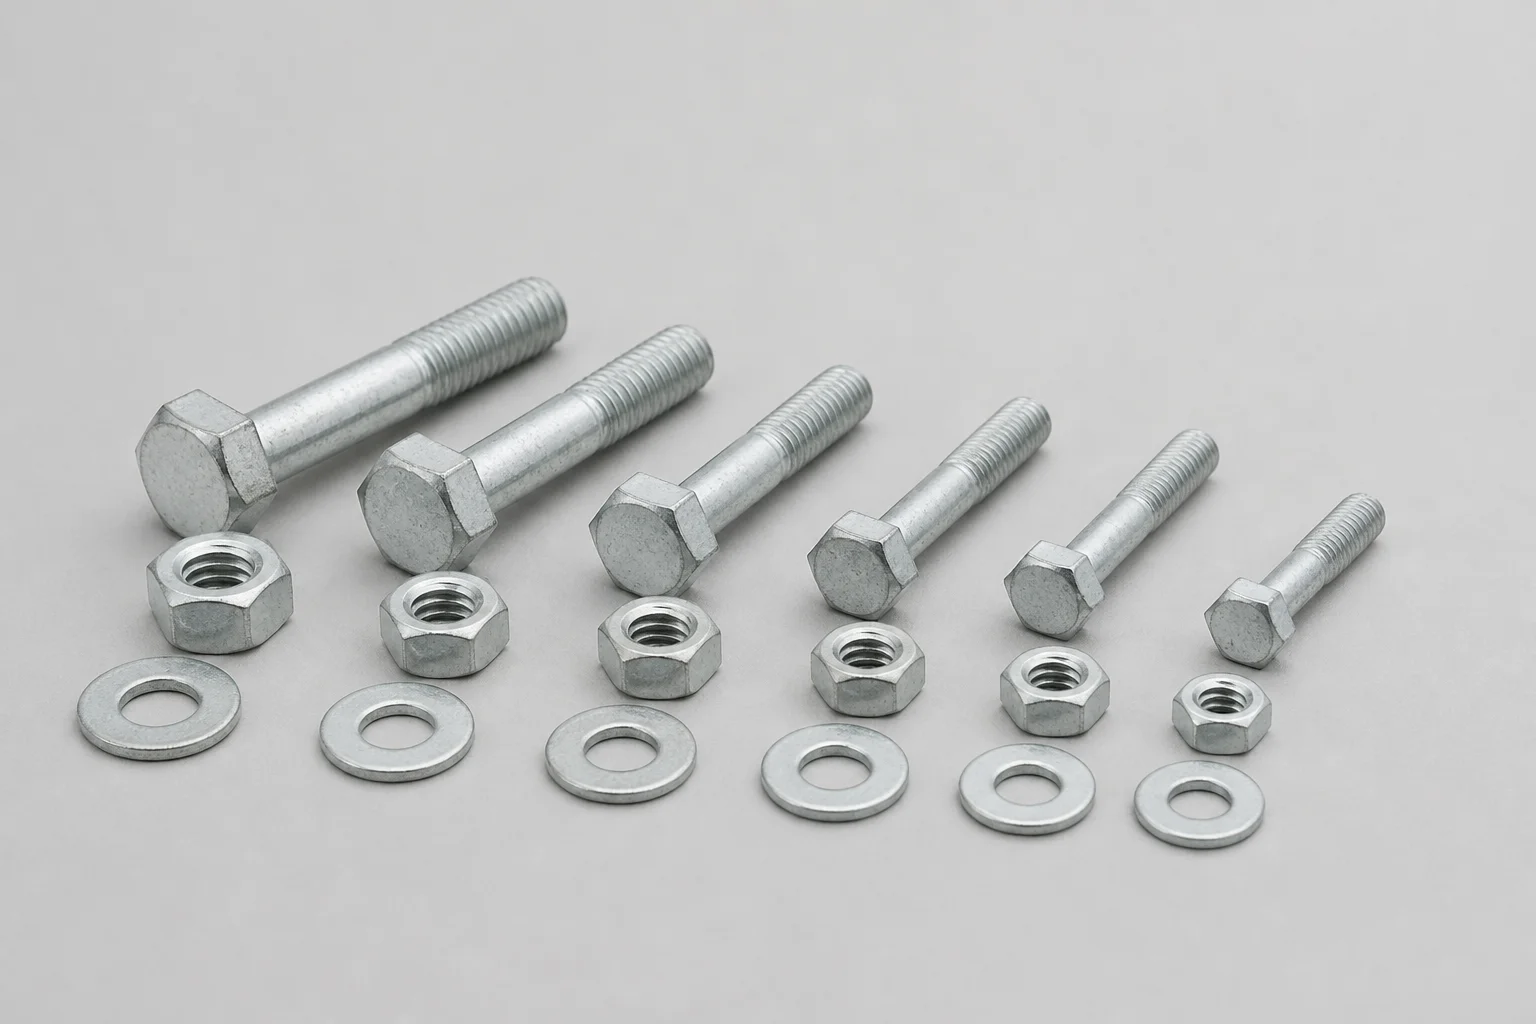
Подобранный комплект — это система, а не три отдельных элемента. Класс болта, класс прочности гайки, твердость шайбы и покрытие — все это влияет на значение момента затяжки.
Покрытия меняют сразу две вещи.
Покрытие выбирается с учетом коррозионной стойкости, а затем незаметно изменяется характер затяжки. В итоге вы управляете обоими эффектами одним решением, поэтому выбор покрытия — это решение, зависящее от момента затяжки болта и силы зажима, а не только от коррозионной стойкости.
Горячее цинкование по стандарту ISO 10684 или ASTM F2329 обеспечивает толстый слой цинка и железа и, без обработки, высокий и нестабильный коэффициент трения. Некоторые поставщики добавляют смазку или пассивацию для стабилизации. Это вполне оправданное инженерное решение. Оно также изменяет коэффициент крутящего момента, поэтому значение на чертеже должно меняться вместе с ним.
Чертеж, на котором написано «горячее цинкование, момент затяжки 400 Н·м» и на этом останавливается, оставляет нерешенным наиболее важный вопрос. Мы отдельно рассмотрели вопрос покрытия в крепежных элементах, изготовленных методом горячего цинкования , поскольку вопросы коррозии и трения обычно обсуждаются на разных совещаниях с разными людьми.
На другом конце находится цинковая крошка. Тонкий, обеспечивающий смазку материал, обычно с более низким и воспроизводимым коэффициентом трения. Хорошее решение для деталей класса 10.9 и 12.9, где толщина и температура горячего цинкования являются проблемой, а также где существует опасность водородного охрупчивания от гальванического покрытия. Если высокопрочная деталь все равно подвергается гальваническому покрытию, то контроль за обжигом и охрупчиванием, предусмотренный соответствующим стандартом, становится частью процесса закупки, а не второстепенным вопросом.
Затем возникает вопрос соответствия. Любое покрытие, увеличивающее толщину, уменьшает зазор резьбы и сокращает эффективный малый диаметр гайки. Покупатели, которые меняют покрытие из-за проблем с коррозией, не поднимая вопрос о допуске резьбы, иногда жертвуют проблемой коррозии ради остановки сборочной линии. Это распространенная ситуация, и одного запроса коммерческого предложения достаточно, чтобы ее предотвратить.
Пять способов затянуть, пять разных доказательств
Контроль крутящего момента популярен, потому что он дешев и портативен. Однако это также наименее точный из распространенных методов. Разброс значений выше 25 процентов от целевого предварительного натяжения является обычным явлением для сухих, поступивших в продажу узлов. Это не повод отказываться от него. Это повод знать, какие нагрузки он выдерживает.
| Метод | Как это работает | Что это доказывает | Где это уместно |
|---|---|---|---|
| контроль крутящего момента | Гаечный ключ останавливается при заданном крутящем моменте. | Приложенное усилие, в пределах разброса трения | Общая сборка, мелкие болты, серийное производство. |
| Поворот гайки | Плотно прижать, затем выполнить фиксированное вращение. | Растяжение, в значительной степени не зависящее от трения. | Конструкции из стальных листов в соответствии с правилами типа RCSC. |
| Прямой индикатор натяжения | Сжимаемая шайба, измеренный зазор | Было ли достигнуто минимальное напряжение | Работы на объекте, требующие визуального и быстрого осмотра. |
| болт регулировки натяжения | Срезы с шлицевым концом при заданном натяжении | Монтаж выполнен в соответствии с проектной документацией. | Конструкционные соединения большого объема |
| Гидравлическое натяжение | Болт выкручен напрямую, гайка затянута вручную. | Предварительная нагрузка, измеренная в источнике | Крупные шпильки, ограниченные стыки, критически важная герметизация |
Разделение выполнено четко в одном отношении. Затягивание гайки, DTI, контроль натяжения и гидравлическое натяжение — все это завершается при натяжении. Контроль крутящего момента завершается при приложении усилия. Только методы натяжения можно проверить после установки без использования измерительных приборов для болта.
В технической документации, где запрашиваются как значение крутящего момента, так и подтвержденная предварительная нагрузка, описываются два отдельных пункта: инструкция по установке и приемочные испытания. В спецификациях по болтовым соединениям, аналогичных RCSC, они уже разделены. Объединенные пункты приводят к известному типу отказа, когда поставщик выполняет инструкцию, объект не проходит испытания, и ни одна из сторон не несет ответственности за результат.
Для импортных конструкционных болтов это имеет коммерческое значение. Производитель конструкционных болтов может поставлять узлы, соответствующие стандартам F3125 или EN 14399, с правильной маркировкой, покрытием и протоколом испытаний. Способ затяжки определяется спецификацией болтового соединения, указанной в проекте. Если эти два момента будут размыты в заказе на поставку, возникнет спор.
Анкеры работают не так, как болты.
Термин «анкер» заимствует те же слова, но подразумевает несколько иное. Момент затяжки клинового анкера не является целевым значением предварительной нагрузки в структурном смысле. Это сила, которая втягивает распорную скобу в конус и прижимает анкер к стенке отверстия.
Несущая способность определяется бетоном, его закладкой и механизмом расширения, а не тем, насколько сильно монтажник нажимал на гаечный ключ.
Из этого вытекают три последствия.
Чрезмерный крутящий момент приводит к поломке механизма. Превышение заданного значения приводит к тому, что зажим врезается в бетон, шпилька деформируется или поверхность отслаивается. Соединение выглядит прочным, но на самом деле держится хуже.
Недостаточный крутящий момент приводит к тому, что он смещается. Зажим никогда не фиксируется полностью. Якорь смещается под нагрузкой. Неисправность проявляется спустя месяцы, во время контрольных испытаний или ветреной ночью.
Отверстие является частью крепежного элемента. Диаметр сверла, глубина сверления, качество очистки и расстояние от края отверстия определяют, сможете ли вы вообще достичь заданного крутящего момента. Пыль, оставшаяся в отверстии, — одна из наиболее распространенных причин, по которой правильно установленный анкер кажется неплотно закрепленным.
Трещины в бетоне меняют порядок квалификации, а не только крутящий момент. В Северной Америке стандарт ACI 355.2 определяет, какие испытания должен пройти анкер, прежде чем его можно будет предложить для определенных условий. В Европе ту же функцию выполняет процедура ETA в соответствии с соответствующим оценочным документом. Поэтому, сравнивая предложения от производителя бетонных анкеров , спрашивайте, какая квалификация охватывает именно данный продукт и диаметр. Не то, «провел ли поставщик испытания анкеров». Сама логика выбора — материал основания, случай нагрузки, расстояние от края — изложена в нашем руководстве по производителям бетонных анкеров .
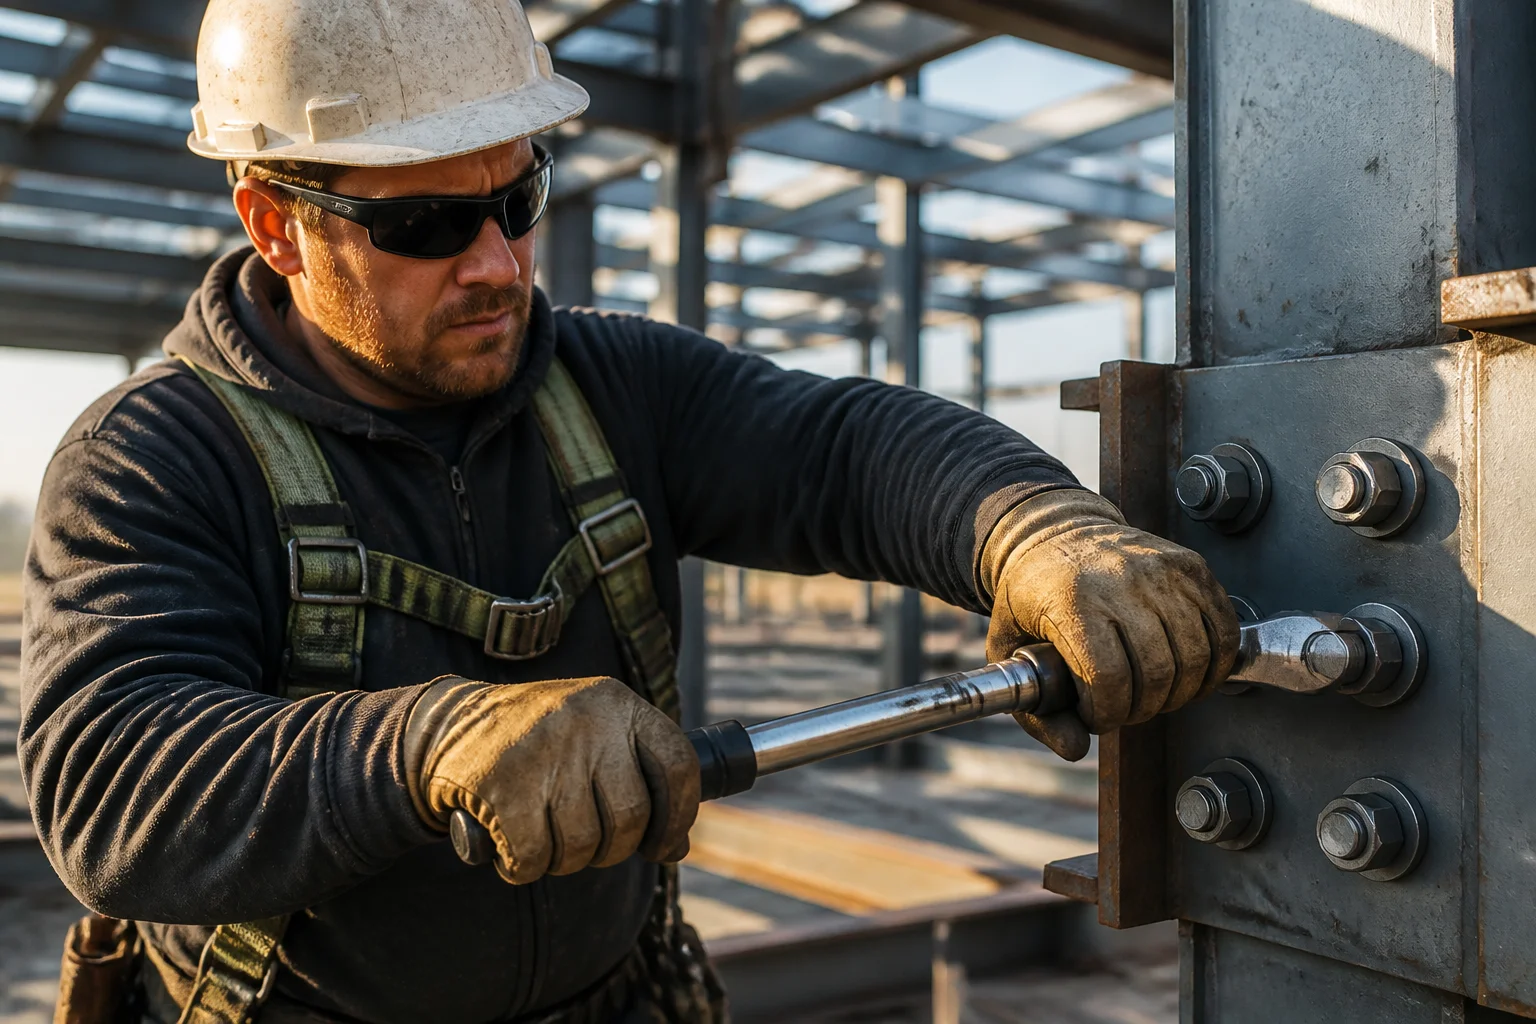
На месте гаечный ключ показывает момент затяжки. Соединение нуждается в натяжении. Существуют механизмы с откручиванием гайки, индикатором затяжки и регуляторами натяжения, поскольку проверка этого зазора после завершения работ обходится дорого.
Зажимы, торцевые ключи и подъемное оборудование
Не каждая инструкция по затяжке представляет собой расчет предварительной нагрузки. Смешивание этих двух методов — верный способ составить неверную спецификацию.
Хомуты для шлангов. Важно натяжение ленты, выраженное в диапазоне моментов затяжки. Слишком малое натяжение приведет к подтеканию под давлением или вибрацией. Слишком большое – к деформации ленты, короблению или порезу мягкого шланга. Производитель хомутов для шлангов должен указывать рекомендуемый момент затяжки для конкретной ширины ленты, типа винта и корпуса, поскольку для червячного хомута диаметром 9 мм и Т-образного хомута эти значения различаются. Сначала область применения – охлаждающая жидкость, топливо, воздухозаборник, промышленная жидкостная магистраль – затем тип ленты, затем момент затяжки.
Резьбовые соединения. В сборных железобетонных конструкциях подъемное или крепежное соединение ввинчивается в бетон, а затем в него вкручивается болт или муфта. Важно состояние резьбы перед заливкой бетона, правильная посадка анкера и защита резьбы во время заливки и снятия покрытия. Момент затяжки в точке использования обычно невелик. Причиной поломки является образование цементного молочка в резьбе, и никакое значение момента затяжки это не исправит.
Подъемные системы. Здесь следует быть осторожным с терминологией, поскольку речь идет о средствах обеспечения безопасности. Производитель подъемных анкеров работает с учетом предельных нагрузок, групп нагрузок, прочности бетона при подъеме, глубины заделки, расстояния от края, угла подъема и совместимости муфты. Ни один из этих параметров не является показателем крутящего момента, и ни один из них нельзя определить по соседнему изделию. Замена анкера одного поставщика на анкер другого только потому, что резьба выглядит одинаково, — это решение, которое не должно приниматься на погрузочной площадке.
Обработанные поверхности соединения. Когда соединение зависит от обработанного упора, штифта или зажимного кольца, крутящий момент обычно необходим для фиксации соединения, а не для растяжения крепежного элемента. Плоскостность, перпендикулярность и качество обработки поверхности определяют передачу нагрузки. Это прерогатива производителя деталей из сборного железобетона или цеха с ЧПУ, и на чертеже должны быть указаны базовые параметры и условия посадки, а не только обозначение резьбы.
Документы, которые разрешают споры в будущем.
Большинство споров о моменте затяжки носят скорее документальный, чем технический характер. Была обещана предварительная нагрузка, состояние трения так и не было зафиксировано, и к тому моменту, когда соединение начинает работать неправильно, партия уже установлена. Шесть записей позволяют закрыть большую часть этого пробела.
- Сертификат класса материала и свойств относится к фактической партии, а не к семейству продукции.
- Технические характеристики и толщина покрытия с указанием стандарта и условий смазки.
- Коэффициент крутящего момента или зависимость крутящего момента от натяжения, где соединение имеет критическое значение, включая стандарт испытаний и испытываемую сборку.
- Результаты проверки резьбы — тип калибра, посадка и наличие чрезмерного нарезания резьбы для получения толстого покрытия.
- Результаты механических испытаний там, где этого требует марка стали: предел прочности, прочность на растяжение, твердость и испытание на клин для конструкционных болтов.
- Калибровка инструмента на объекте, как правило, это задача самого проекта, но стоит записать это заранее, до того, как это кому-либо понадобится.
Этот список не является аргументом в пользу требования всего и каждого заказа. Доказательства должны соответствовать стоимости неудачи: комплект мебельных саморезов и мостовое соединение не несут одинакового объема документации. Избыточное детализация тоже имеет свою цену, поскольку поставщики устанавливают цены на документацию независимо от того, читает ее кто-либо или нет.
Одна страница, сохранившаяся после смены поставщика.
Если вы производите один продукт для повторного использования, создайте единый технический паспорт. На одной странице. Первый поставщик заполняет его при составлении коммерческого предложения. Второй поставщик составляет предложение, используя ту же страницу. Таким образом, отдел закупок перестанет пересматривать физические параметры каждый раз, когда меняется поставщик.
| Поле | Что записывать | Почему это важно |
|---|---|---|
| Совместная функция | Герметизация, структурные, локализационные, критически важные для безопасности | Устанавливает уровень доказательности и ожидаемый коэффициент безопасности. |
| Крепежные и ответные детали | Класс болта, класс свойств гайки, тип шайбы и твердость. | Возможность предварительной нагрузки — это свойство системы, а не свойство болта. |
| Захват и взаимодействие | Толщина зажима, зацепление резьбы в гайке | Короткое зацепление перемещает зону отказа с хвостовика на резьбу. |
| Предварительная загрузка цели | кН, плюс базовая нагрузка (процент от испытательной нагрузки и стандарт). | Это делает намерение явным, а не подразумеваемым. |
| Состояние трения | Покрытие, смазка, покрытие шайбы, в исходном или очищенном виде. | Определяет коэффициент и, следовательно, значение крутящего момента. |
| Метод затяжки | Момент затяжки, поворот гайки, DTI, контроль натяжения, натяжение | Определяет, что делает оператор и какие проверки проводятся. |
| Подтверждение приемки | Какие тесты, план отбора проб, кто подписывает | Предотвращает запоздалые споры о масштабе проекта. |
| Среда обслуживания | В помещении, на побережье, химический состав, температурный диапазон | Выбор покрытия и любые риски, связанные с гальваническими парами. |
В этой таблице нет ничего конфиденциального. Это то, что уже известно компетентному покупателю, записано один раз, чтобы следующее предложение, следующая проверка и следующая жалоба начинались с одной и той же отправной точки.
Неудачи, которые вы узнаете
Сбои в полевых условиях повторяются. Раннее выявление закономерности обычно позволяет избежать проведения учений по локализации проблемы.
Свободно затянуто, без нареканий на момент затяжки. Затянуто до нужного момента, но всё равно ослабло. Обычно одна из трёх причин: предварительная затяжка была недостаточной из-за более высокого, чем предполагалось, заклинивание после сборки или ослабление эластичной прокладки. Решение редко заключается в простом увеличении затяжки. Это может быть другая цель, более жёсткая шайба или фиксирующий элемент.
Резьба срывается раньше, чем болт ломается. Гайка была мягче болта, или длина зацепления была слишком короткой. Производитель гаек на заказ может подобрать гайку под класс прочности, но в заказе необходимо указать класс болта и длину зацепления.
Нержавеющая сталь заклинивает при сборке. Возникает заедание, нержавеющая сталь трется о нержавеющую сталь. Антипригарная смазка, использование гайки другого класса или гайка с покрытием решают проблему. Увеличение момента затяжки только усугубляет ситуацию.
Повреждение покрытия под головкой. Шайба слишком жесткая или отсутствует там, где на чертеже предполагалось ее наличие. Коррозия начинается именно в том месте, где было повреждено покрытие.
Трещины вокруг анкера. Чрезмерная затяжка, отверстие слишком близко к краю или отверстие, просверленное молотком в молодом бетоне. Вину обычно возлагают на анкер, хотя на самом деле он не виноват.
Что именно следует включить в запрос предложений (RFQ)?
Укажите тип соединения, а не деталь. Сообщите поставщику толщину зажатого соединения. Целевое предварительное натяжение или крутящий момент плюс условия трения. Сопрягаемая гайка и шайба. Покрытие со стандартом. Способ затяжки. Условия эксплуатации. Подтверждающие документы, которые вы ожидаете получить.
Хороший производитель крепежных изделий на заказ будет использовать эти данные, чтобы предложить класс, систему покрытия и технологический процесс. Без них каждое предложение — это просто предположение, облеченное в цену, и побеждает тот, кто предложит самую низкую цену. Это невыгодно для всех, кроме того, кто сэкономил.
Та же логика применима ко всем категориям. Производителю винтов на заказ нужны тип основания и тип привода, а не только размеры. Поставщику крепежных изделий и обработанных деталей для целого проекта выгодно иметь один технический паспорт соединения на каждую сборку вместо одного чертежа на каждую деталь. А для заказа комплектующих из сборного железобетона необходима последовательность заливки, поскольку анкер, работающий в сборном основании, может выйти из строя в сборной панели. Анкер не изменился. Изменилось соединение.
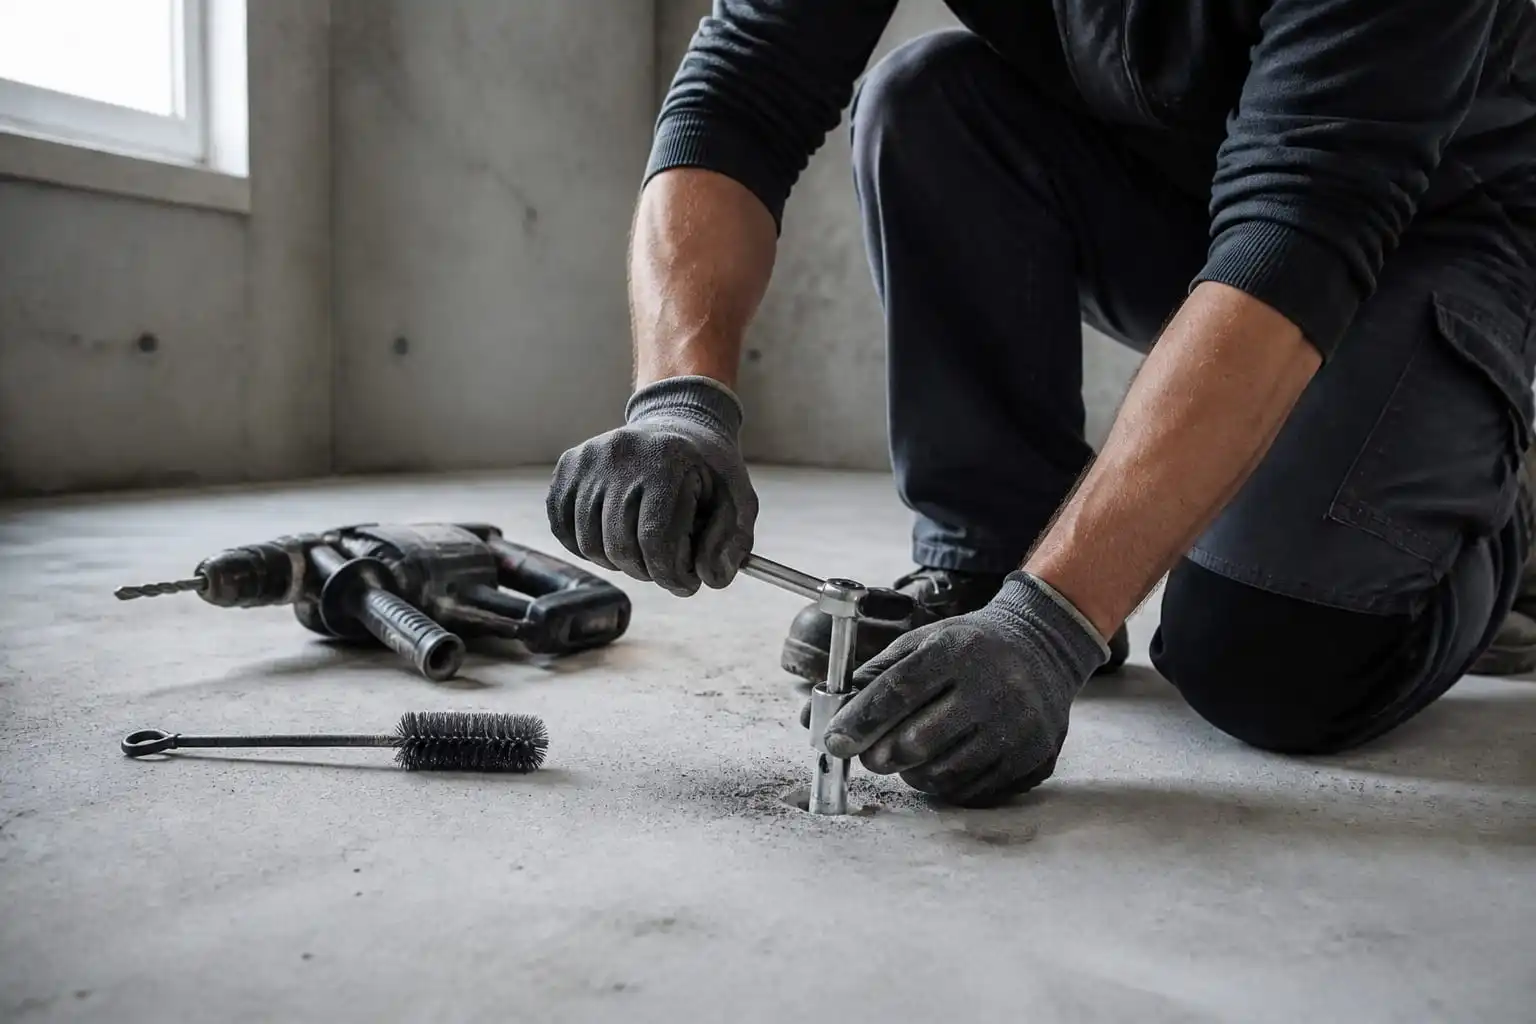
Затяжка с заданным моментом обеспечивает надежное крепление механизма. Она не создает дополнительную грузоподъемность. Способность анкера выдерживать нагрузку зависит от качества очистки отверстия, глубины заделки и расстояния от края.
Вопросы, которые действительно задают покупатели
Можно ли использовать одну таблицу моментов затяжки для всех болтов одинакового размера?
Нет. Размер и класс определяют верхний предел. Трение определяет величину крутящего момента. Два болта M16 класса 8.8 с разным покрытием могут отличаться по усилию затяжки на 30 процентов и более при одинаковой настройке. Используйте таблицу для начала обсуждения, а затем подтвердите результат на реальной сборке.
Достаточно ли калиброванного динамометрического ключа для гарантии надежности соединения?
Это гарантирует исправность ключа, но не соединения. Калибровка устраняет погрешности инструмента. Она не устраняет разброс трения, застревание или состояние резьбы. В ответственных соединениях следует сочетать контроль крутящего момента с методом проверки или перейти к методу, основанному на натяжении.
Насколько точным является управление крутящим моментом на практике?
Разброс значений предварительного натяжения в 25 процентов и более является нормой для сухих, поступивших в продажу узлов. Он увеличивается, если покрытия и смазки различаются между партиями. Для узлов со смазкой и контролируемым давлением результаты лучше. Любая спецификация, предполагающая пятипроцентную точность динамометрического ключа, описывает другой инструмент.
Почему один и тот же крутящий момент ведёт себя по-разному после изменения покрытия?
Поскольку покрытие изменило обе зоны трения. Более толстое или сухое покрытие повышает коэффициент, поэтому при той же настройке ключа усилие зажима уменьшается. При изменении покрытия значение крутящего момента необходимо установить заново. Оно не может быть унаследовано.
Следует ли отнести гайку к другому классу, чем болт?
Обычно они подбираются попарно или намеренно подбираются с запасом, чтобы болт вышел из строя из-за натяжения, а не из-за срыва резьбы. Точное соответствие зависит от стандарта и длины зацепления. Укажите оба параметра и попросите поставщика подтвердить, вместо того чтобы предполагать, что подойдет стандартная гайка.
Требуется ли другой момент затяжки для оцинкованных болтов?
Практически всегда. Необработанное горячее цинкование значительно увеличивает трение, а чрезмерно нарезанная резьба гайки изменяет контакт резьбы с поверхностью. Некоторые поставщики добавляют смазку для стабилизации коэффициента. Это решение изменяет значение крутящего момента, поэтому его следует указывать в заказе.
Какой крутящий момент прикладывается к клиновому анкеру?
Все, что указано для данного анкера, его диаметра и материала основания, — это инструкция по установке. Это не способ увеличить несущую способность. Превышение этих параметров может повредить механизм расширения или бетон вокруг отверстия.
Может ли поставщик предоставить значение крутящего момента?
Поставщик может предоставить данные испытаний, спецификацию покрытия и рекомендуемый момент затяжки для конкретной сборки. Окончательная спецификация затяжки принадлежит проектировщику соединения, поскольку она зависит от пластин, прокладки, рабочей нагрузки и коэффициента запаса прочности. Хорошие поставщики озвучивают эти параметры, а не придумывают цифры.
Какая линия чаще всего отсутствует на существующем чертеже?
Условия трения. Стандарт покрытия, смазка, тип шайбы и то, использовались ли детали в исходном состоянии или после очистки. Одна строка. Она объясняет больше отказов в полевых условиях, чем любая другая отсутствующая запись.
Крутящий момент — это средство. Нагрузка на зажим — это требование.
Момент затяжки болтов и усилие зажима — это два разных параметра на одном чертеже. Один — это данные, которые кто-то записывает. Другой — это то, от чего фактически зависит конструкция.
При закупке крепежных изделий основное внимание уделяется тому, что можно измерить на границе. Размеры. Маркировка качества. Толщина покрытия. Номера сертификатов. Все это имеет значение.
Но на самом деле покупатель приобретает соединение, которое остается тугим. Это свойство достигается за счет предварительной нагрузки, которую никто не проверяет, и условий трения, которые никто не указывает.
Большинство проблем решаются тремя документами: одностраничным техническим паспортом соединения, строкой, указывающей на состояние смазки, и значением крутящего момента с указанием эталонного значения. После их появления цены становятся сопоставимыми, сокращается время входного контроля, а смена поставщика перестает корректировать физические параметры соединения.
Компания JingleFix поставляет крепежные изделия, сборные железобетонные конструкции и обработанные детали из Нинбо, с возможностью индивидуальной настройки и проверки документации на основе чертежей и образцов, согласовываемой с каждым заказом. Двенадцать лет опыта экспорта и привычка уточнять назначение соединения перед тем, как назвать цену.
Если у вас есть проблемное соединение, пришлите подробную информацию. Толщина зажатого соединения, целевое предварительное натяжение, покрытие, условия эксплуатации. Мы укажем, чего не хватает, прежде чем кто-либо предложит вам цену.
Получите предложение, с которым вы сможете сравнить цены.
Пришлите свой чертеж, детали соединения и желаемое количество. Мы ответим, указав материал, марку, варианты покрытия и подтверждающие документы, которые мы можем предоставить для конкретной детали.
Отправьте свой запрос прямо сейчас →Или напишите на sales@jinglefix.com · WhatsApp +86 13958236696