Крепежные изделия из нержавеющей стали A2 или A4: выбор марки и износ крепежных изделий из нержавеющей стали.
Болт и гайка из нержавеющей стали, оба правильные, из одной коробки. Четыре оборота, и ключ заклинивает. Резьба порвана. Ничего не было перетянуто. Ничего не выходило за пределы допустимых значений.
Это заедание крепежных элементов из нержавеющей стали, и оно отнимает больше времени на сборку, чем любая ошибка в выборе марки стали на типичном объекте.
Два решения принимаются в двух разных комнатах. Инженерный отдел выбирает семейство сплавов. Производство обнаруживает дефект. Заказ на закупку должен включать оба варианта, иначе вторая комната поплатится за молчание первой.
В этом руководстве рассматриваются обе части вопроса: выбор сплава и условия сборки, от которых зависит, выдержит ли изделие испытания на стенде.
Что на самом деле представляют собой A2 и A4
Оба материала представляют собой аустенитную нержавеющую сталь. Ни один из них не имеет класса прочности. Это единственное предложение предотвращает большую часть путаницы на чертеже.
A2 — это семейство сплавов 304. EN 1.4301 — европейское обозначение. Примерно 18% хрома, 8% никеля, без молибдена. Это наиболее распространенный сплав нержавеющей стали для крепежных элементов в мире, и это неспроста. Он хорошо формуется, хорошо сваривается, доступен повсюду и подходит для большинства работ внутри помещений и в пресной воде.
A4 относится к семейству стали 316. EN 1.4401. Содержание хрома составляет около 16-18 процентов, содержание никеля немного увеличивается, а молибдена — примерно 2-3 процента. Именно молибден является основным коммерческим аргументом. Он стабилизирует пассивную пленку от воздействия хлоридов, поэтому сталь A4 используется на причалах, химических заводах и везде, где солевые брызги являются нормой в процессе эксплуатации.
Оба сплава немагнитны в отожженном состоянии. Оба становятся слегка магнитными после холодной обработки. Поэтому магнит — плохой инструмент для приемки и худший способ проверки качества. Мы видели случай, когда покупатель отклонил хорошую партию сплава А4, потому что магнит прилип к головке болта, отформованной холодным способом. Головка была подвергнута холодной обработке. Это все, что доказал магнит.
Маркировка на головке указывает на семейство стали. A2 или A4. Иногда производитель добавляет маркировку прокатной становки. Она не указывает на прокатную становку, номер плавки, качество поверхности или информацию о пассивации детали. Эта информация либо указывается на бумаге, либо не предоставляется вовсе.
Ни один из этих сортов стали не обладает самосмазывающими свойствами. Аустенитная нержавеющая сталь — это липкий металл. Она упрочняется при скольжении, а не деформируется, что отлично подходит для износостойких пластин и ужасно для резьбы.
Что дают и чего не дают суффиксы -70 и -80
Суффикс обозначает класс прочности согласно ISO 3506-1 для винтов и болтов, а ISO 3506-2 — для гаек. Число — это номинальная прочность на растяжение в мегапаскалях, деленная на десять. A2-70 — это номинальная прочность 700 МПа. A4-80 — это номинальная прочность 800 МПа.
При таком способе закалки и отпуска нет. Аустенитную нержавеющую сталь нельзя закалить термической обработкой. Прочность достигается за счет холодной обработки плюс собственной скорости упрочнения сплава. Болт из стали A4-80 не является термически обработанным болтом. Это болт, подвергнутый более интенсивной холодной обработке.
Скажите прямо, потому что эта ошибка часто встречается при входном контроле: маркировка указывает на семейство сплавов, а не на термическую обработку. Никакой термической обработки подтверждать не нужно. Маркировка гарантирует сочетание химического состава, состояния и механических характеристик, проверенных в соответствии со стандартом, указанным в сертификате.
Из этого вытекают два следствия. Производство стали более высоких классов становится сложнее по мере увеличения диаметра, поскольку холодную обработку большого участка без растрескивания невозможно. Доступность сужается в верхнем диапазоне размеров. Кроме того, холоднообработанная аустенитная нержавеющая сталь накапливает остаточные напряжения. Напряжение, хлориды и тепло — это рецепт коррозионного растрескивания под воздействием хлоридов, поэтому более высокий класс не означает автоматически более безопасный класс во влажной хлоридной среде.
Полное обозначение в заказе: ISO 3506-1, A4-80, M12, крупный шаг. Не "болт из нержавеющей стали 316".
| Свойство | A2 (304 / EN 1.4301) | A4 (316 / EN 1.4401) | Что это означает в заказе |
|---|---|---|---|
| семейство сплавов | Аустенитный, тип 18/8 | Аустенитный, молибденсодержащий | В сертификатах указывается номер EN, а не код A. |
| Молибден | Не указано | Обычно от 2 до 3 процентов | За устойчивость к хлору вы платите |
| Классы снабжения | A2-50, A2-70 | A4-50, A4-70, A4-80 | Не указывайте класс прокатного стана, который он не может прокатывать. |
| Путь силы | Холодная работа | Холодная работа, и еще больше холодной работы. | Для сертификации не существует термической обработки. |
| Хлоридная точечная коррозия | Умеренный | Лучше, но иммунитета всё ещё нет | Прибрежные, морские и рассольные службы выходят на трассу A4. |
| Коррозионное растрескивание под напряжением | Чувствительна к теплу и влаге. | Более устойчивый | Для защиты от хлоридов в теплую погоду может потребоваться дуплексная или сталь с покрытием. |
| Расходы | Исходный уровень | Выше | Стандартная спецификация формата А4 — это ежемесячное пожертвование. |
| Маршрут ASTM | ASTM A193 B8 | ASTM A193 B8M | Для работ под давлением используются стандарты ASTM, а не ISO. |
| Типичное обслуживание | В помещении, пресная вода, общее строительство | Морской, химический, прибрежный | Опишите окружающую среду, а не только сплав. |
Внимательно обратите внимание на последние две строки. A2 и A4 не взаимозаменяемы ни в одном направлении. Размещение A4 там, где подошел бы A2, обходится в значительную сумму денег каждый месяц на протяжении всего срока реализации проекта. Размещение A2 там, где был необходим A4, впоследствии проявляется в виде коричневых пятен на готовом фасаде, и второй ремонт обходится гораздо дороже первого.
Когда хлориды оказывают давление на А4, и когда А4 по-прежнему не действует
Ключевым фактором являются хлориды. Не вода. Не сама влажность. А ионы хлорида, которые попадают в помещение в виде солевых брызг, противогололедных солей, отбеливателей, следов соляной кислоты, рассола или технологических химикатов.
На поверхности стали A2 образовались точечные очаги коррозии под воздействием хлоридов. Пассивная пленка локально разрушается, очаг углубляется, и с детали на поверхность под ней оставляются ржавые полосы. На прибрежных участках пятна становятся заметны еще до того, как кто-либо осмотрит крепежный элемент, поэтому вся сборка выглядит дефектной, хотя на самом деле проблема заключалась только в неправильном сплаве.
Второй вид разрушения хуже, потому что он внезапный. Для образования коррозионных растрескиваний под воздействием хлоридов необходимы сразу три условия: восприимчивый аустенитный сплав, растягивающее напряжение и хлориды в сочетании с теплом и влагой. Крепежные элементы, обработанные холодным способом, обладают остаточным растягивающим напряжением. Затянутый болт по определению находится под растягивающим напряжением. Добавьте к этому теплое прибрежное место, и трещина может пройти через болт, который выглядел идеально при установке.
Вот тут-то и кроется проблема. Сталь A4-80 прочнее стали A4-70, и в условиях воздействия высоких концентраций хлора дополнительная холодная обработка уменьшает, а не увеличивает, запас прочности против растрескивания. Когда условия эксплуатации действительно агрессивные — горячий рассол, концентрированные химические вещества, многократное увлажнение — честный ответ таков: возможно, вы полностью отказались от выбора стали A2/A4. Дуплексные стали, супердуплексы или углеродистая сталь с покрытием и соответствующим припуском на коррозию могут стать инженерным решением. В случае углеродистой стали покрытие изменяет характеристики затяжки, как это показано на примере крепежных элементов, оцинкованных горячим способом . Поставщик, утверждающий, что сталь A4 решает все проблемы, продает не готовое решение, а артикул.
Сталь марок A2 и A4 также непрочна по сравнению с болтом из углеродистой стали класса 8.8. Там, где требуется высокое предварительное натяжение в ограниченном пространстве, ни один аустенитный сорт не обеспечивает этого дешево. Обычно решением является высокопрочная сталь с покрытием.
Для всего, что находится между этими двумя крайностями, практическое правило короткое. Прибрежные зоны, морские суда, противообледенительная соль, атмосфера бассейнов, промывка пищевых предприятий хлорсодержащими дезинфицирующими средствами: укажите A4. Сухие помещения, защищенные от ветра, пресная вода, общее оборудование: A2 подходит и дешевле.
Затем возникает проблема загрязнения, которая является отдельной проблемой при ношении той же одежды. Сталь A2, которая была разрезана, обработана щеткой или пескоструйным аппаратом, ранее использовавшимся на углеродистой стали, заржавеет. Свободное железо, внедренное в поверхность, начинает корродировать немедленно. Это не является дефектом марки стали. Это дефект, и обычно для его устранения используется пассивация по стандарту ASTM A967. Пассивация растворяет внедренное свободное железо и восстанавливает пассивную пленку. Она не изменяет сплав и не защитит сталь A2 от воздействия хлоридов.
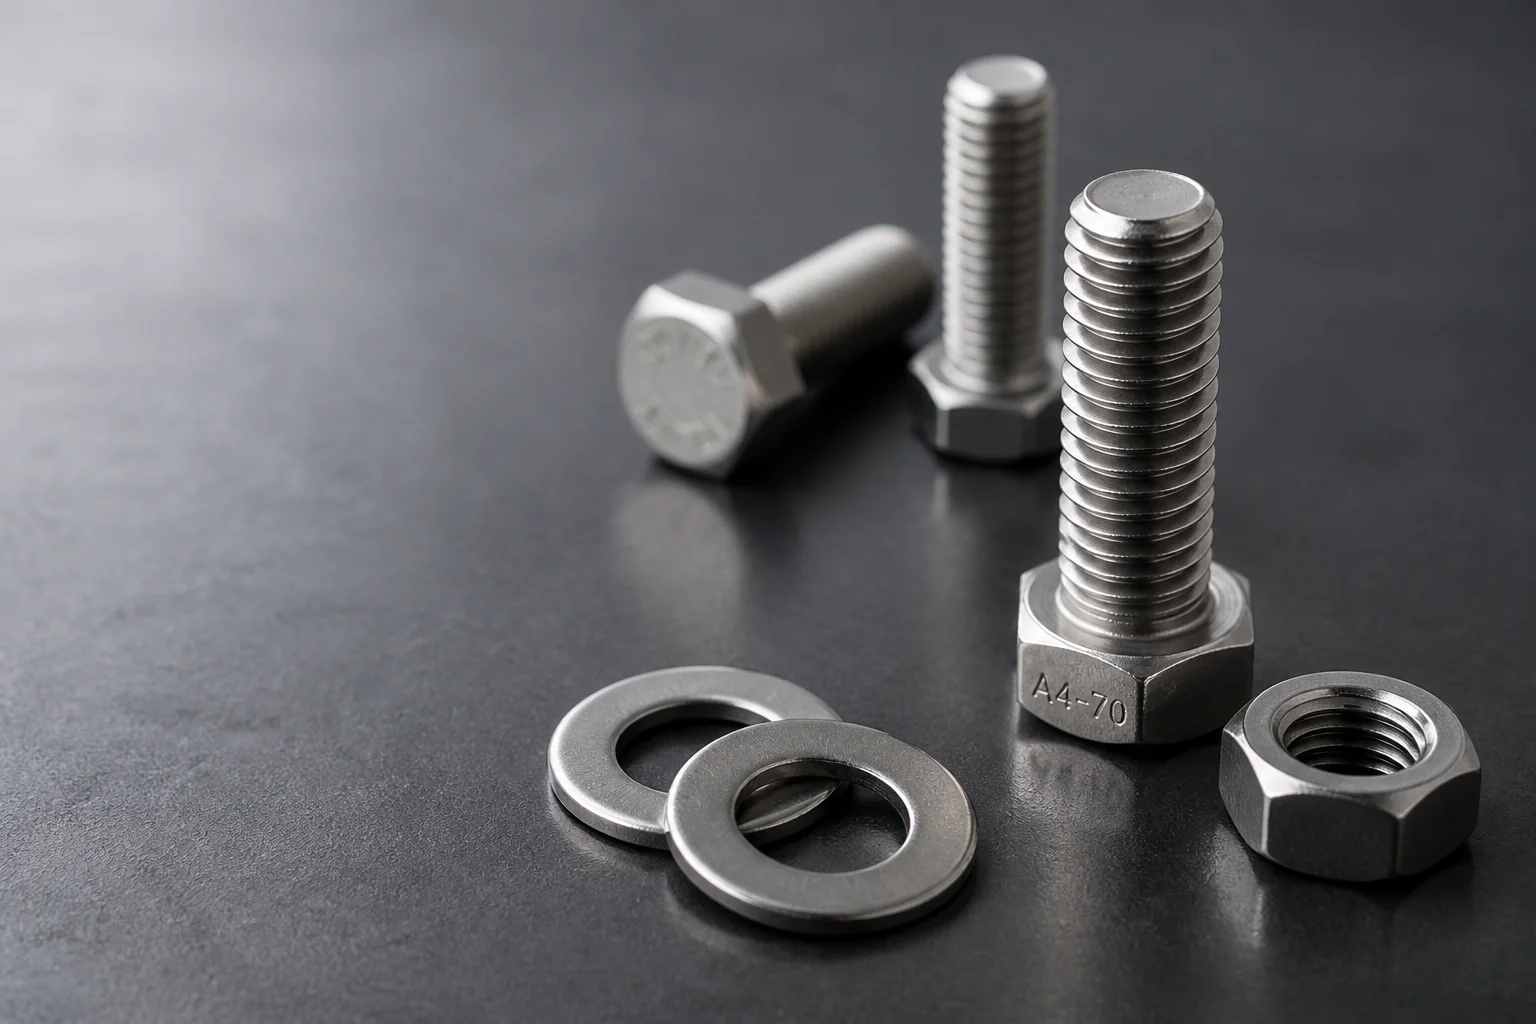
Болты и гайки A2 и A4 выглядят одинаково на верстаке. Единственным надежным способом их различения является маркировка на головке и сертификат производителя, причем сертификат выдерживает проверку.
Почему заклинивают две правильно подобранные детали из нержавеющей стали?
Теперь о том, что останавливает производственные линии. Заедание крепежных элементов из нержавеющей стали происходит при холодной сварке двух аустенитных поверхностей под давлением, и для этого не нужна помощь недобросовестного поставщика.
Механизм обычный. На каждой металлической поверхности присутствует оксидная пленка. Под контактным давлением нагруженной нити эта пленка разрывается в микроскопических выступах. Свежий, чистый металл соприкасается со свежим, чистым металлом, и в этом масштабе две поверхности соединяются. Аустенитная нержавеющая сталь делает это очень быстро, потому что ее оксидный слой восстанавливается практически мгновенно, а упрочнение при деформации поддерживает высокое контактное давление.
После образования локального сцепления дальнейшее вращение приводит к разрыву металла, а не к его скольжению. Разорванный материал превращается в комок. Этот комок увеличивает трение. Большее трение требует большего крутящего момента при том же вращении, что увеличивает давление и, следовательно, создает больше связей. Резьба заедает, гайка заклинивает, и установщик либо ломает болт, либо срезает гайку.
Признаки появляются по порядку, и их стоит объяснить каждому, кто работает за верстаком. Сначала изменение ощущения — гайка перестает свободно закручиваться. Затем слабый скрип. Затем нагревание гайки. Затем грубое, скрежещущее движение. После этого соединение непригодно.
Оба компонента могут идеально соответствовать спецификации. Заедание не является дефектом ни одной из деталей. А гайка из нержавеющей стали на болте из нержавеющей стали — это наихудшее возможное сочетание, которое, собственно, и требуется на большинстве чертежей, поскольку одинаковые марки стали выглядят аккуратно.
Теперь добавим еще и конструктивные особенности, которые усугубляют ситуацию. Мелкий шаг резьбы увеличивает площадь контакта и скольжение на миллиметр зажима. Длинное зацепление многократно увеличивает площадь, при которой может происходить склеивание. Высокоскоростной ударный шуруповерт обеспечивает быстрое вращение, высокий крутящий момент и отсутствие обратной связи. Все три фактора распространены. Всех трех можно избежать.
| Курок | Почему это способствует развитию эпилепсии | Эффективные меры по смягчению последствий | Прочность фиксации |
|---|---|---|---|
| Нержавеющая сталь на нержавеющей стали, сухой | Тот же сплав, та же твердость, без пленки. | Противозадирная смазка на резьбе и поверхности подшипника. | Сильный |
| Мелкий шаг нити | Больше контакта с фланга, больше скольжения | Крупный шаг спирали, если только конструкция не требует мелкого шага. | Сильный и свободный |
| Ударный шуруповерт | Усиленный крутящий момент, нагрев, отсутствие обратной связи | Ручной инструмент или низкоскоростной шуруповерт | Сильный |
| Длительная помолвка | Чем больше площадь поверхности для холодной сварки, тем выше трение. | Согласуйте вовлеченность с дизайном. | Умеренный |
| Соответствующая твердость | Ни одна из поверхностей не может дать | Парные образцы разной твердости | Слабый в одиночестве |
| Грязь в нити | Одна частица наносит удар по флангу | Очистите детали перед сборкой; мелкие детали упакуйте в пакет. | Сильный |
| Начало перекрещенной нити | Первый поворот раздражает, остальные следуют за ним. | Скошенные концы; начать вручную. | Сильный |
| Повторное использование поврежденной детали | Разрыв флангов гарантирует повторение ситуации. | Обе детали следует выбросить; ни в коем случае нельзя обрабатывать и устанавливать заново. | Абсолютное правило |
Читайте эту таблицу, помня об одном. Строки в верхней части таблицы касаются исправлений процессов. Они практически ничего не стоят и работают. Строки ниже — это исправления в проектировании и закупках. Они тоже работают, но требуют внесения изменений в чертеж или заказ на покупку, а это всегда более медленный путь.
Способы устранения неисправностей в цехе, в порядке их применения.
Сначала смазка. Противозадирная смазка образует пленку между двумя поверхностями и снижает трение настолько, что неровности никогда не достигают давления, необходимого для сцепления. Традиционно используются пасты на основе дисульфида молибдена и меди. Восковые и сухие пленочные смазки более чистые и распространены на предприятиях, расположенных рядом с пищевой промышленностью. Все они превосходят сухую сборку.
Наносите смазку на два участка, а не на один. Резьба и поверхность под головкой гайки или болта имеют скользящий контакт. В мастерских, где смазывают только резьбу, всё равно происходит заедание, и тогда винят смазку.
Цель состоит в получении тонкой, равномерной пленки. Загрязненная щетка притягивает грязь и изменяет коэффициент крутящего момента. А смазанному соединению необходимо собственное значение крутящего момента, поскольку смазка снижает трение, и при той же настройке ключа достигается большее усилие затяжки. Обычно это желательно, но все равно необходимо произвести расчет. Соотношение изложено в нашей заметке о крутящем моменте болта и усилии затяжки .
Во-вторых, необходимо устранить несоответствие твердости. Если болт и гайка изготовлены из одного и того же сплава и класса, ни одна из поверхностей не сможет деформироваться и позволить другой скользить. Сочетание болта класса А2 с гайкой класса А4 дает одной поверхности небольшое преимущество. Это помогает. Но это не панацея, и тот, кто выдает это за панацею, никогда не видел туго затянутого соединения. Более прочный вариант — это совершенно другой сплав: гайка из кремниевой бронзы или гайка из нержавеющей стали с сухим пленочным покрытием устраняет контакт нержавеющей стали с нержавеющей сталью в зоне скольжения. Используйте это только для соединений, которые постоянно выходят из строя.
Используйте более крупный шаг резьбы. Крупная резьба заедает меньше, чем мелкая резьба того же диаметра. Меньше оборотов для посадки, меньшее расстояние скольжения. Если на чертеже указан мелкий шаг по какой-либо причине — вибрация, регулировка, тонкие стенки — оставьте его и используйте больше смазки. Если мелкий шаг появился по привычке, измените его.
Сбавьте скорость вращения. Нагрев является ускорителем. Гайка, закрученная на высокой скорости, генерирует тепло трения на боковой поверхности до того, как защитная пленка успеет выполнить свою работу, и горячая нержавеющая сталь заедает быстрее, чем холодная. Медленное, равномерное, непрерывное вращение лучше, чем быстрые рывки. Если гайка скрипит, остановитесь, ослабьте ее, добавьте смазку и начните снова. Принудительное проталкивание гайки через скрип превращает пригодный для использования соединитель в брак.
Уберите ударный шуруповерт. Это самая распространенная причина проблем на предприятиях, где все остальное сделано правильно. Ударный шуруповерт передает крутящий момент ударами молотка, на высокой скорости, без обратной связи. Это идеальный инструмент для заедания. Используйте ручные инструменты, шуруповерт с регулируемой низкой скоростью или динамометрический ключ, применяемый медленно. Если производство требует высокой скорости, то решение — смазанный инструмент и гайка с покрытием, а не более мощный шуруповерт.
Итак, основные правила. Чистая резьба. Скошенные начальные участки. Не использовать повторно поврежденные детали. Индивидуальная упаковка мелких деталей из нержавеющей стали, чтобы резьба не терлась друг о друга в коробке в течение трех недель в море. Ничего экзотического в этом нет. Все это пропускается.
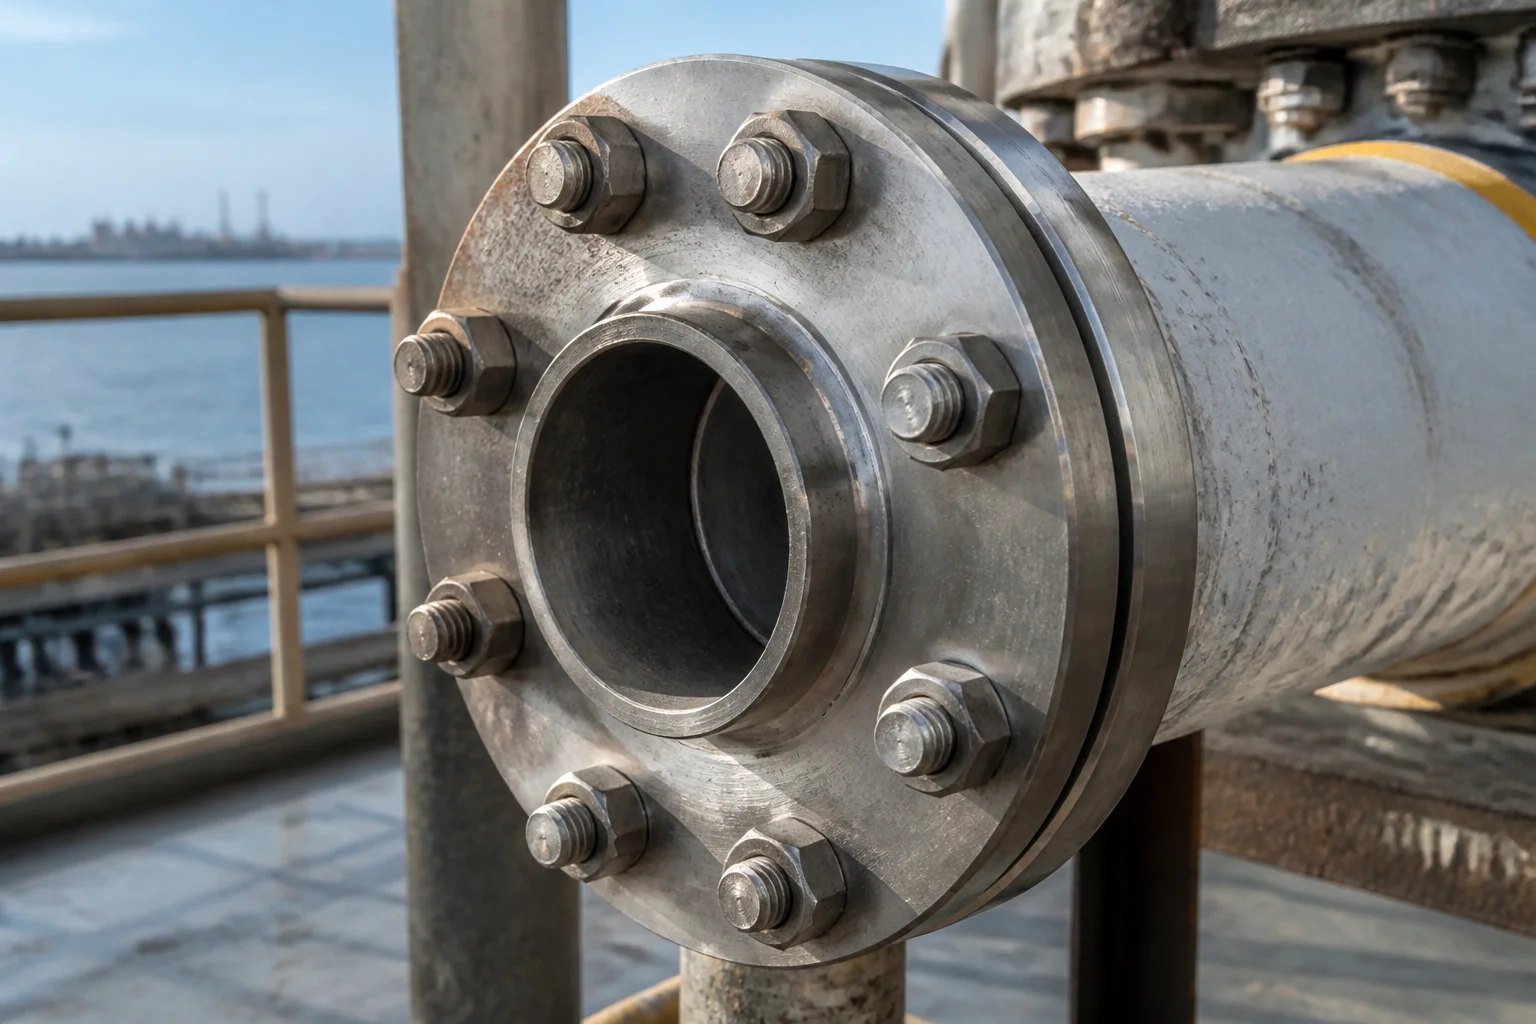
Выбор марки стали особенно важен в морских и химических установках. Хлориды, высокая влажность и затянутый болт — именно такое сочетание плохо переносит нагрузку марки A2.
Чего вам не расскажут чертеж и протокол осмотра.
Откройте типичный чертеж крепежного изделия из нержавеющей стали. Вы найдете размер, длину, обозначение резьбы, марку стали и примечание о финишной обработке, указывающее на «пассивированную» или «чистую» поверхность. Это вся спецификация, и в ней отсутствуют три параметра, определяющие работоспособность сборки.
Первая пропущенная строка — это смазка, или её отсутствие. Сухая гайка из стали A4-70 и гайка, смазанная воском, на бумаге выглядят как одна и та же деталь, а на рабочем столе — как разные изделия. На чертеже ничто их не отличает, поэтому и в коммерческом предложении ничего подобного нет.
Второй момент касается соединения. Заедание — это свойство пары. Чертеж, на котором указан болт, а гайка остается на усмотрение установщика, указывает на половину соединения. Если гайка поставляется другим поставщиком, изготовлена из другого сплава, имеет другую твердость, то такое соединение изначально не проектировалось. Оно просто возникло.
Третий фактор — это степень зацепления резьбы и глубина отверстия. Оба влияют на площадь контакта, а площадь контакта определяет риск заклинивания. Оба параметра обычно устанавливаются тем, кто разрабатывал брекет.
Теперь о протоколе проверки. В нем будут указаны размеры в соответствии с допусками, результаты измерений резьбы и сертификат производителя с указанием химических и механических свойств. Это хорошие документы, и ни в одном из них не говорится о том, с каким именно видом отказа вы боретесь. Калибровочный инструмент «проход/непроход» доказывает, что резьба подходит. Он ничего не говорит о том, как ведет себя резьба при нагрузке 40 Н·м с абразивным веществом.
Сертификат стоит прочитать по двум причинам. Во-первых, химический состав соответствует заказанному классу, поскольку A2, продаваемый как A4, является известной заменой, и разница в цене реальна. Во-вторых, механические характеристики соответствуют классу, указанному на головке, поскольку деталь класса 70, обозначенная как 80, представляет собой другой тип соединения.
Если известна величина твердости, сохраните ее. Это единственное значение, которое покажет, есть ли хоть какой-то шанс сработать трюк с разной твердостью.
Ещё один важный документ, который запрашивается крайне редко: протокол пассивации. Наиболее часто покупатели ссылаются на стандарт ASTM A967. Пассивация удаляет свободное железо и восстанавливает пассивный слой. Она также оставляет очень чистую и активную поверхность, а заедание чистой нержавеющей стали не менее щадящее, чем заедание грязной нержавеющей стали. При интенсивной пассивации и сборке без смазки риск возрастает, а не снижается. Это аргумент в пользу того, чтобы принимать решение о выборе смазки после пассивации обдуманно.
Это сводит всю проблему к одному-единственному наблюдению. Заедание крепежных элементов из нержавеющей стали не выявляется при контроле качества. Оно предотвращается техническим заданием, а техническое задание составляется еще до изготовления деталей.
Что должно быть указано в заказе на покупку?
Большая часть этой статьи сводится к странице текста, похожего на заказ на покупку. Напишите это один раз, и спор перестанет повторяться.
Для заказа необходимо указать класс дважды: код A, распознаваемый магазином, и номер EN, указанный в сертификате производителя. Затем класс со стандартом и явно указанный шаг стержня, поскольку обозначение "M10" само по себе подразумевает грубость на одних столах и тонкость на других.
Затем следует то, что поставщики редко видят: состояние сборки. Кто наносит смазку, что это за смазка и наносится ли она только на резьбу или также на поверхность подшипника. Поставщик, наносящий сухую пленку самостоятельно, предлагает иные цены, чем тот, кто отгружает детали без смазки. Оба варианта законны. Только один из них соответствует вашему процессу.
Добавьте сюда упаковочную линию. Нержавеющая сталь, поставляемая в картонных коробках без упаковки, может иметь повреждения резьбы, которые проявляются в виде заедания на линии, и линия списывает вину на сплав. Индивидуальная упаковка в пакеты или коробки с перегородками — это недорогая страховка для небольших размеров.
Наконец, перед началом серийного производства запросите пробное количество. Пятьдесят экземпляров, собранных в ваших собственных условиях, расскажут вам о риске повреждения больше, чем любой сертификат, и практически бесплатно.
| Поле PO / RFQ | Что писать | Почему это должно быть там |
|---|---|---|
| Уклон, в обе стороны | A4, EN 1.4401 | Химический состав проверяется по номеру EN. |
| Класс и стандарт | A4-70 или A4-80 по стандарту ISO 3506-1; гайки по стандарту ISO 3506-2 | Сплав и прочность — это два важных решения. |
| Нить и шаг | Крупнозернистая нить M12 x 1,75 или мелкозернистая, если это действительно необходимо. | Мелкий перепад высоты тона повышает риск, поэтому сделайте его заметным. |
| Сопрягаемая часть | Класс, сорт и отделка орехов, поставляются в комплекте. | Галлинг – это парный объект недвижимости. |
| Смазка | Тип, покрытие, применяется поставщиком или нами. | Наиболее эффективный контроль и наиболее часто упускаемый из виду метод |
| Обручение | Толщина зажима плюс зацепление в гайке или отверстии | Длительное включение снижает крутящий момент и увеличивает время контакта. |
| Пассивация | Соответствует ли стандарту ASTM A967 или нет, с предоставлением соответствующего документа. | Предотвращает ошибочное восприятие ржавчины свободного железа как дефекта качества. |
| Состояние резьбы | Закатанный, со скошенными краями, без загнутого начала | Большинство приступов начинается с первого же поворота эпилептического припадка. |
| Документация | Сертификат производителя на партию, механические изделия по классам | Связывает претензию по сплаву с отгрузкой. |
| Среда | прибрежный, химический, промывка, температура | Позволяет поставщику оспорить качество. |
Эта таблица помещается на одной странице. Вставьте её в шаблон запроса предложений, и повторяющиеся аргументы прекратятся, даже не начавшись. Полное описание правил, включая формулировки, основанные на чертежах, содержится в нашем руководстве по составлению запроса предложений на крепежные изделия на заказ .
Одно предостережение. Не каждый заказ требует данных о твердости, записи о пассивации и пробной партии. Коробка саморезов M6 A2 для защитного кожуха станка — это не комплект фланцев на химической линии. Документация должна соответствовать стоимости поломки, иначе это превратится в информационный шум, который поставщики научатся игнорировать.
Вопросы, которые действительно задают покупатели
Всегда ли формат A4 лучше, чем A2?
Нет. Материал A4 лучше противостоит хлоридам и стоит дороже, а для сухих помещений это бесполезно. Выбирайте A4 там, где реально воздействие хлоридов, морского воздуха или химических веществ. В остальных случаях выбирайте A2, а разницу потратьте на смазку и более качественную упаковку, что предотвратит больше поломок.
Можно ли использовать болты A2 с гайками A4?
Да, и многие растения делают это намеренно. Смешанная пара орехов обеспечивает небольшую разницу в твердости, что снижает риск образования зазубрин, а содержание молибдена в орехе помогает там, где открытая нить контактирует с хлоридом. Укажите пару орехов в заказе, чтобы это было решением, а не случайностью, зависящей от наличия товара.
Влияет ли антипригарная смазка на значение момента затяжки?
Да, в значительной степени. Резьба со смазкой имеет более низкий коэффициент трения, поэтому при одинаковой настройке ключа создается большее усилие зажима, чем в сухом соединении. Пересчитайте момент затяжки для состояния со смазкой и укажите на чертеже, что детали поставляются со смазкой.
Почему в прошлом году те же самые детали без проблем собрались?
Что-то изменилось в цепочке. Другая смазка или её отсутствие, новый тип резьбового покрытия от поставщика, более быстрый привод на линии, более крупнозернистая смесь в цехе или другой оператор. Задиры чувствительны к условиям, а не только к материалам, поэтому сравнение должно касаться как процесса, так и детали.
Можно ли очистить и использовать повторно заедающий болт?
Нет. Задиры переносят металл и разрывают боковые поверхности резьбы, поэтому геометрия перестает соответствовать чертежу. Обработка резьбы напильником скрывает повреждение и гарантирует повторное заклинивание при меньшем крутящем моменте. Выбросьте обе детали и начните заново.
Можно ли считать крепежный элемент из нержавеющей стали с покрытием нержавеющей сталью?
Основание — это... На него наносится сухая пленка или восковое покрытие, и коррозионная стойкость основного сплава остается неизменной, за исключением срезанных кромок. Покрытия на нержавеющей стали существуют в основном для смазки и предотвращения контакта резьбы с резьбой, а не, как правило, для дополнительной защиты от коррозии.
Как мне узнать, что полученная оценка соответствует заказанной?
По сертификату производителя, проверенному на соответствие химическому составу требуемого сорта, и по соответствующей маркировке сорта на головке. Магнит не даст никаких полезных результатов. Если риск высок, то точечная химическая проверка или определение твердости образца позволят решить проблему за считанные минуты.
Данный состав защищает конструкцию. Смазка защищает узел.
Два решения, один заказ на покупку, и они постоянно путаются.
Марка стали отвечает на вопрос о коррозии. A2 — для обычной эксплуатации, A4 — при наличии хлоридов, а в случаях, когда ни одна из марок не подходит, требуется честный разговор. Это решение принимает инженер, и оно должно основываться на экологических соображениях, а не на привычке.
Класс прочности отвечает на вопрос о прочности. Он определяет, что может выдержать соединение, и это число является результатом холодной обработки, а не термообработки. Маркировка класса 80 не гарантирует лучших металлургических свойств. Она гарантирует большую деформацию в процессе производства.
Ни одно из решений не затрагивает проблему сборки. Заедание — это поверхностное явление, а на состояние поверхностей влияют смазка, смола, скорость вращения, чистота и твердость. Если пренебречь всеми пятью факторами, даже идеально подобранное соединение A4-80 все равно заклинит на первом же болте.
Вот почему заедание крепежных элементов из нержавеющей стали постоянно фигурирует в отчетах о затратах под неправильным заголовком. Это оформляется как жалоба на качество со стороны поставщика, который отгрузил именно то, что было заказано. На самом деле, ошибка заключается в одной строчке текста, которую никто не писал.
Напишите строку. Дважды укажите марку, класс и его стандарт, шаг резьбы, укажите смазку и кто ее наносит, укажите сопрягаемую деталь и попросите пробную партию. Затем, лежа на полу, замедлите вращение отвертки и держите кисточку с антипригарной смазкой на верстаке.
Компания JingleFix поставляет крепежные изделия, анкеры, зажимы и обработанные детали из нержавеющей и углеродистой стали из Нинбо, с возможностью индивидуальной настройки по чертежам и образцам, а также согласованием документации по контролю качества в соответствии с каждым заказом. Двенадцать лет опыта экспорта и привычка уточнять назначение соединения перед указанием марки стали. Если вы выбираете между сталью A2 и A4 или боретесь с заклиниванием на линии, которая должна работать, ассортимент представлен здесь , а шестигранные болты подробно описаны на странице с описанием шестигранных болтов .
Укажите условия эксплуатации, размер, класс и тип зажимаемых деталей. Мы сообщим вам, чего не хватает в спецификации, прежде чем кто-либо предложит цену.
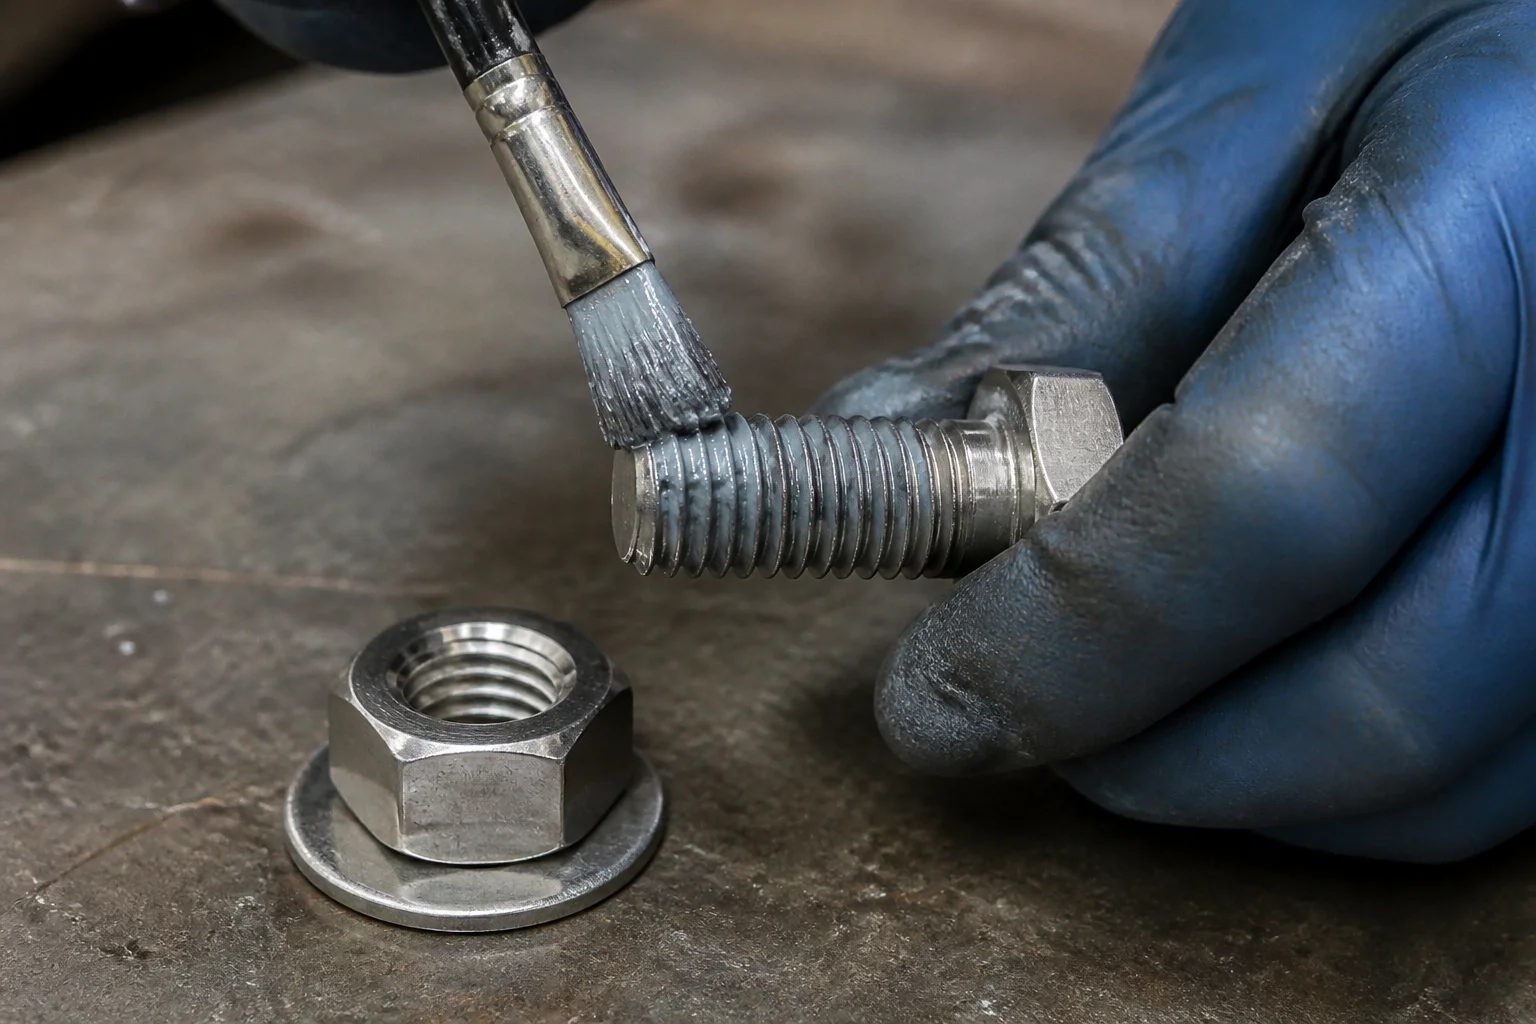
Тонкая, равномерная пленка на резьбе и под поверхностью подшипника. Две поверхности, а не одна, и никогда не забитая щетка — избыток пасты собирает грязь и изменяет коэффициент крутящего момента.
Укажите марку и условия сборки одновременно.
Укажите размер, количество, класс прочности и условия эксплуатации. В ответ мы предоставим информацию о вариантах класса прочности, смазочных материалах и упаковке, а также документацию, которую можем предоставить для данной детали.
Отправьте свой запрос прямо сейчас →Или напишите на sales@jinglefix.com · WhatsApp +86 13958236696