هشاشة الهيدروجين في البراغي: لماذا تتشقق 10.9 أجزاء بعد أيام من الطلاء؟
اجتازت البراغي الاختبار. من حيث الأبعاد. ومن حيث المظهر. تم قياسها، وطلائها، وتجفيفها، وتعبئتها في صناديق، وشحنها مع شهادة داخل الكرتون.
ثم قام فني بربط أحدها بإطار الآلة بعزم 340 نيوتن متر. كان هذا أقل من القيمة الموضحة في الرسم. انفصل رأس المسمار بيده. دون أي شد. دون أي إنذار. دون أي صوت حتى دوى الانفجار.
كانت القطعة سليمة عند خروجها من خط الطلاء. وكانت سليمة عند رصيف الاستلام. وكانت سليمة في الساعة الثامنة صباحاً، ثم أصبحت خردة بحلول وقت الغداء.
يكمن جوهر مشكلة هشاشة الهيدروجين في البراغي في هذا التأخير. فالضرر يحدث في خزان الحمض، وليس عند المفتاح. المفتاح لا يفعل سوى تحصيل المبلغ المستحق.
يركز هذا المقال على الفئتين 10.9 و12.9، حيث يتركز الخطر. ويتناول المقال أماكن دخول الهيدروجين، وأسباب هروب الفئات الأدنى، وما يمكن لفرن الخبز إصلاحه وما لا يمكنه إصلاحه، وكيف يؤثر اختيار الطلاء على مستوى التعرض، والبنود الدقيقة التي يجب تضمينها في طلب الشراء لضمان تحميل المخاطر على الطرف القادر على التحكم بها.
يظهر الشق بعد توقيع الأوراق
تتبع حالات فشل التقصف نمطاً محدداً. ويتكرر التسلسل بانتظام رتيب.
تم تخليل الفولاذ. تم طلاء الفولاذ كهربائياً. تبدو القطع سليمة. سُمك الطلاء ضمن الحدود المسموح بها. اجتازت القطع اختبار الصلابة. تم اختبار الخيوط. تم وضع عينة على جهاز الشد وثبتت. تم شحن الدفعة.
بعد أيام، ينكسر البرغي تحت حملٍ من المفترض أن يتحمله دون أي مشكلة. أحياناً يكون الحمل أقل من حمل الاختبار. غالباً ما يحدث ذلك أثناء عملية الربط الأولى، أو في الساعات التي تليها مباشرة.
يحمل الكسر بصمة مميزة. تضيّق طفيف أو معدوم. منطقة مسطحة لامعة بالقرب من نقطة البداية. شرخ بدأ أسفل حافة رأس السن أو عند جذر أول سن ملولب متشابك، حيث يتركز الإجهاد بالفعل.
لا يمكن لفحص الاستلام اكتشاف ذلك. ولا يمكن لتقرير الأبعاد الكشف عن جزء سيتصدع غدًا. ولا يمكن لقراءة الصلابة أيضًا. يكون الجزء مطابقًا للمواصفات في يوم قياسه، والآلية التي ستؤدي إلى كسره غير مرئية على هذا النطاق.
أين يدخل الهيدروجين فعلياً
لا يأتي الهيدروجين مع الفولاذ، بل يأتي مع العملية.
هناك خطوتان أساسيتان: التنظيف الحمضي والطلاء الكهربائي. أما باقي الخطوات فهي مجرد اختلافات على هاتين الخطوتين.
التنظيف الحمضي. قبل أن يلتصق الطلاء، يجب أن يكون السطح نظيفًا. وهذا يعني عادةً التخليل أو الغمر في حمض لإزالة القشور والصدأ والأكاسيد. في الحمض، يمكن للفولاذ امتصاص الهيدروجين. خط التخليل هو أول مكان يتعرض فيه جزء عالي القوة للخطر، ويحدث ذلك قبل ترسب أي زنك.
الطلاء الكهربائي. في حمام الزنك، تُعتبر القطعة هي المهبط. يترسب المعدن عليها. ويتصاعد الهيدروجين على السطح نفسه في الوقت نفسه، كمنتج ثانوي للتفاعل. يمتص جزء من هذا الهيدروجين على الفولاذ، وينقسم إلى ذرات، وينتشر إلى الداخل.
بمجرد دخوله، لا يبقى الهيدروجين ساكنًا. بل يهاجر نحو المناطق غير المنتظمة: حدود الحبيبات، والشوائب، ورؤوس العيوب الصغيرة. وهناك يتحد ليشكل غازًا جزيئيًا. الجزيء كبير جدًا بحيث لا يستطيع الحركة. فيتراكم، ويرتفع الضغط الموضعي.
لا يحدث أي تغيير مرئي. لا يزال الجزء يقيس بشكل صحيح. ولا يزال يتحمل قوة شد قصيرة. لكن الفولاذ فقد قدرته على التشوه قبل أن ينكسر، وهذا الفقدان هو ما يحول الجزء المطيل إلى جزء هش.
تُساهم عملية الفسفتة، والتنشيط الحمضي قبل رقائق الزنك، وبعض خطوات التخميل، في زيادة التعرض للعوامل الضارة. العامل المشترك هو تطبيق خطوة حمضية مُولِّدة للهيدروجين على الفولاذ المُعالَج حرارياً مسبقاً لرفع قوته.
الترتيب مهم. الجزء المطلي ثم المشكل آليًا يكون سطحه جديدًا. أما الجزء المشكل آليًا ثم المطلي، فيحمل مخاطرة في كل جذر لولبي، في الشق الذي أحدثته الهندسة مسبقًا. يجب أن يُذكر ترتيب العمليات في المواصفات، سواءً دُوّن أم لا.
هناك مصدر آخر يتم تجاهله، وهو الطلاء المُصلح. فعندما يقوم فني الطلاء بإزالة الطلاء القديم وإعادة طلاء دفعة مرفوضة، تمر القطعة عبر الحمض وعبر حوض الطلاء مرتين. وبالتالي، فإن الدفعة المُعاد معالجتها ليست هي نفسها الدفعة التي تم إصلاحها في المرة الأولى.
ما هي الفئات الأكثر عرضة للخطر، ولماذا لا تتعرض الفئات الدنيا للخطر؟
يحتاج هذا الجهاز إلى فولاذ صلب. تُعدّ الصلابة مؤشرًا مفيدًا، لأنها ما يتحكم فيه مُعالج الحرارة وما يمكن لعامل الطلاء التحقق منه. وتعتمد المعايير التي تُعنى بالخبز متطلباتها على الصلابة، وليس على فئة الخصائص المطبوعة على رأس الجهاز.
هذا التمييز مهم تجاريًا. فالجودة هي ما يطلبه المشتري، والصلابة هي ما يتفاعل معه المُصنِّع. قد يحمل جزء ما علامة 10.9 ويقع ضمن نطاق صلابة يكون فيه الخطر شديدًا، أو يقع بالقرب من أسفل النطاق حيث تكون الصلابة أقل. العلامة وحدها لا تُحدد أيهما.
الفولاذ من الفئتين 4.8 و 5.8 منخفض الكربون، وغالبًا لا يخضع لعملية التبريد والتطبيع. وهو ليس محصنًا ضد الهيدروجين، ولكنه أكثر مقاومة للكسر عند تعرضه له. انخفاض قوته يترك مجالًا أكبر للتشكيل اللدن، مما يجعل الشقوق الصغيرة تتبلد بدلًا من أن تنتشر.
يتم تبريد وتطبيع الفولاذ من الفئة 8.8، وقد يصبح هشًا في الظروف القاسية. وتُهيمن الفئتان 10.9 و12.9 على سجلات الأداء الميداني. تقع هاتان الفئتان في مستويات عالية من منحنى المقاومة، مما يقلل من مطيليتهما بشكل كبير، فلا يتبقى لديهما سوى القليل من المرونة لامتصاص طرف الشق.
تُعدّ الفئة 12.9 أسوأ الحالات استخدامًا. فهي تتميز بأعلى قوة، وغالبًا ما تُستخدم في التطبيقات التي تتطلب طبقة نهائية رقيقة وجميلة مطلية بالكهرباء. تشمل هذه التطبيقات الوصلات المدمجة، وأدوات الآلات، ودعامات السيارات، وهياكل الصب.
| فئة الخاصية (ISO 898-1) | مستوى اللياقة والقوة | التعرض للتقصف | ما هي التغييرات التي طرأت على عملية الشراء؟ |
|---|---|---|---|
| 4.8 / 5.8 | منخفض الكربون، وعادةً لا يخضع للتبريد والتلطيف. | انخفاض المطيلية. تمتص طرف الشق بدلاً من السماح له بالانتشار | عادةً ما يكون الطلاء الكهربائي القياسي مقبولاً؛ ونادراً ما تكون هناك حاجة إلى شروط الخبز. |
| 8.8 | مُقسّى ومُعالَج حرارياً، قوة متوسطة | متوسط. توجد حالات حقيقية، عادةً في الأجزاء الأكبر أو طبقات الطلاء السميكة. | يُشترط التحكم في عمليات الخبز والعمليات عندما يكون الجزء كبيرًا أو متعلقًا بالسلامة. |
| 10.9 | مُقسّى ومُعالَج حرارياً، قوة عالية | عالية. الفئة الأكثر شيوعًا في حالات فشل الطلاء الموثقة | يُعدّ الخبز وفقًا لمعيار ISO 4042 إلزاميًا عمليًا؛ ويُفضّل استخدام رقائق الزنك أو الطلاء الميكانيكي. |
| 12.9 | مُقسّى ومُعالَج حرارياً، قوة عالية جداً | جسيم. أخطاء العمليات الصغيرة كافية. | تجنب الطلاء الإلكتروليتي قدر الإمكان؛ واشترط التحقق من العملية واختبار الدفعة إذا لم يكن ذلك ممكناً. |
| 12.9، قطر صغير وخيط طويل | قوة عالية بالإضافة إلى شق عميق عند جذر الخيط | شديد، مع مساحة فحص أقل للعثور على الشق | تعامل مع الأمر كجزء من إجراءات السلامة؛ واتفق على أخذ العينات وقبولها قبل تقديم الطلب. |
| أي فئة، أو مجموعة معاد تصنيعها أو معاد طلاؤها | المرور الثاني عبر الحمض والحمام | أعلى مما تشير إليه الفئة، لأن التعرض تضاعف | يُشترط الإفصاح عن أعمال إعادة العمل؛ وإعادة الاختبار بعد أي عملية إعادة طلاء. |
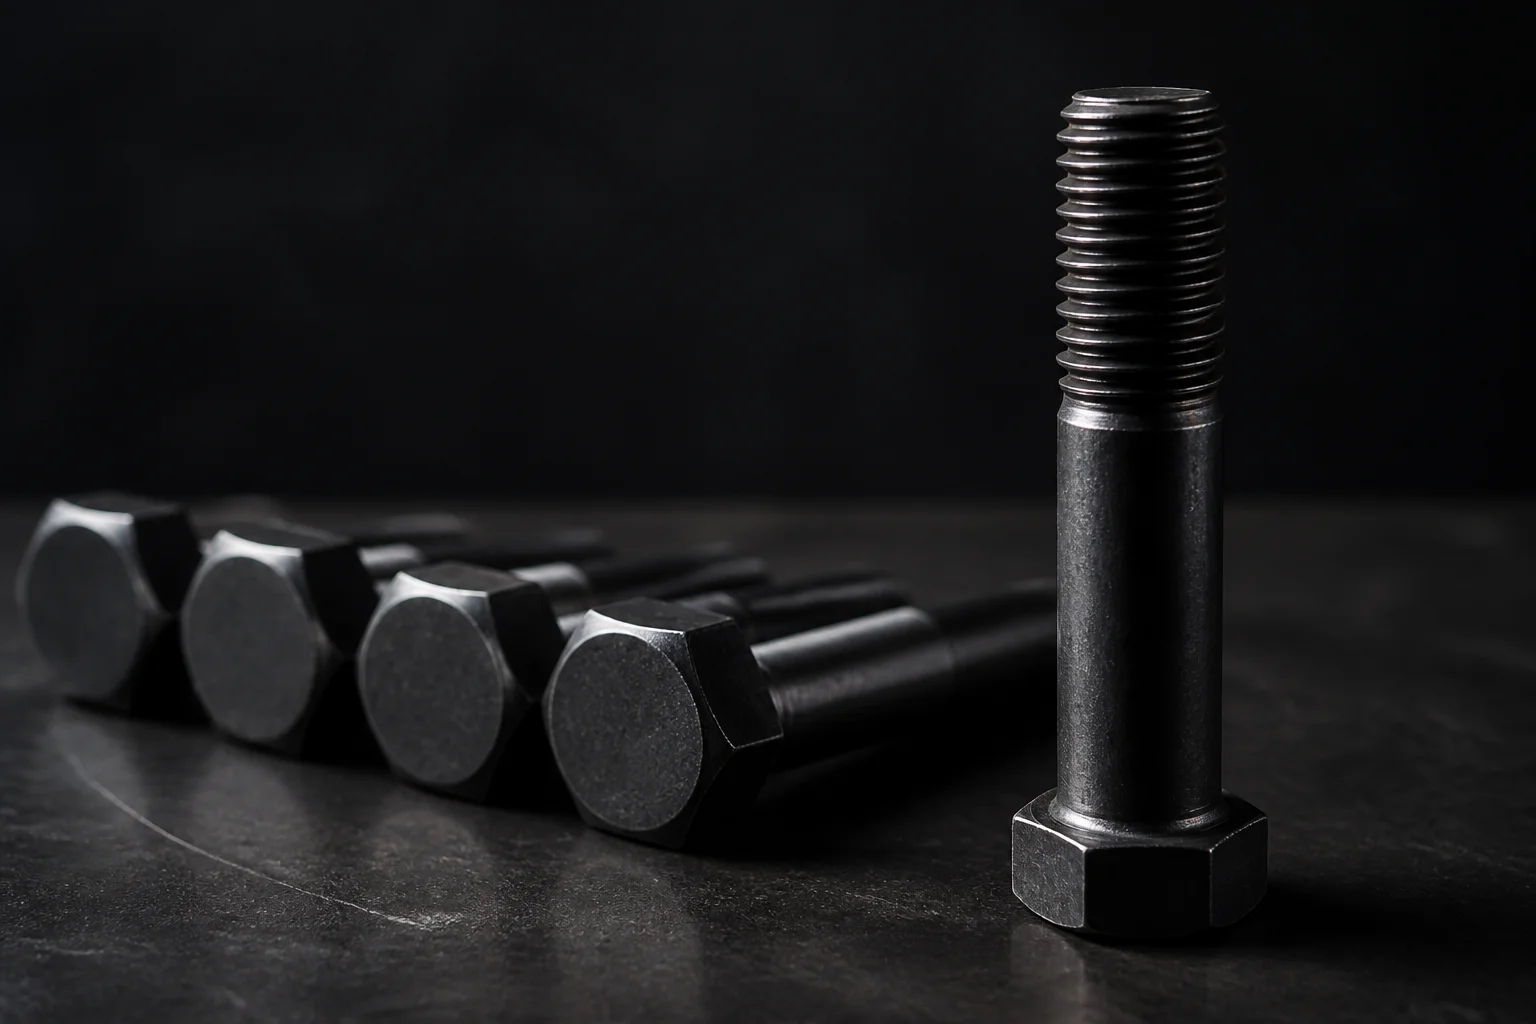
مسامير سداسية من الفئة 10.9 مطلية بأكسيد أسود أو فوسفات وزيت. تشير العلامة الموجودة على رأس المسمار إلى قوته، ولا تدل على عدد مرات مروره في خزان الحمض.
إذا كان التطبيق يتطلب فعلاً قوة 12.9، فاشترِها وتحكّم في العملية. أما إذا كان يتطلب قوة 10.9، فلا تقبل بـ 12.9 كترقية. القوة الأعلى تزيد من قوة التثبيت على حساب المرونة. ولهذا السبب، يتم تسعير مجموعة مساميرنا السداسية حسب الفئة ونوع الطلاء.
ما يفعله الخبز، وما لا يفعله
يُعدّ الخبز الحل الأمثل في هذه الصناعة، وهو حلٌّ حقيقي. كما أنه الخطوة الأكثر مبالغة في تقديرها في العملية برمتها.
المبدأ بسيط. يمكن طرد الهيدروجين المتحرك بالحرارة. ارفع درجة حرارة القطعة إلى مستوى محدد لفترة زمنية معينة، وستنتشر الذرات المذابة عائدةً نحو السطح وتغادره. يحدد معيار ISO 4042 متطلبات المعالجة الحرارية للمثبتات المطلية كهربائيًا، بما في ذلك نطاق درجة الحرارة، والمدة، والحد الأقصى للفاصل الزمني بين الطلاء والمعالجة الحرارية. ويغطي معيار ASTM B850 المعالجات اللاحقة للطلاء لتقليل خطر التقصف في نفس المنطقة.
ثلاثة شروط تحدد ما إذا كان الخبز له أي فائدة على الإطلاق.
التأخير. يجب أن تبدأ عملية الخبز ضمن الإطار الزمني الذي يسمح به المعيار. قطعة تُترك في سلة طوال الليل، أو خلال عطلة نهاية الأسبوع، يكون قد أُتيحت لها ساعاتٌ للهيدروجين للانتقال إلى الأماكن التي لا يمكنه الخروج منها. الخبز المتأخر يُحرك الغاز المحصور بالفعل. الخبز المبكر يُحرك الهيدروجين الذي لا يزال متحركًا. هاتان عمليتان مختلفتان.
درجة الحرارة. إذا كانت منخفضة جدًا، يكون الانتشار بطيئًا جدًا لدرجة لا تؤثر على عملية الإنتاج. أما إذا كانت مرتفعة جدًا، فستبدأ القطعة بالتعرض لظروف التصليد، وهي طريقة أخرى لفقدان قوتها. الخبز هو معالجة حرارية، وليس مجرد تسخين، وقد تم تحديد نطاق درجة الحرارة لسبب وجيه.
المدة. الوقت الذي يقضيه الخبز عند درجة الحرارة المطلوبة، وليس الوقت الذي يقضيه داخل باب الفرن. فالدفعة التي يتم وضعها باردة ويتم حسابها من لحظة تشغيل الفرن لا تُخبز للمدة المحددة.
والآن الحدود.
لا يُصلح الخبز جزءًا متصدعًا بالفعل. الشقوق لا تلتئم. الكثير مما تصدع في السلة سيتصدع أيضًا على خط الإنتاج، ولكن لاحقًا وفي مكان مختلف.
لا يؤدي الخبز إلى إزالة الهيدروجين الذي سبق أن اتحد ليتحول إلى غاز عند شوائب أو حدود حبيبية. يعمل الانتشار على الذرات المذابة. الجزيء الموجود في فراغ لا يتحرك عند درجة حرارة الخبز.
لا يُجدي التسخين نفعًا في التخلص من الهيدروجين المتراكم لاحقًا. فالتنظيف الحمضي في مواقع الصيانة، أو إزالة الترسبات الكلسية أثناء الصيانة، أو التآكل في البيئات الرطبة، أو الحماية الكاثودية، كلها عوامل قد تُؤدي إلى تراكم الهيدروجين في البراغي عالية المقاومة لفترة طويلة بعد تركيبها. ولهذا السبب، فإن هشاشة الهيدروجين في البراغي ليست مشكلة خاصة بالمصنع فحسب، بل هي مشكلة تلازم دورة حياة أي شيء مدفون أو مغمور أو مُعرَّض للمواد الكيميائية.
ولا يمكن تطبيق عملية الخبز بشكل عكسي. فأمر الشراء الذي ينص على "الخبز عند الحاجة" ينقل القرار إلى الشخص المسؤول عن تشغيل الفرن في ذلك اليوم. يجب توضيح معايير الخبز في الرسم، مع تسمية المعيار.
في السجلات: يُثبت مخطط التسخين أن الفرن كان ساخنًا. لكنه لا يُثبت وجود هذه البراغي فيه، إلا إذا كان المخطط يحمل رقم الدفعة. يحتفظ فنيو الطلاء الذين يُدركون المخاطر بسجلات التحميل. ويطلبها المشترون الذين يُدركون المخاطر.
تحدد طريقة الطلاء درجة التعرض
يُعد اختيار الطلاء العامل الحاسم في تحديد معظم هذه المخاطر، وعادةً ما يتم ذلك من قِبل شخص يُركز فقط على التآكل. يُحدد الطلاء مسار العملية، ويُحدد المسار بدوره مستوى التعرض للهيدروجين.
يُعدّ طلاء الزنك الكهربائي وفقًا لمعيار ISO 4042 حلاً اقتصاديًا ومألوفًا ودقيق الأبعاد. يتميز بطبقة رقيقة وسماكة مضبوطة ولمسة نهائية لامعة. كما أنه الطريقة التي يتم بها وضع قطعة عالية القوة في حمام مولد للهيدروجين، ومن هنا تأتي الحاجة إلى عملية الخبز في المقام الأول.
يتم تطبيق رقائق الزنك وفقًا للمعيار ISO 10683 عن طريق الغمر أو الرش، وليس عن طريق التحليل الكهربائي. لا ينتج عن ذلك أي توليد للهيدروجين الكاثودي على سطح القطعة أثناء عملية الطلاء. لا تزال المعالجة المسبقة الحمضية بحاجة إلى مراقبة، ويتناولها المعيار، ولكن تم استبعاد الآلية الرئيسية من هذه العملية. لهذا السبب، تُعد رقائق الزنك الخيار الافتراضي الموصى به للقطع من الفئتين 10.9 و12.9 التي تتطلب مقاومة للتآكل.
الجلفنة بالغمس الساخن وفقًا للمعيارين ISO 10684 أو ASTM F2329 تعتمد على الزنك المنصهر عند درجة حرارة عالية، وليس التحليل الكهربائي. يختلف نوع التعرض للعوامل الخارجية. تُسبب الجلفنة بالغمس الساخن مشاكلها الخاصة: خلوص الخيوط، وتجاوز سنّ الصواميل، ودورة حرارية قد لا تتحملها القطع عالية المقاومة. نتناول هذه المشاكل في ملاحظتنا حول المثبتات المجلفنة بالغمس الساخن . يكمن جوهر الأمر هنا في التباين. فالجلفنة بالغمس الساخن تُغير طريقة التلف، وليس فقط المظهر النهائي.
لا يوفر طلاء الفوسفات والزيت، أو أكسيد الحديد الأسود، أي حماية تُذكر ضد التآكل في الهواء الطلق، وقد يتطلب استخدام مواد حمضية. أما في الأماكن المغلقة، كالمنشآت الجافة، فهو غالبًا الخيار الأقل خطورة المتاح للأجزاء عالية المتانة. بالنسبة لهيكل آلة لا يتعرض للمطر أبدًا، فهو غالبًا الحل الأمثل، ونادرًا ما يكون الخيار الأول.
| مسار الطلاء | التعرض للهيدروجين | مناسب لمقاس 10.9 / 12.9 | ما يكلفك ذلك |
|---|---|---|---|
| الزنك المطلي بالكهرباء، ISO 4042، بدون خبز | أعلى مستوى. تنظيف حمضي بالإضافة إلى الترسيب الكاثودي، لم تتم إزالة أي شيء | غير مقبول عمليا | أقل فاتورة، وأعلى احتمالية لفشل ميداني ستتحمل مسؤوليتها |
| الزنك المطلي بالكهرباء، ISO 4042، مخبوز | تكون النسبة عالية عند الترسيب، وتنخفض بعد ذلك إذا تم الحفاظ على التوقيت ودرجة الحرارة. | مقبول مع التحكم في العملية والأدلة | خطوة معالجة إضافية، سعة الفرن، توثيق الدفعة، اختبار دوري |
| الزنك والنيكل المطلي بالكهرباء | مرتفع. لا يزال إلكتروليتيًا | نفس عناصر التحكم الخاصة بزنك، لا يوجد اختصار | ارتفاع تكلفة الطلاء مع نفس عبء الخبز والاختبار |
| رقائق الزنك، ISO 10683 | ترسب منخفض غير إلكتروليتي، مع استمرار التحكم في المعالجة المسبقة | المسار المفضل لكلا الفئتين | ارتفاع تكلفة الطلاء، وفترة انتظار أطول، ومظهر باهت، والحاجة إلى بيانات الاحتكاك |
| الزنك الميكانيكي | منخفض. لا يوجد هيدروجين إلكتروليتي في الجزء | مناسب، وخاصة للأحجام الصغيرة | نطاق مقاسات محدود، لمسة نهائية غير لامعة، خيوط أكثر سمكًا |
| مجلفن بالغمس الساخن، ISO 10684 / ASTM F2329 | آلية مختلفة، الزنك المنصهر بدلاً من التحليل الكهربائي | يقتصر عادةً على الفئة 8.8 وما دونها | طلاء سميك، صواميل ملولبة، دورة حرارية، لا يوجد تركيب للخيوط الدقيقة |
| الفوسفات والزيت، أو أكسيد الحديد الأسود | منخفض إلى متوسط، يعتمد على خطوات استخدام الحمض | مناسب للاستخدام الداخلي، ولا يسبب تآكلاً في الهواء الطلق | رخيص وسريع، ولكنه سيصدأ. مناسب فقط للاستخدام في الأماكن الجافة. |
الطلاء الأرخص ينطوي على أكبر قدر من المخاطر المتعلقة بالعملية، بينما ينطوي الطلاء الأغلى على أقلها.
لماذا ينتظر الشق من 24 إلى 72 ساعة
ليس التأخير غامضاً، بل هو الوقت الذي تحتاجه الآلية.
لا يتسبب الهيدروجين الموجود في الشبكة البلورية في حدوث أي كسر بمفرده، بل يحتاج إلى إجهاد. ويتم توفير هذا الإجهاد عن طريق الشد. يتمدد البرغي، ويتعرض جذر السن اللولبي للإجهاد، ويتعرض رأس البرغي للشد. وهكذا يتشكل مجال إجهاد وتتجمع ذرات الهيدروجين في نفس المكان.
ينتقل الهيدروجين إلى نقطة أقصى إجهاد ثلاثي المحاور، أمام طرف الشق مباشرةً. هناك، يقلل من التماسك الموضعي للشبكة البلورية. يبدأ شق صغير جدًا بالظهور. ينمو ببطء في البداية، ثم بسرعة أكبر، لأن الشق الأطول يركز إجهادًا أكبر ويجذب المزيد من الهيدروجين.
هذا النمو يعتمد على الوقت، فهو ليس فورياً. قد يستغرق جزء ما يوماً كاملاً ليصل إلى النقطة التي لا يستطيع فيها الجزء المتبقي تحمل الحمل، ثم ينهار فجأة، دون أي تشوه، تحت ضغط كان قد تحمله بسهولة في اليوم السابق.
النتيجة العملية غير مريحة. قد تظهر مشكلة تعطل البرغي بعد استلامه وتركيبه وربطه وفحصه. لا يوجد في عملية الاستلام ما يغطي هذه المشكلة.
كما يفسر ذلك استنتاجًا خاطئًا. اختبار التحميل التجريبي في المصنع قصير. يجتاز الجزء الاختبار لأن الآلية لم تُمنح الوقت الكافي لإتمام الاختبار. يوجد معيار ISO 15330 لمعالجة هذه الثغرة.
يُغطى جانب التحميل المسبق في دليلنا الخاص بعزم ربط البراغي وقوة التثبيت . يحتاج التقصف إلى إجهاد شد، وتوفر الوصلة المحملة مسبقًا هذا الإجهاد بشكل دائم.
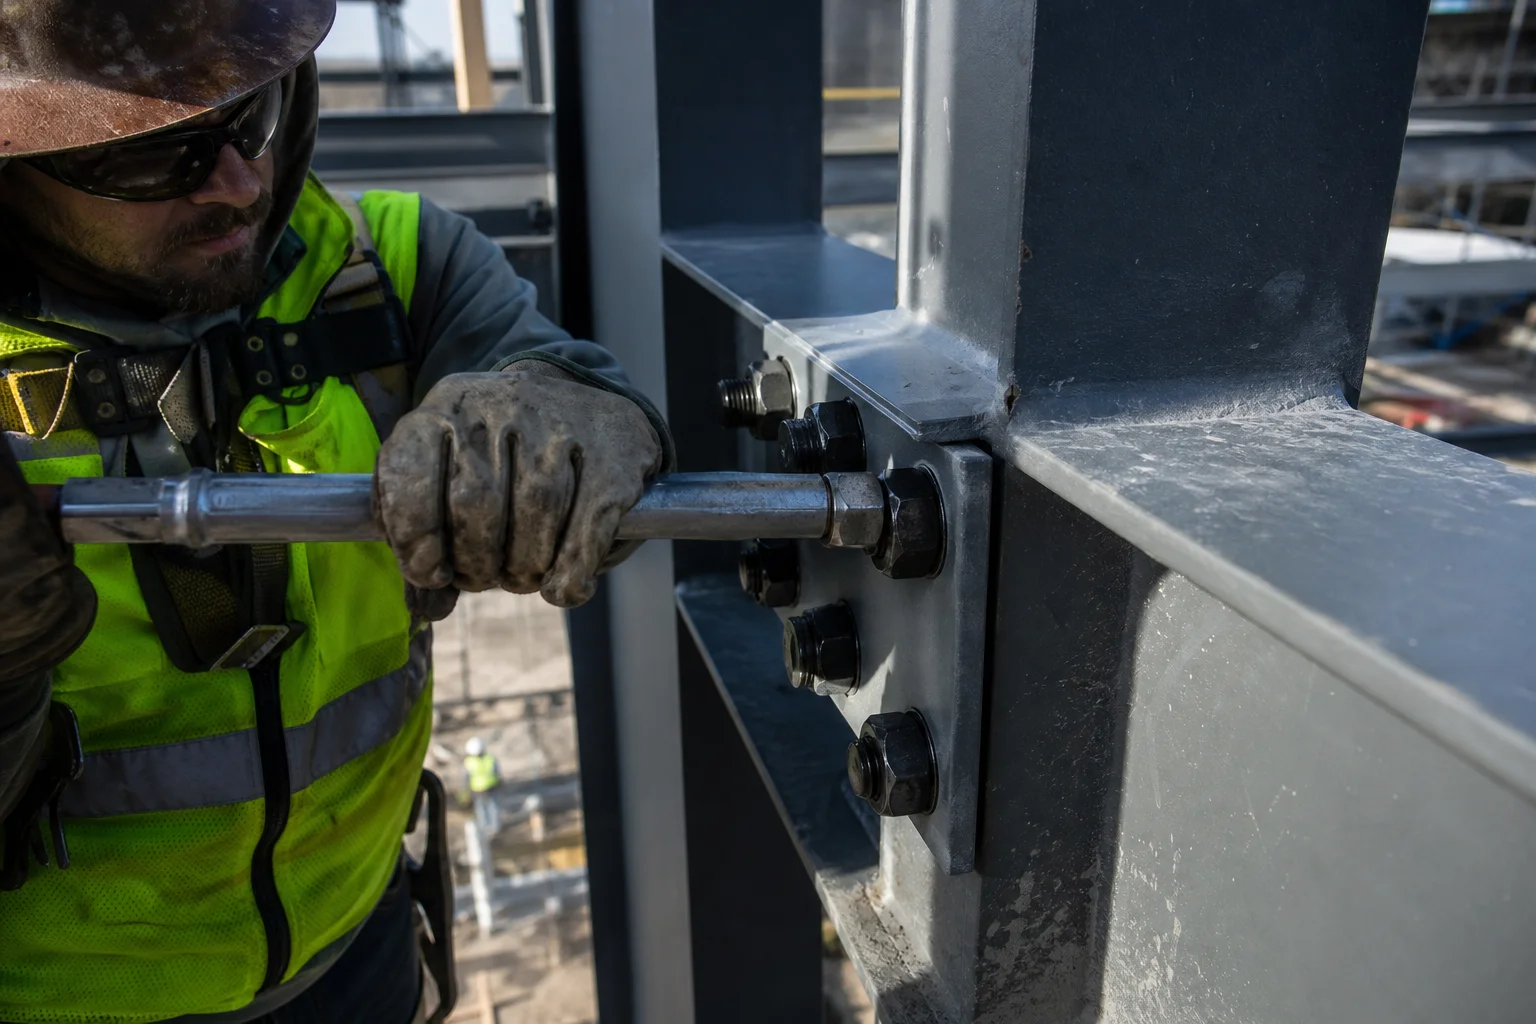
إطار فولاذي مليء بمسامير عالية المقاومة. كل مسمار منها يتعرض لحمل شد مستمر منذ لحظة تثبيته. هذا هو الإجهاد الذي كانت الآلية تنتظره.
الاختبارات التي يمكنها رؤيتها، والاختبارات التي لا يمكنها رؤيتها
يُعدّ التحكم في العملية الخيار الأقل تكلفة. يصف معيار ASTM F1940 طريقةً للتحقق من كفاءة عملية الطلاء بما يكفي لتقليل خطر التقصّف الهيدروجيني. يُجرى هذا الاختبار على قطعة تجريبية، وليس على القطع الأصلية، ويُبيّن ما إذا كان خط الإنتاج يعمل بشكل صحيح. يُطبّق الاختبار دوريًا للحصول على اتجاه عام، بينما يُترك انطباعًا عامًا في حال عدم تطبيقه.
يُعدّ قبول الدفعة هو الإجراء المكلف. يحدد معيار ISO 15330 اختبار التحميل المسبق للكشف عن التقصّف الهيدروجيني في المثبتات، باستخدام سطح ارتكاز متوازٍ وحمل مستمر. يتم تحميل الأجزاء وتثبيتها، وتفشل الأجزاء التي تتعطل أثناء الاختبار. هذا الاختبار مُتلف. كما أنه يعتمد على أخذ عينات، مما يعني أنه يُقدّم تقريرًا عن الدفعة ككل، وليس عن كل مسمار في العلبة.
تحليل الأعطال عملية بطيئة. يُظهر فحص سطح الكسر تحت التكبير ما إذا كانت الآلية هشة. وجود تشققات بين الحبيبات بالقرب من نقطة البداية، وعدم وجود انخفاضات أو حواف قص. هذا يُجيب على سؤال "لماذا؟" بعد وقوع الكسر. لكنه لا يُساعدك في شحن الدفعة التالية.
ما لا يمكن رؤيته: الفحص البُعدي، والفحص البصري، وسُمك الطلاء، وقياس الخيوط، واختبار الشد القياسي، وفحص الصلابة. كل فحص من هذه الفحوصات مهم. لا يكشف أي منها عن جزء قد يتشقق يوم الخميس.
هذا هو الحد النزيه للتفتيش الوارد. الرقابة الموثوقة الوحيدة تكمن في المراحل الأولى، في مسار العملية وفي الأدلة التي تثبت اتباع هذا المسار.
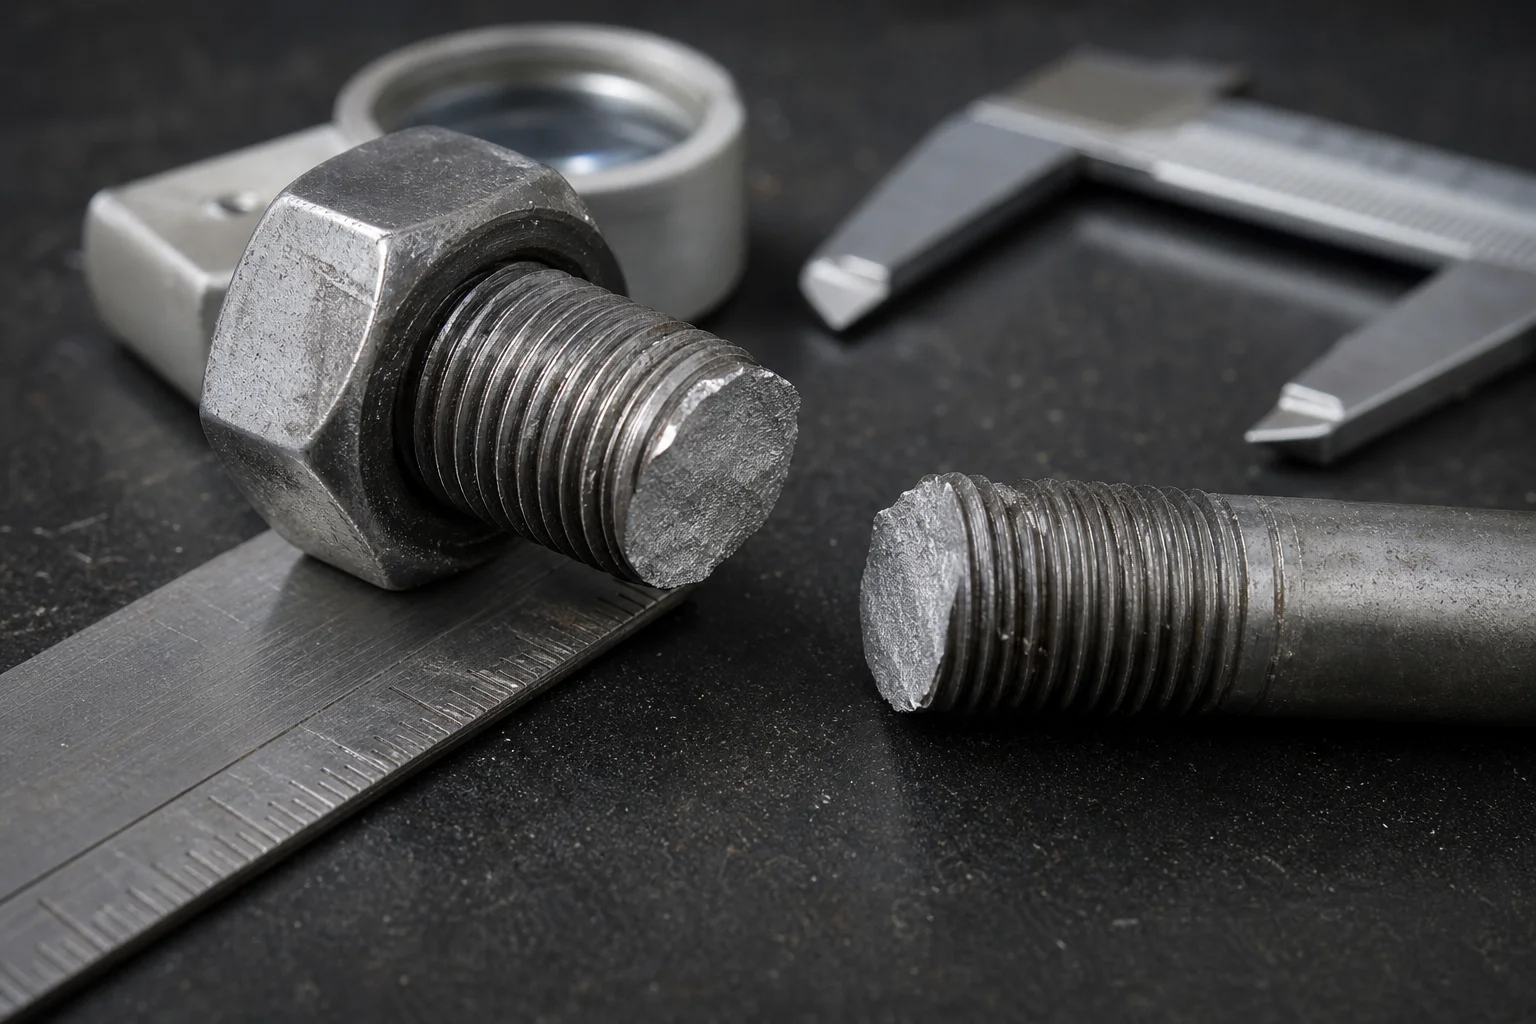
يؤدي اختبار الانحناء أو اختبار الحمل المستمر إلى كسر الأجزاء التي يمكنك استبدالها، وبالتالي لا تتعرض الأجزاء التي تشحنها للكسر أثناء الاستخدام. سطح الكسر يكون مستوياً ولامعاً، دون أي انحناء أو تضيّق.
الخطوط التي تنقل المخاطر إلى المورد
هذا هو جوهر الحجة التجارية. الهشاشة هي مخاطرة إجرائية. هذه المخاطرة الإجرائية تقع على عاتق الجهة المالكة للعملية. إذا لم يُحدد أمر الشراء الخاص بك مسارًا معينًا، فأنتَ تلك الجهة، لأنك قبلتَ مسارًا غير محدد ودفعتَ ثمنه.
لا يشترط أن يكون أمر الشراء طويلاً، بل يجب أن يكون دقيقاً في المواضع التي يكون فيها الصمت مكلفاً. ستة بنود تغطي معظم ذلك.
حدد الفئة والمعيار. "الفئة 10.9 وفقًا للمعيار ISO 898-1" بداية جيدة. أضف نطاق المقاسات وتفاوت الخيط، لأن شكل الشق عند جذر الخيط جزء من حالة الإجهاد.
حدد نوع الطلاء ومعياره. "رقائق الزنك وفقًا للمعيار ISO 10683" و"الزنك المطلي كهربائيًا وفقًا للمعيار ISO 4042" منتجان مختلفان ولكل منهما مستوى مخاطر مختلف. إن استخدام مصطلح عام مثل "مطلي بالزنك" لا يُعدّ مواصفةً.
حدد متطلبات الخبز، بما في ذلك الوقت. إذا كانت العملية إلكتروليتية، فارجع إلى معيار ISO 4042 واذكر أن الخبز مطلوب ضمن الفترة الزمنية المسموح بها في المعيار، عند درجة الحرارة والمدة المحددة فيه. اطلب سجل الفرن لكل دفعة.
حدد اختبار القبول وعملية أخذ العينات. استخدم معيار ISO 15330 للتحقق من الدفعة، ومعيار ASTM F1940 للتحكم في العملية. حدد الجهة التي تأخذ العينات، وعدد مرات أخذها، وماذا يحدث للدفعة غير المطابقة للمواصفات. عدم ذكر ذلك يعني أن المورد هو من يختار، ويختار المورد أقل تكلفةً من بين الخيارات المتاحة.
حدد قاعدة إعادة العمل. أي إعادة طلاء بعد رفض المنتج تتطلب إعادة خبزه وإعادة اختباره، ويجب تحديد الدفعة على أنها معاد العمل عليها. هذا السطر الواحد يسد الثغرة الأكثر شيوعًا في سلسلة الإنتاج بأكملها.
حدد مجموعة الأدلة. شهادة الطلاء، وسجل الخبز، وتقرير الاختبار، وشهادة المواد المرتبطة برقم الدفعة الموجود على الكرتون. ليس بفئة منتج معينة، بل بالدفعة.
| خط البريد | تجنب الصياغة الضعيفة | صياغة تنقل المخاطر |
|---|---|---|
| الملكية | "مسامير عالية القوة" | الفئة 10.9 وفقًا للمعيار ISO 898-1، خيط 6 غرام، علامة كما هو محدد |
| مسار الطلاء | مطلي بالزنك، شفاف | رقائق الزنك وفقًا للمعيار ISO 10683، أو الزنك المطلي كهربائيًا وفقًا للمعيار ISO 4042 مع الخبز |
| الخبز | اخبزيها إذا لزم الأمر. | اخبز وفقًا للمعيار ISO 4042 خلال الفترة الزمنية المحددة بعد التقديم؛ سجل الفرن لكل دفعة |
| التحقق من الدفعة | "يضمن المورد عدم حدوث أي هشاشة" | اختبار ISO 15330 لكل دفعة، حجم العينة المحدد، وفي حالة الفشل يتم رفض الدفعة |
| التحكم في العمليات | لا شيء على الإطلاق | التحقق من معيار ASTM F1940 على خط الطلاء، مع تحديد التكرار، والتقرير متاح عند الطلب. |
| إعادة صياغة | "يمكن تصحيح الطلبات المرفوضة" | سيتم إعادة خبز الأجزاء المطلية، وإعادة اختبارها، وتحديدها على أنها أجزاء معاد تصنيعها. |
| سجلات | "شهادة المطابقة" | سجل الخبز، وتقرير الاختبار، وشهادة المواد المرتبطة برقم الدفعة الموجود على الكرتونة |
| التحكم في التغيير | "التشطيب المكافئ مقبول" | لا يجوز تغيير مسار الطلاء أو جهة الطلاء أو جهة المعالجة الحرارية دون موافقة خطية. |
يتم تجاوز الخط الأخير. يقوم الموردون بتغيير مقاولي الطلاء الفرعيين لأسباب تتعلق بالقدرة الإنتاجية، أو السعر، أو بسبب تعطل أحد الخطوط. تغيير شركة الطلاء يعني استخدام حمام حمضي مختلف وفرن مختلف. يبقى البرغي كما هو، لكن المخاطر تتغير.
ليس في هذا أي شيء غريب. فموردو أدوات التثبيت الأكفاء يطبقون هذه الضوابط بالفعل لعملاء قطاعي السيارات والآلات. ببساطة، تجعل هذه البنود هذه الضوابط واضحة وتعاقدية بدلاً من كونها مفترضة.
بالنسبة للأعمال الإنشائية، ينطبق المبدأ نفسه مع اختلاف معيار التجميع. يمتلك مصنّع مسامير البناء الإنشائية الذي يعمل وفقًا لمعايير ASTM F3125 أو EN 14399 قواعد طلاء واختبار خاصة به، وتختلف هذه القواعد بالفعل في طريقة التعامل مع الجلفنة والطلاء الكهربائي. لذا، لا تُرفق نموذج طلب شراء آلات مع طلبية إنشائية دون مراجعته.
الأسئلة التي يطرحها المشترون بالفعل
كيف يمكنني معرفة ما إذا كانت مساميري معرضة للخطر قبل أن تتعطل؟
لا يمكنك فحص المخاطر الكامنة في القطعة نفسها، بل يمكنك فقط فحص عملية تصنيعها. اسأل عن طريقة الطلاء المستخدمة، وما إذا كانت إلكتروليتية، ومتى بدأ التسخين بالنسبة للطلاء، وما هو اختبار الدفعة الذي أُجري. إذا كانت هذه الإجابات غامضة، فإن المخاطر تبقى غير قابلة للقياس.
هل يؤدي الخبز إلى صنع خزنة مزلاج من الفئة 10.9 مطلية بالكهرباء؟
يقلل هذا الإجراء من المخاطر عند تطبيقه وفقًا للمعيار ISO 4042 ضمن الفترة المسموح بها، وعند درجة الحرارة والمدة المحددتين. ولكنه لا يقضي على المخاطر تمامًا، ولا يُجدي نفعًا مع الأجزاء المتشققة بالفعل. فالخبز إجراء وقائي، وليس علاجًا.
لماذا نادراً ما تواجه مسامير الفئة 8.8 هذه المشكلة؟
انخفاض المقاومة يعني زيادة المرونة. رأس الشق الصغير يتضاءل بدلاً من أن ينتشر، لذا فإن نفس جرعة الهيدروجين تُحدث ضرراً أقل بكثير. الفئة 8.8 ليست محصنة تماماً، وتوجد حالات خطيرة، لكن هامش الأمان فيها أكبر.
هل رقائق الزنك أكثر أماناً حقاً من الزنك المطلي بالكهرباء؟
بالنسبة لتقصف الهيدروجين في البراغي، نعم، لأنه لا يوجد ترسب إلكتروليتي على سطح القطعة. مع ذلك، لا يزال معيار ISO 10683 يشترط التحكم في المعالجة المسبقة، لأن خطوات المعالجة الحمضية قد تُدخل الهيدروجين. وتكمن الميزة في استبعاد الآلية الرئيسية من مسار المعالجة.
هل يمكنني تحديد 12.9 فقط وتقليل عدد البراغي؟
يمكنك فعل ذلك، وسيؤدي إلى تصغير حجم الوصلة. كما أنه يزيد من حساسية العملية. عدد أقل من البراغي الأكثر صلابة تتحمل حملاً أكبر لكل منها وتتحمل هامش خطأ أقل، لذا شدد متطلبات العملية بدلاً من تخفيفها.
كيف يبدو الفشل الناتج عن التقصف الهيدروجيني؟
لا يوجد تضيّق عند موضع الكسر. نقطة بداية مسطحة ولامعة بالقرب من حافة رأس البرغي أو أول سن لولبي مُعشّق، ولا يوجد تشوّه في ساق البرغي. يبدو أن البرغي قد قُطع، وليس سُحب، وقد حدث ذلك عند قوة أقل بكثير من القوة المُصنّفة.
هل يجب عليّ اختبار كل دفعة، أم الدفعة الأولى فقط؟
في كل دفعة يتم فيها استخدام الطلاء الإلكتروليتي وتكون الفئة 10.9 أو 12.9، تختلف العملية، وليس الرسم. قد يحدث تغيير في جهاز الطلاء، أو عطل في الفرن، أو تأخير في الدفعة بين الدفعات.
تم اتخاذ قرار بشأن مسمار سيتعطل يوم الخميس قبل ثلاثة أسابيع.
يُعدّ تقصّف البراغي بفعل الهيدروجين عيبًا في عملية التصنيع، وله آلية تأخير. يُكتشف هذا العيب في خزان الحمض وحمام الطلاء، ويُلاحظ عند مفتاح عزم الدوران. ويُكتشف في أسوأ لحظة ممكنة، من قِبل شخص لم يكن لديه أي وسيلة لمنعه.
لهذا السبب لا يمكن لرصيف الاستلام حل هذه المشكلة. فالمقاييس والشهادات والفحوصات البصرية جميعها تصف قطعة مطابقة للمواصفات اليوم، لكنها لا تصف ما ستفعله هذه القطعة بعد يوم من التشغيل تحت الحمل.
نقاط التحكم قليلة، وجميعها تقع في المراحل الأولية. اختر طريقة طلاء لا تُنتج الهيدروجين، أو اعتمد طريقة التحليل الكهربائي مع الخبز وفقًا لمعيار ISO 4042 وإثبات الالتزام بالتوقيت. حافظ على نزاهة العملية. اختبر الدفعة وفقًا لمعيار ISO 15330، وتحقق من مطابقة المنتج لمعيار ASTM F1940، وأدرج جميع المكونات في الطلب.
تؤكد اثنتا عشرة سنة من الخبرة في التصدير نفس النتيجة في كل مرة. المشترون الذين لا يلاحظون هذا الخلل ليسوا من يملكون تقارير فحص مطولة، بل هم من تُحدد أوامر الشراء الخاصة بهم طبيعة العملية.
توفر شركة JingleFix مسامير سداسية، ومثبتات هيكلية، وقطع غيار مصممة حسب الطلب من نينغبو، ويتم تحديد السعر بناءً على فئة المادة، وطريقة الطلاء، ومتطلبات الاختبار، مع توثيق كل طلب على حدة. إذا كان لديكم قطعة من الفئة 10.9 أو 12.9 تمر عبر خط طلاء إلكتروليتي، يرجى إرسال الرسم التخطيطي وبيانات بيئة التشغيل. سنحدد لكم طريقة الطلاء المناسبة، ونوضح لكم المستندات المطلوبة.
احصل على مسار عملية يمكنك الدفاع عنه
أرسل لنا الرسم، ونوع العقار، وبيئة الخدمة. سنرد عليك بمسار الطلاء الذي نوصي به، ومتطلبات الخبز والاختبار، والسجلات التي يمكننا توفيرها لتلك الدفعة المحددة.
أرسل استفسارك الآن →أو راسلنا عبر البريد الإلكتروني sales@jinglefix.com أو عبر واتساب على الرقم +86 13958236696