Wasserstoffversprödung in Schrauben: Warum 10,9 Teile Tage nach der Beschichtung reißen
Die Bolzen haben die Prüfung bestanden. Maßlich. Optisch. Sie wurden geprüft, beschichtet, eingebrannt, verpackt und mit einem Zertifikat im Karton versandt.
Dann schraubte ein Monteur eine Schraube mit 340 Nm an den Maschinenrahmen. Das war weniger als der Wert in der Zeichnung. Der Schraubenkopf löste sich in seiner Hand. Ohne Dehnung. Ohne Vorwarnung. Ohne Geräusch bis zum Knall.
Das Teil war in Ordnung, als es die Galvanisierungsanlage verließ. Es war in Ordnung an der Warenannahme. Es war morgens um acht Uhr noch in Ordnung, und mittags war es Schrott.
Diese Verzögerung ist das Kernproblem bei der Wasserstoffversprödung von Schrauben. Der Schaden entsteht im Säurebad, nicht beim Schraubenschlüssel. Der Schraubenschlüssel kassiert ihn lediglich.
Dieser Artikel konzentriert sich auf die Klassen 10.9 und 12.9, da sich dort das Risiko konzentriert. Er behandelt die Eintrittspunkte des Wasserstoffs, die Gründe für das Entweichen von Schadstoffen aus niedrigeren Klassen, die Auswirkungen eines Backofens, den Einfluss der Beschichtungswahl auf die Exposition und die genauen Formulierungen in einer Bestellung, damit das Risiko demjenigen Partei zugeordnet wird, die es kontrollieren kann.
Der Riss entsteht, nachdem die Unterlagen unterschrieben sind.
Versprödungsschäden folgen einem bestimmten Muster. Die Abfolge wiederholt sich mit monotoner Regelmäßigkeit.
Der Stahl wird gebeizt. Der Stahl wird galvanisiert. Die Teile sehen gut aus. Die Schichtdicke liegt innerhalb der Toleranz. Die Härteprüfung ist bestanden. Das Gewinde wird geprüft. Eine Probe wird auf der Zugprüfmaschine getestet und hält stand. Die Charge wird versendet.
Tage später bricht eine Schraube unter einer Last, die sie problemlos tragen sollte. Manchmal sogar unterhalb der Prüflast. Oft geschieht dies beim ersten Anziehen oder in den Stunden danach.
Der Bruch weist charakteristische Merkmale auf. Geringe oder keine Einschnürung. Eine flache, helle Zone nahe dem Ursprung. Ein Riss, der unterhalb der Kopfverrundung oder am Ansatz des ersten greifenden Gewindes begann, wo sich bereits Spannungen konzentrieren.
Die Wareneingangsprüfung kann dies nicht erkennen. Ein Maßbericht kann kein Bauteil identifizieren, das morgen brechen wird. Auch eine Härteprüfung kann dies nicht leisten. Das Bauteil entspricht am Messtag den Vorgaben, und der Mechanismus, der zum Bruch führen wird, ist in diesem Maßstab nicht sichtbar.
Wo der Wasserstoff tatsächlich hineingelangt
Wasserstoff entsteht nicht mit dem Stahl selbst, sondern erst im Herstellungsprozess.
Zwei Schritte sind am wichtigsten: die Säurereinigung und die Galvanisierung. Alles andere ist eine Variation dieser beiden.
Säurereinigung. Bevor eine Beschichtung haften kann, muss die Oberfläche sauber sein. Dies erfordert üblicherweise Beizen oder ein Säurebad, um Zunder, Rost und Oxide zu entfernen. Stahl kann in Säure Wasserstoff aufnehmen. Die Beizanlage ist der erste Ort, an dem ein hochfestes Bauteil einem Risiko ausgesetzt ist, und dies geschieht, bevor Zink abgeschieden wird.
Galvanisierung. In einem Zinkbad dient das Werkstück als Kathode. Metall scheidet sich darauf ab. Gleichzeitig entsteht an derselben Oberfläche Wasserstoff als Nebenprodukt der Reaktion. Ein Teil dieses Wasserstoffs adsorbiert am Stahl, spaltet sich in Atome auf und diffundiert nach innen.
Im Inneren des Materials verharrt der Wasserstoff nicht in Ruhe. Er wandert zu ungeordneten Bereichen: Korngrenzen, Einschlüssen, den Spitzen kleiner Defekte. Dort rekombiniert er zu Molekülgas. Das Molekül ist zu groß, um sich zu bewegen. Es sammelt sich an, und der lokale Druck steigt.
Es ist nichts Sichtbares zu bemerken. Das Bauteil hat weiterhin korrekte Maße. Es hält auch einer kurzen Zugbelastung stand. Doch der Stahl hat seine Fähigkeit verloren, sich vor dem Bruch zu verformen, und genau dieser Verlust verwandelt ein duktiles Bauteil in ein sprödes.
Phosphatierung, Säureaktivierung vor der Zinklamellenbeschichtung und einige Passivierungsschritte erhöhen die Exposition zusätzlich. Gemeinsames Merkmal ist ein saurer, wasserstofferzeugender Schritt, der auf bereits hochfesten, wärmebehandelten Stahl angewendet wird.
Die Reihenfolge ist entscheidend. Ein zuerst beschichtetes und dann bearbeitetes Teil hat eine neue Oberfläche. Ein zuerst bearbeitetes und dann beschichtetes Teil birgt hingegen an jedem Gewindegrund, in der bereits vorhandenen Kerbe, ein Risiko. Die Reihenfolge der Bearbeitungsschritte gehört in die Spezifikation, unabhängig davon, ob sie schriftlich festgehalten wird.
Eine weitere Fehlerquelle wird außer Acht gelassen: eine reparierte Beschichtung. Wenn ein Galvaniseur eine Ausschusscharge entlackt und neu beschichtet, durchläuft das Bauteil zweimal Säure und Bad. Eine nachbearbeitete Charge ist nicht dasselbe Produkt wie eine Charge aus dem ersten Durchgang.
Welche Klassen sind gefährdet und warum die unteren Klassen nicht?
Der Mechanismus benötigt harten Stahl. Die Härte ist ein geeigneter Indikator, da sie vom Wärmebehandler kontrolliert und vom Galvanisierer überprüft werden kann. Die Normen für das Einbrennen beziehen ihre Anforderungen auf die Härte, nicht auf die auf dem Kopf angegebene Eigenschaftsklasse.
Diese Unterscheidung ist wirtschaftlich relevant. Die Härteklasse bestimmt die vom Käufer bestellte Größe. Die Härte hingegen ist das, worauf der Bearbeitungsprozess reagiert. Ein Bauteil kann die Kennzeichnung 10.9 aufweisen und in einem Härtebereich mit hohem Risiko liegen oder sich im unteren Bereich dieses Bereichs befinden, wo das Risiko geringer ist. Die Kennzeichnung allein gibt keine Auskunft darüber, welcher Bereich zuzuordnen ist.
Stähle der Klassen 4.8 und 5.8 sind kohlenstoffarme Stähle, die oft gar nicht vergütet werden. Sie sind nicht unempfindlich gegenüber Wasserstoff, aber deutlich schwerer zu brechen. Die geringere Festigkeit führt zu einer höheren plastischen Verformungsreserve, sodass ein kleiner Riss abstumpft, anstatt sich auszubreiten.
Die Festigkeitsklasse 8.8 ist vergütet und kann unter extremen Bedingungen verspröden. In der Praxis dominieren jedoch die Festigkeitsklassen 10.9 und 12.9. Diese Klassen liegen so weit oben auf der Festigkeitskurve, dass nur noch sehr wenig Duktilität zur Absorption einer Rissspitze vorhanden ist.
Klasse 12.9 stellt die höchste Festigkeitsklasse im allgemeinen Gebrauch dar. Sie wird häufig genau dort spezifiziert, wo eine dünne, kosmetische, galvanisierte Oberfläche erforderlich ist. Beispiele hierfür sind Kompaktverbindungen, Werkzeugmaschinen, Halterungen für die Automobilindustrie und Druckgussgehäuse.
| Eigenschaftsklasse (ISO 898-1) | Kondition und Kraftniveau | Versprödungsbelastung | Welche Änderungen ergeben sich beim Kauf? |
|---|---|---|---|
| 4,8 / 5,8 | Kohlenstoffarm, im Allgemeinen nicht vergütet | Gering. Die Duktilität absorbiert eine Rissspitze, anstatt sie sich ausbreiten zu lassen. | Standardgalvanisierung ist normalerweise ausreichend; Einbrennklauseln sind selten erforderlich. |
| 8.8 | Gehärtet und angelassen, mittlere Festigkeit | Mäßig. Es gibt tatsächlich Fälle, üblicherweise bei größeren Bauteilen oder dicken Beschichtungen. | Back- und Prozesssteuerungshinweise, falls das Teil groß oder sicherheitsrelevant ist |
| 10.9 | Gehärtet und angelassen, hohe Festigkeit | Hoch. Die häufigste Klasse bei dokumentierten Beschichtungsfehlern. | Einbrennen nach ISO 4042 ist in der Praxis obligatorisch; Zinklamellen- oder mechanische Beschichtung bevorzugt. |
| 12.9 | Vergütet, sehr hohe Festigkeit | Schwerwiegend. Schon kleine Prozessfehler genügen. | Vermeiden Sie nach Möglichkeit die galvanische Beschichtung; fordern Sie andernfalls eine Prozessverifizierung und Chargenprüfung an. |
| 12,9, kleiner Durchmesser und langes Gewinde | Hohe Festigkeit plus eine tiefe Kerbe am Gewindegrund | Schwerwiegend, da die Inspektionsfläche zur Erkennung des Risses verringert ist. | Als Sicherheitskomponente behandeln; Probenahme und Abnahme vor der Bestellung vereinbaren |
| Jede Klasse, überarbeitete oder neu verzinnte Charge | Zweiter Durchgang durch Säure und Bad | Höher als die Klasse vermuten lässt, da sich die Exposition verdoppelt hat | Offenlegung von Nacharbeiten erforderlich; nach jeder Neubeschichtung erneute Prüfung. |
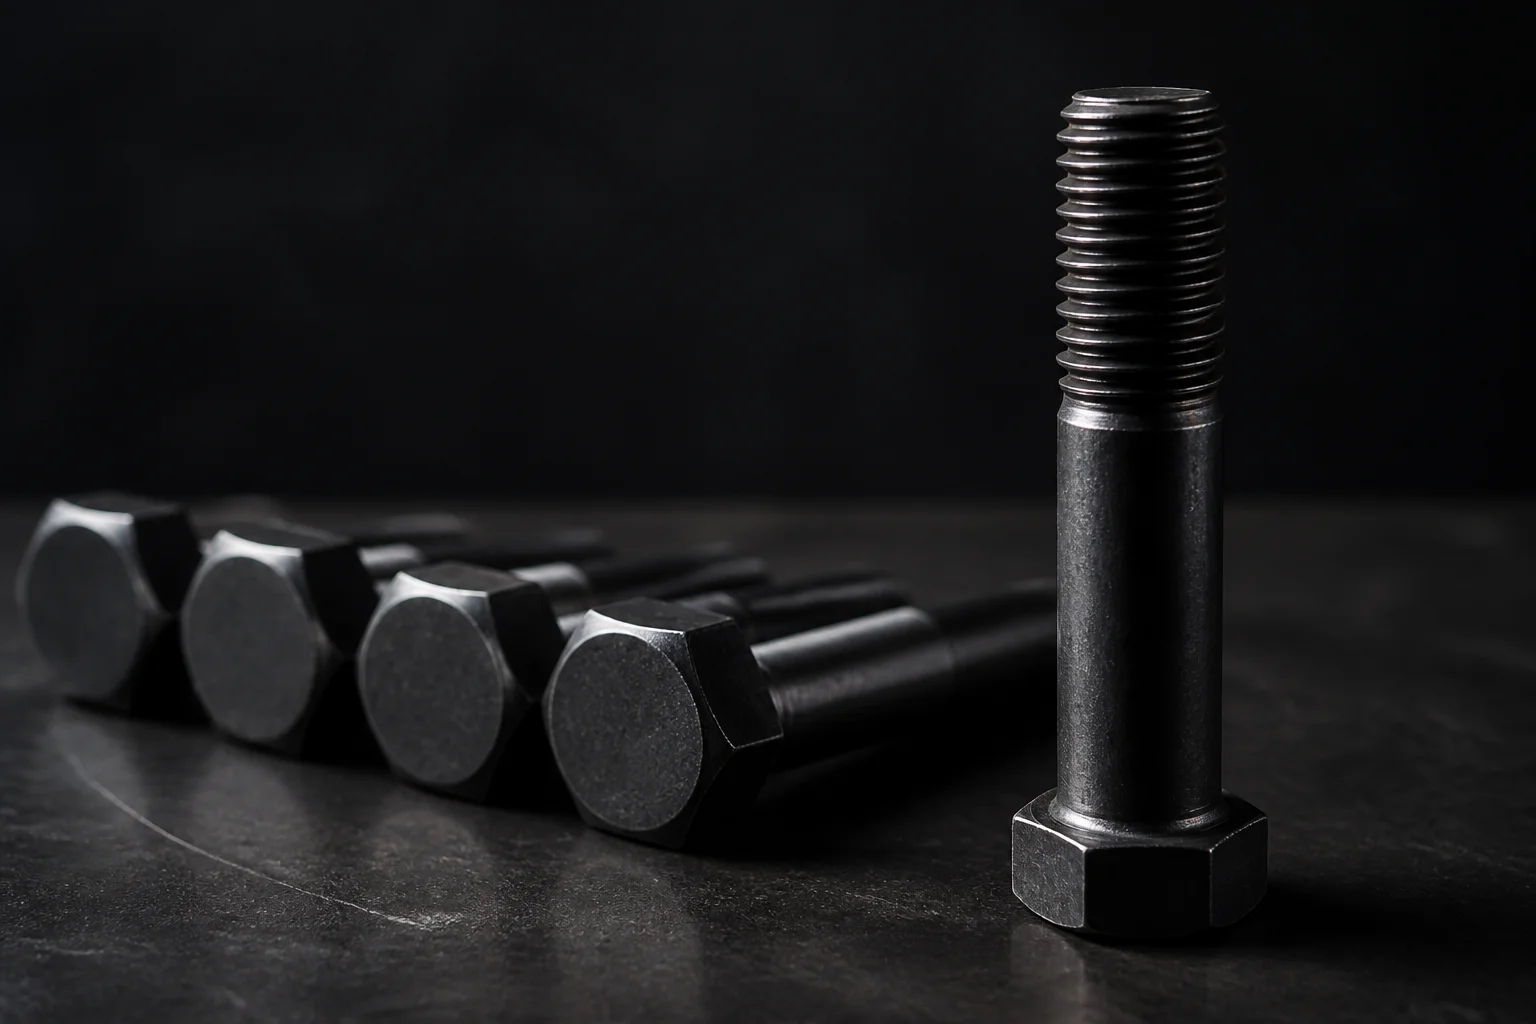
Sechskantschrauben der Festigkeitsklasse 10.9, brüniert oder phosphatiert und geölt. Die Markierung auf dem Kopf gibt die Festigkeit an. Sie sagt nichts darüber aus, wie oft das Teil in einem Säurebad behandelt wurde.
Wenn die Anwendung tatsächlich 12.9 erfordert, beschaffen Sie diese Festigkeit und kontrollieren Sie den Prozess. Wenn 10.9 erforderlich ist, akzeptieren Sie 12.9 nicht als Upgrade. Höhere Festigkeit erhöht die Klemmkraft, geht aber auf Kosten der Duktilität. Aus diesem Grund ist unser Sechskantschrauben- Sortiment nach Festigkeitsklasse und Beschichtungsart spezifiziert.
Was Backen bewirkt und was nicht
Backen ist die Antwort der Branche, und zwar eine echte. Es ist aber auch der am meisten überschätzte Schritt im gesamten Prozess.
Das Prinzip ist einfach: Beweglicher Wasserstoff kann durch Hitze ausgetrieben werden. Wird das Bauteil für eine definierte Zeit auf eine kontrollierte Temperatur erhitzt, diffundieren die gelösten Atome zurück zur Oberfläche und verlassen das Bauteil. ISO 4042 legt die Anforderungen an das Einbrennen galvanisierter Verbindungselemente fest, einschließlich des Temperaturbereichs, der Dauer und der maximalen Wartezeit zwischen Galvanisierung und Einbrennen. ASTM B850 behandelt Nachbehandlungen zur Reduzierung des Versprödungsrisikos im selben Bereich.
Drei Bedingungen entscheiden darüber, ob Backen überhaupt etwas bewirkt.
Die Verzögerung. Der Backvorgang muss innerhalb des vom Standard vorgegebenen Zeitfensters beginnen. Ein Teil, das über Nacht oder ein Wochenende im Backkorb liegt, hat Stunden Zeit, damit sich Wasserstoff an Stellen anlagern kann, aus denen er nicht entweichen kann. Spätes Backen bewegt bereits eingeschlossenes Gas. Frühes Backen bewegt noch mobilen Wasserstoff. Das sind unterschiedliche Vorgänge.
Die Temperatur ist entscheidend. Ist sie zu niedrig, verläuft die Diffusion zu langsam, um innerhalb einer Produktionsschicht relevant zu sein. Ist sie zu hoch, wird der Anlasszustand des Bauteils beeinträchtigt, was ebenfalls zu Festigkeitsverlusten führt. Backen ist eine Wärmebehandlung, kein Aufwärmen, und der Temperaturbereich ist aus gutem Grund festgelegt.
Die Backdauer. Zeit bei der gewünschten Temperatur, nicht Zeit in der Ofentür. Eine Ladung, die kalt eingefüllt und ab dem Einschalten des Ofens gezählt wird, hat die angegebene Backzeit nicht erreicht.
Nun zu den Grenzen.
Backen repariert keine bereits gerissenen Stellen. Risse schließen sich nicht. Vieles, was im Backkorb gerissen ist, wird auch später an einer anderen Stelle weiter reißen.
Durch Backen wird kein Wasserstoff entfernt, der sich bereits an Einschlüssen oder Korngrenzen zu Gas rekombiniert hat. Diffusion wirkt auf gelöste Atome. Ein Molekül, das sich in einem Hohlraum befindet, kann sich bei Backtemperatur nicht bewegen.
Das Einbrennen von Schrauben beseitigt nichts von später aufgenommenem Wasserstoff. Säurebehandlung vor Ort, Entkalkung bei Wartungsarbeiten, Korrosion in feuchter Umgebung oder kathodischer Korrosionsschutz können allesamt Wasserstoff in eine hochfeste Schraube einbringen, lange nachdem diese eingebaut wurde. Daher ist die Wasserstoffversprödung von Schrauben nicht nur ein Thema für die Fertigung, sondern betrifft den gesamten Lebenszyklus von Bauteilen, die vergraben, unter Wasser oder chemisch exponiert sind.
Backen kann nicht rückwirkend angewendet werden. Eine Bestellung mit dem Vermerk „bei Bedarf backen“ überträgt die Entscheidung an denjenigen, der den Ofen an diesem Tag bedient. Die Backparameter gehören in die Zeichnung, zusammen mit der Angabe des Standards.
Laut Aufzeichnungen beweist ein Backprotokoll, dass der Ofen heiß war. Es beweist jedoch nicht, dass sich die Bolzen darin befanden, es sei denn, das Protokoll enthält die Chargennummer. Galvaniseure, die das Risiko kennen, führen Ladeprotokolle. Käufer, die das Risiko kennen, fordern diese an.
Der Beschichtungsprozess legt die Belichtung fest
Die Wahl der Beschichtung ist der entscheidende Faktor für dieses Risiko. Meistens entscheidet jemand, der sich ausschließlich mit Korrosion befasst. Die Beschichtung legt den Prozessablauf fest. Der Prozessablauf wiederum begrenzt die Wasserstoffexposition.
Galvanische Verzinkung nach ISO 4042 ist die kostengünstige, bewährte und maßgenaue Lösung. Dünne Beschichtung. Kontrollierte Schichtdicke. Glänzende Oberfläche. Bei diesem Verfahren wird ein hochfestes Bauteil in ein Wasserstoffbad getaucht, und daher rührt auch die Notwendigkeit des Einbrennens.
Zinklamellenbeschichtung nach ISO 10683 wird durch Tauch- oder Sprühverfahren aufgebracht, nicht durch Elektrolyse. Während der Beschichtung entsteht kein kathodischer Wasserstoff an der Bauteiloberfläche. Die saure Vorbehandlung muss weiterhin beachtet werden und ist in der Norm geregelt, der dominierende Mechanismus wird jedoch eliminiert. Daher ist Zinklamellenbeschichtung die Standardempfehlung für Bauteile der Klassen 10.9 und 12.9, die Korrosionsbeständigkeit erfordern.
Feuerverzinken nach ISO 10684 oder ASTM F2329 erfolgt durch geschmolzenes Zink bei hoher Temperatur, nicht durch Elektrolyse. Die Art der Einwirkung ist anders. Feuerverzinken birgt eigene Probleme: Gewindespiel, überdrehte Muttern und eine Wärmebehandlung, die für hochfeste Bauteile problematisch sein kann. Diese Aspekte werden in unserem Hinweis zu feuerverzinkten Verbindungselementen erläutert. Der entscheidende Punkt ist der Unterschied: Feuerverzinken verändert nicht nur die Oberflächenbeschaffenheit, sondern auch das Versagensverhalten.
Phosphatierung und Ölung oder Brünierung bieten im Außenbereich kaum Korrosionsschutz und können Säurebehandlungen erfordern. In trockenen Produktionshallen ist dies oft die risikoärmste Oberflächenbehandlung für hochfeste Bauteile. Für Maschinengestelle, die nie Regen ausgesetzt sind, ist dies häufig die richtige Lösung und fast nie die erste, die empfohlen wird.
| Beschichtungsverfahren | Wasserstoffexposition | Geeignet für 10,9 / 12,9 | Was es Sie kostet |
|---|---|---|---|
| Galvanisch verzinkt, ISO 4042, ohne Einbrennen | Höchste Qualität. Säurereinigung plus kathodische Abscheidung, nichts entfernt. | In der Praxis nicht akzeptabel. | Niedrigste Rechnung, höchstes Risiko eines Feldausfalls – das werden Sie besitzen |
| Galvanisch verzinkt, ISO 4042, gebrannt | Hoher Wert bei der Abscheidung, danach reduziert, wenn Zeit und Temperatur eingehalten werden | Akzeptabel bei Prozesskontrolle und Nachweisen | Zusätzlicher Prozessschritt, Ofenkapazität, Chargendokumentation, regelmäßige Prüfungen |
| Galvanisiertes Zink-Nickel | Hoch. Immer noch elektrolytisch. | Gleiche Steuerung wie bei Zink, keine Abkürzung | Höhere Beschichtungskosten bei gleicher Back- und Prüfbelastung |
| Zinkflocken, ISO 10683 | Niedrig. Nichtelektrolytische Abscheidung, Vorbehandlung weiterhin kontrolliert | Bevorzugte Route für beide Klassen | Höhere Beschichtungskosten, längere Lieferzeit, matteres Aussehen, Reibungsdaten erforderlich |
| Mechanisches Zink | Niedrig. Kein elektrolytischer Wasserstoff an der Stelle. | Geeignet, hauptsächlich für kleinere Größen | Begrenzte Größenauswahl, matte Oberfläche, dickere Gewindekonstruktion |
| Feuerverzinkt, ISO 10684 / ASTM F2329 | Anderer Mechanismus, geschmolzenes Zink statt Elektrolyse | Üblicherweise beschränkt auf die Klassenstufe 8.8 und darunter | Dicke Beschichtung, überdrehte Muttern, Wärmezyklus, keine Feingewindepassung |
| Phosphat und Öl oder schwarzes Oxid | Niedrig bis mittel, abhängig von den verwendeten Säureschritten | Für den Innenbereich geeignet, keine Korrosionsschäden im Außenbereich | Billig, schnell, aber es rostet. Nur für trockene Umgebungen geeignet. |
Die günstigste Beschichtung birgt das höchste Prozessrisiko. Die teuerste birgt das geringste.
Warum der Riss 24 bis 72 Stunden wartet
Die Verzögerung ist nicht mysteriös. Es ist die Zeit, die der Mechanismus benötigt.
Wasserstoffatome im Kristallgitter können von sich aus nichts zerstören. Sie benötigen Spannung. Durch das Anziehen wird diese erzeugt. Die Schraube dehnt sich, der Gewindegrund wird belastet und die Gewindespitze gerät unter Zugspannung. Nun entsteht ein Spannungsfeld und eine Konzentration von Wasserstoffatomen am selben Ort.
Wasserstoff wandert zum Punkt maximaler triaxialer Spannung, kurz vor der Rissspitze. Dort verringert er den lokalen Zusammenhalt des Kristallgitters. Ein sehr kleiner Riss entsteht. Er wächst zunächst langsam, dann schneller, da ein längerer Riss mehr Spannung konzentriert und mehr Wasserstoff anzieht.
Dieses Wachstum ist zeitabhängig. Es erfolgt nicht sofort. Ein Bauteil kann einen ganzen Tag benötigen, um den Punkt zu erreichen, an dem der verbleibende Abschnitt die Last nicht mehr tragen kann, und dann bricht es schlagartig, ohne sich zu verformen, bei einer Belastung, die es am Vortag noch problemlos überstanden hat.
Die praktischen Folgen sind unangenehm. Das Zeitfenster, in dem eine Schraube versagt, kann sich öffnen, nachdem sie bereits abgenommen, montiert, angezogen und geprüft wurde. Nichts im Wareneingangsprozess deckt dieses Zeitfenster ab.
Es erklärt auch eine falsche Schlussfolgerung. Ein Belastungstest im Werk ist zu kurz. Das Bauteil besteht den Test, weil der Mechanismus nicht genügend Zeit hatte, seinen Vorgang abzuschließen. Für solche Lücken existiert die Norm ISO 15330.
Die Vorspannung wird in unserem Leitfaden zu Anzugsmomenten und Klemmkräften behandelt. Versprödung erfordert Zugspannung. Eine vorgespannte Verbindung liefert diese dauerhaft.
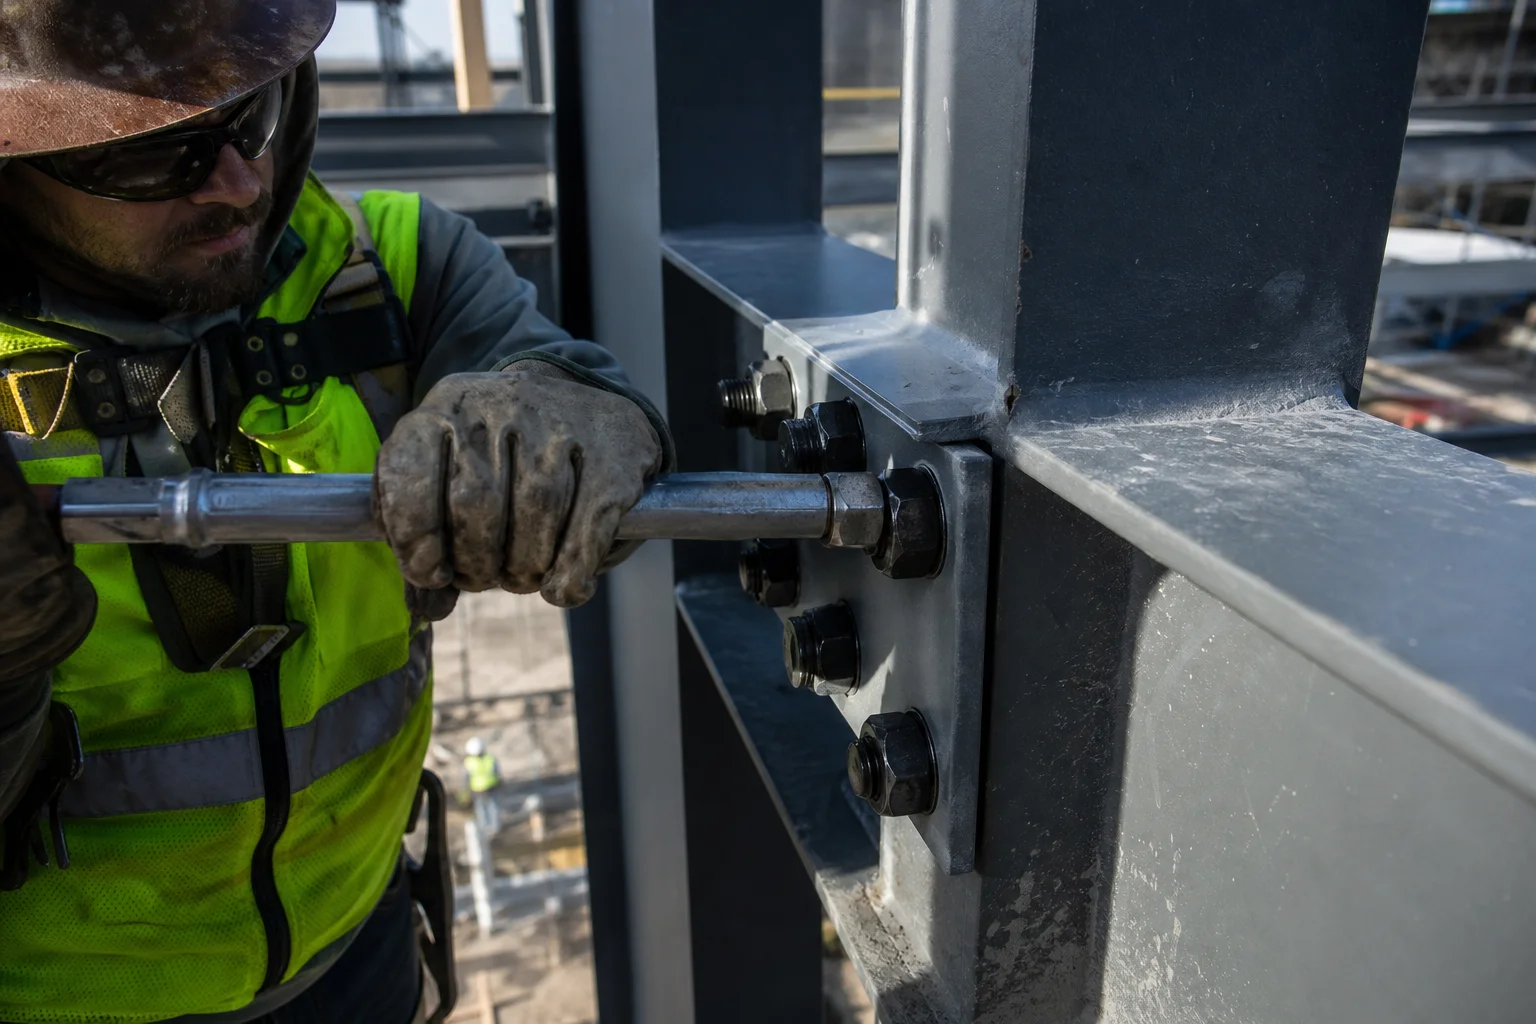
Ein Stahlrahmen voller hochfester Schrauben. Jede einzelne steht vom Tag des Festziehens an unter ständiger Zugbelastung. Genau diese Belastung musste der Mechanismus aushalten.
Tests, die es sehen können, und Tests, die es nicht können.
Prozesskontrolle ist die kostengünstigste Methode. ASTM F1940 beschreibt ein Verfahren zur Überprüfung, ob ein Galvanisierungsprozess ausreichend kontrolliert wird, um das Risiko der Wasserstoffversprödung gering zu halten. Es wird an einem Teststück und nicht an Ihren Bauteilen durchgeführt und zeigt Ihnen, ob die Anlage ordnungsgemäß arbeitet. Führen Sie es regelmäßig durch, um einen Trend zu erkennen. Lassen Sie es aus, erhalten Sie nur eine Einschätzung.
Die Losabnahme ist der Kostenfaktor. ISO 15330 beschreibt einen Vorbelastungstest zur Erkennung von Wasserstoffversprödung in Verbindungselementen. Dabei wird eine parallele Auflagefläche unter Dauerlast verwendet. Die Teile werden belastet und gehalten; nur die Teile, die versagen, fallen innerhalb des Tests aus. Es handelt sich um ein zerstörendes Verfahren. Da die Prüfung stichprobenartig erfolgt, bezieht sie sich auf eine Charge und nicht auf jede einzelne Schraube in der Verpackung.
Die Schadensanalyse ist zeitaufwendig. Eine Bruchfläche unter Vergrößerung zeigt, ob der Bruchmechanismus spröde war. Interkristalline Rissbildung nahe dem Ursprung, keine Grübchen, keine Scherkanten. Das beantwortet die Frage nach dem „Warum“ im Nachhinein. Es hilft Ihnen jedoch nicht, die nächste Charge zu versenden.
Was man nicht sehen kann: Maßprüfung, Sichtprüfung, Schichtdickenmessung, Gewindemessung, Zugversuch und Härteprüfung. Jede dieser Prüfungen ist sinnvoll. Doch keine davon kann ein Bauteil erkennen, das schon am Donnerstag brechen wird.
Das ist die ehrliche Grenze der Wareneingangskontrolle. Die einzig verlässliche Kontrolle findet vorgelagert statt, im Prozessablauf und im Nachweis, dass dieser Ablauf eingehalten wurde.
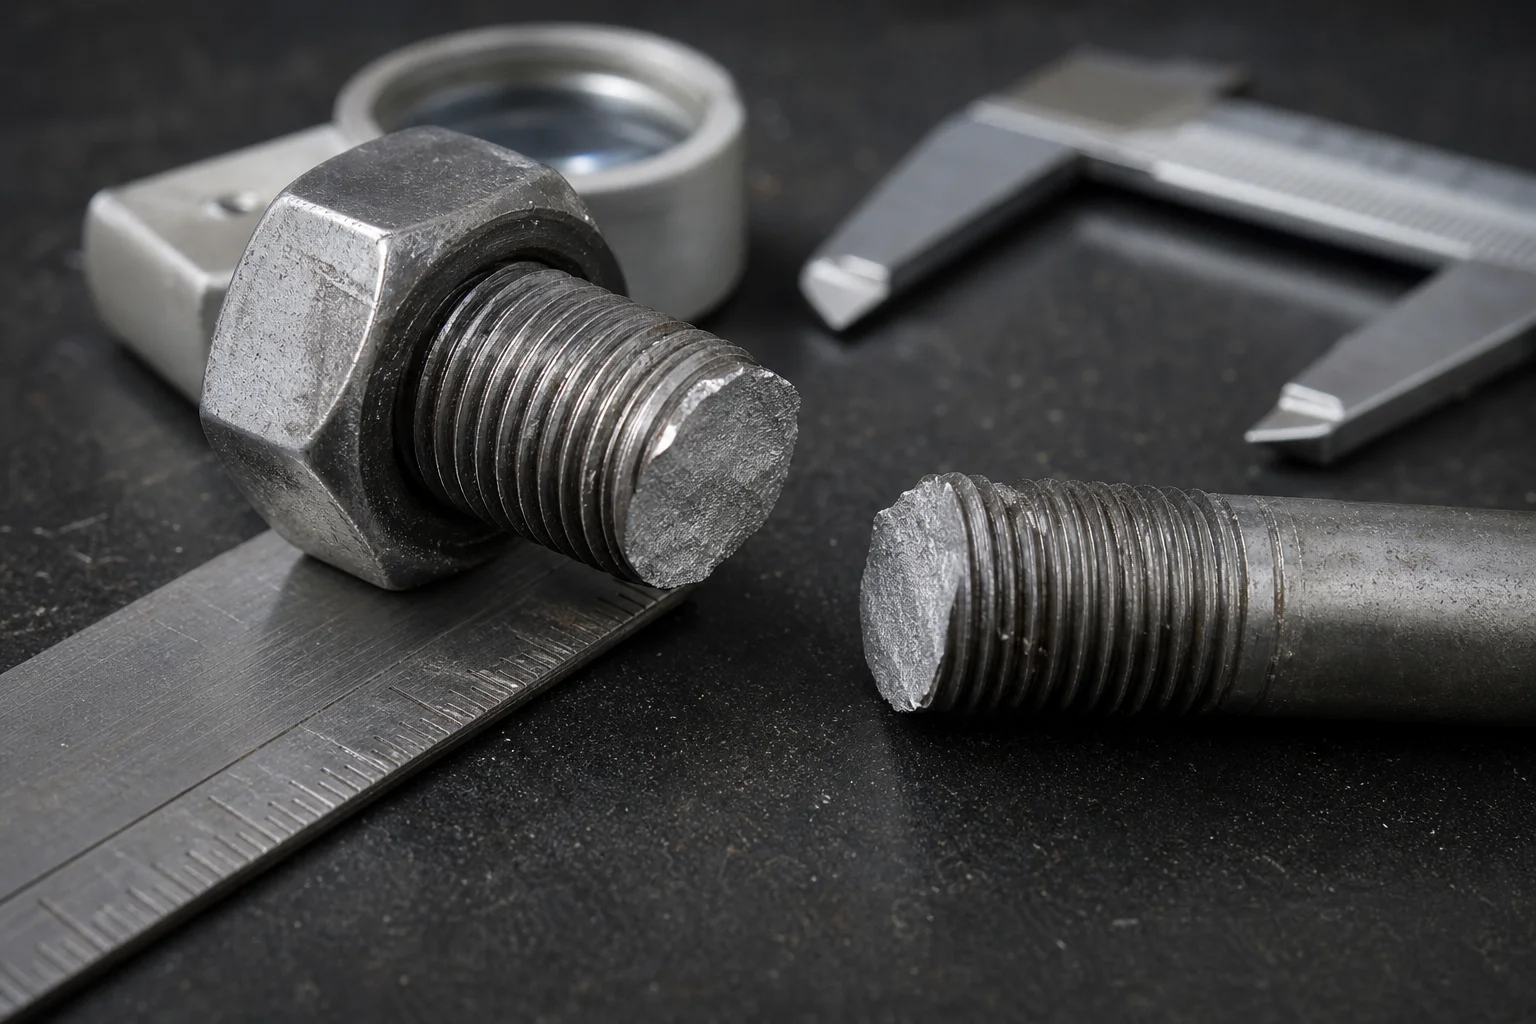
Durch einen Biege- oder Dauerbelastungstest werden die entsorgbaren Teile gebrochen, sodass die gelieferten Teile im Einsatz nicht brechen. Die Bruchfläche ist flach und blank, ohne Einschnürung.
Die Linien, die das Risiko auf den Lieferanten verlagern
Hier liegt der wirtschaftliche Kern der Argumentation. Versprödung ist ein Prozessrisiko. Das Prozessrisiko trägt derjenige, dem der Prozess gehört. Wenn Ihre Bestellung diesbezüglich keine Angaben enthält, sind Sie diese Person, da Sie einen nicht spezifizierten Weg akzeptiert und dafür bezahlt haben.
Eine Bestellung muss nicht lang sein. Sie muss jedoch dort präzise sein, wo Schweigen teuer ist. Sechs Klauseln decken das Meiste ab.
Nennen Sie die Klasse und die Norm. „Klasse 10.9 nach ISO 898-1“ ist ein Anfang. Ergänzen Sie den Größenbereich und die Gewindetoleranz, da die Kerbgeometrie am Gewindegrund Teil des Spannungszustands ist.
Nennen Sie die Beschichtung und ihre Norm. „Zinklamellenbeschichtung nach ISO 10683“ und „galvanisch verzinkt nach ISO 4042“ bezeichnen zwei unterschiedliche Produkte mit unterschiedlichen Risikoprofilen. Eine allgemeine Bezeichnung wie „verzinkt“ ist keine Spezifikation.
Geben Sie die Backanforderung inklusive der Backzeit an. Bei elektrolytischem Backverfahren verweisen Sie auf ISO 4042 und geben Sie an, dass das Backen innerhalb des in der Norm festgelegten Zeitraums, bei der dort angegebenen Temperatur und Dauer erfolgen muss. Fordern Sie für jede Charge ein Ofenprotokoll an.
Nennen Sie den Abnahmetest und die Stichprobenprüfung. ISO 15330 für die Chargenprüfung. ASTM F1940 für die Prozesskontrolle. Geben Sie an, wer die Stichproben nimmt, wie oft und was mit einer fehlerhaften Charge geschieht. Wenn hier keine Angaben gemacht werden, wählt der Lieferant die kostengünstigste Auslegung der Anforderung.
Benennen Sie die Nachbearbeitungsregel. Jede erneute Beschichtung nach einer Ausschussware erfordert ein erneutes Brennen und Testen, und die Charge muss als nachbearbeitet gekennzeichnet werden. Diese einzelne Zeile schließt die häufigste Lücke in der gesamten Kette.
Benennen Sie das Nachweispaket. Beschichtungszertifikat, Brennprotokoll, Prüfbericht und Materialzertifikat sind mit der Chargennummer auf dem Karton verknüpft. Nicht mit einer Produktfamilie, sondern mit der Charge.
| Postleitlinie | Schwache Formulierungen sollten vermieden werden. | Formulierungen, die das Risiko übertragen |
|---|---|---|
| Objektklasse | "Hochfeste Schrauben" | Klasse 10.9 nach ISO 898-1, Gewinde 6g, Kennzeichnung gemäß Spezifikation |
| Beschichtungsverfahren | "Verzinkt, klar" | Zinklamellen nach ISO 10683 oder galvanisch verzinkt nach ISO 4042 mit Einbrennlackierung |
| Backen | "Bei Bedarf backen" | Nach dem Beschichten innerhalb des vorgegebenen Zeitraums gemäß ISO 4042 backen; Ofenprotokoll pro Charge |
| Losprüfung | „Lieferant muss sicherstellen, dass keine Versprödung auftritt“ | ISO 15330-Prüfung pro Los, festgelegte Stichprobengröße, Fehler führt zur Ablehnung des Loses |
| Prozesssteuerung | Gar nichts | ASTM F1940-Verifizierung der Galvanisierungsanlage, Häufigkeit angegeben, Bericht auf Anfrage |
| Überarbeitung | „Abgelehnte Artikel können korrigiert werden.“ | Neu galvanisierte Teile müssen erneut gebrannt, erneut geprüft und als nachbearbeitet gekennzeichnet werden. |
| Aufzeichnungen | "Konformitätsbescheinigung" | Backprotokoll, Prüfbericht und Materialzertifikat, die mit der Chargennummer auf dem Karton verknüpft sind |
| Änderungskontrolle | "Gleichwertige Ausführung akzeptabel" | Änderungen des Beschichtungsverfahrens, des Galvanisators oder des Wärmebehandlungsbetriebs bedürfen einer schriftlichen Genehmigung. |
Die letzte Zeile wird oft übersprungen. Lieferanten wechseln die Galvanisierungsbetriebe aus Kapazitätsgründen, wegen des Preises oder weil eine Produktionslinie stillsteht. Ein anderer Galvanisator bedeutet ein anderes Säurebad und einen anderen Ofen. Die Schraube selbst bleibt unverändert. Das Risiko jedoch nicht.
Nichts davon ist ungewöhnlich. Ein kompetenter Lieferant von Verbindungselementen setzt diese Kontrollen bereits für Kunden aus der Automobil- und Maschinenbauindustrie ein. Die Klauseln machen diese Kontrollen lediglich sichtbar und vertraglich geregelt, anstatt sie als gegeben hinzunehmen.
Für Stahlbauarbeiten gilt dasselbe Prinzip, jedoch mit einer anderen Standardanordnung. Ein Hersteller von Stahlbauschrauben, der nach ASTM F3125 oder EN 14399 arbeitet, hat seine eigenen Beschichtungs- und Prüfvorschriften, die Verzinkung und Galvanisierung bereits unterschiedlich behandeln. Verwenden Sie keine Vorlage für eine Maschinenbestellung für Stahlbauarbeiten, ohne diese vorher zu prüfen.
Fragen, die Käufer tatsächlich stellen
Wie kann ich feststellen, ob meine Schrauben gefährdet sind, bevor sie versagen?
Das Risiko lässt sich nicht in ein Bauteil hineinsehen. Man kann nur den Herstellungsprozess untersuchen. Fragen Sie nach dem verwendeten Beschichtungsverfahren, ob es sich um eine elektrolytische Beschichtung handelte, wann der Trocknungsprozess im Verhältnis zur Galvanisierung begann und welche Chargenprüfung durchgeführt wurde. Sind diese Antworten unklar, lässt sich das Risiko nicht quantifizieren.
Wird ein galvanisierter Bolzen der Klasse 10.9 durch Einbrennen sicher?
Das Einbrennen verringert das Risiko, wenn es gemäß ISO 4042 innerhalb des zulässigen Zeitraums, bei der vorgegebenen Temperatur und Dauer durchgeführt wird. Es beseitigt es jedoch nicht und ist bei bereits gerissenen Teilen wirkungslos. Einbrennen ist eine Kontrollmaßnahme, keine Reparatur.
Warum tritt dieses Problem bei Schrauben der Festigkeitsklasse 8.8 so selten auf?
Geringere Festigkeit bedeutet höhere Duktilität. Eine kleine Rissspitze wird abgestumpft, anstatt sich auszubreiten, sodass dieselbe Wasserstoffdosis deutlich weniger Schaden anrichtet. Auch Werkstoffe der Klasse 8.8 sind nicht immun, und es gibt schwere Fälle, aber der Sicherheitsspielraum ist größer.
Ist Zinklamellenbeschichtung tatsächlich sicherer als galvanisch verzinktes Zink?
Bei der Wasserstoffversprödung von Schrauben ist dies der Fall, da keine elektrolytische Abscheidung an der Bauteiloberfläche stattfindet. ISO 10683 fordert jedoch weiterhin eine kontrollierte Vorbehandlung, da Säurebehandlungen Wasserstoff einbringen können. Der Vorteil besteht darin, dass der Hauptmechanismus aus dem Produktionsprozess entfernt wird.
Kann ich einfach 12,9 angeben und die Anzahl der Schrauben reduzieren?
Das ist möglich und verkleinert die Verbindung. Gleichzeitig erhöht es die Empfindlichkeit des Prozesses. Weniger, dafür härtere Schrauben tragen jeweils eine höhere Last und tolerieren weniger Fehler. Daher sollten die Prozessanforderungen eher verschärft als gelockert werden.
Wie sieht ein durch Wasserstoffversprödung verursachter Schaden aus?
Keine Einschnürung an der Bruchstelle. Flacher, blanker Bruchansatz nahe der Kopfverrundung bzw. dem ersten Gewindegang, keine Verformung des Schafts. Es sieht so aus, als sei die Schraube durchtrennt und nicht gezogen worden, und der Bruch tritt deutlich unterhalb der Nennfestigkeit auf.
Soll ich jede Charge testen oder nur die erste?
Bei jeder Charge, bei der die Beschichtung elektrolytisch erfolgt und die Klasse 10.9 oder 12.9 beträgt, variiert der Prozess, nicht die Zeichnung. Zwischen den Chargen können ein Wechsel der Galvanisieranlage, ein Ofenausfall oder eine verspätete Lieferung auftreten.
Eine Schraube, die am Donnerstag versagt, wurde drei Wochen zuvor entschieden.
Wasserstoffversprödung in Schrauben ist ein prozessbedingter Fehler mit verzögerter Wirkung. Sie entsteht im Säurebad und im Galvanisierungsbad. Sie sammelt sich beim Drehmomentschlüssel. Sie wird im ungünstigsten Moment von jemandem entdeckt, der sie nicht hätte verhindern können.
Deshalb kann die Warenannahme das Problem nicht lösen. Messgeräte, Zertifikate und Sichtprüfungen beschreiben zwar, ob ein Bauteil heute den Anforderungen entspricht, aber nicht, wie es sich nach einem Tag unter Last verhält.
Die Kontrollpunkte sind wenige und alle vorgelagert. Wählen Sie ein Beschichtungsverfahren, das keinen Wasserstoff erzeugt, oder akzeptieren Sie das elektrolytische Verfahren mit Einbrennprozess nach ISO 4042 und Nachweis der Einhaltung der Zeitvorgaben. Stellen Sie die korrekte Klassifizierung sicher. Prüfen Sie die Charge nach ISO 15330, verifizieren Sie die Produktionslinie nach ASTM F1940 und nehmen Sie alles in den Auftrag auf.
Zwölf Jahre Exporterfahrung bestätigen immer wieder dasselbe. Die Käufer, denen dieser Fehler nie auffällt, sind nicht diejenigen mit den umfangreichsten Prüfberichten. Es sind diejenigen, deren Bestellungen den Prozess genau beschreiben.
JingleFix liefert Sechskantschrauben, Konstruktionsbefestigungen und Sonderteile aus Ningbo. Die Preise richten sich nach Festigkeitsklasse, Beschichtungsverfahren und Prüfanforderungen. Die Dokumentation wird auftragsbezogen vereinbart. Falls Sie ein Bauteil der Klasse 10.9 oder 12.9 haben, das einer elektrolytischen Beschichtung unterzogen wird, senden Sie uns bitte die Zeichnung und die Einsatzumgebung. Wir teilen Ihnen dann mit, welches Verfahren wir empfehlen und welche Nachweise erforderlich sind.
Wählen Sie einen Verfahrensweg, den Sie verteidigen können.
Senden Sie uns Ihre Zeichnung, die Objektklasse und die Einsatzumgebung. Wir antworten Ihnen mit der von uns empfohlenen Beschichtungsmethode, den Anforderungen an Einbrennprozesse und Prüfungen sowie den Unterlagen, die wir für die jeweilige Charge bereitstellen können.
Jetzt Anfrage senden →Oder senden Sie eine E-Mail an sales@jinglefix.com · WhatsApp +86 13958236696