Fragilización por hidrógeno en pernos: ¿Por qué se agrietan las piezas del modelo 10.9 días después del recubrimiento?
Los pernos pasaron las pruebas. Dimensionalmente. Visualmente. Fueron calibrados, chapados, horneados, embalados y enviados con un certificado en la caja.
Luego, un ajustador apretó una pieza en el bastidor de la máquina a 340 N·m. Esto era inferior a lo que indicaba el dibujo. La cabeza se le cayó en la mano. Sin estiramiento. Sin advertencia. Sin ruido hasta el estallido.
La pieza estaba en buen estado cuando salió de la línea de galvanizado. Estaba en buen estado en el muelle de recepción. Estaba en buen estado a las ocho de la mañana y ya era chatarra al mediodía.
Ese retraso es el principal problema de la fragilización por hidrógeno en los pernos. El daño se produce en un tanque de ácido, no en la llave inglesa. La llave inglesa solo cobra la deuda.
Este artículo se centra en las clases 10.9 y 12.9, ya que es ahí donde se concentra el riesgo. Explica por dónde entra el hidrógeno, por qué las clases inferiores no lo hacen, qué puede y qué no puede revertir un horno de secado, cómo la elección del recubrimiento influye en la exposición y las líneas exactas que deben incluirse en una orden de compra para que el riesgo recaiga sobre la parte que puede controlarlo.
La grieta aparece después de que se firma el papeleo.
Los fallos por fragilización siguen un guion. La secuencia se repite con monótona regularidad.
El acero está decapado. El acero está galvanizado. Las piezas tienen buen aspecto. El espesor del recubrimiento está dentro de la tolerancia. La prueba de dureza es satisfactoria. Las roscas son calibradas. Una muestra se coloca en una máquina de tracción y resiste. El lote se envía.
Días después, un perno se fractura bajo una carga que debería soportar sin problemas. A veces, por debajo de la carga de prueba. Con frecuencia, durante el primer apriete o en las horas inmediatamente posteriores.
La fractura presenta características distintivas. Escaso o nulo estrechamiento. Una zona plana y brillante cerca del origen. Una grieta que comenzó bajo el filete de la cabeza o en la raíz de la primera rosca engranada, donde ya se concentra la tensión.
La inspección de recepción no puede detectar esto. Un informe dimensional no puede detectar una pieza que se agrietará mañana. Una medición de dureza tampoco. La pieza cumple con las especificaciones el día en que se mide, y el mecanismo que la romperá es invisible a esa escala.
¿Dónde entra realmente el hidrógeno?
El hidrógeno no llega con el acero. Llega con el proceso.
Dos pasos son fundamentales: la limpieza con ácido y la galvanoplastia. Todo lo demás es una variación de estos dos.
Limpieza con ácido. Antes de que un recubrimiento se adhiera, la superficie debe estar limpia. Esto generalmente implica un decapado o una inmersión en ácido para eliminar la cascarilla, el óxido y la corrosión. En presencia de ácido, el acero puede absorber hidrógeno. La línea de decapado es el primer punto de contacto con una pieza de alta resistencia, y este proceso se realiza antes de la deposición de zinc.
Galvanoplastia. En un baño de zinc, la pieza actúa como cátodo. Sobre ella se deposita metal. Simultáneamente, se genera hidrógeno en la misma superficie como subproducto de la reacción. Parte de ese hidrógeno se adsorbe en el acero, se disocia en átomos y se difunde hacia el interior.
Una vez dentro, el hidrógeno no permanece inmóvil. Migra hacia las zonas desordenadas: límites de grano, inclusiones, puntas de pequeños defectos. Allí se recombina formando gas molecular. La molécula es demasiado grande para moverse. Se acumula y la presión local aumenta.
No ocurre nada visible. La pieza sigue midiendo correctamente. Sigue resistiendo una breve tracción. Pero el acero ha perdido su capacidad de deformarse antes de romperse, y esa pérdida es lo que convierte una pieza dúctil en una frágil.
El fosfatado, la activación ácida previa al recubrimiento con zinc y algunos pasos de pasivación también aumentan la exposición. El factor común es un paso ácido que genera hidrógeno aplicado a un acero que ya ha sido sometido a un tratamiento térmico para alcanzar alta resistencia.
La secuencia de operaciones es importante. Una pieza chapada y luego mecanizada tiene una superficie nueva. Una pieza mecanizada y luego chapada conlleva el riesgo de que se produzcan cambios en la base de cada rosca, en la muesca que la geometría ya ha creado. El orden de las operaciones debe figurar en la especificación, independientemente de que se escriba o no.
Otro factor que se suele pasar por alto es el recubrimiento reparado. Cuando un operario de galvanoplastia retira y vuelve a recubrir un lote rechazado, la pieza pasa dos veces por el ácido y el baño. Un lote reprocesado no es el mismo producto que un lote de primera pasada.
¿Qué clases sociales están en riesgo y por qué las más bajas no lo están?
El mecanismo requiere acero duro. La dureza es un indicador útil, ya que es lo que controla el técnico de tratamiento térmico y lo que puede verificar el galvanizador. Las normas que regulan el horneado basan sus requisitos en la dureza, no en la clasificación de propiedades impresa en el cabezal.
Esa distinción es importante desde el punto de vista comercial. La clase es lo que el comprador solicita. La dureza es a lo que reacciona el proceso. Una pieza puede llevar la marca 10.9 y estar en un rango de dureza donde el riesgo es alto, o estar cerca del límite inferior del rango donde el riesgo es menor. La marca por sí sola no indica cuál es el caso.
Los aceros de clase 4.8 y 5.8 son aceros con bajo contenido de carbono, que a menudo no se someten a temple ni revenido. No son inmunes al hidrógeno; simplemente son mucho más difíciles de romper con él. Su menor resistencia deja mayor plasticidad, por lo que una pequeña grieta se redondea en lugar de propagarse.
La clase 8.8 es templada y revenida, y puede fragilizarse en condiciones severas. Sin embargo, los registros de campo están dominados por las clases 10.9 y 12.9. Estas clases se sitúan lo suficientemente altas en la curva de resistencia como para que quede muy poca ductilidad para absorber la punta de una grieta.
La clase 12.9 representa el peor caso en el uso común. Ofrece la máxima resistencia y se especifica con frecuencia en aplicaciones que también requieren un acabado fino, cosmético y galvanizado. Por ejemplo: juntas compactas, máquinas herramienta, soportes para automóviles y carcasas de fundición a presión.
| Clase de propiedad (ISO 898-1) | Nivel de condición y fuerza | Exposición a la fragilización | ¿Qué cambios se producen en la compra? |
|---|---|---|---|
| 4,8 / 5,8 | Bajo contenido de carbono, generalmente no templado ni revenido. | Baja. La ductilidad absorbe la punta de una grieta en lugar de dejar que se propague. | El galvanizado estándar suele ser aceptable; rara vez se necesitan cláusulas de horneado. |
| 8.8 | Templado y revenido, resistencia moderada | Moderado. Existen casos reales, generalmente en secciones más grandes o con capas de recubrimiento gruesas. | El control del proceso de horneado se indica cuando la pieza es grande o está relacionada con la seguridad. |
| 10.9 | Templado y revenido, de alta resistencia. | Alto. La clase más común en fallas de recubrimiento documentadas. | El horneado según la norma ISO 4042 es obligatorio en la práctica; se prefiere el recubrimiento de escamas de zinc o el recubrimiento mecánico. |
| 12.9 | Templado y revenido, de muy alta resistencia. | Grave. Los pequeños errores de proceso son suficientes. | Evite el recubrimiento electrolítico siempre que sea posible; requiera verificación del proceso y pruebas de lote si no lo es. |
| 12,9, diámetro pequeño y rosca larga | Alta resistencia más una muesca profunda en la raíz de la rosca. | Grave, con menor superficie de inspección para encontrar la grieta. | Considerar como una pieza de seguridad; acordar el muestreo y la aceptación antes de realizar el pedido. |
| Cualquier lote de clase, retrabajado o rechapado | Segundo paso a través del ácido y el baño. | Más alto de lo que sugiere la clase, porque la exposición se duplicó. | Exigir la divulgación de cualquier retrabajo; volver a realizar pruebas después de cualquier recubrimiento. |
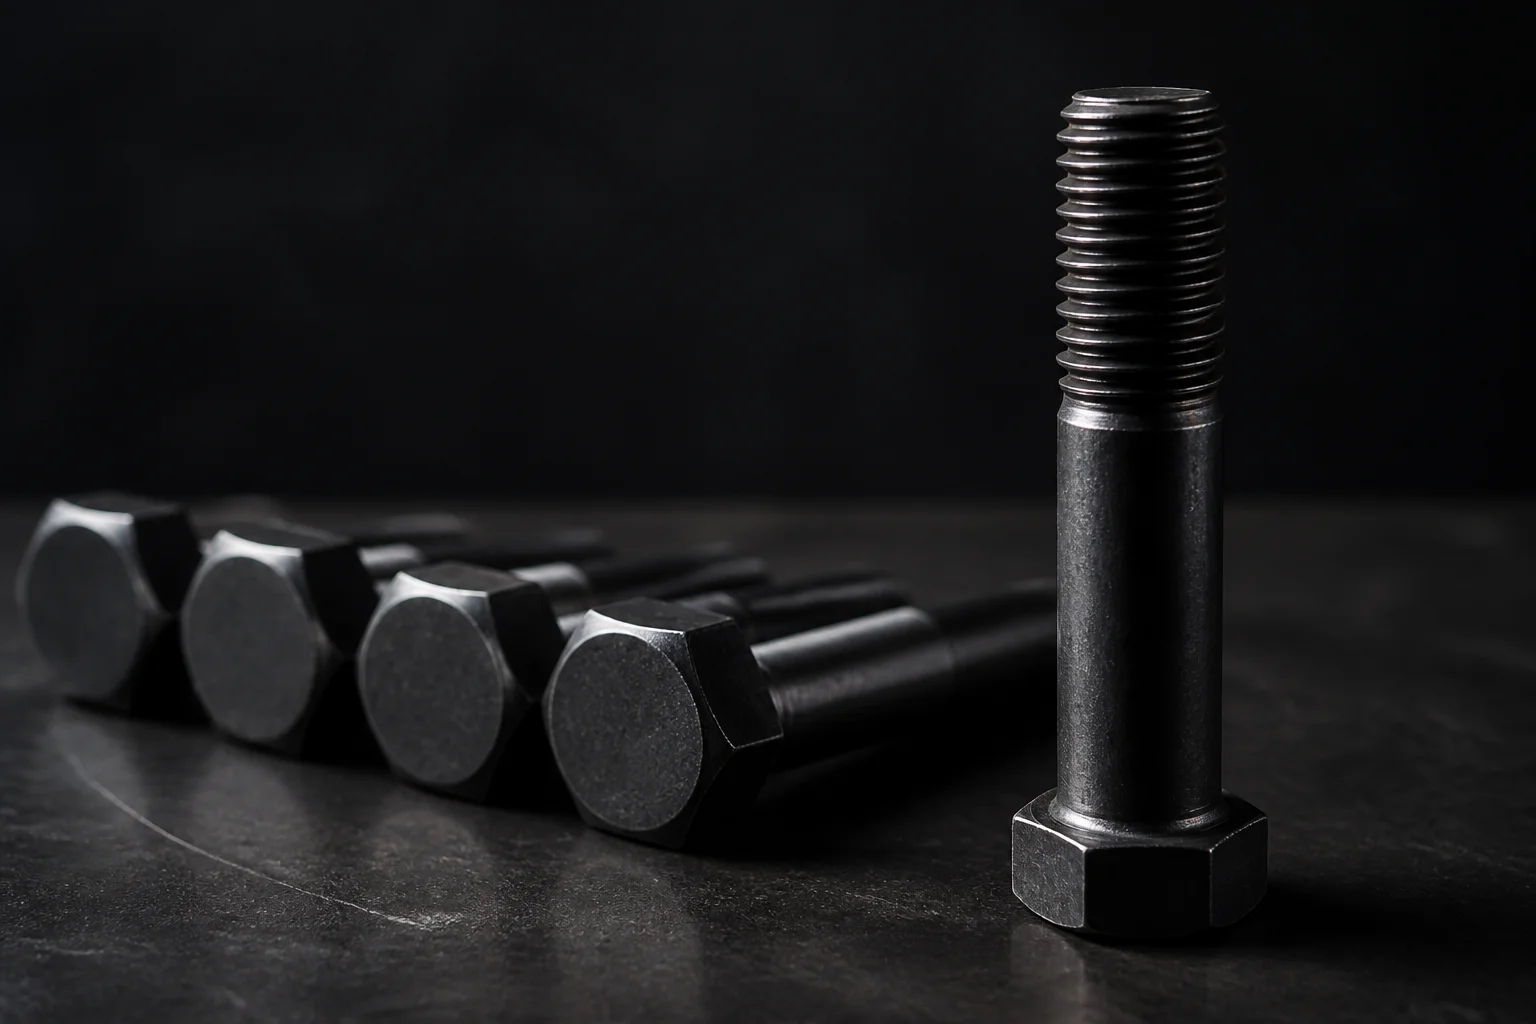
Tornillos hexagonales de clase 10.9, de óxido negro o fosfatado y aceitado. La marca en la cabeza indica la resistencia. No indica cuántas veces la pieza pasó por un tanque de ácido.
Si la aplicación requiere realmente 12.9, adquiéralo y controle el proceso. Si requiere 10.9, no acepte 12.9 como una mejora. Una mayor resistencia aumenta la fuerza de sujeción y reduce la ductilidad. Por este motivo, nuestra gama de pernos hexagonales se cotiza por clase y por tipo de recubrimiento.
Qué efectos tiene la repostería y qué efectos no tiene.
Hornear es la respuesta de la industria, y es una respuesta real. También es el paso más sobrevalorado de todo el proceso.
El principio es sencillo. El hidrógeno que aún es móvil puede eliminarse mediante calor. Si se calienta la pieza a una temperatura controlada durante un período determinado, los átomos disueltos se difunden de nuevo hacia la superficie y se eliminan. La norma ISO 4042 establece los requisitos de horneado para elementos de fijación electrochapados, incluyendo el rango de temperatura, la duración y el intervalo máximo entre el recubrimiento y el horneado. La norma ASTM B850 abarca los tratamientos posteriores al recubrimiento para reducir el riesgo de fragilización en el mismo ámbito.
Hay tres condiciones que determinan si hornear tiene algún efecto.
El retraso. El horneado debe comenzar dentro del plazo que permite la norma. Una pieza que se deja en una cesta durante la noche o durante el fin de semana ha tenido horas para que el hidrógeno migre a lugares de donde no puede salir. Un horneado tardío mueve el gas que ya está atrapado. Un horneado temprano mueve el hidrógeno que aún está en movimiento. Son procesos diferentes.
La temperatura. Si es demasiado baja, la difusión es demasiado lenta para ser relevante durante un turno de producción. Si es demasiado alta, se empieza a alcanzar el estado de templado de la pieza, lo que supone una pérdida de resistencia. El horneado es un tratamiento térmico, no un calentamiento, y el rango especificado tiene un motivo.
La duración. Tiempo a temperatura ambiente, no tiempo dentro de la puerta del horno. Una tanda que se carga fría y se cuenta desde el momento en que se acciona el interruptor no se ha horneado durante el período indicado.
Ahora, los límites.
Hornear no repara una parte que ya está agrietada. Las grietas no se cierran. Lo que se agrietó en la cesta seguirá agrietándose al hornearse, solo que más tarde y en otro lugar.
El horneado no elimina el hidrógeno que ya se ha recombinado en gas en una inclusión o en un límite de grano. La difusión actúa sobre los átomos disueltos. Una molécula que se encuentra en un vacío no se desplazará a la temperatura de horneado.
El horneado no elimina el hidrógeno absorbido posteriormente. La limpieza con ácido en el lugar de servicio, el desincrustado durante el mantenimiento, la corrosión en ambientes húmedos o la protección catódica pueden introducir hidrógeno en un perno de alta resistencia mucho después de su instalación. Por ello, la fragilización por hidrógeno en los pernos no es solo un problema de fábrica, sino un problema que afecta a todo el ciclo de vida de cualquier elemento enterrado, sumergido o expuesto a productos químicos.
Y el horneado no se puede aplicar al revés. Una orden de compra que diga "hornear si es necesario" transfiere la decisión a quien esté operando el horno ese día. Los parámetros de horneado deben figurar en el plano, con el estándar especificado.
En los registros: una hoja de registro de cocción demuestra que el horno estaba caliente. No demuestra que estos pernos estuvieran dentro, a menos que la hoja de registro incluya el número de lote. Los galvanizadores que comprenden el riesgo conservan las hojas de carga. Los compradores que comprenden el riesgo las solicitan.
La ruta de recubrimiento determina la exposición
La selección del recubrimiento es donde se decide la mayor parte de este riesgo. Generalmente, la realiza alguien que solo piensa en la corrosión. El recubrimiento determina la ruta del proceso, y esta ruta determina la exposición al hidrógeno.
El zincado electrolítico según la norma ISO 4042 es la solución económica, conocida y de dimensiones precisas. Recubrimiento delgado. Espesor controlado. Acabado brillante. También es el método que introduce una pieza de alta resistencia en un baño generador de hidrógeno, y es de donde proviene el requisito de horneado.
El recubrimiento de zinc en escamas, conforme a la norma ISO 10683, se aplica mediante inmersión-centrifugación o pulverización, no por electrólisis. Durante el recubrimiento, no se genera hidrógeno catódico en la superficie de la pieza. Si bien el pretratamiento ácido requiere supervisión, y la norma lo contempla, se elimina el mecanismo dominante del proceso. Por ello, el recubrimiento de zinc en escamas es la recomendación por defecto para piezas de clase 10.9 y 12.9 que requieren resistencia a la corrosión.
El galvanizado por inmersión en caliente según las normas ISO 10684 o ASTM F2329 utiliza zinc fundido a alta temperatura, no electrólisis. La exposición es diferente. El galvanizado por inmersión en caliente presenta sus propios problemas: holgura de rosca, tuercas sobreroscadas y un ciclo térmico que una pieza de alta resistencia podría no tolerar. Estos problemas se tratan en nuestra nota sobre sujetadores galvanizados por inmersión en caliente . La clave aquí es el contraste. El galvanizado por inmersión en caliente modifica el modo de falla, no solo el acabado.
El fosfato y el aceite, o el óxido negro, prácticamente no ofrecen protección contra la corrosión en exteriores y pueden requerir procesos con ácido. En interiores, en plantas secas, suele ser el acabado de menor riesgo para piezas de alta resistencia. Para la estructura de una máquina que nunca está expuesta a la lluvia, suele ser la solución adecuada, aunque casi nunca la primera opción que se suele mencionar.
| Ruta de recubrimiento | Exposición al hidrógeno | Adecuado para 10,9 / 12,9 | Lo que te cuesta |
|---|---|---|---|
| Zinc galvanizado, ISO 4042, sin hornear. | Máximo. Limpieza con ácido más deposición catódica, sin eliminación de residuos. | No es aceptable en la práctica. | Factura más baja, mayor exposición a un fallo de campo que usted mismo gestionará. |
| Zinc electrochapado, ISO 4042, horneado | Alto en el momento de la deposición, reducido posteriormente si se mantienen el tiempo y la temperatura. | Aceptable con control de procesos y evidencia | Paso de proceso adicional, capacidad del horno, documentación del lote, pruebas periódicas |
| Zinc-níquel galvanizado | Alto. Todavía electrolítico | Los mismos controles que para el zinc, sin atajos. | Mayor coste de recubrimiento y la misma carga de horneado y prueba. |
| Escamas de zinc, ISO 10683 | Bajo. Deposición no electrolítica, el pretratamiento aún está controlado. | Ruta preferida para ambas clases | Mayor costo de recubrimiento, mayor tiempo de entrega, apariencia menos brillante, se necesitan datos de fricción. |
| Zinc mecánico | Bajo. No hay hidrógeno electrolítico en la parte | Adecuado principalmente para tallas más pequeñas. | Gama de tamaños limitada, acabado mate, construcción más gruesa en las roscas. |
| Galvanizado en caliente, ISO 10684 / ASTM F2329 | Mecanismo diferente, zinc fundido en lugar de electrólisis. | Generalmente limitado a la clase 8.8 e inferiores. | Recubrimiento grueso, tuercas sobreroscadas, ciclo térmico, ajuste de rosca deficiente |
| Fosfato y aceite, u óxido negro | De bajo a moderado, depende de los pasos ácidos utilizados. | Apto para interiores, no presenta corrosión en exteriores. | Barato, rápido y se oxida. Solo apto para uso en seco. |
El recubrimiento más barato conlleva el mayor riesgo de proceso. El más caro conlleva el menor.
¿Por qué la grieta tarda entre 24 y 72 horas?
La demora no es misteriosa. Es el tiempo que necesita el mecanismo.
El hidrógeno presente en la red cristalina no rompe nada por sí solo. Necesita tensión. El apriete la proporciona. El perno se estira, la raíz de la rosca se carga y el filete de la cabeza se somete a tensión. Ahora existe un campo de tensión y una concentración de átomos de hidrógeno en el mismo lugar.
El hidrógeno migra hacia el punto de máxima tensión triaxial, justo delante de la punta de la grieta. Allí reduce la cohesión local de la red cristalina. Se inicia una grieta muy pequeña que crece lentamente al principio, y luego más rápido, ya que una grieta más larga concentra mayor tensión y atrae más hidrógeno.
Ese crecimiento depende del tiempo. No es instantáneo. Una pieza puede tardar un día entero en alcanzar el punto en que la sección restante no puede soportar la carga, y entonces cede de golpe, sin deformación alguna, ante una tensión que soportó fácilmente el día anterior.
La consecuencia práctica es incómoda. El momento en que falla un perno puede presentarse después de que se haya firmado la recepción, instalado, apretado e inspeccionado. Nada en el proceso de recepción cubre ese período.
También explica una conclusión errónea. La prueba de carga en planta es incompleta. La pieza pasa porque el mecanismo no ha tenido tiempo de completarse. La norma ISO 15330 contempla precisamente esa situación.
El aspecto de la precarga se trata en nuestra guía sobre el par de apriete de los pernos y la fuerza de sujeción . La fragilización requiere una tensión de tracción. Una unión precargada la proporciona de forma permanente.
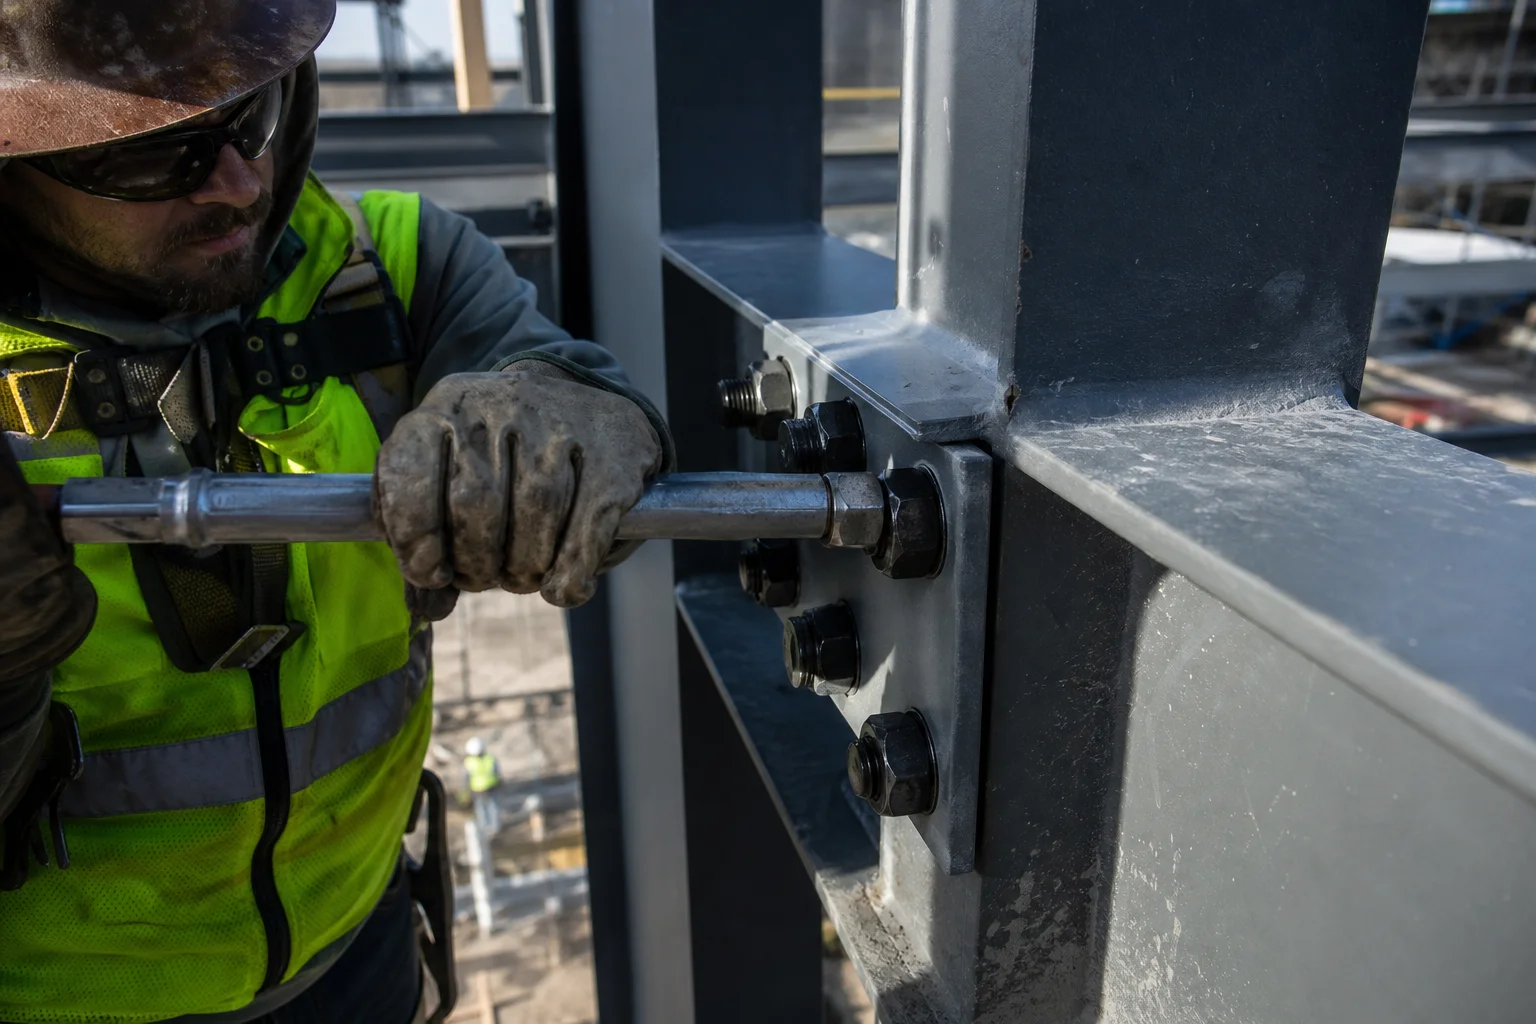
Un armazón de acero repleto de pernos de alta resistencia. Cada uno de ellos soporta una carga de tracción constante desde el día en que se aprieta. Esa es la tensión que el mecanismo estaba esperando.
Pruebas que pueden verlo y pruebas que no pueden.
El control de procesos es la opción más económica. La norma ASTM F1940 describe un método para verificar que un proceso de recubrimiento esté suficientemente controlado como para mantener bajo el riesgo de fragilización por hidrógeno. Se realiza en una pieza de prueba, no en las piezas finales, y permite comprobar si la línea de producción se comporta correctamente. Si se realiza de forma periódica, se obtiene una tendencia. Si se omite, solo se obtiene una opinión.
La aceptación de lotes es la que genera costos. La norma ISO 15330 establece una prueba de precarga para detectar la fragilización por hidrógeno en elementos de fijación, utilizando una superficie de apoyo paralela y una carga sostenida. Las piezas se cargan y se mantienen en su lugar, y las que fallan lo hacen durante la prueba. Es un proceso destructivo. Además, se realiza mediante muestreo, lo que significa que el informe se basa en un lote, no en cada tornillo de la caja.
El análisis de fallas es lento. Una superficie de fractura observada con aumento muestra si el mecanismo fue frágil. Agrietamiento intergranular cerca del origen, sin hoyuelos, sin labios de cizallamiento. Eso responde al "por qué" después del hecho. No ayuda a enviar el siguiente lote.
Lo que no se puede ver: inspección dimensional, inspección visual, espesor del recubrimiento, medición de roscas, prueba de tracción estándar y prueba de dureza. Vale la pena realizar cada una de ellas. Ninguna detecta una pieza que se agrietará el jueves.
Este es el límite honesto de la inspección de entrada. El único control fiable se encuentra aguas arriba, en la ruta del proceso y en la evidencia de que dicha ruta se siguió.
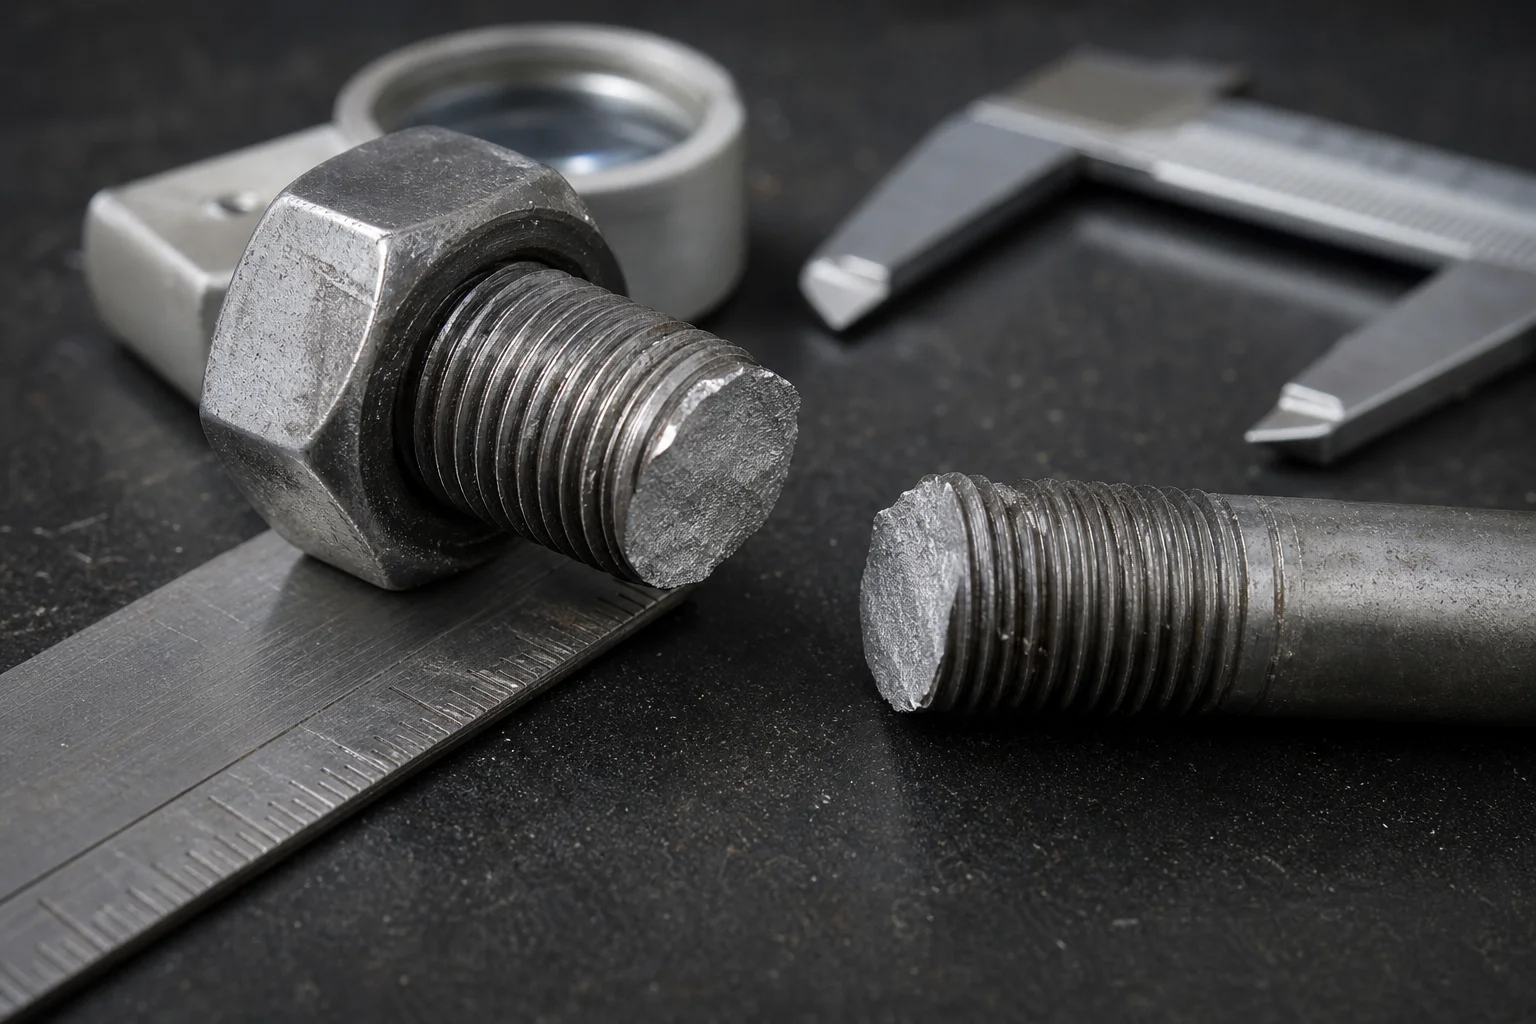
Una prueba de flexión o carga sostenida rompe las piezas de repuesto, de modo que las piezas que se envían no se rompan durante su uso. La superficie de falla es plana y brillante, sin estrechamiento.
Las líneas que transfieren el riesgo al proveedor
Aquí reside el núcleo comercial del argumento. La fragilización es un riesgo de proceso. El riesgo de proceso recae sobre la parte responsable del proceso. Si su orden de compra no lo especifica, esa parte es usted, porque aceptó una ruta no especificada y pagó por ella.
Una orden de compra no tiene por qué ser larga. Debe ser específica en los puntos donde el silencio resulta costoso. Seis cláusulas cubren la mayor parte de ello.
Indique la clase y la norma. "Clase 10.9 según ISO 898-1" es un buen punto de partida. Añada el rango de tamaños y la tolerancia de la rosca, ya que la geometría de la muesca en la raíz de la rosca forma parte del estado de tensión.
Indique el recubrimiento y su norma. "Zinc en escamas según ISO 10683" y "zinc galvanizado según ISO 4042" son dos productos distintos con perfiles de riesgo diferentes. Un término genérico como "zincado" no constituye una especificación.
Indique el requisito de horneado, incluyendo el tiempo. Si el proceso es electrolítico, haga referencia a la norma ISO 4042 e indique que el horneado debe realizarse dentro del intervalo permitido por la norma, a la temperatura y durante el tiempo especificados. Exija el registro del horno por lote.
Indique la prueba de aceptación y el muestreo. ISO 15330 para la verificación de lotes. ASTM F1940 para el control de procesos. Especifique quién realiza el muestreo, con qué frecuencia y qué sucede con un lote defectuoso. El silencio en este punto implica que el proveedor elige, y que opta por la interpretación más económica del requisito.
Defina la regla de reprocesamiento. Cualquier reprocesamiento tras un rechazo requiere un nuevo horneado y nuevas pruebas, y el lote debe identificarse como reprocesado. Esta única línea resuelve el problema más común en toda la cadena.
Nombre del paquete de evidencias. Certificado de recubrimiento, registro de horneado, informe de prueba y certificado de material vinculados al número de lote en la caja. No a una familia de productos. Al lote.
| Línea PO | Redacción débil para evitar | Redacción que transfiere el riesgo |
|---|---|---|
| Clase de propiedad | "Tornillos de alta resistencia" | Clase 10.9 según ISO 898-1, rosca 6g, marcado según especificaciones. |
| Ruta de recubrimiento | "Galvanizado, transparente" | Escamas de zinc según ISO 10683, o zinc electrochapado según ISO 4042 con horneado |
| Hornada | "Hornear si es necesario" | Hornear según la norma ISO 4042 dentro del intervalo especificado después del recubrimiento; registrar el horno por lote. |
| Verificación del lote | "El proveedor debe garantizar que no haya fragilización". | Prueba ISO 15330 por lote, tamaño de muestra especificado, el fallo conlleva el rechazo del lote. |
| Control de procesos | Absolutamente nada | Verificación ASTM F1940 en la línea de galvanoplastia, frecuencia especificada, informe disponible bajo petición. |
| Rehacer | "Los rechazos pueden ser corregidos" | Las piezas recubiertas se volverán a hornear, se volverán a probar y se identificarán como piezas reacondicionadas. |
| Archivos | "Certificado de conformidad" | Registro de horneado, informe de prueba y certificado de material vinculados al número de lote en la caja. |
| Control de cambios | "Acabado equivalente aceptable" | No se permite ningún cambio en la ruta de recubrimiento, el proveedor de galvanoplastia o el proveedor de tratamiento térmico sin aprobación por escrito. |
La última línea es la que se suele omitir. Los proveedores cambian de subcontratistas de galvanoplastia por capacidad, precio o porque una línea está fuera de servicio. Un proveedor diferente implica un baño ácido diferente y un horno diferente. El perno no cambia. El riesgo no.
Nada de esto es extraordinario. Un proveedor competente de elementos de fijación ya aplica estos controles para clientes de los sectores automotriz y de maquinaria. Las cláusulas simplemente hacen que esos controles sean visibles y contractuales, en lugar de darlos por sentados.
Para trabajos estructurales, se aplica el mismo principio con una clasificación estándar diferente. Un fabricante de pernos estructurales que trabaja según las normas ASTM F3125 o EN 14399 tiene sus propias reglas de recubrimiento y ensayo, y dichas reglas ya tratan el galvanizado y el electrochapado de forma diferente. No utilice una plantilla de pedido de maquinaria para un pedido estructural sin revisarla previamente.
Preguntas que los compradores realmente hacen
¿Cómo puedo saber si mis pernos están en riesgo antes de que fallen?
No se puede inspeccionar el riesgo inherente a una pieza. Solo se puede inspeccionar el proceso de fabricación. Pregunte qué método de recubrimiento se utilizó, si fue electrolítico, cuándo comenzó el horneado en relación con el recubrimiento y qué prueba de lote se realizó. Si las respuestas son vagas, el riesgo no se puede cuantificar.
¿Hornear un perno de clase 10.9 galvanizado lo hace seguro?
Reduce el riesgo si se realiza según la norma ISO 4042 dentro del intervalo permitido, a la temperatura y duración especificadas. No lo elimina, y no tiene efecto en una pieza que ya se ha agrietado. El horneado es un control, no una solución.
¿Por qué los pernos de clase 8.8 rara vez presentan este problema?
Menor resistencia implica mayor ductilidad. La punta de una pequeña grieta se redondea en lugar de propagarse, por lo que la misma dosis de hidrógeno causa mucho menos daño. La clase 8.8 no es inmune, y existen casos graves, pero el margen de seguridad es mayor.
¿Es el zinc en escamas realmente más seguro que el zinc galvanizado?
En el caso de la fragilización por hidrógeno en pernos, sí, porque no hay deposición electrolítica en la superficie de la pieza. La norma ISO 10683 aún exige que el pretratamiento esté controlado, ya que los procesos con ácido pueden introducir hidrógeno. La ventaja es que se elimina el mecanismo principal del proceso.
¿Puedo simplemente especificar 12.9 y reducir la cantidad de tornillos?
Sí, y esto reducirá el tamaño de la junta. Además, aumenta la sensibilidad del proceso. Menos pernos, pero más resistentes, soportan mayor carga cada uno y toleran menos errores, por lo que conviene endurecer los requisitos del proceso en lugar de flexibilizarlos.
¿Qué aspecto tiene una falla por fragilización por hidrógeno?
No se observa estrechamiento en la fractura. El origen es plano y brillante cerca del filete de la cabeza o de la primera rosca engranada, y no hay deformación del vástago. Parece que el perno se cortó, no se extrajo, y esto ocurre muy por debajo de su resistencia nominal.
¿Debo analizar todos los lotes o solo el primero?
Cada lote donde el proceso de recubrimiento es electrolítico y la clase es 10.9 o 12.9. El proceso varía, no el diseño. Un cambio de galvanizador, una falla en el horno o un retraso en la entrega pueden ocurrir entre lotes.
Un perno que falla el jueves fue decidido tres semanas antes.
La fragilización por hidrógeno en los pernos es un defecto de proceso con un mecanismo de retardo. Se origina en el tanque de ácido y en el baño de galvanoplastia. Se acumula en la llave dinamométrica. Se descubre en el peor momento posible, por alguien que no tenía forma de haberlo evitado.
Por eso, el muelle de recepción no puede solucionar este problema. Los indicadores, los certificados y las inspecciones visuales describen una pieza que cumple con las normas actualmente. Ninguno de ellos describe cómo se comportará la pieza después de un día bajo carga.
Los puntos de control son escasos y todos se encuentran en la fase inicial del proceso. Elija un método de recubrimiento que no genere hidrógeno o acepte el método electrolítico con horneado según la norma ISO 4042 y demuestre que se cumplieron los plazos establecidos. Mantenga la integridad del proceso. Pruebe el lote según la norma ISO 15330, verifique la línea según la norma ASTM F1940 e incluya todo en el pedido.
Doce años de experiencia en exportación siempre dan la misma respuesta. Los compradores que nunca ven este fallo no son los que tienen los informes de inspección más extensos, sino aquellos cuyas órdenes de compra especifican el proceso.
JingleFix suministra pernos hexagonales, fijaciones estructurales y piezas a medida desde Ningbo, con precios que varían según la clase de propiedad, el tipo de recubrimiento y los requisitos de prueba, incluyendo la documentación acordada para cada pedido. Si dispone de una pieza de clase 10.9 o 12.9 que pasa por una línea electrolítica, envíenos el plano y la descripción del entorno de servicio. Le indicaremos el tipo de recubrimiento que le proporcionaremos y la documentación justificativa correspondiente.
Obtén una ruta de proceso que puedas defender.
Envíenos su dibujo, la clasificación del inmueble y el entorno de servicio. Le responderemos con el método de recubrimiento que recomendamos, los requisitos de horneado y ensayo, y la documentación que podemos proporcionarle para ese lote específico.
Envía tu consulta ahora →O envíe un correo electrónico a sales@jinglefix.com · WhatsApp +86 13958236696