Fragilisation par l'hydrogène des boulons : pourquoi 10,9 % des pièces se fissurent quelques jours après le placage
Les boulons ont été validés. Dimensionnellement. Visuellement. Ils ont été mesurés, plaqués, cuits, emballés et expédiés avec un certificat dans le carton.
Un ajusteur a ensuite serré une pièce sur le bâti d'une machine à 340 N·m. C'était inférieur à la valeur indiquée sur le schéma. La tête s'est détachée d'elle-même. Sans étirement. Sans avertissement. Sans bruit jusqu'à la détonation.
La pièce était en bon état à sa sortie de la chaîne de galvanoplastie. Elle était en bon état au quai de réception. Elle était en bon état à huit heures du matin et bonne pour la casse à midi.
Ce délai est au cœur du problème de la fragilisation par l'hydrogène des boulons. Les dommages se produisent dans un bain d'acide, et non au niveau de la clé dynamométrique. Celle-ci ne fait que constater les dégâts.
Cet article se concentre sur les classes 10.9 et 12.9, car c'est là que le risque est le plus important. Il explique comment l'hydrogène pénètre dans le produit, pourquoi les classes inférieures y échappent, ce qu'un four de cuisson peut et ne peut pas faire, comment le choix du revêtement influe sur l'exposition, et les lignes de commande précises à inclure dans un bon de commande afin que le risque soit transféré à la partie capable de le maîtriser.
La fissure apparaît après la signature des documents.
Les défaillances dues à la fragilisation suivent un scénario bien précis. La séquence se répète avec une régularité monotone.
L'acier est décapé. L'acier est galvanisé. Les pièces sont conformes. L'épaisseur du revêtement est dans les tolérances. Le test de dureté est concluant. Le filetage est contrôlé. Un échantillon est soumis à un essai de traction et résiste. Le lot est expédié.
Quelques jours plus tard, un boulon se rompt sous une charge qu'il devrait supporter sans problème. Parfois même en dessous de sa charge d'épreuve. Souvent dès le premier serrage, ou dans les heures qui suivent.
La fracture présente une signature : un striction minime, voire inexistante ; une zone plane et brillante près de son origine ; une fissure ayant débuté sous le congé de tête ou à la base du premier filet engagé, là où les contraintes se concentrent déjà.
Le contrôle à réception ne permet pas de déceler ce problème. Un rapport dimensionnel ne peut pas détecter une pièce qui se fissurera demain. Une mesure de dureté non plus. La pièce est conforme le jour de la mesure, et le mécanisme de rupture est invisible à cette échelle.
Où l'hydrogène pénètre-t-il réellement ?
L'hydrogène n'arrive pas avec l'acier. Il arrive avec le processus de fabrication.
Deux étapes sont primordiales : le nettoyage à l’acide et la galvanoplastie. Tout le reste n’est qu’une variante de ces deux étapes.
Nettoyage à l'acide. Avant l'adhérence d'un revêtement, la surface doit être propre. Cela implique généralement un décapage ou un bain d'acide pour éliminer la calamine, la rouille et l'oxyde. En milieu acide, l'acier peut absorber de l'hydrogène. La ligne de décapage est la première étape à laquelle une pièce haute résistance est exposée à un risque, et elle intervient avant tout dépôt de zinc.
Galvanoplastie. Dans un bain de zinc, la pièce sert de cathode. Le métal se dépose sur elle. Simultanément, de l'hydrogène se dégage à la même surface, comme sous-produit de la réaction. Une partie de cet hydrogène s'adsorbe sur l'acier, se dissocie en atomes et diffuse vers l'intérieur.
Une fois à l'intérieur, l'hydrogène ne reste pas immobile. Il migre vers les zones de désordre : joints de grains, inclusions, extrémités de petits défauts. Là, il se recombine en gaz moléculaire. La molécule est trop grosse pour se déplacer. Elle s'accumule et la pression locale augmente.
Rien de visible ne se produit. La pièce conserve ses dimensions correctes. Elle résiste toujours à une brève traction. Mais l'acier a perdu sa capacité à se déformer avant de se rompre, et c'est cette perte qui transforme une pièce ductile en une pièce fragile.
La phosphatation, l'activation acide avant l'application de zinc en paillettes et certaines étapes de passivation augmentent également l'exposition. Le point commun est une étape acide génératrice d'hydrogène appliquée à un acier déjà traité thermiquement pour atteindre une haute résistance.
L'ordre des opérations est crucial. Une pièce plaquée puis usinée présente une surface neuve. Une pièce usinée puis plaquée comporte un risque à chaque fond de filet, dans l'encoche créée par la géométrie. L'ordre des opérations doit figurer dans le cahier des charges, qu'il soit explicitement mentionné ou non.
Une autre source est négligée : le revêtement réparé. Lorsqu'un opérateur de galvanoplastie décape et re-plaque un lot rejeté, la pièce passe deux fois dans l'acide et dans le bain. Un lot retravaillé n'est pas identique à un lot ayant fait l'objet d'un premier passage.
Quelles classes sont menacées, et pourquoi les classes populaires ne le sont pas ?
Le mécanisme nécessite de l'acier dur. La dureté est un indicateur pertinent, car elle est contrôlée par le spécialiste du traitement thermique et vérifiée par le galvanoplaste. Les normes relatives à la cuisson fondent leurs exigences sur la dureté, et non sur la classe de dureté indiquée sur la tête.
Cette distinction a une importance commerciale. La classe correspond à la commande de l'acheteur. La dureté, quant à elle, est le paramètre auquel le processus réagit. Une pièce peut porter la marque 10,9 et se situer dans une plage de dureté où le risque est élevé, ou bien en bas de cette plage où il est plus faible. La marque seule ne permet pas de le déterminer.
Les aciers de classe 4.8 et 5.8 sont des aciers à faible teneur en carbone, souvent non trempés ni revenus. Ils ne sont pas insensibles à l'hydrogène, mais sont simplement beaucoup plus résistants à la rupture en présence de celui-ci. Leur moindre résistance leur confère une plus grande plasticité, de sorte qu'une petite fissure s'émousse au lieu de se propager.
L'acier de classe 8.8 est trempé et revenu, et peut devenir cassant dans des conditions extrêmes. Cependant, les données de terrain sont principalement issues des classes 10.9 et 12.9. Ces classes présentent une résistance tellement élevée qu'elles n'ont plus beaucoup de ductilité, ce qui les empêche d'absorber la propagation d'une fissure.
La classe 12.9 représente le cas le plus défavorable en usage courant. Elle offre la plus haute résistance et est fréquemment préconisée pour les applications exigeant une finition électrolytique fine et esthétique : joints compacts, machines-outils, supports automobiles, boîtiers moulés sous pression.
| Classe de propriété (ISO 898-1) | Niveau de condition et de force | exposition à la fragilisation | Quels changements dans l'achat |
|---|---|---|---|
| 4,8 / 5,8 | Faible teneur en carbone, généralement non trempé et revenu | Faible. La ductilité absorbe l'amorce d'une fissure au lieu de la laisser se propager. | Le traitement électrolytique standard est généralement acceptable ; les clauses de cuisson sont rarement nécessaires. |
| 8.8 | Trempé et revenu, résistance modérée | Modéré. Des cas réels existent, généralement sur des sections plus importantes ou des revêtements épais. | Contrôle de la cuisson et des procédés indiqué pour les pièces de grande taille ou liées à la sécurité |
| 10.9 | Trempé et revenu, haute résistance | Élevée. La catégorie la plus courante dans les cas documentés de défaillances de placage. | En pratique, la cuisson selon la norme ISO 4042 est obligatoire ; un revêtement en paillettes de zinc ou un revêtement mécanique est préférable. |
| 12.9 | Trempé et revenu, très haute résistance | Grave. De petites erreurs de processus suffisent. | Évitez autant que possible le placage électrolytique ; exigez une vérification du procédé et des tests par lot si nécessaire. |
| 12,9, petit diamètre et long filetage | Haute résistance et encoche profonde à la base du filetage | Grave, avec une surface d'inspection réduite pour localiser la fissure | À considérer comme une pièce de sécurité ; convenir d’un échantillonnage et d’une acceptation avant de passer commande. |
| Lot de toute classe, retravaillé ou replaqué | Deuxième passage dans l'acide et le bain | Plus élevé que ce que la classe suggère, car l'exposition a doublé | Exiger la divulgation des retouches ; effectuer un nouveau test après tout replaquage. |
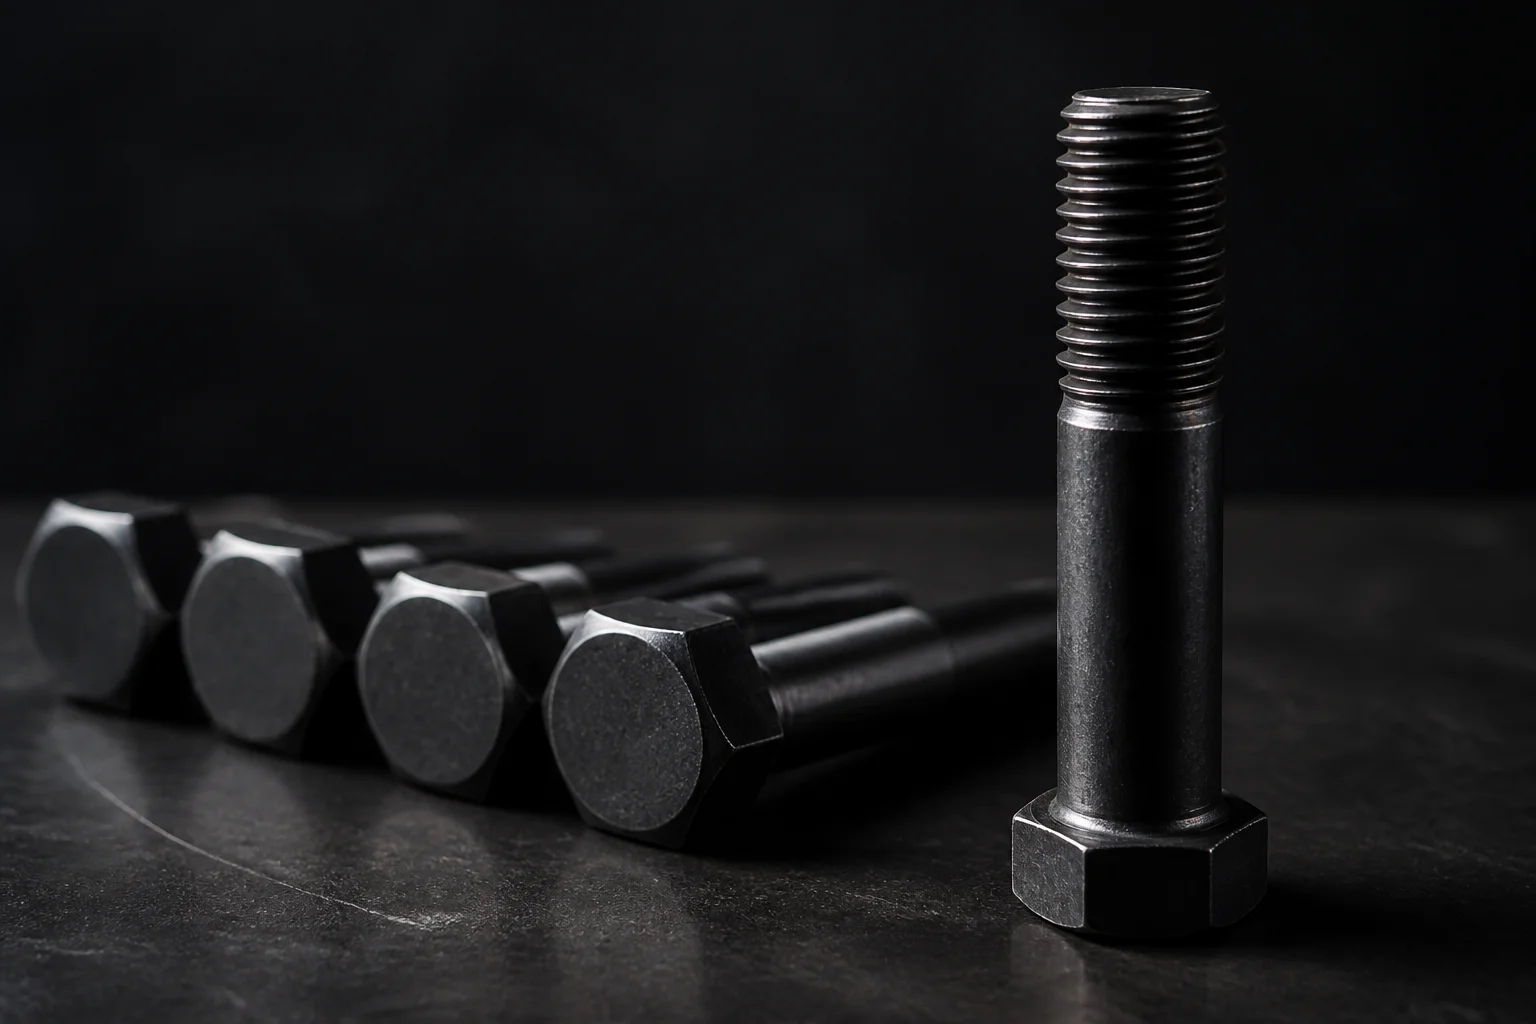
Boulons hexagonaux de classe 10.9, traités à l'oxyde noir ou au phosphate et à l'huile. Le marquage sur la tête indique la résistance, mais pas le nombre de passages dans un bain d'acide.
Si l'application requiert réellement une classe de 12,9, optez pour cette classe et maîtrisez le processus. Si elle requiert une classe de 10,9, refusez la classe de 12,9 comme solution de remplacement. Une résistance supérieure augmente la force de serrage, mais au détriment de la ductilité. C'est pourquoi notre gamme de boulons hexagonaux est proposée par classe et par type de revêtement.
Ce que la pâtisserie fait, et ce qu'elle ne fait pas
La cuisson au four est la solution proposée par l'industrie, et elle est tout à fait valable. C'est aussi l'étape la plus surestimée de tout le processus.
Le principe est simple. L'hydrogène encore mobile peut être éliminé par la chaleur. En portant la pièce à une température contrôlée pendant une durée définie, les atomes dissous diffusent vers la surface et s'en échappent. La norme ISO 4042 définit les exigences de cuisson des fixations électroplaquées, notamment la plage de températures, la durée et le délai maximal entre le dépôt et la cuisson. La norme ASTM B850 couvre les traitements post-revêtement visant à réduire le risque de fragilisation dans le même domaine.
Trois conditions déterminent si la cuisson a un quelconque effet.
Le délai. La cuisson doit commencer dans les délais impartis par la norme. Une pièce laissée dans un panier pendant la nuit ou le week-end a eu plusieurs heures pour que l'hydrogène migre vers les zones où il ne peut s'échapper. Une cuisson tardive libère du gaz déjà emprisonné. Une cuisson précoce libère de l'hydrogène encore mobile. Ce sont deux opérations différentes.
La température est cruciale. Trop basse, la diffusion est trop lente pour avoir un impact significatif au cours d'une production. Trop élevée, elle risque d'altérer l'état de revenu de la pièce, ce qui entraîne une perte de résistance. La cuisson est un traitement thermique, et non un simple préchauffage ; la plage de températures spécifiée est donc essentielle.
La durée indiquée correspond au temps passé à température, et non au temps passé dans la porte du four. Une fournée chargée à froid et dont le temps de cuisson commence dès que l'interrupteur est actionné n'a pas été cuite pendant la durée spécifiée.
Maintenant, les limites.
La cuisson ne répare pas une pièce déjà fissurée. Les fissures ne se referment pas. Beaucoup de pièces fissurées dans le panier se fissureront encore sur la ligne de cuisson, mais plus tard et à un autre endroit.
La cuisson n'élimine pas l'hydrogène déjà recombiné en gaz au niveau d'une inclusion ou d'un joint de grain. La diffusion agit sur les atomes dissous. Une molécule présente dans une cavité ne se déplacera pas à la température de cuisson.
La cuisson n'a aucun effet sur l'hydrogène absorbé ultérieurement. Le nettoyage à l'acide sur site, le détartrage lors de la maintenance, la corrosion en milieu humide ou la protection cathodique peuvent tous introduire de l'hydrogène dans un boulon haute résistance longtemps après son installation. C'est pourquoi la fragilisation par l'hydrogène des boulons n'est pas seulement un problème en usine. C'est un problème qui concerne tout le cycle de vie des éléments enterrés, immergés ou exposés à des produits chimiques.
La cuisson ne peut être appliquée a posteriori. Un bon de commande mentionnant « cuire si nécessaire » transfère la décision à la personne en charge du four ce jour-là. Les paramètres de cuisson doivent figurer sur le plan, avec la référence de la norme.
Concernant les documents : un rapport de cuisson atteste que le four était chaud. Il ne prouve pas que ces boulons s’y trouvaient, sauf si le rapport mentionne le numéro de lot. Les entreprises de traitement du métal conscientes des risques conservent les fiches de chargement. Les acheteurs qui comprennent les risques les demandent.
Le procédé de revêtement détermine l'exposition
Le choix du revêtement est un facteur déterminant de ce risque, généralement par une personne ne considérant que la corrosion. Le revêtement fixe le procédé de fabrication, et ce procédé détermine l'exposition à l'hydrogène.
Le zingage électrolytique selon la norme ISO 4042 est une solution économique, éprouvée et aux dimensions précises. Revêtement mince, épaisseur contrôlée, finition brillante. C'est également le procédé qui implique l'immersion d'une pièce à haute résistance dans un bain générateur d'hydrogène, et c'est de là que provient l'exigence de cuisson.
Le revêtement de zinc lamellaire conforme à la norme ISO 10683 est appliqué par immersion-centrifugation ou par pulvérisation, et non par électrolyse. Il n'y a pas de génération d'hydrogène cathodique à la surface de la pièce pendant le revêtement. Le prétraitement acide reste nécessaire et est pris en compte par la norme, mais le mécanisme prédominant est éliminé du processus. C'est pourquoi le zinc lamellaire est la solution recommandée par défaut pour les pièces des classes 10.9 et 12.9 nécessitant une résistance à la corrosion.
La galvanisation à chaud selon les normes ISO 10684 ou ASTM F2329 consiste à appliquer du zinc fondu à haute température, et non à réaliser une électrolyse. Le processus d'exposition est donc différent. La galvanisation à chaud présente ses propres inconvénients : jeu excessif dans le filetage, écrous surdimensionnés et cycle thermique potentiellement néfaste pour une pièce à très haute résistance. Ces points sont abordés dans notre note sur les fixations galvanisées à chaud . L'important ici est de mettre en évidence le contraste : la galvanisation à chaud modifie le mode de défaillance, et pas seulement la finition.
Le traitement au phosphate et à l'huile, ou l'oxydation noire, n'offre quasiment aucune protection contre la corrosion en extérieur et peut nécessiter des étapes de traitement à l'acide. En intérieur, dans une usine à environnement sec, il s'agit souvent de la finition la moins risquée pour une pièce à haute résistance. Pour un châssis de machine jamais exposé à la pluie, c'est fréquemment la solution idéale et presque jamais celle proposée en premier lieu.
| Voie de revêtement | exposition à l'hydrogène | Compatible avec les écrans de 10,9 et 12,9 pouces. | Ce que cela vous coûte |
|---|---|---|---|
| Zinc électroplaqué, ISO 4042, sans cuisson | Niveau maximal. Nettoyage à l'acide et dépôt cathodique, rien n'a été enlevé. | Inacceptable en pratique | Facture la plus basse, exposition la plus élevée à une panne sur le terrain dont vous serez responsable. |
| Zinc électroplaqué, ISO 4042, cuit | Forte au moment du dépôt, réduite par la suite si le temps et la température sont maintenus. | Acceptable avec contrôle du processus et preuves | Étape de traitement supplémentaire, capacité du four, documentation des lots, tests périodiques |
| zinc-nickel électroplaqué | Élevé. Toujours électrolytique | Mêmes commandes que Zinc, pas de raccourci | Coût du revêtement plus élevé et même charge de cuisson et de test |
| Paillettes de zinc, ISO 10683 | Faible. Dépôt non électrolytique, prétraitement toujours contrôlé. | Itinéraire privilégié pour les deux classes | Coût du revêtement plus élevé, délai de livraison plus long, aspect moins terne, données de friction nécessaires |
| Zinc mécanique | Faible. Pas d'hydrogène électrolytique à cet endroit. | Convient principalement aux petites tailles | Gamme de tailles limitée, finition mate, filetage plus épais |
| Galvanisé à chaud, ISO 10684 / ASTM F2329 | Mécanisme différent, zinc fondu plutôt qu'électrolyse | Généralement limité à la classe 8.8 et aux classes inférieures. | Revêtement épais, écrous surdimensionnés, cycle de chauffe, pas d'ajustement de filetage fin |
| Phosphate et huile, ou oxyde noir | Faible à modérée, selon les étapes d'acidification utilisées | Convient pour une utilisation en intérieur, aucun crédit de corrosion pour une utilisation en extérieur | Bon marché, rapide, et ça rouille. Convient uniquement aux environnements secs. |
Le revêtement le moins cher présente le plus grand risque de mise en œuvre. Le plus cher en présente le moins.
Pourquoi la fissure attend-elle entre 24 et 72 heures ?
Ce délai n'a rien de mystérieux. C'est simplement le temps nécessaire au mécanisme.
L'hydrogène présent dans le réseau cristallin ne provoque pas de rupture à lui seul. Il a besoin d'une contrainte. Le serrage la crée. Le boulon s'allonge, le fond du filetage est chargé et le congé de raccordement de la tête de boulon se met en tension. Il se crée alors un champ de contraintes et une concentration d'atomes d'hydrogène au même endroit.
L'hydrogène migre vers le point de contrainte triaxiale maximale, juste en avant de l'extrémité de la fissure. Il y réduit la cohésion locale du réseau cristallin. Une très petite fissure se forme. Elle se propage lentement au début, puis plus rapidement, car une fissure plus longue concentre davantage de contraintes et attire plus d'hydrogène.
Cette croissance dépend du temps. Elle n'est pas instantanée. Il peut falloir une journée entière pour qu'une pièce atteigne le point où la partie restante ne peut plus supporter la charge, puis elle cède d'un seul coup, sans déformation, à une contrainte qu'elle supportait sans problème la veille.
La conséquence pratique est problématique. La période durant laquelle un boulon peut céder peut survenir après sa réception, son installation, son serrage au couple prescrit et son inspection. Rien dans le processus de réception ne permet de pallier ce risque.
Cela explique également une conclusion erronée. Un essai de charge en usine est trop court. La pièce est validée car le mécanisme n'a pas eu le temps de se roder. La norme ISO 15330 couvre ce type de délai.
L'effet de précontrainte est abordé dans notre guide sur le couple de serrage des boulons et la force de serrage . La fragilisation nécessite une contrainte de traction. Un assemblage précontraint en fournit une de façon permanente.
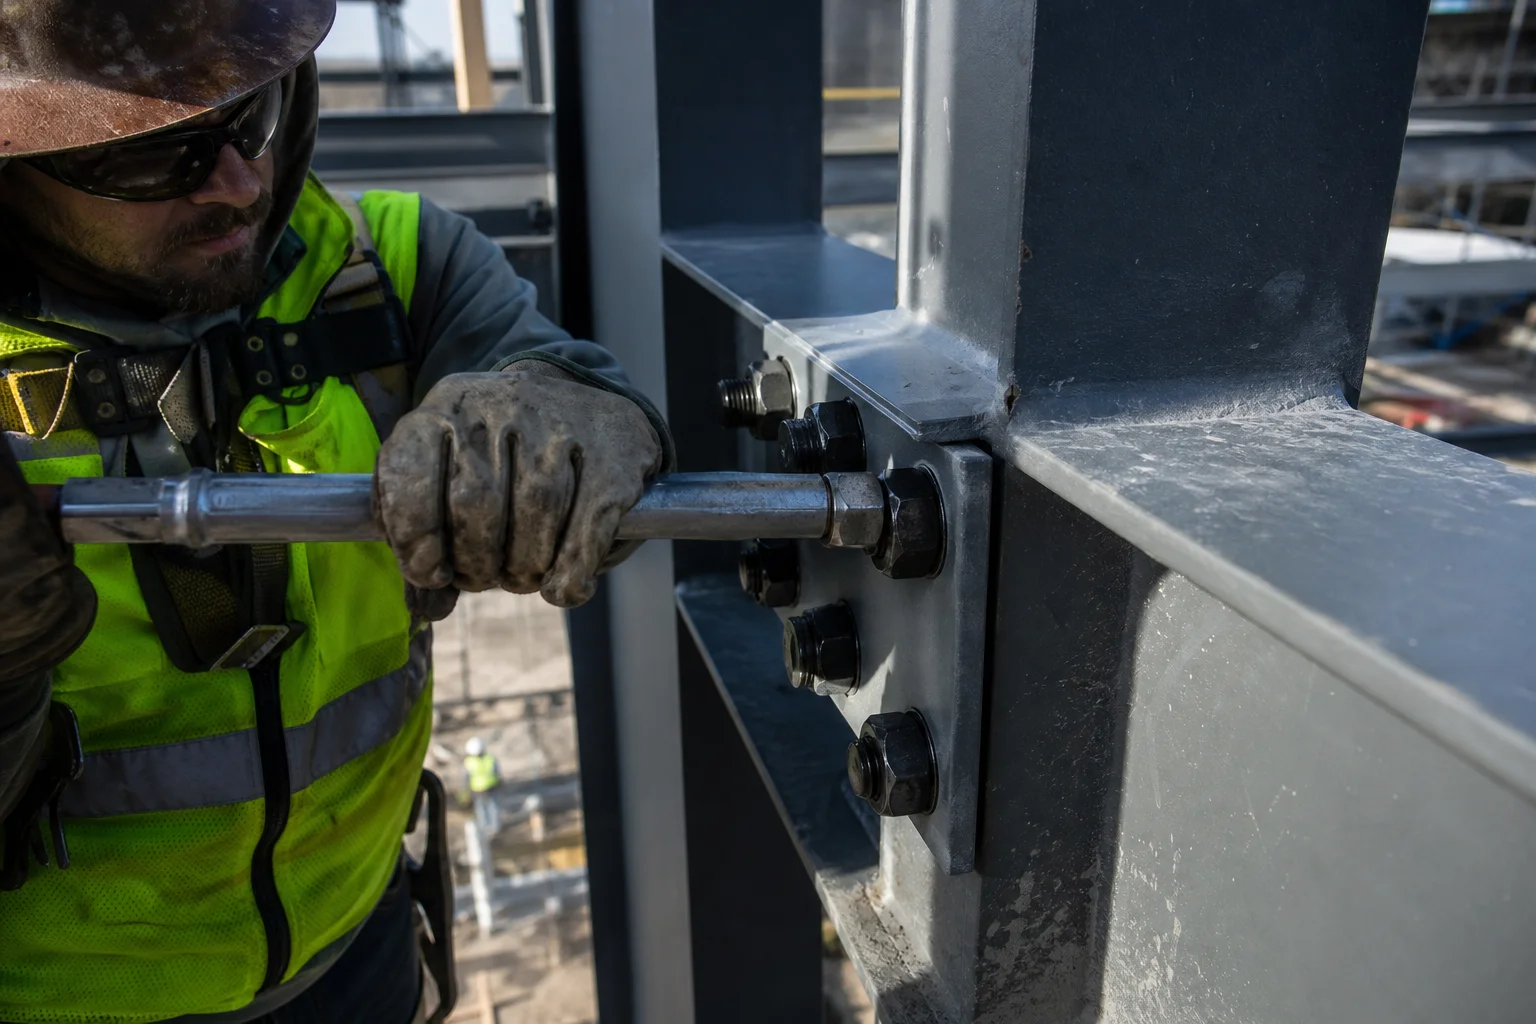
Une structure en acier remplie de boulons à haute résistance. Chacun d'eux est soumis à une tension constante dès son serrage. C'est la contrainte que le mécanisme attendait.
Des tests qui peuvent le voir, et des tests qui ne le peuvent pas
Le contrôle des procédés est la solution la plus économique. La norme ASTM F1940 décrit une méthode permettant de vérifier qu'un procédé de placage est suffisamment bien maîtrisé pour limiter les risques de fragilisation par l'hydrogène. Ce test est réalisé sur une pièce d'essai, et non sur vos pièces, et indique si la ligne de production se comporte correctement. En l'effectuant régulièrement, vous obtenez une tendance. En l'omettant, vous vous forgez une opinion.
Le contrôle de réception des lots est l'étape la plus coûteuse. La norme ISO 15330 définit un essai de précharge pour détecter la fragilisation par l'hydrogène des fixations, utilisant une surface d'appui parallèle et une charge soutenue. Les pièces sont chargées et maintenues sous charge ; celles qui cèdent le font pendant l'essai. Ce test est destructif. De plus, il est réalisé par échantillonnage, ce qui signifie qu'il porte sur un lot et non sur chaque boulon de la boîte.
L'analyse des défaillances est un processus long et fastidieux. L'examen d' une surface de fracture à fort grossissement permet de déterminer si le mécanisme était fragile : fissuration intergranulaire près de l'origine, absence de cupules et de lèvres de cisaillement. Cela explique le « pourquoi » a posteriori, mais ne vous aide pas à expédier le lot suivant.
Ce qui ne se voit pas : le contrôle dimensionnel, le contrôle visuel, l’épaisseur du revêtement, le contrôle du filetage, un essai de traction standard et un test de dureté. Chacun de ces contrôles mérite d’être effectué. Aucun ne permet de détecter une pièce qui se fissurera jeudi.
Il s'agit là de la limite acceptable du contrôle à réception. Le seul contrôle fiable se situe en amont, dans le circuit de production et dans la preuve que ce circuit a été respecté.
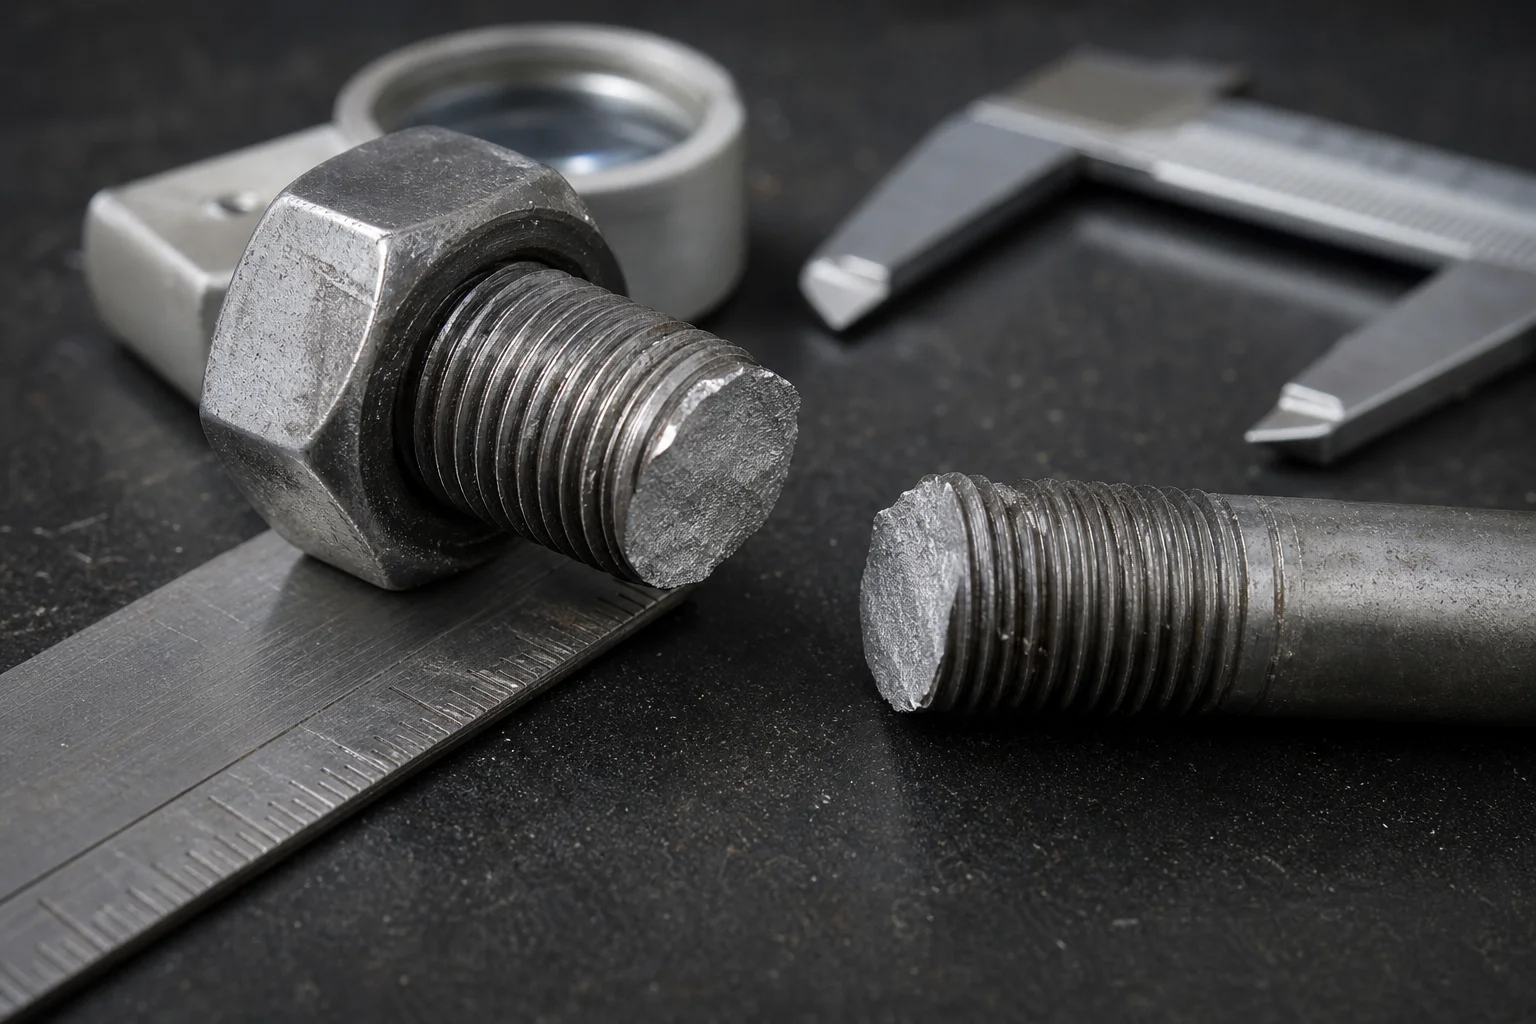
Un test de flexion ou de charge soutenue permet de rompre les pièces de rechange, évitant ainsi la casse des pièces expédiées en service. La surface de rupture est plane et brillante, sans striction.
Les lignes qui transfèrent le risque au fournisseur
Voici le cœur commercial de l'argument. La fragilisation est un risque lié au processus. Ce risque incombe à la partie qui le maîtrise. Si votre bon de commande est muet à ce sujet, cette partie, c'est vous, car vous avez accepté une procédure non spécifiée et l'avez payée.
Un bon de commande n'a pas besoin d'être long. Il doit être précis là où le silence coûte cher. Six clauses suffisent généralement.
Indiquez la classe et la norme. « Classe 10.9 selon ISO 898-1 » est un bon point de départ. Précisez la plage de dimensions et la tolérance du filetage, car la géométrie de l'entaille à la base du filetage influe sur l'état de contrainte.
Indiquez le type de revêtement et sa norme. « Zinc en paillettes selon la norme ISO 10683 » et « zinc électrolytique selon la norme ISO 4042 » désignent deux produits différents présentant des profils de risque distincts. L’expression générique « zingué » ne constitue pas une spécification.
Indiquez les exigences de cuisson, y compris la durée. Si le procédé est électrolytique, faites référence à la norme ISO 4042 et précisez que la cuisson doit être effectuée dans l'intervalle autorisé par la norme, à la température et pendant la durée spécifiées. Exigez un rapport de cuisson pour chaque lot.
Indiquez le test d'acceptation et l'échantillonnage. ISO 15330 pour la vérification des lots. ASTM F1940 pour le contrôle des procédés. Précisez qui effectue l'échantillonnage, à quelle fréquence et ce qu'il advient d'un lot non conforme. En l'absence de précisions, cela signifie que le fournisseur choisit et qu'il applique la méthode la plus économique.
Nommez la règle de retouche. Tout replaquage après un rejet nécessite une nouvelle cuisson et de nouveaux tests, et le lot doit être identifié comme retouché. Cette simple ligne comble la lacune la plus fréquente de toute la chaîne.
Indiquez le dossier de preuves : certificat de revêtement, rapport de cuisson, rapport d’essai et certificat de matériau, associés au numéro de lot figurant sur l’emballage. Il ne s’agit pas d’un produit à proprement parler, mais du lot.
| Ligne PO | Formulation faible à éviter | Formulation qui transfère le risque |
|---|---|---|
| Classe de propriété | « Boulons à haute résistance » | Classe 10.9 selon ISO 898-1, filetage 6g, marquage conforme aux spécifications |
| Voie de revêtement | «Plaqué zinc, transparent» | Zinc en paillettes conforme à la norme ISO 10683, ou zinc électroplaqué conforme à la norme ISO 4042 avec cuisson |
| Pâtisserie | « Cuire au four si nécessaire » | Cuire au four selon la norme ISO 4042 dans l'intervalle spécifié après le dressage ; enregistrer les données du four par lot. |
| Vérification du lot | « Le fournisseur doit garantir l'absence de fragilisation » | Test ISO 15330 par lot, taille d'échantillon spécifiée, non conforme entraîne le rejet du lot |
| Contrôle des processus | Rien du tout | Vérification ASTM F1940 sur la ligne de placage, fréquence indiquée, rapport sur demande |
| Retravail | « Les rejets peuvent être corrigés » | Les pièces replaquées doivent être recuites, testées à nouveau et identifiées comme retravaillées. |
| Archives | « Certificat de conformité » | Fiche de cuisson, rapport d'essai et certificat de matériau associés au numéro de lot figurant sur l'emballage |
| Contrôle des changements | "Finition équivalente acceptable" | Aucun changement de procédé de revêtement, de plaquette ou de traitement thermique ne peut être effectué sans autorisation écrite. |
La dernière étape est celle qui est omise. Les fournisseurs changent de sous-traitant de galvanoplastie pour des raisons de capacité, de prix ou en cas d'arrêt d'une ligne de production. Un autre prestataire implique un bain d'acide et un four différents. Le boulon reste le même. Le risque, lui, demeure.
Rien de tout cela n'est exotique. Un fournisseur de fixations compétent applique déjà ces contrôles pour ses clients des secteurs automobile et mécanique. Ces clauses visent simplement à rendre ces contrôles visibles et contractuels, au lieu de les considérer comme allant de soi.
Pour les travaux de structure, le même principe s'applique, avec une norme différente. Un fabricant de boulons de structure travaillant selon les normes ASTM F3125 ou EN 14399 applique ses propres règles de revêtement et d'essai, lesquelles traitent déjà différemment la galvanisation et l'électroplacage. N'utilisez pas un modèle de bon de commande machine pour une commande de structure sans l'avoir vérifié.
Questions que se posent réellement les acheteurs
Comment puis-je savoir si mes boulons sont à risque avant qu'ils ne cèdent ?
On ne peut pas évaluer le risque inhérent à une pièce par un simple contrôle. On ne peut contrôler que le processus de fabrication. Il faut se renseigner sur le procédé de revêtement utilisé, s'il s'agissait d'un procédé électrolytique, le moment du début de la cuisson par rapport au placage, et les tests effectués sur le lot. Si les réponses sont vagues, le risque est impossible à quantifier.
La cuisson permet-elle de rendre sûr un boulon électroplaqué de classe 10.9 ?
Le traitement thermique réduit le risque lorsqu'il est effectué conformément à la norme ISO 4042, dans les délais impartis, à la température et pendant la durée spécifiées. Il ne l'élimine pas et est inefficace sur une pièce déjà fissurée. La cuisson est un contrôle, non un traitement.
Pourquoi les boulons de classe 8.8 présentent-ils rarement ce problème ?
Une résistance moindre implique une plus grande ductilité. Une petite fissure s'émousse au lieu de se propager, de sorte qu'une même dose d'hydrogène cause beaucoup moins de dégâts. La classe 8.8 n'est pas à l'abri, et des cas graves existent, mais la marge de sécurité est plus importante.
Le zinc en paillettes est-il réellement plus sûr que le zinc électrolytique ?
Concernant la fragilisation par l'hydrogène des boulons, oui, car il n'y a pas de dépôt électrolytique à la surface de la pièce. La norme ISO 10683 exige néanmoins un contrôle du prétraitement, les étapes acides pouvant introduire de l'hydrogène. L'avantage réside dans l'élimination du mécanisme principal de fragilisation.
Puis-je simplement spécifier 12,9 et réduire le nombre de boulons ?
C'est possible, et cela réduira la taille de l'assemblage. Cela augmente également la sensibilité du processus. Des boulons moins nombreux mais plus résistants supportent une charge plus importante chacun et tolèrent moins d'erreurs ; il faut donc renforcer les exigences du processus plutôt que de les assouplir.
À quoi ressemble une défaillance par fragilisation par l'hydrogène ?
Aucun rétrécissement au niveau de la rupture. Une amorce plate et brillante près du congé de tête ou du premier filet engagé, et aucune déformation de la tige. Il semble que le boulon ait été coupé et non arraché, et cela se produit bien en dessous de sa limite de résistance nominale.
Dois-je tester chaque lot, ou seulement le premier ?
Chaque lot est traité par électrolyse et de classe 10.9 ou 12.9. Le procédé varie, mais pas le dessin. Un changement de machine de galvanoplastie, une panne de four ou un retard de production peuvent survenir d'un lot à l'autre.
La défaillance d'un boulon jeudi avait été décidée trois semaines auparavant.
La fragilisation par l'hydrogène des boulons est un défaut de fabrication à déclenchement différé. Elle se produit lors du bain d'acide et du bain de galvanoplastie. Elle est détectée lors de l'utilisation de la clé dynamométrique. Elle est découverte au pire moment, par une personne qui n'aurait rien pu faire pour l'éviter.
C’est pourquoi le quai de réception ne peut pas résoudre ce problème. Les jauges, les certificats et les contrôles visuels décrivent tous une pièce conforme aujourd’hui. Aucun ne décrit son comportement après une journée d’utilisation.
Les points de contrôle sont peu nombreux et tous situés en amont. Privilégiez un procédé de revêtement n'générant pas d'hydrogène, ou optez pour le procédé électrolytique avec cuisson conforme à la norme ISO 4042 et vérification du respect du temps de cuisson. Assurez-vous de la fiabilité des lots. Testez le lot selon la norme ISO 15330, vérifiez la conformité de la ligne de production à la norme ASTM F1940 et intégrez l'ensemble des lots à la commande.
Douze années d'expérience à l'export confirment invariablement ce constat : les acheteurs qui ne constatent jamais ce défaut ne sont pas ceux qui fournissent les rapports d'inspection les plus détaillés, mais ceux dont les bons de commande décrivent explicitement la procédure.
JingleFix fournit des boulons hexagonaux, des fixations structurales et des pièces sur mesure depuis Ningbo. Les devis sont établis en fonction de la classe de protection, du procédé de revêtement et des exigences de test, et la documentation est fournie conformément aux spécifications de chaque commande. Si vous avez une pièce de classe 10.9 ou 12.9 destinée à un traitement électrolytique, veuillez nous envoyer le schéma et la description de l'environnement d'utilisation. Nous vous indiquerons le procédé le plus approprié et les justificatifs nécessaires.
Obtenez un itinéraire de processus que vous pouvez défendre
Veuillez nous envoyer votre plan, la classe de propriété et l'environnement d'utilisation. Nous vous indiquerons la méthode de revêtement recommandée, les exigences de cuisson et d'essais, ainsi que les documents que nous pouvons vous fournir pour ce lot spécifique.
Envoyez votre demande maintenant →Ou envoyez un e-mail à sales@jinglefix.com · WhatsApp +86 13958236696