ボルトの水素脆化:メッキ後わずか数日で10.9%の部品が割れる理由
ボルトは合格した。寸法的にも、外観的にも。ゲージ測定、メッキ、焼き付け、箱詰め、そして証明書を同梱して出荷された。
すると、作業員がそれを機械フレームに340N・mのトルクで締め付けた。それは図面の数値よりも低かった。すると、ヘッドが彼の手に取れてしまった。伸びもなかった。何の予兆もなかった。爆発音まで音もしなかった。
部品はめっきラインを出た時点では問題なかった。受入ドックでも問題なかった。午前8時も問題なかったのに、昼食時にはスクラップになっていた。
その遅延こそが、ボルトの水素脆化における最大の問題点だ。損傷は酸のタンク内で発生するのであって、レンチで発生するわけではない。レンチはただ、その代償を回収するだけだ。
この記事では、リスクが集中するクラス10.9と12.9に焦点を当てます。水素がどこから侵入するのか、なぜ低クラスの水素が漏れ出すのか、焼成炉で何が修復可能で何が修復不可能なのか、コーティングの選択が暴露にどのような影響を与えるのか、そしてリスクを制御できる当事者が負担するように発注書に記載すべき具体的な項目について説明します。
書類に署名した後に亀裂が生じる
脆化破壊は決まった手順を踏む。その一連の過程は、単調なほど規則的に繰り返される。
鋼材は酸洗処理される。鋼材は電気めっきされる。部品は見た目に問題ない。めっきの厚さは許容範囲内である。硬度試験は合格。ねじ山のゲージ試験も合格。サンプルを引張試験機にかけ、強度が維持される。ロットは出荷される。
数日後、ボルトは本来なら問題なく支えられるはずの荷重に耐えきれず、破損する。時には耐荷重を下回る荷重で破損することもある。多くの場合、最初の締め付け時、あるいは締め付け後数時間以内に発生する。
亀裂には特徴的なパターンが見られる。くびれはほとんど、あるいは全くない。亀裂の発生源付近には平坦で明るい領域が存在する。亀裂はヘッドフィレットの下、あるいは最初のねじ山の根元、つまり既に応力が集中している箇所から始まっている。
受入検査ではこれを検出できません。寸法報告書では、明日にはひび割れる部品を検出することはできません。硬度測定でも同様です。測定時点では部品は規格に適合していますが、そのスケールでは部品を破損させるメカニズムは目に見えないのです。
水素が実際に侵入する場所
水素は鋼鉄とともに供給されるのではなく、製造工程とともに供給される。
最も重要な工程は2つだ。酸洗浄と電気めっきだ。その他の工程はすべて、この2つのバリエーションに過ぎない。
酸洗浄。コーティングが密着するためには、表面をきれいにする必要があります。そのためには通常、酸洗または酸浸漬によってスケール、錆、酸化物を除去します。鋼は酸中で水素を吸収します。酸洗ラインは、高強度部品が最初にリスクにさらされる場所であり、亜鉛めっきが行われる前に実施されます。
電気めっき。亜鉛浴では、被めっき物が陰極となる。金属が被めっき物に析出する。同時に、反応の副産物として、同じ表面で水素が発生する。その水素の一部は鋼材に吸着し、原子に分解され、内部へと拡散していく。
いったん内部に入り込んだ水素は、じっと留まることはない。結晶粒界、介在物、小さな欠陥の先端など、構造の乱れた部分へと移動する。そこで水素は分子ガスへと再結合する。分子は大きすぎて動かないため、蓄積され、局所的な圧力が上昇する。
目に見える変化は何もない。部品の寸法は依然として正確だ。短時間の引張にも耐える。しかし、鋼材は破壊される前に変形する能力を失っており、その能力の喪失こそが、延性のある部品を脆い部品へと変化させるのだ。
リン酸塩処理、亜鉛フレーク前の酸活性化、および一部の不動態化処理も、露出を増加させる要因となる。共通しているのは、既に高強度に熱処理された鋼材に、酸性で水素を発生させる処理を施すことである。
工程順序は重要です。めっき後に機械加工された部品は、表面がきれいな状態になります。一方、機械加工後にめっきされた部品は、ねじ山の根元、つまり既に形状によって形成された切り欠き部分に欠陥が生じるリスクがあります。作業順序は、たとえ誰かが書き留めていなくても、仕様書に記載されるべきです。
もう一つ見落とされがちな要因があります。それは、補修されためっきです。めっき業者が不良品を剥離して再めっきする場合、部品は酸とめっき浴を二度通過します。再加工された部品は、初回めっきされた部品とは同じ製品ではありません。
どの階級が危険にさらされているのか、そしてなぜ低所得者層は危険にさらされていないのか
この機構には硬質鋼が必要です。硬度は有用な指標となります。なぜなら、硬度は熱処理業者が制御できるものであり、めっき業者が確認できるものだからです。ベーキングに関する規格は、ヘッドに印字された特性クラスではなく、硬度に基づいて要件を定めています。
その違いは商業的に重要です。クラスとは、買い手が注文するものであり、硬度とは、加工プロセスが反応するものです。部品に10.9のマークが付いている場合、リスクの高い硬度帯に属することもあれば、リスクの低い硬度帯の下限付近に属することもあります。マークだけでは、どちらであるかはわかりません。
4.8級および5.8級は低炭素鋼であり、多くの場合、焼入れ焼戻し処理は行われません。水素に対して耐性があるわけではありませんが、水素によって破損しにくくなっています。強度が低い分、塑性変形の余裕が大きいため、小さな亀裂が広がって進行するのではなく、先端が鈍化します。
8.8級鋼は焼入れ焼戻し処理が施されており、過酷な条件下では脆化する可能性があります。一方、実際の現場での記録は10.9級と12.9級が圧倒的に多くなっています。これらの級は強度曲線のかなり高い位置にあるため、亀裂先端を吸収する延性がほとんど残っていません。
クラス12.9は、一般的に使用される用途の中で最も厳しいグレードです。最高の強度を持ち、薄型で美しい電気めっき仕上げが求められる用途で頻繁に指定されます。コンパクトジョイント、工作機械、自動車用ブラケット、ダイカストハウジングなどがその例です。
| 特性クラス(ISO 898-1) | コンディションと筋力レベル | 脆化暴露 | 購入における変更点 |
|---|---|---|---|
| 4.8 / 5.8 | 低炭素鋼、一般的に焼入れ焼戻し処理は施されていない。 | 低い。延性は亀裂の先端を吸収し、亀裂の進行を妨げない。 | 標準的な電気めっきで通常は問題ありません。ベーキング処理はほとんど必要ありません。 |
| 8.8 | 焼き入れ焼き戻し済み、中程度の強度 | 中程度。実際の事例は存在し、通常はより大きな部分や厚いコーティング層で発生する。 | ベーキングとプロセス制御は、部品が大きい場合や安全に関わる場合に規定されています。 |
| 10.9 | 焼入れ焼戻し、高強度 | 高。記録されためっき不良の中で最も一般的なクラス。 | ISO 4042に準拠したベーキングは実際には必須であり、亜鉛フレークまたは機械的コーティングが望ましい。 |
| 12.9 | 焼き入れ焼き戻し処理済み、非常に高い強度 | 深刻。小さなプロセスエラーでも十分。 | 可能な限り電解めっきを避ける。避ける場合は工程検証とロットテストを実施する。 |
| 12.9、小径、長ネジ | 高強度に加え、ねじ山の根元に深い切り込みが入っている。 | 深刻で、亀裂を見つけるための検査面が少ない。 | 安全部品として扱い、注文前にサンプル採取と検収について合意する。 |
| あらゆるクラス、再加工または再メッキされたロット | 酸と浴槽を2回通過させる | 授業で想定されるよりも高いのは、露出が2倍になったためです。 | 再加工の開示を義務付け、再メッキ後は再検査を行う。 |
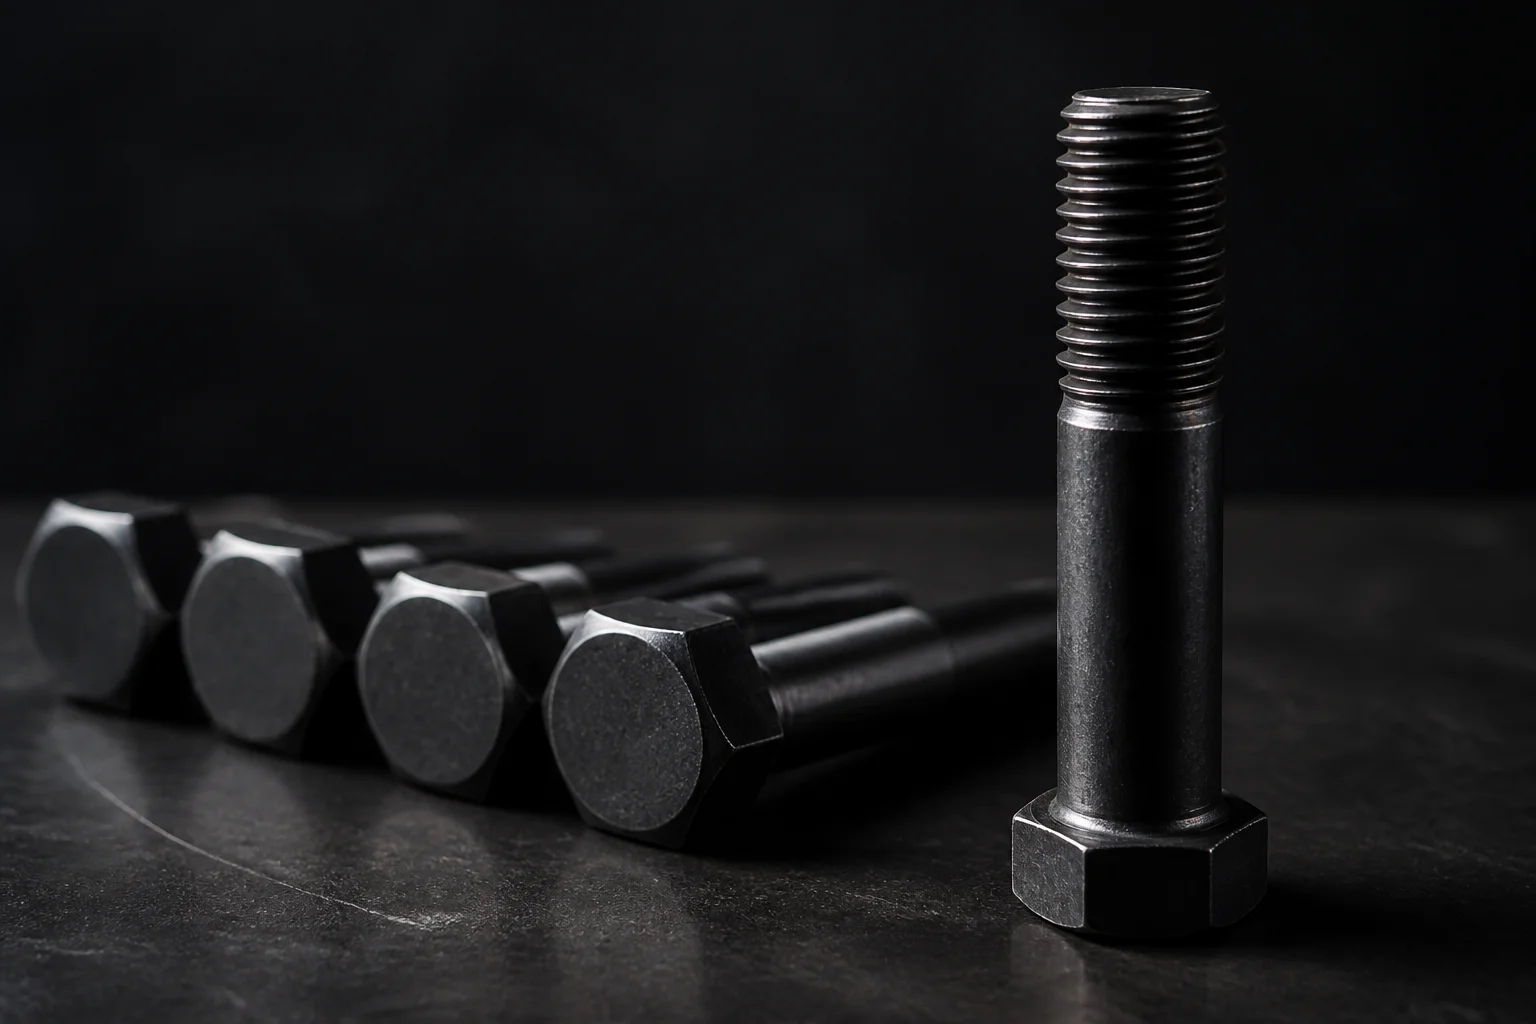
黒色酸化処理またはリン酸塩・油処理を施した10.9級六角ボルト。頭部の刻印は強度を示していますが、部品が酸槽を何回通過したかについては何も示していません。
用途に本当に12.9が必要な場合は、それを購入してプロセスを管理してください。10.9で十分な場合は、12.9をアップグレードとして受け入れないでください。強度が高いほど締め付け荷重は増えますが、延性は低下します。そのため、当社の六角ボルトは、クラスとコーティング方法別に価格設定されています。
ベーキングがもたらす効果と、もたらさない効果
ベーキングは業界が提示した解決策であり、確かに有効な解決策だ。しかし同時に、全工程の中で最も過剰に宣伝されている工程でもある。
原理は単純です。まだ移動可能な水素は熱によって除去できます。部品を一定時間、制御された温度に上げると、溶解した原子が表面に向かって拡散し、除去されます。ISO 4042では、めっきされたファスナーのベーキング要件が規定されており、温度範囲、時間、めっきとベーキング間の最大遅延時間などが含まれています。ASTM B850は、同じ領域における脆化リスクを低減するための後処理について規定しています。
焼き菓子が何らかの効果を発揮するかどうかは、3つの条件によって決まる。
遅延が問題です。焼成は規格で定められた時間枠内で開始しなければなりません。バスケットに一晩、あるいは週末の間放置された部品は、水素が逃げられない場所に移動するのに何時間もかかっています。遅い焼成は既に閉じ込められたガスを移動させますが、早い焼成はまだ移動可能な水素を移動させます。これらは全く異なる役割です。
温度が低すぎると拡散が遅すぎて生産シフト中に問題になりません。高すぎると部品の焼き戻し状態に影響を与え始め、強度が低下する別の原因となります。ベーキングは熱処理であり、ウォームアップではありません。そのため、温度範囲が指定されているのです。
所要時間。オーブンのドアを開けた時間ではなく、設定温度に達した時間です。冷たい状態でオーブンに入れ、スイッチを入れた瞬間からカウントした場合、記載されている時間通りに焼かれたことにはなりません。
さて、限界について。
焼いても、すでにひび割れた部分は修復されません。ひび割れは閉じません。バスケットの中でひび割れた部分は、ライン上でもひび割れますが、ただ時間が経ってから、別の場所でひび割れるだけです。
焼成によって、介在物や粒界で既にガス化している水素は除去されません。拡散は溶解した原子に作用します。空隙に存在する分子は、焼成温度ではどこにも移動しません。
ベーキング処理は、後から取り込まれた水素には何の効果もありません。サービス現場での酸洗浄、メンテナンス時のスケール除去、湿潤環境での腐食、または陰極防食などによって、高強度ボルトは設置後かなり時間が経ってから水素を取り込む可能性があります。そのため、ボルトの水素脆化は工場内の問題にとどまらず、埋設、水没、または化学物質に曝されるあらゆるもののライフサイクル全体に関わる問題なのです。
また、焼き上げの手順は後から適用することはできません。「必要に応じて焼く」と記載された発注書は、その日にオーブンを操作する担当者に決定権を委ねるものです。焼き上げのパラメータは図面に記載し、規格名も明記する必要があります。
記録上、焼き加減チャートはオーブンが高温であったことを証明する。しかし、チャートにロット番号が記載されていない限り、これらのボルトがオーブン内にあったことを証明するものではない。リスクを理解しているめっき業者は積載量シートを保管し、リスクを理解している購入者はそれらを要求します。
コーティング経路によって露光量が決まる
コーティングの選択は、このリスクの大部分を決定する段階です。通常、腐食のことだけを考えている人が決定します。コーティングによって製造工程が決まり、その工程によって水素への曝露が決まります。
ISO 4042規格に準拠した電気めっき亜鉛は、安価で馴染みやすく、寸法精度も高いという利点があります。薄いめっき層で、厚みも制御でき、光沢のある仕上がりになります。しかし、高強度部品を水素発生浴に浸漬させる工程が含まれるため、そもそもベーキング処理が必要となるのもこの工程からです。
ISO 10683規格に準拠した亜鉛フレークは、電解ではなく、ディップスピン法またはスプレー法で塗布されます。コーティング中に部品表面で陰極水素が発生することはありません。酸性前処理については引き続き監視が必要であり、規格でもその点について言及されていますが、主要なメカニズムは排除されています。そのため、耐食性が求められるクラス10.9および12.9の部品には、亜鉛フレークが標準的な推奨処理方法となっています。
ISO 10684またはASTM F2329に準拠した溶融亜鉛めっきは、高温の溶融亜鉛を使用するものであり、電気分解とは異なります。つまり、暴露の種類が異なります。溶融亜鉛めっきには、ねじ山クリアランス、ナットの過剰ねじ込み、高強度部品には適さない熱サイクルなど、特有の問題があります。これらの問題については、溶融亜鉛めっきファスナーに関する注記で説明しています。ここで重要なのは、その違いです。溶融亜鉛めっきは、表面仕上げだけでなく、破損モードも変化させます。
リン酸塩処理と油処理、または黒色酸化処理は、屋外では腐食防止効果がほとんどなく、酸処理工程が必要となる場合があります。しかし、乾燥した屋内工場では、高強度部品にとって最もリスクの低い仕上げとなることがよくあります。雨に濡れることのない機械フレームの場合、多くの場合これが最適な選択肢となりますが、最初に提示される選択肢となることはほとんどありません。
| コーティングルート | 水素曝露 | 10.9インチ/12.9インチに適しています | 費用はいくらですか |
|---|---|---|---|
| 電気めっき亜鉛、ISO 4042、焼付け不要 | 最高。酸洗浄+陰極電着、何も除去されず | 実際には受け入れられない | 請求額は最低額だが、現場での故障リスクは最高で、そのリスクはあなたが負うことになる。 |
| 電気めっき亜鉛、ISO 4042、焼付け | 堆積時は高く、タイミングと温度が維持されればその後低下する。 | プロセス管理と証拠があれば許容範囲内 | 追加工程、オーブン容量、ロット文書、定期検査 |
| 電気めっき亜鉛ニッケル | 高い。まだ電解液。 | 亜鉛と同じ操作方法で、ショートカットはありません。 | コーティングコストは高くなるが、焼成とテストの負担は同じ |
| 亜鉛フレーク、ISO 10683 | 低い。非電解析出、前処理は依然として制御されている。 | 両クラスにとって推奨されるルート | コーティングコストが高く、リードタイムが長く、外観がくすんで見え、摩擦データが必要 |
| 機械的亜鉛 | 低い。部品に電解水素は存在しない。 | 主に小さめのサイズに適しています | サイズ展開が限られている、マット仕上げ、ネジ山が太め |
| 溶融亜鉛めっき、ISO 10684 / ASTM F2329 | 異なるメカニズム、電気分解ではなく溶融亜鉛 | 通常はクラス8.8以下に限定される | 厚いコーティング、過剰にねじ込まれたナット、熱サイクル、細かいねじの嵌合不良 |
| リン酸塩と油、または黒色酸化物 | 酸性度は低~中程度で、使用する酸の工程によって異なります。 | 屋内での使用に適しており、屋外では腐食の心配はありません。 | 安価で速いが、錆びやすい。乾燥した場所での使用にのみ適している。 |
最も安価なコーティングは、工程上のリスクが最も高い。最も高価なコーティングは、リスクが最も低い。
ひび割れが24~72時間待つ理由
この遅延は不可解なことではない。それは機構が必要とする時間なのだ。
格子中に存在する水素原子は、それ自体では何も破壊しません。応力が必要です。締め付けによってその応力が加わります。ボルトが伸び、ねじ山の根元に荷重がかかり、ヘッドのフィレットに引張応力が発生します。こうして、応力場と水素原子の集団が同じ場所に存在します。
水素は、亀裂先端のすぐ手前にある、三軸応力が最大となる点へと移動する。そこで水素は格子の局所的な凝集力を低下させる。すると、非常に小さな亀裂が発生する。亀裂は最初はゆっくりと成長するが、亀裂が長くなるにつれて応力が集中し、より多くの水素が引き込まれるため、成長速度は速くなる。
その成長は時間依存的であり、瞬時に起こるものではありません。部品によっては、残りの部分が荷重を支えきれなくなるまで丸一日かかる場合があり、その後、変形することなく、前日までは容易に耐えられた応力で一気に変形してしまうのです。
実際的な影響は厄介だ。ボルトが故障する可能性のある期間は、受領書に署名され、取り付けられ、規定トルクで締め付けられ、検査された後に発生する可能性がある。受領プロセスには、その期間をカバーする仕組みは何もない。
これは誤った結論も説明しています。工場での耐荷重試験は短時間で行われます。部品は合格しますが、それは機構が十分に機能する時間がなかったためです。ISO 15330は、このギャップを埋めるために存在します。
予荷重については、ボルトのトルクとクランプ荷重に関するガイドで説明しています。脆化には引張応力が必要です。予荷重をかけた接合部は、恒久的に引張応力を供給します。
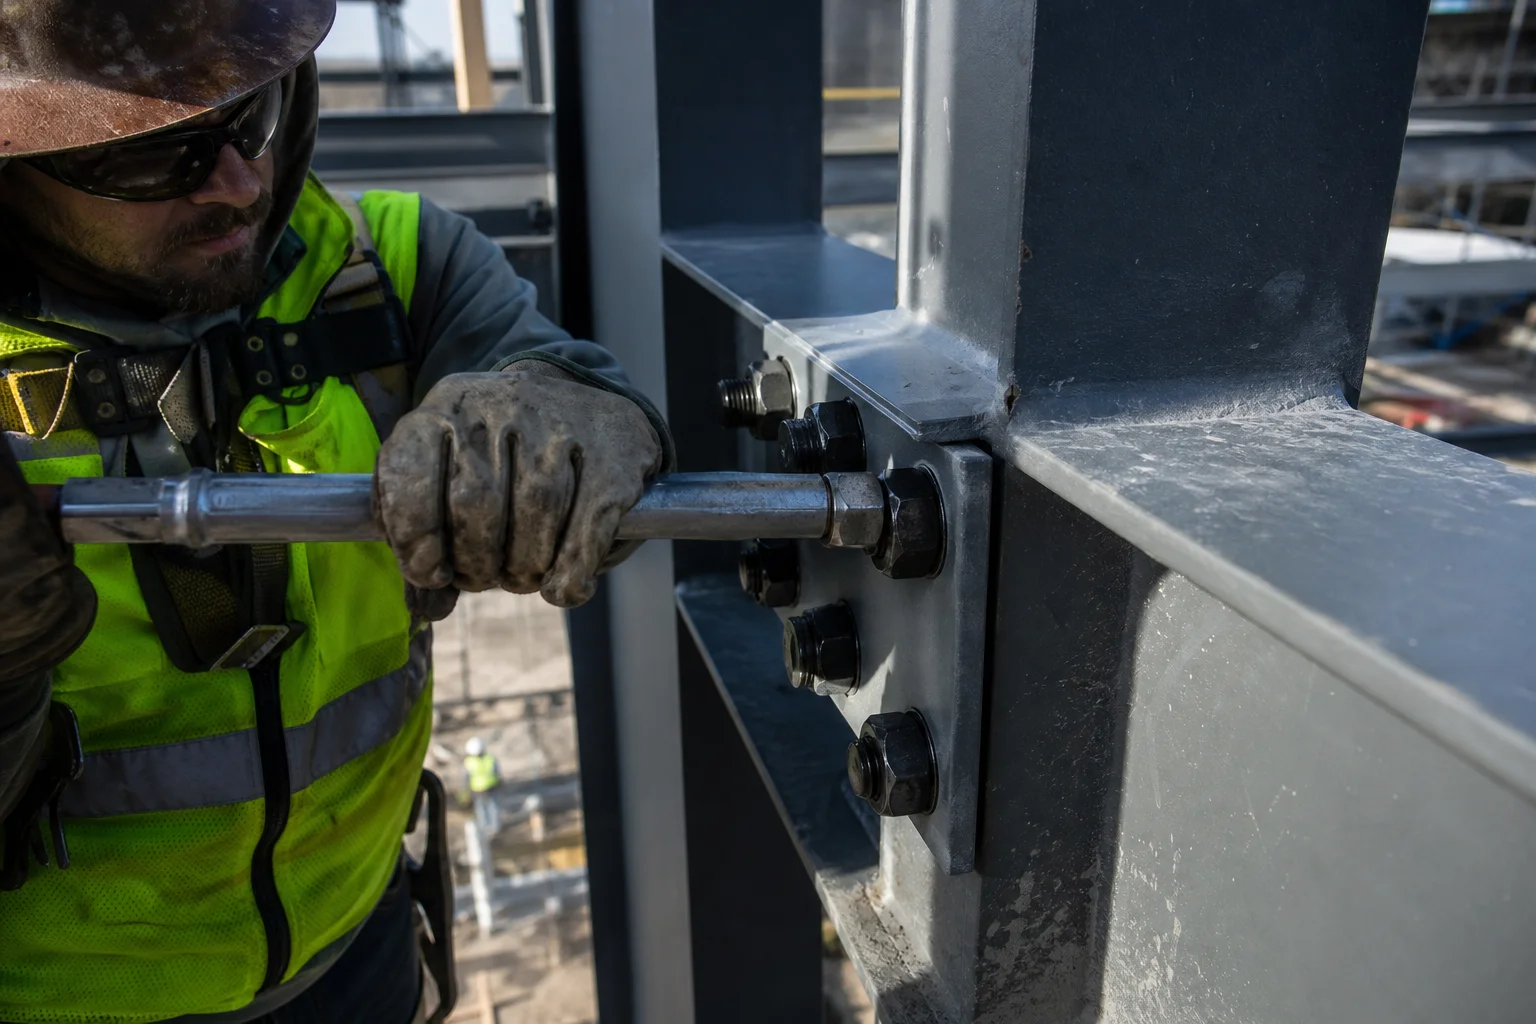
高強度ボルトで構成された鋼鉄製のフレーム。ボルトは締め付けられたその日から、すべて持続的な引張荷重にさらされている。これこそが、この機構が待ち望んでいた応力なのだ。
それを見ることができるテストと、見ることができないテスト
工程管理は費用のかからない方法です。ASTM F1940は、めっき工程が水素脆化のリスクを低く抑えるのに十分なほど適切に管理されていることを検証する方法を規定しています。これは、実際の製品ではなく試験片で実施され、ラインが正常に動作しているかどうかを示します。定期的に実施すれば傾向を把握できますが、実施しない場合は単なる推測に過ぎません。
ロット検査は費用がかかる検査です。ISO 15330では、平行なベアリング面と持続荷重を用いて、締結部品の水素脆化を検出するための予荷重試験が規定されています。部品に荷重をかけ、保持し、試験中に不良品が発見されます。これは破壊試験です。また、サンプリング検査であるため、箱の中のすべてのボルトではなく、ロット全体の状態が報告されます。
故障解析は時間がかかる作業だ。破断面を拡大して観察すれば、破壊機構が脆性であったかどうかが分かる。亀裂の発生源付近に粒界割れがあり、ディンプルやせん断リップが見られない。これは事後的に「なぜ」という問いに答えるものだ。次の出荷ロットの生産に役立つわけではない。
目に見えないもの:寸法検査、目視検査、コーティング厚さ測定、ねじゲージ測定、標準引張試験、硬度検査。これらはすべて実施する価値があります。しかし、これらのどれも、木曜日にひび割れる部品を検出することはできません。
これが受入検査の限界です。唯一信頼できる管理方法は、上流工程、つまり製造工程そのものと、その工程が適切に行われたという証拠にあります。
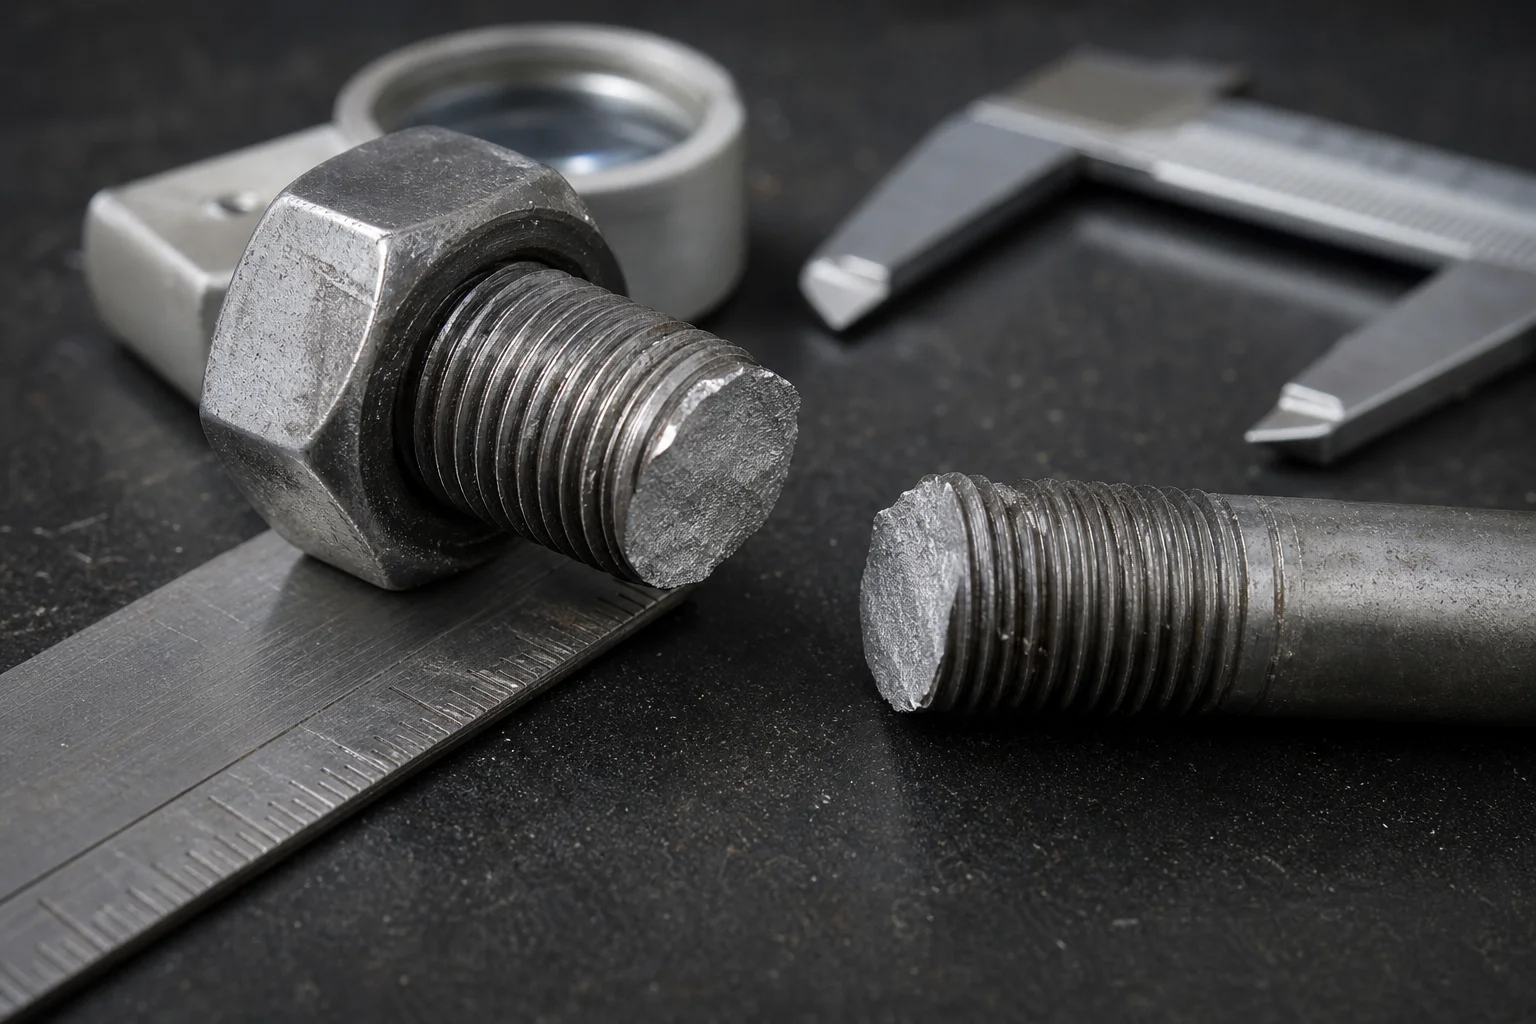
曲げ試験または持続荷重試験によって、予備部品が破損するため、出荷する部品が使用中に破損することはありません。破損面は平坦で光沢があり、くびれは見られません。
リスクをサプライヤーに転嫁する条項
議論の核心は商業的な観点にある。脆化はプロセスリスクである。プロセスリスクは、そのプロセスを所有する当事者に帰属する。発注書にプロセスに関する記載がない場合、その当事者はあなたである。なぜなら、あなたは特定されていないプロセスを受け入れ、その費用を支払ったからである。
発注書は長文である必要はありません。重要なのは、沈黙が代償を伴う箇所を具体的に記述することです。6つの条項でほとんどの内容を網羅できます。
クラスと規格名を指定してください。 「ISO 898-1 準拠のクラス 10.9」が出発点です。ねじ山の根元のノッチ形状も応力状態の一部となるため、サイズ範囲とねじ公差も追加してください。
コーティングの種類とその規格名を明記してください。 「ISO 10683準拠の亜鉛フレーク」と「ISO 4042準拠の電気めっき亜鉛」は、それぞれ異なるリスクプロファイルを持つ2つの異なる製品です。「亜鉛めっき」のような一般的な表現は仕様ではありません。
焼成条件を、時間を含めて明記してください。電解焼成の場合は、ISO 4042を参照し、規格で定められた時間、温度、および時間で焼成が必要であることを明記してください。ロットごとにオーブン記録が必要です。
受入試験とサンプリングの方法を明記してください。ロット検証にはISO 15330、工程管理にはASTM F1940を使用します。サンプリングを行う担当者、サンプリング頻度、不合格ロットの処理方法を明記してください。ここに記載がない場合は、供給者が選択し、最も安価な要求事項の解釈を選択します。
再加工ルールを明記してください。不良品となった後の再めっきには、再焼成と再検査が必要であり、ロットは再加工品として識別されなければなりません。この1つの手順で、製造工程全体における最も一般的なギャップが解消されます。
証拠書類一式に名前を付けてください。塗装証明書、焼成記録、試験報告書、および材料証明書は、カートンに記載されているロット番号に紐づけてください。製品ファミリーではなく、ロット番号に紐づけてください。
| POライン | 曖昧な表現を避ける | リスクを移転する文言 |
|---|---|---|
| プロパティクラス | 「高強度ボルト」 | ISO 898-1準拠クラス10.9、ねじ6g、指定のマーキング |
| コーティングルート | 「亜鉛メッキ、透明」 | ISO 10683に準拠した亜鉛フレーク、またはISO 4042に準拠した焼付け処理を施した電気めっき亜鉛 |
| ベーキング | 必要に応じて焼いてください。 | 盛り付け後、ISO 4042の規定時間内に焼成する。ロットごとにオーブン記録を作成する。 |
| ロット確認 | 「供給業者は脆化がないことを保証すること」 | ISO 15330試験をロットごとに実施し、規定のサンプルサイズで実施。不合格の場合はロットを不合格とする。 |
| プロセス制御 | 全く何もない | めっきラインにおけるASTM F1940検証、頻度明記、報告書はご要望に応じて提供いたします。 |
| リワーク | 「不合格となった項目は修正可能です」 | 再メッキされた部品は、再焼成、再検査され、再加工品として識別される。 |
| 記録 | 「適合証明書」 | カートンのロット番号に関連付けられた焼成記録、試験報告書、および材料証明書 |
| 変更管理 | 「同等の仕上がりであれば許容範囲です」 | 書面による承認なしに、めっき工程、めっき業者、または熱処理業者を変更してはならない。 |
最後の工程は省略されることが多い。サプライヤーは、生産能力、価格、あるいは生産ラインの停止などの理由で、めっきの下請け業者を変更する。めっき業者が変われば、使用する酸浴も炉も変わる。ボルト自体は変わらないが、リスクは変わらない。
これらはどれも特別なことではありません。有能な締結部品サプライヤーは、自動車および機械業界の顧客向けに既にこれらの管理体制を構築しています。これらの条項は、そうした管理体制を暗黙の了解ではなく、明確かつ契約上の規定として定めるものです。
構造工事の場合も、異なる規格体系ではありますが、同じ原則が適用されます。ASTM F3125またはEN 14399規格に準拠した構造用ボルトを製造するメーカーは、独自のコーティングおよび試験規則を有しており、これらの規則では亜鉛めっきと電気めっきを既に異なる方法で扱っています。機械製造発注書のテンプレートを構造工事の発注書に持ち込む場合は、必ず内容を確認してください。
購入者が実際に尋ねる質問
ボルトが破損する前に、破損の危険性があるかどうかをどのように判断できますか?
部品自体にリスクを組み込むことはできません。リスクを検査できるのは、その部品を製造した工程のみです。どのようなコーティング方法が用いられたのか、電解コーティングだったのか、めっきに対してベーキング処理はいつ開始されたのか、どのようなロットテストが実施されたのかを尋ねてください。これらの回答が曖昧な場合、リスクは定量化されていません。
電気メッキされたクラス10.9ボルトは、焼くことで安全性が増すのか?
ISO 4042に準拠し、規定の温度と時間で許容範囲内で実施すれば、リスクを低減できます。しかし、リスクを完全に排除するものではなく、既に亀裂が入っている部品には効果がありません。ベーキングはあくまでも制御手段であり、根本的な解決策ではありません。
なぜ8.8級ボルトではこの問題がほとんど発生しないのでしょうか?
強度が低いほど延性が高くなる。小さな亀裂の先端は伝播するのではなく鈍化するため、同じ水素照射量でも損傷ははるかに少なくなる。クラス8.8も例外ではなく、深刻なケースも存在するが、安全マージンが大きい。
亜鉛フレークは、電気メッキされた亜鉛よりも本当に安全なのでしょうか?
ボルトの水素脆化に関しては、部品表面に電解析出がないため、問題ありません。ISO 10683では、酸処理工程で水素が発生する可能性があるため、前処理工程の管理が依然として求められています。利点は、主要な水素脆化メカニズムが工程から排除されることです。
ボルトの数を減らして、12.9と指定するだけでいいですか?
そうすることで接合部を小さくできます。ただし、工程の感度も高まります。ボルトの本数が少なく、強度が高いほど、1本あたりの負荷が大きくなり、許容誤差も小さくなるため、工程要件を緩和するのではなく、厳格化する必要があります。
水素脆化による破壊はどのようなものなのでしょうか?
破断面にくびれは見られない。ヘッドフィレットまたは最初のねじ山付近に平坦で光沢のある破断面が見られ、シャンクの変形もない。ボルトは引っ張られたのではなく切断されたように見え、定格強度をはるかに下回る力で発生した。
すべてのロットを検査すべきでしょうか、それとも最初のロットだけで良いでしょうか?
めっき工程が電解めっきで、めっき等級が10.9または12.9のロットはすべて、工程が異なり、図面は変わりません。めっき業者の変更、炉の故障、またはバッチの遅延はすべて、ロット間で発生します。
木曜日に故障するボルトは3週間前に決定されていた
ボルトの水素脆化は、遅延ヒューズ付きの製造工程上の欠陥である。それは酸槽とめっき浴で発生し、トルクレンチで発生する。そして、最悪のタイミングで、それを防ぐ手段を持たない人によって発見される。
そのため、受入ドックではこの問題を解決できません。ゲージ、証明書、目視検査はすべて、部品が現在規格に適合していることを示すものです。しかし、それらはどれも、部品が負荷をかけた状態で1日経過した後にどのような状態になるかを示すものではありません。
管理ポイントは少なく、すべて上流工程にあります。水素を発生させないコーティング方法を選択するか、ISO 4042に準拠したベーキングとタイミングが維持されたことを証明する電解コーティング方法を受け入れてください。クラス全体の不正を防止してください。ロットをISO 15330に準拠してテストし、ラインをASTM F1940に準拠して検証し、すべてを発注してください。
12年間の輸出経験から言えることは、毎回同じだ。この不具合に気づかない買い手は、検査報告書が最も長い買い手ではない。彼らは、発注書に製造工程の名称を明記している買い手なのだ。
JingleFixは、寧波から六角ボルト、構造用ファスナー、特注部品を供給しており、材質区分、コーティング方法、試験要件に基づいて見積もりを行い、注文ごとに合意された文書を提供します。クラス10.9または12.9の部品を電解処理ラインで処理する場合は、図面と使用環境をお送りください。最適な処理方法と、それに必要な証拠をお知らせいたします。
弁護できるプロセスルートを取得する
図面、材質区分、使用環境をお送りください。弊社より、推奨する塗装方法、焼付けおよび試験要件、そして当該ロットに関して提供可能な記録についてご回答いたします。
今すぐお問い合わせください →または、 sales@jinglefix.comまでメールでご連絡ください。WhatsApp:+86 13958236696