Kruchość wodorowa śrub: dlaczego części 10.9 pękają kilka dni po powlekaniu
Śruby przeszły pozytywnie. Wymiarowo. Wizualnie. Zostały zmierzone, powlekane, wypalone, zapakowane w pudełka i wysłane z certyfikatem w kartonie.
Następnie monter dokręcił jeden z nich do ramy maszyny z momentem 340 N·m. To było poniżej wartości na rysunku. Głowica oderwała mu się w dłoni. Bez rozciągania. Bez ostrzeżenia. Bez hałasu aż do huku.
Część była w porządku, kiedy opuściła linię galwaniczną. Była w porządku na rampie odbiorczej. O ósmej rano była w porządku, a do lunchu była już złomem.
To opóźnienie stanowi główny problem z kruchością śrub pod wpływem wodoru. Uszkodzenie powstaje w zbiorniku z kwasem, a nie przy kluczu. Klucz jedynie ściąga dług.
Niniejszy artykuł koncentruje się na klasach 10.9 i 12.9, ponieważ to właśnie tam koncentruje się ryzyko. Omówiono, gdzie trafia wodór, dlaczego niższe klasy uciekają, co piec piekarniczy może, a czego nie może cofnąć, jak wybór powłoki wpływa na ekspozycję oraz jakie dokładnie elementy należy uwzględnić w zamówieniu, aby ryzyko ponosiła strona, która jest w stanie je kontrolować.
Pęknięcie pojawia się po podpisaniu dokumentów
Pęknięcia spowodowane kruchością przebiegają według pewnego schematu. Sekwencja powtarza się z nudną regularnością.
Stal jest trawiona. Stal jest galwanizowana. Części wyglądają prawidłowo. Grubość powłoki mieści się w granicach tolerancji. Twardość jest zgodna z normą. Gwint sprawdzany. Próbka trafia na maszynę rozciągającą i jest wytrzymała. Partia jest wysyłana.
Kilka dni później śruba pęka pod obciążeniem, które powinna udźwignąć bez problemu. Czasami poniżej obciążenia próbnego. Często podczas pierwszego dokręcania lub w godzinach tuż po nim.
Pęknięcie ma charakterystyczny charakter. Niewielkie lub żadne przewężenie. Płaska, jasna strefa w pobliżu początku pęknięcia. Pęknięcie, które zaczęło się pod wypustem łba lub u nasady pierwszego zwoju gwintu, gdzie naprężenia już się koncentrują.
Kontrola odbiorcza nie jest w stanie tego wykryć. Raport wymiarowy nie wykryje elementu, który pęknie jutro. Odczyt twardości również nie. Element jest zgodny z wymaganiami w dniu pomiaru, a mechanizm, który go uszkodzi, jest niewidoczny w tej skali.
Gdzie tak naprawdę dostaje się wodór
Wodór nie jest dostarczany wraz ze stalą. Jest dostarczany wraz z procesem.
Dwa kroki są najważniejsze. Czyszczenie kwasem i galwanizacja. Reszta to wariacje na temat tych dwóch.
Czyszczenie kwasem. Zanim powłoka się zwiąże, powierzchnia musi być czysta. Zazwyczaj oznacza to trawienie lub zanurzenie w kwasie w celu usunięcia zgorzeliny, rdzy i tlenków. W kwasie stal może absorbować wodór. Linia trawienia to pierwsze miejsce, na które narażony jest element o wysokiej wytrzymałości, i odbywa się to przed osadzeniem cynku.
Galwanizacja. W kąpieli cynkowej element jest katodą. Metal osadza się na niej. Wodór wydziela się na tej samej powierzchni w tym samym czasie, jako produkt uboczny reakcji. Część wodoru adsorbuje się na stali, rozpada się na atomy i dyfunduje do wewnątrz.
W środku wodór nie pozostaje w bezruchu. Migruje w kierunku nieuporządkowanego stanu: granic ziaren, inkluzji, wierzchołków drobnych defektów. Tam rekombinuje w gaz molekularny. Cząsteczka jest zbyt duża, by się poruszać. Akumuluje się, a lokalne ciśnienie rośnie.
Nic nie widać. Część nadal ma prawidłowe wymiary. Nadal wytrzymuje krótkie rozciąganie. Jednak stal utraciła zdolność do odkształcania się przed pęknięciem, a ta strata sprawia, że ciągliwa część staje się krucha.
Fosforanowanie, aktywacja kwasem przed cynkowaniem płatkowym oraz niektóre etapy pasywacji również zwiększają narażenie. Wspólnym czynnikiem jest kwaśny, generujący wodór etap stosowany do stali, która została już poddana obróbce cieplnej w celu uzyskania wysokiej wytrzymałości.
Kolejność ma znaczenie. Element platerowany, a następnie obrabiany mechanicznie, ma świeżą powierzchnię. Element platerowany mechanicznie, a następnie obrabiany mechanicznie, niesie ze sobą ryzyko na każdym rdzeniu gwintu, w karbie, który geometria już utworzyła. Kolejność operacji powinna być zawarta w specyfikacji, niezależnie od tego, czy ktoś ją zapisuje.
Kolejne źródło jest ignorowane. Naprawiona powłoka. Kiedy galwanizer zdejmuje i ponownie nakłada powłokę na odrzuconą partię, element przechodzi przez kwas i kąpiel dwukrotnie. Partia po naprawie to nie to samo, co partia z pierwszego przejścia.
Które klasy są zagrożone i dlaczego klasy niższe nie są zagrożone
Mechanizm wymaga twardej stali. Twardość jest użytecznym wskaźnikiem, ponieważ twardość jest tym, co kontroluje osoba zajmująca się obróbką cieplną i co może sprawdzić osoba zajmująca się platerowaniem. Normy dotyczące wypieku opierają swoje wymagania na twardości, a nie na klasie własności wydrukowanej na głowicy.
To rozróżnienie ma znaczenie komercyjne. Klasa to to, co zamawia kupujący. Twardość to to, na co reaguje proces. Część może mieć oznaczenie 10,9 i znajdować się w przedziale twardości, gdzie ryzyko jest wysokie, lub znajdować się blisko dolnej granicy przedziału, gdzie ryzyko jest mniejsze. Samo oznaczenie nie mówi, który to przedział.
Stale klasy 4.8 i 5.8 to stale niskowęglowe, często w ogóle niehartowane i odpuszczane. Nie są odporne na wodór. Po prostu znacznie trudniej je złamać. Niższa wytrzymałość pozostawia więcej rezerwy plastycznej, więc małe pęknięcie tępi się zamiast biec.
Klasa 8.8 jest hartowana i odpuszczana, a w trudnych warunkach może stać się krucha. W rekordzie terenowym dominują jednak klasy 10.9 i 12.9. Klasy te znajdują się wystarczająco wysoko na krzywej wytrzymałości, że pozostaje im bardzo mało ciągliwości, aby zamortyzować pęknięcie.
Klasa 12.9 to najgorszy przypadek w powszechnym użyciu. Charakteryzuje się najwyższą wytrzymałością i jest często stosowana w zastosowaniach, w których wymagane jest również cienkie, estetyczne, galwanizowane wykończenie. Złącza kompaktowe, obrabiarki, wsporniki samochodowe, obudowy odlewane ciśnieniowo.
| Klasa nieruchomości (ISO 898-1) | Kondycja i poziom siły | Narażenie na kruchość | Jakie zmiany w zakupie |
|---|---|---|---|
| 4,8 / 5,8 | Niskoemisyjne, generalnie niehartowane i nieodpuszczane | Niska. Ciągliwość pochłania wierzchołek pęknięcia, zamiast pozwolić mu się rozwinąć. | Standardowa galwanizacja jest zazwyczaj akceptowalna, klauzule dotyczące pieczenia są rzadko potrzebne |
| 8.8 | Hartowane i odpuszczane, umiarkowana wytrzymałość | Umiarkowany. Istnieją rzeczywiste przypadki, zwykle na większych przekrojach lub przy grubej warstwie powłoki. | Kontrola pieczenia i procesu, jeśli część jest duża lub ma znaczenie dla bezpieczeństwa |
| 10.9 | Hartowane i odpuszczane, wysoka wytrzymałość | Wysoki. Najczęstsza klasa udokumentowanych uszkodzeń powłok. | W praktyce obowiązkowe jest wypalanie zgodnie z normą ISO 4042; preferowane są płatki cynku lub powłoka mechaniczna |
| 12.9 | Hartowane i odpuszczane, bardzo wysoka wytrzymałość | Poważne. Wystarczą drobne błędy w procesie | W miarę możliwości należy unikać galwanizacji elektrolitycznej; w przeciwnym razie należy wymagać weryfikacji procesu i testowania partii. |
| 12,9, mała średnica i długi gwint | Wysoka wytrzymałość i głębokie nacięcie u nasady gwintu | Poważne, z mniejszą powierzchnią inspekcyjną do znalezienia pęknięcia | Traktuj jako część zabezpieczającą; przed złożeniem zamówienia uzgodnij pobranie próbek i akceptację. |
| Każda klasa, przerobiona lub ponownie platerowana partia | Drugie przejście przez kwas i kąpiel | Wyższy niż sugeruje klasa, ponieważ ekspozycja podwoiła się | Wymagaj ujawnienia przeróbek; powtórz test po każdym ponownym platerowaniu |
Oksydowane na czarno lub fosforanowane i olejowane śruby imbusowe klasy 10.9. Oznaczenie na łbie informuje o wytrzymałości. Nie informuje o tym, ile razy element przeszedł przez zbiornik z kwasem.
Jeśli aplikacja rzeczywiście wymaga 12,9, kup ją i kontroluj proces. Jeśli wymaga 10,9, nie akceptuj 12,9 jako ulepszenia. Wyższa wytrzymałość wiąże się z mniejszym obciążeniem zacisku i niższą ciągliwością. Z tego powodu nasza oferta śrub sześciokątnych jest wyceniana według klasy i drogi powlekania.
Co pieczenie daje, a czego nie daje
Pieczenie to odpowiedź branży, i to prawdziwa. To również najbardziej przereklamowany etap całego procesu.
Zasada jest prosta. Nadal mobilny wodór można wypędzić pod wpływem ciepła. Wystarczy podgrzać element do kontrolowanej temperatury na określony czas, a rozpuszczone atomy dyfundują z powrotem w kierunku powierzchni i ją opuszczają. Norma ISO 4042 określa wymagania dotyczące wypalania galwanicznego elementów złącznych, w tym zakres temperatur, czas trwania i maksymalne opóźnienie między powlekaniem a wypalaniem. Norma ASTM B850 obejmuje obróbkę po powlekaniu w celu zmniejszenia ryzyka kruchości w tym samym obszarze.
O tym, czy pieczenie w ogóle ma jakiś skutek, decydują trzy warunki.
Opóźnienie. Wypiekanie musi rozpocząć się w oknie dozwolonym przez normę. Element pozostawiony w koszu na noc lub na weekend miał kilka godzin na migrację wodoru do miejsc, z których nie mógł się wydostać. Późne wypiekanie powoduje przepływ gazu, który już został uwięziony. Wczesne wypiekanie powoduje przepływ wodoru, który jest nadal mobilny. To są różne zadania.
Temperatura. Zbyt niska oznacza, że dyfuzja jest zbyt wolna, by mieć znaczenie w trakcie zmiany produkcyjnej. Zbyt wysoka oznacza, że zaczynasz dotykać stanu odpuszczania elementu, co jest kolejnym sposobem na utratę wytrzymałości. Wypalanie to obróbka cieplna, a nie rozgrzewanie, a zakres jest określony nie bez powodu.
Czas trwania. Czas w temperaturze, a nie czas w drzwiczkach piekarnika. Partia załadowana na zimno i liczona od momentu przełączenia przełącznika nie została upieczona przez podany czas.
A teraz ograniczenia.
Pieczenie nie naprawia pękniętej już części. Pęknięcia się nie zamykają. Część, która pękła w koszyku, nadal będzie pękać na linii, tylko później i w innym miejscu.
Wypiekanie nie usuwa wodoru, który już zrekombinował w gaz w miejscu inkluzji lub na granicy ziaren. Dyfuzja działa na rozpuszczone atomy. Cząsteczka znajdująca się w próżni nie rozproszy się w temperaturze wypiekania.
Pieczenie nie ma wpływu na wodór wchłonięty później. Czyszczenie kwasem w miejscu serwisowania, usuwanie kamienia podczas konserwacji, korozja w wilgotnym środowisku czy ochrona katodowa – wszystkie te czynniki mogą powodować gromadzenie się wodoru w śrubach o wysokiej wytrzymałości długo po ich zamontowaniu. Dlatego kruchość wodorowa śrub nie jest problemem wyłącznie fabrycznym. Jest to problem cyklu życia dla wszystkiego, co jest zakopane, zanurzone lub narażone na działanie substancji chemicznych.
A pieczenia nie można zastosować wstecz. Zamówienie zakupu z informacją „piecz w razie potrzeby” przenosi decyzję na osobę obsługującą piec danego dnia. Parametry pieczenia znajdują się na rysunku, z podaną normą.
W dokumentacji: wykres pieczenia dowodzi, że piec był gorący. Nie dowodzi jednak, że te śruby były w nim, chyba że wykres zawiera numer partii. Osoby, które rozumieją ryzyko, przechowują arkusze wsadu. Kupujący, którzy rozumieją ryzyko, proszą o nie.
Droga powlekania ustala ekspozycję
Wybór powłoki to moment, w którym podejmuje się decyzję o większości tego ryzyka. Zazwyczaj ktoś myśli tylko o korozji. Powłoka decyduje o przebiegu procesu. Proces decyduje o ekspozycji na wodór.
Cynkowanie galwaniczne zgodne z normą ISO 4042 to tanie, znane i wymiarowo uporządkowane rozwiązanie. Cienka powłoka. Kontrolowana grubość. Lśniące wykończenie. To również metoda, która pozwala na umieszczenie elementu o wysokiej wytrzymałości w kąpieli generującej wodór, i to właśnie stąd bierze się potrzeba wypalania.
Płatki cynku zgodnie z normą ISO 10683 nakłada się metodą zanurzeniowo-wirowania lub natryskowo, a nie elektrolizy. Podczas powlekania na powierzchni elementu nie powstaje wodór katodowy. Nadal należy kontrolować kwaśną obróbkę wstępną, którą norma uwzględnia, ale główny mechanizm został usunięty z tej metody. Dlatego płatki cynku są domyślnie zalecane dla części klasy 10.9 i 12.9, które wymagają odporności na korozję.
Cynkowanie ogniowe zgodnie z normą ISO 10684 lub ASTM F2329 to stopiony cynk w wysokiej temperaturze, a nie elektroliza. Wystawienie na działanie cynku różni się rodzajem. Cynkowanie ogniowe niesie ze sobą pewne problemy: luz gwintu, zbyt mocne gwintowanie nakrętek oraz cykl cieplny, który może nie być odpowiedni dla części o bardzo wysokiej wytrzymałości. Omówiliśmy je w naszym opracowaniu dotyczącym elementów złącznych ocynkowanych ogniowo . Chodzi tu o kontrast. Cynkowanie ogniowe zmienia rodzaj uszkodzenia, a nie tylko wykończenie.
Fosforan i olej, czyli oksydacja, praktycznie nie zapewniają ochrony antykorozyjnej na zewnątrz i mogą wymagać obróbki kwasowej. W pomieszczeniach, w suchym zakładzie, jest to często najmniej ryzykowne wykończenie dostępne dla części o wysokiej wytrzymałości. W przypadku ramy maszyny, która nigdy nie jest narażona na deszcz, jest to często właściwe rozwiązanie i prawie nigdy nie jest to pierwsze proponowane rozwiązanie.
| Droga powlekania | Narażenie na wodór | Nadaje się do 10,9 / 12,9 | Ile to Cię kosztuje |
|---|---|---|---|
| Cynk galwaniczny, ISO 4042, bez wypalania | Najwyższy. Czyszczenie kwasem plus osadzanie katodowe, nic nie zostało usunięte | Niedopuszczalne w praktyce | Najniższa faktura, największe ryzyko awarii w terenie, na którą będziesz odpowiadać |
| Cynk galwaniczny, ISO 4042, wypalany | Wysokie podczas osadzania, niższe później, jeśli czas i temperatura się utrzymają | Dopuszczalne z kontrolą procesu i dowodami | Dodatkowy etap procesu, pojemność pieca, dokumentacja partii, okresowe testy |
| Galwanizowane cynkowo-niklowe | Wysoki. Nadal elektrolityczny. | Te same kontrole co w przypadku cynku, bez skrótów | Wyższy koszt powłoki i takie samo obciążenie związane z wypalaniem i testowaniem |
| Płatki cynku, ISO 10683 | Niski. Osadzanie nieelektrolityczne, wstępna obróbka nadal kontrolowana | Preferowana trasa dla obu klas | Wyższy koszt powłoki, dłuższy czas realizacji, matowienie, konieczność podania danych o tarciu |
| Cynk mechaniczny | Niski. Brak wodoru elektrolitycznego w części | Nadaje się głównie do mniejszych rozmiarów | Ograniczony zakres rozmiarów, matowe wykończenie, grubsze gwinty |
| Ocynk ogniowy, ISO 10684 / ASTM F2329 | Inny mechanizm, stopiony cynk zamiast elektrolizy | Zwykle ograniczone do klasy 8.8 i niższych | Gruba powłoka, nakrętki z gwintem zewnętrznym, cykl cieplny, brak dokładnego dopasowania gwintu |
| Fosforan i olej, czyli tlenek czarny | Niskie do umiarkowanego, w zależności od zastosowanych etapów kwasowych | Nadaje się do wewnątrz, nie wykazuje korozji na zewnątrz | Tani, szybki i odporny na rdzewienie. Nadaje się tylko do suchego czyszczenia. |
Najtańsza powłoka niesie ze sobą największe ryzyko procesowe. Najdroższa – najmniejsze.
Dlaczego crack czeka od 24 do 72 godzin
Opóźnienie nie jest tajemnicą. To czas potrzebny mechanizmowi.
Wodór osadzony w siatce sam w sobie niczego nie rozrywa. Potrzebuje naprężenia. Dokręcanie go zapewnia. Śruba się rozciąga, rdzeń gwintu jest obciążony, a łeb śruby ulega naprężeniu. Teraz w tym samym miejscu znajduje się pole naprężeń i populacja atomów wodoru.
Wodór migruje do punktu maksymalnego naprężenia trójosiowego, tuż przed wierzchołkiem pęknięcia. Tam zmniejsza lokalną spójność sieci. Powstaje bardzo małe pęknięcie. Początkowo rośnie powoli, a następnie szybciej, ponieważ dłuższe pęknięcie koncentruje więcej naprężeń i wciąga więcej wodoru.
Ten wzrost jest zależny od czasu. Nie następuje natychmiast. Część może potrzebować całego dnia, aby osiągnąć punkt, w którym pozostała część nie jest w stanie udźwignąć obciążenia, a następnie przechodzi jednorazowo, bez odkształcenia, przy naprężeniu, które z łatwością wytrzymała dzień wcześniej.
Praktyczna konsekwencja jest niewygodna. Okno, w którym zasuwa pęka, może się otworzyć po jej odbiorze, zamontowaniu, dokręceniu i sprawdzeniu. Żaden etap odbioru nie obejmuje tego okna.
Wyjaśnia to również błędny wniosek. Test obciążeniowy w zakładzie jest zbyt krótki. Część przechodzi pomyślnie, ponieważ mechanizm nie miał czasu na dokończenie testu. Istnieje norma ISO 15330 dotycząca tej luki.
Kwestia napięcia wstępnego jest omówiona w naszym poradniku dotyczącym momentu obrotowego śrub i obciążenia zacisku . Kruchość wymaga naprężenia rozciągającego. Połączenie z napięciem wstępnym zapewnia je na stałe.
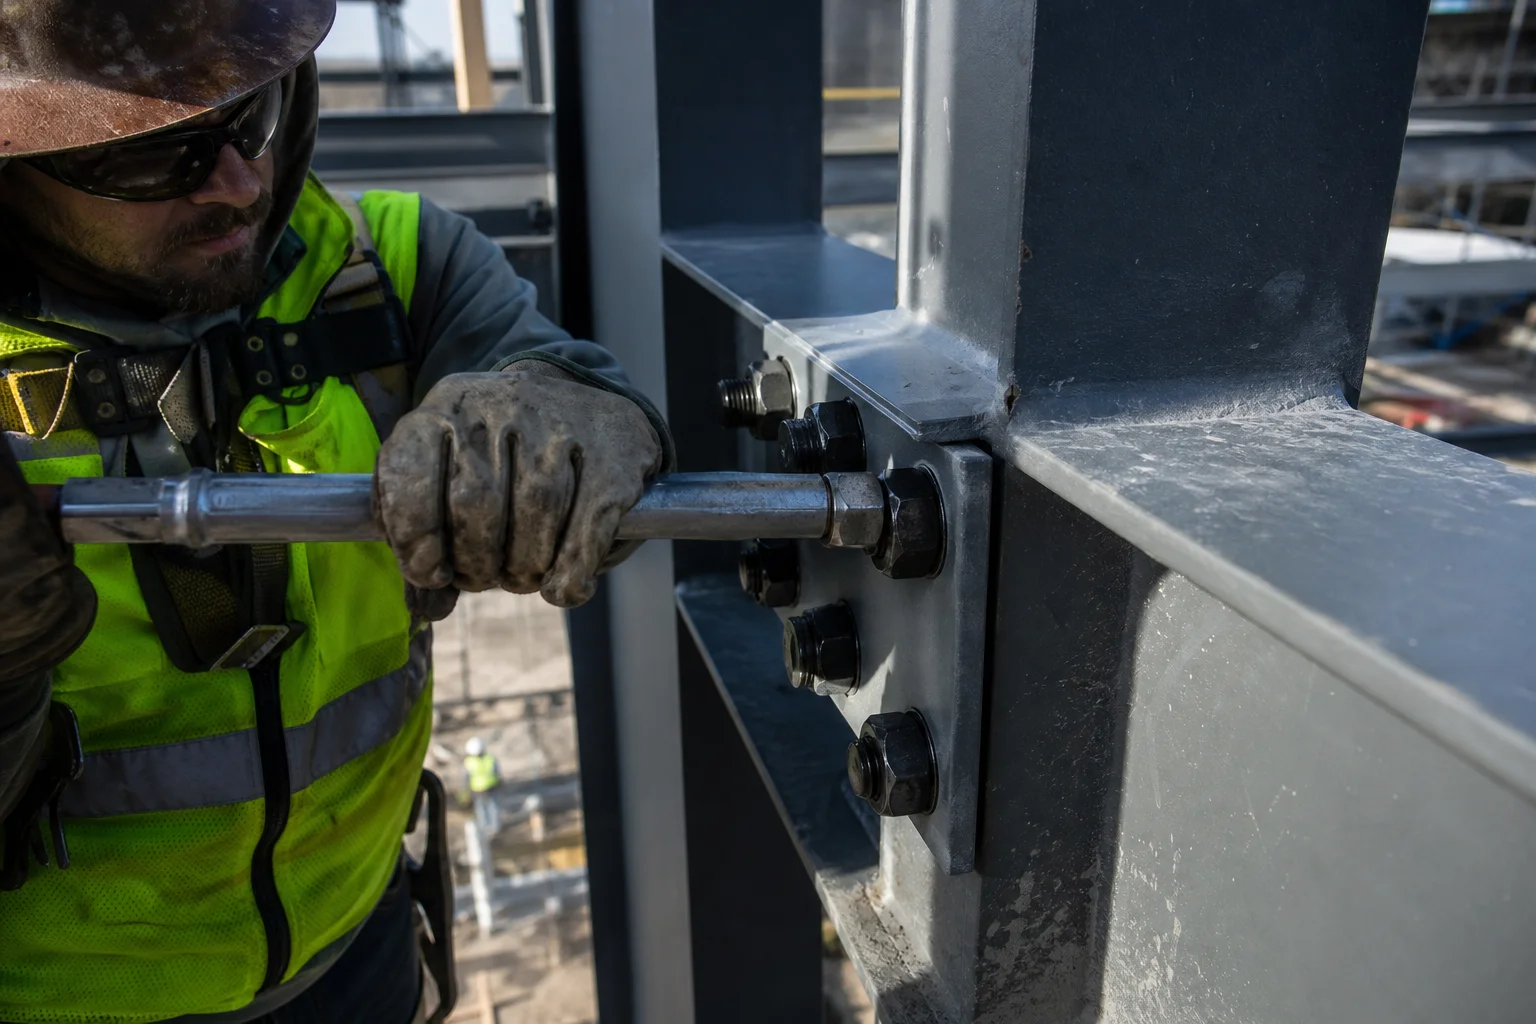
Stalowa rama pełna śrub o wysokiej wytrzymałości. Każda z nich jest poddawana ciągłemu obciążeniu rozciągającemu od momentu dokręcenia. To właśnie na takie obciążenie czekał mechanizm.
Testy, które mogą to zobaczyć i testy, które nie mogą
Kontrola procesu jest tania. Norma ASTM F1940 opisuje metodę weryfikacji, czy proces galwanizacji jest wystarczająco dobrze kontrolowany, aby utrzymać ryzyko kruchości wodorowej na niskim poziomie. Jest ona przeprowadzana na próbce testowej, a nie na Twoich częściach, i informuje, czy linia produkcyjna zachowuje się prawidłowo. Uruchom ją zgodnie z harmonogramem, a uzyskasz trend. Pomiń ją, a będziesz mieć opinię.
Akceptacja partii to proces kosztowny. Norma ISO 15330 określa test obciążenia wstępnego w celu wykrycia kruchości wodorowej elementów złącznych, wykorzystujący równoległą powierzchnię nośną i obciążenie stałe. Elementy są obciążane i utrzymywane, a te, które ulegają uszkodzeniu, ulegają uszkodzeniu w trakcie testu. Test jest niszczący. Jest on również próbkowany, co oznacza, że raportuje on partię, a nie każdą śrubę w opakowaniu.
Analiza uszkodzeń jest powolna. Powierzchnia pęknięcia pod powiększeniem pokazuje, czy mechanizm był kruchy. Pęknięcia międzykrystaliczne w pobliżu początku, brak wgłębień, brak krawędzi ścinających. To odpowiada na pytanie „dlaczego” po fakcie. Nie pomaga to w wysłaniu kolejnej partii.
Czego nie widać: kontrola wymiarowa, kontrola wizualna, grubość powłoki, pomiar gwintu, standardowe rozciąganie i kontrola twardości. Każde z tych badań jest warte wykonania. Żadne z nich nie wykryje elementu, który pęknie w czwartek.
To jest uczciwa granica kontroli przychodzącej. Jedyna wiarygodna kontrola znajduje się w górę strumienia, na trasie procesu i w dowodach, że trasa ta została przebyta.
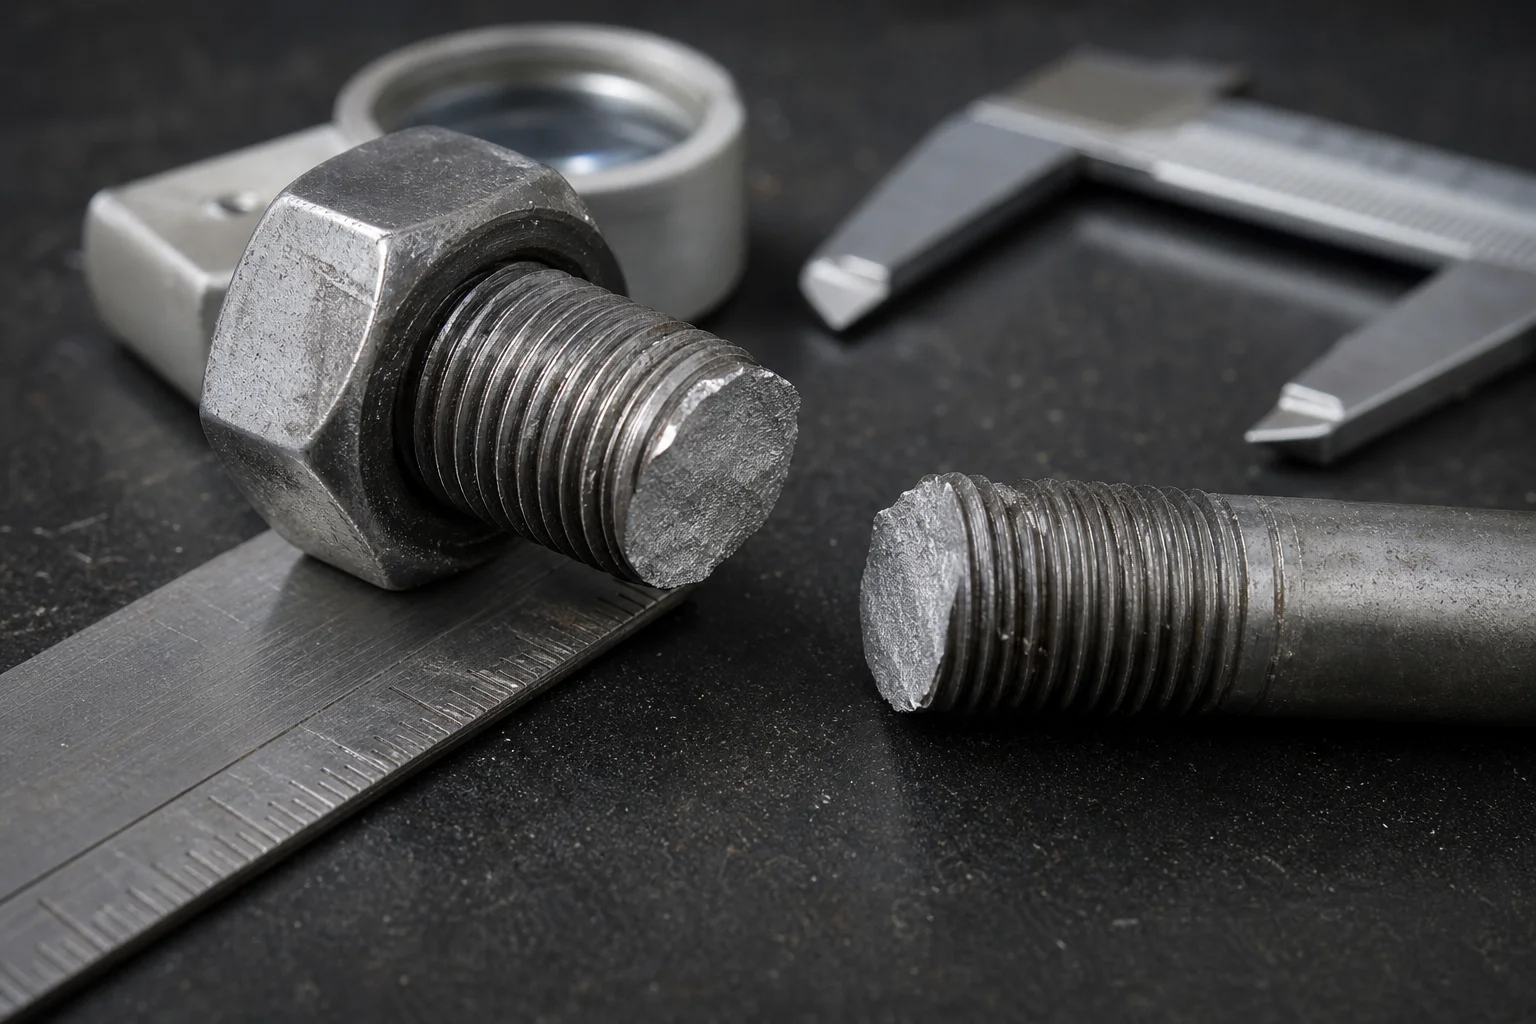
Próba zginania lub obciążenia długotrwałego powoduje pęknięcie części, które można zachować, dzięki czemu części, które wysyłasz, nie ulegną uszkodzeniu podczas eksploatacji. Powierzchnia uszkodzenia jest płaska i jasna, bez przewężeń.
Linie przenoszące ryzyko na dostawcę
Oto komercyjny sedno argumentacji. Kruchość to ryzyko procesowe. Ryzyko procesowe dotyczy strony, która jest właścicielem procesu. Jeśli Twoje zamówienie jest milczące, tą stroną jesteś Ty, ponieważ zaakceptowałeś nieokreśloną trasę i za nią zapłaciłeś.
Zamówienie nie musi być długie. Musi być konkretne w miejscach, w których milczenie jest kosztowne. Sześć klauzul obejmuje większość z nich.
Podaj nazwę klasy i normy. „Klasa 10.9 wg ISO 898-1” to początek. Dodaj zakres rozmiarów i tolerancję gwintu, ponieważ geometria karbu u nasady gwintu jest częścią stanu naprężenia.
Podaj nazwę powłoki i jej standard. „Płatki cynkowe wg ISO 10683” i „cynk galwaniczny wg ISO 4042” to dwa różne produkty o dwóch różnych profilach ryzyka. Ogólne określenie, takie jak „ocynkowany”, nie jest specyfikacją.
Podaj nazwę wymogu wypieku, w tym zegar. Jeśli proces jest elektrolityczny, odwołaj się do normy ISO 4042 i zaznacz, że wypiek jest wymagany w dozwolonym przez normę przedziale czasowym, w określonej w niej temperaturze i czasie. Wymagaj zapisu pieca dla każdej partii.
Podaj nazwę testu akceptacyjnego i pobierania próbek. ISO 15330 do weryfikacji partii. ASTM F1940 do kontroli procesu. Określ, kto pobiera próbki, jak często i co dzieje się z partią, która nie przeszła testu. Brak informacji oznacza, że dostawca wybiera najtańszy odczyt wymagany.
Nazwij regułę przeróbek. Każde ponowne platerowanie po odrzuceniu wymaga ponownego wypalenia i ponownego przetestowania, a partia musi zostać oznaczona jako przerobiona. Ta pojedyncza linia zamyka najczęstszą lukę w całym łańcuchu.
Podaj nazwę pakietu dowodowego. Certyfikat powłoki, protokół wypieku, raport z badań i certyfikat materiałowy powiązane z numerem partii na kartonie. Nie z rodziną produktów. Z partią.
| linia pocztowa | Słabe sformułowanie, którego należy unikać | Sformułowanie przenoszące ryzyko |
|---|---|---|
| Klasa nieruchomości | "Śruby o wysokiej wytrzymałości" | Klasa 10.9 wg ISO 898-1, gwint 6g, oznakowanie zgodnie ze specyfikacją |
| Droga powlekania | „Ocynkowany, przezroczysty” | Płatki cynkowe wg ISO 10683 lub cynk galwaniczny wg ISO 4042 z wypalaniem |
| Pieczenie | „Upiecz, jeśli to konieczne” | Piec zgodnie z normą ISO 4042 w określonym odstępie czasu po platerowaniu; zapis pieczenia dla każdej partii |
| Weryfikacja partii | „Dostawca musi zapewnić brak kruchości” | Test ISO 15330 na partię, podana wielkość próbki, brak zgodności powoduje odrzucenie partii |
| Kontrola procesu | Nic zupełnie | Weryfikacja ASTM F1940 na linii galwanicznej, częstotliwość podana, raport na żądanie |
| Przeróbka | „Odrzucenia mogą zostać poprawione” | Ponownie powlekane części należy ponownie wypalić, ponownie przetestować i oznaczyć jako przerobione |
| Dokumentacja | „Certyfikat zgodności” | Protokół wypieku, raport z badań i certyfikat materiałowy powiązane z numerem partii na kartonie |
| Zmiana kontroli | „Dopuszczalne jest równoważne wykończenie” | Bez pisemnej zgody nie wolno zmieniać drogi powlekania, osoby wykonującej powlekanie lub podmiotu zajmującego się obróbką cieplną. |
Ostatnia linia jest pomijana. Dostawcy zmieniają podwykonawców galwanizacji ze względu na wydajność, cenę lub awarię linii. Inny galwanizer oznacza inną kąpiel kwasową i inny piec. Śruba pozostaje niezmieniona. Ryzyko pozostaje niezmienne.
Nic z tego nie jest egzotyczne. Dostawca elementów złącznych z odpowiednimi uprawnieniami już stosuje te kontrole dla klientów z branży motoryzacyjnej i maszynowej. Klauzule po prostu czynią te kontrole widocznymi i umownymi, a nie domniemanymi.
W przypadku prac konstrukcyjnych ta sama zasada ma zastosowanie w przypadku innego standardu. Producent śrub konstrukcyjnych, pracujący zgodnie z normami ASTM F3125 lub EN 14399, ma własne zasady dotyczące powłok i testowania, które już odmiennie traktują cynkowanie i galwanizację. Nie należy dołączać szablonu zamówienia na maszyny do zamówienia konstrukcyjnego bez jego sprawdzenia.
Pytania, które faktycznie zadają kupujący
Jak mogę sprawdzić, czy moje śruby są zagrożone zanim ulegną awarii?
Nie da się zbadać ryzyka w danej części. Można jedynie zbadać proces jej wytworzenia. Zapytaj, jaka metoda powlekania została zastosowana, czy była to powłoka elektrolityczna, kiedy rozpoczęto wypalanie w stosunku do galwanizacji i jaką partię testową przeprowadzono. Jeśli te odpowiedzi są niejasne, ryzyko jest niemożliwe do oszacowania.
Czy pieczenie sprawia, że ocynkowana galwanicznie śruba klasy 10.9 jest bezpieczna?
Zmniejsza ryzyko, jeśli jest przeprowadzane zgodnie z normą ISO 4042 w dozwolonym przedziale czasowym, w określonej temperaturze i przez określony czas. Nie eliminuje go i nie działa na element, który już pękł. Wygrzewanie jest metodą kontroli, a nie leczenia.
Dlaczego w przypadku śrub klasy 8.8 ten problem występuje tak rzadko?
Niższa wytrzymałość oznacza większą ciągliwość. Niewielka końcówka pęknięcia tępi się zamiast się rozprzestrzeniać, więc ta sama dawka wodoru powoduje znacznie mniejsze uszkodzenia. Klasa 8.8 nie jest odporna i istnieją poważne przypadki, ale margines jest większy.
Czy płatki cynku są rzeczywiście bezpieczniejsze niż cynk galwaniczny?
W przypadku kruchości wodorowej śrub – tak, ponieważ na powierzchni elementu nie następuje osadzanie elektrolityczne. Norma ISO 10683 nadal wymaga kontroli obróbki wstępnej, ponieważ etapy obróbki kwasem mogą wprowadzać wodór. Zaletą jest to, że główny mechanizm zostaje wyeliminowany z procesu.
Czy mogę po prostu określić 12,9 i zmniejszyć liczbę śrub?
Można, a połączenie będzie mniejsze. Zwiększy to również czułość procesu. Mniejsza liczba twardszych śrub przenosi większe obciążenie i toleruje mniejszy błąd, dlatego należy zaostrzyć wymagania procesowe, a nie je łagodzić.
Jak wygląda pęknięcie spowodowane kruchością wodorową?
Brak przewężenia w miejscu pęknięcia. Płaskie, jasne miejsce w pobliżu zaokrąglenia łba lub pierwszego gwintu, brak deformacji trzonu. Wygląda na to, że śruba została przecięta, a nie wyciągnięta, i występuje znacznie poniżej wytrzymałości znamionowej.
Czy powinienem przetestować każdą partię, czy tylko pierwszą?
Każda partia, w której powłoka jest elektrolityczna, a klasa wynosi 10,9 lub 12,9. Proces się zmienia, a nie rysunek. Zmiana osoby powlekającej, awaria pieca lub opóźnienie partii – to wszystko może się zdarzyć między partiami.
Decyzja o awarii śruby, która miała miejsce w czwartek, została podjęta trzy tygodnie wcześniej
Kruchość wodorowa śrub to wada procesowa z opóźnionym zapłonem. Wykrywana jest w zbiorniku z kwasem i kąpieli galwanicznej. Wychwytywana jest przez klucz dynamometryczny. Wykrywana jest w najgorszym możliwym momencie przez osobę, która nie ma możliwości zapobieżenia jej wystąpieniu.
Dlatego rampa odbiorcza nie jest w stanie rozwiązać tego problemu. Wskaźniki, certyfikaty i kontrole wizualne opisują część zgodną z normami już dziś. Żadne z nich nie opisują, jak część zachowa się po dniu pod obciążeniem.
Punktów kontrolnych jest niewiele i wszystkie znajdują się w górnym biegu rzeki. Wybierz metodę powlekania, która nie generuje wodoru, lub zaakceptuj metodę elektrolityczną z wypalaniem zgodnie z normą ISO 4042 i dowodem na to, że czas został zachowany. Zadbaj o uczciwość klasy. Przetestuj partię zgodnie z normą ISO 15330, zweryfikuj linię zgodnie z normą ASTM F1940 i umieść wszystko w zamówieniu.
Dwanaście lat doświadczenia w eksporcie mówi za każdym razem to samo. Kupujący, którzy nigdy nie zauważyli tej awarii, to nie ci, którzy mają najdłuższe raporty z inspekcji. To ci, których zamówienia zakupu określają ten proces.
JingleFix dostarcza śruby imbusowe, elementy złączne i części niestandardowe z Ningbo, wyceniane według klasy wytrzymałości, metody powlekania i wymagań testowych, wraz z dokumentacją ustalaną dla każdego zamówienia. Jeśli masz element klasy 10.9 lub 12.9 przechodzący przez linię elektrolizy, prześlij rysunek i środowisko serwisowe. Poinformujemy Cię, którą metodę wycenimy i jakie dowody się z nią wiążą.
Zdobądź ścieżkę postępowania, której możesz się obronić
Prześlij nam swój rysunek, klasę własności i środowisko pracy. Odpowiemy Ci, podając zalecaną przez nas metodę powlekania, wymagania dotyczące wypalania i testowania oraz dokumentację, którą możemy dostarczyć dla danej partii.
Wyślij zapytanie już teraz →Lub napisz na adres sales@jinglefix.com · WhatsApp +86 13958236696