Zacisk, który wygląda na ciężki, nie jest automatycznie właściwym zaciskiem
Zaciski wężowe ze śrubą typu T są powszechnie brane pod uwagę w przypadku zespołów wymagających wytrzymałej opaski i mechanizmu zaciskowego. Ten opis jest przydatny, ale nie stanowi specyfikacji. Zacisk musi pasować do rzeczywistego węża i złączki, znajdować się w odpowiednim miejscu, zaciskać się w wymaganym zakresie i być odporny na ciśnienie, wibracje, temperaturę i działanie substancji chemicznych w danym zastosowaniu. Dlatego producent zacisków wężowych ze śrubą typu T potrzebuje więcej niż nominalnej średnicy węża. Prosimy o przesłanie informacji o zakresie średnicy zewnętrznej, konstrukcji węża, zachowaniu ścianek, geometrii złączki, dostępnym gnieździe opaski, cieczy, temperaturze, ciśnieniu lub warunkach próżni, wibracjach, narzędziu montażowym oraz wymaganej walidacji. Jeśli projekt wykorzystuje formowany mostek, czopy, sprężyny lub specjalny profil opaski, należy dołączyć rysunek lub zatwierdzoną próbkę. Celem nie jest zakup najmocniejszego sprzętu. Chodzi o zakup kontrolowanego zespołu zacisków, którego geometria i sposób montażu odpowiadają połączeniu.
Wyślij do JingleFix wniosek o zacisk śrubowy typu T i szczegóły zapytania ofertowego
Trzymaj zaciski śrubowe oddzielnie od zacisków ślimakowych
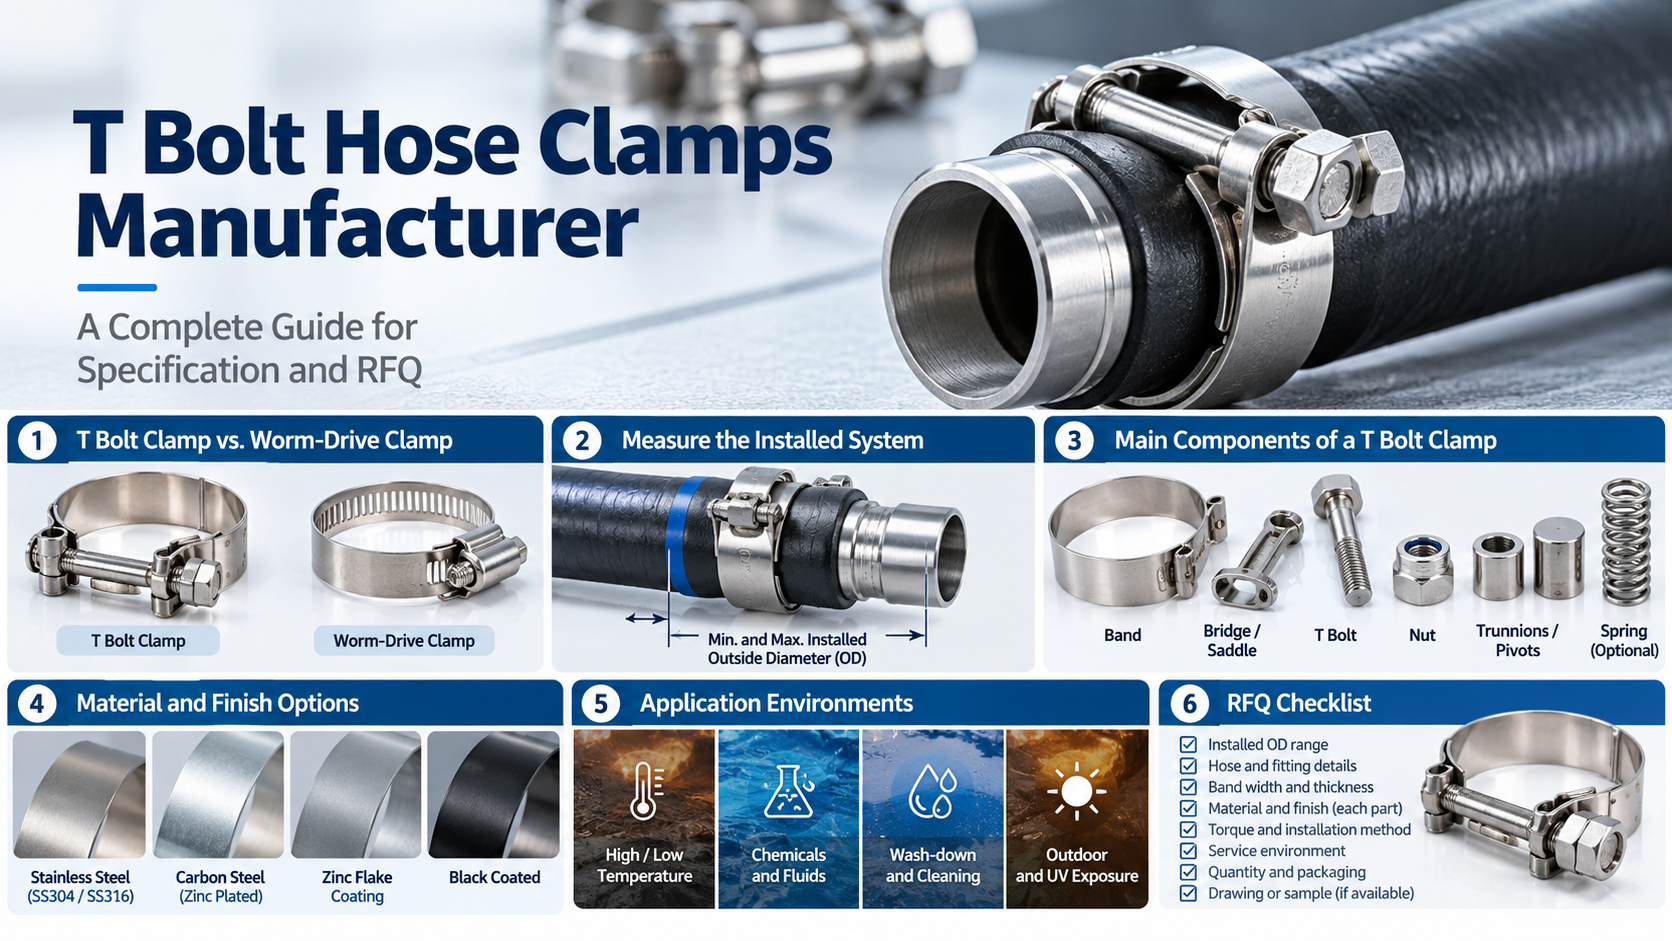
Zaciski śrubowe AT i zaciski ślimakowe wykorzystują różne sposoby dokręcania i nie powinny być łączone w jednym opisie produktu. Konstrukcja z napędem ślimakowym wykorzystuje śrubę współpracującą z rowkami lub gwintem formowanym w opasce. Konstrukcja śrubowa AT zazwyczaj wykorzystuje śrubę, nakrętkę i czop lub układ mostkowy do dociskania końcówek opaski. Profile opasek, narzędzia montażowe i parametry użytkowe mogą się różnić. Podczas wymiany istniejącego zacisku, należy zidentyfikować oryginalną konstrukcję, zamiast wysyłać tylko rozmiar. Należy odnotować szerokość i grubość opaski, powierzchnię wewnętrzną, obróbkę krawędzi, geometrię mostka, średnicę i gwint śruby, typ nakrętki, szczegóły czopów i ewentualne elementy sprężynujące. W przypadku proponowanej zmiany, należy sprawdzić dostęp do narzędzi, zakres regulacji, obciążenie przewodu i prześwit wokół zespołu. SAE J1508_202301 to jedna z opublikowanych specyfikacji opasek zaciskowych, obejmująca wiele typów opasek stosowanych w niektórych układach OEM do płynów i emisji. Może ona mieć znaczenie dla danego projektu, ale nie stanowi uniwersalnego zatwierdzenia dla każdego zacisku śrubowego typu T lub zastosowania. Kupujący musi określić obowiązującą normę, rysunek i wymagania dotyczące walidacji.
Zmierz zainstalowany system, a nie tylko luźny wąż
Średnica zewnętrzna niezmontowanego węża może różnić się od średnicy po jego założeniu na złączkę. Zgrubienia, zadziory, ściskanie ścianek, wzmocnienie, tuleje i odchylenia produkcyjne wpływają na zakres zaciskania. Zmierz reprezentatywne części produkcyjne w stanie zmontowanym. Podaj minimalną i maksymalną zainstalowaną średnicę zewnętrzną, a nie tylko katalogowy rozmiar węża. Określ, gdzie opaska będzie umieszczona względem dowolnego zgrubienia lub zadzioru. Jeśli złączka jest owalna, nieokrągła lub wykonana z elastycznego materiału, poinformuj o tym dostawcę. Zacisk wybrany wyłącznie na podstawie średnicy nominalnej może osiągnąć granicę gwintu, zanim połączenie będzie bezpieczne lub może mieć niewystarczającą regulację ze względu na odchylenia produkcyjne. Opaska musi również pasować do dostępnej przestrzeni osiowej. Szersza opaska może inaczej rozkładać siłę, ale może kolidować z kołnierzem złączki, sąsiednim elementem lub zagięciem. Instytucja projektowa powinna zatwierdzić położenie i szerokość opaski.
Zdefiniuj każdą część zespołu zacisku
Zaciski śrubowe typu T to zespoły, a nie pierścienie jednomateriałowe. Kompletne zapytanie ofertowe (RFQ) oddziela najważniejsze komponenty:
- Pasmo: materiał, szerokość, grubość, profil wewnętrzny, stan krawędzi i wykończenie powierzchni.
- Mostek lub siodełko: kształt, powierzchnia nośna, wyrównanie i kontakt z wężem.
- Śruba T: średnica, gwint, długość, materiał, wymagania dotyczące właściwości i powłoka.
- Nakrętka: styl, gwint, funkcja blokująca, materiał, wykończenie i smarowanie.
- Czopy lub sworznie: geometria, materiał, forma i swoboda ruchu.
- Opcjonalna sprężyna: typ, skok, materiał i przeznaczenie w sprawdzonym zestawie.
Nie zakładaj, że określenie „cała stal nierdzewna” oznacza tę samą klasę dla każdego elementu. Niektóre projekty celowo łączą różne materiały lub wykończenia. Wymagaj od dostawcy wyszczególnienia materiału każdej kluczowej części i zgłoszenia wszelkich proponowanych zmian.
Wybór materiałów jest zgodny ze środowiskiem
Zacisk widzi więcej niż tylko płyn wewnątrz przewodu. Może być narażony na działanie soli drogowej, środków czyszczących, oparów paliwa, ciepła silnika, warunków atmosferycznych, kondensacji lub środków czyszczących. Opaska, śruba, nakrętka i mostek mogą nie być narażone na identyczne warunki, zwłaszcza w szczelinach i punktach styku. Zdefiniuj środowisko w kategoriach praktycznych. Uwzględnij normalną i szczytową temperaturę, cykl na mokro lub na sucho, substancje chemiczne na zewnątrz przewodu, przewidywany okres użytkowania i wszelkie wymagania dotyczące wyglądu. Jeśli połączenie obejmuje różne metale, weź pod uwagę interakcje galwaniczne i przebarwienia. Jeśli wymagane jest badanie korozji, określ metodę i kryteria akceptacji, zamiast żądać nieokreślonej liczby godzin. Stal nierdzewna nie ma jednego poziomu wydajności. Elementy ze stali węglowej z powłokami ochronnymi również różnią się w zależności od procesu. Producent zacisków śrubowych AT powinien podać dokładny oferowany materiał i wykończenie dla każdego elementu, a nie reklamację dotyczącą korozji dla całego portfolio.
Moment obrotowy instalacji jest parametrem wejściowym procesu, a nie wartością uniwersalną
Na moment obrotowy przyłożony do nakrętki wpływa geometria gwintu, powłoka, smarowanie, moment obrotowy i dokładność narzędzia. Nie przekłada się on na jedno uniwersalne obciążenie opaski. Wąż i złączka również odkształcają się podczas zaciskania zacisku. Z tego powodu wartości momentu obrotowego pobranej z innego zacisku nie można bezpiecznie skopiować do nowego zespołu bez weryfikacji. Kupujący powinien określić narzędzie montażowe, dostęp do gniazda, prędkość, metodę docelową i procedurę ponownej kontroli. Jeśli moment obrotowy jest kontrolą produkcji, należy go zweryfikować na reprezentatywnych wężach, złączkach i zaciskach w odpowiednich temperaturach. Zanotować, czy gwinty są suche, czy nasmarowane oraz czy nakrętka posiada blokadę. Sprawdzić zmontowane połączenie pod kątem wyrównania opaski, osadzenia mostka, zazębienia gwintu, lokalnych uszkodzeń węża i luzu. Sam odczyt klucza dynamometrycznego nie pokazuje, że zacisk został założony prawidłowo.
Walidacja dotyczy całego połączenia
Skuteczna walidacja rozpoczyna się od określenia trybów awarii rzeczywistego systemu. W zależności od zastosowania, plan może obejmować testy szczelności lub ciśnienia, testy próżniowe, cykle termiczne, pulsacje ciśnienia, wibracje, kontrole odrywania, narażenie na korozję, nieprawidłowe działanie instalacji lub kontrolę wymiarów. Inżynier odpowiedzialny za testy powinien wybrać testy i kryteria akceptacji. Należy wyjaśnić, czy test jest walidacją projektu, kwalifikacją dostawcy, audytem produkcji czy zwolnieniem partii. Te działania wykorzystują różne próbki i odpowiadają na różne pytania. Raport dotyczący jednego rozmiaru, jednego węża i jednego złącza nie powinien być przedstawiany jako dowód dla każdej średnicy i materiału. Poproś dostawcę o wskazanie konstrukcji próbki, partii i warunków testu. Jeśli wymagane jest laboratorium zewnętrzne, uzgodnij z nim warunki, takie jak obecność świadka, wybór próbki, koszt i termin wykonania przed rozpoczęciem produkcji.
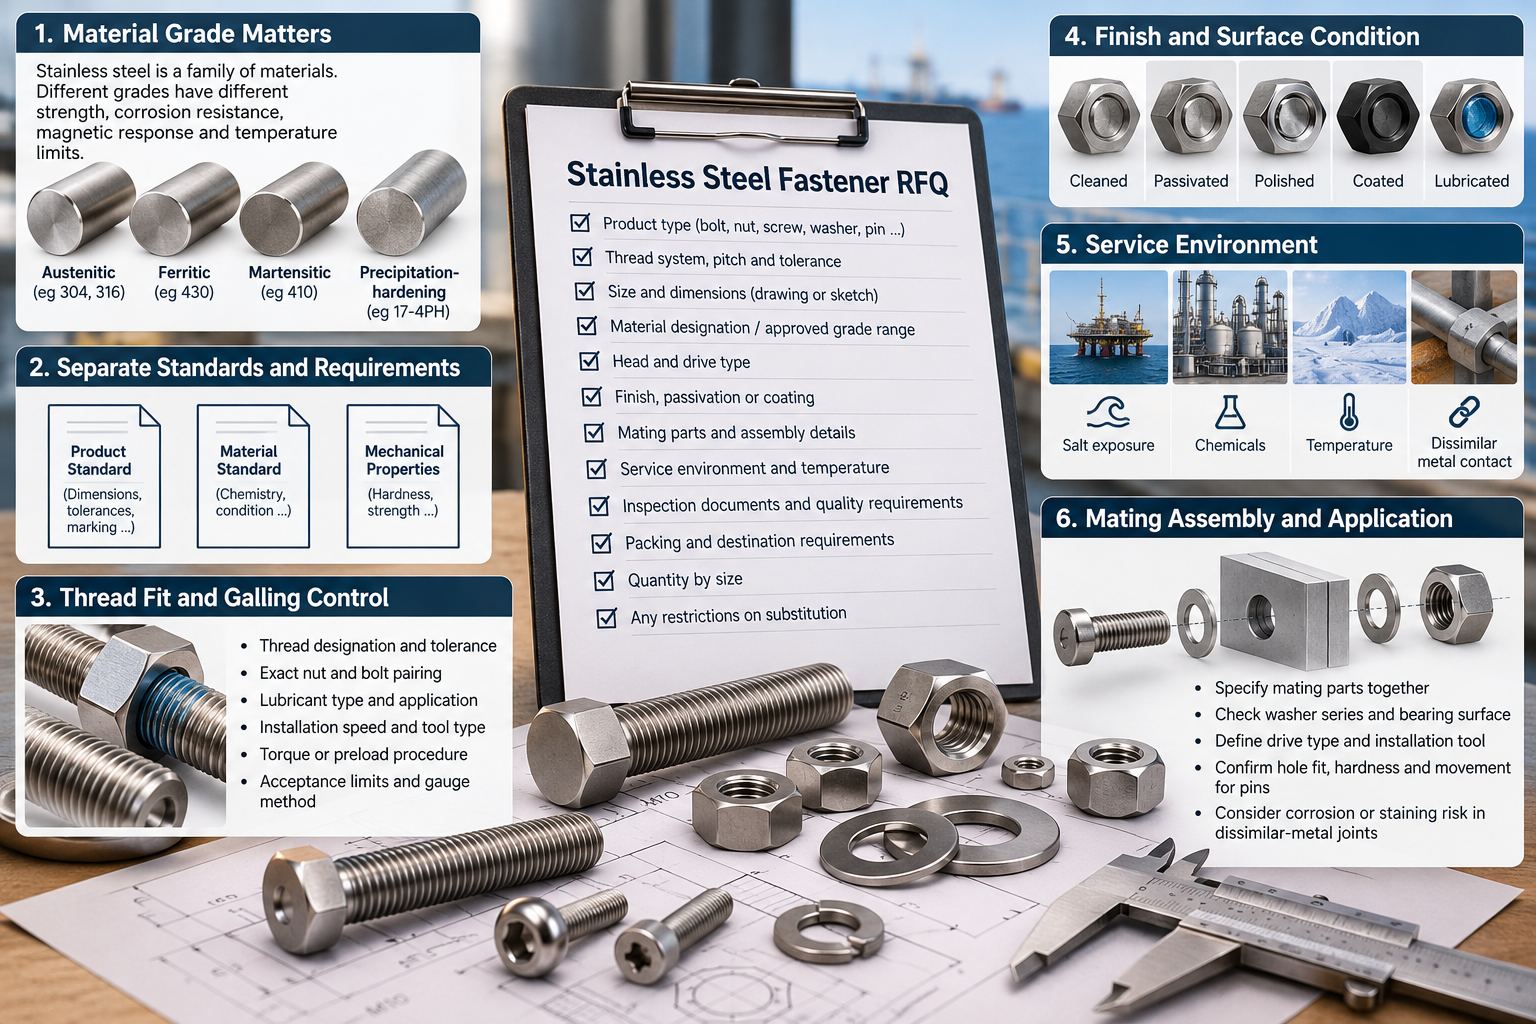
Praktyczna tabela zapytań ofertowych na zaciski śrubowe typu T
| Blok RFQ | Szczegóły do podania | Dlaczego to ważne |
|---|---|---|
| Połączenie | Typ węża, rysunek przyłącza, stopka lub kolczasty koniec węża, zakres zainstalowanej średnicy zewnętrznej i położenie opaski. | Kontroluje zakres rozmiarów, mocowanie paska i regulację. |
| Geometria zacisku | Szerokość i grubość opaski, mostek, śruba, nakrętka, czop i opcjonalna sprężyna. | Zapobiega zamianie opartej wyłącznie na średnicy. |
| Przybory | Wymagania dotyczące każdego komponentu, wykończenia, smarowania i wyglądu. | Wspomaga kontrolę korozji i montażu. |
| Praca | Płyn, temperatura, ciśnienie lub próżnia, wibracje i narażenie zewnętrzne. | Definiuje środowisko walidacji. |
| Instalacja | Narzędzie, dostęp, metoda momentu obrotowego, pozycja i kontrola. | Umożliwia powtarzalność montażu produkcyjnego. |
| Jakość | Rysunek, wymiary krytyczne, pobieranie próbek, testy, certyfikaty i identyfikowalność. | Tworzy mierzalny plan akceptacji. |
| Handlowy | Ilość według rozmiaru, wydań, opakowania, etykiet, miejsca przeznaczenia i Incoterms. | Umożliwia porównanie ofert. |
Pobieranie próbek i pierwsze zatwierdzenie produkcji
W przypadku nowego projektu należy zamówić próbki wykonane zgodnie z kontrolowanym rysunkiem. Zamiast gładkiego stalowego trzpienia, należy używać węży i złączek reprezentatywnych dla produkcji. Należy odnotować zainstalowaną średnicę, położenie zacisku, narzędzie, metodę dokręcania i warunki testowe. Fotografowanie końcowego montażu może pomóc późniejszym operatorom, ale zdjęcie powinno wspierać, a nie zastępować kryteria pisemne. Należy sprawdzić zakres w obu granicach. Przy mniejszym końcu należy upewnić się, że śruba, nakrętka i mostek nie sięgają do dna ani nie kolidują ze sobą. Przy większym końcu należy potwierdzić odpowiednie zazębienie gwintu i wyrównanie elementów. Należy sprawdzić ostre krawędzie, zadziory, nakładanie się pasów, jakość spoin lub połączeń (jeśli dotyczy) oraz oznakowanie. Pierwsza partia produkcyjna może wymagać dodatkowych kontroli, jeśli próbki zostały wykonane przy użyciu innych narzędzi lub procesów ręcznych. Należy uzgodnić mostek przed złożeniem zamówienia hurtowego.
Kontrola i inspekcja partii
Kontrola wejściowa powinna zweryfikować tożsamość i zakres zacisku przed testami niszczącymi. Zmierz uzgodnione krytyczne cechy, sprawdź działanie gwintu, dokonaj przeglądu wykończenia i potwierdź montaż. Jeśli projekt obejmuje audyt instalacji, użyj skalibrowanego narzędzia oraz zatwierdzonego połączenia węża i złączki. Zdefiniuj partię w zamówieniu zakupu, jeśli identyfikowalność ma znaczenie. Partia może wymagać powiązania materiału taśmy, źródła śrub i nakrętek, partii powłoki, daty montażu i ostatecznego opakowania. Wymagana głębokość powinna odpowiadać ryzyku; nie powinna być pozostawiona jako niejasne sformułowanie „pełna identyfikowalność”. Opakowanie powinno zapobiegać odkształceniom, uszkodzeniom gwintu i mieszanym rozmiarom. Etykiety mogą zawierać numer części kupującego, zakres zacisku, materiał lub wykończenie, partię, ilość i kod kreskowy. W przypadku programów marek własnych należy zachować techniczny kod partii nawet w przypadku zmiany wyglądu produktu w sprzedaży detalicznej.
Częste błędy w pozyskiwaniu
- Zamawianie węża luźnego na podstawie jego średnicy, zamiast na podstawie zainstalowanej średnicy zewnętrznej.
- Traktowanie każdego zacisku o dużej wytrzymałości jako tej samej konstrukcji śruby T.
- Napisanie „stali nierdzewnej” bez identyfikowania poszczególnych składników.
- Kopiowanie momentu montażowego z innego zacisku lub wykończenia.
- Korzystanie z danych dotyczących ciśnienia bez podania nazwy testowanego węża, przyłącza, rozmiaru i warunków.
- Zatwierdzenie wyglądu bez sprawdzenia zasięgu, miejsc siedzących i dostępu do narzędzi.
- Zmiana środka smarnego lub powłoki po walidacji, bez przeglądu.
Pytania od nabywców przemysłowych
Czy zacisk śrubowy typu T jest zawsze lepszy od zacisku ślimakowego?
Nie. Prawidłowy projekt zależy od połączenia, dostępnej przestrzeni, rozkładu obciążenia, zakresu regulacji, procesu instalacji i walidacji. Obie rodziny zacisków należy ocenić pod kątem konkretnego zastosowania.
Jakiego rozmiaru informacje powinienem przesłać?
Prosimy o przesłanie minimalnej i maksymalnej średnicy zewnętrznej, szczegółów węża i złączki, położenia opaski oraz dostępnej przestrzeni osiowej. Sam nominalny rozmiar węża nie wystarczy.
Czy wszystkie elementy zacisku mogą być wykonane ze stali nierdzewnej?
Opcje materiałowe można ocenić pod kątem konkretnego projektu. Oferta powinna uwzględniać każdy krytyczny element i klasę. Przydatność nadal zależy od formowania, wytrzymałości, zachowania gwintu, środowiska korozyjnego i kosztów.
Czy jeden raport z testu może obejmować wszystkie rozmiary zacisków?
Nie automatycznie. Zakres stosowalności raportu jest ograniczony przez testowany rozmiar, materiały, konstrukcję, przewód, złączkę i warunki testowe. Zdefiniuj logikę walidacji rodziny z inżynierem odpowiedzialnym.
Czy JingleFix obsługuje niestandardowe zaciski śrubowe typu T?
Projekty oparte na rysunkach lub próbkach mogą być oceniane. W przypadku konkretnego zapytania potwierdzana jest wykonalność, narzędzia, materiały, kontrola, ilość, opakowanie i trasa produkcji.
Daj producentowi pełne połączenie do przeglądu
Przejrzyste zapytanie ofertowe na zaciski śrubowe typu T opisuje wąż, złączkę, zespół zacisku, środowisko, instalację i dowody jako jeden system. Te informacje pomagają dostawcy wycenić odpowiednią konstrukcję i pozwalają kupującemu uniknąć zatwierdzenia zacisku, który pasuje do arkusza kalkulacyjnego, ale nie do połączenia.
Odniesienia techniczne
W przypadku jednego opublikowanego odniesienia branżowego obejmującego wiele typów opasek zaciskowych, patrz SAE J1508_202301 . Obowiązująca norma i zakres produktu muszą zostać potwierdzone dla każdego projektu.