Fragilização por hidrogênio em parafusos: por que 10,9 peças trincam dias após o revestimento?
Os parafusos foram aprovados. Dimensionalmente. Visualmente. Foram calibrados, revestidos, curados em estufa, embalados em caixas e enviados com um certificado dentro da caixa.
Então, um mecânico apertou um parafuso na estrutura da máquina com um torque de 340 N·m. Esse valor estava abaixo do indicado no desenho. A cabeça do parafuso se soltou na mão dele. Sem nenhum estiramento. Sem nenhum aviso. Sem nenhum ruído até o estrondo.
A peça estava perfeita quando saiu da linha de galvanização. Estava perfeita no cais de recebimento. Estava perfeita às oito da manhã e já era sucata na hora do almoço.
Esse atraso é o principal problema da fragilização por hidrogênio em parafusos. O dano ocorre em um tanque de ácido, não na chave de aperto. A chave de aperto apenas cobra o valor devido.
Este artigo se concentra nas classes 10.9 e 12.9, pois é onde o risco se concentra. Ele aborda os pontos de entrada do hidrogênio, os motivos pelos quais as classes inferiores escapam, o que um forno de cozimento pode e não pode reverter, como a escolha do revestimento altera a exposição e as linhas exatas a serem incluídas em um pedido de compra para que o risco recaia sobre a parte capaz de controlá-lo.
A rachadura aparece depois que a papelada é assinada.
As falhas por fragilização seguem um padrão. A sequência se repete com uma regularidade tediosa.
O aço foi decapado. O aço foi galvanizado. As peças parecem corretas. A espessura do revestimento está dentro da tolerância. A dureza foi aprovada. As roscas estão dentro dos limites. Uma amostra é colocada em uma máquina de ensaio de tração e suporta o peso. O lote é enviado.
Dias depois, um parafuso se rompe sob uma carga que deveria suportar sem problemas. Às vezes, abaixo da carga de prova. Frequentemente, durante o primeiro aperto ou nas horas seguintes.
A fratura apresenta uma característica específica. Pouco ou nenhum estreitamento. Uma zona plana e brilhante perto da origem. Uma trinca que começou sob o filete da cabeça ou na raiz do primeiro filete engatado, onde a tensão já se concentra.
A inspeção de recebimento não consegue detectar isso. Um relatório dimensional não consegue identificar uma peça que irá rachar amanhã. Uma leitura de dureza também não. A peça está em conformidade no dia em que é medida, e o mecanismo que a quebrará é invisível nessa escala.
Onde o hidrogênio realmente entra
O hidrogênio não chega com o aço. Ele chega com o processo.
Duas etapas são cruciais: a limpeza ácida e a galvanoplastia. Todo o resto é uma variação dessas duas.
Limpeza ácida. Antes que um revestimento possa aderir, a superfície precisa estar limpa. Isso geralmente significa decapagem ou imersão em ácido para remover carepa, ferrugem e óxido. Em meio ácido, o aço pode absorver hidrogênio. A decapagem é o primeiro ponto em que uma peça de alta resistência corre riscos, e ocorre antes da deposição de zinco.
Galvanoplastia. Em um banho de zinco, a peça atua como cátodo. O metal é depositado sobre ela. O hidrogênio é liberado na mesma superfície, simultaneamente, como subproduto da reação. Parte desse hidrogênio é adsorvido no aço, se divide em átomos e difunde-se para o interior.
Uma vez dentro do ambiente, o hidrogênio não permanece estático. Ele migra em direção à desordem: contornos de grãos, inclusões, extremidades de pequenos defeitos. Ali, ele se recombina em gás molecular. A molécula é grande demais para se mover. Ela se acumula e a pressão local aumenta.
Nada visível acontece. A peça ainda mede corretamente. Ela ainda resiste a um breve teste de tração. Mas o aço perdeu sua capacidade de se deformar antes de quebrar, e essa perda é o que transforma uma peça dúctil em uma peça frágil.
A fosfatização, a ativação ácida antes da aplicação de zinco em flocos e algumas etapas de passivação também aumentam a exposição. O fator comum é uma etapa ácida, geradora de hidrogênio, aplicada ao aço que já foi tratado termicamente para atingir alta resistência.
A sequência é importante. Uma peça revestida e depois usinada tem uma superfície nova. Uma peça usinada e depois revestida apresenta o risco em cada raiz de rosca, no entalhe, que a geometria já criou. A ordem das operações deve constar na especificação, independentemente de alguém a escrever ou não.
Mais uma fonte de problemas é ignorada: o revestimento reparado. Quando um galvanizador remove e reaplica o revestimento em um lote rejeitado, a peça passa pelo ácido e pelo banho duas vezes. Um lote retrabalhado não é o mesmo produto que um lote aprovado na primeira passagem.
Quais classes sociais estão em risco e por que as classes mais baixas não estão?
O mecanismo precisa de aço duro. A dureza é um indicador útil, pois é o que o responsável pelo tratamento térmico controla e o que o galvanizador pode verificar. As normas que abordam a cura térmica baseiam seus requisitos na dureza, e não na classe de resistência impressa na cabeça do cilindro.
Essa distinção é importante comercialmente. A classe é o que o comprador encomenda. A dureza é o fator ao qual o processo reage. Uma peça pode ter uma classificação de 10,9 e estar em uma faixa de dureza onde o risco é alto, ou estar perto da parte inferior da faixa, onde o risco é menor. A classificação por si só não indica qual das duas situações é a correta.
Os aços das classes 4.8 e 5.8 são aços de baixo carbono, frequentemente não temperados nem revenidos. Eles não são imunes ao hidrogênio. Simplesmente são muito mais difíceis de quebrar na presença dele. A menor resistência resulta em maior reserva plástica, de modo que uma pequena trinca se rompe em vez de se propagar.
A classe 8.8 é temperada e revenida, podendo tornar-se fragilizada sob condições severas. Os registros de campo são dominados pelas classes 10.9 e 12.9. Essas classes estão posicionadas em uma altura tão elevada na curva de resistência que resta muito pouca ductilidade para absorver a ponta de uma trinca.
A classe 12.9 é a mais extrema em uso comum. Possui a maior resistência e é frequentemente especificada exatamente nas aplicações que também exigem um acabamento fino, estético e eletrodepositado. Exemplos incluem juntas compactas, máquinas-ferramenta, suportes automotivos e carcaças fundidas.
| Classe de propriedade (ISO 898-1) | Nível de condicionamento e força | exposição à fragilização | Que alterações ocorrem na compra? |
|---|---|---|---|
| 4,8 / 5,8 | Baixo teor de carbono, geralmente não temperado e revenido. | Baixa. A ductilidade absorve a ponta da trinca em vez de deixá-la se propagar. | O revestimento eletrolítico padrão é normalmente aceitável; cláusulas de cura raramente são necessárias. |
| 8,8 | Temperado e revenido, resistência moderada | Moderado. Casos reais existem, geralmente em seções maiores ou com camadas espessas de revestimento. | O controle de cozimento e do processo é indicado quando a peça é grande ou relacionada à segurança. |
| 10.9 | Temperado e revenido, alta resistência | Alta. A classe mais comum em falhas de revestimento documentadas. | Na prática, a cura segundo a norma ISO 4042 é obrigatória; o revestimento com flocos de zinco ou o revestimento mecânico são preferíveis. |
| 12,9 | Temperado e revenido, de altíssima resistência. | Grave. Pequenos erros de processo são suficientes. | Evite a galvanoplastia eletrolítica sempre que possível; caso contrário, exija verificação do processo e testes de lote. |
| 12,9, diâmetro pequeno e rosca longa | Alta resistência e entalhe profundo na raiz da rosca. | Severo, com menor área de inspeção para encontrar a fissura. | Trate como uma peça de segurança; combine a amostragem e a aceitação antes de fazer o pedido. |
| Qualquer lote, retrabalhado ou rebanhado | Segunda passagem pelo ácido e banho | Mais alto do que a turma sugere, porque a exposição dobrou. | Exigir a divulgação de retrabalho; realizar novos testes após qualquer novo revestimento. |
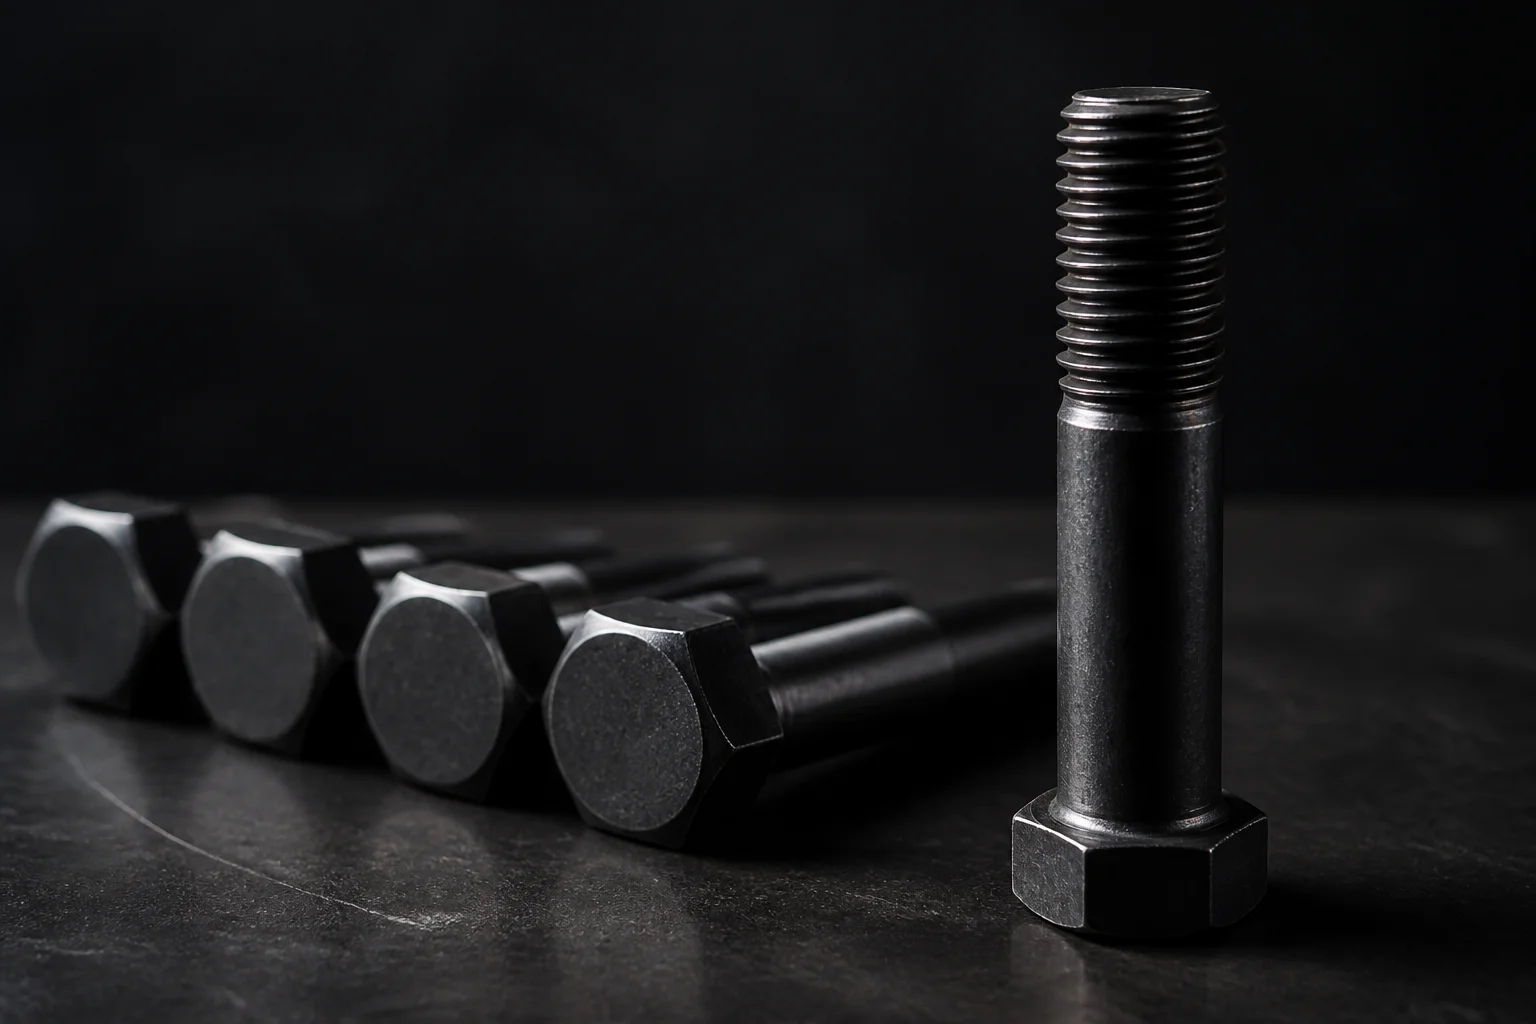
Parafusos sextavados classe 10.9 com acabamento em óxido preto ou fosfato e óleo. A marcação na cabeça indica a resistência. Não informa quantas vezes a peça passou por um tanque de ácido.
Se a aplicação realmente precisar de 12.9, compre e controle o processo. Se precisar de 10.9, não aceite 12.9 como uma atualização. Maior resistência aumenta a carga de aperto e compromete a ductilidade. Por esse motivo, nossa linha de parafusos sextavados é cotada por classe e por método de revestimento.
O que a confeitaria faz e o que ela não faz.
Assar é a resposta da indústria, e é uma resposta real. É também a etapa mais superestimada em todo o processo.
O princípio é simples. O hidrogênio que ainda está em movimento pode ser expelido pelo calor. Aqueça a peça a uma temperatura controlada por um período definido, e os átomos dissolvidos difundirão de volta para a superfície e sairão. A norma ISO 4042 estabelece os requisitos de cura térmica para fixadores galvanizados, incluindo a faixa de temperatura, a duração e o intervalo máximo entre a galvanização e a cura térmica. A norma ASTM B850 abrange tratamentos pós-revestimento para reduzir o risco de fragilização no mesmo tema.
Três condições determinam se assar tem algum efeito.
O atraso. O processo de cura precisa começar dentro do prazo permitido pela norma. Uma peça deixada em uma cesta durante a noite, ou durante o fim de semana, teve horas para que o hidrogênio migrasse para os locais de onde não pode escapar. A cura tardia movimenta o gás que já está aprisionado. A cura antecipada movimenta o hidrogênio que ainda está em movimento. São processos diferentes.
A temperatura. Se for muito baixa, a difusão é lenta demais para fazer diferença em um turno de produção. Se for muito alta, começa-se a afetar o processo de têmpera da peça, o que também resulta em perda de resistência. A cura térmica é um tratamento térmico, não um aquecimento, e a faixa de temperatura especificada existe por um motivo.
A duração. Tempo em temperatura adequada, não tempo com a porta do forno aberta. Uma fornada colocada fria e a contagem do tempo começa no momento em que o interruptor é acionado, mas não foi assada pelo período indicado.
Agora, os limites.
Assar não repara uma parte que já está rachada. Rachaduras não se fecham. Muita coisa que rachou na cesta ainda vai rachar na assadeira, só que mais tarde e em um lugar diferente.
O aquecimento não remove o hidrogênio que já se recombinou em gás em uma inclusão ou contorno de grão. A difusão atua sobre os átomos dissolvidos. Uma molécula presente em um vazio não se deslocará à temperatura de aquecimento.
A secagem em estufa não elimina o hidrogênio absorvido posteriormente. A limpeza ácida em uma área de serviço, a desincrustação durante a manutenção, a corrosão em um ambiente úmido ou a proteção catódica podem introduzir hidrogênio em um parafuso de alta resistência muito tempo depois de sua instalação. É por isso que a fragilização por hidrogênio em parafusos não é apenas um problema de fábrica. É um problema que afeta todo o ciclo de vida de qualquer equipamento enterrado, submerso ou exposto a produtos químicos.
E o processo de assar não pode ser aplicado retroativamente. Uma ordem de compra que diz "assar se necessário" transfere a decisão para quem estiver operando o forno naquele dia. Os parâmetros de assar devem constar no desenho, com a norma especificada.
Nos registros: uma ficha de aquecimento comprova que o forno estava quente. Ela não comprova que esses parafusos estavam lá dentro, a menos que a ficha contenha o número do lote. Os galvanizadores que entendem o risco mantêm fichas de carregamento. Os compradores que entendem o risco as solicitam.
O método de revestimento define a exposição.
A seleção do revestimento é onde se decide a maior parte desse risco. Normalmente, por alguém que pensa apenas na corrosão. O revestimento define o processo. O processo define a exposição ao hidrogênio.
A galvanização a quente conforme a norma ISO 4042 é a solução barata, conhecida e com dimensões precisas. Camada fina. Espessura controlada. Acabamento brilhante. É também o método que permite a imersão de uma peça de alta resistência em um banho gerador de hidrogênio, e é daí que surge a necessidade de cura em estufa.
O revestimento de zinco em flocos, conforme a norma ISO 10683, é aplicado por imersão-centrifugação ou pulverização, e não por eletrólise. Não há geração catódica de hidrogênio na superfície da peça durante o revestimento. O pré-tratamento ácido ainda requer atenção, e a norma o aborda, mas o mecanismo dominante é eliminado do processo. É por isso que o revestimento de zinco em flocos é a recomendação padrão para peças das classes 10.9 e 12.9 que necessitam de resistência à corrosão.
A galvanização a quente, segundo as normas ISO 10684 ou ASTM F2329, utiliza zinco fundido em alta temperatura, e não por eletrólise. A exposição é, portanto, diferente. A galvanização a quente traz seus próprios problemas: folga na rosca, porcas com rosca excessiva e um ciclo térmico que uma peça de alta resistência pode não suportar. Esses problemas são abordados em nossa nota sobre fixadores galvanizados a quente . A questão aqui é o contraste. A galvanização a quente altera o modo de falha, não apenas o acabamento.
O revestimento com fosfato e óleo, ou óxido negro, praticamente não oferece proteção contra corrosão em ambientes externos e pode envolver etapas com ácido. Em ambientes internos, como em instalações secas, costuma ser o acabamento de menor risco disponível para peças de alta resistência. Para a estrutura de uma máquina que nunca é exposta à chuva, frequentemente é a solução ideal e quase nunca a primeira opção cotada.
| Rota de revestimento | Exposição ao hidrogênio | Adequado para telas de 10,9 / 12,9 polegadas. | Quanto isso te custa? |
|---|---|---|---|
| Zinco eletrodepositado, ISO 4042, sem cura | Máxima qualidade. Limpeza ácida com deposição catódica, sem remoção de qualquer componente. | Não é aceitável na prática. | Menor custo de fatura, maior exposição a falhas em campo que você será responsável. |
| Zinco eletrodepositado, ISO 4042, cozido | Alto no momento da deposição, reduzido posteriormente se o tempo e a temperatura forem mantidos. | Aceitável com controle de processo e evidências. | Etapa adicional do processo, capacidade do forno, documentação do lote, testes periódicos |
| Zinco-níquel eletrodepositado | Alto. Ainda eletrolítico. | Os mesmos controles do zinco, sem atalhos. | Custo de revestimento mais elevado e a mesma carga de trabalho de cura e teste. |
| Flocos de zinco, ISO 10683 | Baixa. Deposição não eletrolítica, pré-tratamento ainda controlado. | Rota preferencial para ambas as turmas | Custo de revestimento mais elevado, prazo de entrega mais longo, aparência menos brilhante, necessidade de dados de fricção. |
| Zinco mecânico | Baixo. Sem hidrogênio eletrolítico na peça. | Adequado, principalmente, para tamanhos menores. | Gama de tamanhos limitada, acabamento fosco, fios mais espessos. |
| Galvanizado a quente, ISO 10684 / ASTM F2329 | Mecanismo diferente, zinco fundido em vez de eletrólise. | Geralmente limitado à classe 8.8 e inferior. | Revestimento espesso, porcas com rosca excessiva, ciclo de aquecimento, sem encaixe de rosca fina. |
| Fosfato e óleo, ou óxido preto | De baixa a moderada, dependendo das etapas ácidas utilizadas. | Adequado para uso interno, sem risco de corrosão em ambientes externos. | Barato, rápido e enferruja. Adequado apenas para uso em ambientes secos. |
O revestimento mais barato apresenta o maior risco de processo. O mais caro apresenta o menor risco.
Por que a rachadura demora de 24 a 72 horas?
O atraso não é misterioso. É o tempo que o mecanismo precisa.
O hidrogênio presente na estrutura cristalina não quebra nada por si só. Ele precisa de tensão. O aperto fornece essa tensão. O parafuso se estica, a raiz da rosca é carregada e o filete da cabeça do parafuso entra em tensão. Agora existe um campo de tensão e uma concentração de átomos de hidrogênio no mesmo local.
O hidrogênio migra para o ponto de tensão triaxial máxima, logo à frente da ponta da trinca. Ali, ele reduz a coesão local da rede cristalina. Uma trinca muito pequena se inicia. Ela cresce lentamente no começo, depois mais rapidamente, porque uma trinca mais longa concentra mais tensão e atrai mais hidrogênio.
Esse crescimento depende do tempo. Não é instantâneo. Uma peça pode levar um dia inteiro para chegar ao ponto em que a seção restante não consegue suportar a carga, e então ela cede de uma só vez, sem deformação, a uma tensão que suportava facilmente no dia anterior.
A consequência prática é desagradável. A brecha para a falha de um parafuso pode surgir depois que o produto já foi recebido, instalado, apertado e inspecionado. Nada no processo de recebimento cobre essa brecha.
Isso também explica uma conclusão falsa. Um teste de carga de prova na fábrica é curto. A peça é aprovada porque o mecanismo não teve tempo de ser concluído. A norma ISO 15330 existe para essa lacuna.
O aspecto da pré-carga é abordado em nosso guia sobre torque de aperto e carga de fixação . A fragilização requer tensão de tração. Uma junta pré-carregada fornece essa tensão permanentemente.
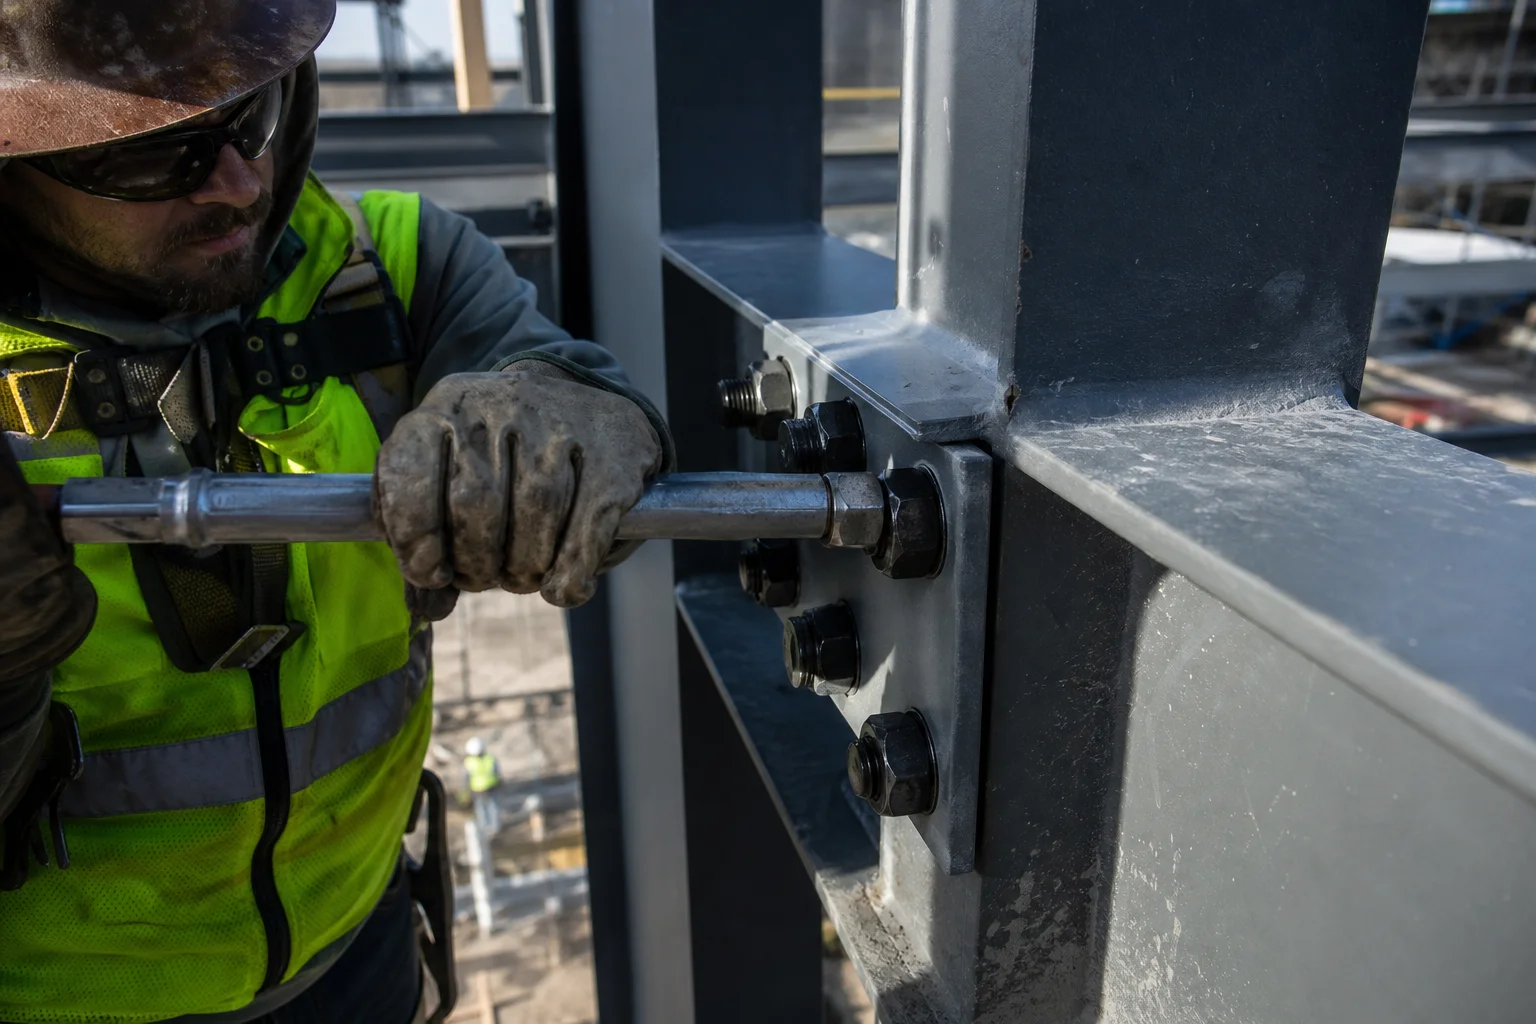
Uma estrutura de aço repleta de parafusos de alta resistência. Cada um deles está sob carga de tração constante desde o dia em que é apertado. Essa é a tensão que o mecanismo estava esperando.
Testes que conseguem ver e testes que não conseguem.
O controle de processo é a solução mais barata. A norma ASTM F1940 descreve um método para verificar se um processo de revestimento está sendo controlado adequadamente para manter o risco de fragilização por hidrogênio baixo. O teste é realizado em uma peça de teste, não em suas peças, e indica se a linha de produção está funcionando corretamente. Execute o teste periodicamente e você terá uma tendência. Ignore-o e você terá apenas uma opinião.
A aceitação do lote é o que gera custos. A norma ISO 15330 estabelece um teste de pré-carga para detectar fragilização por hidrogênio em fixadores, utilizando uma superfície de apoio paralela e uma carga sustentada. As peças são carregadas e mantidas nessa posição, e as que falham o fazem durante o teste. É um processo destrutivo. Além disso, a amostragem é realizada, o que significa que o resultado se refere a um lote, e não a cada parafuso individualmente na caixa.
A análise de falhas é a mais demorada. Uma superfície de fratura sob ampliação mostra se o mecanismo foi frágil. Trincas intergranulares próximas à origem, sem covinhas, sem lábios de cisalhamento. Isso responde ao "porquê" depois do ocorrido. Não ajuda a enviar o próximo lote.
O que não se pode ver: inspeção dimensional, inspeção visual, espessura do revestimento, medição da rosca, ensaio de tração padrão e verificação de dureza. Cada um desses procedimentos é importante. Nenhum deles, porém, detecta uma peça que irá trincar na quinta-feira.
Este é o limite honesto da inspeção de entrada. O único controle confiável reside a montante, no percurso do processo e nas evidências de que o percurso foi seguido.
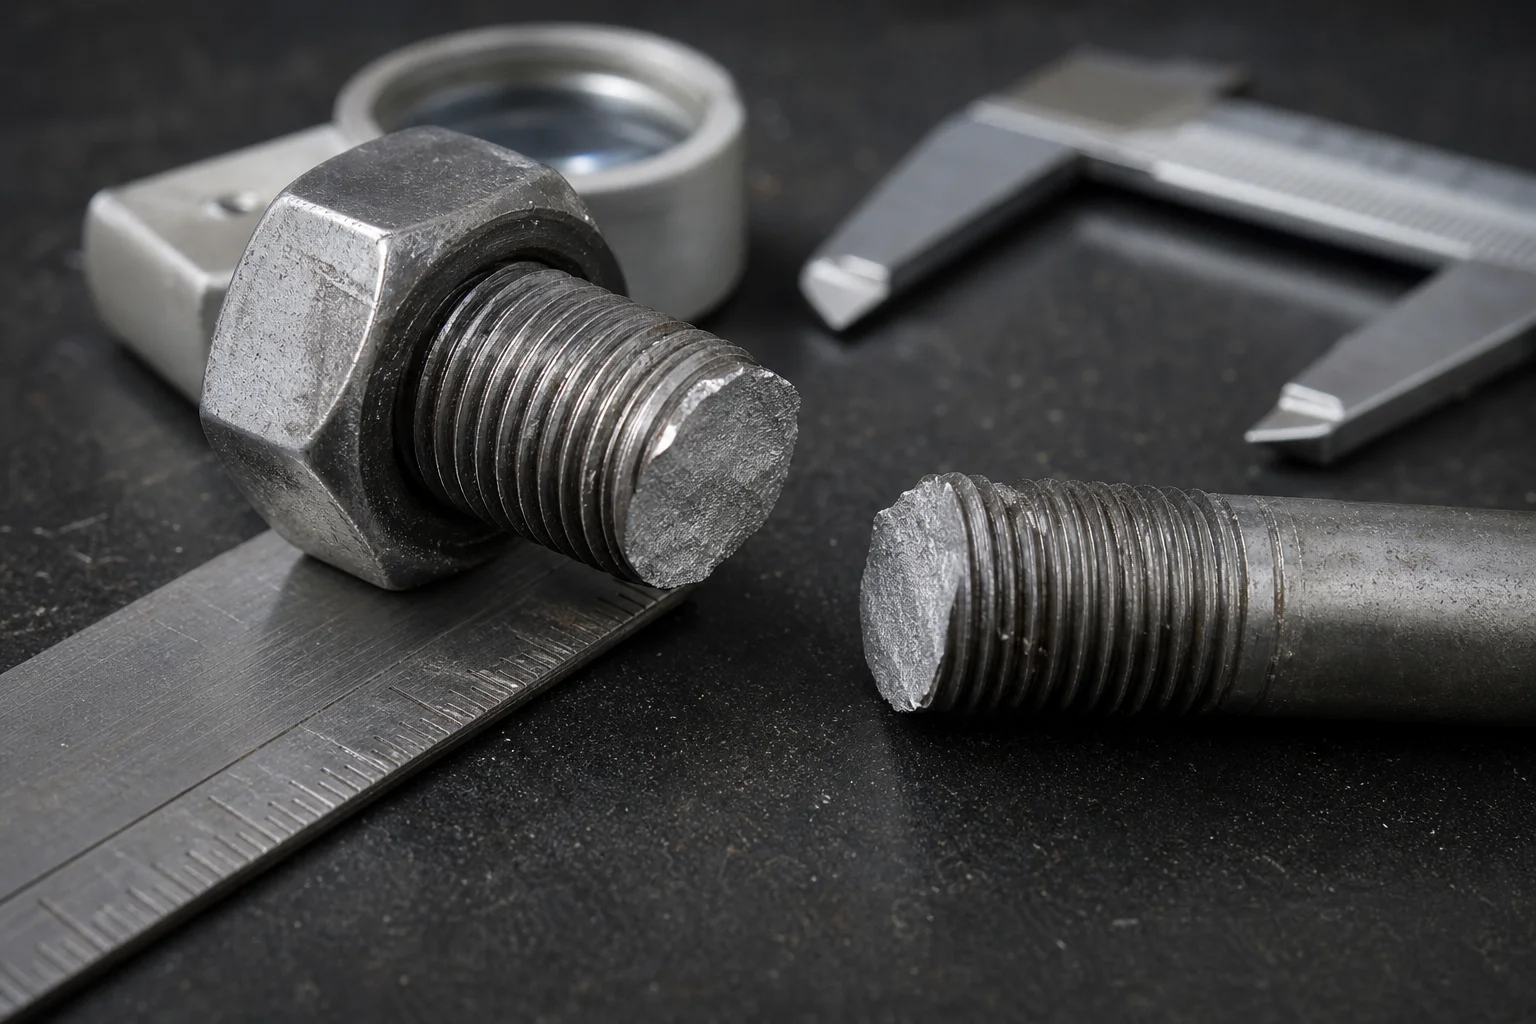
Um teste de flexão ou de carga sustentada quebra as peças que você pode substituir, de modo que as peças que você envia não quebrem em serviço. A superfície de ruptura é plana e brilhante, sem estricção.
As linhas que transferem o risco para o fornecedor
Eis o cerne comercial do argumento. A fragilização é um risco de processo. O risco de processo pertence à parte proprietária do processo. Se o seu pedido de compra for omisso, essa parte é você, porque aceitou um caminho não especificado e pagou por ele.
Uma ordem de compra não precisa ser longa. Ela precisa ser específica nos pontos em que o silêncio custa caro. Seis cláusulas abrangem a maior parte disso.
Indique a classe e a norma. "Classe 10.9 conforme ISO 898-1" é um bom ponto de partida. Adicione a faixa de tamanho e a tolerância da rosca, pois a geometria do entalhe na raiz da rosca faz parte do estado de tensão.
Dê o nome do revestimento e sua norma. "Zinco em flocos conforme ISO 10683" e "zinco eletrodepositado conforme ISO 4042" são dois produtos diferentes com dois perfis de risco diferentes. Um termo genérico como "zincado" não é uma especificação.
Indique os requisitos de secagem, incluindo o tempo. Se o processo for eletrolítico, faça referência à norma ISO 4042 e especifique que a secagem deve ocorrer dentro do intervalo permitido pela norma, na temperatura e duração nela indicadas. Exija o registro de secagem por lote.
Nomeie o teste de aceitação e a amostragem. ISO 15330 para verificação de lote. ASTM F1940 para controle de processo. Informe quem realiza a amostragem, com que frequência e o que acontece com um lote reprovado. O silêncio aqui significa que o fornecedor escolhe, e o fornecedor escolhe a interpretação mais barata do requisito.
Dê um nome à regra de retrabalho. Qualquer novo revestimento após uma rejeição exige novo cozimento e novos testes, e o lote deve ser identificado como retrabalhado. Essa única linha preenche a lacuna mais comum em toda a cadeia.
Nomeie o pacote de evidências. Certificado de revestimento, registro de cura, relatório de ensaio e certificado de material vinculados ao número do lote na caixa. Não a uma família de produtos. Ao lote.
| Linha PO | Redação fraca a evitar | Redação que transfere o risco |
|---|---|---|
| Classe de propriedade | "Parafusos de alta resistência" | Classe 10.9 conforme ISO 898-1, rosca 6g, marcação conforme especificado |
| Rota de revestimento | "Zincado, transparente" | Zinco em flocos conforme ISO 10683, ou zinco eletrodepositado conforme ISO 4042 com tratamento térmico. |
| Cozimento | "Asse se necessário" | Assar conforme a norma ISO 4042 dentro do intervalo especificado após o revestimento; registro do forno por lote. |
| Verificação de lote | "Fornecedor deve garantir que não haja fragilização" | Teste ISO 15330 por lote, tamanho da amostra especificado; falha no teste rejeita o lote. |
| Controle de processo | Nada. | Verificação ASTM F1940 na linha de galvanoplastia, frequência especificada, relatório sob consulta. |
| Reformulação | "Rejeições podem ser corrigidas" | As peças rebanhadas serão reaquecedas, retestadas e identificadas como retrabalhadas. |
| Registros | "Certificado de conformidade" | Registro de cozimento, relatório de teste e certificado de material vinculados ao número do lote na caixa. |
| Controle de alterações | "Acabamento equivalente aceitável" | Nenhuma alteração no processo de revestimento, galvanização ou tratamento térmico será permitida sem aprovação por escrito. |
A última linha é a que geralmente é ignorada. Os fornecedores trocam de subcontratados de galvanoplastia por questões de capacidade, preço ou porque uma linha está inativa. Um galvanizador diferente significa um banho ácido e um forno diferentes. O parafuso permanece o mesmo. O risco, não.
Nada disso é incomum. Um fornecedor de fixadores competente já utiliza esses controles para clientes dos setores automotivo e de máquinas. As cláusulas simplesmente tornam esses controles visíveis e contratuais, em vez de presumidos.
Para trabalhos estruturais, o mesmo princípio se aplica com uma pilha padrão diferente. Um fabricante de parafusos estruturais que trabalha com montagens de acordo com as normas ASTM F3125 ou EN 14399 possui suas próprias regras de revestimento e teste, e essas regras já tratam a galvanização e a eletrodeposição de forma diferente. Não utilize um modelo de pedido de compra de maquinário em um pedido estrutural sem antes verificá-lo.
Perguntas que os compradores realmente fazem
Como posso saber se meus parafusos correm risco antes que falhem?
Não é possível inspecionar o risco em uma peça. Você só pode inspecionar o processo de fabricação. Pergunte qual rota de revestimento foi utilizada, se foi eletrolítica, quando a cura começou em relação à galvanoplastia e qual teste de lote foi realizado. Se essas respostas forem vagas, o risco não está quantificado.
Assar um parafuso eletrogalvanizado de classe 10.9 o torna seguro?
O processo de cura em estufa reduz o risco quando realizado de acordo com a norma ISO 4042, dentro do intervalo permitido, na temperatura e duração especificadas. Não o elimina, e não tem efeito em uma peça que já apresentou rachaduras. A cura em estufa é um controle, não uma solução.
Por que os parafusos de classe 8.8 raramente apresentam esse problema?
Menor resistência significa maior ductilidade. A ponta de uma pequena trinca se rompe em vez de se propagar, portanto, a mesma dose de hidrogênio causa muito menos danos. A classe 8.8 não é imune e existem casos graves, mas a margem de tolerância é maior.
O zinco em flocos é realmente mais seguro do que o zinco eletrodepositado?
Para fragilização por hidrogênio em parafusos, sim, pois não há deposição eletrolítica na superfície da peça. A norma ISO 10683 ainda exige que o pré-tratamento seja controlado, visto que as etapas com ácido podem introduzir hidrogênio. A vantagem é que o principal mecanismo é eliminado do processo.
Posso simplesmente especificar 12,9 e reduzir o número de parafusos?
Você pode, e isso tornará a junta menor. Também aumenta a sensibilidade do processo. Menos parafusos, porém mais resistentes, suportam mais carga cada um e toleram menos erros; portanto, reforce os requisitos do processo em vez de flexibilizá-los.
Qual é a aparência de uma falha por fragilização por hidrogênio?
Sem estricção na fratura. Uma origem plana e brilhante perto do filete da cabeça ou da primeira rosca engatada, e sem deformação da haste. Parece que o parafuso foi cortado, não puxado, e isso ocorre bem abaixo da resistência nominal.
Devo testar todos os lotes ou apenas o primeiro?
Em todos os lotes onde o processo de revestimento é eletrolítico e a classe é 10.9 ou 12.9, o processo varia, não o desenho. Trocas de galvanizador, falhas no forno ou atrasos na produção podem ocorrer entre lotes.
Um parafuso que falhou na quinta-feira foi decidido três semanas antes.
A fragilização por hidrogênio em parafusos é um defeito de processo com um mecanismo de retardo. Ela se inicia no tanque de ácido e no banho de revestimento. É detectada na chave dinamométrica. E é descoberta no pior momento possível, por alguém que não tinha como evitá-la.
É por isso que o cais de recebimento não consegue resolver isso. Medidores, certificados e inspeções visuais descrevem uma peça que está em conformidade hoje. Nenhum deles descreve o que a peça fará depois de um dia sob carga.
Os pontos de controle são poucos e todos estão a montante. Escolha um método de revestimento que não gere hidrogênio ou aceite o método eletrolítico com cura em estufa conforme a norma ISO 4042 e comprovação de que o tempo de cura foi respeitado. Mantenha a integridade do processo. Teste o lote conforme a norma ISO 15330, verifique a linha de produção conforme a norma ASTM F1940 e inclua tudo no pedido.
Doze anos de experiência em exportação confirmam isso sempre. Os compradores que nunca se deparam com essa falha não são aqueles com os relatórios de inspeção mais extensos. São aqueles cujas ordens de compra especificam o processo.
A JingleFix fornece parafusos sextavados, fixadores estruturais e peças personalizadas de Ningbo, com orçamentos definidos por classe de propriedade, método de revestimento e requisitos de teste, e documentação acordada por pedido. Se você tiver uma peça de classe 10.9 ou 12.9 que será submetida a um processo eletrolítico, envie o desenho e as especificações do ambiente de serviço. Informaremos qual o método de revestimento mais adequado e a documentação necessária.
Encontre um caminho processual que você possa defender.
Envie seu desenho, a classe do imóvel e o ambiente de serviço. Responderemos com o método de revestimento que recomendamos, os requisitos de cura e teste, e os registros que podemos fornecer para esse lote específico.
Envie sua solicitação agora →Ou envie um e-mail para sales@jinglefix.com · WhatsApp +86 13958236696