Водородное охрупчивание болтов: почему 10,9% деталей трескаются через несколько дней после нанесения покрытия.
Болты прошли проверку. По размерам. Визуально. Их измерили, покрыли гальваническим покрытием, подвергли термической обработке, упаковали в коробку и отправили с сертификатом в картонной упаковке.
Затем слесарь затянул одну из них на раме станка с усилием 340 Н·м. Это было меньше, чем указано на чертеже. Головка отвалилась у него в руке. Никакого растяжения. Никакого предупреждения. Никакого шума до самого удара.
Деталь была в порядке, когда сошла с линии гальванического покрытия. Она была в порядке и на приемном причале. Она была в порядке в восемь утра, а к обеду стала браком.
Именно эта задержка и является главной проблемой водородного охрупчивания болтов. Повреждение происходит в резервуаре с кислотой, а не в самом гаечном ключе. Гаечный ключ лишь «собирает долг».
В этой статье рассматриваются классы 10.9 и 12.9, поскольку именно там сосредоточен риск. В ней освещаются вопросы о том, куда проникает водород, почему происходит утечка из более низких классов, что может и чего не может исправить печь для обжига, как выбор покрытия влияет на уровень воздействия, а также какие именно строки в заказе на покупку следует указать, чтобы риск был возложен на сторону, способную его контролировать.
Трещина появляется уже после подписания документов.
Процесс охрупчивания происходит по определенному сценарию. Эта последовательность повторяется с монотонной регулярностью.
Сталь травлена. Сталь покрыта гальваническим покрытием. Детали выглядят правильно. Толщина покрытия соответствует допускам. Твердость в норме. Резьба проверена. Образец помещается на разрывную машину и выдерживает нагрузку. Партия отгружается.
Спустя несколько дней болт ломается под нагрузкой, которую он должен выдерживать без проблем. Иногда это происходит ниже контрольной нагрузки. Часто это случается во время первой затяжки или в течение нескольких часов после нее.
Разлом имеет характерные признаки. Незначительное или полное отсутствие сужения. Плоская, блестящая зона вблизи начала. Трещина, начавшаяся под галтелем головки или у основания первой зацепленной резьбы, где уже концентрируется напряжение.
Приемный контроль этого не обнаруживает. В протоколе измерений невозможно выявить деталь, которая треснет завтра. Измерение твердости также не позволяет этого сделать. Деталь податлива в день измерения, и механизм, который может привести к ее поломке, невидим в таком масштабе.
Где именно водород проникает внутрь
Водород не поступает вместе со сталью. Он поступает в процессе производства.
Наиболее важны два этапа: кислотная очистка и гальваническое покрытие. Все остальное — это вариации на эти два этапа.
Кислотная очистка. Прежде чем покрытие сможет сцепиться с поверхностью, её необходимо очистить. Обычно это означает травление или погружение в кислоту для удаления окалины, ржавчины и оксидов. В кислоте сталь может поглощать водород. Травление — это первое место, где высокопрочная деталь подвергается риску, и оно происходит до нанесения цинкового покрытия.
Электролитическое осаждение. В цинковой ванне деталь является катодом. На нее осаждается металл. В качестве побочного продукта реакции на той же поверхности одновременно выделяется водород. Часть этого водорода адсорбируется на стали, расщепляется на атомы и диффундирует внутрь.
Оказавшись внутри, водород не стоит на месте. Он мигрирует в сторону разупорядоченных структур: границы зерен, включения, кончики мелких дефектов. Там он рекомбинирует, образуя молекулярный газ. Молекула становится слишком большой, чтобы двигаться. Она накапливается, и локальное давление повышается.
Ничего видимого не происходит. Деталь по-прежнему имеет правильные размеры. Она по-прежнему выдерживает кратковременное растяжение. Но сталь теряет способность деформироваться до разрушения, и именно эта потеря превращает пластичную деталь в хрупкую.
Фосфатирование, кислотная активация перед нанесением цинкового покрытия и некоторые этапы пассивации также увеличивают степень обнажения. Общим фактором является кислотная обработка, генерирующая водород, применяемая к стали, уже подвергнутой термообработке для достижения высокой прочности.
Последовательность действий имеет значение. Деталь, сначала покрытая гальваническим покрытием, а затем обработанная механически, имеет свежую поверхность. Деталь, обработанная механически, а затем покрытая гальваническим покрытием, несет в себе риск повреждения в каждом корне резьбы, в выемке, которая уже была создана геометрией. Порядок операций должен быть указан в спецификации, независимо от того, записан ли он кем-либо.
Ещё один источник проблемы игнорируется. Это отремонтированное покрытие. Когда гальванизатор удаляет старое покрытие и наносит новое, деталь дважды проходит через кислоту и ванну. Переработанная партия — это не то же самое, что и партия, прошедшая первичную обработку.
Какие классы находятся в зоне риска, и почему низшие классы не подвержены риску?
Для механизма необходима твердая сталь. Твердость является удобным показателем, поскольку именно ее контролирует специалист по термообработке, и именно ее может проверить специалист по гальваническому покрытию. Стандарты, регулирующие термообработку, основывают свои требования на твердости, а не на классе свойств, указанном на головке.
Это различие имеет коммерческое значение. Класс — это то, что заказывает покупатель. Твердость — это то, на что реагирует технологический процесс. Деталь может иметь отметку 10,9 и находиться в диапазоне твердости, где риск высок, или в нижней части этого диапазона, где риск ниже. Сама по себе отметка не указывает на то, какой именно случай является наиболее опасным.
Стали классов 4.8 и 5.8 — это низкоуглеродистые стали, которые часто вообще не закаливаются и не отпускаются. Они не защищены от воздействия водорода. Просто их гораздо сложнее сломать под его воздействием. Более низкая прочность оставляет больший пластический запас, поэтому небольшая трещина затупляется, а не расплывается.
Сталь класса 8.8 подвергается закалке и отпуску и может стать хрупкой в суровых условиях. В полевых условиях преобладают стали классов 10.9 и 12.9. Эти стали находятся достаточно высоко на кривой прочности, поэтому у них остается очень мало пластичности, чтобы поглотить вершину трещины.
Класс 12.9 — это самый высокий показатель прочности в обычном применении. Он часто используется именно в тех областях, где требуется тонкое, декоративное гальваническое покрытие. Компактные соединения, станки, автомобильные кронштейны, литые корпуса.
| Класс свойств (ISO 898-1) | Состояние и уровень силы | воздействие хрупкости | Какие изменения произойдут при покупке? |
|---|---|---|---|
| 4.8 / 5.8 | Низкоуглеродистая сталь, как правило, не закаленная и не отпущенная. | Низкая пластичность поглощает вершину трещины, а не позволяет ей распространяться. | Обычно допускается стандартное гальваническое покрытие; условия о термообработке требуются редко. |
| 8.8 | Закалённый и отпущенный, средней прочности. | Умеренная сложность. Реальные случаи существуют, обычно на больших участках или при нанесении толстого слоя покрытия. | Контроль процесса обжига и управления технологическим процессом применяется в случаях, когда деталь имеет большие размеры или связана с вопросами безопасности. |
| 10.9 | Закалённый и отпущенный, высокопрочный | Высокий уровень. Наиболее распространенный класс в задокументированных случаях отказов покрытия. | На практике обязательна термообработка по стандарту ISO 4042; предпочтительно нанесение цинкового покрытия в виде хлопьев или механического покрытия. |
| 12.9 | Закалённый и отпущенный, очень высокая прочность. | Серьезно. Достаточно даже небольших ошибок в процессе. | По возможности избегайте электролитического осаждения; в противном случае требуйте проверки процесса и тестирования партии. |
| 12.9, малый диаметр и длинная резьба | Высокая прочность плюс глубокая выемка у основания резьбы. | Серьезная конструкция с меньшей площадью поверхности для осмотра, что затрудняет обнаружение трещины. | Рассматривайте это как меру безопасности; согласуйте образцы и приемку до размещения заказа. |
| Любой класс, переработанная или заново покрытая партия | Второй проход через кислоту и ванну | Уровень выше, чем предполагает класс, потому что охват аудитории удвоился. | Требовать раскрытия информации о доработках; повторное тестирование после любого повторного нанесения покрытия. |
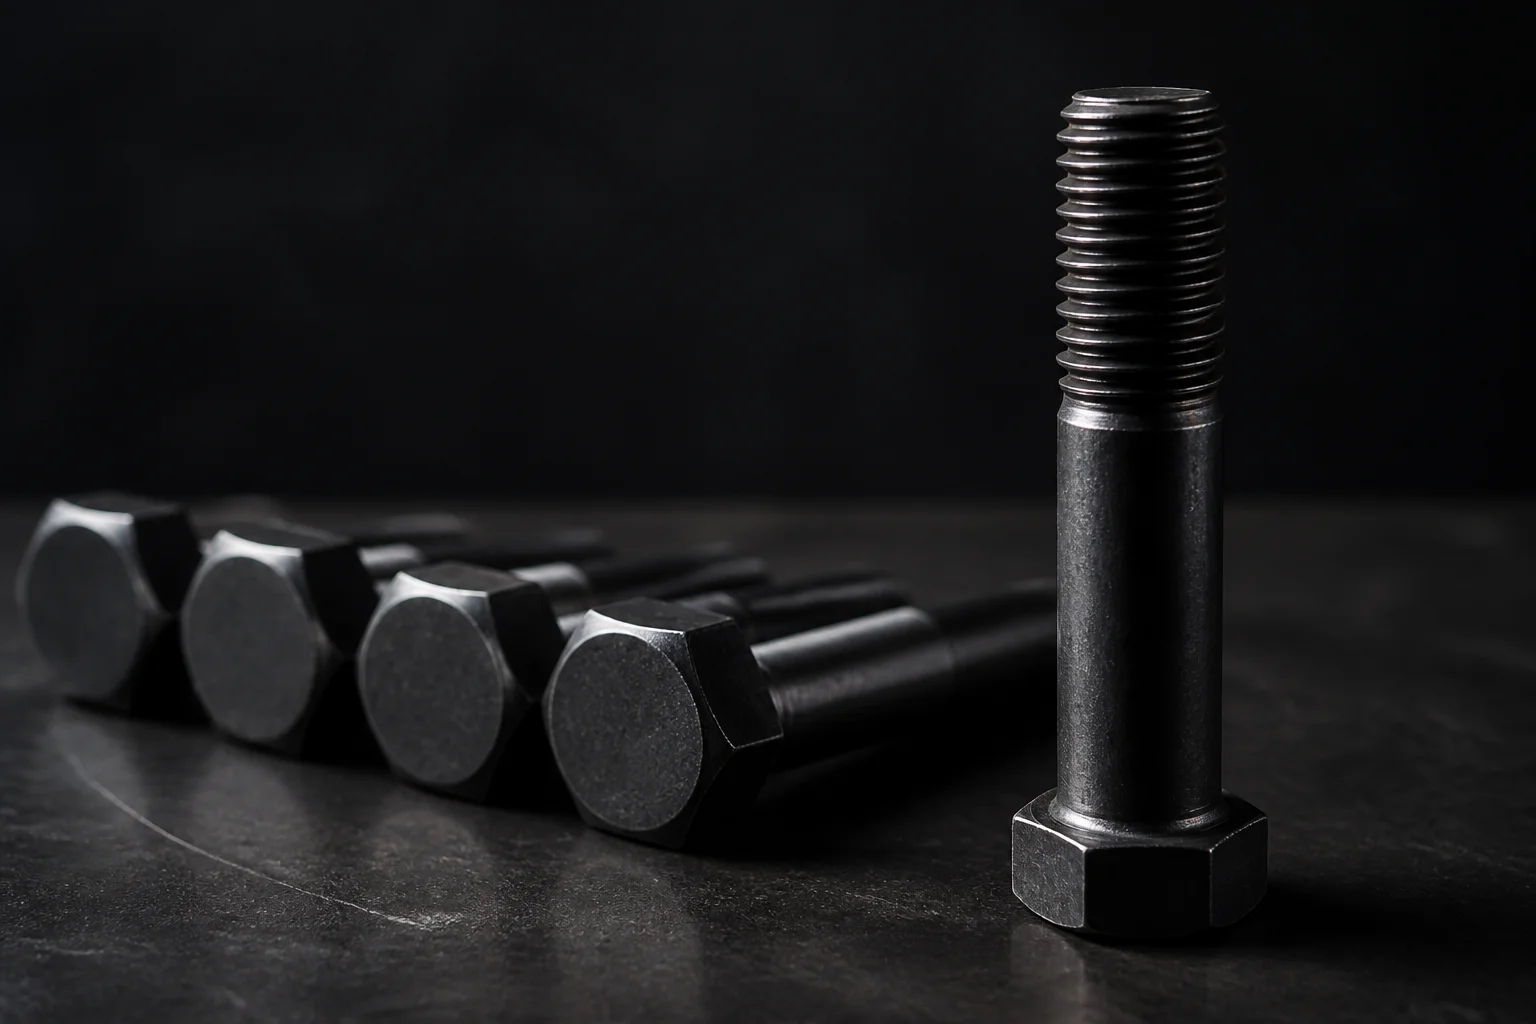
Болты с шестигранной головкой класса 10.9, покрытые черным оксидом или фосфатом и маслом. Маркировка на головке указывает на прочность. Она ничего не говорит о том, сколько раз деталь проходила через кислотную ванну.
Если для применения действительно необходима прочность 12.9, приобретите её и контролируйте процесс. Если необходима прочность 10.9, не соглашайтесь на 12.9 в качестве дополнительной опции. Более высокая прочность увеличивает усилие зажима, но снижает пластичность. Именно поэтому наш ассортимент шестигранных болтов рассчитывается по классу и типу покрытия.
Что дает выпечка и чего она не дает.
Выпечка — это ответ индустрии, и он вполне реален. Однако это также самый преувеличенный этап во всем процессе.
Принцип прост. Водород, который еще подвижен, может быть вытеснен теплом. Если нагреть деталь до контролируемой температуры в течение определенного периода времени, растворенные атомы диффундируют обратно к поверхности и покидают ее. ISO 4042 устанавливает требования к термообработке гальванически покрытых крепежных элементов, включая диапазон температур, продолжительность и максимальную задержку между нанесением покрытия и термообработкой. ASTM B850 описывает постобработку после нанесения покрытия для снижения риска охрупчивания в той же области.
Три условия определяют, окажет ли выпечка вообще какое-либо воздействие.
Задержка. Процесс обжига должен начинаться в пределах, установленных стандартом. Деталь, оставленная в корзине на ночь или на выходные, имеет достаточно времени, чтобы водород переместился в места, откуда он не может покинуть свои участки. Поздний обжиг перемещает уже запертый газ. Ранний обжиг перемещает водород, который еще подвижен. Это разные процессы.
Температура. Слишком низкая температура замедляет диффузию, и она не имеет значения в течение производственной смены. Слишком высокая температура начинает влиять на состояние закалки детали, что является еще одним способом потери прочности. Запекание — это термическая обработка, а не просто разогрев, и диапазон температур указан не просто так.
Продолжительность. Время пребывания при заданной температуре, а не время в дверце печи. Партия, загруженная в холодном виде и отсчитываемая с момента включения выключателя, не выпекалась в течение указанного периода времени.
Теперь о пределах.
Выпекание не восстанавливает уже потрескавшуюся деталь. Трещины не закрываются. Многое из того, что потрескалось в корзине, всё равно потрескается на линии сушки, просто позже и в другом месте.
Обжиг не удаляет водород, который уже рекомбинировал в газообразное состояние во включениях или на границах зерен. Диффузия действует на растворенные атомы. Молекула, находящаяся в пустоте, никуда не переместится при температуре обжига.
Термическая обработка никак не влияет на водород, попавший в болт позже. Кислотная очистка на месте эксплуатации, удаление накипи во время технического обслуживания, коррозия во влажной среде или катодная защита — все это может способствовать проникновению водорода в высокопрочный болт спустя долгое время после его установки. Именно поэтому водородное охрупчивание болтов — это не только проблема заводского производства. Это проблема жизненного цикла любого объекта, находящегося под землей, под водой или подвергающегося воздействию химических веществ.
И процесс выпечки нельзя применять в обратном порядке. Заказ на покупку, в котором указано «выпечка при необходимости», передает решение тому, кто управляет печью в этот день. Параметры выпечки должны быть указаны на чертеже с указанием стандарта.
Что касается документации: таблица выпекания доказывает, что печь была горячей. Она не доказывает, что эти болты находились в ней, если в таблице не указан номер партии. Производители гальванического покрытия, понимающие риски, хранят накладные. Покупатели, понимающие риски, запрашивают их.
Способ нанесения покрытия определяет экспозицию.
Выбор покрытия — это тот этап, на котором определяется большая часть риска. Обычно этим занимается тот, кто думает только о коррозии. Покрытие определяет технологический процесс. Технологический процесс определяет степень воздействия водорода.
Гальваническое цинкование по стандарту ISO 4042 — это недорогое, привычное и точное по размерам решение. Тонкое покрытие. Контролируемая толщина. Яркая поверхность. Это также способ обработки высокопрочной детали в ванне, генерирующей водород, и именно здесь возникает необходимость в термической обработке.
Цинковые хлопья по стандарту ISO 10683 наносятся методом центрифугирования или распыления, а не электролизом. В процессе нанесения покрытия на поверхности детали не происходит катодного образования водорода. Необходимо контролировать кислотную предварительную обработку, и стандарт это учитывает, но основной механизм исключается из процесса. Именно поэтому цинковые хлопья являются рекомендуемым вариантом по умолчанию для деталей классов 10.9 и 12.9, требующих коррозионной стойкости.
Горячее цинкование по ISO 10684 или ASTM F2329 — это расплавленный цинк при высокой температуре, а не электролиз. Воздействие отличается. Горячее цинкование имеет свои проблемы: зазор в резьбе, перенарезанные гайки и температурный цикл, который может быть нежелателен для деталей с очень высокой прочностью. Эти проблемы рассматриваются в нашей заметке о крепежных элементах, подвергнутых горячему цинкованию . Суть здесь в сравнении. Горячее цинкование меняет характер разрушения, а не только покрытие.
Фосфатирование в сочетании с маслом или нанесение черного оксида практически не обеспечивает защиты от коррозии на открытом воздухе и может включать обработку кислотой. В помещении, в сухих условиях, это часто наименее рискованный вариант покрытия для высокопрочных деталей. Для рамы станка, которая никогда не подвергается воздействию дождя, это часто является правильным решением и почти никогда не является первым вариантом, который предлагается.
| маршрут нанесения покрытия | Воздействие водорода | Подходит для размеров 10,9 / 12,9 | Во сколько это вам обойдется |
|---|---|---|---|
| Гальваническое цинкование, ISO 4042, без обжига. | Максимальная эффективность. Кислотная очистка плюс катодное осаждение, ничего не удаляется. | На практике это неприемлемо. | Самая низкая стоимость работ, самый высокий риск поломки в процессе эксплуатации – ваша ответственность. |
| Гальваническое цинкование, ISO 4042, обожженное | Высокая концентрация при осаждении, снижающаяся впоследствии, если соблюдаются сроки и температура. | Приемлемо при наличии контроля процесса и подтверждающих документов. | Дополнительный технологический этап, вместимость печи, документация по партии, периодическое тестирование. |
| цинк-никелевое гальваническое покрытие | Высокий. Все еще электролитический. | Управление такое же, как у Zinc, никаких упрощений. | Более высокая стоимость покрытия при той же нагрузке по термической обработке и испытаниям. |
| Цинковые хлопья, ISO 10683 | Низкий уровень. Неэлектролитическое осаждение, предварительная обработка по-прежнему контролируется. | Предпочтительный маршрут для обоих классов | Более высокая стоимость покрытия, более длительный срок выполнения заказа, более тусклый внешний вид, необходимы данные о трении. |
| Механический цинк | Низкий уровень. Электролитический водород в этой части отсутствует. | Подходит в основном для небольших размеров. | Ограниченный размерный ряд, матовая поверхность, более толстая резьба. |
| Горячее цинкование, ISO 10684 / ASTM F2329 | Другой механизм: расплавленный цинк, а не электролиз. | Обычно это относится к классу 8.8 и ниже. | Толстое покрытие, гайки с избыточной нарезкой резьбы, циклы нагрева, отсутствие мелкой резьбы. |
| Фосфат и масло, или оксид черного металла. | Низкая или умеренная степень кислотности, зависит от используемых кислотных стадий. | Подходит для использования в помещении, не подвержен коррозии на открытом воздухе. | Дешево, быстро, но заржавеет. Подходит только для работы всухую. |
Самое дешевое покрытие несет в себе наибольший технологический риск. Самое дорогое — наименьший.
Почему трещина ждет от 24 до 72 часов
Задержка не является чем-то загадочным. Это время, необходимое механизму.
Водород, находящийся в кристаллической решетке, сам по себе ничего не разрушает. Ему необходимо напряжение. Затяжка его обеспечивает. Болт растягивается, корень резьбы нагружается, а галтель головки подвергается растяжению. Теперь в одном месте возникает поле напряжений и скопление атомов водорода.
Водород мигрирует к точке максимального трехосного напряжения, непосредственно перед вершиной трещины. Там он уменьшает локальную когезию кристаллической решетки. Начинается образование очень маленькой трещины. Сначала она растет медленно, затем быстрее, потому что более длинная трещина концентрирует больше напряжения и втягивает больше водорода.
Этот рост зависит от времени. Он не происходит мгновенно. Детали может потребоваться целый день, чтобы достичь точки, когда оставшаяся часть не сможет выдерживать нагрузку, а затем она разрушается в одно мгновение без деформации, при напряжении, которое она легко выдерживала накануне.
Практические последствия неприятны. Возможность поломки болта может появиться уже после того, как он был принят, установлен, затянут и проверен. Ничто в процессе приемки не покрывает эту возможность.
Это также объясняет ложный вывод. Испытание на прочность под нагрузкой на заводе проводится в короткие сроки. Деталь проходит испытание, потому что механизм не успел завершить свою работу. Стандарт ISO 15330 существует именно для таких случаев.
Вопрос предварительной нагрузки рассматривается в нашем руководстве по моменту затяжки болтов и усилию зажима . Для охрупчивания необходимо растягивающее напряжение. Предварительно нагруженное соединение обеспечивает его постоянно.
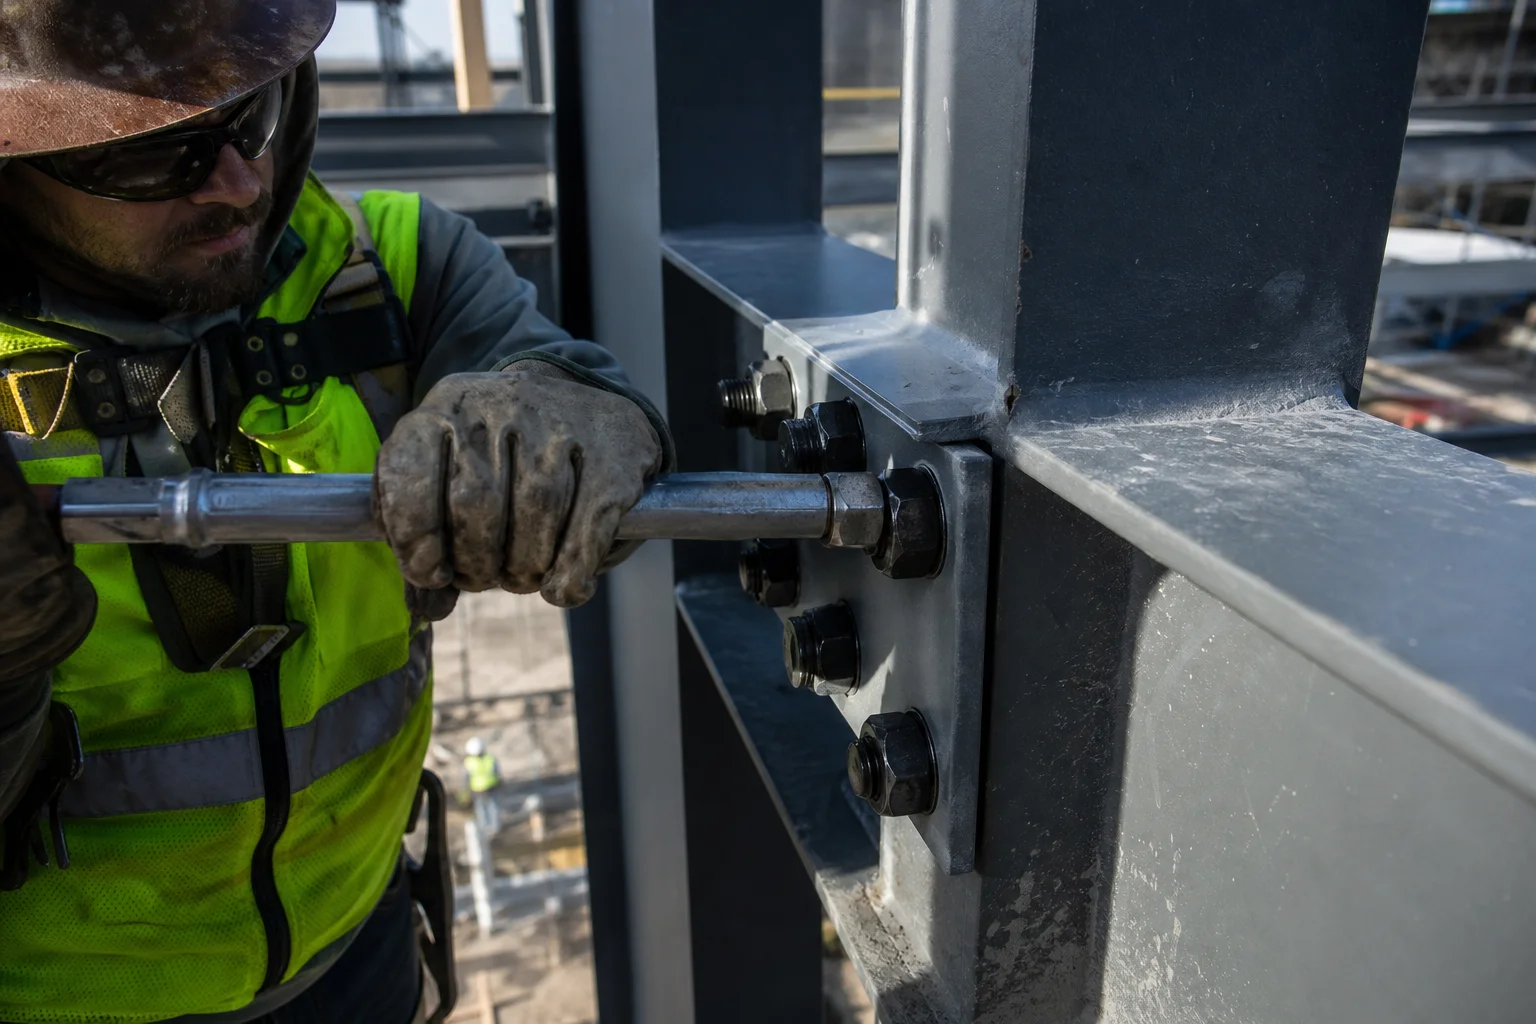
Стальная рама, напичканная высокопрочными болтами. Каждый из них находится под постоянной растягивающей нагрузкой с момента затяжки. Именно такой нагрузки и ждал этот механизм.
Тесты, которые могут это увидеть, и тесты, которые не могут.
Контроль процесса — самый дешевый вариант. Стандарт ASTM F1940 описывает метод проверки того, что процесс нанесения покрытия контролируется достаточно хорошо, чтобы снизить риск водородного охрупчивания. Он проводится на тестовом образце, а не на ваших деталях, и показывает, работает ли линия должным образом. Если проводить его по расписанию, вы получите тенденцию. Если пропустить его, вы получите собственное мнение.
Приемка партии — это то, что обходится дорого. Стандарт ISO 15330 устанавливает испытание на предварительную нагрузку для обнаружения водородного охрупчивания крепежных элементов с использованием параллельной опорной поверхности и постоянной нагрузки. Детали нагружаются и удерживаются, и те, которые не проходят испытание, делают это в ходе испытания. Это разрушающее испытание. Кроме того, проводится выборочный контроль, что означает, что результаты относятся ко всей партии, а не ко всем болтам в коробке.
Анализ причин отказа — это медленный процесс. Поверхность излома под микроскопом показывает, был ли механизм разрушения хрупким. Межзеренное растрескивание вблизи очага, отсутствие ямок, отсутствие срезов. Это отвечает на вопрос «почему» уже после того, как это произошло. Но это не поможет вам отгрузить следующую партию.
Что нельзя увидеть: контроль размеров, визуальный осмотр, толщина покрытия, измерение резьбы, стандартная проверка на растяжение и проверка твердости. Каждый из этих методов стоит провести. Ни один из них не позволит обнаружить деталь, которая треснет в четверг.
Это предел достоверности входного контроля. Единственный надежный контроль находится на этапе подготовки, в технологическом маршруте и в доказательствах того, что маршрут был соблюден.
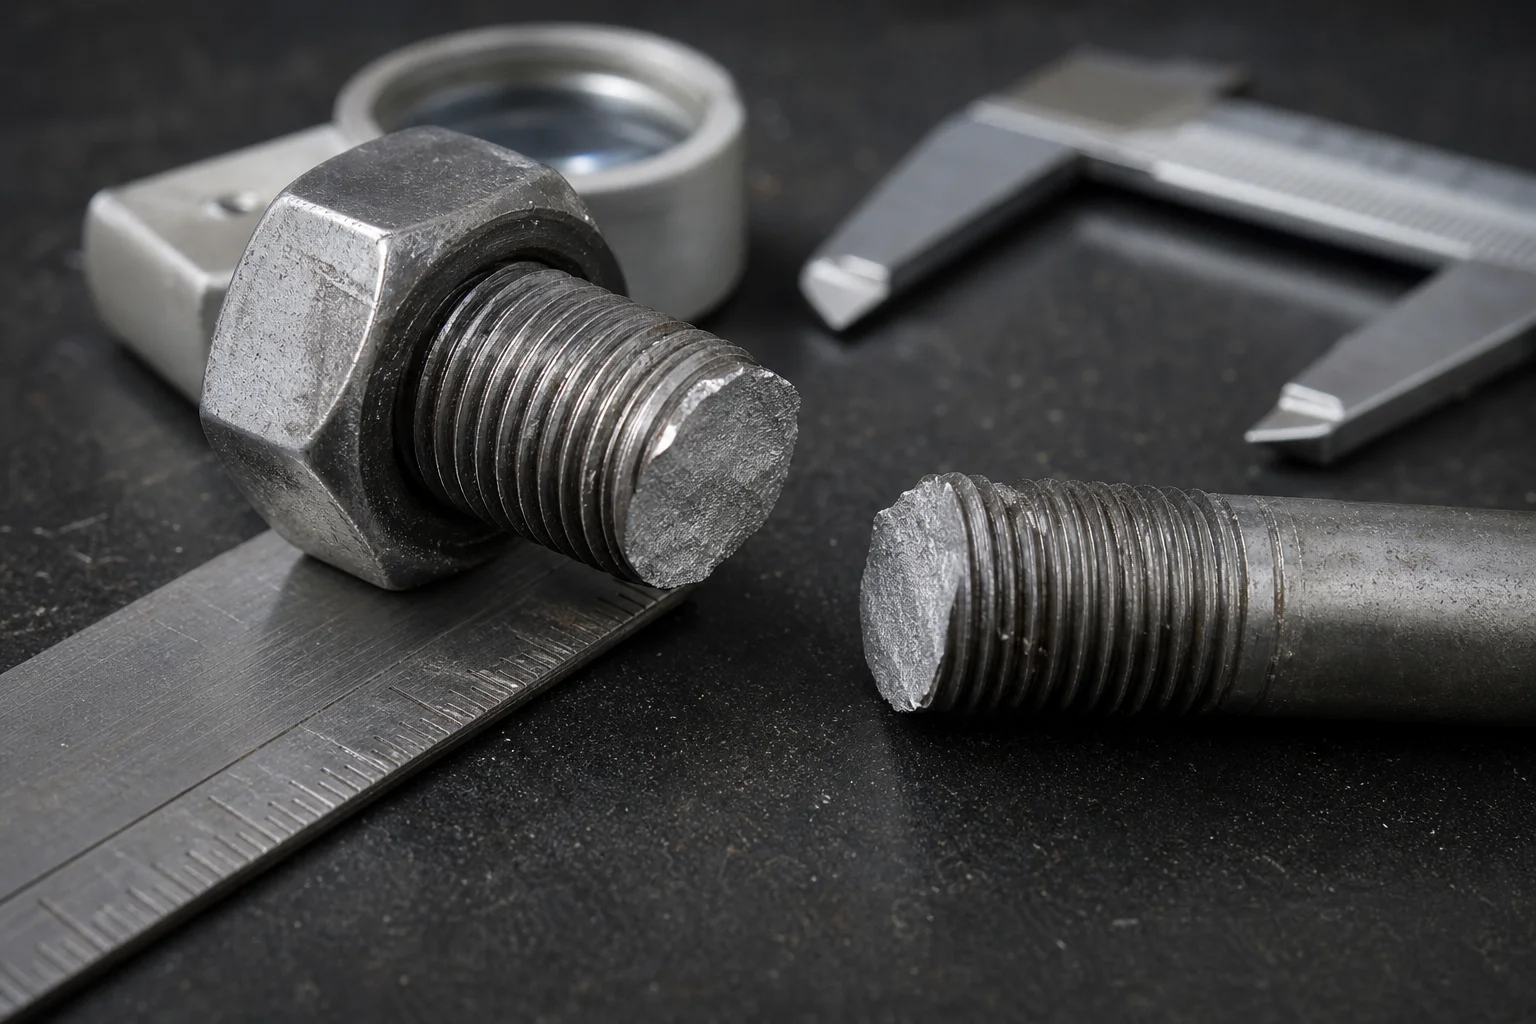
Испытание на изгиб или длительную нагрузку позволяет изготовить запасные части, чтобы отгружаемые детали не вышли из строя в процессе эксплуатации. Поверхность разрушения ровная и блестящая, без сужения.
Линии, которые перекладывают риск на поставщика.
Вот в чём заключается коммерческая суть аргумента. Хрупкость — это производственный риск. Производственный риск лежит на стороне, владеющей этим процессом. Если в вашем заказе на покупку об этом ничего не сказано, то этой стороной являетесь вы, потому что вы приняли неопределённый маршрут и оплатили его.
Заказ на покупку не обязательно должен быть длинным. Он должен быть конкретным в тех местах, где молчание обходится дорого. Шесть пунктов охватывают большую часть этого.
Укажите класс и стандарт. Например, «Класс 10.9 по ISO 898-1». Добавьте диапазон размеров и допуск на резьбу, поскольку геометрия выемки у основания резьбы является частью напряженного состояния.
Укажите тип покрытия и его стандарт. «Цинковое покрытие в хлопьях по ISO 10683» и «гальваническое цинкование по ISO 4042» — это два разных продукта с двумя разными профилями риска. Общее словосочетание «цинковое покрытие» не является спецификацией.
Укажите требования к выпечке, включая время. Если используется электролитический способ, сошлитесь на ISO 4042 и укажите, что выпечка должна производиться в пределах интервала, разрешенного стандартом, при указанной температуре и продолжительности. Необходимо предоставить протокол работы печи для каждой партии.
Укажите тип приемочных испытаний и порядок отбора проб. ISO 15330 для проверки партий. ASTM F1940 для управления технологическим процессом. Укажите, кто проводит отбор проб, как часто и что происходит с некачественной партией. Молчание здесь означает, что поставщик выбирает наиболее дешевую интерпретацию требований.
Назовите правило доработки. Любое повторное покрытие после брака требует повторной термообработки и повторного тестирования, и партия должна быть помечена как доработанная. Эта единственная строка устраняет наиболее распространенный пробел во всей цепочке.
Укажите, к какому комплекту документов относятся: сертификат покрытия, протокол обжига, протокол испытаний и сертификат на материал, привязанный к номеру партии, указанному на упаковке. Не к семейству продуктов, а к партии в целом.
| линия PO | Слабая формулировка, чтобы избежать | Формулировка, передающая риск |
|---|---|---|
| Класс свойств | «Высокопрочные болты» | Класс 10.9 по ISO 898-1, нить 6g, маркировка согласно спецификации. |
| маршрут нанесения покрытия | "Оцинкованное, прозрачное" | Цинковые хлопья по стандарту ISO 10683 или цинковое покрытие, нанесенное методом электролиза по стандарту ISO 4042 с последующей обработкой огнем. |
| Выпечка | "При необходимости можно испечь" | Выпекать в соответствии со стандартом ISO 4042 в течение указанного интервала после нанесения покрытия; данные о работе печи для каждой партии. |
| Проверка партии | «Поставщик гарантирует отсутствие охрупчивания» | Испытание по стандарту ISO 15330 проводится на каждую партию, указанный размер выборки, несоответствие требованиям приводит к отбраковке партии. |
| Управление процессом | Ничегошеньки. | Проверка по стандарту ASTM F1940 на линии гальванического покрытия, указана периодичность, отчет по запросу. |
| Переработка | "Отклоненные товары могут быть исправлены" | Детали, прошедшие повторное гальваническое покрытие, подлежат повторной термообработке, повторному тестированию и идентификации как отремонтированные. |
| Записи | «Сертификат соответствия» | Протокол испытаний, протокол испытаний и сертификат на материал, привязанный к номеру партии, указанному на упаковке. |
| Изменение управления | «Допустимо аналогичное покрытие» | Изменение способа нанесения покрытия, оборудования для гальванической обработки или термообработки без письменного разрешения запрещено. |
Последняя строка — та, которую пропускают. Поставщики меняют субподрядчиков по гальваническому покрытию из-за производственных мощностей, цены или простоя линии. Другой поставщик гальванического покрытия означает другую кислотную ванну и другую печь. Болт остается неизменным. Риск — нет.
В этом нет ничего экзотического. Опытный поставщик крепежных изделий уже использует подобные механизмы контроля для клиентов из автомобильной и машиностроительной отраслей. Эти пункты просто делают такие механизмы контроля видимыми и обязательными в договоре, а не подразумеваемыми.
Для строительных работ применяется тот же принцип, но с другим стандартом комплектации. Производитель строительных болтов, работающий по стандартам ASTM F3125 или EN 14399, имеет свои собственные правила нанесения покрытий и испытаний, и эти правила уже по-разному регулируют гальванизацию и гальваническое покрытие. Не используйте шаблон заказа на оборудование при выполнении строительных работ, не проверив его.
Вопросы, которые действительно задают покупатели
Как я могу определить, находятся ли мои болты в опасности, прежде чем они выйдут из строя?
Вы не можете оценить риск, заложенный в самой детали. Вы можете проверить только процесс ее изготовления. Спросите, какой способ нанесения покрытия использовался, был ли он электролитическим, когда началось запекание относительно нанесения покрытия и какие испытания партии проводились. Если ответы на эти вопросы расплывчаты, риск невозможно количественно оценить.
Можно ли сделать безопасным закаливание болта класса 10.9 с гальваническим покрытием, покрытого термической обработкой?
Прокаливание снижает риск, если выполняется в соответствии со стандартом ISO 4042 в допустимые сроки, при заданной температуре и продолжительности. Оно не устраняет риск полностью и не помогает для детали, которая уже потрескалась. Прокаливание — это контрольный этап, а не лечение.
Почему болты класса 8.8 редко имеют эту проблему?
Меньшая прочность означает большую пластичность. Небольшой кончик трещины затупляется, а не распространяется, поэтому та же доза водорода наносит гораздо меньший ущерб. Класс 8.8 не является исключением, и существуют тяжелые случаи, но в этом случае запас прочности больше.
Действительно ли цинковые хлопья безопаснее, чем цинк, нанесенный методом электролитического осаждения?
Да, это касается водородного охрупчивания болтов, поскольку на поверхности детали не происходит электролитического осаждения. Стандарт ISO 10683 по-прежнему требует контроля предварительной обработки, так как кислотные этапы могут привести к образованию водорода. Преимущество заключается в том, что основной механизм исключается из процесса.
Могу ли я просто указать 12.9 и уменьшить количество болтов?
Да, это возможно, и это уменьшит размер соединения. Это также повысит чувствительность процесса. Меньшее количество более прочных болтов несет большую нагрузку каждый и допускает меньшую погрешность, поэтому ужесточайте требования к процессу, а не ослабляйте их.
Как выглядит разрушение, вызванное водородным охрупчиванием?
В месте излома нет сужения. Плоское, блестящее место излома вблизи галтели головки или первой зацепленной резьбы, без деформации стержня. Похоже, болт был разрезан, а не вырван, и это происходит значительно ниже номинальной прочности.
Следует ли тестировать каждую партию или только первую?
Каждая партия, где используется электролитический способ нанесения покрытия, имеет класс 10.9 или 12.9. Процесс может отличаться, но чертеж не имеет значения. Смена гальванического оборудования, неисправность печи или задержка партии — все это происходит между партиями.
Решение о поломке болта в четверг было принято за три недели до этого.
Водородное охрупчивание болтов — это производственный дефект с задержкой срабатывания. Он обнаруживается в кислотной ванне и гальванической ванне. Его выявляют с помощью динамометрического ключа. Обнаружение происходит в самый неподходящий момент, тем, кто не имел возможности предотвратить это.
Вот почему приемный док не может решить эту проблему. Измерительные приборы, сертификаты и визуальный осмотр — все это описывает соответствие детали требованиям сегодня. Ничто из этого не описывает, как деталь поведет себя после суток под нагрузкой.
Контрольных точек немного, и все они находятся на предыдущих этапах производства. Выберите способ нанесения покрытия, который не выделяет водород, или примите электролитический способ с запеканием по стандарту ISO 4042 и подтверждением соблюдения временных параметров. Следите за честностью участников процесса. Проведите тестирование партии по стандарту ISO 15330, проверьте соответствие линии стандарту ASTM F1940 и включите все это в заказ.
Двенадцать лет опыта экспорта подтверждают это каждый раз. Покупатели, которые никогда не сталкиваются с этой проблемой, – это не те, у кого самые длинные отчеты о проверке. Это те, в чьих заказах на покупку четко указан процесс.
Компания JingleFix поставляет шестигранные болты, конструкционные крепежные элементы и детали на заказ из Нинбо. Цены рассчитываются в зависимости от класса прочности, способа нанесения покрытия и требований к испытаниям, а документация согласовывается с каждым заказом. Если у вас деталь класса 10.9 или 12.9, обрабатываемая электролитическим способом, пришлите чертеж и описание условий эксплуатации. Мы сообщим вам, какой способ нанесения покрытия мы можем предложить и какие подтверждающие документы необходимы.
Получите маршрут процесса, который вы сможете защитить.
Пришлите свой чертеж, класс свойств и условия эксплуатации. В ответ мы укажем рекомендуемый нами способ нанесения покрытия, требования к спеканию и испытаниям, а также документы, которые мы можем предоставить для данной конкретной партии.
Отправьте свой запрос прямо сейчас →Или напишите на sales@jinglefix.com · WhatsApp +86 13958236696