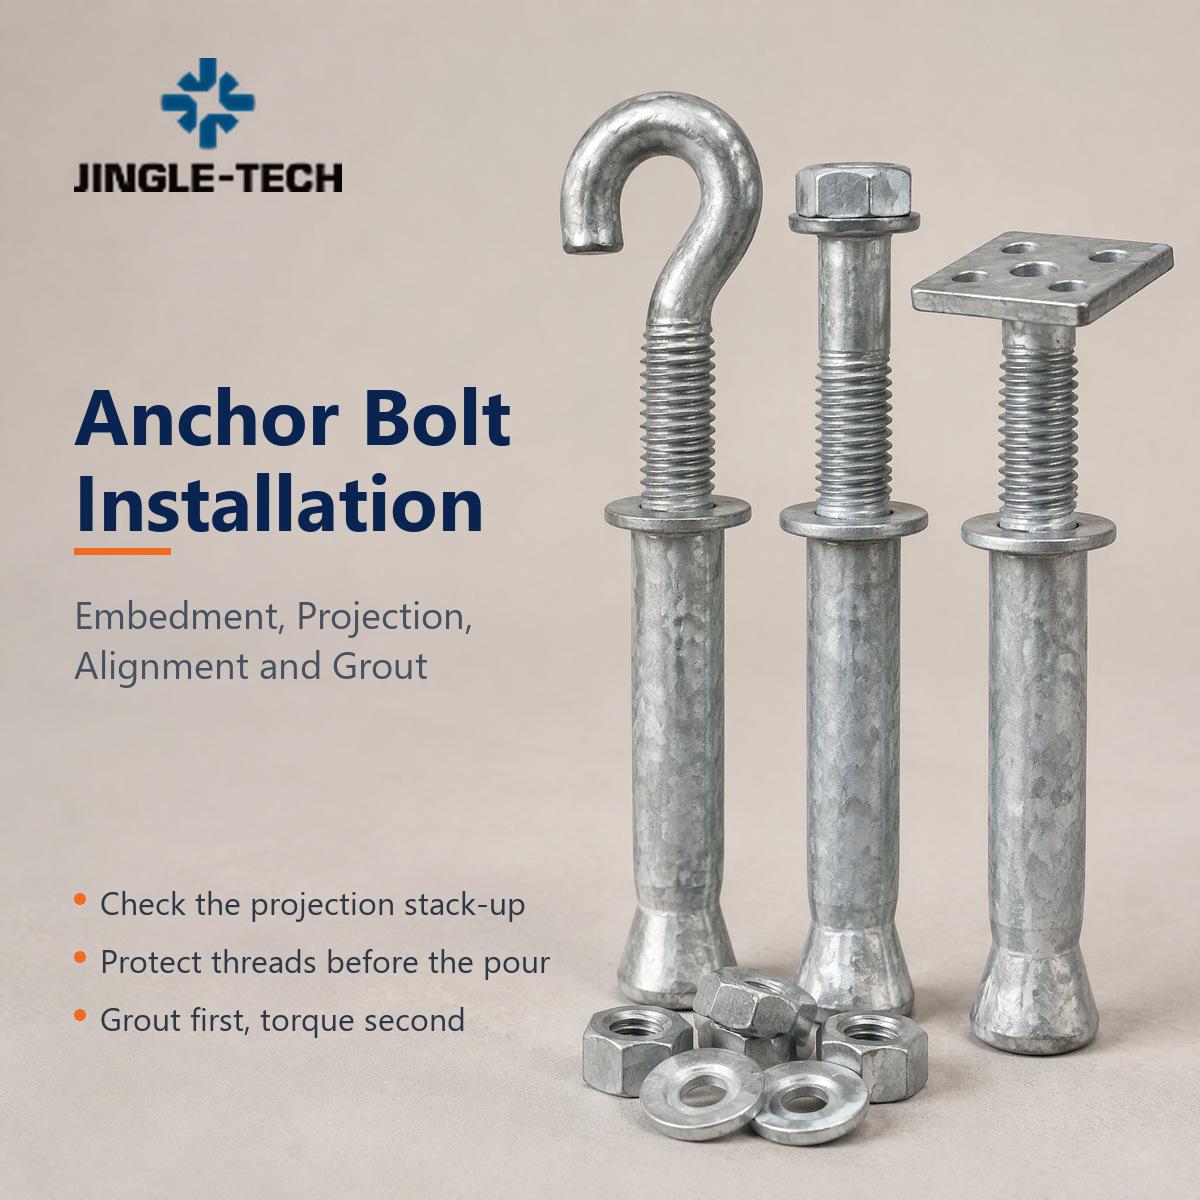
Montage von Ankerbolzen: Einbettung, Überstand, Ausrichtung und Verfugung
Eine Grundplatte mit vier Langlöchern wird angeliefert. Die Ankerbolzen im Fundament sind 8 mm versetzt, einer davon ist schief, und die Muttern lassen sich nicht anziehen, da das Gewinde unter der Vergussmasse liegt. Die Montagearbeiten werden unterbrochen, der Kran wartet, und jemand spricht davon, die Bolzen abzutrennen und neue anzuschweißen.
Dieser Tag wird fast immer schon Wochen vorher festgelegt – durch die Setzschablone, die im Plan angegebene Ausladung und die Frage, ob die Verankerung vor dem Betonieren überprüft wurde. Dieser Leitfaden behandelt die vier Variablen, die die Installation von Ankerbolzen maßgeblich beeinflussen: Einbettungstiefe, Ausladung, Ausrichtung und Vergussmörtel. Er richtet sich an Einkäufer, Ingenieure und Bauleiter, die Einbetonanker spezifizieren und wissen müssen, welche Details vor dem Betonieren und nicht erst danach festgelegt werden müssen.
Was die Installation von Ankerbolzen tatsächlich umfasst
Der Begriff „Ankerbolzen“ wird für zwei unterschiedliche Zwecke verwendet, und die Verwechslung dieser beiden Arten ist die häufigste Ursache für Spezifikationsfehler. Einbetonierte Anker werden vor dem Betonieren platziert und werden Bestandteil des Betons. Nachträglich installierte Anker werden in den ausgehärteten Beton gebohrt und entwickeln ihre Tragfähigkeit durch Spreizung, Klebstoff oder ein Gewinde.
Dieser Artikel behandelt die Einbetoniermethode: J-Bolzen, L-Bolzen, Kopfanker, Plattenanker und Gewindestangen zur Befestigung von Stützen, Maschinen, Regalen und Fertigteilen. Für nachträglich installierte Verankerungen gelten eigene Regeln; diese werden in einem separaten Artikel behandelt. Anleitung zur Funktionsweise eines AnkerbolzensDie
| Entscheidung | Einbetonierter Anker | Nachträglich installierter Anker |
|---|---|---|
| Wenn es installiert ist | Vor dem Gießen, befestigt an der Schalung oder einer Schablone | Nachdem der Beton seine geplante Festigkeit erreicht hat |
| Positionstoleranz | Durch die Vorlage vorgegeben; später schwer zu korrigieren. | Gebohrt, wo Sie es brauchen; flexible Gestaltung |
| Fehlermodus beobachten | Fehlplatzierung, flache Einbettung, verbogener Schaft | Lochreinigung, Randabstand, rissiger Beton |
| Optimale Passform | Säulen, schwere Maschinen, Fertigteilverbindungen, alles mit bekanntem Layout | Nachrüstung, unbekannte Bewehrungslage, kleine TGA-Stützen |
| Einkaufsvorlaufzeit | Die Anwesenheit vor Ort vor dem Gießvorgang ist erforderlich – die Produktionsvorlaufzeit bestimmt den Zeitplan. | Kann spät gekauft werden |
Die praktische Konsequenz: Bei einbetonierten Ankern ist der Beschaffungszeitpunkt Teil der Installationsmethode. Wenn ein Hersteller von kundenspezifischen Verbindungselementen Für die Herstellung von F1554 Grade 36-Ankern in einer Sonderlänge werden vier Wochen benötigt; diese vier Wochen liegen vor dem Betoniervorgang, nicht danach.
Verankerungstiefe: Die Zahl, die darüber entscheidet, ob der Anker hält oder herausgezogen wird.
Die Einbindetiefe ist keine Frage der Präferenz des Anbieters. Sie ist ein Ergebnis der Tragwerksplanung und wird vom verantwortlichen Ingenieur gemäß den Verankerungsvorschriften der geltenden Betonnorm festgelegt – ACI 318 Kapitel 17 in den USA, EN 1992-4 in Europa. Die Zugfestigkeit des Ankers ergibt sich aus der Kombination von Stahlfestigkeit und Betonausbruchkegel. Wird die Einbindetiefe verringert, verkleinert sich der Betonausbruchkegel bei gleichbleibender Stahlfestigkeit, wodurch sich das Versagensverhalten von duktilem Stahlversagen zu sprödem Betonausbruch verschiebt.
Diese Verschiebung ist der Grund, warum Prüfer flache Verankerungen negativ bewerten. Ein Bolzen, der durch Einschnürung versagt, gibt Anlass zur Warnung. Ein Betonkegel, der herausspringt, hingegen nicht.
Drei praktische Regeln, die wir bei der Prüfung von Zeichnungen und der Herstellung von Verankerungen anwenden:
1. Behandeln Sie die Einbettung der Zeichnung als fest, nicht als annähernd. Wenn in der Zeichnung 400 mm angegeben sind, wird der Anker 400 mm unterhalb der Betonoberfläche gefertigt, und der Überstand wird zusätzlich addiert. Die Gesamtlänge in der Bestellung ergibt sich aus der Einbettungslänge plus Überstand plus dem durch Mutter, Unterlegscheibe und eventuelle Ausgleichsscheiben benötigten Spielraum. Dieser Rechenfehler ist der häufigste Maßfehler, den wir bei der Auftragsprüfung korrigieren.
2. Wählen Sie den Ankertyp passend zur Art der Einbettung. Ein Kopfanker entwickelt seine Tragfähigkeit durch die Auflagefläche des Kopfes im Beton. Ein J- oder L-Bolzen entwickelt seine Tragfähigkeit durch den Haken, der korrekt ausgerichtet sein muss und nicht in einer dünnen Platte sitzen darf, da sich der Haken dort verdrehen kann. Ein Plattenanker verteilt die Last auf eine größere Fläche und ist die übliche Wahl, wenn der Anker nahe an einer Plattenkante sitzt.
3. Lassen Sie nicht zu, dass der Gedanke „Je länger, desto sicherer“ in die Bestellung einfließt. Zusätzliche Einbettung unterhalb einer bestimmten Plattenstärke führt dazu, dass der Haken im Hohlraum, der Dämmung oder dem verdichteten Füllmaterial verankert wird. Länger ist nicht sicherer; korrekt ist sicherer.
Auf den Zeichnungen nordamerikanischer und europäischer Hersteller liegt der Einbettungsdurchmesser von Betonfundamenten in Bodenplatten meist zwischen dem 12- und 25-Fachen des Bolzendurchmessers, wobei für zugbeanspruchte Stützenanker der höhere Wert verwendet wird. Dies ist als Beobachtung aus der Auftragshistorie zu verstehen, nicht als Bemessungsregel – maßgeblich ist immer der Wert auf der gestempelten Zeichnung.
Überstand über dem Beton: Was hervorsteht, sind die Stellen, an denen die Installation fehlschlägt.
Der Überstand mag trivial erscheinen, verursacht aber den größten Nachbearbeitungsaufwand. Er muss in dieser Reihenfolge folgende Maße berücksichtigen: die Fugentiefe bzw. die Tiefe der Fugentasche, die Dicke der Grundplatte, die Unterlegscheibe, die Mutter und ausreichend Gewinde für den vollständigen Eingriff der Mutter sowie einen sichtbaren Gewindeüberstand.
Liegt die Grundplatte auf einem 50 mm dicken Mörtelbett auf und wurde der Überstand so berechnet, als ob die Platte direkt auf Beton aufläge, sind die Bolzen 50 mm zu kurz. Die Monteure verzichten dann entweder auf das Verfugen, verwenden ein dünneres Bett als geplant oder schneiden eine Senkung in die Platte – alle drei Varianten beeinträchtigen die Verbindung.
| Komponente im Stapel | Was sollte der Projektion hinzugefügt werden? | Fehlschlag bei Auslassung |
|---|---|---|
| Fugenbett / Fugentasche | Die volle Designstärke plus etwas für den Austritt | Bolzen zu kurz; Arbeiter dünnen das Fugenbett aus |
| Unterlegscheibenstapel | Maximal zulässige Unterlegscheibenhöhe gemäß Montageplan | Nach dem Nivellieren ist das Gewinde oberhalb der Mutter zu gering. |
| Grundplatte | Nennblechdicke, nicht die minimale Walztoleranz | Kurzes Einrasten am oberen Muttern |
| Gehärtete Unterlegscheibe | Unterlegscheibendicke | Die Mutter liegt direkt auf der Platte auf; Fressen und Verlust der Vorspannung. |
| Nussbindung | Volle Mutterhöhe plus 2–3 sichtbare Gewindegänge | Die Mutter stößt am Gewinderand an, bevor das Drehmoment erreicht wird. |
Zwei Vorgehensweisen auf der Baustelle schützen die Auskragung. Erstens: Halten Sie die Auskragung mit einer starren Schablone fest, die mit der Plattenzeichnung und nicht nur mit dem Bolzenabstand abgeglichen wird. Zweitens: Schützen Sie die Oberseite des Ankers – ein Tuch oder eine Kunststoffkappe über dem Gewinde kostet fast nichts und verhindert, dass Betonspritzer später mit einer Drahtbürste entfernt werden müssen und dabei die Verzinkung beschädigen.
Bei Dübeln, die als Gewindestange mit separater Mutter und Platte geliefert werden, erfolgt die Projektionskontrolle in der Montagezeichnung. Wir fertigen diese als aufeinander abgestimmte Sets, sodass Stangenlänge, Mutterhöhe und Unterlegscheibendicke gemeinsam berechnet werden – siehe unsere Datenschutzerklärung. Sechskantmuttern-Sortiment für die passenden Muttern und die von uns eingehaltene Toleranzklasse.
Ausrichtung und Schablonen: Die Position wird vor dem Betonieren festgelegt.
Sobald der Beton ausgehärtet ist, sitzt der Anker fest. Korrekturen sind nur begrenzt möglich – etwa das Einfräsen eines Schlitzes in die Platte, die Verwendung eines größeren Lochs oder das Einschweißen eines Adapters –, doch jede dieser Maßnahmen stellt einen Kompromiss dar, und einige sind aufgrund der Verbindungskonstruktion nicht zulässig.
Positionsfehler treten an vier Stellen auf, ungefähr in der Reihenfolge ihrer Häufigkeit:
Schablonenbewegung während des Gießvorgangs. Eine nur oben an der Schalung befestigte Schablone schwimmt beim Verdichten des Betons. Schablonen müssen sowohl am Bewehrungskorb als auch an der Schalung befestigt und unmittelbar nach dem Betonieren überprüft werden, solange noch Korrekturen möglich sind.
Lochkreis aus einer anderen Revision. Die Verarbeiter erhalten Plattenzeichnung und Verankerungsplan aus unterschiedlichen Verpackungen. Ist die Platte geschlitzt, der Verankerungsplan jedoch nicht, müssen die beiden Dokumente abgeglichen werden. Diesen Fehler entdecken wir am häufigsten bei der Auftragsprüfung. Daher empfiehlt es sich, jeden Lieferanten zu bitten, das Muster anhand beider Dokumente zu bestätigen.
Schaft beim Handling verbogen. Lange Anker sind federnd und werden vom Faden angehoben. Ein verbogener Schaft sieht oben gerade aus, ist aber unten nicht richtig positioniert, was die Eindringtiefe unbemerkt verringert und den Haken verschiebt.
Toleranzstapelung mit der oben beschriebenen Struktur. Stahlbaumonteure arbeiten innerhalb ihrer eigenen Toleranzgrenzen. Befindet sich das Ankermuster an einer Grenze seiner Toleranz und der Säulenfuß an der gegenüberliegenden Grenze, so stimmen die Bohrungen nicht überein, obwohl beide innerhalb der Toleranz liegen.
Zwei Dinge sind neben einer besseren Schablone hilfreich. Lassen Sie das Ankermuster von einem einzigen Bezugspunkt aus bemaßen, anstatt es über die gesamte Platte zu verketten, damit sich Toleranzen nicht summieren. Und geben Sie die Schlitzrichtung bei geschlitzten Platten an – falsch ausgerichtete Schlitze ermöglichen eine Justierung in einer Achse, die nicht benötigt wird.
Verfugen: der Schritt, der eine Reihe von Bolzen in einen Lastpfad umwandelt
Der Vergussmörtel erfüllt drei Funktionen: Er überträgt die Druckkräfte der Grundplatte auf den Beton, schützt die Unterseite des Ankers und der Platte vor Korrosion und fixiert die Konstruktion nach dem Anziehen der Muttern. Wird er weggelassen oder falsch platziert, trägt der Anker die Last auf einem vom Planer nicht vorgesehenen Weg.
Die Reihenfolge ist wichtiger als das Material. Werden die Ankermuttern angezogen, bevor der Vergussmörtel ausreichend ausgehärtet ist, wird die Platte nur auf die Unterlegscheiben gezogen, und der nachfolgende Vergussmörtel kann den vorgesehenen Spalt nicht vollständig ausfüllen.
| Schritt | Aktion | Prüfen Sie dies, bevor Sie fortfahren. |
|---|---|---|
| 1 | Vor dem Betonieren die Position, den Vorsprung und die Lotrechte der Verankerungen überprüfen. | Schnittmuster neu vermessen; Fäden geschützt |
| 2 | Die Grundplatte auf Unterlegscheiben legen und auf die Montagetoleranz ausrichten. | Unterlegscheibenhöhe erfasst; überschreitet nicht den zulässigen Überstand. |
| 3 | Die Muttern nur handfest anziehen, um die Ausrichtung zu gewährleisten – nicht mit einem Drehmomentschlüssel anziehen. | Gewindeeingriff vollständig; Gewindeauslauf nicht innerhalb der Mutter |
| 4 | Fugenmasse formen und einbringen; dabei von einer Seite aus arbeiten, um Hohlräume zu vermeiden. | Vollflächige Ladefläche unter der Platte, keine trockenen Stellen an den Ecken. |
| 5 | Aushärtung bis zur vom Lieferanten des Vergussmörtels angegebenen Festigkeit für die Belastung | Aushärtungsprotokoll; keine Kranbelastung der Platte vor dem Aushärten |
| 6 | Enddrehmoment bzw. Vorspannung gemäß der Verbindungskonstruktion | Kalibrierter Drehmomentschlüssel oder Spanner; Drehmoment und Datum protokolliert |
| 7 | Ausbesserung von Beschichtungsschäden an Ankern und Plattenkanten | Reparaturmaterial, das mit dem Originalsystem kompatibel ist |
Der häufigste Fehler beim Verfugen liegt nicht an einer schlechten Mischung. Es handelt sich vielmehr um eine Platte ohne Belüftung: Der Fugenmörtel wird in eine Vertiefung gegossen, aus der die Luft nicht entweichen kann. Dadurch bleibt die gegenüberliegende Ecke hohl, während die vordere Ecke perfekt aussieht. Belüftungslöcher oder ein leichtes Gefälle der Platte beheben dieses Problem.
Bei feuerverzinkten Ankern ist darauf zu achten, dass die Mutter über die gesamte Gewindelänge ohne Klemmen aufsitzen kann. Die Verzinkung erhöht die Wandstärke, und die Norm erlaubt ein Übermaß für das Mutterngewinde. Ein übermaßiges Gewinde ist zulässig, da das Aufschrauben einer Standardmutter auf einen verzinkten Anker die Beschichtung im Gewinde beschädigt und Korrosionsstellen entstehen. Früherer Artikel über die Vermeidung zukünftiger Probleme bei der Ankerinstallation behandelt dies ausführlicher.
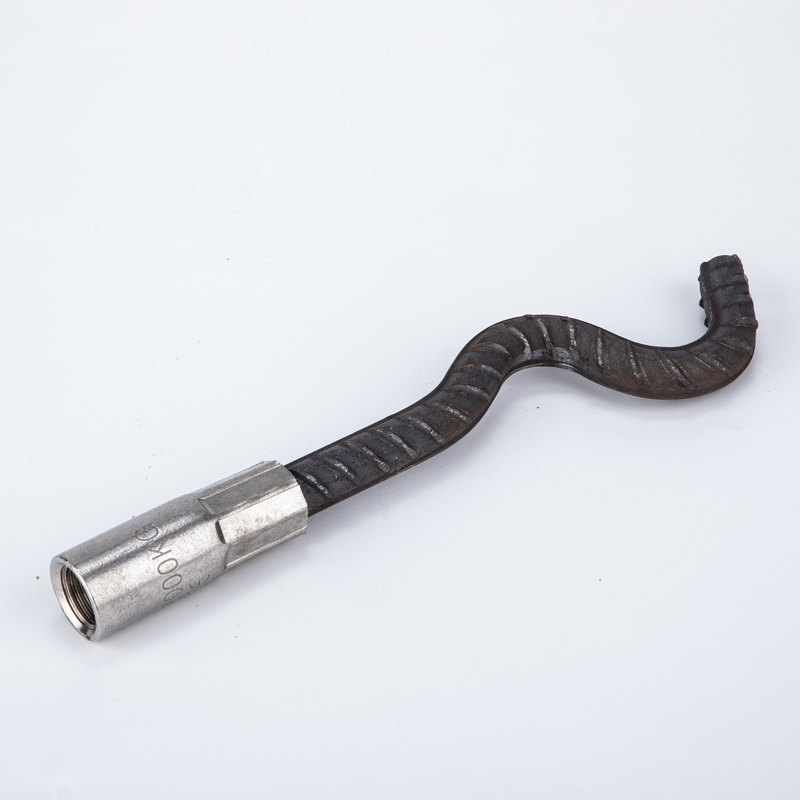
Der Schwanz wird geformt, nicht geschnitten. Die Welle entwickelt den Auszugswiderstand, sobald der Beton um sie herum ausgehärtet ist; daher ist die Länge unterhalb der Oberfläche eine Konstruktionsgröße und kein Verpackungsdetail.
Drehmoment und Vorspannung: Wann man anziehen sollte und wann zu viel Anziehen ein Fehler ist
Das Anzugsmoment für Ankerbolzen wird oft als Wert aus einer Tabelle angegeben, ohne die jeweilige Verbindung zu berücksichtigen. Dieser Wert wird dann auf einen Bolzen angewendet, dessen Tragfähigkeit, Schmierung und Auflagefläche von den Annahmen der Tabelle abweichen.
Drei Faktoren bestimmen die tatsächliche Wirkung des Drehmoments:
Was die Verbindung benötigt. Manche Grundplatten sind für die Zugbelastung des Ankers ausgelegt, andere dienen der Auflage auf dem Vergussmörtel, wobei der Anker lediglich die Position hält, und wieder andere tragen dynamische Maschinenlasten, bei denen die Vorspannung die Arbeitslast deutlich übersteigen muss. Dies sind unterschiedliche Anwendungsfälle mit jeweils eigenen Zielwerten.
Welchen Einfluss die Reibung auf das Drehmoment hat. Das Drehmoment dient als Indikator für die Vorspannung. Der Zusammenhang hängt vom Reibungskoeffizienten im Gewinde und unter der Mutter ab – Gegenstand der Norm ISO 16047. Eine trockene, unbehandelte schwarze Schraube und eine mit Zinklamellen beschichtete Schraube derselben Festigkeitsklasse benötigen ein sehr unterschiedliches Drehmoment, um die gleiche Vorspannung zu erreichen. Wendet man für beide die gleiche Drehmomentschlüsseleinstellung an, ist die eine Schraube zu locker und die andere möglicherweise überdehnt.
Wie das Drehmoment gemessen wird. Ein kalibrierter Drehmomentschlüssel, die Drehmethode und ein direkter Spannungsmesser messen unterschiedliche Größen. Wenn in der Spezifikation „Drehmoment bis XN·m“ angegeben ist, muss im Prüfprotokoll vermerkt sein, welche Methode angewendet wurde, da der Wert sonst nicht vergleichbar ist.
Zwei praktische Regeln. Erstens: Ziehen Sie verzinkte oder beschichtete Anker niemals mit einer trockenen, ungeschmierten Mutter an und vergleichen Sie das Ergebnis anschließend mit einem Wert für blanke Oberflächen – die Messwerte sind nicht vergleichbar, und die Beschichtung kann dabei beschädigt werden. Zweitens: Wenn die Konstruktion das Drehen der Mutter zulässt, verwenden Sie diese Funktion: Sie ist weniger reibungsempfindlich als das Drehmoment und weniger abhängig von der Kalibrierung des Drehmomentschlüssels.
Bei Stahlbauschrauben, bei denen die Vorspannung die primäre Anforderung ist, orientiert sich die Praxis an den Normen für Stahlbauschrauben gemäß ASTM A325 und ASTM A490 für Zoll-Schraubverbindungen und EN 14399 für europäische Systeme. Artikel über Anzugsmomente und Klemmkraft arbeitet sich durch die Arithmetik, die die beiden verbindet.
Die häufigsten Feldausfälle und was jeder einzelne aussagt
Dies sind wiederkehrende Probleme, die uns als Reklamationen oder dringende Ersatzlieferungen gemeldet werden. Jedes dieser Probleme hat eine spezifische Signatur, die in der Regel auf die Ursache oberhalb des Ankers verweist.
Der Bolzen brach an der Betonkante. Fast immer handelt es sich um Biegeermüdung oder Korrosion an der Übergangsstelle, nicht um ein Problem der Stahlfestigkeit. Dies bedeutet, dass sich die Platte relativ zum Anker bewegt hat – beispielsweise durch lockere Muttern, unzureichenden Verfugungsmörtel oder eine Ausgleichsmasse, die nie von der Last entfernt wurde. Prüfen Sie die Bruchfläche: Ein heller, flacher Bruch deutet auf Zugüberlastung hin; eine matte, stufenförmige Fläche mit einer kleinen Bruchzone auf Materialermüdung.
Muttern, die nicht am Gewinde herunterlaufen. Betonspritzer, Verzinkungsrückstände am Gewindeanfang oder Gewindebeschädigungen durch die Schablone. Vorbeugen ist besser als Heilen: Gewinde mit Kappen versehen und angefaste Gewindeenden vorsehen, damit die Mutter sauber angesetzt werden kann.
Der Anker wurde mitsamt einem daran befestigten Betonkegel herausgezogen. Zu geringe Einbindetiefe oder ein zu nah am Rand platzierter Anker. An der Schraube selbst lag es nicht; die Geometrie war fehlerhaft.
Anker dreht sich im Betrieb. Der J-Haken oder die Platte sitzt in einem Hohlraum, oder der Haken war parallel zur Kante statt senkrecht dazu ausgerichtet. Drehanker verlieren schnell an Tragfähigkeit und kündigen dies nicht vorher an.
Rost rieselt unter der Platte hervor. Beschädigungen der Beschichtung während der Montage oder die Verwendung eines verzinkten Ankers mit einer einfachen Unterlegscheibe können zu galvanischen Elementen führen. Unterschiedliche Beschichtungssysteme an derselben Verbindung stellen eine zuverlässige Methode zur Bildung eines galvanischen Elements dar.
Eine hilfreiche Vorgehensweise bei der Fehlerdiagnose ist die Frage, an welcher Stelle im Ablauf der Montage der Fehler aufgetreten ist: Planung, Produktion, Schablonenherstellung, Betonieren, Montage oder Inbetriebnahme. Neunzig Prozent der von uns bearbeiteten Reklamationen bezüglich Verankerungen lassen sich auf die Schablonenherstellung und die Auskragung zurückführen, die beide vor der Belastung der Verankerung festgelegt werden.
Prüfung und Dokumentation für einen Exportauftrag
Beim internationalen Kauf von Ankern befindet sich der Käufer nicht direkt neben der Maschine. Die Dokumentation ersetzt die Anwesenheit und sollte vor Produktionsbeginn vereinbart werden, anstatt erst nach dem Versand angefordert zu werden.
Was sollte man in der Reihenfolge seiner Nützlichkeit angeben?
Materialzertifikat mit Chargennummer. Bei Ankern nach ASTM F1554, ASTM A307 oder ASTM A193 belegt das Werkszeugnis die Übereinstimmung des Stahls mit der Spezifikation, und die Chargennummer ordnet das fertige Teil dem Stahl zu. Verlangen Sie, dass die Kennzeichnung des Ankers auf diese Charge zurückführbar ist.
Dimensionsbericht. Gesamtlänge, Gewindelänge, Überstand, Haken- bzw. Kopfgeometrie und Geradheit. Eine einfache Tabelle mit gemessenen und vorgegebenen Werten deckt die Fehler auf, die die höchsten Kosten auf der Baustelle verursachen – Länge und Gewindelänge.
Gewindeprüfprotokoll. Gut/Ausschuss-Lehrergebnisse für die angegebene Gewindeklasse. Für metrische Dübel gilt ISO 965; für Zollgewinde die entsprechende Prüfnorm ASME B1.1. Die Lehre vor dem Verpacken anschrauben, nicht erst nach dem Beladen des Behälters.
Beschichtungsdicke und -aussehen. Gemessene Schichtdicke an definierten Punkten, Angaben zum Beschichtungssystem und etwaigen Nachbehandlungen. Die Angabe der Salzsprühstunden ist nicht als Leistungsgarantie zu akzeptieren, sofern der Test nicht explizit angegeben wird – Stunden ohne Standardreferenz sind wenig aussagekräftig.
Kennzeichnungs- und Packliste. Die Kennzeichnung der Güteklasse am Kopf oder Ende des Pakets sowie eine Packliste, die der Zeichnungsrevision entspricht, sind erforderlich. Die Revisionskontrolle auf der Packliste verhindert die Diskussion, dass später das alte Muster versendet wird.
Wichtiger Hinweis zu Zertifikaten: Ein Werkszeugnis ist keine Garantie dafür, dass der fertige Anker den Spezifikationen entspricht. Stauchen, Biegen und Gewindewalzen verändern das Bauteil. Bei Anwendungen mit kritischer Zugspannung sollten die mechanischen Eigenschaften nicht nur des Rohmaterials, sondern auch des fertigen Produkts abgefragt werden.
Material, Güteklasse und Beschichtung: Anpassung des Ankers an die Exposition
Die Auswahl der Festigkeitsklasse für Betonanker erfolgt üblicherweise anhand einer Norm und nicht anhand einer Festigkeitszahl. In Nordamerika deckt ASTM F1554 Ankerbolzen in drei Festigkeitsklassen ab – 36, 55 und 105 – wobei die Festigkeitsklasse die Mindeststreckgrenze in ksi angibt. ASTM A307 definiert die weniger festen Allzweckanker für leichte Stützenfüße und Anlagen. Höherfeste Anker für Verbindungen von Stahlbetonstützen werden häufig nach ASTM A193 B7 spezifiziert, sofern die Konstruktion dies erfordert, oder nach ASTM A449, abhängig von den jeweiligen Spezifikationen.
Wo metrische Systeme Anwendung finden, richten sich die Festigkeitsklassen nach ISO 898-1. Die Ankerfestigkeitsklassen werden üblicherweise mit 4.6, 5.6 oder 8.8 angegeben, wobei die höheren Klassen für Fälle reserviert sind, in denen die Verbindung dies unbedingt erfordert. Höhere Festigkeitsklassen haben ihren Preis: Materialien ab 8.8 sind nach der Galvanisierung anfälliger für Wasserstoffversprödung, und die Prozesskontrollen – insbesondere das Einbrennen nach der Galvanisierung – werden Bestandteil der Spezifikation.
| Belichtung | Typische Wahl | Was man sehen sollte |
|---|---|---|
| Innenbereich, trocken, geschützt | Glatte Oberfläche, leichte Ölung | Der Ölfilm ist temporär; geben Sie an, ob das Aussehen wichtig ist. |
| Außenbereich, geschützt | Verzinkung oder Zinklamellenbeschichtung | Das Gewinde muss nach der Beschichtung noch messbar bleiben. |
| Außenbereich, nass, Küste | Feuerverzinkt nach ASTM A153 / ISO 10684 oder Edelstahl | Überdimensionierte Abzweigung; Entwässerung am tiefsten Punkt |
| Vergraben oder in Kontakt mit dem Boden | Stärkere Verzinkung oder Edelstahl, abhängig von der Bodenbeschaffenheit | Beschichtungsschäden unterhalb der Geländeoberfläche sind unsichtbar und unwiederbringlich. |
| Hochfest, plattiert | Güteklasse 8.8 / 10.9 / A490 mit Zinklamellen- oder mechanischer Verzinkung | Wasserstoffversprödung – erfordert Nachbehandlung nach dem Galvanisieren und ein Prozessprotokoll |
Edelstahl ist nicht automatisch die richtige Wahl für Anker. Austenitische Stähle der A2- und A4-Familien sind zwar weit verbreitet, doch in chloridhaltigen Umgebungen und bei dauerhafter Zugbelastung besteht die Gefahr von Spannungsrisskorrosion. Kaltverformte Stähle mit höherer Festigkeit sind anfälliger als geglühte. Bei starker Belastung obliegt die Materialentscheidung dem Ingenieur und nicht dem Einkaufsteam, das die günstigste Lösung wählt.
Bei Fertigteilanwendungen ist der Anker oft ein Hersteller von vorgefertigten Betonbearbeitungsteilen Es geht hier nicht nur um die Befestigungselemente selbst, sondern auch um die Frage, ob Anker, Aussparungsform, Hebeschlaufe und Verbindungseinsatz als ein System funktionieren müssen. Der Kauf von Teilen von drei verschiedenen Lieferanten führt schnell zu unüberschaubaren Toleranzabweichungen. Leitfaden für J-förmige Ankerbolzen Die Geometrie des Hakens wird detaillierter behandelt, und wenn es sich bei der Verbindung um einen eingegossenen Kanal oder einen Spuleneinsatz handelt, unterscheidet sich die Auswahllogik so stark, dass sich eine separate Lektüre lohnt.
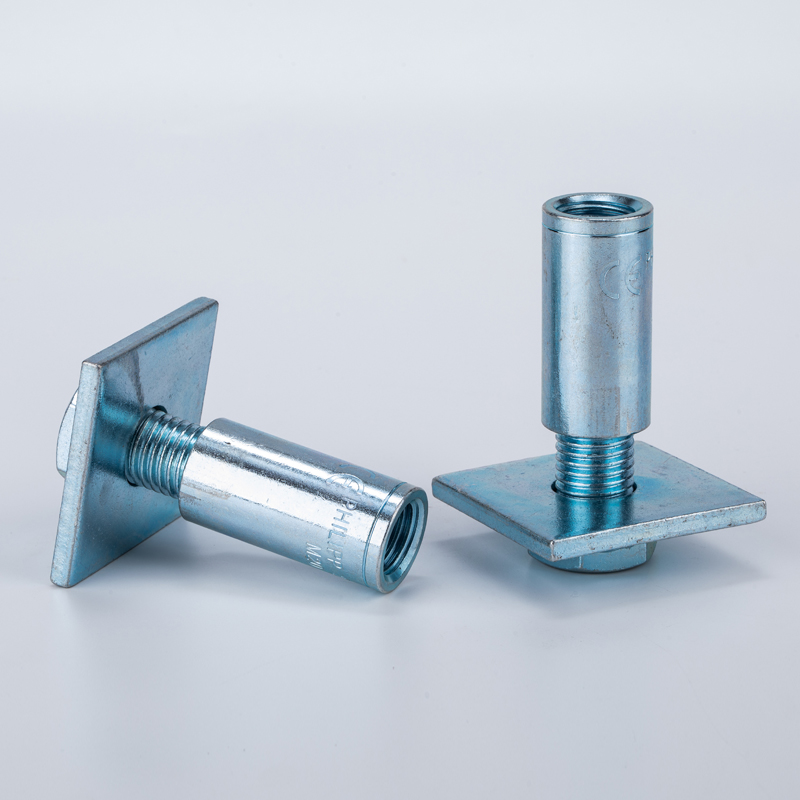
Anker, Platte und Gewinde bilden ein Bauteil. Wenn die Platte verschweißt und das Gewinde vom selben Lieferanten gefertigt wird, reduziert sich die Toleranzberechnung von drei auf eine einzige.
Wenn der Anker erst gekauft wird, nachdem der Beton bereits gegossen ist
Die Sanierungsarbeiten folgen denselben vier Variablen, jedoch in anderer Reihenfolge. Die Einbettung wird nun durch die Plattendicke und die im Bohrkanal liegende Bewehrung begrenzt, die Ausrichtung durch die bestehende Struktur und nicht mehr durch eine Schablone. Die Wahl der Verankerungselemente verlagert sich auf nachträglich installierte Systeme, und damit ändert sich auch die Frage nach dem Lieferanten.
Bei der Spezifizierung in dieser Phase sind drei praktische Unterschiede von Bedeutung:
Die Reinigung der Löcher ist das A und O der gesamten Installation. Bei einem einbetonierten Anker verbindet sich der Beton mit dem Stahl, da er ihn umhüllt hat. Bei einem Klebeanker hängt die Haftung von der Qualität des Bohrlochs ab – Staub, Feuchtigkeit und Bohrlochdurchmesser bestimmen die Tragfähigkeit. Wenn die Spezifikation einen Klebeanker vorschreibt, auf der Baustelle aber kein Ausblasverfahren (Bürsten und Blasen) angewendet wird, ist die Auslegungsannahme nicht erfüllt.
Maßgeblich sind Randabstand und Bolzenabstand, nicht Bolzendurchmesser. Ein nachträglich installierter Anker nahe einer freien Kante versagt in Beton eher als in Stahl. Die Reduzierung des Bolzendurchmessers, um ihn an den verfügbaren Platz anzupassen, verschiebt das Versagensmuster oft in die falsche Richtung, und die Lösung besteht in der Regel in einer anderen Ankergeometrie anstatt in einem kleineren.
Risse im Beton verändern die Auswahl. Viele Stellen in einer realen Betonplatte weisen Risse auf oder werden im Laufe der Nutzung reißen, und nicht jedes nachträglich installierte Produkt ist für diese Bedingungen geeignet. Hersteller von Betonankern Ein Produkt, das nur für ungerissenen Beton zugelassen ist, sollte nicht aus Kostengründen durch ein für gerissenen Beton zugelassenes Produkt ersetzt werden – die beiden sehen auf der Rechnung identisch aus.
Für Käufer, die sowohl Neubau- als auch Sanierungsprojekte realisieren, ist es sinnvoll, die einbetonierten Anker auf eine einheitliche Spezifikation zu standardisieren und die nachträglich installierten Anker als separate, überschaubare Liste zu führen, die auf der Baustelle tatsächlich handhabbar ist. Der Versuch, einen Ankertyp für beide Anwendungsbereiche zu verwenden, führt in der Regel zu Kompromissen bei einem der beiden.
Wo bleibt da die Spezifikation?
Vier Zahlen und ein Dokument entscheiden darüber, ob eine Ankerinstallation reibungslos verläuft: Einbettung, Überstand, Muster und Drehmomentvorgabe – alles zusammengehalten durch eine Zeichnungsrevision, mit der alle arbeiten.
Das Verankern selbst ist der einfache Teil. Als ein OEM-Lieferant für Befestigungselemente und bearbeitete Teile Zusammenarbeit mit einem Hersteller von kundenspezifischen Verbindungselementen Dank unseres Netzwerks in Ningbo können wir die Maß- und Materialangaben anhand eines von einem Drittanbieter geprüften Lieferantenprofils mit 12 Jahren Exporterfahrung sicherstellen – wir können jedoch keine Plattenzeichnung korrigieren, die nicht mit dem Verankerungsplan übereinstimmt, und kein anderer Lieferant kann dies. Diese Überprüfung muss vor der Auftragsfreigabe erfolgen.
Wir können jede Bestellung vor Produktionsbeginn anhand der Zeichnung prüfen, Unklarheiten bezüglich der Projektionsanordnung kennzeichnen und die Dokumentation bereitstellen, die es dem Prüfer des Käufers ermöglicht, die Bestellung ohne Anreise ins Werk freizugeben. Falls Ihre Lieferkette Anker wie Katalogartikel behandelt, wird die Nacharbeit bei der Überprüfung entdeckt.
Woher der Rest der Baugruppe stammt
Ein Dübel wird selten einzeln gekauft. Für dieselbe Verbindung benötigt man in der Regel Muttern und Unterlegscheiben der gleichen Güteklasse, und dasselbe Projekt hat meist ein Dutzend weiterer Befestigungspunkte, die von ein und derselben Person am selben Nachmittag festgelegt wurden. Der Kauf bei einem einzigen Lieferanten hat nichts mit Loyalität zu tun, sondern damit, dass Fragen zu Toleranzen und Beschichtungen nur einmal statt dreimal beantwortet werden müssen.
Drei Muster tauchen bei Exportaufträgen immer wieder auf:
Die Mutter und der Anker stammen aus unterschiedlichen Lieferketten. Ein verzinkter Anker mit einer einfachen Mutter oder eine Mutter der Klasse 8 auf einem Anker der Klasse 4.6 ist eine Verbindung, bei der eine Komponente die Tragfähigkeit und die andere den Versagenspunkt bestimmt. Wenn der Anker, der Hersteller von kundenspezifischen MutternDie Mutter und die gehärtete Unterlegscheibe werden zusammen beschafft; Festigkeitsklasse, Gewindeklasse und Beschichtung werden durch die Konstruktion und nicht durch eine Inspektion aufeinander abgestimmt.
Die Zeichnung vermischt verschiedene Befestigungsmittelgruppen. Eine Säulenfußplatte kann eine hohe Festigkeit vorschreiben Hersteller von Konstruktionsbolzen Das Produkt für die Spleißverbindung und ein Anker niedrigerer Festigkeitsklasse für das Fundament sind auf demselben Datenblatt aufgeführt. Die Kennzeichnung der Festigkeitsklasse – sodass beispielsweise kein Bolzen der Festigkeitsklasse 8.8 anstelle eines Bolzens der Festigkeitsklasse 4.6 verwendet werden kann – ist eine Frage der Kennzeichnung und Verpackung, kein metallurgisches Problem.
Die kleinen Teile bestimmen den Zeitplan. Selbstbohrende und selbstschneidende Schrauben für die Fassadenverkleidung, Schlauchschellen für die Versorgungsleitungen, Hebeanker für die Betonfertigteile: Nichts davon ist ein teurer Einzelposten, und doch kann jedes einzelne Teil eine Baustelle zum Stillstand bringen. Ein Bauunternehmer, der ständig hinter einer Kiste mit solchen Teilen herjagen muss, wird es schwer haben. Hersteller von kundenspezifischen SchraubenDie Kosten für Befestigungselemente der Güteklasse - in der richtigen Länge sind höher als die Materialkosten.
Für Installationen und Rohrleitungen gilt die gleiche Logik beim Klemmen. Hersteller von Schlauchschellen Die Entscheidung erscheint trivial, bis die Schlauchschelle die falsche Bandbreite für den Schlauch hat und die Verbindung unter Druck undicht wird – der Fehler liegt in der Auswahl, nicht in der Schlauchschelle selbst. Wenn die Schlauchschelle eine Last trägt anstatt abzudichten, ändern sich die Anforderungen erneut.
Bei Fertigteilen wird die Montageproblematik am deutlichsten. Ein Paneel benötigt eine Hersteller von Hebeankern Ein passendes Produkt für die Kupplung, eine Aussparung für den Ankerkopf und ein Verbindungseinsatz für die eingegossene Nut. Bezieht man diese Teile von drei verschiedenen Lieferanten, sind die Toleranzen unabhängig voneinander; kauft man sie als System, werden die Toleranzen vor dem Gießen gegeneinander geprüft.
Was in die Zeichnung aufgenommen werden soll: eine einseitige Installationsanleitung
Die meisten Streitigkeiten bezüglich der Verankerung ließen sich durch ein dem Kaufauftrag beigefügtes Blatt vermeiden. Darin muss die Statik nicht erneut erläutert werden. Es genügt, Unklarheiten in den sechs Punkten zu beseitigen, in denen Lieferanten und Baustellenteams unterschiedliche Annahmen treffen.
1. Ankertyp und -norm. J-Bolzen, L-Bolzen, Kopfbolzen, Plattenanker oder Gewindestangenbaugruppe sowie die maßgebliche Norm – zum Beispiel ASTM F1554 Grade 36 oder ISO 898-1 Klasse 4.6 für ein metrisches Äquivalent.
2. Abmessungen, getrennt. Gesamtlänge, Einbindetiefe, Überstand und Gewindelänge werden als vier separate Werte angegeben. Eine einzige Gesamtlänge mit dem Überstand „wird vor Ort bestätigt“ führt zur Herstellung falscher Verankerungen.
3. Gewindespezifikation. Durchmesser, Steigung und Klasse – zum Beispiel M20 × 2,5, Klasse 6g oder 3/4-10 UNC 2A. Geben Sie die Gewindelänge und an, ob es gerollt oder geschnitten ist.
4. Beschichtungssystem und dessen Auswirkung auf das Gewinde. Beschichtungsart, Nenndicke und die Anforderung, dass die Mutter nach der Beschichtung das gesamte Gewinde übersteht. Bei verzinkten Produkten ist anzugeben, dass die Muttern entsprechend mit einem Gewinde versehen sind.
5. Kennzeichnung und Rückverfolgbarkeit. Welche Kennzeichnung ist auf dem Bauteil angebracht und welches Zertifikat liegt der Sendung bei? Wenn die Güteklasse vor Ort nicht lesbar ist, gilt die Kennzeichnung unabhängig vom Inhalt des Zertifikats als fehlerhaft.
6. Dokumentationssatz. Werkszeugnis mit Chargennummer, Maßbericht, Gewindelehrenprotokoll, Schichtdickenprotokoll und Packliste, abgestimmt auf die Zeichnungsrevision.
Auch für Einkäufer ist diese Seite der schnellste Weg, Angebote zu vergleichen. Zwei Lieferanten, die unterschiedliche Ankertypen, Gewindeklassen oder Beschichtungsdicken anbieten, sind preislich nicht vergleichbar, und der Unterschied wird meist erst bei einer Ablehnung der Lieferung deutlich. Ningbo Jingle-Tech Imp. & Exp. Co., Ltd. hat seinen Sitz in Raum 1401, Huacheng International, Bezirk Yinzhou, Ningbo, Zhejiang, China und prüft jede Ankerbestellung anhand der Zeichnung, bevor sie freigegeben wird – genau aus diesem Grund: Die Prüfung ist günstiger als die Korrektur.
Fragen, die Käufer tatsächlich stellen
Wie viel Gewinde sollte über der Mutter verbleiben?
Ausreichend Gewindelänge für vollständigen Mutterneingriff plus zwei bis drei sichtbare Gewindegänge, maximal jedoch ein Schraubendurchmesser darüber hinaus. Überschüssiges Gewinde stellt eine korrosionsgefährdete Oberfläche und ein Handhabungsrisiko dar; zu kurzes Gewinde verhindert, dass die Mutter ihr Drehmoment erreicht, ohne am Gewinderand anzustoßen. Bitten Sie darum, die Gesamtüberdeckung anhand des Vergussbetts, der Platte, der Unterlegscheibe und der Mutter zu berechnen und bestätigen Sie die Gesamthöhe anhand der Zeichnung und nicht nur anhand der Bestellung.
Kann ich einen Anker vor Ort kürzen, wenn der Vorsprung zu lang ist?
Das Kürzen von Ankern mit glatter Oberfläche ist zwar möglich, entfernt aber die Fase, die das Aufsetzen der Mutter ermöglicht. Bei verzinkten Ankern wird die Beschichtung der Schnittfläche beschädigt, was eine Reparatur erfordert, die selten fachgerecht ausgeführt wird. Bei hochfesten Ankern stellt das Kürzen eine Änderung an einem zertifizierten Bauteil dar und muss vom Ingenieur freigegeben werden. Die sauberste Lösung ist, die Länge bereits im Werk exakt zu bestimmen – deshalb überprüfen wir den Ankerstapel vor Produktionsbeginn.
Wie lange ist die übliche Lieferzeit für kundenspezifische Ankerbolzen?
Die Lieferzeit hängt von der Güteklasse, der Beschichtung und dem verwendeten Stahlprofil ab. Glatte und verzinkte Anker in gängigen Durchmessern sind in der Regel innerhalb weniger Wochen lieferbar; Feuerverzinkung und Edelstahl erfordern einen zusätzlichen Arbeitsschritt, und Sonderlängen oder -köpfe benötigen üblicherweise eine spezielle Einrichtung. Da die Anker vor dem Betonieren vor Ort sein müssen, muss die Lieferzeit anhand des Betonierplans und nicht anhand des Stahlbauplans rückwärts geplant werden.
Benötige ich für jede Lieferung ein Werkszeugnis?
Für tragende und zugbeanspruchte Dübel ist dies erforderlich – und die Chargennummer sollte angegeben werden, damit das fertige Teil zurückverfolgt werden kann. Für Standarddübel in nichttragenden Anwendungen kann eine Konformitätsbescheinigung ausreichend sein; dies sollte jedoch vor der Bestellung schriftlich vereinbart werden. Die Kosten für die Bescheinigungen sind im Vergleich zu den Kosten für das Entfernen von Dübeln aus einem Fundament, weil die Festigkeitsklasse nicht nachgewiesen werden kann, vernachlässigbar.
Wie fest sollten die Ankermuttern angezogen werden?
Halten Sie sich an die Anschlusskonstruktion. Falls diese keine Angaben enthält, fordern Sie einen Wert an, anstatt eine Tabelle zu verwenden. Das Drehmoment hängt von der Reibung im Gewinde und unter der Mutter ab, die sich mit Beschichtung und Schmierung ändert. Daher ist ein Wert aus einer Tabelle für eine andere Oberflächenbeschaffenheit nicht übertragbar. Dokumentieren Sie den Wert, die Methode und das Datum – ein Prüfbericht ohne Angabe der Methode ist nicht vergleichbar.
Warum klemmen meine verzinkten Muttern am Anker?
Die Feuerverzinkung erzeugt eine Zinkschicht, die gemäß Norm durch das Übermaßschneiden der Mutter ermöglicht wird. Wird eine Mutter mit Standardtoleranz mit einem verzinkten Anker geliefert, lässt sie sich entweder nicht aufschrauben oder die Beschichtung des Gewindes wird beschädigt. Geben Sie daher an, dass die Muttern passend zum verzinkten Gewinde geschnitten werden müssen, und prüfen Sie vor Annahme der Lieferung anhand eines Musters, ob die Mutter vollständig aufgedreht werden kann.
Welche Toleranz sollte ich beim Ankermuster einstellen?
Tragen Sie die Maße explizit in die Zeichnung ein und bemaßen Sie von einem einzigen Bezugspunkt aus, anstatt die Maße über die Platte zu verketten. Unabhängig von der Toleranz muss sichergestellt sein, dass die Lochgröße und die Schlitzrichtung die Toleranz ausgleichen können. Wenn die Verbindung nur in einer Achse mit Langlöchern ausgeführt ist, muss die Toleranz der Verankerungen in der anderen Achse enger sein. Lieferanten können ein Muster präzise vorhalten; das Risiko besteht darin, dass die Zeichnung die erforderliche Genauigkeit nicht angibt.
Können Sie Anker mit Platte und Muttern als zusammenpassendes Set liefern?
Ja, und für Exportaufträge ist dies in der Regel die bessere Option. Die Lieferung von Anker, Mutter, Unterlegscheibe und Platte als ein Set gewährleistet, dass die Projektionsberechnung, die Gewindeklasse und das Beschichtungssystem einheitlich sind und die Toleranzen miteinander statt unabhängig geprüft werden. Zudem muss die Frage der Beschichtungskompatibilität nur mit einem Lieferanten anstatt mit dreien geklärt werden.
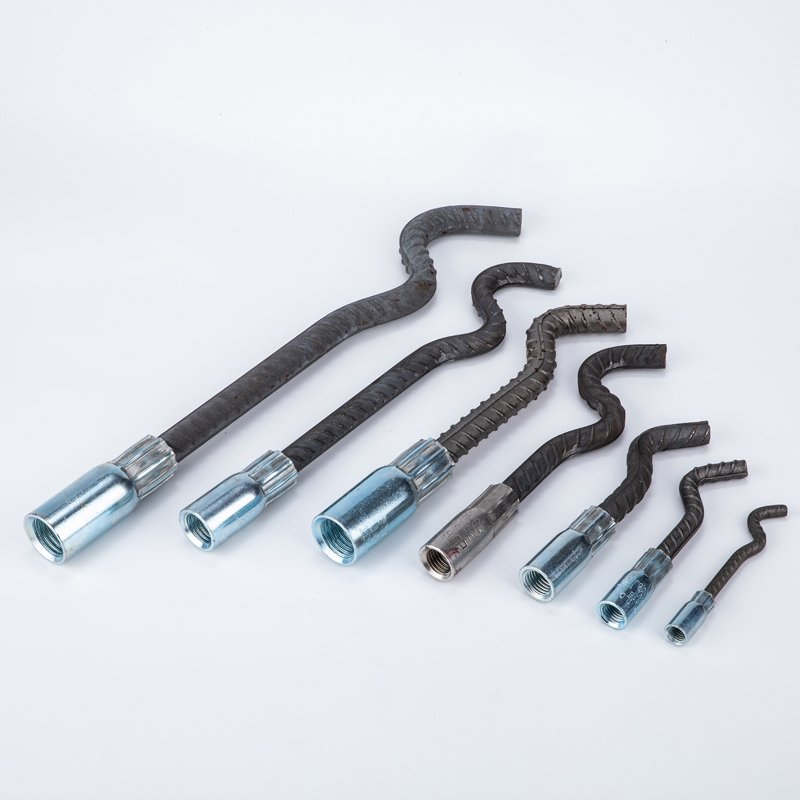
Eine Ankerfamilie, sieben Durchmesser. Beschichtungssystem und Gewindeklasse müssen bei Größenänderungen beibehalten werden, da bei einem einzigen Guss üblicherweise zwei oder drei davon vermischt werden.
Holen Sie sich ein Angebot, das Sie tatsächlich vergleichen können.
Senden Sie uns Ihre Zeichnung, die gewünschte Menge und den Zielmarkt. Wir antworten Ihnen mit Informationen zu Material, Güteklasse, Beschichtungsoptionen und den entsprechenden Nachweisen für das jeweilige Bauteil.
Jetzt Anfrage senden →Oder per E-Mail sales@jinglefix.com • WhatsApp +86 13958236696