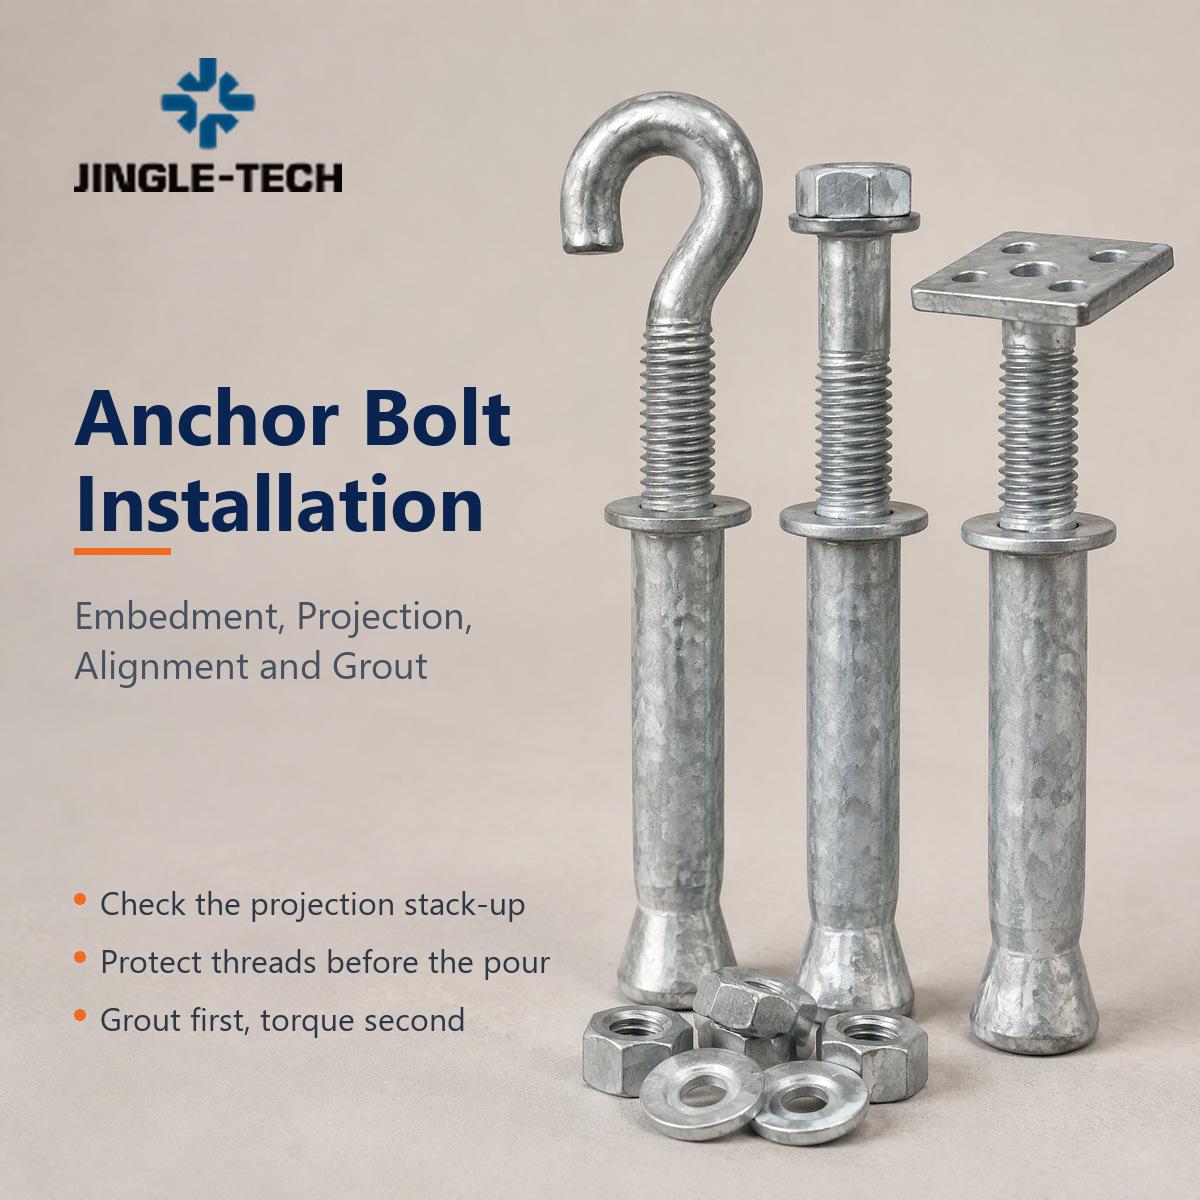
Instalación de pernos de anclaje: empotramiento, proyección, alineación y lechada.
Llega a la obra una placa base con cuatro orificios ranurados. Los pernos de anclaje en la cimentación están desviados 8 mm, uno de ellos está inclinado y las tuercas no entran porque las roscas están enterradas bajo la línea de mortero. El equipo de montaje se detiene, la grúa espera y alguien empieza a hablar de cortar los pernos y soldar otros nuevos.
Esa fecha casi siempre se decide con semanas de antelación: en la plantilla de instalación, en la proyección indicada en el plano y en si alguien revisó el anclaje antes de verter el hormigón. Esta guía abarca las cuatro variables que realmente controlan la instalación de los pernos de anclaje: empotramiento, proyección, alineación y lechada. Está dirigida a compradores, ingenieros y supervisores de obra que especifican anclajes empotrados y necesitan saber qué detalles definir antes del vertido, en lugar de después.
Qué abarca realmente la instalación de pernos de anclaje
El término "perno de anclaje" se utiliza para dos funciones distintas, y la mayoría de los errores de especificación se originan al confundirlas. Los anclajes empotrados se colocan antes de verter el hormigón y se integran a la mezcla. Los anclajes postinstalados se perforan en el hormigón endurecido y su capacidad de anclaje depende de la expansión, el adhesivo o la rosca del tornillo.
Este artículo trata sobre la ruta de empotramiento: pernos en J, pernos en L, anclajes con cabeza, anclajes de placa y los conjuntos de varillas roscadas que sujetan columnas, maquinaria, estanterías y paneles prefabricados. Los anclajes postinstalados tienen sus propias reglas y se tratan por separado en nuestra Guía sobre qué es un perno de anclaje y cómo funciona..
| Decisión | Anclaje de fundición | Anclaje postinstalado |
|---|---|---|
| Cuando se instala | Antes del vertido, fijado al encofrado o a una plantilla. | Una vez que el hormigón alcanza su resistencia de diseño |
| Tolerancia de posición | Establecido por la plantilla; difícil de corregir posteriormente. | Perforado donde lo necesites; el diseño es flexible. |
| Modo de fallo a observar | Desplazamiento incorrecto, incrustación superficial, vástago doblado | Limpieza de agujeros, distancia al borde, hormigón agrietado |
| Mejor ajuste | Columnas, maquinaria pesada, conexiones prefabricadas, cualquier cosa con una disposición conocida. | Rehabilitación, posición desconocida de las barras de refuerzo, soportes MEP pequeños |
| Plazo de entrega de la compra | Debe estar en el lugar antes del vertido; el tiempo de producción determina el cronograma. | Se puede comprar tarde |
La consecuencia práctica: con los anclajes empotrados, el momento de la adquisición forma parte del método de instalación. Si un fabricante de sujetadores a medida Se necesitan cuatro semanas para producir anclajes F1554 de grado 36 en una longitud no estándar; esas cuatro semanas se cuentan antes del vertido del hormigón, no después.
Profundidad de incrustación: el número que determina si el anclaje funciona o se desprende.
La profundidad de empotramiento no es una preferencia del taller. Es un resultado del diseño estructural, establecido por el ingeniero responsable según las disposiciones de anclaje del código de hormigón aplicable: ACI 318 Capítulo 17 en Estados Unidos y EN 1992-4 en Europa. La capacidad de tracción del anclaje proviene de una combinación de la resistencia del acero y el cono de rotura del hormigón; si se reduce la profundidad de empotramiento, el cono de hormigón disminuye mientras que el acero permanece igual, por lo que el modo de falla cambia de la fluencia dúctil del acero a la rotura frágil del hormigón.
Ese cambio explica por qué los inspectores reaccionan negativamente ante anclajes poco profundos. Un perno que falla por estrechamiento sirve de advertencia. Un cono de hormigón que se sale no.
Tres reglas prácticas que aplicamos al revisar planos y fabricar anclajes:
1. Considere la incrustación del dibujo como fija, no aproximada. Si el plano indica 400 mm, el anclaje se coloca a 400 mm por debajo de la superficie del hormigón, y la proyección se añade a esta medida. La longitud total en la orden de compra es la suma de la profundidad de empotramiento, la proyección y el margen que ocupan la tuerca, la arandela y cualquier calce. Este error en los cálculos es el error dimensional más común que corregimos durante la revisión del pedido.
2. Haga coincidir el tipo de anclaje con la forma en que se logra la incrustación. Un anclaje con cabeza desarrolla su capacidad mediante el apoyo de la cabeza sobre el hormigón. Un perno en J o en L la desarrolla mediante el gancho, que debe estar correctamente orientado y no debe quedar alojado en una losa delgada donde el gancho pueda girar hacia afuera. Un anclaje de placa distribuye la carga sobre un área mayor y es la opción habitual cuando el anclaje se encuentra cerca del borde de la losa.
3. No permita que "hágalo más largo, es más seguro" entre en el pedido. Un empotramiento adicional por debajo de cierto espesor de losa coloca el gancho en el hueco, el aislamiento o el relleno compactado. Más largo no significa más seguro; lo correcto sí lo es.
En los planos que recibimos de fabricantes norteamericanos y europeos, los anclajes empotrados en losas de cimentación suelen tener una longitud de entre 12 y 25 veces el diámetro del perno de empotramiento, reservándose el valor máximo para anclajes de columnas sometidos a tensión crítica. Esto se debe a una observación del historial de pedidos, no a una regla de diseño; el valor que rige siempre es el que figura en el plano sellado.
Proyección sobre hormigón: lo que sobresale es donde falla la instalación.
La proyección parece trivial, pero es lo que más trabajo de corrección requiere. La proyección debe tener en cuenta, en este orden: la profundidad de la lechada o del hueco para la lechada, el grosor de la placa base, la arandela, la tuerca y suficiente rosca restante para un acoplamiento completo de la tuerca, además de un extremo de rosca visible.
Si la placa base se asienta sobre una capa de mortero de 50 mm y la proyección se calculó como si la placa estuviera directamente sobre hormigón, los pernos quedarán 50 mm cortos. En ese caso, el equipo puede omitir el mortero, usar una capa más delgada de la prevista o avellanar la placa; cualquiera de estas opciones compromete la conexión.
| Componente en la pila | ¿Qué añadir a la proyección? | Fallo si se omite |
|---|---|---|
| Lecho de lechada / cavidad de lechada | Grosor total del diseño más un poco para el exceso de material. | Pernos demasiado cortos; el equipo adelgaza la capa de mortero. |
| pila de calzas | Altura máxima de calza permitida por el plan de montaje | No hay suficiente rosca por encima de la tuerca después de nivelar. |
| Placa base | Espesor nominal de la placa, no la tolerancia mínima de fábrica. | Acoplamiento corto en la tuerca superior |
| Arandela endurecida | Grosor de la arandela | La tuerca presiona directamente sobre la placa; desgaste y pérdida de precarga. |
| Compromiso de la tuerca | Altura total de la tuerca más 2-3 roscas visibles | La tuerca llega al tope de la rosca antes de alcanzar el par de apriete. |
Dos prácticas de campo protegen la proyección. Primero, sujetar la proyección con una plantilla rígida que se verifique con el plano de la placa, no solo con el espaciado de los pernos. Segundo, proteger la parte superior del anclaje: una envoltura de tela o una tapa de plástico sobre la rosca cuesta muy poco y evita las salpicaduras de concreto que luego hay que limpiar con un cepillo de alambre, eliminando el galvanizado.
Para anclajes suministrados como varilla roscada con tuerca y placa separadas, el control de proyección pasa al plano de montaje. Los fabricamos como juegos emparejados, por lo que la longitud de la varilla, la altura de la tuerca y el espesor de la arandela se calculan conjuntamente; consulte nuestra Gama de tuercas hexagonales para las tuercas correspondientes y la clase de tolerancia que mantenemos.
Alineación y plantillas: la posición se decide antes de colocar el hormigón.
Una vez fraguado el hormigón, el anclaje queda fijo. Existen pocas opciones para corregirlo —ranurar la placa, usar un orificio más grande o introducir un adaptador soldado—, pero todas ellas implican concesiones, y algunas no están permitidas por el diseño de la conexión.
El error de posición proviene de cuatro lugares, en orden aproximado de frecuencia:
Movimiento de la plantilla durante el vertido. Una plantilla fijada únicamente a la parte superior del encofrado flota al vibrar el hormigón. Las plantillas deben estar sujetas tanto a la armadura como al encofrado, y revisarse inmediatamente después del vertido, mientras aún sea posible realizar correcciones.
El patrón de los pernos se ha tomado de una revisión diferente. Los fabricantes reciben un plano de la placa y un plano de anclaje de paquetes diferentes. Si la placa tiene ranuras y el plano de anclaje no, alguien debe cotejarlos. Este es el error que detectamos con mayor frecuencia durante la revisión de pedidos, por lo que conviene pedir a cada proveedor que confirme el patrón con ambos documentos.
El vástago se dobló durante la manipulación. Las anclas largas son elásticas y se levantan con el hilo. Un vástago doblado parece recto en la parte superior, pero está desalineado en la inferior, lo que reduce silenciosamente la penetración y desplaza el anzuelo.
Acumulación de tolerancias con la estructura anterior. Los montadores de estructuras de acero trabajan con sus propias tolerancias. Si el patrón de anclaje se encuentra en un extremo de su tolerancia y la base de la columna en el extremo opuesto, los agujeros no coincidirán aunque ambos estén dentro de la tolerancia.
Hay dos cosas que ayudan más allá de una mejor plantilla. Pida que el patrón de anclaje se dimensione a partir de un único punto de referencia en lugar de encadenarlo a lo largo de la placa, para que no se acumule la tolerancia. Y especifique la dirección de la ranura en las placas ranuradas: las ranuras que van en la dirección incorrecta ofrecen un ajuste en el eje que no lo necesita.
Inyección de lechada: el paso que convierte un conjunto de pernos en una trayectoria de carga.
El mortero cumple tres funciones: transfiere la compresión de la placa base al hormigón, protege la parte inferior del anclaje y la placa contra la corrosión, y fija el conjunto una vez apretadas las tuercas. Si se omite o se aplica incorrectamente, el anclaje soporta la carga por una trayectoria no prevista por el diseñador.
La secuencia es más importante que el material. Apretar las tuercas de anclaje antes de que la lechada haya adquirido resistencia hace que la placa se hunda solo sobre las cuñas, y la lechada posterior no puede rellenar el hueco que se supone que debe rellenar.
| Paso | Acción | Verifique antes de continuar. |
|---|---|---|
| 1 | Verifique la posición, la proyección y la verticalidad del anclaje antes de la colocación del hormigón. | Patrón medido nuevamente a partir del punto de referencia; hilos protegidos |
| 2 | Coloque la placa base sobre calzos, nivelándola según la tolerancia de montaje. | Altura de la cuña registrada; sin exceder el margen de proyección. |
| 3 | Apriete las tuercas a mano solo para mantener la alineación; no las apriete con fuerza. | Acoplamiento completo de la rosca; la salida de la rosca no está dentro de la tuerca. |
| 4 | Prepare y coloque la lechada; trabaje desde un lado para evitar huecos. | Cama completa debajo de la placa, sin bolsillos secos en las esquinas. |
| 5 | Curar hasta alcanzar la resistencia especificada por el proveedor de la lechada para la carga. | Registro de curado; no hay carga de grúa en la placa antes de que |
| 6 | Par de apriete o tensión final según el diseño de la conexión. | Llave o tensor calibrado; se registran el par de apriete y la fecha. |
| 7 | Retoque los daños en el revestimiento de los anclajes y los bordes de las placas. | Material de reparación compatible con el sistema original. |
El defecto más común en el rejuntado no se debe a una mala mezcla, sino a una placa sin ventilación: la lechada se vierte en un hueco sin salida de aire, y la esquina más alejada queda hueca mientras que la más cercana luce perfecta. Unos orificios de ventilación o una ligera pendiente en la placa solucionan el problema.
Cuando los anclajes están galvanizados por inmersión en caliente, recuerde que la tuerca debe recorrer toda la longitud de la rosca sin atascarse. El galvanizado aumenta el grosor, y la norma permite que la tuerca se rosque sobredimensionada para alojarlo; una tuerca sobreroscada es correcta, y forzar una tuerca estándar en un anclaje galvanizado elimina el recubrimiento de la rosca y crea un punto de corrosión. Artículo anterior sobre cómo evitar problemas futuros durante la instalación de anclajes Esto se aborda con mayor profundidad.
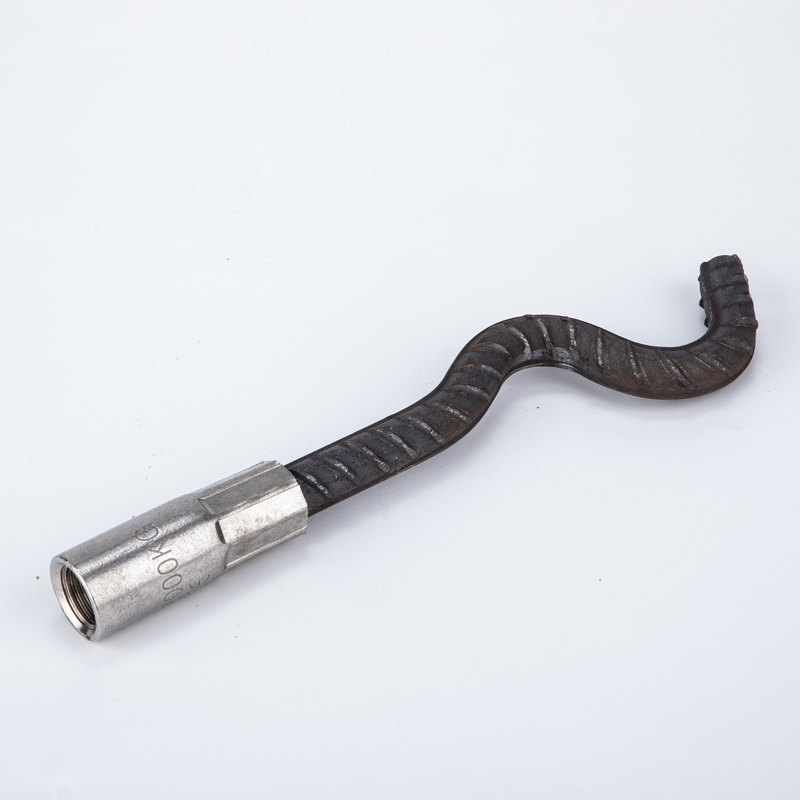
La cola se forma, no se corta. La onda es lo que desarrolla la resistencia a la extracción una vez que el hormigón se ha fraguado a su alrededor, por lo que la longitud por debajo de la superficie es un valor de diseño, no un detalle de embalaje.
Par de apriete y tensión: cuándo apretar y cuándo apretar es un error.
El par de apriete de los pernos de anclaje suele especificarse mediante un valor extraído de una tabla, sin tener en cuenta la conexión. Dicho valor se aplica a un perno cuya capacidad, lubricación y superficie de apoyo difieren de las suposiciones de la tabla.
Tres factores determinan qué hace realmente el par motor:
Lo que necesita la conexión. Algunas placas base están diseñadas para soportar tensión en el anclaje, otras para apoyarse sobre el mortero, manteniendo únicamente la posición del anclaje, y otras para soportar una carga dinámica de la máquina, donde la precarga debe superar la carga de trabajo por un margen. Se trata de aplicaciones diferentes que requieren valores objetivo distintos.
Qué efecto tiene la fricción sobre el par motor. El par de apriete es un indicador de la precarga, y esta relación depende del coeficiente de fricción en la rosca y bajo la tuerca, tema tratado en la norma ISO 16047. Un perno negro seco, tal como se recibe, y un perno lubricado con escamas de zinc del mismo grado requieren pares de apriete muy diferentes para alcanzar la misma precarga. Aplicar la misma llave a ambos implica que uno estará flojo y el otro podría estar sobreajustado.
Cómo se mide el par motor. Una llave calibrada, el método de giro de tuerca y un indicador de tensión directa miden cosas diferentes. Si la especificación dice "par de apriete a XN·m", el registro de inspección debe indicar qué método se utilizó, de lo contrario, el valor no se puede comparar con nada.
Dos reglas prácticas. Primero, nunca apriete una tuerca de anclaje galvanizada o recubierta con una tuerca seca y sin lubricar y luego compare el resultado con un valor desarrollado para un acabado simple; las lecturas no son comparables y el recubrimiento podría dañarse en el proceso. Segundo, si el diseño permite el giro de la tuerca, utilícelo: es menos sensible a la fricción que el par de apriete y depende menos del historial de calibración de la llave.
Para el atornillado estructural donde la pretensión es el requisito principal, la práctica converge con las normas de atornillado de acero estructural según ASTM A325 y ASTM A490 para trabajos en serie en pulgadas y EN 14399 para sistemas europeos. Artículo sobre el par de apriete de los pernos y la carga de sujeción. funciona a través de la aritmética que conecta ambos.
Fallos de campo que vemos con más frecuencia y lo que cada uno te indica.
Estos son los problemas recurrentes que nos llegan como reclamaciones o como pedidos urgentes de reemplazo. Cada uno tiene una firma, y esa firma suele apuntar río arriba del ancla misma.
El perno se rompió en la línea de hormigón. Casi siempre se trata de fatiga por flexión o corrosión en la zona de transición, no de un problema de resistencia del acero. Esto significa que la placa se movió con respecto al anclaje: tuercas flojas, mortero insuficiente o un paquete de calzas que nunca se retiró de la carga. Examine la superficie de fractura: una fractura brillante y plana indica sobrecarga por tensión; una superficie opaca y escalonada con una pequeña zona final indica fatiga.
Tuercas que no se deslizan por la rosca. Salpicaduras de hormigón, acumulación de galvanizado al inicio de la rosca o daños en la rosca causados por la plantilla. La prevención es más económica que la cura: proteja las roscas y especifique extremos de rosca biselados para que la tuerca encaje correctamente.
Anclaje extraído con un cono de hormigón adherido. Anclaje poco profundo o colocado demasiado cerca del borde. El perno no tenía ningún problema; la geometría sí.
Anclaje giratorio en servicio. El gancho en J o la placa se encuentran en un hueco, o bien el gancho estaba orientado en paralelo al borde en lugar de perpendicular a él. Los anclajes giratorios pierden capacidad rápidamente y no dan ninguna señal de advertencia antes de que esto ocurra.
Óxido que brota por debajo de la placa. Daños en el recubrimiento durante el montaje, o un anclaje galvanizado combinado con una arandela simple. Los sistemas de recubrimiento mixtos en la misma conexión son una forma fiable de crear un par galvánico.
Un buen método de diagnóstico consiste en preguntarse en qué etapa del proceso se introdujo el defecto: diseño, producción, plantilla, vertido, montaje o servicio. El noventa por ciento de las quejas sobre anclajes que atendemos tienen su origen en la plantilla y la proyección, procesos que se deciden antes de que el anclaje se someta a carga.
Inspección y documentación para un pedido de exportación
Cuando se compran anclas a nivel internacional, el comprador no está presente físicamente junto a la máquina. La documentación sustituye a la presencia física y debe acordarse antes de la producción, en lugar de solicitarse después del envío.
Lo que conviene especificar, en orden de utilidad:
Certificado de material con número de lote. Para anclajes que cumplen con las normas ASTM F1554, ASTM A307 o ASTM A193, el certificado de fábrica vincula el acero con la especificación, y el número de colada vincula la pieza terminada con el acero. Solicite que el marcado del anclaje permita la trazabilidad hasta esa colada.
Informe dimensional. Longitud total, longitud de la rosca, proyección, geometría del gancho o cabeza y rectitud. Una tabla sencilla que compara los valores medidos con los especificados permite detectar los errores que generan la mayor parte del coste en obra: la longitud y la longitud de la rosca.
Registro de inspección de roscas. Resultados de la prueba de pasa/no pasa para la clase de rosca especificada. Para anclajes métricos, se sigue la norma ISO 965; para la serie en pulgadas, la práctica de medición ASME B1.1 correspondiente. Enrosque el calibre antes de embalar, no después de cargar el contenedor.
Espesor y aspecto del recubrimiento. Espesor del recubrimiento medido en puntos definidos, junto con una descripción del sistema de recubrimiento y cualquier tratamiento posterior. No acepte la cifra de horas de prueba de niebla salina como garantía de rendimiento a menos que se especifique la prueba correspondiente; las horas sin una referencia estándar no son de mucha utilidad.
Lista de marcado y empaque. Marcado de grado en la cabeza o en el extremo, además de una lista de empaque que coincida con la revisión del dibujo. El control de revisiones en la lista de empaque evita la conversación de "enviamos el patrón antiguo".
Una advertencia sobre los certificados: un certificado de fábrica no garantiza que el ancla terminada cumpla con las especificaciones. El repujado, el doblado y el laminado de roscas modifican la pieza. Si la aplicación requiere alta tensión, solicite las propiedades mecánicas del producto terminado, no solo de la barra de entrada.
Material, grado y recubrimiento: adaptar el anclaje a la exposición.
La selección del grado para anclajes empotrados generalmente se basa en una norma en lugar de un valor de resistencia. En Norteamérica, la norma ASTM F1554 abarca pernos de anclaje en tres grados: 36, 55 y 105, donde el número de grado se refiere a la resistencia mínima a la fluencia en ksi. La norma ASTM A307 abarca los anclajes de uso general de menor resistencia utilizados para bases de columnas ligeras y equipos. Los anclajes de mayor resistencia a la tracción para conexiones de columnas estructurales suelen especificarse según la norma ASTM A193 B7 cuando el diseño lo requiere, o según la norma ASTM A449, dependiendo del paquete de especificaciones.
Cuando se utilizan sistemas métricos, las clases de propiedades siguen la norma ISO 898-1, y los grados de anclaje suelen especificarse como 4.6, 5.6 u 8.8, reservándose las clases superiores para los casos en que la conexión realmente las requiera. Un grado superior tiene un coste: los grados 8.8 y superiores son más sensibles a la fragilización por hidrógeno tras el recubrimiento, y los controles del proceso —en particular, el horneado posterior al recubrimiento electrolítico— pasan a formar parte de la especificación.
| Exposición | Elección típica | Qué ver |
|---|---|---|
| Interior, seco, protegido | Acabado liso, aceite ligero | La película de aceite es temporal; especifique si la apariencia es importante. |
| Exterior, protegido | Recubrimiento de zinc o de escamas de zinc | La rosca debe permanecer calibrable después del recubrimiento. |
| Exterior, húmedo, costero | Galvanizado en caliente según ASTM A153 / ISO 10684 o acero inoxidable. | Conexión de gran tamaño; drenaje en el punto más bajo. |
| Enterrado o en contacto con el suelo. | Galvanizado más grueso o acero inoxidable dependiendo de la composición química del suelo. | Los daños en el revestimiento bajo el nivel del suelo son invisibles e irreparables. |
| De alta resistencia, chapado | Grado 8.8 / 10.9 / A490 con zinc en escamas o zinc mecánico | Fragilización por hidrógeno: requiere horneado después del recubrimiento y un registro del proceso. |
El acero inoxidable no siempre es la solución adecuada para los anclajes. Si bien los aceros austeníticos de las familias A2 y A4 son comunes, en entornos con cloruros y donde el anclaje está sometido a una carga de tracción constante, la corrosión bajo tensión se convierte en un riesgo real, y los aceros de mayor resistencia trabajados en frío son más susceptibles que los recocidos. En condiciones de exposición severas, la decisión sobre el material corresponde al ingeniero, no al equipo de compras, que suele optar por la opción más económica.
Para aplicaciones de prefabricados, el anclaje suele ser un fabricante de piezas mecanizadas de hormigón prefabricado La cuestión es tanto una cuestión de fijación como de anclaje: el anclaje, el conformador de hueco, el lazo de elevación y el inserto de conexión deben funcionar como un solo sistema, y comprarlos a tres proveedores es donde la acumulación de tolerancias se sale de control. Guía para pernos de anclaje tipo J Se describe con más detalle la geometría del gancho, y si la conexión es un canal fundido o un inserto de bobina, la lógica de selección difiere lo suficiente como para merecer una lectura aparte.
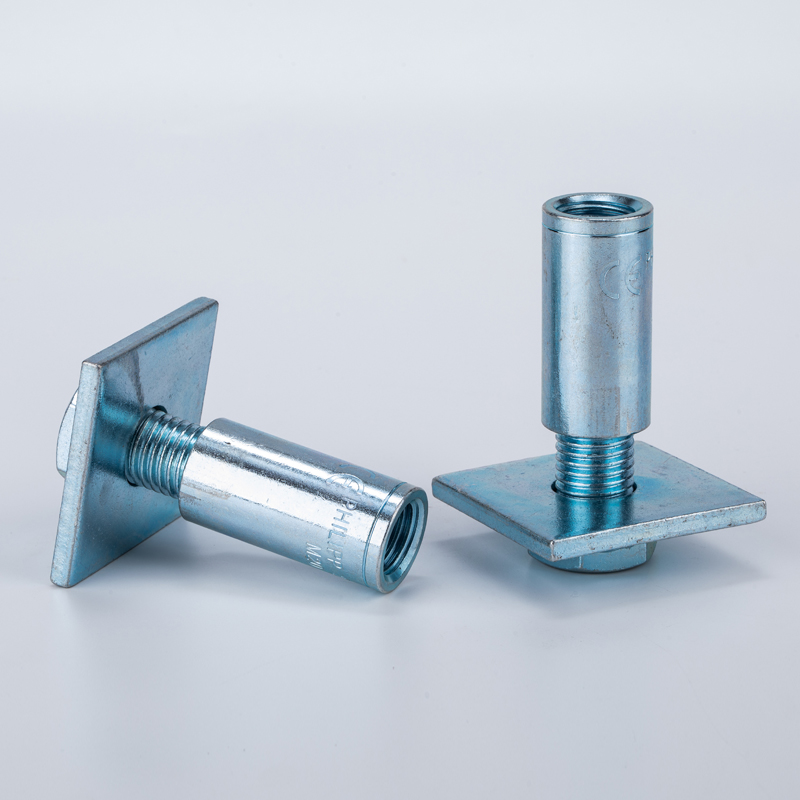
Anclaje, placa y rosca en una sola pieza. Cuando la placa se suelda y la rosca la fabrica el mismo proveedor, el cálculo de proyección tiene una tolerancia que defender en lugar de tres.
Cuando se compra el anclaje después de que el hormigón ya se ha vertido.
Los trabajos de rehabilitación siguen las mismas cuatro variables, pero en un orden diferente. El empotramiento ahora está limitado por el espesor de la losa y por las barras de refuerzo que se encuentren en la trayectoria de perforación, y la alineación está limitada por la estructura existente en lugar de por una plantilla. La elección del anclaje se centra ahora en sistemas postinstalados, y la cuestión del proveedor cambia en consecuencia.
Hay tres diferencias prácticas que importan al especificar en esa etapa:
La limpieza de los orificios es la instalación completa. En un anclaje empotrado, el hormigón se adhiere al acero porque se vertió a su alrededor. En un anclaje adhesivo, la adherencia depende de la capacidad del orificio; el polvo, la humedad y el diámetro del orificio determinan dicha capacidad. Si la especificación indica un anclaje adhesivo, pero en la obra no se realiza un procedimiento de limpieza con cepillo y soplado, no se cumple el supuesto de diseño.
La distancia y el espaciado de los bordes son los factores determinantes, no el diámetro del perno. Un anclaje instalado cerca de un borde libre fallará en el hormigón antes que en el acero. Reducir el tamaño del perno para "ajustarlo al espacio" suele provocar un fallo en la dirección equivocada, y la solución suele ser una geometría de anclaje diferente en lugar de uno más pequeño.
El hormigón agrietado modifica la selección. Muchos lugares en una losa real están agrietados o se agrietarán durante su uso, y no todos los productos instalados posteriormente están calificados para esa condición. fabricante de anclajes de hormigón No se debe sustituir un producto aprobado únicamente para hormigón sin fisuras por uno aprobado para hormigón fisurado con el fin de ahorrar costes; ambos productos parecen idénticos en la factura.
Para los compradores que combinan obra nueva y rehabilitación, lo más sensato es estandarizar los anclajes empotrados en una sola especificación y tratar la gama de anclajes postinstalados como una lista aparte, más reducida y manejable en obra. Intentar utilizar un solo tipo de anclaje para ambas aplicaciones suele implicar sacrificar una de ellas.
¿En qué queda la especificación?
Cuatro números y un documento determinan si la instalación de un anclaje se realiza sin problemas: empotramiento, proyección, patrón y par objetivo, todo ello respaldado por una revisión del plano a partir de la cual todos trabajan.
El ancla en sí es la parte fácil. Como Proveedor de piezas mecanizadas y elementos de fijación OEM trabajando con un fabricante de sujetadores a medida En nuestra red de Ningbo, podemos gestionar los aspectos dimensionales y materiales con un perfil de proveedor evaluado por un tercero que demuestra 12 años de experiencia en exportación; sin embargo, no podemos modificar un plano de plancha que no se ajuste al plan original, ni tampoco ningún otro proveedor. Dicha revisión debe realizarse antes de que se emita el pedido.
Lo que podemos hacer es cotejar cada pedido con el plano antes de la producción, señalar las dudas sobre la superposición de proyecciones y proporcionar la documentación necesaria para que el inspector del comprador pueda dar su visto bueno sin tener que desplazarse a la fábrica. Si su cadena de suministro actual trata los anclajes como artículos de catálogo, es durante la revisión donde se detectan las correcciones.
De dónde proviene el resto del ensamblaje
Rara vez se compra un anclaje por separado. La misma conexión suele requerir tuercas y arandelas de la misma clase, y el mismo proyecto generalmente incluye una docena de puntos de fijación adicionales especificados por la misma persona en la misma tarde. Comprarlos a un solo proveedor no se trata de lealtad; se trata de que las cuestiones de tolerancia y recubrimiento se resuelvan una sola vez en lugar de tres.
En los pedidos de exportación se repiten tres patrones:
La tuerca y el ancla provienen de cadenas de suministro diferentes. Un anclaje galvanizado con una tuerca simple, o una tuerca de clase 8 en un anclaje de clase 4.6, es una conexión donde un componente establece la capacidad y el otro establece el punto de falla. Cuando el anclaje, el fabricante de tuercas a medidaLa tuerca de grado - y la arandela endurecida se obtienen juntas; la clase de propiedad, la clase de rosca y el recubrimiento se comparan según la construcción en lugar de mediante inspección.
El dibujo combina diferentes familias de sujetadores. Una placa base de columna puede especificar una alta resistencia fabricante de pernos estructurales Se especifica un producto para el empalme y un anclaje de menor grado para la cimentación, y ambos aparecen en la misma hoja. Mantener la distinción entre los grados de anclaje —de modo que no se pueda instalar un perno de 8.8 donde se especificó uno de 4.6— es una cuestión de marcado y empaquetado, no un problema metalúrgico.
Las piezas pequeñas deciden el cronograma. Tornillos autoperforantes y autorroscantes para el revestimiento, abrazaderas para mangueras para los servicios, anclajes de elevación para los paneles prefabricados: ninguno de estos es un elemento costoso, y todos ellos pueden detener una obra. Un contratista que tiene que ir tras una caja de fabricante de tornillos a medidaLos sujetadores de grado -de la longitud correcta generan pérdidas mayores que el costo de las piezas.
Para servicios y tuberías se aplica la misma lógica a la sujeción. fabricante de abrazaderas para mangueras La decisión parece trivial hasta que la abrazadera tiene un ancho de banda incorrecto para la manguera y la junta gotea bajo presión; el problema radica en la selección, no en la abrazadera. Cuando la abrazadera soporta una carga en lugar de sellar, el requisito cambia nuevamente.
El prefabricado es donde la cuestión del ensamblaje es más visible. Un panel necesita un fabricante de anclajes de elevación Producto que se ajusta al embrague, un conformador de hueco que se ajusta al cabezal del ancla y un inserto de conexión que se ajusta al canal fundido. Si se compran a tres proveedores diferentes, las tolerancias son independientes; si se compran como un sistema, las tolerancias se verifican entre sí antes de la fundición.
Qué incluir en el dibujo: una especificación de instalación de una página.
La mayoría de las disputas sobre anclajes podrían evitarse con una sola página adjunta a la orden de compra. No es necesario que se reitere el diseño estructural, sino que se aclare la ambigüedad en los seis puntos donde proveedores y equipos de obra parten de supuestos diferentes.
1. Tipo y estándar de anclaje. Conjunto de perno en J, perno en L, anclaje de placa con cabeza o varilla roscada, además de la norma aplicable; por ejemplo, ASTM F1554 Grado 36 o ISO 898-1 clase 4.6 para un equivalente métrico.
2. Dimensiones, separadas. Longitud total, profundidad de empotramiento, proyección y longitud de la rosca como cuatro valores separados. Una sola longitud total con la proyección "por confirmar en obra" es la causa de que se fabriquen anclajes incorrectos.
3. Especificación de la rosca. Diámetro, paso y clase; por ejemplo, M20 × 2.5, clase 6g o 3/4-10 UNC 2A. Incluya la longitud de la rosca y si es laminada o cortada.
4. Sistema de recubrimiento y su efecto sobre la rosca. Tipo de recubrimiento, espesor nominal y requisito de que la tuerca tenga rosca completa después del recubrimiento. Si es galvanizada, indique que las tuercas vienen roscadas según corresponda.
5. Marcado y trazabilidad. ¿Qué información aparece estampada en la pieza y qué certificado acompaña al envío? Si la clasificación no se puede leer en el lugar de instalación, la marcación ha fallado, independientemente de lo que indique el certificado.
6. Conjunto de documentación. Certificado de fábrica con número de colada, informe dimensional, registro del calibre de la rosca, registro del espesor del recubrimiento y lista de empaque vinculada a la revisión del plano.
En cuanto a las compras, esa página también es la forma más rápida de comparar presupuestos. Dos proveedores que ofrecen diferentes tipos de anclajes, clases de rosca o espesores de recubrimiento no son comparables en precio, y la diferencia generalmente solo se manifiesta cuando se rechaza un envío. Ningbo Jingle-Tech Imp. & Exp. Co., Ltd. opera desde la oficina 1401 de Huacheng International, distrito de Yinzhou, Ningbo, Zhejiang, China, y revisa cada pedido de anclajes comparándolo con el plano antes de su envío precisamente por esta razón: la revisión es más económica que la corrección.
Preguntas que los compradores realmente hacen
¿Cuánta rosca debe quedar por encima de la tuerca?
Suficiente para el acoplamiento completo de la tuerca más dos o tres roscas visibles, y no más del diámetro de un perno adicional. El exceso de rosca es una superficie expuesta a la corrosión y un riesgo de manipulación; si la rosca es demasiado corta, la tuerca no podrá alcanzar su par de apriete sin tocar fondo. Solicite que la proyección se calcule a partir del lecho de mortero, la placa, la arandela y el conjunto de tuercas, y confirme el total en el plano, no solo en la orden de compra.
¿Puedo acortar un anclaje en obra si la proyección es demasiado larga?
En anclajes de acabado liso, es posible realizar cortes, pero esto elimina el chaflán que permite el inicio del enroscado de la tuerca. En anclajes galvanizados, se elimina el recubrimiento de la superficie cortada, lo que requiere un sistema de reparación que rara vez se aplica correctamente. En anclajes de alta resistencia, el corte implica una modificación de una pieza certificada y debe ser aprobado por el ingeniero. La solución más limpia es obtener la longitud correcta en fábrica; por eso verificamos la composición antes de la producción.
¿Cuál es el plazo de entrega habitual para pernos de anclaje personalizados?
Depende del grado, el recubrimiento y si el acero tiene una sección estándar. Los anclajes lisos y cincados de diámetros comunes suelen estar listos en cuestión de semanas; el galvanizado en caliente y el acero inoxidable requieren un paso adicional, y las longitudes o cabezas no estándar generalmente exigen una instalación específica. Dado que los anclajes deben estar en obra antes del vertido, el plazo de entrega debe planificarse a partir del cronograma de hormigonado, no del cronograma de montaje de la estructura de acero.
¿Necesito un certificado de fábrica para cada envío?
Para anclajes estructurales y de alta tensión, sí, y debe incluir el número de lote para poder rastrear la pieza terminada. Para anclajes de uso general en aplicaciones no estructurales, un certificado de conformidad puede ser suficiente, pero es importante acordarlo por escrito antes de realizar el pedido. El costo de los certificados es insignificante comparado con el costo de extraer los anclajes de una cimentación, ya que no se puede demostrar su calidad.
¿Qué tan apretadas deben estar las tuercas de anclaje?
Siga el diseño de la conexión y, si este no proporciona ningún valor, solicítelo en lugar de usar una tabla. El par de apriete depende de la fricción en la rosca y bajo la tuerca, la cual varía según el recubrimiento y la lubricación; por lo tanto, un valor copiado de una tabla para un acabado diferente no es transferible. Registre el valor, el método y la fecha; un registro de inspección sin el método no se puede comparar con ningún otro.
¿Por qué se atascan mis tuercas galvanizadas en el anclaje?
El galvanizado en caliente añade una capa de zinc que la norma prevé al permitir un roscado sobredimensionado de la tuerca. Si se suministra una tuerca de tolerancia estándar con un anclaje galvanizado, esta no se ajustará correctamente o se desprenderá el recubrimiento de la rosca. Especifique que las tuercas se roscan según la rosca galvanizada y compruebe una muestra atornillándola completamente antes de aceptar el envío.
¿Qué tolerancia debo aplicar al patrón de anclaje?
Indíquelo explícitamente en el dibujo y acote desde un único punto de referencia en lugar de encadenar dimensiones a lo largo de la placa. Cualquiera que sea la tolerancia, confirme que el tamaño del orificio de la placa y la dirección de la ranura la puedan absorber; si la conexión está diseñada con orificios ranurados solo en un eje, la tolerancia del anclaje en el otro eje debe ser más estricta. Los proveedores pueden mantener un patrón con precisión; el riesgo es que el dibujo no especifique la precisión requerida.
¿Pueden suministrar los anclajes con la placa y las tuercas como un conjunto a juego?
Sí, y para pedidos de exportación suele ser la mejor opción. Suministrar el anclaje, la tuerca, la arandela y la placa como un solo conjunto garantiza la coherencia en los cálculos de proyección, la clase de rosca y el sistema de recubrimiento, y permite verificar las tolerancias entre sí en lugar de hacerlo de forma independiente. Además, la compatibilidad del recubrimiento se resuelve con un solo proveedor en lugar de tres.
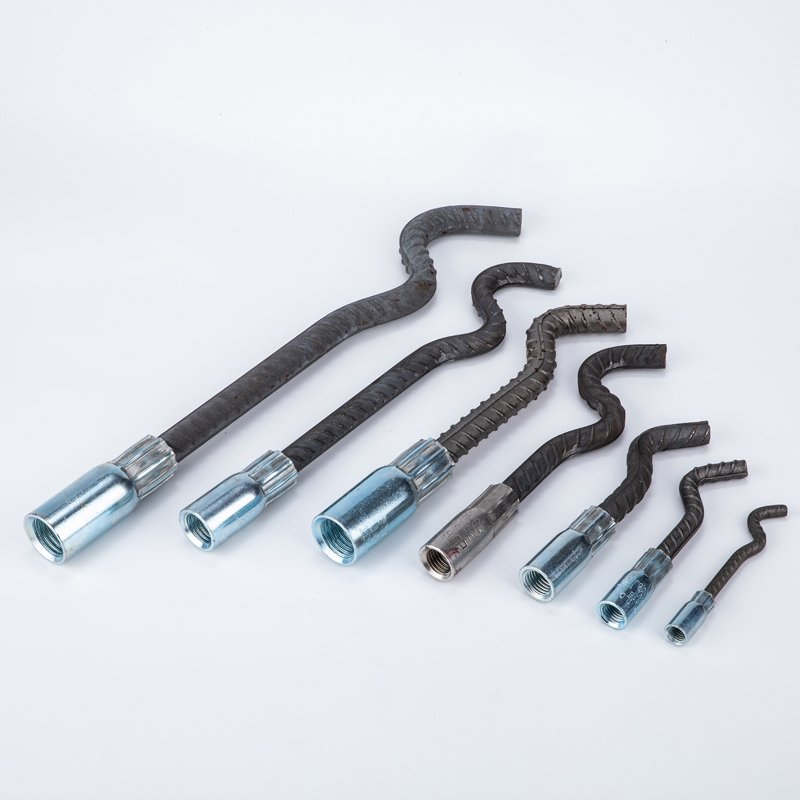
Una familia de anclajes, siete diámetros. El sistema de recubrimiento y la clase de rosca deben mantenerse al cambiar el tamaño, ya que en un solo vertido se suelen mezclar dos o tres de ellos.
Obtén un presupuesto que puedas comparar realmente.
Envíenos su dibujo, la cantidad y el mercado de destino. Le responderemos con información sobre el material, el grado, las opciones de recubrimiento y la evidencia que podemos proporcionar para esa pieza específica.
Envía tu consulta ahora →O envíe un correo electrónico sales@jinglefix.com · WhatsApp +86 13958236696