Tipos de cabezas de tornillos y accionamiento para el montaje OEM: Guía de selección para el comprador
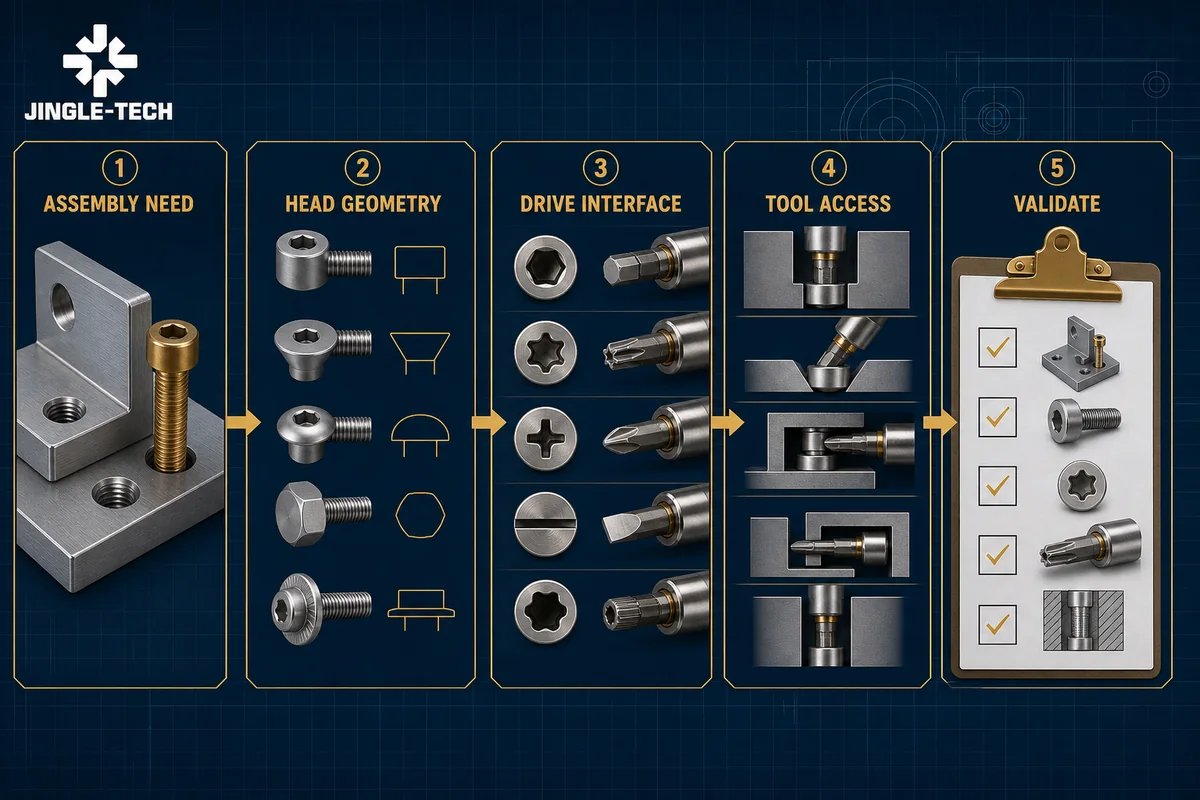
Respuesta rápida: seleccione los tipos de cabeza y accionamiento del tornillo comenzando por la unión y el proceso de ensamblaje, no por un nombre de catálogo familiar. La cabeza debe ajustarse al espacio disponible, asentarse en la superficie prevista, transferir la carga de sujeción sin incrustaciones o deformaciones inaceptables, y cumplir con los requisitos de nivelación, apariencia, seguridad y servicio. El accionamiento debe aceptar la broca o llave especificada, proporcionar un acoplamiento adecuado en la dirección de acceso real, resistir la estrategia de instalación propuesta y admitir manipulación manual o automatizada.Por lo tanto, una solicitud de cotización (RFQ) válida identifica la norma y edición del producto adoptadas, la forma del cabezal, la forma y el tamaño del acoplamiento/rebaje, la herramienta de acoplamiento, la geometría del asiento, el período de instalación, el estado del acabado, el método de inspección y las reglas de control de cambios. Un proveedor debe devolver las excepciones y la evidencia de validación con respecto a esa base, en lugar de sustituir silenciosamente un cabezal o rebaje "similar". Alcance y aviso de ingeniería: Este es un marco de adquisición y revisión de diseño, no una especificación de producto publicada, una recomendación de torque, una decisión de conformidad ni una garantía de rendimiento conjunto. Los nombres de los cabezales no son definiciones dimensionales universales. El dibujo, la norma y edición adoptadas, el material, los requisitos de propiedades, el recubrimiento, el componente de acoplamiento, el equipo de instalación, el riesgo de la aplicación y el control del proceso de aprobación del cliente autorizado. Las referencias a JINGLE-TECH solo invitan a una revisión de presupuesto; no implican ningún proceso, máquina, certificación, laboratorio, capacidad, precio, cantidad mínima de pedido ni plazo de entrega específicos. Un tornillo puede tener una rosca conforme y aun así no cumplir con el objetivo de montaje. La cabeza puede chocar con una pared antes de que la broca alcance su profundidad máxima. Una cabeza avellanada puede hacer contacto solo en un borde porque el avellanador correspondiente es incorrecto. Una superficie de apoyo ancha puede marcar un panel estético. Un rebaje poco profundo puede pasar una inspección visual, pero presentar oscilaciones en la broca de producción. Un accionamiento interno que funciona en un banco de pruebas puede resultar inaccesible una vez instalado el arnés de cableado.Se trata de fallos de interfaz, no simplemente de fallos por "tornillos defectuosos".
El departamento de compras también considera las consecuencias comerciales. Si la altura de la cabeza, la identidad del hueco o la geometría del asiento son ambiguas, los licitadores pueden cotizar productos diferentes bajo la misma descripción. Las muestras se vuelven difíciles de comparar, los informes de inspección miden características diferentes y una sustitución posterior puede alterar el utillaje o el comportamiento de la línea de producción. La mejor protección para el comprador es una cadena de requisitos que vincule la necesidad de la aplicación con la definición de la pieza, la validación y la recepción de la evidencia.
Envíe su dibujo para una revisión de los requisitos del cabezal y el accionamiento
1. Comience con la función de ensamblaje y luego nombre el cabezal y el accionamiento
El cabezal realiza varias tareas a la vez. Presenta una superficie para la herramienta, crea o soporta una interfaz de rodamiento, limita la profundidad de entrada del tornillo, ocupa un volumen tridimensional y permanece visible —o desaparece deliberadamente— después del ensamblaje. El accionamiento transmite la información de instalación y extracción, pero también afecta la alineación de la broca, el acceso axial, la sensibilidad a los residuos, la inspección y el mantenimiento. Tratar estos elementos como campos de catálogo independientes hace que se pierdan las interacciones importantes.
Comience con una breve declaración de «identidad de ensamblaje».Debe indicar qué se sujeta, qué superficie soporta la cabeza, cómo se aproxima la herramienta, si la unión es permanente o reparable, qué restricciones de apariencia y seguridad se aplican y qué evento define una instalación exitosa. Añada la rosca, el material y el acabado del tornillo solo después de que la descripción funcional sea clara. Este orden evita que un número de pieza antiguo determine el diseño antes de que se haya revisado la unión. Por ejemplo, «tornillo avellanado para un panel» está incompleto. ¿Avellanado con respecto a qué referencia? ¿El panel es dúctil, frágil, recubierto o laminado? ¿El avellanado es mecanizado, moldeado o estampado? ¿Puede la cabeza quedar ligeramente por debajo de la superficie exterior? ¿El destornillador se aproxima perpendicularmente a la superficie? ¿Se retirará el tornillo durante el mantenimiento en campo? ¿El espesor del panel es suficiente para el avellanado seleccionado sin crear un borde afilado? Cada respuesta puede cambiar la combinación aceptable de cabezal y accionamiento.
| Capa de decisión | Pregunta del comprador | Resultado controlado | Fallo si se omite |
|---|---|---|---|
| Función de la unión | ¿Qué debe sujetarse, ubicarse, retenerse, sellarse o recibir mantenimiento? | Requisitos funcionales con nombre y límites de uso indebido. | Un tornillo que se ajusta geométricamente pero que no soporta la unión. |
| Envolvente y acceso | ¿Qué espacio pueden ocupar el cabezal y la herramienta durante el montaje y el mantenimiento? | Modelo de espacio libre, ángulo de aproximación y secuencia de obstrucciones. | Enganche parcial, colisión o imposibilidad de extracción. |
| Instalación | Manual, motorizada o automatizada; ¿Qué estrategia de control y reacción existen? Herramienta/broca, concepto del programa y plan de validación. Hueco dañado, ciclo inestable o falsa aceptación. Ciclo de vida. style="padding: 12px; border: 1px solid #cbd5e1;">Herramienta de servicio incorrecta, rechazo cosmético o vulnerabilidad de acceso. | ||
| Definición y evidencia | ¿Qué norma, edición, dimensiones, calibres y pruebas establecen la aceptación? | Plano liberado, plan de inspección y devolución del proveedor. | Productos "equivalentes" que no se pueden comparar. |
Una revisión de equipo útil incluye ingeniería de diseño, ingeniería de fabricación, calidad, servicio y adquisiciones.
El diseño define la intención conjunta. La ingeniería de fabricación define el acceso y la viabilidad del proceso. La calidad ayuda a convertir la definición en una aceptación medible. El servicio confirma las condiciones de desmontaje y reemplazo. El departamento de compras garantiza que las cotizaciones revelen lo que cada licitador propone realmente. Ninguna comparación de catálogos puede reemplazar estas decisiones. 2. Compare la geometría de la cabeza según su comportamiento de asentamiento, no solo por su perfil. Nombres comunes como cabeza plana, cabeza de queso, cabeza de botón, cabeza de zócalo, cabeza avellanada, cabeza avellanada elevada, cabeza de brida y cabeza hexagonal son términos de búsqueda útiles, pero no constituyen definiciones completas. Una familia de cabezas puede aparecer en varias normas de producto, con diferentes rangos de rosca, grados de producto, opciones de accionamiento, detalles de cojinetes, alturas de cabeza o declaraciones de capacidad de carga. El comprador debe especificar el estándar y la edición del producto seleccionado, o bien dimensionar completamente un cabezal especial, en lugar de asumir que todos los proveedores utilizan la misma geometría de catálogo.Cabezas no avellanadas
Una cabeza tipo sartén ofrece un perfil exterior redondeado y una parte inferior plana en muchos productos estandarizados. Puede ser adecuada para un ensamblaje general donde la proyección es aceptable y existe una superficie de apoyo convencional. Una cabeza cilíndrica o de tipo queso puede ofrecer una relación altura-diámetro diferente. Un tornillo de cabeza hexagonal interna proporciona un accionamiento interno dentro de una cabeza cilíndrica más alta; la página oficial de ISO 4762:2004 describe una familia de tornillos métricos de rosca gruesa, grado de producto A, no todos los tornillos hexagonales internos. Una cabeza de botón reduce el perfil, pero también puede cambiar la profundidad de accionamiento, la geometría del rodamiento y la capacidad de carga.
El catálogo ISO actual incluye piezas de cabeza abotonada específicas para cada producto, incluyendo la norma ISO 7380-3:2026 para una gama definida de cabezas abotonadas con cavidad hexagonal y capacidad de carga reducida. El término «reducida» es una limitación técnica, no una nota a pie de página de marketing.Cabezas avellanadas y avellanadas elevadas
Una cabeza avellanada puede soportar un exterior liso o empotrado, pero convierte el avellanado correspondiente en parte de la junta. El ángulo de la cabeza, el ángulo del avellanado, el diámetro, la profundidad, la concentricidad, el espesor del panel y el estado de la superficie interactúan entre sí.
El alcance oficial para ISO 14581:2022 cubre una familia definida de tornillos de cabeza plana avellanada con cavidad hexagonal y capacidad de carga reducida, y advierte sobre la alineación con la superficie de apoyo avellanada. La página de ISO la contrasta con los productos de cabeza alta según la norma ISO 14582 y afirma que no son intercambiables debido a que las alturas de la cabeza difieren. Asimismo, ISO 10642:2026 es una norma de producto vigente para una familia específica de tornillos avellanados con cavidad hexagonal y capacidad de carga reducida. La lección sobre el origen de los productos es simple: "cabeza plana" o "tornillo de cabeza avellanada" no es suficiente. margen: 22px 0 30px;">| Familia principal | Posible motivo de evaluación | Preguntas sobre la interfaz | Queso/cilíndrico | Una envoltura más estrecha o más alta según un estándar de producto definido. | Espacio libre lateral, resistencia a enganches, acceso a herramientas y resistencia de la cabeza. | Que el nombre indique la proporción altura-diámetro. |
|---|---|---|---|---|---|---|
| Tapa de cabeza hexagonal | Accionamiento interno con un estándar definido. familia de cabezas cilíndricas. | Espacio libre de la cabeza, avellanado, entrada de llave y condición del rebaje. | Que cualquier hexágono interno tenga las mismas propiedades del producto. | |||
| Botón | Perfil redondeado bajo u objetivo de apariencia. | Declaración de capacidad de carga reducida, profundidad del rebaje, área de apoyo y acceso. | Ese perfil bajo conserva la capacidad de los tornillos de cabeza hexagonal. | |||
| Plano avellanado | Objetivo a ras o por debajo de la superficie. | Ángulo, profundidad, grosor del panel, alineación y capacidad de carga incluidos. | Ese "a ras" Se logra sin una especificación de acoplamiento. | |||
| Avellanado elevado | Interfaz de apoyo avellanada con una corona deliberadamente elevada. | Proyección visible, profundidad del hueco y avellanado de acoplamiento. | Que cumple con el requisito estético de nivelación plana. | |||
| Cabezal de brida o arandela | Interfaz de apoyo más amplia o geometría integrada. | Tensión del panel, planitud de la brida, holgura del borde y daños en el revestimiento. | Un apoyo más amplio siempre mejora la unión completa. | |||
| Externo hex | Apriete externo con acceso radial para herramientas. | Envolvente del casquillo, giro/acceso, esquinas, interfaz de arandela o brida. | Que se ajuste mejor a un espacio reducido que un accionamiento interno. |
Esta tabla es una herramienta de selección, no una clasificación. El mejor candidato es el que admite la unión definida y puede fabricarse, instalarse, inspeccionarse y recibir mantenimiento en condiciones controladas.
Un comprador debería presentar al menos dos candidatos en una revisión inicial del diseño cuando aún no se conocen con certeza los límites de los asientos o del acceso. 3. Diseñar conjuntamente la superficie del asiento y la trayectoria de la carga de sujeción. La parte inferior del cabezal transfiere la carga al componente sujeto. Esta simple afirmación tiene consecuencias importantes.El material bajo la cabeza puede ser acero duro, aluminio blando, polímero moldeado, una lámina revestida, un apilamiento compuesto o un acabado frágil. La geometría de contacto modifica la presión de apoyo local y la forma en que se asienta la junta. Una cara más ancha puede distribuir la carga, pero también puede cruzar un borde, apoyarse sobre un radio o salvar una superficie irregular. Una cara más pequeña puede ajustarse al contorno, pero generar una deformación local inaceptable. El departamento de ingeniería debe establecer la condición admisible. Para una cabeza de apoyo plana, defina el plano de referencia del apoyo y compruebe si el radio o la excentricidad bajo la cabeza chocan con el borde del orificio. Si se requiere una arandela, defina sus dimensiones, dureza/material, acabado y si es suelta, fija o premontada. No considere la indicación "con arandela" como un detalle de inspección: la arandela puede alterar la transferencia de la abrazadera, el incrustamiento, la altura del apilamiento, el acceso de la herramienta, el comportamiento de aflojamiento y el embalaje. Para una cabeza avellanada, el cono es la interfaz de apoyo. Si los ángulos, profundidades o centros de la cabeza y el avellanado no coinciden, el contacto puede concentrarse cerca de la parte superior o inferior del cono. El tornillo puede parecer al ras antes de alcanzar el estado de sujeción deseado, o puede sobresalir incluso cuando el destornillador haya alcanzado el límite de control. En una lámina delgada, el avellanado puede eliminar demasiado material de soporte. En un asiento moldeado, la inclinación, el hundimiento y el desgaste de la herramienta pueden afectar el contacto. Estos riesgos requieren la definición de las piezas de acoplamiento y un estudio de ensamblaje, no una simple inspección del tornillo.| Interfaz | Observación de validación | Posible reacción si no es adecuado | ||
|---|---|---|---|---|
| Superficie de apoyo plana | Diámetro de la cabeza, geometría de la parte inferior, borde del orificio, planitud de la superficie. | Patrón de contacto, hendidura, inclinación y asentamiento posterior a la instalación. | Revisar el área de apoyo, la arandela, el asiento o el diseño de la junta. | |
| Cono avellanado | Geometría de la cabeza/avellanado, referencia de profundidad, espesor del panel y concentricidad. | Alineación, banda de contacto, distorsión del panel y alineación. | Corrija el avellanado de acoplamiento, la familia de cabezales o la regla de aceptación. | |
| Arandela o collarín | Geometría exterior/interior, espesor, material, acabado y retención. | Rotación, puenteo de bordes, rozamiento del recubrimiento e incrustación. | Cambie la pila de componentes o la identidad de la arandela de control. | |
| Superficie suave o cosmética | Marca, deformación, presión y capa protectora admisibles. | Anillo visible, daños en la pintura, deformación y relajación. | Añadir protección a la interfaz o rediseñar la trayectoria de carga. | |
| Asiento curvo o irregular | Permite desajuste angular y geometría de soporte. | Contacto unilateral, flexión de la cabeza y posición final inestable. | Proporcione un saliente, asiento, arandela u otra interfaz de ingeniería. |
La carga de sujeción debe validarse a nivel de la junta cuando sea relevante.
| Verificación en CAD | Verificación en la construcción física | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Enfoque axial | Trayectoria de la broca, el portaherramientas y el husillo. | Secuencia de la fijación, la mano y los componentes. | Dirección/ángulo de aproximación permitidos. | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| Esparcimiento radial | Diámetro exterior del casquillo o barrido de la llave/manija. | Obstáculos y movimiento del operador. | Envolvente máxima de la herramienta. | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| Profundidad de acoplamiento | Cavidad de la cabeza, avellanado y penetración de la broca. | Asentamiento en el fondo, residuos, recubrimiento e interferencia del portabrocas. | Forma/tamaño de la broca y criterio de acoplamiento. | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| Trayectoria de reacción | Donde se propagan las fuerzas y los momentos de instalación. | Solicite una lista de verificación de RFQ que incluya el acceso y el asiento de la herramienta
5. Seleccione el accionamiento como una interfaz de tornillo-broca-herramientaEl nombre del accionamiento es una abreviatura de una interfaz, no una promesa de rendimiento de ensamblaje. El hueco o la característica externa, la broca o llave de acoplamiento, la herramienta de instalación, el movimiento del operador/robot, la fuerza axial, la velocidad, la estrategia de control y el estado de desgaste funcionan en conjunto. Comparar formas de forma aislada fomenta afirmaciones generales como "mayor torque" o "sin deslizamiento". Estas afirmaciones son inseguras sin una definición precisa del tamaño, el producto, el material, la calidad del rebaje, la broca, la junta y las condiciones de prueba.Accionamientos ranurados y con rebaje transversalUna ranura puede admitir herramientas sencillas y una apariencia particular, pero la geometría abierta y el comportamiento de centrado requieren consideración en el proceso real. Los rebajes transversales deben identificarse por su forma, no simplemente denominarse "cabezal transversal". El alcance oficial de ISO 4757:1983, cuya vigencia se confirmó en 2023, define los tipos de rebaje H y Z, las dimensiones y la medición de penetración.La interfaz de la herramienta correspondiente es importante: ISO 8764-1:2004, cuya vigencia se confirmó en 2024, identifica las puntas PH para ranuras H y las puntas PZ para ranuras Z. Por eso, una solicitud de cotización que solo indique "Phillips/Pozidriv aceptable" genera incompatibilidad en lugar de flexibilidad. Accionamientos hexagonales y hexalobulares internosLas características hexagonales y hexalobulares internas permiten el uso de herramientas axiales compactas, pero el acoplamiento depende de la geometría de la ranura, el tamaño de la broca, la profundidad, el estado de la esquina o el contorno, la contaminación y la alineación. La página oficial de la norma ISO 10664:2014 indica que define la forma, las dimensiones básicas y el método de medición para un elemento de accionamiento interno hexagonal. También especifica que el documento tiene como objetivo proporcionar detalles de inspección y no constituye una norma de fabricación. Por lo tanto, el comprador aún necesita una norma de producto aplicable o una definición completa de la pieza.Accionamientos hexagonales externos y de acceso controladoUn hexágono externo desplaza el acoplamiento fuera de la cabeza y requiere espacio libre radial para el casquillo. Puede ser adecuado en muchos ensamblajes, pero puede resultar inadecuado en un alojamiento estrecho o bajo una cubierta estética. Las características de acceso controlado o a prueba de manipulaciones deben seleccionarse a partir de un modelo de amenazas y servicios: a quién se debe disuadir, quién debe conservar el acceso autorizado, cómo se controlan las herramientas, si existe un procedimiento de extracción de emergencia y cómo se gestionan los daños en el terreno. “Tornillo de seguridad” No es un requisito de seguridad completo, y las unidades inusuales no son automáticamente seguras.
El registro de selección debe explicar por qué una unidad permanece en la lista de preseleccionados y qué prueba puede descartarla. Esto es más útil que una lista genérica de ventajas. Si tanto un rebaje en cruz como un rebaje hexagonal son compatibles, construya muestras para producción, utilice las brocas y el equipo previstos, compruebe la alineación y el desgaste, y evalúe los datos de instalación y los modos de daño resultantes. La interfaz ganadora es la que cumple con los requisitos verificados del comprador. 6. Añada los requisitos de automatización antes de solicitar muestras de producciónEl ensamblaje automatizado amplía la interfaz más allá del destornillador. Los tornillos deben almacenarse, separarse, orientarse, transportarse, presentarse, acoplarse y atornillarse. La geometría de la cabeza puede influir en la alimentación y la presentación; el accionamiento puede influir en la recogida o el acoplamiento de la broca; el acabado y el aceite pueden afectar la fricción y el comportamiento del sensor; la variación dimensional puede influir en los escapes y los anidamientos. Un tornillo que se instala de forma fiable a mano no está automáticamente listo para un alimentador y un robot. Defina la arquitectura de automatización sin obligar al proveedor de fijaciones a adivinar los detalles de la línea patentada. Indique si los tornillos se alimentan mediante tazón, escalonado, soplado, se presentan en bandeja, se recogen manualmente o se suministran a través de otro sistema. Identifique las características de orientación, el volumen máximo, las superficies de contacto permitidas, las restricciones de limpieza y los riesgos de enredos o anidamientos admisibles. Explique si la herramienta utiliza vacío, magnetismo, retención mecánica o ningún sistema de recogida. Si la respuesta magnética es relevante, debe incluirse en el conjunto de requisitos controlados, no en un correo electrónico tardío.El monitoreo de la instalación debe estar vinculado a la aceptación física. Un registro de torque puede mostrar la firma del proceso, pero por sí solo no prueba la carga de sujeción, el asentamiento ni la integridad del hueco. Un umbral angular puede ayudar a detectar la falta de acoplamiento, pero puede verse afectado por la variación de la junta. La visión puede confirmar la presencia o la posición del cabezal, aunque no detecte un defecto interno del accionamiento. Combine los sensores solo después de decidir qué falla está destinada a detectar cada canal y qué medidas de contención siguen a una alarma.
Los requisitos de seguridad pueden favorecer una superficie lisa, desalentar las proyecciones afiladas o exigir una cabeza que no se pueda aflojar fácilmente. La seguridad es otra cuestión. Un accionamiento de acceso controlado puede disuadir a un usuario oportunista, pero el sistema de control real incluye la disponibilidad de herramientas, el mantenimiento autorizado, las piezas de repuesto, el acceso de emergencia y la detección de manipulaciones. El departamento de compras debe preguntar quién es el propietario de cualquier interfaz patentada, si las herramientas siguen estando disponibles durante la vida útil del producto y qué sucede si el proveedor del accionamiento cambia la geometría o abandona el mercado. La facilidad de mantenimiento puede entrar en conflicto con la disuasión y el perfil bajo. Un hueco pequeño y poco profundo puede satisfacer al diseñador industrial, pero dificultar la interacción del técnico una vez que la cabeza se contamina o se pinta. La extracción repetida puede alterar el hueco y la superficie de apoyo. Si se permite la reutilización, defina la decisión de aceptación para el tornillo y la rosca correspondiente después de cada intervención de mantenimiento. Si se prohíbe la reutilización, defina un kit de reemplazo y asegúrese de que la lista de materiales y la documentación de servicio controlen el cabezal y la unidad exactos.
8. Incluya una descripción completa del cabezal y el accionamiento en el dibujo y la solicitud de cotización.Una buena descripción cierra la brecha entre un concepto de diseño y una pieza comprable e inspeccionable. Para un producto estándar, identifique la organización de normalización, el número de documento, la edición requerida por el contrato, la designación del producto y cualquier opción permitida. Añada la designación de la rosca, la convención de longitud nominal, los requisitos de material/propiedades, el acabado, la limpieza, el marcado, el embalaje y los documentos de inspección. Si la cabeza o el accionamiento son especiales, controle su geometría y el calibre o método de medición correspondiente, en lugar de combinar un nombre estándar con dimensiones personalizadas que puedan generar conflictos. Las normas deben aplicarse dentro del alcance. La norma ASME B18.6.3-2024 se refiere a tornillos para máquinas, tornillos autorroscantes y tornillos de accionamiento metálico en serie en pulgadas y se encuentra en mantenimiento estabilizado. No es un catálogo universal de cabezas métricas. Por el contrario, una norma ISO métrica de producto puede tener un rango de rosca limitado, grado de producto, clase de material/propiedad o declaración de capacidad de carga. El comprador debe obtener y revisar el documento adoptado completo; un resumen o título no es suficiente para autorizar la producción. Evite las referencias duplicadas que crean dos versiones principales. La frase «Según la norma X, salvo que se indique» solo funciona si cada excepción es explícita y se comprenden los requisitos de la norma restante. «Equivalente a X» es menos precisa: ¿equivalente en forma de cabeza, rebaje, material, rendimiento, acabado, intercambiabilidad o inspección? Si se aceptan alternativas, enumere las características que deben permanecer idénticas, las que pueden diferir y quién aprueba la desviación propuesta por el proveedor.
9. Compruebe cómo el material, los requisitos de propiedades y el acabado influyen en la decisión sobre la cabeza/accionamiento. La selección del material y la clase de propiedades no se puede inferir de la forma de la cabeza. El alcance oficial de la norma ISO 898-1:2013 abarca las propiedades mecánicas y físicas de los elementos de fijación métricos de acero al carbono y aleado especificados, bajo condiciones y exclusiones definidas; la página de ISO actualmente la marca como «pendiente de revisión». También indica límites relacionados con la geometría para ciertas formas de cabeza.ISO 3506-1:2020 se aplica a pernos, tornillos y espárragos de acero inoxidable definidos y excluye expresamente varias propiedades funcionales de su alcance. Ninguno de los documentos establece una clase de propiedad como una especificación completa del rendimiento de la unión.La geometría de la cabeza elimina o redistribuye material alrededor del accionamiento. Una característica interna profunda en una cabeza baja deja una sección diferente a la misma característica en una cabeza alta. Por eso, algunas normas ISO para productos de cabezas avellanadas y de botón identifican explícitamente una capacidad de carga reducida. Los compradores no deben combinar un perfil bajo deseado, un accionamiento profundo y una designación de propiedad alta sin verificar si existe un producto estandarizado relevante y si la cabeza puede soportar el comportamiento requerido. Los acabados también afectan la interfaz. El recubrimiento puede cambiar el relleno del hueco, la definición del borde, las dimensiones de la cabeza, la fricción, la apariencia y el acoplamiento de la herramienta. El recubrimiento electrolítico sobre acero de alta resistencia requiere una revisión adecuada del riesgo de fragilización por hidrógeno. La norma ISO oficial vigente es la ISO 4042:2022 junto con la Enmienda 1:2026 cuando esta edición enmendada sea adoptada por el contrato. Su alcance abarca los sistemas de recubrimiento electrolítico para elementos de fijación de acero e incluye disposiciones dimensionales y sobre el riesgo de fragilización por hidrógeno; no define, por sí solo, todos los requisitos de apariencia, fricción o unión.
10.Elabore un plan de inspección que mida la interfaz.Recibir un certificado no es lo mismo que verificar las características que controlan el ensamblaje. Traduzca el registro de diseño a una matriz de inspección: característica, fuente de especificación, etapa, método, equipo, muestreo, registro, regla de aceptación y reacción. Los CTQ típicos de cabezal/accionamiento pueden incluir el diámetro y la altura del cabezal, la geometría de la cara de apoyo o avellanada, la forma y penetración del rebaje, la oscilación o el ajuste de la herramienta, las rebabas, el estado de la superficie y las dimensiones posteriores al acabado. La lista real debe provenir de la definición publicada y la revisión de riesgos. Utilice calibres y mediciones para las decisiones previstas. Un calibre de penetración puede ayudar a evaluar una característica de rebaje definida; una broca de ensamblaje es útil para un desafío funcional en condiciones controladas; la medición óptica o dimensional puede caracterizar la geometría. Uno no sustituye automáticamente a los demás. Si dos partes pueden medir de manera diferente, establezca el método, el punto de referencia, el entorno, la fijación y la regla de decisión antes de la producción. La trazabilidad de la medición debe estar vinculada al resultado. La Política del NIST sobre Trazabilidad Metrológica explica la trazabilidad como una propiedad del resultado de una medición vinculada a través de una cadena de calibración documentada e ininterrumpida, en la que cada eslabón contribuye a la incertidumbre. El NIST también enfatiza que la trazabilidad por sí sola no garantiza la idoneidad para el propósito. Por lo tanto, una etiqueta de calibración o la palabra "NIST" no demuestran que un método pueda resolver la tolerancia del comprador o reproducir la característica definida.
El muestreo debe coincidir con el contrato y la aplicación. ISO 3269:2019 proporciona un procedimiento de aceptación del comprador cuando no existe un acuerdo previo, pero su alcance oficial excluye los elementos de fijación destinados al ensamblaje de máquinas de alto volumen, aplicaciones de propósito especial y aplicaciones de ingeniería especial que requieren un control en proceso y una trazabilidad de lote más avanzados. La página oficial también muestra una revisión en desarrollo. Por lo tanto, un programa OEM automatizado debería establecer un acuerdo previo basado en riesgos, en lugar de citar la norma ISO 3269 como si fuera un plan de control universal. La terminología de los documentos de inspección también requiere rigor. La norma ISO 16228:2017 define los tipos y el contenido de los documentos de inspección de elementos de fijación que se solicitan al realizar un pedido, incluidas las declaraciones y los informes de ensayo. Su alcance excluye las aplicaciones especiales o de ingeniería especial que requieren otros procedimientos, como las muestras iniciales. Un informe de ensayo puede respaldar el pedido; no equivale automáticamente a la aprobación del primer artículo, la validación del proceso ni la autorización de envío.Solicite una matriz de inspección de cabeza y conducción para su RFQ 11. Exija una respuesta estructurada del proveedor.Una cotización profesional debe mostrar lo que se suministrará, no simplemente repetir la descripción del comprador. Solicite a cada licitador que indique la norma y edición exactas del producto, la designación del cabezal y del accionamiento, la convención de rosca y longitud, la base del material/propiedad, el proceso de acabado, el proceso de fabricación propuesto, los procesos externos, los métodos de inspección, el paquete de documentación, el embalaje y cualquier excepción. El proveedor debe identificar la broca o llave de acoplamiento utilizada para sus propias comprobaciones e indicar cualquier conflicto entre la geometría del cabezal, la penetración del accionamiento, la clase de material/propiedad o el recubrimiento. Para una geometría personalizada, solicite una respuesta de viabilidad con anotaciones. Cada característica debe aceptarse, cuestionarse o proponerse para su revisión. Los problemas pendientes requieren un responsable técnico y una fecha límite. Una cotización que asume implícitamente un rebaje diferente o cambia la altura de un cabezal avellanado no es comparable a una cotización que se ajusta al plano. La comparación comercial se realiza después de la normalización técnica.
12. Utilice un ensayo de decisión controlado en lugar de una muestra persuasiva.
|
| Entrada controlada | Evidencia para comparar | Posible disposición | |
|---|---|---|---|
| ¿Ambas cabezas encajarán y se asentarán correctamente? | Mismo conjunto de juntas y superficie de apoyo controlada. | Envolvente, contacto, posición final y estado de la superficie. | Mantener, revisar la interfaz o eliminar el candidato. |
| ¿Se puede acoplar cada accionamiento? | Corregir los bits identificados, la variación normal y el acceso. | Fallos de recogida, penetración, oscilación y acoplamiento. | Ajustar la herramienta/interfaz, restringir la variación o eliminarla. |
| ¿Se realiza la monitorización del proceso? ¿Funciona? | Concepto de programa validado específico para el candidato. | Separación de ejecuciones aceptables de fallos con nombre predefinidos. | Definir límites, añadir sensor, rediseñar o detener. |
| ¿Es aceptable la apariencia? | Acabado, herramienta y visualización aprobados. | método.Marcas, daños en el recubrimiento y presentación final del cabezal. | Revisar el manejo/herramientas, redefinir el criterio o eliminarlo. |
| ¿Puede el servicio eliminarlo? | Acceso y acondicionamiento del servicio representativo. | Entrada y extracción de herramientas, daños en el cabezal y daños circundantes. | Aprobar el método de servicio, cambiar la interfaz o prohibir la reutilización. |
El registro de la decisión no debe indicar que una unidad es universalmente mejor. Debe indicar qué candidato cumplió con las condiciones definidas por el fabricante, qué supuestos se utilizaron, qué configuración se aprobó y qué cambios requieren revalidación.
Si posteriormente se modifican el sistema de recubrimiento, las herramientas de rebaje, la broca del destornillador, la estrategia de software, el alimentador o el asiento de acoplamiento, el registro permite realizar la revisión de impacto. 13. Normalice las cotizaciones y rechace las sustituciones ocultas. Envíe a cada licitador el mismo paquete controlado y solicite la información estructurada de la Tabla 11. Compare el cumplimiento antes del precio unitario. Un producto estándar de un licitador, un producto casi estándar de otro y una pieza totalmente personalizada de un tercero pueden ser viables, pero conllevan diferentes riesgos de herramientas, validación, disponibilidad y cambios. Indique explícitamente estas diferencias. Separe el costo recurrente de las piezas del costo no recurrente de ingeniería, herramientas, calibres, validación, informes y embalaje especial. Solicite escenarios de precios solo para cantidades y condiciones que respalden la decisión comercial. No deduzca la capacidad de fabricación, el pedido mínimo ni el plazo de entrega a partir de esta guía; esos son campos de cotización específicos del proveedor que requieren una pieza, un destino, un paquete de documentación y condiciones comerciales definidos.| Campo de comparación | Postor A | Postor B | Disposición del comprador |
|---|---|---|---|
| Definición exacta del cabezal/accionamiento | Registro del estándar/geometría ofrecido. | Registro del estándar/geometría ofrecido. | Revisión de conformidad, aclaración o desviación. |
| Inspección/evidencia | Métodos, muestreo e informes. | Métodos, muestreo e informes. | Cerrar brechas y correlacionar métodos. |
| Controles de cambio | Herramientas, subniveles y activadores de notificaciones. | Herramientas, subniveles y activadores de notificaciones. | Alinearse con el proceso de aprobación. | Base comercial | Campos recurrentes/no recurrentes y exclusiones. | Campos recurrentes/no recurrentes y exclusiones. | Comparar solo después de la normalización técnica. |
Señales de alerta en una cotización de cabezal y accionamiento
- La cotización dice "cabezal panorámico estándar", pero no identifica ningún estándar, edición ni dimensiones.
- Se ofrece un rebaje en cruz sin forma H/Z ni información de broca correspondiente.
- Se propone una opción de perfil bajo o avellanado sin revisar las notas de carga estándar del producto.
- El proveedor sustituye un hueco porque “utiliza el mismo destornillador”, sin una comparación controlada.
- El cabezal y el hueco se miden antes del recubrimiento, aunque el acoplamiento posterior al acabado controla el montaje.
- Un dibujo del catálogo entra en conflicto con el dibujo del comprador y no se indica ninguna precedencia.
- Una muestra se denomina aprobada aunque se haya utilizado un cabezal, broca, acabado, herramienta o asiento de acoplamiento diferentes.
- Un informe de prueba se presenta como aprobación automática de la producción.
- Aparece la etiqueta “trazable según el NIST” sin un resultado de medición definido, cadena de calibración ni incertidumbre.
- Las afirmaciones de seguridad ignoran las herramientas de servicio autorizadas y la disponibilidad de reemplazo a largo plazo.
14. Lista de verificación de una página para el comprador antes del lanzamiento
| Puerta | Pregunta de liberación | |
|---|---|---|
| Función | ¿Están documentadas las necesidades de juntas, asientos, acceso, apariencia, seguridad y servicio? | Declaración de identidad de ensamblaje aprobada. |
| Definición | Paquete de planos/especificaciones publicado. | |
| Interfaz | ¿Están controlados los espacios de acceso, broca/herramienta y asiento de acoplamiento? | Planos de interfaz y definición de herramientas. |
| Validación | ¿Cumplieron las muestras destinadas a la producción con los criterios de decisión establecidos? | Informe de validación controlada y desviaciones. |
| Inspección | ¿Resuelven los métodos acordados los CTQ y se correlacionan entre las partes? | Matriz de inspección, acuerdo de método y estado del medidor. |
| Suministro | ¿Se aceptan las excepciones, la ruta, los subniveles, los documentos y el embalaje? | Requisitos de devolución y pedido del proveedor aprobado. |
| Cambio |
Preguntas frecuentes1. ¿Cuál es el mejor tipo de cabeza de tornillo para el ensamblaje OEM?No existe una cabeza universalmente mejor. Comience con la superficie de asiento, el cabezal disponible y el espacio de trabajo de la herramienta, la trayectoria de carga de sujeción, el material debajo del cabezal, la apariencia, la seguridad y las necesidades de servicio. Seleccione las familias de cabezales estandarizadas o completamente definidas y, a continuación, valídelas en la unión prevista. Un cabezal de perfil bajo puede resolver el problema de espacio libre, pero introduce una limitación en la capacidad de carga o la profundidad de apriete; un cabezal ancho puede distribuir el contacto, pero entra en conflicto con un borde o una zona estética. 2. ¿Son intercambiables los tornillos de cabeza plana y de cabeza abombada? No lo dé por sentado. Pueden diferir en altura, diámetro, geometría de la parte inferior/rodamiento, profundidad de apriete, alcance del estándar del producto y capacidad de carga. Incluso cuando la rosca y la longitud nominal coinciden, el espacio de trabajo y el acoplamiento de la herramienta pueden no coincidir. Compare las normas o planos de producto adoptados y realice una revisión de desviación autorizada.3. ¿Cuándo debe un fabricante de equipos originales (OEM) utilizar una cabeza avellanada?Evalúe una cuando se requiera una superficie al ras o empotrada, una superficie aerodinámica/de manejo controlada o una apariencia específica, y el componente de acoplamiento pueda soportar un avellanado correctamente definido. Controle la geometría de la cabeza y el asiento conjuntamente. Verifique el espesor del panel, el material, la alineación, el patrón de contacto, la capacidad de carga, el acceso de la herramienta y la posición final. No se debe seleccionar una cabeza avellanada solo porque «parezca al ras» en el CAD. 4.¿Por qué dos tornillos avellanados con la misma rosca pueden quedar a diferentes alturas?Entre las posibles causas se incluyen diferentes estándares o alturas de cabeza, diferente geometría incluida, variación de diámetro o profundidad, penetración del rebaje, variación del avellanado de acoplamiento, desalineación, rebabas, recubrimiento y convenciones de longitud/referencia. Inspeccione tanto el tornillo como el asiento de acoplamiento comparándolos con una definición común antes de determinar la causa. 5. ¿Es siempre mejor un accionamiento hexagonal que un rebaje en cruz?No. Cada uno debe evaluarse como un sistema definido de tornillo-broca-herramienta. Las características hexagonales y los rebajes en cruz tienen diferentes estándares, calibres, interfaces de herramientas y consideraciones de suministro. El rendimiento depende del tamaño y la calidad de la característica, la geometría del producto, la broca, el acceso, el acabado, los ajustes de instalación y el comportamiento de la unión. Utilice ensayos comparativos con intención de producción en lugar de una clasificación universal. 6. ¿Se pueden tratar las brocas PH y PZ como alternativas?No se recomienda la sustitución incontrolada. La norma ISO 4757 define las formas de rebaje H y Z, mientras que la ISO 8764-1 identifica las puntas PH para rebajes H y las puntas PZ para rebajes Z. Un plano del fabricante de equipos originales (OEM) y una estación de trabajo deben identificar el rebaje requerido y la herramienta correspondiente para que los operarios, el departamento de compras y el de inspección no mezclen sistemas. 7. ¿Qué significa el riesgo de desprendimiento de la herramienta para un comprador? Es el riesgo de que la herramienta pierda un acoplamiento estable o se desplace de la interfaz de accionamiento durante la instalación o extracción, lo que podría dañar el hueco, la herramienta, el acabado o la superficie cercana.El mecanismo y el nivel aceptable dependen de la interfaz y el proceso seleccionados. Defina las condiciones de acoplamiento, alineación, fuerza axial, desgaste de la broca y monitorización, y observe las fallas en una prueba controlada.
8. ¿Cómo se debe inspeccionar un rebaje?
Utilice el método requerido por la norma del rebaje o del producto adoptada y el plan de inspección del comprador. Según la característica, esto puede incluir calibres específicos para la forma o la penetración, métodos dimensionales, evaluación de la oscilación y una verificación funcional controlada de la herramienta. Indique la norma y la edición de la característica, el tamaño/estado del calibre, el método, el muestreo y la reacción. Una verificación aleatoria del ajuste de la broca no es automáticamente una prueba de conformidad.
9. ¿Garantiza un calibre calibrado un resultado aceptable?
No. La calibración y la trazabilidad metrológica generan confianza en el resultado de la medición, pero el método debe ser adecuado para la tolerancia y la característica. La política del NIST señala específicamente que la trazabilidad por sí sola no garantiza la idoneidad para el propósito. Controle la magnitud medida, la configuración, la incertidumbre, el desgaste del calibre, las condiciones ambientales y la regla de decisión.
10. ¿Deben verificarse las dimensiones de la cabeza y el hueco antes o después del recubrimiento?
El contrato debe especificar qué condición controla cada característica. Dado que el recubrimiento puede modificar el acoplamiento del hueco, la definición del borde, las dimensiones de la cabeza y la fricción, las verificaciones críticas de la interfaz suelen requerir una decisión posterior al acabado, incluso si también se utilizan mediciones en proceso para el control.Alinear el estándar de recubrimiento, el estándar de producto, el plano y el plan de inspección en lugar de aplicar una regla general.
|