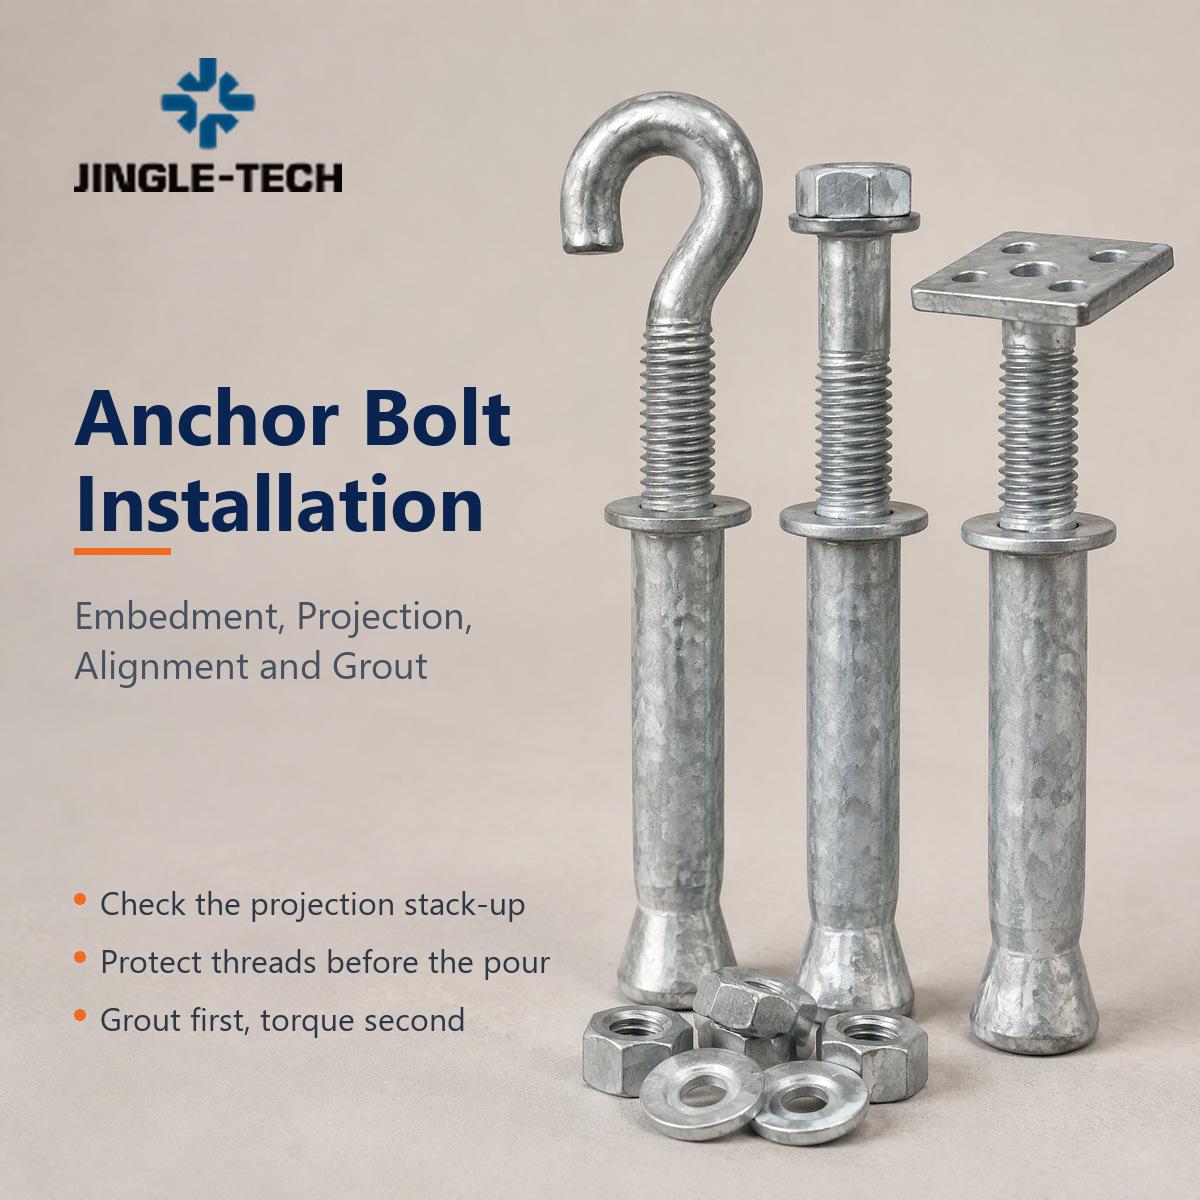
アンカーボルトの設置:埋め込み、突出、位置合わせ、グラウト注入
現場に届いたベースプレートには、4つのスロット穴が開いていた。基礎のアンカーボルトは8mmずれており、1本は傾いていて、ネジ山がグラウトラインより下に埋まっているためナットが入らない。組み立て作業員は作業を中断し、クレーンは待機状態となり、誰かがボルトを切断して新しいボルトを溶接するという案を口にし始めた。
その日は、ほとんどの場合、数週間前に決定されます。設置テンプレート、図面に示された投影、そしてコンクリート打設前にアンカーが点検されたかどうかなどによって決まります。このガイドでは、アンカーボルトの設置を実際に左右する4つの要素、すなわち埋め込み深さ、投影深さ、位置合わせ、およびグラウトについて説明します。このガイドは、埋め込み式アンカーを指定する購入者、エンジニア、および現場監督者を対象としており、打設後ではなく打設前にどの詳細を確定する必要があるかを知ることを目的としています。
アンカーボルトの取り付けが実際にカバーする内容
「アンカーボルト」は2つの異なる用途に使用され、これらを混同することが仕様ミスの主な原因となっています。埋め込み式アンカーはコンクリート打設前に設置され、コンクリートの一部となります。後付け式アンカーは硬化したコンクリートにドリルで穴を開けて挿入され、膨張、接着剤、またはねじ山によって強度を発揮します。
この記事では、埋め込み式アンカー、すなわちJボルト、Lボルト、頭付きアンカー、プレートアンカー、および柱、機械、ラック、プレキャストパネルを固定するねじ付きロッドアセンブリについて説明します。後付けアンカーには独自の規則があり、別の記事で説明しています。 アンカーボルトとは何か、そしてどのように機能するかについてのガイド。
| 決断 | 埋め込み式アンカー | 後付けアンカー |
|---|---|---|
| インストール時に | 流し込む前に、型枠またはテンプレートに固定する | コンクリートが設計強度に達した後 |
| 位置許容範囲 | テンプレートによって設定されるため、後から修正するのは困難です。 | 必要な場所に穴を開けます。レイアウトは柔軟に対応可能です。 |
| 監視の失敗モード | 位置ずれ、浅い埋め込み、シャンクの曲がり | 穴の清掃、縁からの距離、ひび割れたコンクリート |
| 最適なフィット感 | 柱、重機、プレキャスト接合部、レイアウトが既知のものすべて | 改修工事、鉄筋の位置不明、小型のMEPサポート |
| 購入リードタイム | 打設前に現場に到着する必要があります。生産リードタイムがスケジュールを決定します。 | 後から購入可能 |
実務上の帰結:埋め込みアンカーの場合、調達時期は設置方法の一部となる。 カスタムファスナーメーカー 非標準長さのF1554グレード36アンカーを製造するには4週間かかりますが、その4週間はコンクリート打設後ではなく、打設前に発生します。
埋め込み深さ:アンカーが機能するか抜け落ちるかを決定する数値
埋め込み深さは、施工業者の好みによるものではありません。これは構造設計上の成果物であり、適用されるコンクリート規格(米国ではACI 318 Chapter 17、欧州ではEN 1992-4)のアンカー規定に基づき、設計責任者によって設定されます。アンカーの引張耐力は、鋼材の強度とコンクリートの破壊コーンの組み合わせによって決まります。埋め込み深さを短くすると、鋼材の強度は変わらないままコンクリートの破壊コーンが小さくなるため、破壊モードは延性鋼材の降伏から脆性コンクリートの破壊へと変化します。
こうした違いこそが、検査官が浅いアンカーに悪い反応を示す理由である。くびれによって破損するボルトは警告となるが、飛び出すコンクリートコーンは警告とならない。
図面の確認とアンカーの製造において、私たちが適用する3つの実用的なルール:
1. 図面の埋め込み位置は、近似値ではなく固定値として扱います。 図面に400mmと記載されている場合、アンカーはコンクリート表面から400mm下まで埋め込まれ、その上に突出部が加算されます。発注書上の全長は、埋め込み部、突出部、ナット、ワッシャー、およびシムスタックによって消費される余裕分の合計です。この計算ミスは、発注書の確認時に修正する寸法ミスの中で最も多いものです。
2. アンカータイプを埋め込み方法に合わせてください。 頭付きアンカーは、頭部がコンクリートに接することで耐力を発揮します。JボルトまたはLボルトは、フック部分で耐力を発揮しますが、フックは正しい向きに設置する必要があり、フックが回転して外れる可能性がある薄いスラブに挿入してはいけません。プレートアンカーは、荷重をより広い面積に分散させるため、アンカーがスラブの端に近い位置にある場合によく用いられます。
3. 「もっと長くした方が安全だ」という意見を注文に含めないでください。 一定のスラブ厚より下にさらに深く埋め込むと、フックが空隙、断熱材、または圧縮された充填材に食い込んでしまいます。長くすれば安全というわけではなく、正しく埋め込むことが安全です。
北米およびヨーロッパの製造業者から提供される図面では、スラブオン・グレード工法における埋め込み式アンカーは、埋め込みボルト径のおよそ12~25倍の範囲に収まることが多く、張力が重要な柱アンカーには上限値が使用されます。これは受注履歴に基づく観察結果であり、設計規則ではありません。最終的な決定基準は、常に承認済みの図面に記載されている数値です。
コンクリート面からの突出部:突き出ている部分は設置不良箇所である
突起部は些細な作業に見えるが、最も多くの手直し作業を引き起こす。突起部は、順に、グラウトまたはグラウトポケットの深さ、ベースプレートの厚さ、ワッシャー、ナット、そしてナットが完全に噛み合うのに十分なねじ山と目に見えるねじ山の繰り出し量を確保する必要がある。
ベースプレートが50mmのグラウト層の上に設置され、突出部がプレートがコンクリートに直接設置された場合を想定して計算されている場合、ボルトの長さが50mm足りません。そのため、作業員はグラウトを省略するか、設計よりも薄いグラウト層を使用するか、プレートに皿穴加工を施すかのいずれかを選択しますが、いずれの方法も接合部の強度を損なうことになります。
| スタック内のコンポーネント | プロジェクションに追加すべきもの | 省略した場合、失敗となります。 |
|---|---|---|
| グラウトベッド/グラウトポケット | 設計通りの厚さに、はみ出し分を少し加えた厚さ | ボルトが短すぎるため、作業員がグラウト層を薄くした。 |
| シムスタック | 設置計画で許可されている最大シム高さ | 水平調整後、ナットの上部に十分なネジ山がない |
| ベースプレート | 公称板厚であり、ミル公差の最小値ではない。 | トップナットの噛み合いが短い |
| 硬化ワッシャー | ワッシャーの厚さ | ナットがプレートに直接接触し、焼き付きや予圧の低下を引き起こす。 |
| ナッツエンゲージメント | ナットの高さ全体に加えて、2~3山のネジ山が見える状態。 | ナットは規定トルクに達する前にねじ山の端に当たってしまう。 |
突出部の数を守るための現場での2つの習慣があります。まず、突出部をボルト間隔だけでなく、図面と照らし合わせて確認する、しっかりとしたテンプレートで保持します。次に、アンカーの上部を保護します。ねじ山に布を巻いたり、プラスチックキャップを被せたりすれば、ほとんど費用がかからず、後でワイヤーブラシでこすり落とさなければならないコンクリートの飛散を防ぎ、亜鉛メッキが剥がれるのを防ぎます。
ねじ付きロッドと別個のナットおよびプレートとして供給されるアンカーの場合、投影制御は組立図に移行します。当社ではこれらをマッチングセットとして製造するため、ロッドの長さ、ナットの高さ、ワッシャーの厚さはまとめて計算されます。詳細については、当社の製品をご覧ください。 六角ナットの範囲 適合するナットと、当社が保持している公差クラスについて。
位置合わせと型枠:コンクリート打設前に位置を決定します
コンクリートが固まると、アンカーの位置は固定されます。プレートに溝を掘る、より大きな穴を開ける、溶接アダプターを挿入するなど、修正できる方法は限られていますが、いずれも妥協策であり、接続設計上許可されていないものもあります。
位置誤差は、おおよそ発生頻度の高い順に、以下の4つの要因から生じます。
注ぎ込み時の鋳型の動き。 型枠の上部のみに固定されたテンプレートは、コンクリートを振動させると浮いてしまう。テンプレートは鉄筋かごだけでなく型枠にも固定し、打設直後に確認する必要がある。打設後、修正が可能なうちに確認すべきである。
ボルトパターンは別の改訂版から引用したものです。 加工業者は、プレート図面とアンカープランを別々のパッケージで受け取ります。プレートにスロットがあるのにアンカープランにスロットがない場合、誰かがそれらを照合する必要があります。これは注文確認時に最もよく見つかるエラーであり、すべてのサプライヤーに両方の文書に基づいてパターンを確認するよう依頼する価値があります。
取り扱い中にシャンクが曲がった。 長いアンカーは弾力性があり、糸によって持ち上げられます。曲がったシャンクは上部はまっすぐに見えますが、下部は位置がずれているため、埋まり具合が静かに軽減され、フックの位置がずれます。
上記の構造に基づいた許容誤差の積み重ね。 鉄骨組立業者は、独自の許容誤差に基づいて作業を行います。アンカーパターンが許容誤差の一方の端に位置し、柱脚が反対側の端に位置する場合、両方とも「許容誤差内」であっても、穴の位置は一致しません。
より良いテンプレートを用意する以外に、2つのことが役立ちます。まず、アンカーパターンの寸法をプレート全体に連鎖させるのではなく、単一の基準点から指定するように依頼してください。そうすることで、公差が蓄積されるのを防ぎます。次に、スロット付きプレートのスロットの方向を指定してください。スロットの方向が間違っていると、必要のない軸方向の調整が可能になります。
グラウト注入:ボルト群を荷重伝達経路に変換する工程
グラウトには3つの役割があります。ベースプレートからの圧縮力をコンクリートに伝達すること、アンカーとプレートの下面を腐食から保護すること、そしてナットを締め付けた後にアセンブリを固定することです。グラウトを省略したり、不適切な場所に塗布したりすると、アンカーは設計者が意図していない経路で荷重を伝達することになります。
材料よりも手順が重要です。グラウトが十分に強度を得る前にアンカーナットを締め付けると、プレートがシムの上にしか乗らず、その後に注入するグラウトが本来埋めるべき隙間を埋めることができません。
| ステップ | アクション | 先に進む前に確認してください |
|---|---|---|
| 1 | コンクリート打設前に、アンカーの位置、突出量、垂直度を確認してください。 | 基準点からパターンを再測定。糸は保護されています。 |
| 2 | ベースプレートをシムの上に置き、勃起許容範囲に合わせて水平にする | シムの高さが記録されました。突出許容範囲を超えていません。 |
| 3 | ナットは位置合わせのためだけに手で締めてください。トルクをかけないでください。 | ねじ山のかみ合いは完全で、ナットの内側にねじ山の振れはありません。 |
| 4 | グラウトを成形して充填する。隙間ができないように片側から作業を進める。 | プレートの下にはベッド全体が敷かれており、角に乾燥したポケットはありません。 |
| 5 | グラウト供給業者が指定する荷重強度まで硬化させる | キュア記録; その前のプレートにクレーンで積み込むことはありません |
| 6 | 接続設計に基づく最終トルクまたは張力 | 校正済みのレンチまたはテンショナー。トルクと日付を記録。 |
| 7 | アンカーとプレートの端の塗装の損傷を補修する。 | 元のシステムと互換性のある修理材料 |
最も一般的な目地材の欠陥は、配合不良ではありません。それは、通気孔のない目地板です。目地材が空気の逃げ場のない隙間に流し込まれると、手前の角は完璧に見えるのに、奥の角だけが空洞になってしまいます。通気孔を設けるか、目地板にわずかな傾斜をつけることで、この欠陥は解消されます。
アンカーが溶融亜鉛めっきされている場合、ナットはねじ山の全長にわたって引っかかることなく取り付けられる必要があることを覚えておいてください。亜鉛めっきによって厚みが増すため、規格ではナットを大きめにタップ加工して厚みに対応させることが認められています。タップ加工されたナットは正しいものであり、標準ナットを亜鉛めっきされたアンカーに無理に押し込むと、ねじ山のコーティングが剥がれて腐食箇所が生じます。 アンカー設置時の将来的な問題を回避する方法に関する以前の記事 これについては、より詳しく解説しています。
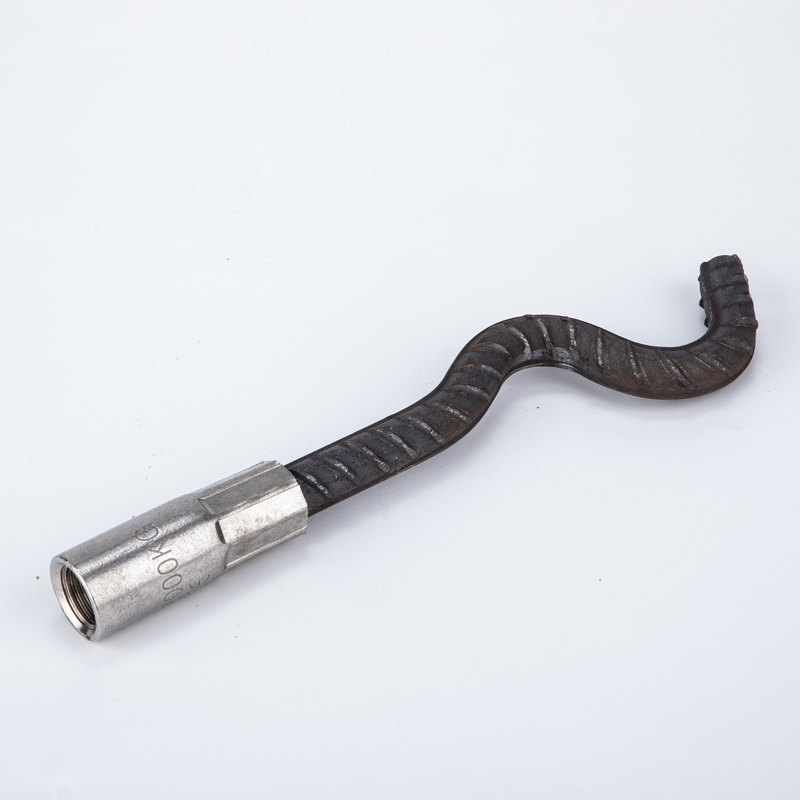
尾部は切断ではなく成形される。コンクリートが周囲に固まった後、波状の形状が引き抜き抵抗を生み出すため、表面下の長さは設計上の数値であり、梱包上の詳細ではない。
トルクと張力:締め付けるべき時と、締め付けが間違いとなる時
アンカーボルトの締め付けトルクは、接続部を考慮せずに表から選択された数値として指定されることが多い。しかし、その数値は、耐荷重、潤滑状態、および支持面が表の想定とは異なるボルトに適用されることになる。
トルクが実際にどのような働きをするかは、次の3つの要素によって決まります。
接続に必要なもの。 ベースプレートには、アンカーの張力に対応するように設計されたもの、アンカーのみでグラウトを支えるように設計されたもの、そして、予荷重が使用荷重を余裕をもって上回らなければならない動的な機械荷重に対応するように設計されたものなどがあります。これらはそれぞれ異なる用途であり、異なる目標値が求められます。
摩擦がトルクに及ぼす影響。 トルクは予圧の指標であり、その関係はねじ山とナット下の摩擦係数に依存します。摩擦係数はISO 16047で規定されています。乾燥した状態の黒ボルトと、同じグレードの亜鉛メッキボルトでは、同じ予圧を得るために必要なトルクが大きく異なります。両方に同じレンチ設定を適用すると、一方は緩み、もう一方は過降伏する可能性があります。
トルクの測定方法。 校正済みのレンチ、ナット回転法、直接張力計は、それぞれ異なるものを測定します。仕様書に「トルクはXN・m」と記載されている場合、検査記録にはどの方法が使用されたかが明記されていなければ、その数値を他の数値と比較することはできません。
実用的なルールが2つあります。まず、亜鉛メッキまたはコーティングされたアンカーを、潤滑剤を塗布していない乾燥したナットで締め付け、その結果をプレーン仕上げ用に開発された値と比較してはいけません。測定値は比較不可能であり、その過程でコーティングが損傷する可能性があります。次に、設計上、ナットの回転が可能であれば、それを使用してください。回転はトルクよりも摩擦の影響を受けにくく、レンチの校正履歴にも左右されにくいためです。
プレテンションが主な要件となる構造用ボルト締めの場合、その方法は、インチ系ボルト締めの場合はASTM A325およびASTM A490、欧州システムの場合はEN 14399に基づく構造用鋼ボルト締め規則に準拠します。 ボルトのトルクとクランプ荷重に関する記事 両者を結びつける算術を通して機能する。
現場でよく見られる故障とそのそれぞれが意味すること
これらは、クレームや緊急交換注文として繰り返し発生する問題です。それぞれの問題には固有の原因があり、その原因は通常、問題の根源よりも上流を指し示しています。
ボルトはコンクリートの境界線で折れた。 ほとんどの場合、接合部での曲げ疲労または腐食が原因であり、鋼材の強度の問題ではありません。これは、プレートがアンカーに対して相対的に動いたことを意味します。原因としては、ナットの緩み、グラウトの不足、または荷重から取り外されなかったシムパックなどが考えられます。破断面を確認してください。明るく平坦な破断面は引張過負荷、鈍く段差のある破断面で小さな最終ゾーンがある場合は疲労です。
ネジ山から滑り落ちないナット。 コンクリートの飛沫、ねじ山の始点への亜鉛めっきの付着、またはテンプレートによるねじ山の損傷。予防は治療よりも安上がりです。ねじ山にキャップを付け、ナットがスムーズにねじ込めるようにねじ山の端を面取りしてください。
錨が引き抜かれた際に、コンクリートの円錐状の塊が付着していた。 埋め込み深さが浅いか、アンカーが端に近すぎる位置に設置されていた。ボルト自体に問題はなく、形状に問題があった。
錨は使用中に回転します。 Jフックまたはプレートが隙間に収まっているか、フックが縁に対して垂直ではなく平行に取り付けられていた可能性があります。回転式アンカーは急速に耐荷重能力が低下し、その前に何の兆候もありません。
プレートの下から錆が滲み出ている。 設置時のコーティング損傷、または亜鉛メッキされたアンカーと平ワッシャーの組み合わせ。同じ接続部に異なるコーティングシステムを使用すると、確実にガルバニックカップルが発生します。
診断に役立つ習慣は、欠陥が設計、製造、型枠、打設、設置、または使用といった一連の工程のどの段階で発生したのかを問うことです。当社が扱うアンカーに関する苦情の90%は、型枠と突出量に起因しており、これらはどちらもアンカーに荷重がかかる前に決定されるものです。
輸出注文の検査と書類作成
アンカーを海外から購入する場合、購入者は機械のそばに立つことはできません。文書は立ち会いの代わりとなるものであり、出荷後に要求するのではなく、製造前に合意しておくべきです。
有用性の順に、具体的に述べておくべき事項は以下のとおりです。
ロット番号付き材料証明書 ASTM F1554、ASTM A307、またはASTM A193規格に準拠したアンカーの場合、ミル証明書によって鋼材が規格に適合していることが証明され、ヒート番号によって完成品が鋼材に適合していることが証明されます。アンカーの刻印がそのヒート番号に紐づけられていることを確認してください。
寸法報告書。 全長、ねじ山長さ、突出量、フックまたはヘッドの形状、および真直度。測定値と仕様値を単純に比較した表を作成することで、現場でのコストが最も高くなる原因となる誤差(全長とねじ山長さ)を把握できます。
ねじ検査記録。 指定されたねじ等級に対する合否ゲージの結果。メートルねじアンカーの場合はISO 965、インチねじアンカーの場合はASME B1.1ゲージング規格に準拠します。ゲージは梱包前にねじ込んでください。コンテナに荷物を積み込んだ後にねじ込まないでください。
塗膜の厚さと外観。 規定箇所における塗膜厚の測定値、塗膜システムおよび塗膜後処理に関する記述が必要です。塩水噴霧試験の数値は、試験方法が明記されていない限り、性能保証として受け入れないでください。標準基準のない数値はほとんど意味をなしません。
マーキングおよび梱包リスト。 上部または下部に等級表示を記載し、図面の改訂版と一致する梱包リストを添付する。梱包リストに改訂版管理を記載することで、「古い型を出荷してしまいました」といった事態を防ぐことができる。
証明書に関する注意点:ミル証明書は、完成したアンカーが仕様を満たしていることを保証するものではありません。ヘッディング、曲げ加工、ねじ切り加工などによって部品は変化します。用途において引張強度が重要な場合は、原材料の棒材だけでなく、完成品の機械的特性も確認してください。
材質、グレード、コーティング:アンカーを環境条件に適合させる
埋め込み式アンカーのグレード選定は、通常、強度値ではなく規格に基づいて行われます。北米では、ASTM F1554 がアンカーボルトの 3 つのグレード (36、55、105) を規定しており、グレード値は ksi 単位の最小降伏強度を表します。ASTM A307 は、軽量柱脚や機器に使用される低強度の汎用アンカーを規定しています。構造柱接合部用の高張力アンカーは、設計で要求される場合は ASTM A193 B7 に、仕様書によっては ASTM A449 に指定されることがよくあります。
メートル法が適用される場合、特性クラスはISO 898-1に準拠し、アンカーのグレードは一般的に4.6、5.6、または8.8と指定され、より高いクラスは接続に本当に必要な場合にのみ使用されます。より高いグレードは無償ではありません。8.8以上のグレードはめっき後の水素脆化に対してより敏感であり、プロセス管理、特に電気めっき後のベーキングが仕様の一部となります。
| 暴露 | 典型的な選択 | 何を見るべきか |
|---|---|---|
| 屋内、乾燥、保護されている | プレーン仕上げ、ライトオイル | 油膜は一時的なものです。外観が重要な場合はその旨を明記してください。 |
| 屋外、屋根付き | 亜鉛めっきまたは亜鉛フレークコーティング | コーティング後もねじ山はゲージで測定できる状態を維持しなければならない |
| 屋外、湿潤、沿岸 | ASTM A153 / ISO 10684 に準拠した溶融亜鉛めっき、またはステンレス鋼 | 特大サイズの蛇口;最低地点での排水 |
| 埋まっているか、土に接している | 土壌の化学組成に応じて、より厚い亜鉛メッキまたはステンレス鋼を使用する。 | 地盤面下の塗膜損傷は目に見えず、修復不可能である。 |
| 高強度、メッキ | グレード8.8 / 10.9 / A490、亜鉛フレークまたは機械亜鉛付き | 水素脆化 ― めっき後の焼成と工程記録が必要 |
アンカー材としてステンレス鋼が必ずしも最適な選択肢とは限りません。A2系やA4系のオーステナイト系ステンレス鋼は一般的ですが、塩化物を含む環境や、アンカーに持続的な引張荷重がかかる状況では、応力腐食割れが深刻なリスクとなります。特に、高強度の冷間加工鋼は、焼きなまし鋼よりも腐食しやすい傾向があります。腐食環境が厳しい場合は、最も安価なアップグレードを選択する購買チームではなく、エンジニアが材料選定を行うべきです。
プレキャスト用途では、アンカーはしばしば プレキャストコンクリート加工部品メーカー ファスナーの問題というよりは、アンカー、凹部成形部、吊り上げループ、接続インサートはすべて一体システムとして機能する必要があり、これらを3つのサプライヤーから購入すると公差の累積が手に負えなくなる。 J型アンカーボルトのガイド フックの形状についてはより詳細に解説しており、接続部が鋳造されたチャンネルまたはコイルインサートの場合は、選択ロジックが大きく異なるため、別途読む価値があります。
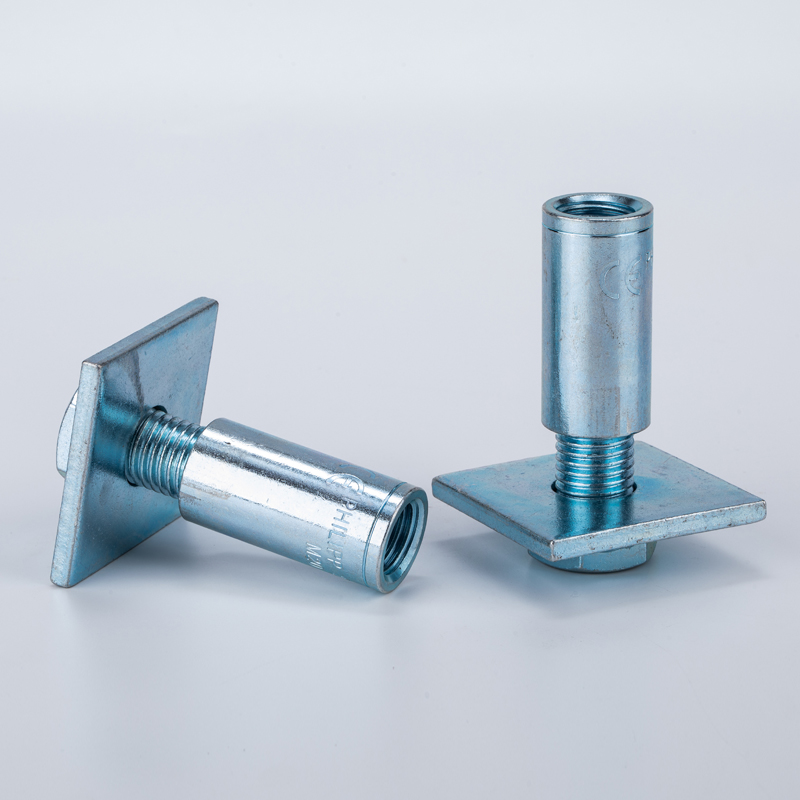
アンカー、プレート、ねじが一体型。プレートの溶接とねじの形成を同じサプライヤーが行う場合、投影計算における許容誤差は3つではなく1つになります。
コンクリートを流し込んだ後にアンカーを購入する場合
改修工事では、同じ4つの変数が適用されますが、順序が異なります。埋め込み深さはスラブの厚さとドリル経路にある鉄筋によって制限され、位置合わせはテンプレートではなく既存の構造によって制限されます。アンカーの選択は後付けシステムに移行し、それに伴い供給業者に関する問題も変化します。
その段階で仕様を定める際に重要な3つの実際的な違いは以下のとおりです。
穴の清掃は、設置作業全体を指します。 埋め込み式アンカーの場合、コンクリートは鋼材の周囲に流し込まれるため、鋼材と接着します。接着式アンカーの場合、接着力は穴の状態に依存します。つまり、粉塵、水分、穴の直径によって接着力が左右されます。仕様書で接着式アンカーが指定されているにもかかわらず、現場でブラシと送風による清掃手順が実施されていない場合、設計上の前提条件が満たされていないことになります。
ボルトの直径ではなく、エッジの距離と間隔が重要となる。 自由端近くに後付けされたアンカーは、鋼材よりも先にコンクリートで破損する。ボルトのサイズを小さくして「スペースに合わせる」と、破損モードが望ましくない方向に移動することが多く、解決策は通常、アンカーを小さくするのではなく、アンカーの形状を変更することである。
ひび割れたコンクリートは選択肢を変える。 実際のコンクリートスラブには、使用中にひび割れが発生する箇所が多数あり、設置後に施工される製品すべてがそのような状況に対応できるとは限りません。 コンクリートアンカーメーカー ひび割れのないコンクリート専用に承認された製品を、コスト削減のためにひび割れのあるコンクリート用に承認された製品で代用してはいけません。請求書上では両者は全く同じように見えます。
新築と改修の両方を手掛ける購入者にとって、賢明な選択は、埋め込み式アンカーを1つの仕様に標準化し、後付けアンカーは現場で管理しやすい別の、より小規模なリストとして扱うことです。両方の用途で同じアンカータイプを使用しようとすると、通常はどちらか一方を妥協せざるを得なくなります。
仕様書は
アンカーの設置がスムーズに進むかどうかは、埋め込み深さ、突出量、パターン、トルク目標という4つの数値と1つの文書によって決まります。これらは、全員が参照する図面の改訂版によってまとめられています。
アンカー自体は簡単な部分です。 OEM向けファスナーおよび機械加工部品サプライヤー と協力する カスタムファスナーメーカー 寧波にネットワークを持つ当社は、12年の輸出実績を持つ第三者評価済みのサプライヤープロファイルに基づき、寸法や材質面については責任を持って対応できますが、アンカープランと矛盾する図面を修正することはできませんし、他のサプライヤーも同様です。このレビューは、発注前に必ず実施する必要があります。
弊社では、生産前にすべての注文を図面と照合し、投影図の積み重ねに関する疑問点を指摘し、購入者の検査担当者が工場まで足を運ばなくても承認できるようなドキュメント一式を提供することが可能です。もし貴社の現在のサプライチェーンでアンカーをカタログ商品として扱っている場合、手直しが発生するのはまさにこのレビュー段階です。
残りのアセンブリはどこから来るのか
アンカーは単体で購入されることはほとんどありません。同じ接続部には、通常、同じ規格のナットとワッシャーが必要となり、同じプロジェクトには、同じ人が同じ日の午後に指定した他の十数箇所の固定箇所が存在するのが一般的です。それらを一つの供給元から購入するのは、忠誠心を示すためではなく、公差やコーティングに関する質問に3回ではなく1回で回答を得られるためです。
輸出注文には、以下の3つのパターンが繰り返し現れます。
ナットとアンカーは、それぞれ異なるサプライチェーンから供給されている。 亜鉛メッキされたアンカーとプレーンナット、またはクラス4.6アンカーにクラス8ナットを使用した接続では、一方のコンポーネントが耐力を決定し、もう一方のコンポーネントが破壊点を決定します。アンカーが カスタムナット製造業者-グレードのナットと焼き入れワッシャーは一緒に調達され、特性クラス、ねじクラス、コーティングは検査ではなく構造によって一致させられます。
この図面には、複数の種類の締結部品が混在している。 柱のベースプレートには高強度が指定されている場合があります。 構造用ボルトメーカー 接合部用の製品と基礎用の低グレードのアンカーが同じ図面に記載されています。グレード表示を明確に区別し、4.6が指定されている箇所に8.8のボルトが取り付けられないようにすることは、冶金学的な問題ではなく、マーキングと梱包に関する規則です。
細かい部分がスケジュールを左右する。 外装材用のセルフドリリングねじとセルフタッピングねじ、配管用のホースクランプ、プレキャストパネル用の吊り上げアンカー:これらはどれも高価な項目ではありませんが、どれも現場を停滞させる可能性があります。 特注ネジメーカー適切な長さのグレードファスナーを使用すると、部品コスト以上の損失が発生します。
サービス設備や配管についても、クランプに関しては同じ論理が適用されます。 ホースクランプメーカー クランプの幅がホースに合わず、圧力下で継ぎ目から漏れが生じるまでは、この決定は些細なものに見える。問題はクランプ自体ではなく、選定にあるのだ。クランプがシールではなく荷重を支える場合、要求事項はさらに変化する。
プレキャストは、組み立ての問題が最も顕著に現れるものです。パネルには リフティングアンカーメーカー クラッチに適合する製品、アンカーヘッドに適合する凹部成形部品、鋳込み溝に適合する接続インサート。これらを3つのサプライヤーから購入すると、公差はそれぞれ独立しています。しかし、システムとしてまとめて購入すれば、鋳造前に公差が相互にチェックされます。
図面に記載するもの:1ページの設置仕様書
ほとんどのアンカー関連の紛争は、発注書に添付する1枚の文書で回避できる。構造設計を改めて記述する必要はなく、サプライヤーと現場チームが異なる前提を置いている6つの点について曖昧さを解消すればよい。
1. アンカーの種類と規格。 Jボルト、Lボルト、頭付きボルト、プレートアンカー、またはねじ付きロッドアセンブリ、および適用される規格(例えば、ASTM F1554 グレード 36、またはメートル法相当の ISO 898-1 クラス 4.6)。
2. 寸法(別々に表示)。 全長、埋め込み深さ、突出量、ねじ部長さをそれぞれ別の数値で示す。全長のみで突出量を「現場で確認」とすると、誤ったアンカーが製造されてしまう。
3. ねじ仕様。 直径、ピッチ、等級(例:M20 × 2.5、等級6g、または3/4-10 UNC 2A)。ねじの長さと、転造か切削かの区別も明記してください。
4. コーティングシステムとそれがねじに及ぼす影響。 コーティングの種類、公称厚さ、およびコーティング後にナットがねじ山全体を通る必要があることを明記してください。亜鉛メッキの場合は、ナットが適合するようにタップ加工されていることを明記してください。
5.マーキングとトレーサビリティ 部品に刻印されている内容と、出荷時に添付されている証明書を確認してください。現場で等級が読み取れない場合、証明書の内容に関わらず、マーキングは不合格となります。
6.ドキュメント一式。 ロット番号が記載されたミル証明書、寸法報告書、ねじゲージ記録、塗膜厚さ記録、および図面改訂版に対応した梱包リスト。
購入側から見ても、そのページは見積もりを比較する最も速い方法でもあります。異なるアンカータイプ、異なるねじ等級、または異なるコーティング厚さを提示する2つのサプライヤーは価格面で比較できず、その違いは通常、出荷が拒否されたときに初めて明らかになります。寧波金格科技進出口有限公司は、中国浙江省寧波市鄞州区華城国際1401号室で事業を展開しており、まさにこの理由から、リリース前にすべてのアンカー注文を図面と照合して確認しています。確認する方が修正するよりも安価だからです。
購入者が実際に尋ねる質問
ナットの上にはどれくらいのネジ山を残しておくべきですか?
ナットが完全にかみ合い、さらに2~3山のねじ山が見える程度の長さで、それ以上はボルト径1本分程度に留めてください。余分なねじ山は腐食面となり、取り扱い上の危険があります。ねじ山が短すぎると、ナットが締め付けトルクに達しず、ボルトの端に当たってしまいます。突き出し部分は、グラウト層、プレート、ワッシャー、ナットの積み重ねから計算してもらい、発注書だけでなく図面上で合計値を確認してください。
突き出しが長すぎる場合、現場でアンカーを短くすることはできますか?
プレーン仕上げのアンカーは切断可能ですが、ナットの取り付けに必要な面取りが失われます。亜鉛メッキアンカーの場合は、切断面のコーティングが剥がれてしまうため、補修が必要になりますが、この補修は正しく行われることはほとんどありません。高強度アンカーの場合、切断は認証部品の変更となるため、技術者の承認が必要です。より確実な解決策は、工場で適切な長さに仕上げることです。そのため、当社では製造前に積み重ね具合を確認しています。
特注アンカーボルトの通常の納期はどれくらいですか?
納期は、鋼材のグレード、コーティング、および標準断面形状によって異なります。一般的な直径のプレーンアンカーや亜鉛メッキアンカーは通常数週間で納品されますが、溶融亜鉛めっきやステンレス鋼の場合は工程が1つ増え、非標準の長さやヘッドの場合は通常専用のセットアップが必要です。アンカーはコンクリート打設前に現場に搬入する必要があるため、リードタイムは鉄骨組立スケジュールからではなく、コンクリートスケジュールから逆算して計画する必要があります。
出荷ごとに製粉所証明書が必要ですか?
構造用アンカーや張力が重要なアンカーについては、はい、必要です。また、完成品がどの部品に由来するかを追跡できるように、ヒート番号を記載する必要があります。非構造用途の汎用アンカーについては、適合証明書で十分な場合もありますが、注文前に書面で合意しておく必要があります。証明書の費用は、地盤の勾配が証明できないためにアンカーを基礎から引き抜く費用に比べれば微々たるものです。
アンカーナットはどのくらいの締め具合に締めるべきですか?
接続設計図に従ってください。設計図から値が得られない場合は、表で代用するのではなく、設計図を依頼してください。トルクはねじ山とナット下の摩擦に依存し、摩擦はコーティングや潤滑によって変化するため、異なる仕上げの表からコピーした数値は適用できません。値、方法、日付を記録してください。方法が記載されていない検査記録は、他のデータと比較できません。
なぜ亜鉛メッキされたナットがアンカーに引っかかるのでしょうか?
溶融亜鉛めっきは亜鉛層を形成するため、規格ではナットのねじ切り加工を標準サイズより大きめに行うことが認められています。標準公差のナットを亜鉛めっきアンカーに取り付けると、アンカーがスムーズにねじ込めないか、ねじ山のめっきが剥がれてしまう可能性があります。ナットは亜鉛めっきされたねじ山に合わせてねじ切り加工されていることを明記し、出荷前にサンプルをナットを全長にわたってねじ込んで確認してください。
アンカーパターンにはどの程度の許容誤差を設定すればよいでしょうか?
図面に明記し、プレート全体に寸法を連鎖させるのではなく、単一の基準点から寸法を記入してください。許容誤差がどのようなものであっても、プレートの穴のサイズとスロットの方向がその許容誤差を吸収できることを確認してください。接続部が片方の軸のみにスロット穴を設けて設計されている場合、もう一方の軸のアンカーの許容誤差はより厳しくする必要があります。サプライヤーはパターンを正確に保持できますが、図面に必要な精度が明記されていないことがリスクとなります。
アンカーとプレート、ナットをセットで供給していただけますか?
はい、輸出注文の場合は通常、この方法が最適です。アンカー、ナット、ワッシャー、プレートをセットで供給することで、投影計算、ねじ等級、コーティングシステムが一貫し、公差も個別にではなく相互にチェックされます。また、コーティングの適合性に関する問題も、3社ではなく1社のサプライヤーに集約されます。
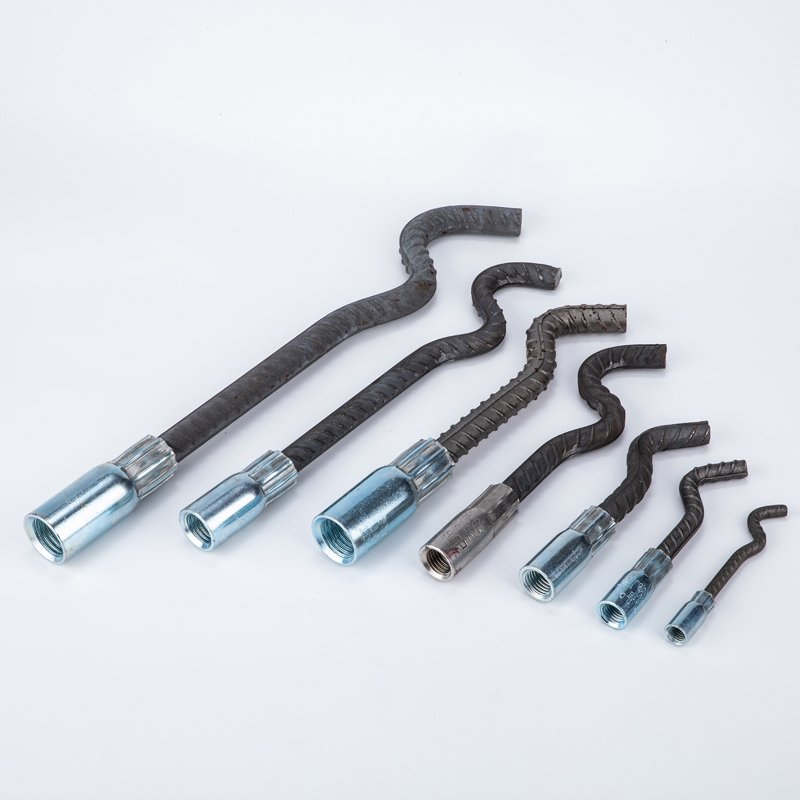
アンカーの種類は1種類で、直径は7種類あります。コーティングシステムとねじの種類は、サイズが変わっても維持する必要があります。なぜなら、1回の注入で通常2種類または3種類のアンカーが混合されるからです。
実際に比較できる見積もりを入手しましょう
図面、数量、仕向地をお送りください。弊社から、材質、グレード、コーティングオプション、および当該部品に関する弊社が提供可能な証拠をご提示いたします。
今すぐお問い合わせください →またはメールで sales@jinglefix.com ・WhatsApp +86 13958236696