当ウェブサイトへようこそ
logo

OEM組立用ねじ頭および駆動方式:購入者向け選定ガイド

  • ファスナー
Posted by JINGLE On Mar 31 2026
OEMバイヤーが組立アクセス、取り付け、検査のためにねじ頭と駆動方式を比較しています
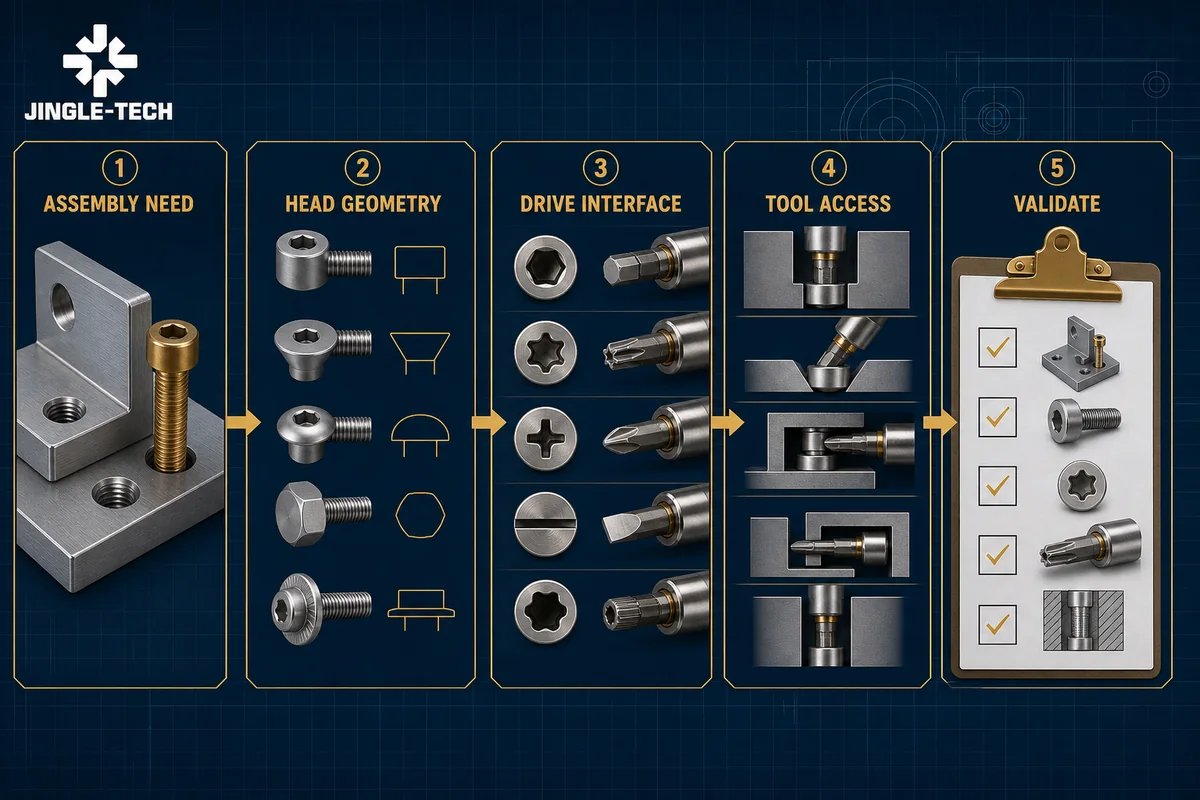
ねじ頭の形状と駆動インターフェースは、1つの組立システムとして選択する必要があります。

OEM組立用ねじ頭と駆動方式:バイヤー向け選択ガイド

簡単な回答: ねじ頭と駆動方式の選択は、馴染みのあるカタログ名からではなく、接合部と組み立て工程から始めてください。ねじ頭は、使用可能な外形に適合し、目的の表面に装着され、許容できない埋め込みや歪みなくクランプ荷重を伝達し、面一性、外観、安全性、および使用要件を満たす必要があります。駆動部は、指定されたビットまたはレンチを受け入れ、実際のアクセス方向で十分な係合を提供し、提案された設置方法に耐え、手動または自動での取り扱いをサポートする必要があります。したがって、妥当な見積依頼書(RFQ)には、採用された製品規格と版、ヘッド形状、駆動部/凹部形状とサイズ、嵌合工具、座面形状、取り付け可能時間枠、仕上げ状態、検査方法、変更管理規則が明記されている必要があります。サプライヤーは、その基準に対して例外事項と検証証拠を提出する必要があり、「類似」のヘッドや凹部を黙って代替することは許されません。

範囲と技術に関する注意事項: これは調達および設計レビューの枠組みであり、製品仕様書、トルク推奨値、適合性判定、または接合性能の保証ではありません。ヘッド名は、普遍的な寸法定義ではありません。図面、採用された規格と版、材料、特性要件、コーティング、嵌合部品、取り付け機器、適用リスク、および承認された顧客承認プロセス管理。 JINGLE-TECHへの言及は、範囲を限定した見積もりレビューのみを目的としており、特定のプロセス、機械、認証、研究所、生産能力、価格、最小発注数量(MOQ)、または納期を保証するものではありません。

ねじは、ねじ山が規格に適合していても、組み立て目的を達成できない場合があります。ビットが完全な深さに達する前に、頭部が壁に衝突する可能性があります。皿頭は、相手側の皿穴が間違っているために、片側しか接触しない場合があります。広いベアリング面は、化粧パネルに傷をつける可能性があります。浅い凹部は、目視検査では合格しても、生産ビットでぐらつく可能性があります。ベンチ上では正常に動作する内部駆動部は、配線ハーネスを取り付けるとアクセスできなくなる可能性があります。

これらは単なる「ネジの不良」ではなく、インターフェースの不具合です。

調達部門も、その商業的な影響を認識しています。ヘッドの高さ、凹部の形状、または座面形状が曖昧な場合、入札者は同じ説明で異なる製品の価格を提示する可能性があります。サンプルを比較することが困難になり、検査報告書では異なる特徴が測定され、後々の代替品によって工具や生産ラインの動作が変わる可能性があります。購入者にとって最善の保護策は、アプリケーションのニーズと部品定義、検証、そして証拠の受領を結びつける要件チェーンです。

ヘッドとドライブの要件レビューのために図面をお送りください

ヘッドは複数の役割を同時に果たします。工具の面を提供し、ベアリングインターフェースを作成またはサポートし、ねじの挿入深度を制限し、三次元空間を占め、組み立て後も表示され続けるか、意図的に非表示になります。ドライブは取り付けと取り外しの入力を伝達するだけでなく、ビットの位置合わせ、軸方向のアクセス、切削屑への感度、検査、およびメンテナンスにも影響を与えます。

ヘッドは複数の役割を同時に果たします。

ヘッドは複数の役割を同時に果たします。

ヘッドは複数の役割を同時に果たします。

ヘッドは工具の面を提供し、ベアリングインターフェースを作成またはサポートし、ねじの挿入深度を制限し、三次元空間を占め、組み立て後も表示され続けるか、意図的に非表示になります。

ドライブは取り付けと取り外しの入力を伝達するだけでなく、ビットの位置合わせ、軸方向のアクセス、切削屑への感度、検査、およびメンテナンスにも影響を与えます。

これらを独立したカタログフィールドとして扱うと、重要な相互作用が失われます。

まずは、簡潔な「アセンブリ識別ステートメント」から始めましょう。

「何が固定されるのか、ヘッドを支える面は何か、工具はどのようにアプローチするのか、接合部は恒久的なものか、それとも修理可能なものか、外観と安全に関する制約は何か、そして取り付けが成功したと判断される条件は何か」を明記する必要があります。ねじ山、材質、仕上げについては、機能説明が明確になってから追加してください。この順序により、接合部が検討される前に、既存の部品番号によって設計が決定されてしまうことを防ぎます。

例えば、「パネル用フラッシュねじ」という記述は不完全です。どの基準面に対してフラッシュするのか?パネルは延性、脆性、コーティングされているか、積層されているか?皿穴は機械加工、成形、プレス加工のどれか?ヘッドが外板よりわずかに下になる可能性はあるか?ドライバーは表面に対して垂直にアプローチするのか?現場でのメンテナンス中にねじを取り外す必要があるか?選択した皿穴加工に対して、パネルの厚さはナイフエッジを生じさせることなく十分な厚さか?

それぞれの回答によって、許容されるヘッドとドライブの組み合わせが変わります。

表 1.ねじ頭とドライブを選択する前の要件スタック
意思決定レイヤー 購入者の質問 制御された出力 スキップすると失敗
ジョイントの機能 固定、位置決め、保持、シール、または整備する必要があるものは何ですか? 指定された機能要件と誤用境界。 ジョイントを支えない幾何学的に適合するネジ。
ヘッド荷重を支える面はどれですか?また、どの程度の動きが許容されますか? ベアリング面、皿穴、またはワッシャー/カラーの定義。 エッジ接触、埋め込み、パネルの損傷、またはクランプの紛失。
エンベロープとアクセス 組み立ておよびサービス中にヘッドとツールが占める可能性のある位置 クリアランスモデル、アプローチ角度、および障害物シーケンス。 部分的な係合、衝突、または取り外し不可能。
設置 手動、電動、または自動;どのような制御戦略と対応策が存在するか? ツール/ビット、プログラムコンセプト、および検証計画。 損傷した凹部、不安定なサイクル、または誤受入。
ライフサイクル 清潔な外観、偶発的なアクセスへの耐性、または繰り返し取り外し可能である必要があるか? 外観、セキュリティ、保守、およびツール制御の要件。 サービスツールが間違っているか、外観上の拒否、またはアクセス脆弱性があります。
定義と証拠 どの規格、版、寸法、ゲージ、試験が合格基準となるか? 発行済み図面、検査計画書、サプライヤーからの返却書類。 「同等品」比較できない製品。

効果的なチームレビューには、設計エンジニアリング、製造エンジニアリング、品質、サービス、調達が含まれます。設計は共通の意図を担います。製造エンジニアリングはアクセスとプロセスの実現可能性を担います。品質は定義を測定可能な承認に変換するのを支援します。サービスは取り外しと交換の条件を確認します。調達は見積もりが各入札者の実際の提案内容を明確に示していることを確認します。単一のカタログ比較では、これらの決定に取って代わることはできません。

2. ヘッドの形状を、プロファイルだけでなく、着座挙動で比較する

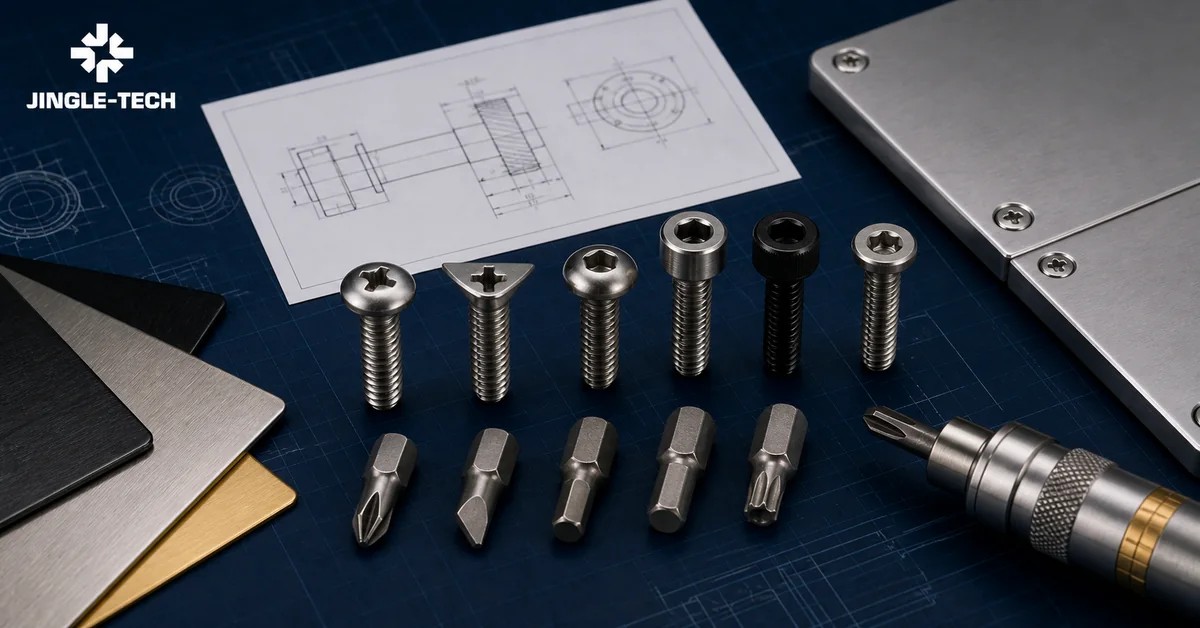
パンヘッド、チーズヘッド、ボタンヘッド、ソケットヘッド、皿頭、盛り上がった皿頭、フランジ、六角ヘッドなどの一般的な名称は便利な検索語ですが、完全な定義ではありません。

ヘッドファミリーは、ねじ山範囲、製品グレード、駆動方式、ベアリングの詳細、ヘッド高さ、耐荷重に関する記述が異なる複数の製品規格に掲載されている場合があります。購入者は、すべてのサプライヤーが同じカタログ形状を使用していると想定するのではなく、選択した製品規格と版を指定するか、特殊なヘッドの寸法を完全に指定する必要があります。

皿頭ではないヘッド

パンヘッドは、多くの標準製品において、丸みを帯びた外形と平らな底面を備えています。突出が許容され、従来のベアリング面が存在する一般的なアセンブリに適しています。チーズ型または円筒型は、高さと直径の比率が異なる場合があります。ソケットヘッドキャップスクリューは、背の高い円筒形のヘッド内に内部駆動部を備えています。ISO 4762:2004の公式ページでは、すべての六角穴付きねじではなく、メートル並目ねじ、製品グレードAの1つのファミリーについて説明しています。ボタンヘッドはプロファイルを小さくしますが、駆動深さ、ベアリング形状、耐荷重性も変化する可能性があります。

現在のISOカタログには、製品固有のボタンヘッド部品が掲載されており、その中には、耐荷重が低減された六角形ソケットボタンヘッドの規格範囲を規定するISO 7380-3:2026も含まれています。「低減」という言葉は、マーケティング上の注釈ではなく、技術的な制約条件です。

皿頭および盛り上がった皿頭

皿頭は、面一または凹型の外面を支えることができますが、相手側の皿穴が接合部の一部となります。ヘッド角度、皿穴角度、直径、深さ、同心度、パネルの厚さ、表面状態は相互に影響し合います。

表2。OEMバイヤー向けヘッドファミリースクリーニングマトリックス
ヘッドファミリー 評価の潜在的な理由 インターフェースに関する質問 想定しないでください
パンヘッド 一般的な、平らなベアリング面を持つ隆起ヘッドアセンブリ。 ヘッドの直径/高さ、エッジクリアランス、ベアリング材質、および凹部の深さ。 すべてのパンヘッドが同じ輪郭または駆動部を持つとは限りません。
チーズ型/円筒形 定義された製品規格の下で、より狭いまたはより高い形状。 側面クリアランス、引っ掛かり、工具のアクセス、およびヘッド強度。 名称によって高さと直径の比率が決まります。
ソケットヘッドキャップ 内部駆動定義された円筒形ヘッドファミリーを有する。 ヘッド高さクリアランス、カウンターボア、キー挿入部、および凹部の状態。 内部六角形はすべて同じ製品特性を持つこと。
ボタン 低く丸みを帯びた形状または外観目標。 耐荷重性に関する記述、凹部の深さ、ベアリング面積およびアクセス。 薄型設計により、キャップスクリューの容量が維持されます。
皿ネジ 面一または表面下への対物レンズ。 角度、深さ、パネルの厚さ、アライメント、および耐荷重性を含みます。 「面一」嵌合仕様なしで実現されます。
盛り上がった皿穴 意図的に盛り上がったクラウンを持つ皿穴ベアリングインターフェース。 目に見える突起、凹部の深さ、および嵌合皿穴。 平坦で面一の外観要件を満たしています。
フランジまたはワッシャーヘッド より広いベアリングインターフェースまたは一体型ジオメトリ。 パネル応力、フランジの平面度、エッジクリアランス、およびコーティングの損傷。 より広いベアリングは、常にジョイント全体の性能を向上させます。
外部hex ラジアルツールが使用可能な外部レンチ操作。 ソケットエンベロープ、スイング/アクセス、コーナー、ワッシャーまたはフランジインターフェース。 内部ドライブよりも狭いポケットに収まりやすい。

この表は選別ツールであり、ランキングではありません。最適な候補は、定義されたジョイントをサポートし、管理された条件下で製造、設置、検査、保守が可能なものです。

座席位置やアクセス範囲がまだ確定していない段階では、少なくとも2つの候補を初期設計レビューに持ち込むべきです。

3. 座面とクランプ荷重経路を一体的に設計する

ヘッドの下面がクランプされた部品に荷重を伝達します。この単純な説明には重要な意味があります。

ヘッドの下の材質は、硬鋼、軟質アルミニウム、成形ポリマー、コーティングシート、複合材積層体、または脆い表面仕上げなど様々です。接触形状によって、局所的なベアリング圧力とジョイントの沈み込み方が変化します。広い面は荷重を分散させる可能性がありますが、エッジをまたいだり、半径上に乗ったり、不均一な表面を跨いだりする可能性もあります。狭い面は外形寸法に収まるかもしれませんが、許容できない局所的な変形を生じさせる可能性があります。エンジニアリングによって許容条件を定める必要があります。

平頭ベアリングヘッドの場合、ベアリング基準面を定義し、ヘッド下半径または振れが穴のエッジと衝突しないか確認してください。ワッシャーが必要な場合は、その寸法、硬度/材質、表面仕上げ、およびワッシャーが固定式、一体型、または組み立て済みかを定義します。「ワッシャー付き」を検査項目として扱わないでください。ワッシャーは、クランプの伝達、埋め込み、積層高さ、工具のアクセス、緩み挙動、および梱包に影響を与える可能性があります。

皿頭の場合、コーンがベアリングインターフェースとなります。

ヘッドと皿穴の角度、深さ、または中心が一致しない場合、接触が円錐の上部または下部付近に集中する可能性があります。ねじは、所望の締め付け状態になる前に面一になったように見えたり、ドライバーが制御限界に達したにもかかわらず突き出ているように見えることがあります。薄い板材の場合、皿穴加工によって支持材が過剰に除去される可能性があります。成形された座面の場合、抜き勾配、ヒケ、および工具の摩耗が接触に影響を与える可能性があります。これらのリスクに対処するには、ねじのみの検査ではなく、嵌合部品の定義と組立検討が必要です。

表3. 座席インターフェースのレビューと検証に関する質問
インターフェース 入力の描画 検証の監視 不適切な場合の対応
ベアリング面の平坦性 ヘッド径、下面形状、穴の縁、表面の平坦性。 接触パターン、凹み、傾斜、設置後の沈下。 ベアリング領域、ワッシャー、シート、またはジョイントの設計を見直してください。
皿穴加工 ヘッド/皿穴形状、深さ基準、パネル厚、同心度。 面一性、接触帯、パネルの歪み、位置合わせ。 嵌合皿穴、ヘッドファミリ、または受入ルールを修正してください。
ワッシャーまたはカラー 外側/内側の形状、厚み、材質、仕上げ、および保持力。 回転、エッジブリッジ、コーティングの擦り傷、および埋め込み。 コンポーネントスタックまたはコントロールワッシャーを変更してください。アイデンティティ。
柔らかい表面または化粧面 許容される痕跡、変形、圧力、および保護層。 目に見える輪、塗装の損傷、クリープ、および緩和。 インターフェース保護を追加するか、荷重経路を再設計します。
曲面または座面の不均一 許容される角度のずれとサポート形状。 片側接触、ヘッドの曲がり、不安定な最終位置。 成形されたボス、座面、ワッシャー、またはその他の設計されたインターフェースを提供する。

クランプ荷重は、重要な場合はジョイントレベルで検証する必要があります。4. ドライブを固定する前にツールの挿入範囲をモデリングする

ツールへのアクセスとは、単にねじの中心まで障害物のない直線が確保されているだけではありません。ドライバービットやキーには、係合深さ、ホルダー、スピンドルまたはハンドピース、そして作業者または自動化装置のためのスペースが必要です。六角レンチの場合は、ソケットの壁と場合によっては半径方向のスイングが必要です。直角ツールは挿入範囲と反力を変化させます。治具、ケーブル、ガード、および近くのファスナーは、最終的なCADビューでは問題がないように見えても、組み立て工程の途中でアプローチを妨げる可能性があります。

3つの挿入範囲を作成します。取り付け後のねじ頭、完全に係合した状態のツール、そしてツールが接近または離脱する状態です。次に、実際の組み立て手順をテストします。後から取り付けられる部品がメンテナンスアクセスを妨げる可能性があります。凹んだポケットはビットは受け入れるがホルダーは受け入れない場合があります。深い座ぐり穴は、ビットが凹部の底に当たる前にホルダーが擦れる原因となる可能性があります。ドライブに強力な軸方向の着座が必要な場合、ワークステーションは、アセンブリを損傷したり人間工学的に負担をかけたりすることなく、必要な反力を支える必要があります。

リスク。

アクセス角度には明確な制限が必要です。「わずかな角度は許容される」という表現は測定できません。

非通常進入が避けられない場合は、エンジニアリング部門は、選択したヘッド/ドライブ/ビットシステムを、想定される許容範囲と工具摩耗状態にわたってテストする必要があります。その結果、治具の変更、駆動部の変更、ヘッド高さの変更、ビットの長さの変更、手順の見直し、または締結具の位置を変更する設計変更が必要になる場合があります。

表4. 工具アクセス範囲チェックリスト
CADで確認 実物で確認 RFQの記録
軸方向アプローチ ビット、ホルダ、スピンドルの経路。 治具、ハンドクリアランス、部品の順序。 許容されるアプローチ方向/角度。
ラジアルクリアランス ソケット外径またはキー/ハンドルのスイープ。 障害物およびオペレーターの動作。 最大工具挿入可能範囲。
係合深さ ヘッドポケット、カウンターボア、ビットの貫通。 底付き、破片、コーティング、ホルダーの干渉。 ビットの形状/サイズと係合基準。
反力経路 設置力とモーメントが伝わる場所。 治具の状態とサポートに関する前提条件。
サービス状態 周囲の部品がすべて取り付けられた後のアクセス。 腐食、汚染、摩耗、視認性。 承認済みサービス工具と交換ルール。

工具へのアクセスと座席を含むRFQチェックリストをご請求ください

5.ドライブをねじ・ビット・工具インターフェースとして選択

ドライブ名はインターフェースの略称であり、組み立て性能を保証するものではありません。凹部または外部形状、嵌合ビットまたはレンチ、取り付け工具、オペレーター/ロボットの動作、軸方向力、速度、制御戦略、摩耗状態などが相互に作用します。形状だけを比較すると、「高トルク」や「カムアウトなし」といった漠然とした主張につながります。これらの主張は、サイズ、製品、材質、凹部の品質、ビット、接合部、試験条件が明確に定義されていない限り、安全ではありません。

スロット付きドライブとクロスリセス付きドライブ

スロットはシンプルな工具と特定の外観に対応できますが、実際のプロセスでは、開口部の形状とセンタリング挙動を考慮する必要があります。

十字形の凹部は、単に「十字ヘッド」と呼ぶのではなく、形状によって識別されなければなりません。2023年に現行であることが確認されたISO 4757:1983の公式適用範囲では、H型とZ型の凹部のタイプ、寸法、貫通ゲージが定義されています。対応する工具インターフェースが重要です。ISO 8764-1:2004(2024年現在も有効)では、H型凹部にはPHチップ、Z型凹部にはPZチップが規定されています。そのため、「Phillips/Pozidrivのみ使用可能」と記載された見積依頼書は、柔軟性よりもむしろ不適合を招くことになります。

内径六角および六角ローブ形状

内径六角および六角ローブ形状は、コンパクトな軸方向工具に対応できますが、係合は、指定された凹部の形状、ビットサイズ、深さ、コーナーまたは輪郭の状態、汚染、およびアライメントに依存します。

ISO 10664:2014の公式ページには、六角形内歯駆動部の形状、基本寸法、および測定方法が規定されていると記載されています。また、この文書は検査の詳細を提供するものであり、製造規格ではないことも明記されています。したがって、購入者は、適用可能な製品規格または完全な部品定義を別途必要とします。

外六角および制御アクセス駆動

外六角は、ヘッドの外側で係合するため、ラジアル方向のソケットクリアランスが必要です。多くのアセンブリに適していますが、狭いポケットや化粧カバーの下では不向きな場合があります。

アクセス制御機能や改ざん防止機能は、脅威とサービスモデルに基づいて選択する必要があります。つまり、誰を阻止すべきか、誰が許可されたアクセスを維持すべきか、ツールはどのように制御されるか、緊急時の取り外しが可能かどうか、現場での損傷はどのように処理されるか、といった点を考慮する必要があります。「セキュリティネジ」これは完全なセキュリティ要件ではなく、特殊なドライブは自動的に安全になるわけではありません。

表 5. 普遍的なパフォーマンスに関する主張を含まないドライブインターフェイスの比較
評価の潜在的な理由 検証の焦点 RFQ管理
スロット シンプルな機能、従来型適合、または定義された外観。 センタリング、ブレード適合、サイドエスケープ、表面マーキング、および自動化。 スロット形状、ブレード/ツール、および許容される外観状態。
クロスリセスH 採用規格に基づき、対応するPHツールで定義されたHリセス。 貫入、揺動、軸方向の着座、ビットの摩耗、および仕上げ。 H形状、リセスサイズ、製品規格、およびPHビット。
クロスリセスZ 採用規格に基づき、対応するPZ工具で定義されたZリセス。 同一システムチェックに加え、H/Z工具の混用を防止。 Z形状、リセスサイズ、製品規格、PZビット。
内部六角形 軸方向アクセスとコンパクトな内部レンチ機能。 対辺嵌合、深さ、コーナー状態、キー/ビット挿入、ストリッピングモード。 製品規格、ソケットサイズ、および適合工具。
六角形内部 選択した製品と工具システムに対応した、明確なローブ形状のインターフェース。 輪郭ゲージ、貫入深さ、ブレ、切削屑、ビット寿命、自動化動作。 特徴サイズ、製品規格、ゲージ、ビット定義。
外部六角形 外部ソケットまたはレンチによるアクセス。 対角/対角、ソケットクリアランス、丸み、およびツールの反応。 ヘッド規格、レンチサイズ、およびソケットエンベロープ。
アクセス制御機能 明確な抑止またはツール制御の目的。 脅威モデル、許可された取り外し、供給継続性、および損害対応。 正確なインターフェース、許可されたツール、所有権/IP、およびサービス計画。

選定記録には、ドライブが最終候補に残った理由と、どのテストで除外できるかを明記する必要があります。これは、一般的な利点リストよりもはるかに有用です。クロスリセスとヘキサロブラリセスの両方が適合する場合は、量産を想定したサンプルを作成し、想定されるビットと機器を使用して、アライメントと摩耗を検証し、得られた設置データと損傷モードを評価します。最終的に採用されるインターフェースは、購入者の検証済み要件を満たすものです。

6. 生産サンプルを依頼する前に、自動化要件を追加してください

自動組立では、ドライバー以外のインターフェースも必要になります。ネジは保管、分離、方向付け、搬送、供給、係合、そして締め付けを行う必要があります。ヘッド形状は供給と供給に影響を与え、駆動方式はビットのピックアップや係合に影響を与え、表面仕上げやオイルは摩擦やセンサーの動作に影響を与え、寸法のばらつきは脱進機やネストに影響を与えます。手作業で確実に取り付けられるネジでも、フィーダーやロボットによる自動組立に適しているとは限りません。

ファスナーサプライヤーに独自のラインの詳細を推測させることなく、自動化アーキテクチャを定義してください。ネジがボウル供給、ステップ供給、ブロー供給、トレイ供給、手動ピッキング、または別のシステムから供給されるかを明記してください。

方向特性、最大許容範囲、許容接触面、清浄度制限、および許容される絡まりや入れ子化のリスクを特定してください。ツールが真空、磁気、機械的保持、またはピックアップ補助なしのいずれを使用しているかを説明してください。磁気応答が重要な場合は、後からメールで追加するのではなく、管理要件セットに含める必要があります。

設置監視は、物理的な受入と連動させる必要があります。トルクトレースはプロセス特性を示すことができますが、それ自体ではクランプ荷重、着座状態、または凹部の完全性を証明するものではありません。角度閾値は、係合不良の検出に役立ちますが、ジョイントのばらつきの影響を受ける可能性があります。視覚は存在またはヘッド位置を確認できますが、内部駆動部の欠陥を見逃す可能性があります。各チャンネルがどの故障を検出することを目的としているか、およびアラーム発生後にどのような封じ込めを行うかを決定してから、センサーを組み合わせてください。

style="background: #f7f9fc;">
表6. ヘッドアンドドライブ候補の自動化検証計画
ステージ チャレンジ条件 記録された証拠 決定事項
プレゼンテーション ロットのばらつき、通常の汚染、および許容される包装状態。 規定の方法による向きのずれ、入れ子、詰まり、および表面損傷。 ヘッドファミリーはライン要件内でプレゼンテーションできますか?
想定される位置/角度の変動と摩耗した保持要素。 ドロップ、誤ピックアップ、衝突、および進入角度。 ツールはネジに確実に届き、保持できますか?
駆動部の係合 凹部のばらつき、仕上げ、代表的な切削屑、ビットの摩耗。 貫通、ぐらつき、係合遅延、凹部の損傷。 ネジとビットのシステムは、許容されるばらつきに対して堅牢ですか?
締め付け ジョイントスタック、仕上げ状態、速度、およびプログラムされた戦略。 ツールトレース、最終位置、ジョイントの証拠、および故障モード。 制御は、許容可能なジョイントと指定された欠陥を区別しますか?
取り外し/サービス アプリケーションで要求される、経年劣化または調整されたアセンブリ。 工具のアクセス、凹部の状態、取り外し時の痕跡、および付随的損傷。 認定サービス担当者は安全にネジを取り外すことができますか?
OEMの接合要件からねじヘッド駆動検証、サプライヤーリリースまでの意思決定ワークフロー
制御された選択パスが、組立要件、ヘッド形状、駆動インターフェース、ツールアクセス、検証をリンクします。

表 7.選択したインターフェースを変更する可能性のあるライフサイクル要件
ライフサイクル要件 ソース作成前に定義 検証証拠 サプライチェーン管理
表面仕上げ 色/仕上げ、視認ゾーン、突出/平坦状態、および工具痕の許容範囲。 規定の照明下での承認済み視覚マスターまたは文書化された基準。 梱包、取り扱い、およびビットの状態。
ユーザーの安全 許容される突出量、エッジの状態、およびアクセス制限。 組立段階の検査および該当する製品安全レビュー。 承認されていないヘッドの交換は禁止されています。
アクセス抑止 脅威アクター、抑止目標、および承認されたツールの管理。 不正使用チャレンジの定義とサービストライアル。 製品ライフサイクル全体にわたるツールと交換品の提供。
ルーチンサービス アクセス状態、サイクル、環境、および交換/再利用ルール。 代表的な条件での取り外し/再取り付けのテスト。 サービスキットは、正確なインターフェースと承認されたツールを制御します。
製品寿命末期の分解 必要な分離、ツールアクセス、および損傷許容度。 分解手順のレビュー。 長期的なツールとドキュメントの入手可能性。

8. 図面と見積依頼書にヘッドとドライブの完全なコールアウトを記載する

適切なコールアウトは、設計コンセプトと購入可能で検査可能な部品との間のギャップを埋めます。

標準製品の場合、標準化団体、文書番号、契約で要求される版、製品名、および許可されているオプションを特定します。ねじの指定、公称長さの表記規則、材料/特性要件、仕上げ、清浄度、マーキング、包装、および検査文書を追加します。ヘッドまたはドライブが特殊な場合は、標準名と矛盾するカスタム寸法を組み合わせるのではなく、その形状と嵌合ゲージまたは測定方法を管理します。

規格は適用範囲内で適用する必要があります。ASME B18.6.3-2024は、インチシリーズの小ねじ、タッピングねじ、および金属製ドライブねじに関する規格であり、安定的に維持されています。これは、汎用的なメートルねじヘッドカタログではありません。逆に、メートルねじのISO製品規格には、ねじの種類、製品グレード、材質/特性クラス、または耐荷重に関する記述が限定されている場合があります。購入者は、採用された文書全体を入手して確認する必要があります。要約やタイトルだけでは、生産を開始するには不十分です。

2つのマスターを作成するような二重の指示は避けてください。「規格Xに準拠、図示の場合を除き」は、すべての例外が明示され、残りの規格要件が理解されている場合にのみ有効です。「Xと同等」は、ヘッドの外形、凹部、材質、性能、仕上げ、互換性、または検査において同等であるかどうかが不明確です。代替品が許容される場合は、同一でなければならない特性、異なる可能性がある特性、およびサプライヤーが提案する変更を承認する者をリストアップしてください。

表 8. 図面と RFQ コールアウトの構造
コールアウトフィールド 記載すべき事項 サプライヤーは返送しなければならない 一般的な曖昧さ
製品識別 部品番号、改訂版、標準版、契約版。 正確な提供品目と例外。 「同等品」として返される汎用カタログファミリー。
標準ヘッド形状、または完全に制御された特殊形状。 ヘッド寸法、製品等級基準、および耐荷重に関する注記。 寸法情報なしで使用される名称。
ドライブ/リセス 形状、サイズ、適用文書、ゲージ、および相手ビット/工具。 提案された形状と検査方法。 「十字」、「星」、または「六角」完全な形状として使用されます。
ねじ山/長さ システム、サイズ、ピッチ/TPI、公差/クラス、長さ、およびデータムの規則。 ねじ山と測定基準が認められています。 皿頭ねじと非皿頭ねじの長さの規則は無視されます。
材料/特性 材料システム、状態、および適用される特性仕様。 提案された等級/クラスおよび文書経路。 材料名は完全な機械的定義として扱われます。
仕上げ コーティングシステム、外観、厚さ/機能要件、および仕上げ後の受入。 プロセス提案、例外、およびテスト/文書計画。 色のみをコーティング仕様として使用する。
組立および検査 適合ツール、検証状態、CTQ、方法、サンプリング、および文書タイプ。 実現可能性、提案された管理策、および証拠インデックス。 「適合性と機能」テストまたは判定ルールなし。

9.材質、特性要件、仕上げがヘッド/ドライブの選択にどのように影響するかを確認してください

材質と特性クラスの選択は、ヘッドの形状から推測することはできません。ISO 898-1:2013 の公式適用範囲は、規定された条件と除外事項の下での、特定の炭素鋼および合金鋼メートルねじ締結具の機械的特性と物理的特性を対象としています。ISO のページでは現在、「改訂予定」と表示されています。また、特定のヘッド形状に関する幾何学的制限についても記載されています。

ISO 3506-1:2020は、規定されたステンレス鋼製のボルト、ねじ、スタッドに適用され、いくつかの機能特性は適用範囲から明示的に除外されています。どちらの文書も、特性クラスを完全な接合性能仕様として規定するものではありません。

ヘッド形状は、駆動部周辺の材料を除去または再分配します。低いヘッドの深い内部形状は、高いヘッドの同じ形状とは異なる断面形状になります。そのため、一部のISOボタンおよび皿頭製品規格では、耐荷重の低下が明示的に規定されています。購入者は、関連する標準化製品が存在するかどうか、またヘッドが要求される動作を支えられるかどうかを確認することなく、希望する低プロファイル、深い駆動部、および高い特性指定を組み合わせるべきではありません。

表面仕上げも接合部に影響を与えます。コーティングによって、凹部の充填率、エッジ形状、ヘッド寸法、摩擦、外観、および工具の噛み合いが変化する可能性があります。

高強度鋼への電気めっきには、水素脆化リスクの適切な検討が必要です。現在の公式ISO規格は、契約で改正版が採用された場合、ISO 4042:2022とAmendment 1:2026です。この規格の適用範囲は、鋼製締結部品の電気めっきコーティングシステムに関するもので、寸法および水素脆化リスクに関する規定を含みますが、外観、摩擦、接合部の要件をすべて規定するものではありません。

表9. ヘッドとドライブ周辺の要件境界
要件 なぜ相互作用するのか 購入者の証拠 州の境界
機械的特性 ヘッド部および凹部の貫通により、製品の耐荷重が制限される場合があります。 適用される製品/特性規格および必要な試験報告書。 標準範囲、サイズ、材質、ヘッド、および除外事項。
コーティングの蓄積は、嵌合、凹部の嵌合、外観、摩擦に影響を与える可能性があります。 仕上げ後の寸法/駆動チェックと、合意されたコーティングの証拠。 コーティングシステムと契約版。
潤滑/摩擦 設置時の応答は、駆動ジオメトリ以外にも影響します。 制御された表面状態下でのジョイント固有のテスト。 材料や駆動方式から推測される普遍的なトルクはありません。
腐食/環境 凹部にメディアが残る場合があります。サービス除去により劣化する可能性があります。 アプリケーション定義の露出と条件付き除去検証。 材料と仕上げの選択は寿命を保証するものではありません。
外観 工具接触とコーティング分布はヘッド上で確認できます。 定義された視覚的方法と承認された参照。 10.インターフェースを測定する検査計画を作成してください

認証を取得することと、組立を制御する特性を検証することは同じではありません。設計記録を検査マトリックスに変換します。マトリックスには、特性、仕様ソース、段階、方法、機器、サンプリング、記録、合否判定基準、および対応が含まれます。一般的なヘッド/ドライブのCTQには、ヘッドの直径と高さ、ベアリング面または皿穴の形状、凹部の形状と貫入、揺動または工具嵌合、バリ、表面状態、および仕上げ後の寸法が含まれます。実際のリストは、公開された定義とリスクレビューに基づいて作成する必要があります。

ゲージと測定器は、それぞれの目的に沿って使用してください。貫入ゲージは、定義された凹部の特徴を評価するのに役立ちます。組立ビットは、管理された条件下での機能的な課題に役立ちます。光学測定または寸法測定は、形状を特徴付けることができます。いずれか1つが自動的に他の代わりになるわけではありません。2つの関係者が異なる測定を行う可能性がある場合は、生産前に方法、基準、環境、治具、および判定基準を決定してください。

測定結果にはトレーサビリティが付与されている必要があります。

NISTの計量トレーサビリティに関する方針では、トレーサビリティとは、文書化された途切れることのない校正チェーンを通じてリンクされた測定結果の特性であり、そのチェーンの各リンクが不確かさに寄与すると説明しています。NISTはまた、トレーサビリティだけでは目的に適合していることが保証されないことを強調しています。したがって、校正ステッカーや「NIST」という文字は、その方法が購入者の許容範囲を解決したり、定義された特性を再現したりできることを示すものではありません。

style="background: #f7f9fc;">
表 10. ヘッドおよびドライブ検査マトリックス
特性 メソッドの制御 反応に関する質問
ヘッドの直径/高さ 接触式または光学式による寸法測定。 基準面、バリ/エッジルール、機器の性能、および仕上げ状態。 どのロットが含まれ、どの工程を調査しますか?
ベアリング面/皿穴形状 定義済みゲージ、プロファイル測定、または嵌合面チェック。 接触ゾーン、ヘッド基準、角度/直径測定方法、およびゲージの状態。 ねじ、嵌合座、またはその両方に損傷の恐れがありますか?
凹部の形状/サイズ 規格に指定されたゲージ、または寸法測定方法。 正しい仕様規格/版、ゲージサイズ、摩耗、および設定。 不具合は、係合、検査、またはその両方に影響しますか?
貫入/ぐらつき 適用可能な凹部ゲージまたは合意された工具インターフェース方法。 基準工具、着座力、角度定義、再現性。 製品の不合格か、方法の相違か?
目視状態 目視検査の記録。 照明、拡大率(該当する場合)、ゾーン、マスター、および欠陥用語集。 機能、外観、または取り扱いに影響はありますか?
組立機能 量産を想定した接合部および工具の試作。 嵌合ロット、ビット、装置、プログラム、仕上げ、判定限界。 どの入力が変更され、再検証が必要なのか?

サンプリングは契約およびアプリケーションに合致している必要があります。ISO 3269:2019は、事前の合意がない場合の購入者受入手順を規定していますが、その公式な適用範囲には、大量生産の機械組立用ファスナー、特殊用途、およびより高度な工程内管理とロットトレーサビリティを必要とする特別設計アプリケーションは含まれません。公式ページには、開発中の改訂版も掲載されています。したがって、自動化されたOEMプログラムは、ISO 3269を普遍的な管理計画であるかのように引用するのではなく、事前にリスクベースの合意を確立する必要があります。

検査文書の用語についても、規律が必要です。ISO 16228:2017は、注文時に要求される締結部品検査文書の種類と内容を定義しており、宣言書や試験報告書などが含まれます。その適用範囲には、初期サンプルなどの他の手順を必要とする特殊用途または特別設計のアプリケーションは含まれません。試験報告書は注文を裏付けるものとなり得ますが、自動的に初回製品承認、プロセス検証、または出荷許可を意味するものではありません。

見積依頼の際にヘッドとドライブの検査マトリックスをご請求ください

11.構造化されたサプライヤー回答を要求する

専門的な見積書は、単に購入者の説明を繰り返すのではなく、実際に供給される内容を明示する必要があります。各入札者に対し、製品の正確な規格と版、ヘッドとドライブの指定、ねじと長さの表記規則、材料/特性の基準、仕上げ工程、提案された製造工程、外部委託工程、検査方法、文書パッケージ、梱包、およびすべての例外事項を回答するよう求めます。サプライヤーは、自社の検査に使用した適合ビットまたはレンチを明示し、ヘッド形状、ドライブの貫通深さ、材料/特性クラス、またはコーティング間の矛盾があれば指摘する必要があります。

カスタム形状の場合は、修正を加えた実現可能性に関する回答を要求します。すべての特性について、承認、質問、または修正案を提示する必要があります。未解決の問題には、技術担当者と期日が必要です。異なる凹部を暗黙のうちに想定したり、皿頭の高さを変更したりする見積書は、図面に従った見積書とは比較になりません。技術的な標準化の後で、商業的な比較を行います。

表11. ヘッドアンドドライブ調達におけるサプライヤーの最低リターン
許容されるコンテンツ 購入者レビュー リリースゲート
構成ステートメント 部品/改訂版、規格/エディション、および提供指定。 管理されたRFQベースラインと一致しています。 未解決のID競合はありません。
例外登録 各逸脱、理由、影響を受ける機能、および提案。 エンジニアリングおよび品質管理部門の対応。 製造前に書面による承認が必要です。
工程およびサブティアマップ 作業別ルートおよび管理対象外部プロセス。 ヘッド、リセス、仕上げ、トレーサビリティに関するリスク。 合意されたルートおよび変更トリガー。
検査提案 特性、方法、機器、段階、サンプリング、記録。 方法の適合性と相関計画。 承認された検査マトリックス。
サンプリング計画 製造意図、代表ルート、サンプル識別情報、逸脱。 サンプルで検証できる内容とできない内容。 承認されたトライアルと結果の処理。
変更コミットメント ソース、ツール、サブティア、プロセス、または定義に対する通知/承認トリガー。 顧客プロセスとの整合性。 再供給前の契約上の管理。

12.説得力のあるサンプルではなく、制御された意思決定試験を使用してください

架空の意思決定演習―JINGLE-TECHの事例ではありません:あるOEMが、自動エンクロージャーステーション向けに、クロスリセスパンヘッドと六角形ソケットパンヘッドを比較しています。生産量、性能に関する主張、結果は一切示唆されていません。目的は、購入者が選択前に証拠をどのように構成できるかを示すことです。

チームはまず、ジョイントスタック、ねじ山、材質、仕上げ、および想定されるヘッド形状を確定します。単に「クロスヘッド」と呼ぶのではなく、正確なクロスリセス形状とそれに適合するビットを特定します。また、正確な六角形ソケット形状と製品標準オプションを特定します。

両候補は同一の規定されたベアリング面に装着され、同一の化粧ゾーン内に留まる必要があります。自動化チームは代表的な位置決め、ピックアップ、駆動条件を提供し、品質管理部門は凹部ゲージングと視覚的基準について合意し、サービス部門は取り外しツールを確認します。

この試験は、あらかじめ好ましい形状を決定するためではなく、差異を明らかにするために設計されています。サンプルはロットと構成によって識別されます。ビットは識別され、摩耗状態が管理されます。チームは、規定された条件下で、位置決めエラー、係合挙動、ツール痕跡、最終ヘッド位置、凹部の損傷、および取り外し時の観察結果を記録します。

変更されたツールプログラムを必要とする候補には、それぞれ検証済みのセットアップが適用されます。両方を1つのセットアップで強制的に実行すると、ドライブ比較が恣意的な制御選択によって混乱する可能性があります。

表12. ヘッドとドライブの判定記録(仮説)
制御入力 比較する証拠 考えられる処理
両方のヘッドは適合し、着座しますか? ジョイントスタックが同じで、ベアリング面が制御されています。 エンベロープ、接触、最終位置、表面状態。 インターフェースを維持、修正、または候補を除外します。
各ドライブは係合できますか? 正しく識別されたビット、通常のばらつき、およびアクセス。 ピックアップ、貫通、揺動、および係合の不具合。 ツール/インターフェースを調整し、ばらつきを抑制または排除してください。
プロセス監視は機能していますか? 候補固有の検証済みプログラムコンセプト。 許容可能な実行と、シードされた名前付き障害の分離。 制限値の定義、センサーの追加、再設計、または停止。
外観は許容範囲内ですか? 承認された仕上げ、ツール、および検査方法。 傷、コーティングの損傷、および最終的なヘッドの状態。 取り扱い/ツールの見直し、基準の再定義、または削除。
サービスで除去できますか? 代表的なサービスアクセスと調整。 ツール挿入、取り外し、ヘッド損傷、および周辺損傷。 サービス方法の承認、インターフェースの変更、または再利用の禁止。

決定記録には、あるドライブが普遍的に優れていると記載すべきではありません。どの候補がOEMが定義した条件を満たしたか、どのような前提条件が使用されたか、どの構成が承認されたか、そしてどの変更が再検証を必要とするかを記載する必要があります。

めっきシステム、凹部加工ツール、ドライバービット、ソフトウェア戦略、フィーダー、または嵌合シートが後日変更された場合、記録によって影響評価が可能になります。

13. 見積もりを標準化し、隠れた代替品を排除する

すべての入札者に同じ管理されたパッケージを送付し、表11の構造化された回答を求めます。単価の前に適合性を比較します。ある入札者からの標準製品、別の入札者からのほぼ標準の製品、さらに別の入札者からの完全カスタム部品はそれぞれ実行可能かもしれませんが、それぞれ異なるツール、検証、入手可能性、および変更リスクを伴います。これらの違いを明確に示します。

繰り返し発生する部品コストと、非繰り返し発生するエンジニアリング、ツール、ゲージ、検証、レポート、および特殊パッケージングを分離します。ビジネス上の意思決定を裏付ける数量と条件についてのみ、価格シナリオを要求します。

このガイドから製造能力、最小注文数量、リードタイムを推測しないでください。これらはサプライヤー固有の見積もり項目であり、部品、配送先、証拠書類一式、および取引条件を明確にする必要があります。

表 13. 入札正規化スコアカード
比較フィールド 入札者 B 購入者の判断
正確なヘッド/ドライブ定義 レコードの標準/ジオメトリ。 レコードの標準/ジオメトリ。 準拠、明確化、または逸脱のレビュー。
アセンブリの互換性 ツール、アクセス、および座席配置に関する前提条件。 ツール、アクセス、および座席配置に関する前提条件。 同じジョイントトライアルと比較して検証します。
検査/証拠 方法、サンプリング、およびレポート。 方法、サンプリング、およびレポート。 ギャップを埋め、方法を関連付ける。
変更コントロール ツール、サブティア、通知トリガー。 ツール、サブティア、通知トリガー。 承認プロセスとの整合性。
商用ベース 定期/非定期フィールドと除外。 繰り返し/非繰り返しフィールドと除外。 技術的な正規化を行った後にのみ比較してください。

ヘッドとドライブの見積書における注意点

  • 見積書には「標準パンヘッド」と記載されていますが、規格、版、寸法が明記されていません。
  • クロスリセスがH/Z形状と対応するビット情報なしで提供されています。
  • ロープロファイルまたは皿穴オプションが、製品規格の耐荷重に関する注記を確認せずに提案されています。
  • サプライヤーは「同じドライバーを使用している」という理由で、比較管理を行わずに凹部を代替しています。
  • ヘッドと凹部は、仕上げ後の嵌合によって組み立てが管理されるにもかかわらず、コーティング前に測定されています。
  • カタログ図面と購入者の図面が矛盾しており、どちらが優先されるかが明記されていません。
  • 異なるヘッド、ビット、仕上げ、工具、または嵌合シートを使用しているにもかかわらず、サンプルが承認済みとされています。
  • テストレポートが自動的に生産承認として提示されています。
  • 「NISTトレーサブル」という表記がありますが、測定結果、校正チェーン、または不確かさが定義されていません。
  • セキュリティに関する主張は、認定されたサービスツールと長期的な交換部品の入手可能性を無視しています。

14.発売前の購入者向けチェックリスト(1ページ)

表14.ねじ頭と駆動方式のリリースチェックリスト
ゲート リリースに関する質問 必須レコード
機能 ジョイント、座席、アクセス、外観、安全性、およびサービスに関する要件は記載されていますか? 承認されたアセンブリ識別ステートメント。
定義 ヘッド、ドライブ、ねじ山、材質、仕上げ、標準版は明確ですか? 図面/仕様書パックをリリースしました。
インターフェース 嵌合シート、ビット/ツール、アクセス範囲は管理されていますか? インターフェース図面とツール定義。
検証 生産意図サンプルは指定された判定基準を満たしましたか? 管理された検証レポートと逸脱。
検査 合意された方法はCTQを解決し、相関関係がありますか?関係者? 検査マトリックス、方法合意、ゲージの状態。
供給 例外、ルート、サブティア、文書、パッケージは受け入れられますか? 承認されたサプライヤーの返品および注文要件。
再検証と通知のトリガーは明確ですか? 変更管理契約と責任者。

関連する製造能力

ヘッドとドライブのインターフェースが定義されたら、バイヤーは隣接する調達パスが必要になる場合があります。

これらの機能ページは、リリースされた部品とサプライヤーの確認状況においてのみご確認ください。

よくある質問

1. OEM組立に最適なネジ頭のタイプは何ですか?

万能な最適なネジ頭はありません。

まず、座面、使用可能なヘッドと工具の適用範囲、クランプ荷重経路、ヘッド下の材質、外観、安全性、およびサービス要件から検討を始めます。標準化された、または完全に定義されたヘッドファミリーを絞り込み、意図した接合部で検証します。薄型ヘッドはクリアランスを解消できる一方で、耐荷重性や打ち込み深さに制約が生じる可能性があります。幅広ヘッドは接触面を分散させる一方で、エッジや外観上の領域と干渉する可能性があります。

2. パンヘッドねじとボタンヘッドねじは互換性がありますか?

互換性があると決めつけないでください。高さ、直径、下面/ベアリング形状、打ち込み深さ、製品規格の範囲、耐荷重性が異なる場合があります。ねじ山と公称長さが一致していても、組み立て範囲と工具の係合が一致しない場合があります。

採用されている製品規格または図面と正確に比較し、承認された逸脱レビューを実施してください。

3. OEMはいつ皿頭を使用すべきですか?

面一または凹面、制御された空力/取り扱い面、または特定の外観が必要で、かつ相手部品が適切に定義された皿穴を支えられる場合に、皿頭を検討してください。ヘッドとシートの形状を一緒に管理してください。パネルの厚さ、材質、アライメント、接触パターン、耐荷重性、工具アクセス、および最終位置を確認してください。CAD上で「面一に見える」という理由だけで皿頭を選択すべきではありません。

4.同じねじ山を持つ2本の皿ねじが、なぜ異なる高さになるのでしょうか?

考えられる原因としては、ヘッドの規格や高さの違い、挿入部の形状の違い、直径や深さのばらつき、凹部の貫通度、相手側の皿穴のばらつき、位置ずれ、バリ、コーティング、長さ/基準点の慣例などが挙げられます。原因を特定する前に、ねじと相手側の座面を共通の定義に基づいて検査してください。

5. 六角形溝は十字溝よりも常に優れているのでしょうか?

いいえ。それぞれを、定義されたねじ・ビット・工具システムとして評価する必要があります。六角形溝と十字溝は、規格、ゲージ、工具インターフェース、供給に関する考慮事項が異なります。性能は、溝のサイズと品質、製品の形状、ビット、アクセス性、仕上げ、取り付け設定、接合部の動作によって異なります。

普遍的なランキングではなく、生産意図に基づいた比較試験を実施してください。

6. PHビットとPZビットは代替品として扱えますか?

無秩序な代替は推奨されません。ISO 4757ではHおよびZリセス形状が定義されており、ISO 8764-1ではHリセスにはPHチップ、ZリセスにはPZチップが指定されています。OEM図面とワークステーションでは、必要なリセスと対応する工具を明記し、作業者、購買担当者、検査担当者がシステムを混同しないようにしてください。

7.カムアウトリスクとは、購入者にとってどのような意味を持つのでしょうか?

カムアウトリスクとは、取り付けまたは取り外しの際に、工具が安定した係合を失ったり、駆動インターフェースからずれたりするリスクのことです。これにより、凹部、工具、表面仕上げ、または周囲の表面が損傷する可能性があります。

機構と許容レベルは、選択されたインターフェースとプロセスによって異なります。係合、アライメント、軸方向力、ビット摩耗、および監視条件を定義し、制御された試験で不具合を観察します。

8. 凹部はどのように検査すべきですか?

採用された凹部または製品規格、および購入者の検査計画で要求される方法を使用します。フィーチャによっては、形状または貫入のための指定ゲージ、寸法測定方法、揺動評価、および制御された機能ツールチェックが含まれる場合があります。フィーチャ規格と版、ゲージのサイズ/状態、方法、サンプリング、および反応を明記します。ランダムなビット適合チェックは、自動的に適合性テストになるわけではありません。

9.校正済みのゲージは、許容できる結果を保証しますか?

いいえ。校正と計量トレーサビリティは測定結果の信頼性を高めますが、測定方法は許容誤差と特性に適合している必要があります。NISTの方針では、トレーサビリティだけでは目的に適合していることを保証するものではないと明記されています。測定対象、セットアップ、不確かさ、ゲージの摩耗、環境条件、判定ルールを管理する必要があります。

10. ヘッドとリセスの寸法は、コーティング前とコーティング後のどちらで確認すべきですか?

契約書には、各特性を管理する条件を明記する必要があります。コーティングはリセスの嵌合、エッジ形状、ヘッド寸法、摩擦に影響を与える可能性があるため、工程内測定も管理に用いる場合でも、重要な界面チェックでは、通常、仕上げ後の判定が必要となります。

コーティング規格、製品規格、図面、検査計画を統一し、一律のルールを適用しないでください。

11. 特性クラスは、選択したヘッドが接合部の荷重に耐えられることを証明していますか?

いいえ。特性クラス規格には、定義された製品と試験範囲がありますが、ヘッドの形状によって耐荷重が制限される場合があります。一部のボタンヘッドおよび皿頭に関する現在のISO製品規格では、耐荷重の制限が明示的に規定されています。接合部の性能は、相手ねじ、嵌合、ベアリング面、設置荷重、および使用荷重にも依存します。エンジニアリング部門は、該当する製品規格を使用して接合部を検証する必要があります。

12.自動組立の見積依頼書(RFQ)にはどのような情報を含めるべきですか?

ヘッド/ドライブの定義、ツールのアプローチと最大加工範囲、プレゼンテーション方法、ピックアップ方法、嵌合ビット/ツール、ジョイントスタック、仕上げ条件、制御コンセプト、CTQ(重要品質特性)、代表的な課題条件、サンプル目的、変更トリガーを含めてください。関連性のない機密ラインの詳細を保護しつつ、リスクを明らかにするのに十分なプロセス情報を共有してください。

13. セキュリティドライブだけで筐体のセキュリティは確保できますか?

いいえ。セキュリティドライブはアクセス抑止に貢献する可能性はありますが、セキュリティは脅威モデル、ツールの入手可能性、筐体の設計、監視または改ざんの証拠、正規の保守、緊急アクセスにも依存します。

アクセス制御ドライブを選択する前に、セキュリティ目標とサービスモデルを定義してください。

14.ねじ山が同じであれば、サプライヤーは再承認なしにヘッドやドライブを変更できますか?

リリースされた定義でそのインターフェースが制御されている場合は、できません。変更は、アクセス、取り付け、積載性、ツーリング、自動化、外観、セキュリティ、サービス、検査に影響を与える可能性があります。購入契約には、通知と承認のトリガーを明記する必要があります。代替案を提案する場合は、承認前に寸法、機能、および証拠に基づく比較を含める必要があります。

15. 検査レポートと生産承認の違いは何ですか?

検査レポートは、注文と該当する文書タイプによって定義された情報を示します。生産承認は、必要な証拠を確認した後、顧客が独自のプロセスに基づいて行う承認です。ISO 16228では、初期サンプルなどの他の手順を必要とする特別設計アプリケーションは明示的に除外されています。

契約書に明記され、かつ権限のある顧客が承認した場合を除き、報告書、サンプル出荷、またはサプライヤーの署名を承認とみなさないでください。

16. ヘッド・アンド・ドライブのレビューのために、バイヤーはまず何を送付すべきですか?

管理図面と改訂版、3Dモデルの状態、嵌合シートの詳細、組立スタック、工具アクセス範囲、設置方法、材料/特性および仕上げ要件、アプリケーション環境、外観/セキュリティ/サービス要件、予測シナリオ、検査/文書に関する期待事項、既知の問題点を送付してください。不明な項目は、サプライヤーが隠れた仮定に変換しないように、質問としてマークしてください。

リリースゲートで版を再度確認してください

ソースチェック:2026年8月28日。この日は出版社ページを開いた日であり、それ以上の変更はありません。カタログは常に更新されます。改訂版が掲載されたり、版が確定または差し替えられたり、古い文書が流通から外されたりすることがあります。図面または発注書が発行される前に、バイヤーチームの担当者に、該当するソースを再度開き、契約内容と照らし合わせて完全な規格を入手するよう指示してください。ここに掲載されているリンクはソースへのリンクであり、要求事項そのものではありません。

最新のカタログは、有用なリマインダーとなりました。チェック日には、ISO 3269:2019とISO 898-1:2013に改訂通知が掲載されていました。

ISO 4042には2026年の改訂版が記載されており、ISO 10642は2026年に発行されています。単に新しい版だからといって、習慣的に版を切り替えてはいけません。契約書に版が指定されている場合、変更はすべて購入者の承認された変更管理ルートを経由する必要があります。

参照文献は、上記の各トピックの説明箇所にリンクされているASME、ISO、NISTの公式ページです。これらのリンク先は意図的に配置されており、読者は情報源が何をサポートしているか、そして同様に重要なこととして、何をサポートしていないかを確認できます。すべての参照文献は、発行元の明示された適用範囲と、注文時に選択された契約上の枠組みの範囲内でのみ適用してください。

カタログからの選択を、管理されたOEM要件に変換します

図面、嵌合シート、工具アクセス、取り付け方法、および証拠に関する要件を共有してください。JINGLE-TECHはリクエストを確認し、定義された範囲で対応します。

実現可能性、機能、商取引条件、および納期は、特定のプロジェクトに関する書面による確認が必要です。

OEMねじ頭ドライブのRFQレビューについては、JINGLE-TECHにお問い合わせください
RFQに関する議論のために、管理された組立要件を共有してください。

スコープ付きスクリューヘッドとドライブのRFQレビューを開始

おすすめブログ

Tag:

  • ファスナー
シェアする
おすすめブログ
米国の代理店向けプライベート ラベルのネジ キット: BOM、パッケージング、MOQ、およびバルク供給

米国の代理店向けプライベート ラベルのネジ キット: BOM、パッケージング、MOQ、およびバルク供給

プライベート ラベルのネジ キットを購入する米国の流通業者向けの調達および補充ガイド。管理された BOM、コンポーネントの検証、小売パッケージ、バーコードと原産地マーキング、個数管理、MOQ 計画、リピート注文の品質が含まれています。

米国 OEM 向け小ねじの RFQ: ねじ、仕上げ、検査、サプライヤーのチェック

米国 OEM 向け小ねじの RFQ: ねじ、仕上げ、検査、サプライヤーのチェック

見積準備が整った小ねじの RFQ を準備するための実用的な米国 OEM ガイド。ねじシステム、ヘッドとドライブの選択、材料、仕上げ、検査、梱包、陸揚げコストの比較、サプライヤーの認定をカバーしています。

亜鉛メッキファスナーメーカーガイド:メッキ、水素リスク、見積依頼

亜鉛メッキファスナーメーカーガイド:メッキ、水素リスク、見積依頼

亜鉛メッキファスナーのメーカーを選ぶ際は、メッキシステム、厚み、ねじの嵌合性、水素制御、腐食試験、関連書類、見積依頼範囲などを確認してください。

ステンレス鋼ファスナーサプライヤーガイド:グレード、腐食、焼き付き、見積依頼

ステンレス鋼ファスナーサプライヤーガイド:グレード、腐食、焼き付き、見積依頼

ステンレス鋼ボルト、ねじ、ナットの調達に関する、購入者向けガイド。グレード、強度区分、不動態化処理、腐食耐性、焼き付き防止、検査結果、見積依頼範囲などに基づいて選定します。

ウォームドライブホースクランプメーカーガイド:バンド、ハウジング、ネジ、耐腐食性、見積依頼(RFQ)

ウォームドライブホースクランプメーカーガイド:バンド、ハウジング、ネジ、耐腐食性、見積依頼(RFQ)

ウォームドライブホースクランプのバンド、ハウジング、ネジ、材質、トルク試験、腐食の兆候、プライベートブランド包装、トレーサビリティに関する、購入者向けの仕様ガイド。

高強度ボルト供給業者選定:熱処理、コーティング、組立性、ロット証明

高強度ボルト供給業者選定:熱処理、コーティング、組立性、ロット証明

高強度ボルトのサプライヤーを選定するための、実用的なバイヤーチェックリスト(強度区分、熱処理、コーティング、組立検証、検査記録、ロットトレーサビリティ)。