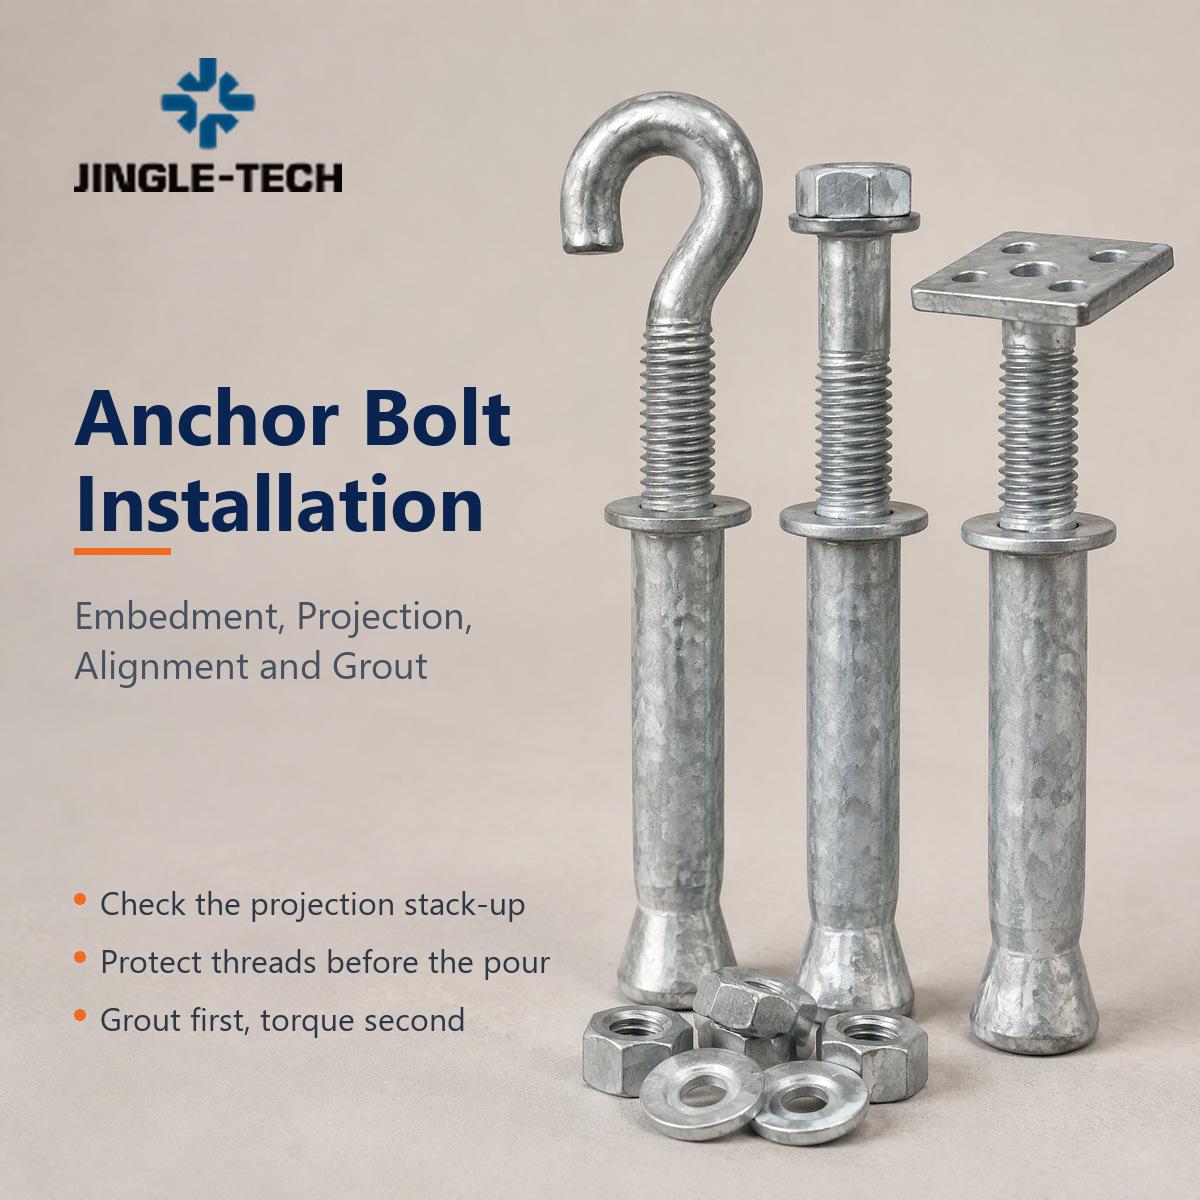
Montaż śruby kotwiącej: osadzenie, projekcja, wyrównanie i zaprawa
Płyta fundamentowa dociera na miejsce z czterema otworami podłużnymi. Śruby kotwiące w fundamencie są przesunięte o 8 mm, jedna z nich jest przechylona, a nakrętki nie chcą się wkręcić, ponieważ gwinty są zakopane poniżej linii zaprawy. Ekipa montażowa zatrzymuje się, dźwig czeka, a ktoś zaczyna mówić o odcięciu śrub i wspawaniu nowych.
Ten dzień jest prawie zawsze ustalany kilka tygodni wcześniej – w szablonie ustawienia, w rzucie widocznym na rysunku oraz w tym, czy ktoś sprawdził kotwę przed zalaniem betonem. Niniejszy poradnik obejmuje cztery zmienne, które faktycznie kontrolują montaż śrub kotwiących: osadzenia, rzutu, wyrównania i zaprawy. Jest on przeznaczony dla kupujących, inżynierów i kierowników budowy, którzy określają wymagania dotyczące kotew wbetonowanych i muszą wiedzieć, które detale należy zabezpieczyć przed wylaniem, a nie po.
Co właściwie obejmuje montaż śrub kotwiących
„Śruby kotwiące” są używane do dwóch różnych zadań, a ich pomylenie jest źródłem większości błędów w specyfikacji. Kotwy wbetonowywane są umieszczane przed wylaniem betonu i stanowią jego część. Kotwy montowane później są wwiercane w stwardniały beton i wykorzystują rozporę, klej lub gwint, aby uzyskać odpowiednią nośność.
Ten artykuł dotyczy połączeń betonowych: śrub J, śrub L, kotew z łbem walcowym, kotew płytowych oraz zespołów prętów gwintowanych, które mocują słupy, maszyny, regały i panele prefabrykowane. Kotwy montowane w gotowych konstrukcjach mają swoje własne zasady i są omówione osobno w naszym przewodnik po tym, czym jest śruba kotwowa i jak działa.
| Decyzja | Kotwica wbijana | Kotwica montowana po montażu |
|---|---|---|
| Po zainstalowaniu | Przed wylaniem zamocować do szalunku lub szablonu | Po osiągnięciu przez beton projektowanej wytrzymałości |
| Tolerancja położenia | Ustawione przez szablon; trudne do późniejszej korekty | Wywiercone tam, gdzie potrzebujesz; układ jest elastyczny |
| Tryb awarii do obserwacji | Przemieszczenie, płytkie osadzenie, wygięty trzonek | Czyszczenie otworów, odległość od krawędzi, spękany beton |
| Najlepiej pasuje | Kolumny, ciężki sprzęt, połączenia prefabrykowane, wszystko o znanym układzie | Modernizacja, nieznana pozycja prętów zbrojeniowych, małe podpory MEP |
| Czas realizacji zakupu | Należy być na miejscu przed rozpoczęciem wylewania — czas realizacji produkcji determinuje harmonogram | Można kupić później |
Konsekwencja praktyczna: w przypadku kotew wbetonowanych, czas zakupu jest częścią metody montażu. Jeśli producent niestandardowych elementów złącznych potrzebuje czterech tygodni na wyprodukowanie kotew F1554 klasy 36 o niestandardowej długości, przy czym te cztery tygodnie odbywają się przed wylaniem betonu, a nie po nim.
Głębokość osadzenia: liczba decydująca o tym, czy kotwa zadziała, czy zostanie wyciągnięta
Osadzanie nie jest preferencją warsztatową. Jest to wynik projektu konstrukcyjnego, ustalany przez inżyniera prowadzącego projekt zgodnie z przepisami dotyczącymi kotwienia zawartymi w obowiązujących przepisach dotyczących betonu — ACI 318, rozdział 17 w Stanach Zjednoczonych, EN 1992-4 w Europie. Nośność kotwy na rozciąganie wynika z połączenia wytrzymałości stali i stożka wybicia betonu; skrócenie osadzenia powoduje zmniejszenie stożka betonu, podczas gdy stal pozostaje bez zmian, co powoduje zmianę trybu zniszczenia z uplastycznienia ciągliwej stali na kruche wybicie betonu.
Ta zmiana jest powodem, dla którego inspektorzy źle reagują na płytkie kotwice. Śruba, która pęka z powodu przewężenia, daje ostrzeżenie. Wyskakujący stożek betonowy nie.
Trzy praktyczne zasady, które stosujemy przy przeglądaniu rysunków i produkcji kotew:
1. Traktuj osadzenie rysunku jako stałe, a nie przybliżone. Jeśli na rysunku podano 400 mm, kotwa jest osadzona 400 mm pod powierzchnią betonu, a wystający element jest dodawany do tej wartości. Całkowita długość podana w zamówieniu to długość osadzenia plus wystający element plus naddatek na nakrętkę, podkładkę i ewentualne podkładki. Błędne obliczenia to najczęstszy błąd wymiarowy, który korygujemy podczas weryfikacji zamówienia.
2. Dopasuj typ kotwy do sposobu osadzenia. Kotwa z głowicą rozwija nośność poprzez docisk głowicy do betonu. Śruba typu J lub L rozwija ją poprzez hak, który musi być prawidłowo zorientowany i nie może być osadzony w cienkiej płycie, gdzie hak mógłby się obrócić. Kotwa płytowa rozkłada obciążenie na większą powierzchnię i jest zazwyczaj stosowana, gdy kotwa znajduje się blisko krawędzi płyty.
3. Nie dopuść do sytuacji, w której w zamówieniu pojawia się stwierdzenie: „zrób dłuższe, będzie bezpieczniej”. Dodatkowe osadzenia poniżej określonej grubości płyty powodują wbicie haka w pustkę, izolację lub zagęszczone wypełnienie. Dłuższe nie oznacza bezpieczniejsze; prawidłowe jest bezpieczniejsze.
Na rysunkach, które otrzymujemy od producentów z Ameryki Północnej i Europy, kotwy wbetonowywane w konstrukcjach płytowo-gruntowych najczęściej lądują na głębokości od około 12 do 25 razy większej niż średnica śruby w podłożu, przy czym wyższa granica jest stosowana w przypadku kotew słupowych, w których naprężenie jest krytyczne. Należy to traktować jako obserwację z historii zamówień, a nie jako zasadę projektową — numer referencyjny zawsze znajduje się na ostemplowanym rysunku.
Wystające elementy ponad beton: to, co wystaje, to miejsce, w którym instalacja zawodzi
Występ wydaje się mało istotny i wymaga najwięcej poprawek. Występ musi uwzględniać, w kolejności: głębokość zaprawy lub kieszeni zaprawy, grubość płyty bazowej, podkładkę, nakrętkę i wystarczającą ilość gwintu do pełnego wkręcenia nakrętki, a także widoczny wybieg gwintu.
Jeśli płyta bazowa spoczywa na 50-milimetrowej warstwie zaprawy iniekcyjnej, a wysunięcie zostało obliczone tak, jakby płyta spoczywała bezpośrednio na betonie, śruby są o 50 mm krótsze. W takim przypadku ekipa albo pomija zaprawę, albo stosuje cieńszą warstwę zaprawy niż zaprojektowano, albo wycina otwór stożkowy w płycie – wszystkie trzy opcje osłabiają połączenie.
| Komponent w stosie | Co dodać do projekcji | Błąd, jeśli pominięte |
|---|---|---|
| Łoże zaprawy / kieszeń zaprawy | Pełna grubość projektu plus odrobina na wyciśnięcie | Śruby za krótkie; ekipa rozrzedza warstwę zaprawy |
| Stos podkładek | Maksymalna wysokość podkładki dozwolona przez plan montażu | Zbyt mały gwint nad nakrętką po wypoziomowaniu |
| Płyta podstawowa | Nominalna grubość płyty, a nie minimalna tolerancja frezowania | Krótkie zapięcie na górnej nakrętce |
| Utwardzona podkładka | Grubość podkładki | Nakrętka opiera się bezpośrednio na płycie; zacieranie i utrata napięcia wstępnego |
| Zaangażowanie nakrętki | Pełna wysokość nakrętki plus 2–3 widoczne gwinty | Nakrętka dociska się do końca na wylocie gwintu przed osiągnięciem momentu obrotowego |
Dwa zwyczaje stosowane w terenie chronią numer występu. Po pierwsze, należy przytrzymać występ za pomocą sztywnego szablonu, który sprawdza się pod kątem zgodności z rysunkiem płyty, a nie tylko z rozstawem śrub. Po drugie, należy zabezpieczyć górną część kotwy — owijka z tkaniny lub plastikowa nakładka na gwint jest praktycznie bezkosztowa i zapobiega rozpryskiwaniu się betonu, które później trzeba będzie usunąć szczotką drucianą, zabierając ze sobą cynk.
W przypadku kotew dostarczanych jako pręt gwintowany z oddzielną nakrętką i płytką, kontrola wystająca jest przenoszona na rysunek montażowy. Produkujemy je jako dopasowane zestawy, dzięki czemu długość pręta, wysokość nakrętki i grubość podkładki są obliczane razem — patrz nasze zakres nakrętek sześciokątnych dla pasujących nakrętek i klasy tolerancji jaką posiadamy.
Wyrównanie i szablony: położenie ustala się przed wylaniem betonu
Po związaniu betonu kotwa jest gotowa. Możliwości korekty są ograniczone – można naciąć płytę, użyć większego otworu lub zastosować spawany adapter – ale każda z tych czynności jest ustępstwem, a niektóre nie są dozwolone ze względu na konstrukcję połączenia.
Błąd położenia pojawia się w czterech miejscach, w kolejności zgodnej z częstością występowania:
Ruch szablonu podczas wylewania. Szablon zamocowany tylko do górnej powierzchni szalunku unosi się podczas wibrowania betonu. Szablony należy przymocować zarówno do kosza zbrojeniowego, jak i do szalunku, a następnie sprawdzić je natychmiast po wylaniu, dopóki możliwe są korekty.
Rozstaw śrub pochodzi z innej wersji. Producenci otrzymują rysunek płyty i plan kotwień z różnych pakietów. Jeśli płyta ma nacięcia, a plan kotwień nie, ktoś musi je uzgodnić. To najczęściej spotykany błąd podczas przeglądu zamówienia i warto poprosić każdego dostawcę o potwierdzenie wzoru na podstawie obu dokumentów.
Podczas obsługi nastąpiło wygięcie trzonka. Długie kotwice są sprężyste i unoszą się na nitce. Wygięty trzonek wygląda prosto u góry, ale jest nieprawidłowo ustawiony u dołu, co dyskretnie zmniejsza osadzenie i przesuwa haczyk.
Tolerancja jest porównywalna ze strukturą powyżej. Monterzy konstrukcji stalowych pracują w ramach własnej tolerancji. Jeśli wzór kotwy znajduje się na jednej krawędzi tolerancji, a podstawa słupa na przeciwległej, otwory nie będą się pokrywać, mimo że oba są „w granicach tolerancji”.
Poza lepszym szablonem, pomocne są dwie rzeczy. Poproś o wymiarowanie wzoru kotwiącego na podstawie pojedynczego punktu odniesienia, a nie na całej długości płyty, aby uniknąć kumulacji tolerancji. Określ również kierunek rowków w płytach z rowkami – rowki biegnące w niewłaściwym kierunku dają możliwość regulacji w osi, która tego nie wymaga.
Iniekcja: etap polegający na przekształceniu zestawu śrub w ścieżkę obciążenia
Zaprawa spełnia trzy zadania: przenosi nacisk z płyty bazowej na beton, chroni kotwę i spód płyty przed korozją oraz blokuje zespół po dokręceniu nakrętek. Pominięcie jej lub nieprawidłowe umieszczenie spowoduje, że kotwa będzie przenosić obciążenie w sposób, którego projektant nie przewidział.
Kolejność jest ważniejsza niż materiał. Dokręcanie nakrętek kotwiących przed nabraniem wytrzymałości przez zaprawę powoduje, że płyta jest dociskana jedynie do podkładek, a następująca po niej zaprawa nie jest w stanie wypełnić szczeliny, którą powinna wypełnić.
| Krok | Działanie | Sprawdź przed przejściem dalej |
|---|---|---|
| 1 | Przed ułożeniem betonu sprawdź położenie, wysunięcie i pion kotwy | Wzór ponownie zmierzony od punktu odniesienia; nici zabezpieczone |
| 2 | Umieścić płytę bazową na podkładkach, wypoziomować zgodnie z tolerancją montażu | Zarejestrowano wysokość podkładki; nie przekraczającą dopuszczalnego wymiaru wystającego |
| 3 | Dokręcaj nakrętki ręcznie tylko w celu utrzymania wyrównania — nie dokręcaj momentem obrotowym | Pełne zaangażowanie gwintu; wybicie gwintu nie wewnątrz nakrętki |
| 4 | Uformuj i umieść zaprawę; pracuj z jednej strony, aby uniknąć pustych przestrzeni | Pełne łóżko pod płytą, brak suchych kieszeni na rogach |
| 5 | Utwardzanie do wytrzymałości określonej przez dostawcę zaprawy w celu obciążenia | Rekord leczenia; brak załadunku dźwigiem płyty przed jej użyciem |
| 6 | Końcowy moment obrotowy lub naprężenie zgodnie z projektem połączenia | Skalibrowany klucz lub napinacz; moment obrotowy i data zarejestrowane |
| 7 | Naprawa uszkodzeń powłoki na kotwach i krawędziach płyt | Materiał naprawczy kompatybilny z oryginalnym systemem |
Najczęstszym defektem fugowania nie jest zła mieszanka. To płyta bez otworów wentylacyjnych: fuga jest wlewana do kieszeni, która uniemożliwia ujście powietrza, a dalszy róg pozostaje pusty, podczas gdy bliższy wygląda idealnie. Otwory wentylacyjne lub lekkie nachylenie płyty naprawiają ten problem.
W przypadku kotew ocynkowanych ogniowo należy pamiętać, że nakrętka musi przebiegać przez całą długość gwintu bez zakleszczania. Cynkowanie zwiększa grubość, a norma dopuszcza nagwintowanie nakrętki o zbyt duży rozmiar, aby ją pomieścić; nakrętka z nagwintowanym gwintem jest prawidłowa, a naciąganie standardowej nakrętki na ocynkowaną kotwę powoduje zerwanie powłoki w gwincie i powstanie ogniska korozji. Nasze wcześniejszy artykuł o unikaniu problemów w przyszłości podczas montażu kotwic omawia to zagadnienie bardziej szczegółowo.
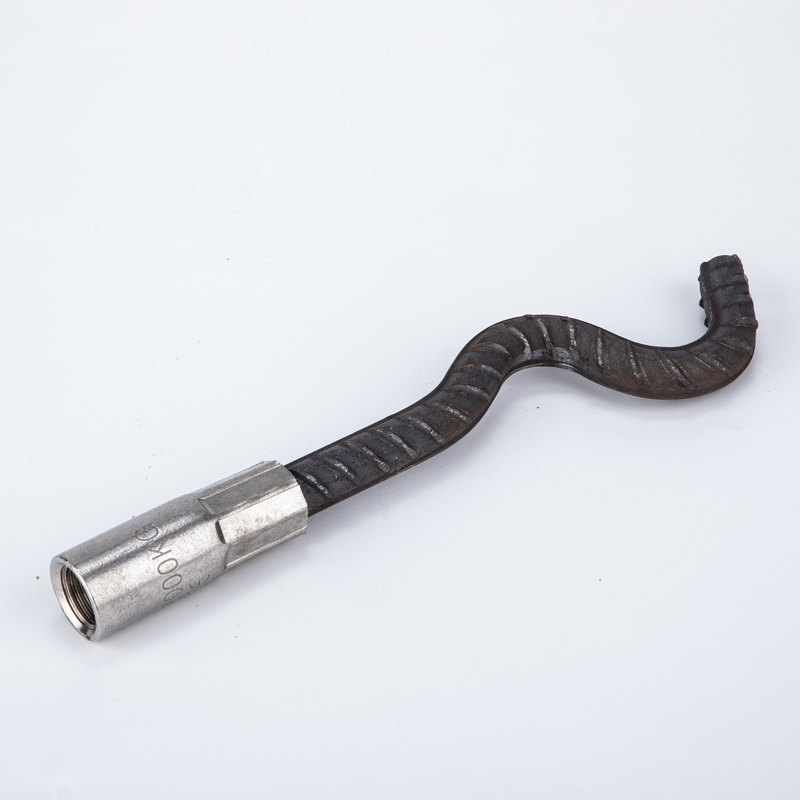
Ogon jest formowany, a nie cięty. Fala to element, który zwiększa odporność na wyrywanie po związaniu betonu, więc długość pod powierzchnią jest wartością projektową, a nie szczegółem opakowania.
Moment obrotowy i napinanie: kiedy dokręcać, a kiedy dokręcanie jest błędem
Moment dokręcania śruby kotwiącej jest często określany jako wartość pobierana z tabeli, bez odniesienia do połączenia. Wartość ta jest następnie stosowana do śruby, której nośność, smarowanie i powierzchnia nośna różnią się od założeń podanych w tabeli.
Trzy rzeczy decydują o tym, jaki moment obrotowy faktycznie występuje:
Czego potrzebuje połączenie. Niektóre płyty fundamentowe są zaprojektowane do pracy z obciążeniem rozciągającym w kotwie, inne do pracy na zaprawie, utrzymując jedynie kotwę w pozycji roboczej, a jeszcze inne wytrzymują dynamiczne obciążenie maszyny, gdzie naprężenie wstępne musi znacznie przekraczać obciążenie robocze. Są to różne zadania i wymagają różnych wartości docelowych.
Jaki wpływ ma tarcie na moment obrotowy? Moment obrotowy jest wyznacznikiem napięcia wstępnego, a zależność ta zależy od współczynnika tarcia w gwincie i pod nakrętką – przedmiotu normy ISO 16047. Sucha, czarna śruba w stanie dostawy i nasmarowana śruba ocynkowana płatkowo tego samego gatunku wymagają zupełnie innego momentu obrotowego, aby uzyskać to samo napięcie wstępne. Zastosowanie tego samego klucza do obu śrub oznacza, że jedna jest luźna, a druga może być nadmiernie elastyczna.
Jak mierzy się moment obrotowy. Skalibrowany klucz, metoda dokręcania nakrętki i bezpośredni wskaźnik naprężenia mierzą różne rzeczy. Jeśli w specyfikacji podano „moment dokręcania do XN·m”, protokół z inspekcji musi wskazywać, która metoda została zastosowana, w przeciwnym razie nie będzie można porównać tej wartości z niczym.
Dwie praktyczne zasady. Po pierwsze, nigdy nie dokręcaj ocynkowanej lub powlekanej kotwy suchą, niesmarowaną nakrętką, a następnie porównaj wynik z wartością opracowaną dla gładkiego wykończenia – odczyty nie są porównywalne, a powłoka może ulec uszkodzeniu w trakcie tego procesu. Po drugie, jeśli konstrukcja umożliwia obrót nakrętki, skorzystaj z niej: jest ona mniej wrażliwa na tarcie niż moment obrotowy i mniej zależna od historii kalibracji klucza.
W przypadku śrub konstrukcyjnych, gdzie głównym wymogiem jest naprężenie wstępne, praktyka jest zgodna z zasadami śrubowania stali konstrukcyjnej określonymi w normach ASTM A325 i ASTM A490 dla konstrukcji calowych oraz normą EN 14399 dla systemów europejskich. artykuł o momencie obrotowym śrub i obciążeniu zacisku działa poprzez arytmetykę łączącą te dwa elementy.
Najczęściej występujące awarie w terenie i co każda z nich oznacza
To powtarzające się problemy, które wracają do nas w formie roszczeń lub pilnych zamówień na wymianę. Każdy z nich ma podpis, który zazwyczaj wskazuje na początek kotwicy.
Śruba pękła na linii betonu. Prawie zawsze zmęczenie zginaniem lub korozja w miejscu przejścia nie stanowią problemu z wytrzymałością stali. Oznacza to, że płyta przesunęła się względem kotwy — luźne nakrętki, niewystarczająca ilość zaprawy lub podkładka, która nigdy nie została zdjęta z obciążenia. Sprawdź uszkodzoną powierzchnię: jasne, płaskie pęknięcie to przeciążenie rozciągające; matowa, uskokowa powierzchnia z małą strefą końcową to zmęczenie.
Nakrętki, które nie będą spływać po gwincie. Odpryski betonu, osady cynku na początku gwintu lub uszkodzenie gwintu przez szablon. Zapobieganie jest tańsze niż naprawa: zaślep gwinty i zastosuj fazowane końcówki, aby nakrętka zaczynała się czysto.
Kotwica wyciągnięta z przymocowanym stożkiem betonowym. Płytkie osadzenie lub kotwa umieszczona zbyt blisko krawędzi. Nic w śrubie nie było nie tak, za to geometria była.
Kotwica obraca się podczas eksploatacji. Hak lub płytka typu J znajduje się w pustej przestrzeni lub hak był ustawiony równolegle do krawędzi, a nie prostopadle. Obracające się kotwy szybko tracą nośność i nie dają żadnego ostrzeżenia.
Rdza wypływająca spod talerza. Uszkodzenie powłoki podczas montażu lub ocynkowana kotwa połączona z podkładką. Mieszane systemy powłok na tym samym połączeniu to niezawodny sposób na stworzenie pary galwanicznej.
Przydatnym nawykiem diagnostycznym jest pytanie, w którym momencie pojawiła się wada: podczas projektowania, produkcji, szablonu, zalewania, montażu czy serwisowania. Dziewięćdziesiąt procent reklamacji kotew, które rozpatrujemy, ma swoje źródło w szablonie i projekcji, które są rozstrzygane przed obciążeniem kotwy.
Kontrola i dokumentacja zamówienia eksportowego
W przypadku zakupu kotwic za granicą, kupujący nie stoi obok maszyny. Dokumentacja zastępuje obecność i powinna zostać uzgodniona przed produkcją, a nie żądana po wysyłce.
Co warto określić (w kolejności przydatności):
Certyfikat materiałowy z numerem wytopu. W przypadku kotew zgodnych z normami ASTM F1554, ASTM A307 lub ASTM A193, certyfikat huty potwierdza zgodność stali ze specyfikacją, a numer wytopu potwierdza zgodność gotowego elementu ze stalą. Poproś o powiązanie oznaczenia kotwy z tym wytopem.
Raport wymiarowy. Długość całkowita, długość gwintu, rzut, geometria haka lub główki oraz prostoliniowość. Prosta tabela wartości zmierzonych i określonych pozwala wychwycić błędy, które generują największe koszty budowy – długość i długość gwintu.
Rekord inspekcji wątku. Wyniki pomiaru sprawdzianu „go/no-go” dla określonej klasy gwintu. W przypadku kotew metrycznych obowiązuje norma ISO 965; w przypadku serii calowych – odpowiednia praktyka pomiarowa ASME B1.1. Przykręcić sprawdzian przed zapakowaniem, a nie po załadowaniu kontenera.
Grubość i wygląd powłoki. Zmierzona grubość powłoki w określonych punktach, a także opis systemu powłokowego i ewentualnej obróbki po nałożeniu powłoki. Nie należy akceptować liczby godzin w mgle solnej jako gwarancji wydajności, chyba że test jest określony obok – liczba godzin bez standardowego odniesienia niewiele znaczy.
Oznakowanie i lista pakowania. Oznaczenie klasy na główce lub na końcu oraz lista pakowania zgodna z wersją rysunku. Kontrola wersji na liście pakowania zapobiega sytuacji, w której „wysłaliśmy stary wzór”.
Uwaga dotycząca certyfikatów: certyfikat hutniczy nie gwarantuje, że gotowa kotwa spełnia specyfikację. Procesy gięcia, walcowania i walcowania gwintów zmieniają część. Jeśli zastosowanie ma krytyczne znaczenie pod względem naprężenia, należy pytać o właściwości mechaniczne gotowego produktu, a nie tylko o pręt przychodzący.
Materiał, gatunek i powłoka: dobór kotwy do narażenia
Wybór klasy kotew wbetonowywanych zazwyczaj rozpoczyna się od normy, a nie od numeru wytrzymałości. W Ameryce Północnej norma ASTM F1554 obejmuje śruby kotwiące w trzech klasach – 36, 55 i 105 – a numer klasy oznacza minimalną granicę plastyczności w ksi. Norma ASTM A307 obejmuje kotwy ogólnego przeznaczenia o niższej wytrzymałości, stosowane do lekkich podstaw słupów i urządzeń. Kotwy o wyższej wytrzymałości na rozciąganie do połączeń słupów konstrukcyjnych są często specyfikowane zgodnie z normą ASTM A193 B7, jeśli wymaga tego projekt, lub zgodnie z normą ASTM A449, w zależności od pakietu specyfikacji.
W przypadku systemów metrycznych klasy własności są zgodne z normą ISO 898-1, a klasy kotew są zazwyczaj określane jako 4.6, 5.6 lub 8.8, przy czym wyższe klasy są zarezerwowane dla przypadków, gdy połączenie ich rzeczywiście wymaga. Wyższa klasa nie jest darmowa: klasy 8.8 i wyższe są bardziej wrażliwe na kruchość wodorową po galwanizacji, a kontrola procesu – w szczególności wypalanie po galwanizacji – staje się częścią specyfikacji.
| Narażenie | Typowy wybór | Co oglądać |
|---|---|---|
| Wnętrze, suche, zabezpieczone | Wykończenie gładkie, lekki olej | Film olejowy jest tymczasowy; określ, czy wygląd ma znaczenie |
| Zewnętrzne, osłonięte | Cynkowanie lub powłoka cynkowa płatkowa | Gwint musi pozostać możliwy do sprawdzenia po nałożeniu powłoki |
| Zewnętrzny, wilgotny, przybrzeżny | Ocynk ogniowy zgodnie z normą ASTM A153 / ISO 10684 lub stal nierdzewna | Nadmierne odwodnienie; odpływ w najniższym punkcie |
| Zakopane lub mające kontakt z glebą | Cięższe ocynkowanie lub stal nierdzewna w zależności od składu chemicznego gleby | Uszkodzenia powłoki poniżej poziomu gruntu są niewidoczne i nieodwracalne |
| Wysoka wytrzymałość, platerowane | Gatunek 8.8 / 10.9 / A490 z cynkiem płatkowym lub mechanicznym | Kruchość wodorowa — wymaga wypalania po galwanizacji i dokumentacji procesu |
Stal nierdzewna nie jest automatycznie właściwym wyborem dla kotew. Powszechne są gatunki austenityczne z rodziny A2 i A4, ale w środowiskach zawierających chlorki i tam, gdzie kotwa jest poddawana długotrwałemu obciążeniu rozciągającemu, pękanie korozyjne naprężeniowe staje się realnym zagrożeniem, a gatunki o wyższej wytrzymałości, obrabiane plastycznie na zimno, są bardziej podatne na korozję niż gatunki wyżarzane. W przypadku dużego narażenia, decyzja o wyborze materiału należy do inżyniera, a nie do zespołu zakupowego poszukującego najtańszej wersji.
W przypadku zastosowań prefabrykowanych kotwica jest często producent prefabrykowanych elementów do obróbki betonu pytanie równie ważne, co pytanie o łącznik — kotwa, wpust, pętla do podnoszenia i wkładka łącząca muszą działać jak jeden system, a kupowanie ich od trzech dostawców to sytuacja, w której tolerancja narasta. Nasze przewodnik po śrubach kotwiących typu J opisuje geometrię haka bardziej szczegółowo, a jeśli połączenie jest kanałem odlewanym lub wkładką zwojową, logika wyboru różni się na tyle, że warto poświęcić jej osobną lekturę.
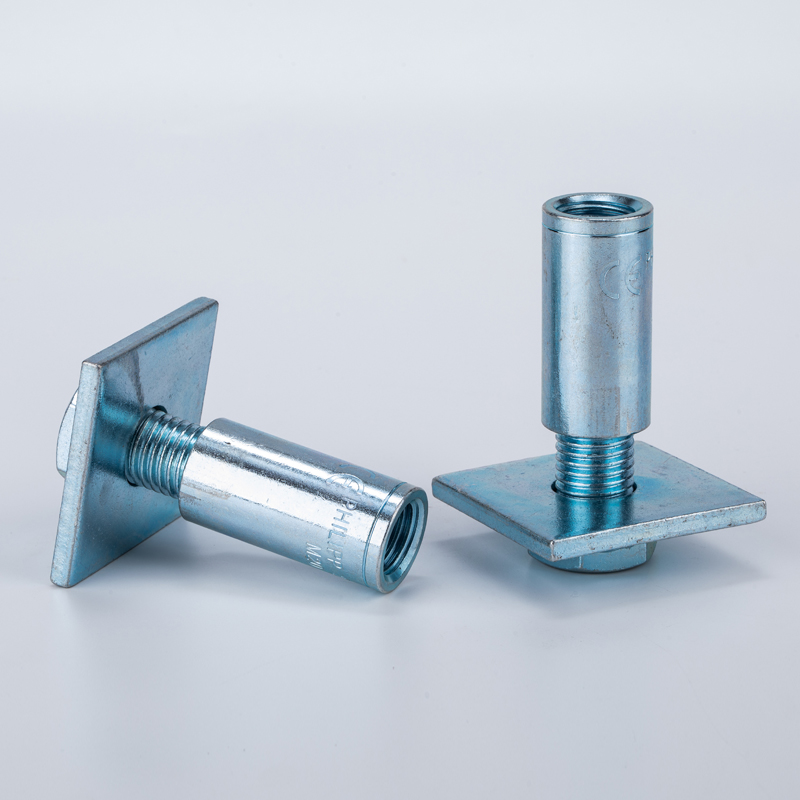
Kotwa, płyta i gwint w jednym. Gdy płyta jest spawana, a gwint formowany przez tego samego dostawcę, arytmetyka rzutowania ma jedną tolerancję do obrony zamiast trzech.
Kiedy kotwę kupuje się po wylaniu betonu
Prace modernizacyjne obejmują te same cztery zmienne, ale w innej kolejności. Osadzanie jest teraz ograniczone grubością płyty i prętami zbrojeniowymi znajdującymi się na ścieżce wiercenia, a wyrównanie jest ograniczone przez istniejącą konstrukcję, a nie przez szablon. Wybór kotew zmienia się na systemy instalowane po instalacji, a wraz z nimi zmienia się również pytanie dostawcy.
Na tym etapie należy wziąć pod uwagę trzy praktyczne różnice:
Czyszczenie otworów to cała instalacja. W przypadku kotwy wlewanej beton wiąże się ze stalą, ponieważ został wokół niej wylany. W przypadku kotwy wklejanej wiązanie jest tak dobre, jak otwór – o jego wytrzymałości decydują kurz, wilgoć i średnica otworu. Jeśli specyfikacja przewiduje kotwę wklejaną, ale na budowie nie ma procedury szczotkowania i wdmuchiwania, założenie projektowe nie jest spełnione.
Decydujące znaczenie ma odległość i rozstaw krawędzi, a nie średnica śruby. Kotwa zamontowana w pobliżu wolnej krawędzi ulegnie zniszczeniu w betonie, zanim ulegnie zniszczeniu w stali. Zmniejszenie rozmiaru śruby, aby „dopasować ją do przestrzeni”, często przesuwa przyczynę zniszczenia w niewłaściwym kierunku, a rozwiązaniem jest zazwyczaj zmiana geometrii kotwy, a nie jej zmniejszenie.
Spękany beton zmienia wybór. Wiele miejsc w prawdziwej płycie jest popękanych lub będzie pękać podczas użytkowania, a nie każdy produkt montowany po montażu jest odpowiedni do tego typu warunków. producent kotew betonowych Produkt zatwierdzony wyłącznie do stosowania w betonie niespękanym nie powinien być zastępowany produktem zatwierdzonym do stosowania w betonie spękanym, aby obniżyć koszty — na fakturze oba wyglądają identycznie.
Dla kupujących, którzy budują zarówno nowe budynki, jak i modernizują je, rozsądnym rozwiązaniem jest standaryzacja kotew wbetonowanych w jednej specyfikacji i traktowanie zakresu kotew montowanych po montażu jako oddzielnej, mniejszej listy, którą budowa może faktycznie obsłużyć. Próba utrzymania jednego typu kotew w obu zastosowaniach zazwyczaj oznacza kompromis w kwestii jednego z nich.
Gdzie to pozostawia specyfikację
O tym, czy montaż kotwy przebiegnie pomyślnie, decydują cztery liczby i jeden dokument: osadzenie, projekcja, wzór i docelowy moment obrotowy — wszystko to ustalane na podstawie rewizji rysunku, nad którym pracuje każdy.
Sama kotwica jest łatwą częścią. Jako Dostawca elementów złącznych i części obrabianych maszynowo OEM praca z producent niestandardowych elementów złącznych W przypadku sieci w Ningbo, możemy zająć się wymiarami i materiałem, korzystając z profilu dostawcy ocenionego przez niezależną firmę, który wykazuje 12 lat doświadczenia w eksporcie — ale nie możemy naprawić rysunku płyty, który nie zgadza się z planem kotwienia, ani żaden inny dostawca. Taka weryfikacja musi zostać przeprowadzona przed realizacją zamówienia.
Możemy sprawdzić każde zamówienie z rysunkiem przed produkcją, oznaczyć pytania dotyczące stosu projekcji i dostarczyć pakiet dokumentacji, który pozwoli inspektorowi kupującego zatwierdzić zamówienie bez konieczności latania do fabryki. Jeśli w obecnym łańcuchu dostaw kotwy są traktowane jako produkty katalogowe, to właśnie podczas przeglądu wyłapuje się ewentualne poprawki.
Skąd pochodzi reszta zespołu
Kotwę rzadko kupuje się osobno. To samo połączenie zazwyczaj wymaga nakrętek i podkładek tej samej klasy, a ten sam projekt zazwyczaj obejmuje kilkanaście innych punktów mocowania, które zostały określone przez tę samą osobę tego samego popołudnia. Kupowanie ich z jednego źródła nie jest kwestią lojalności, ale odpowiedzi na pytania dotyczące tolerancji i powłoki udzielanej raz, a nie trzy razy.
W zamówieniach eksportowych powtarzają się trzy wzorce:
Nakrętka i kotwica pochodzą z różnych łańcuchów dostaw. Kotwa ocynkowana z nakrętką prostą lub nakrętką klasy 8 na kotwie klasy 4.6 to połączenie, w którym jeden element określa nośność, a drugi punkt zerwania. Gdy kotwa, producent nakrętek niestandardowychNakrętka wysokiej jakości i hartowana podkładka są dostarczane razem, klasa wytrzymałości, klasa gwintu i powłoka są dobierane na podstawie konstrukcji, a nie kontroli.
Na rysunku pomieszano rodziny elementów złącznych. Płyta podstawy kolumny może być określona jako płyta o dużej wytrzymałości producent śrub konstrukcyjnych produkt do połączenia i kotwę niższej klasy do fundamentu, a oba znajdują się na tym samym arkuszu. Utrzymanie wyraźnego oznaczenia klasy – tak aby nie można było zamontować śruby 8,8 tam, gdzie określono 4,6 – jest kwestią oznakowania i pakowania, a nie metalurgii.
Małe części decydują o harmonogramie. Wkręty samowiercące i samogwintujące do okładzin, opaski zaciskowe do przewodów, kotwy do podnoszenia płyt prefabrykowanych: żaden z nich nie jest kosztownym elementem zamówienia, a wszystkie mogą zatrzymać budowę. Wykonawca, który musi ścigać się z pudełkiem… producent śrub niestandardowych- dobrej jakości elementy złączne o odpowiedniej długości powodują straty większe niż koszt części.
W przypadku usług i rurociągów obowiązuje ta sama logika dotycząca zaciskania. producent opasek zaciskowych Decyzja wydaje się banalna, dopóki zacisk nie będzie miał niewłaściwej szerokości opaski dla węża, a połączenie nie będzie się rozszczelniało pod wpływem ciśnienia — błąd leży w wyborze, a nie w zacisku. Gdy zacisk przenosi obciążenie, a nie uszczelnia, wymagania ponownie się zmieniają.
W przypadku prefabrykatów kwestia montażu jest najbardziej widoczna. Panel wymaga producent kotwic podnoszących Produkt pasujący do sprzęgła, wlewka pasująca do głowicy kotwiącej oraz wkładka łącząca pasująca do kanału wlewowego. Kupując je od trzech dostawców, można uzyskać niezależne tolerancje; kupując je jako całość, można sprawdzić tolerancje względem siebie przed odlaniem czegokolwiek.
Co umieścić na rysunku: jednostronicowa specyfikacja instalacji
Większości sporów dotyczących kotew można by uniknąć, dołączając jedną stronę do zamówienia zakupu. Nie ma potrzeby ponownego przedstawiania projektu konstrukcyjnego. Należy rozwiać niejasności dotyczące sześciu punktów, w których dostawcy i ekipy budowlane przyjmują różne założenia.
1. Typ i standard kotwicy. Śruba typu J, śruba typu L, głowica, kotwa płytkowa lub zespół pręta gwintowanego, a także obowiązująca norma — na przykład ASTM F1554 klasa 36 lub ISO 898-1 klasa 4.6 jako odpowiednik metryczny.
2. Wymiary, rozdzielone. Długość całkowita, głębokość osadzenia, występ i długość gwintu to cztery oddzielne wartości. Pojedyncza długość całkowita z dopiskiem „do potwierdzenia na miejscu” to podstawa do produkcji niewłaściwych kotew.
3. Specyfikacja wątku. Średnica, skok i klasa – na przykład M20 × 2,5, klasa 6g lub 3/4-10 UNC 2A. Należy podać długość gwintu i informację, czy jest walcowany, czy cięty.
4. System powłokowy i jego wpływ na gwint. Rodzaj powłoki, grubość nominalna oraz wymóg, aby nakrętka miała pełny gwint po nałożeniu powłoki. W przypadku ocynkowania, należy określić, czy nakrętki są odpowiednio gwintowane.
5. Znakowanie i identyfikowalność. Co jest wytłoczone na części i jaki certyfikat jest dołączony do przesyłki. Jeśli klasy nie można odczytać na miejscu, oznaczenie jest nieważne, niezależnie od treści certyfikatu.
6. Zestaw dokumentacji. Certyfikat walcowni z numerem wytopu, raport wymiarowy, zapis pomiaru gwintu, zapis grubości powłoki i lista pakunkowa powiązana z wersją rysunku.
Z punktu widzenia kupującego, ta strona to również najszybszy sposób na porównanie ofert. Dwóch dostawców oferujących różne typy kotew, różne klasy gwintów lub różne grubości powłok nie jest porównywalnych cenowo, a różnica zazwyczaj ujawnia się dopiero w momencie odrzucenia przesyłki. Firma Ningbo Jingle-Tech Imp. & Exp. Co., Ltd. ma siedzibę w pokoju 1401, Huacheng International, w dystrykcie Yinzhou, w Ningbo, w prowincji Zhejiang w Chinach, i weryfikuje każde zamówienie kotew pod kątem rysunku przed jego wydaniem właśnie z tego powodu – weryfikacja jest tańsza niż korekta.
Pytania, które faktycznie zadają kupujący
Ile gwintu powinno pozostać nad nakrętką?
Wystarczająca ilość na pełne dokręcenie nakrętki plus dwa do trzech widocznych gwintów i nie więcej niż około jednej średnicy śruby poza nimi. Nadmiar gwintu odsłoni powierzchnię podatną na korozję i stwarza zagrożenie podczas obsługi; zbyt krótki gwint uniemożliwia nakrętce osiągnięcie wymaganego momentu obrotowego bez dobicia do końca. Poproś o obliczenie wystającego elementu na podstawie warstwy zaprawy, płytki, podkładki i stosu nakrętek i potwierdź wynik na rysunku, a nie tylko w zamówieniu.
Czy mogę skrócić kotwę na miejscu, jeśli występ jest za długi?
Cięcie jest możliwe w przypadku kotew z gładkim wykończeniem, ale usuwa fazę, która umożliwia montaż nakrętki, a w przypadku kotew ocynkowanych usuwa powłokę z powierzchni cięcia, co wymaga zastosowania systemu naprawczego, który rzadko jest prawidłowo stosowany. W przypadku kotew o wysokiej wytrzymałości cięcie stanowi zmianę certyfikowanego elementu i powinno zostać zatwierdzone przez inżyniera. Bardziej racjonalnym rozwiązaniem jest uzyskanie odpowiedniej długości w fabryce — dlatego potwierdzamy zgodność przed produkcją.
Jaki jest standardowy czas realizacji zamówienia na niestandardowe śruby kotwiące?
Zależy to od gatunku stali, powłoki oraz tego, czy stal jest standardowym profilem. Kotwy zwykłe i ocynkowane o standardowych średnicach są zazwyczaj gotowe w ciągu kilku tygodni; cynkowanie ogniowe i stal nierdzewna wydłużają proces, a niestandardowe długości lub główki zazwyczaj wymagają specjalnego przygotowania. Ponieważ kotwy muszą być na miejscu przed wylaniem, czas realizacji musi być zaplanowany wstecz w stosunku do harmonogramu betonowania, a nie montażu stali.
Czy potrzebuję certyfikatu młyna dla każdej przesyłki?
W przypadku kotew konstrukcyjnych i kotew o krytycznym znaczeniu dla naprężeń – tak. Powinna ona zawierać numer wytopu, aby można było powiązać z nią gotowy element. W przypadku kotew ogólnego przeznaczenia w zastosowaniach niekonstrukcyjnych certyfikat zgodności może być wystarczający, ale należy to uzgodnić na piśmie przed złożeniem zamówienia. Koszt certyfikatów jest znikomy w porównaniu z kosztem wyciągania kotew z fundamentu, ponieważ nie można wykazać ich klasy.
Jak mocno należy dokręcić nakrętki kotwiczne?
Postępuj zgodnie z projektem połączenia, a jeśli projekt nie wskazuje wartości, poproś o nią, zamiast zastępować ją tabelą. Moment obrotowy zależy od tarcia w gwincie i pod nakrętką, które zmienia się wraz z powłoką i smarowaniem, więc wartość skopiowana z tabeli dla innego wykończenia nie jest możliwa do przeniesienia. Zapisz wartość, metodę i datę — protokół z inspekcji bez metody nie może być z niczym porównywany.
Dlaczego moje ocynkowane nakrętki blokują się na kotwie?
Cynkowanie ogniowe nakłada warstwę cynku, zgodnie z normą, umożliwiając nagwintowanie nakrętki ponadwymiarowo. Jeśli nakrętka o standardowej tolerancji jest dostarczana z ocynkowaną kotwą, nie będzie się obracać lub spowoduje zerwanie powłoki z gwintu. Należy określić, że nakrętki mają gwint dopasowany do ocynkowanego gwintu i sprawdzić próbkę, nakręcając nakrętkę na całej długości przed przyjęciem przesyłki.
Jaką tolerancję powinienem zastosować w przypadku wzoru kotwicy?
Należy to wyraźnie zaznaczyć na rysunku i wymiarować na podstawie pojedynczego punktu odniesienia, zamiast łączyć wymiary w poprzek płyty. Niezależnie od tolerancji, należy upewnić się, że rozmiar otworu w płycie i kierunek rowka są w stanie ją uwzględnić — jeśli połączenie jest zaprojektowane z otworami rowkowanymi tylko w jednej osi, tolerancja kotwienia w drugiej osi musi być mniejsza. Dostawcy mogą precyzyjnie odwzorować wzór; istnieje ryzyko, że rysunek nie precyzuje wymaganej dokładności.
Czy możecie dostarczyć kotwy razem z płytką i nakrętkami jako komplet?
Tak, a w przypadku zamówień eksportowych zazwyczaj jest to lepsza opcja. Dostarczenie kotwy, nakrętki, podkładki i płytki w jednym zestawie oznacza, że arytmetyka rzutu, klasa gwintu i system powłok są spójne, a tolerancje są sprawdzane względem siebie, a nie niezależnie. Pojawia się również problem kompatybilności powłok z jednym dostawcą zamiast z trzema.
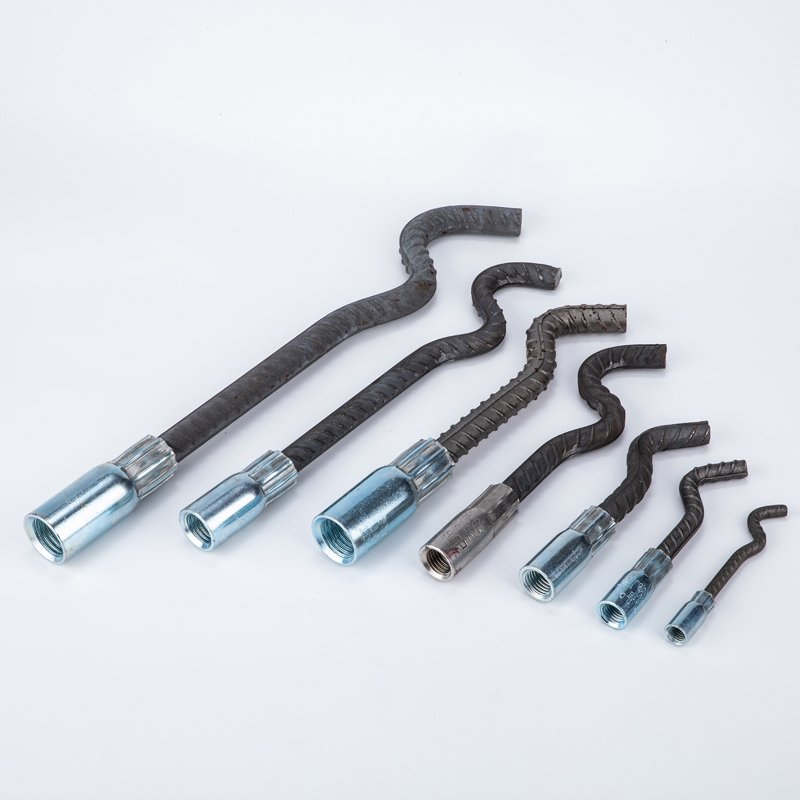
Jedna rodzina kotew, siedem średnic. System powłok i klasa gwintu muszą być takie same przy zmianie rozmiaru, ponieważ jednorazowa wylewka zazwyczaj zawiera dwa lub trzy z nich.
Uzyskaj wycenę, którą będziesz mógł porównać
Prześlij nam swój rysunek, ilość i rynek docelowy. Odpowiemy, podając materiał, gatunek, opcje powłoki oraz dowody, jakie możemy dostarczyć dla danej części.
Wyślij zapytanie już teraz →Lub e-mail sprzedaż@jinglefix.com · WhatsApp +86 13958236696