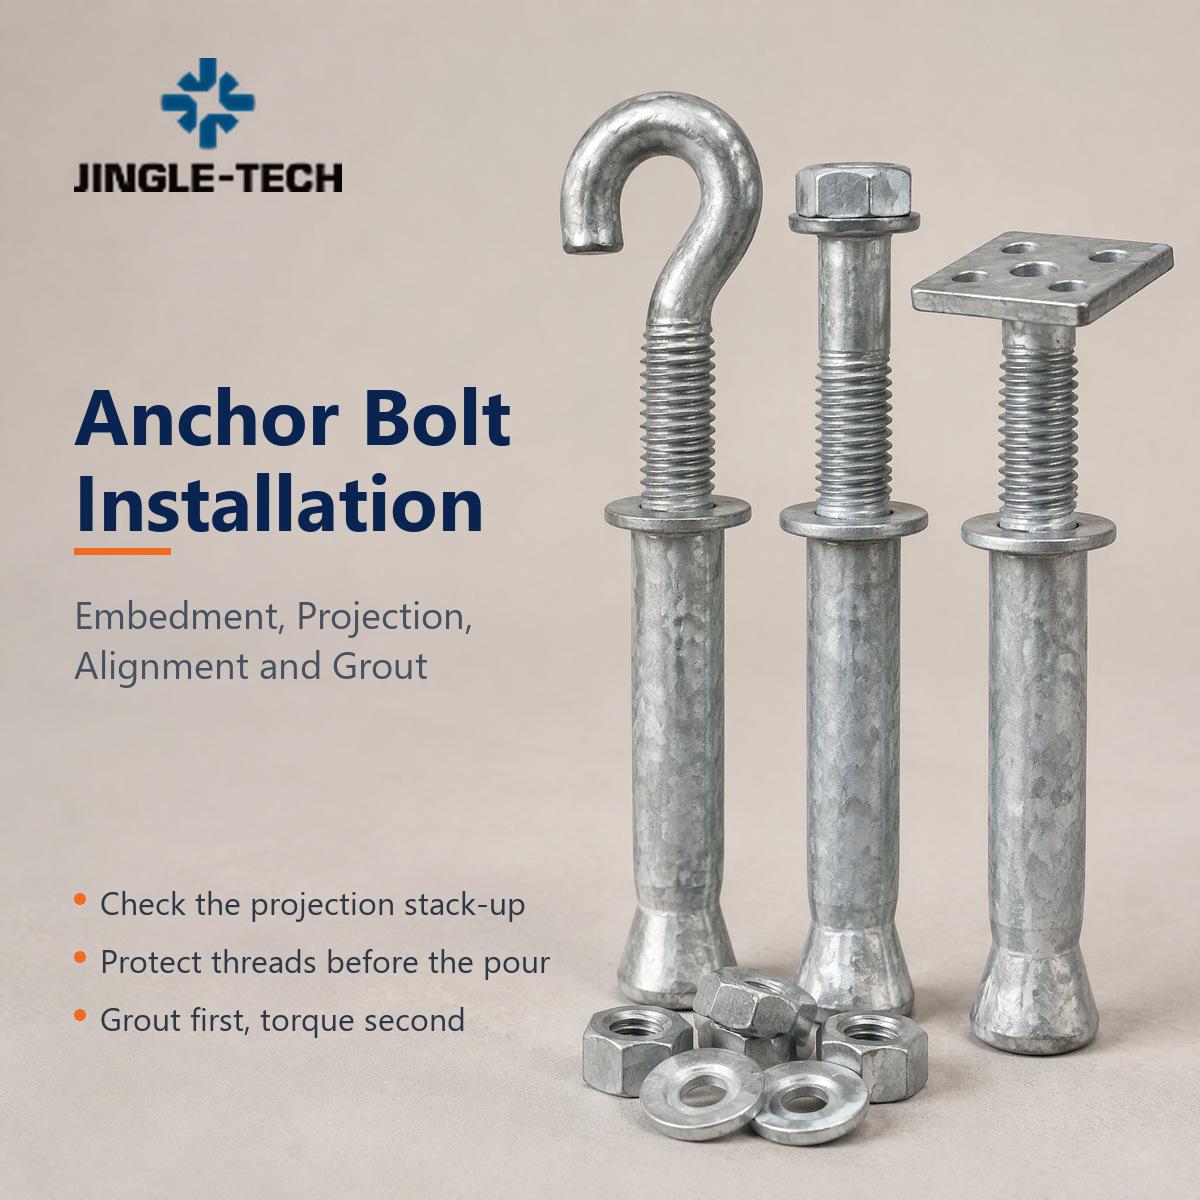
Instalação de Parafusos de Ancoragem: Embutimento, Projeção, Alinhamento e Injeção de Argamassa
Uma placa de base chega ao local com quatro furos oblongos. Os parafusos de ancoragem na fundação estão desalinhados em 8 mm, um deles está torto e as porcas não rosqueiam porque as roscas estão enterradas abaixo da linha de argamassa. A equipe de montagem para, o guindaste espera e alguém começa a falar em cortar os parafusos e soldar novos.
Esse dia é quase sempre decidido semanas antes — no gabarito de instalação, na projeção indicada no desenho e na verificação da ancoragem antes da concretagem. Este guia aborda as quatro variáveis que realmente controlam a instalação de chumbadores: profundidade de ancoragem, projeção, alinhamento e argamassa. Ele foi escrito para compradores, engenheiros e supervisores de obra que especificam chumbadores embutidos e precisam saber quais detalhes definir antes da concretagem, e não depois.
O que a instalação de parafusos de ancoragem realmente abrange
O termo "parafuso de ancoragem" é usado para duas funções diferentes, e a confusão entre elas é a origem da maioria dos erros de especificação. As ancoragens embutidas são colocadas antes da concretagem e tornam-se parte integrante da mesma. Já as ancoragens pós-instaladas são parafusadas no concreto endurecido e dependem da expansão, de adesivo ou de uma rosca para desenvolver a capacidade de ancoragem.
Este artigo trata da fixação embutida: parafusos J, parafusos L, ancoragens com cabeça, ancoragens de placa e conjuntos de barras roscadas que fixam colunas, máquinas, estantes e painéis pré-fabricados. As ancoragens pós-instaladas têm suas próprias regras e são abordadas separadamente em nosso artigo. Guia sobre o que é um parafuso de ancoragem e como ele funciona..
| Decisão | âncora embutida | Âncora pós-instalada |
|---|---|---|
| Quando estiver instalado | Antes da concretagem, a peça é fixada na fôrma ou em um molde. | Após o concreto atingir a resistência projetada. |
| Tolerância de posição | Definido pelo modelo; difícil de corrigir posteriormente. | Perfurado onde você precisa; layout flexível. |
| Modo de falha para observar | Deslocamento, encaixe superficial, haste torta | Limpeza de buracos, distância da borda, concreto rachado |
| Melhor ajuste | Colunas, máquinas pesadas, conexões pré-fabricadas, qualquer coisa com um layout conhecido. | Retrofit, posição desconhecida da armadura, suportes MEP pequenos |
| Prazo de entrega da compra | É imprescindível estar presente antes da concretagem — o prazo de produção determina o cronograma. | Pode ser comprado mais tarde |
A consequência prática: com âncoras embutidas, o cronograma de aquisição faz parte do método de instalação. Se um fabricante de fixadores personalizados São necessárias quatro semanas para produzir âncoras F1554 de grau 36 em um comprimento não padrão; essas quatro semanas antecedem a concretagem, não a sucedem.
Profundidade de ancoragem: o número que determina se a âncora funciona ou se solta.
O ancoramento não é uma preferência de oficina. É um resultado do projeto estrutural, definido pelo engenheiro responsável de acordo com as normas de ancoragem do código de concreto vigente — ACI 318 Capítulo 17 nos Estados Unidos, EN 1992-4 na Europa. A capacidade de tração da âncora resulta da combinação da resistência do aço e do cone de ruptura do concreto; ao reduzir o ancoramento, o cone de concreto diminui, enquanto a resistência do aço permanece a mesma, fazendo com que o modo de falha mude de dúctil por escoamento do aço para frágil por ruptura do concreto.
Essa mudança explica por que os inspetores reagem mal a ancoragens rasas. Um parafuso que falha por estrangulamento serve de alerta. Um cone de concreto que se desprende, não.
Três regras práticas que aplicamos ao analisar desenhos e produzir ancoragens:
1. Considere o enquadramento do desenho como fixo, e não aproximado. Se o desenho indicar 400 mm, a âncora deve ser instalada a 400 mm abaixo da superfície do concreto, e a projeção deve ser adicionada a essa medida. O comprimento total na ordem de compra corresponde ao comprimento de ancoragem mais a projeção mais a folga consumida pela porca, arruela e qualquer conjunto de calços. Errar nesse cálculo é o erro dimensional mais comum que corrigimos na revisão do pedido.
2. Associe o tipo de âncora à forma como a incorporação é realizada. Uma âncora com cabeça desenvolve capacidade através do apoio da cabeça no concreto. Uma âncora tipo J ou L desenvolve capacidade através do gancho, que deve estar corretamente orientado e não deve ser instalado em uma laje fina onde o gancho possa girar e se deslocar. Uma âncora de placa distribui a carga por uma área maior e é a escolha usual quando a âncora fica próxima à borda da laje.
3. Não inclua no pedido a ideia de "fazer mais comprido, é mais seguro". O embutimento excessivo abaixo de uma determinada espessura da laje faz com que o gancho fique preso no vazio, no isolamento ou no aterro compactado. Mais comprido não significa mais seguro; o correto é mais seguro.
Nos desenhos que recebemos de fabricantes norte-americanos e europeus, as ancoragens embutidas em lajes sobre o solo geralmente ficam entre 12 e 25 vezes o diâmetro de ancoragem do parafuso, sendo o valor mais alto utilizado para ancoragens de colunas sujeitas à tração. Considere isso como uma observação baseada no histórico de pedidos, e não como uma regra de projeto — o valor determinante é sempre o que consta no desenho original.
Projeção acima do concreto: o que fica evidente é onde a instalação falha.
A projeção parece trivial, mas é o que causa a maior parte do retrabalho. A projeção deve acomodar, nesta ordem: a profundidade do rejunte ou da cavidade do rejunte, a espessura da placa de base, a arruela, a porca e rosca suficiente para o encaixe completo da porca, além de uma folga visível da rosca.
Se a placa de base assentar sobre uma camada de argamassa de 50 mm e a projeção for calculada como se a placa estivesse assentada diretamente sobre o concreto, os parafusos ficarão 50 mm curtos. A equipe então omite a argamassa, utiliza uma camada mais fina do que a projetada ou faz um rebaixo na placa — todas as três opções comprometem a conexão.
| Componente na pilha | O que adicionar à projeção | Falha se omitido |
|---|---|---|
| Camada de rejunte / bolso de rejunte | Espessura total do projeto, mais uma pequena margem para excesso de material. | Parafusos muito curtos; equipe reduz a espessura da argamassa. |
| Conjunto de calços | Altura máxima da calço permitida pelo plano de montagem | Após o nivelamento, não há rosca suficiente acima da porca. |
| Placa de base | Espessura nominal da chapa, não a tolerância mínima de fabricação. | Engate curto na porca superior |
| Arruela endurecida | Espessura da arruela | A porca pressiona diretamente a placa; desgaste por atrito e perda de pré-carga. |
| Engajamento de nozes | Altura total da porca mais 2 a 3 roscas visíveis | A porca chega ao fundo da rosca antes de atingir o torque desejado. |
Duas práticas de campo protegem a projeção da âncora. Primeiro, fixe a projeção com um gabarito rígido que seja verificado em relação ao desenho da placa, e não apenas em relação ao espaçamento dos parafusos. Segundo, proteja a parte superior da âncora — um pano ou uma tampa plástica sobre a rosca custa quase nada e evita respingos de concreto que, posteriormente, precisam ser removidos com uma escova de aço, danificando a galvanização.
Para âncoras fornecidas como haste roscada com porca e arruela separadas, o controle de projeção passa para o desenho de montagem. Produzimos esses itens como conjuntos combinados, de modo que o comprimento da haste, a altura da porca e a espessura da arruela sejam calculados em conjunto — veja nosso gama de porcas sextavadas para as porcas correspondentes e a classe de tolerância que possuímos.
Alinhamento e gabaritos: a posição é definida antes da colocação do concreto.
Uma vez que o concreto endurece, a âncora permanece fixa. Há um número limitado de correções disponíveis — como fazer um entalhe na placa, usar um furo maior ou introduzir um adaptador soldado —, mas cada uma delas representa uma concessão, e algumas não são permitidas pelo projeto da conexão.
O erro de posicionamento provém de quatro fontes, em ordem aproximada de frequência:
Movimento do molde durante o vazamento. Um gabarito fixado apenas na parte superior da fôrma flutua quando o concreto é vibrado. Os gabaritos precisam ser amarrados à armadura, bem como à fôrma, e verificados imediatamente após a concretagem, enquanto ainda é possível fazer correções.
Padrão de furação retirado de uma revisão diferente. Os fabricantes recebem um desenho da placa e um plano de ancoragem de pacotes diferentes. Se a placa tiver ranhuras e o plano de ancoragem não, alguém precisa conferir os dois. Esse é o erro que detectamos com mais frequência na revisão de pedidos, e vale a pena pedir a cada fornecedor que confirme o molde comparando-o com ambos os documentos.
A haste entortou durante o manuseio. Âncoras longas são flexíveis e são levantadas pela linha. Uma haste curvada parece reta na parte superior e está fora de posição na parte inferior, o que reduz discretamente a penetração na água e desloca o anzol.
Comparação das tolerâncias com a estrutura acima. Os montadores de estruturas metálicas trabalham com base em suas próprias tolerâncias. Se o padrão de ancoragem estiver em um limite da tolerância e a base da coluna no limite oposto, os furos não se alinharão, mesmo que ambos estejam "dentro da tolerância".
Além de um gabarito melhor, duas coisas ajudam. Peça para que o padrão de ancoragem seja dimensionado a partir de uma única referência, em vez de uma sequência ao longo da placa, para que a tolerância não se acumule. E especifique a direção das ranhuras em placas ranhuradas — ranhuras na direção errada permitem ajustes em um eixo que não são necessários.
Injeção de calda de cimento: a etapa que transforma um conjunto de parafusos em um caminho de carga.
A argamassa tem três funções: transfere a compressão da placa de base para o concreto, protege a âncora e a parte inferior da placa contra corrosão e fixa o conjunto após o aperto das porcas. Se for omitida ou aplicada incorretamente, a âncora estará suportando carga por um caminho não previsto pelo projetista.
A sequência é mais importante do que o material. Apertar as porcas de ancoragem antes que a argamassa tenha adquirido resistência faz com que a placa se apoie apenas nas cunhas, e a argamassa que se segue não consegue preencher o espaço que deveria.
| Etapa | Ação | Verifique antes de prosseguir. |
|---|---|---|
| 1 | Verifique a posição, a projeção e o prumo da âncora antes da concretagem. | Padrão medido novamente a partir da referência; fios protegidos |
| 2 | Posicione a placa de base sobre calços, nivelando-a dentro da tolerância de montagem. | Altura da calço registrada; não excedendo a tolerância de projeção. |
| 3 | Aperte as porcas manualmente apenas para manter o alinhamento — não aplique torque. | Engate completo da rosca; rosca não desalinhada dentro da porca |
| 4 | Modele e aplique o rejunte; trabalhe-o de um lado para o outro para evitar espaços vazios. | Camada completa sob a placa, sem áreas secas nos cantos. |
| 5 | A cura deve atingir a resistência especificada pelo fornecedor da argamassa para a carga. | Registro de cura; sem carregamento de guindaste na placa antes disso |
| 6 | Torque ou tensionamento final conforme o projeto da conexão | Chave ou tensor calibrado; torque e data registrados. |
| 7 | Retocar danos no revestimento das âncoras e bordas das placas. | Material de reparo compatível com o sistema original. |
O defeito mais comum no rejuntamento não é uma mistura ruim. Trata-se de uma placa sem ventilação: o rejunte é despejado em uma cavidade sem saída de ar, e o canto mais distante permanece oco enquanto o canto mais próximo parece perfeito. Orifícios de ventilação ou uma leve inclinação na placa resolvem o problema.
Em âncoras galvanizadas a quente, lembre-se de que a porca deve percorrer toda a extensão da rosca sem emperrar. A galvanização adiciona espessura, e a norma permite que a porca seja rosqueada com diâmetro maior para acomodá-la; uma porca com diâmetro maior é a correta, e forçar uma porca padrão em uma âncora galvanizada remove o revestimento na rosca e cria um ponto de corrosão. Artigo anterior sobre como evitar problemas futuros durante a instalação de âncoras aborda isso com mais detalhes.
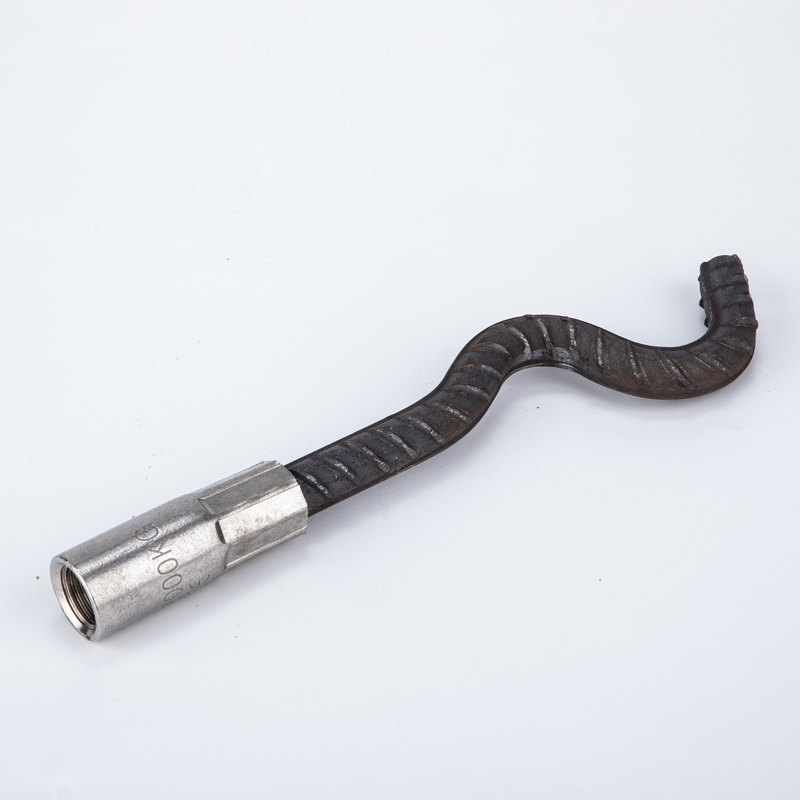
A cauda é formada, não cortada. A ondulação é o que desenvolve resistência à extração depois que o concreto endurece ao seu redor, portanto, o comprimento abaixo da superfície é um valor de projeto, não um detalhe de embalagem.
Torque e tensionamento: quando apertar e quando apertar é um erro
O torque dos parafusos de ancoragem é frequentemente especificado como um número escolhido em uma tabela, sem levar em consideração a conexão. Esse número é então aplicado a um parafuso cuja capacidade, lubrificação e superfície de apoio são diferentes das premissas da tabela.
Três fatores determinam o que o torque realmente faz:
O que a conexão precisa. Algumas placas de base são projetadas para suportar tensão na ancoragem, outras para apoiar-se na argamassa com a ancoragem apenas mantendo a posição, e outras ainda para suportar uma carga dinâmica da máquina, onde a pré-carga deve exceder a carga de trabalho por uma margem. São trabalhos diferentes e exigem valores-alvo diferentes.
Qual é o efeito do atrito no torque. O torque é um indicador da pré-carga, e a relação entre eles depende do coeficiente de atrito na rosca e sob a porca — assunto da norma ISO 16047. Um parafuso preto seco, como recebido, e um parafuso zincado lubrificado, da mesma classe, necessitam de torques muito diferentes para atingir a mesma pré-carga. Aplicar a mesma configuração de torque em ambos significa que um está solto e o outro pode estar com a pré-carga excessiva.
Como o torque é medido. Uma chave calibrada, o método de aperto por rotação da porca e um indicador de tensão direta medem coisas diferentes. Se a especificação diz "torque até XN·m", o registro de inspeção deve mostrar qual método foi usado, caso contrário, o valor não poderá ser comparado com nada.
Duas regras práticas. Primeiro, nunca aperte uma âncora galvanizada ou revestida com uma porca seca e sem lubrificação e compare o resultado com um valor desenvolvido para acabamento liso — as leituras não são comparáveis e o revestimento pode ser danificado durante o processo. Segundo, se o projeto permitir o aperto por rotação da porca, use-o: é menos sensível ao atrito do que o torque e menos dependente do histórico de calibração da chave.
Para parafusos estruturais onde a pré-tensão é o requisito principal, a prática converge com as normas de parafusos para aço estrutural, conforme as normas ASTM A325 e ASTM A490 para trabalhos em polegadas e EN 14399 para sistemas europeus. Artigo sobre torque de aperto e carga de fixação funciona através da aritmética que conecta os dois.
Falhas de campo que vemos com mais frequência e o que cada uma delas indica.
Esses são os problemas recorrentes que retornam para nós como reclamações ou pedidos urgentes de substituição. Cada um deles tem uma característica específica, e essa característica geralmente aponta para a origem do problema.
O parafuso quebrou na linha de concreto. Quase sempre a causa é fadiga por flexão ou corrosão na transição, e não um problema de resistência do aço. Isso significa que a placa se deslocou em relação à âncora — porcas soltas, argamassa insuficiente ou um conjunto de calços que nunca foi removido da carga. Verifique a face fraturada: uma fratura brilhante e plana indica sobrecarga por tração; uma face opaca e escalonada com uma pequena zona final indica fadiga.
Porcas que não deslizam pela rosca. Respingos de concreto, acúmulo de galvanização no início da rosca ou danos à rosca causados pelo gabarito. Prevenir é melhor que remediar: coloque tampas nas roscas e especifique extremidades chanfradas para que a porca entre sem problemas.
A âncora foi arrancada com um cone de concreto preso a ela. Fixação rasa ou âncora colocada muito perto da borda. O parafuso em si não tinha nada de errado; o problema estava na geometria.
Âncora giratória em serviço. O gancho em J ou a placa está assentado em um vazio, ou o gancho foi orientado paralelamente à borda em vez de perpendicularmente a ela. Âncoras rotativas perdem capacidade rapidamente e não dão nenhum aviso prévio.
Ferrugem escorrendo por baixo da placa. Danos no revestimento durante a montagem ou uma âncora galvanizada combinada com uma arruela lisa. Sistemas de revestimento mistos na mesma conexão são uma maneira confiável de criar um acoplamento galvânico.
Um hábito diagnóstico útil é perguntar em que ponto da sequência o defeito foi introduzido: projeto, produção, molde, concretagem, montagem ou serviço. Noventa por cento das reclamações sobre âncoras que atendemos remontam ao molde e à projeção, que são definidos antes mesmo da âncora ser carregada.
Inspeção e documentação para um pedido de exportação
Quando âncoras são compradas internacionalmente, o comprador não está presente fisicamente junto à máquina. A documentação substitui a presença física e deve ser acordada antes da produção, em vez de ser solicitada após o embarque.
O que vale a pena especificar, em ordem de utilidade:
Certificado de material com número de lote. Para âncoras fabricadas segundo as normas ASTM F1554, ASTM A307 ou ASTM A193, o certificado de fábrica vincula o aço à especificação, e o número da corrida de aço vincula a peça acabada ao aço. Solicite que a marcação da âncora seja rastreável àquela corrida de aço.
Relatório dimensional. Comprimento total, comprimento da rosca, projeção, geometria do gancho ou da cabeça e retidão. Uma tabela simples de valores medidos versus especificados identifica os erros que causam a maior parte do custo na obra — comprimento e comprimento da rosca.
Registro de inspeção de rosca. Resultados do calibrador passa/não passa para a classe de rosca especificada. Para ancoragens métricas, segue a norma ISO 965; para roscas em polegadas, a prática de calibragem ASME B1.1 relevante. Rosqueie o calibrador antes de embalar, não depois que o contêiner estiver carregado.
Espessura e aparência do revestimento. Espessura da camada medida em pontos definidos, além de uma descrição do sistema de revestimento e qualquer tratamento pós-revestimento. Não aceite um valor de horas de teste de névoa salina como garantia de desempenho, a menos que o teste seja especificado em conjunto — horas sem uma referência padrão significam muito pouco.
Lista de marcação e embalagem. Marcação de grau na cabeça ou na extremidade, além de uma lista de embalagem que corresponda à revisão do desenho. O controle de revisão na lista de embalagem evita a conversa de "enviamos o modelo antigo".
Uma ressalva sobre os certificados: um certificado de fábrica não garante que a âncora final atenda às especificações. Processos como conformação, curvatura e laminação da rosca alteram a peça. Se a aplicação for crítica em termos de resistência à tração, solicite as propriedades mecânicas do produto final, e não apenas da barra recebida.
Material, qualidade e revestimento: escolha da âncora adequada à exposição.
A seleção da classe de ancoragem para fixações embutidas geralmente parte de uma norma, e não de um valor numérico de resistência. Na América do Norte, a norma ASTM F1554 abrange parafusos de ancoragem em três classes — 36, 55 e 105 — e o número da classe refere-se à resistência mínima ao escoamento em ksi. A norma ASTM A307 abrange as ancoragens de uso geral de menor resistência, utilizadas para bases de colunas leves e equipamentos. Ancoragens de maior resistência à tração para conexões de colunas estruturais são frequentemente especificadas de acordo com a norma ASTM A193 B7, quando o projeto assim o exige, ou com a norma ASTM A449, dependendo do pacote de especificações.
Onde se aplicam sistemas métricos, as classes de propriedades seguem a norma ISO 898-1, e as classes de ancoragem são geralmente especificadas como 4.6, 5.6 ou 8.8, com as classes mais altas reservadas para casos em que a conexão realmente as exige. Uma classe mais alta tem um custo: as classes 8.8 e superiores são mais sensíveis à fragilização por hidrogênio após a galvanoplastia, e os controles do processo — em particular, a secagem após a galvanoplastia — passam a fazer parte da especificação.
| Exposição | Escolha típica | O que assistir |
|---|---|---|
| Interior, seco, protegido | Acabamento liso, óleo leve | A película de óleo é temporária; especifique se a aparência é importante. |
| Exterior, protegido | Galvanização ou revestimento de zinco em flocos | A linha deve permanecer mensurável após o revestimento. |
| Exterior, molhado, costeiro | Galvanizado a quente conforme ASTM A153 / ISO 10684, ou em aço inoxidável. | Tomadas de diâmetro maior; drenagem no ponto mais baixo. |
| Enterrado ou em contato com o solo | Galvanização mais pesada ou aço inoxidável, dependendo da química do solo. | Danos no revestimento abaixo do nível do solo são invisíveis e irrecuperáveis. |
| Alta resistência, revestido | Grau 8.8 / 10.9 / A490 com zinco em flocos ou zinco mecânico | Fragilização por hidrogênio — requer aquecimento após o revestimento e registro do processo. |
O aço inoxidável não é automaticamente a resposta certa para âncoras. Os aços austeníticos das famílias A2 e A4 são comuns, mas em ambientes com cloretos e onde a âncora está sob carga de tração constante, a fissuração por corrosão sob tensão torna-se um risco real, e os aços trabalhados a frio de maior resistência são mais suscetíveis do que os recozidos. Se a exposição for severa, a decisão sobre o material deve ser tomada pelo engenheiro, e não pela equipe de compras que opta pela opção mais barata.
Para aplicações em pré-fabricados, a âncora geralmente é um fabricante de peças usinadas de concreto pré-moldado A questão não se resume apenas aos fixadores — a âncora, o molde do recesso, o laço de elevação e o inserto de conexão precisam funcionar como um único sistema, e comprá-los de três fornecedores diferentes é onde o acúmulo de tolerâncias fica fora de controle. Guia para parafusos de ancoragem tipo J Este artigo aborda a geometria do gancho com mais detalhes e, caso a conexão seja um canal embutido ou uma inserção em espiral, a lógica de seleção difere o suficiente para justificar uma leitura à parte.
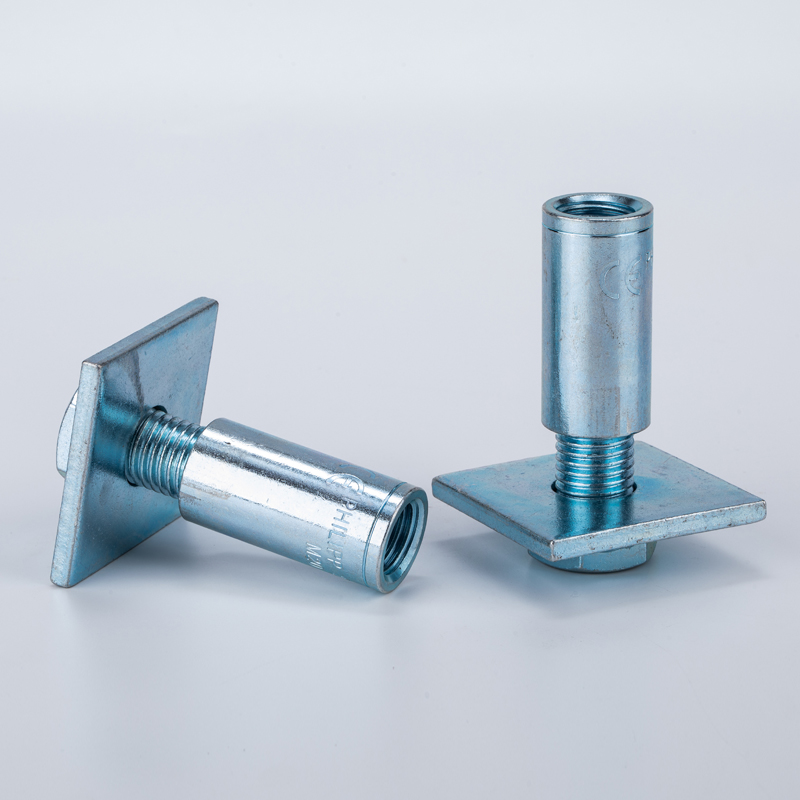
Âncora, placa e rosca em uma única peça. Quando a placa é soldada e a rosca é formada pelo mesmo fornecedor, o cálculo da projeção tem apenas uma tolerância a ser considerada, em vez de três.
Quando a âncora é comprada depois que o concreto já foi despejado.
O trabalho de retrofit segue as mesmas quatro variáveis, mas em uma ordem diferente. O ancoramento agora é limitado pela espessura da laje e pela armadura presente no caminho da perfuração, e o alinhamento é limitado pela estrutura existente, em vez de um gabarito. A escolha da ancoragem passa a ser por sistemas pós-instalados, e a questão do fornecedor muda com isso.
Três diferenças práticas são importantes ao especificar nessa fase:
A limpeza dos orifícios faz parte de toda a instalação. Em uma âncora embutida, o concreto adere ao aço porque foi moldado ao redor dele. Em uma âncora adesiva, a aderência depende da qualidade do furo — poeira, umidade e diâmetro do furo determinam a capacidade de carga. Se a especificação indicar uma âncora adesiva, mas o local não possuir um procedimento de limpeza com escova e soprador, a premissa de projeto não está sendo atendida.
A distância e o espaçamento da borda são o que determinam o resultado, não o diâmetro do parafuso. Uma âncora pós-instalada próxima a uma borda livre falhará no concreto antes de falhar no aço. Reduzir o tamanho do parafuso para "ajustar ao espaço" geralmente desloca o modo de falha na direção errada, e a solução normalmente é uma geometria de âncora diferente em vez de uma menor.
O concreto rachado altera a seleção. Em uma laje real, muitas áreas apresentam fissuras ou irão apresentar fissuras durante o uso, e nem todos os produtos instalados posteriormente são adequados para essas condições. fabricante de âncoras de concreto Um produto aprovado apenas para concreto não fissurado não deve ser substituído por um aprovado para concreto fissurado com o objetivo de reduzir custos — os dois parecem idênticos na nota fiscal.
Para compradores que trabalham com uma combinação de construções novas e reformas, a divisão sensata é padronizar as ancoragens embutidas em uma especificação e tratar a gama de ancoragens pós-instaladas como uma lista separada e menor, que a obra possa efetivamente gerenciar. Tentar usar um único tipo de ancoragem para ambas as aplicações geralmente significa comprometer uma delas.
Onde isso deixa a especificação?
Quatro números e um documento determinam se a instalação de uma âncora ocorre sem problemas: embutimento, projeção, padrão e alvo de torque — tudo isso articulado por uma revisão de desenho que serve de base para todos os envolvidos.
A âncora em si é a parte fácil. Como uma Fornecedor de fixadores e peças usinadas OEM trabalhando com um fabricante de fixadores personalizados Graças à nossa rede em Ningbo, podemos garantir a precisão dimensional e de materiais com um perfil de fornecedor avaliado por terceiros, comprovando 12 anos de experiência em exportação — mas não podemos corrigir um desenho de chapa que esteja em desacordo com um plano de referência, e nenhum outro fornecedor pode. Essa revisão precisa ser feita antes da liberação do pedido.
O que podemos fazer é verificar cada pedido em relação ao desenho antes da produção, sinalizar as questões de projeção e fornecer o pacote de documentação que permite ao inspetor do comprador aprovar o produto sem precisar ir até a fábrica. Se a sua cadeia de suprimentos atual trata as âncoras como itens de catálogo, é na revisão que o retrabalho é detectado.
De onde vem o restante da montagem?
Raramente se compra uma âncora sozinha. A mesma conexão geralmente requer porcas e arruelas da mesma classe, e o mesmo projeto normalmente tem uma dúzia de outros pontos de fixação especificados pela mesma pessoa na mesma tarde. Comprar tudo isso de um único fornecedor não é uma questão de fidelidade; é para que as dúvidas sobre tolerância e revestimento sejam esclarecidas apenas uma vez, em vez de três.
Três padrões aparecem repetidamente nos pedidos de exportação:
A porca e a âncora vêm de cadeias de suprimentos diferentes. Uma âncora galvanizada com porca simples, ou uma porca classe 8 em uma âncora classe 4.6, é uma conexão onde um componente define a capacidade e o outro define o ponto de ruptura. Quando a âncora, fabricante de porcas personalizadasA porca de grau - e a arruela endurecida são adquiridas juntas, sendo a classe de propriedade, a classe de rosca e o revestimento combinados pela construção, e não por inspeção.
O desenho mistura famílias de fixadores. Uma placa de base de coluna pode especificar uma alta resistência. fabricante de parafusos estruturais O produto para a emenda e uma âncora de grau inferior para a fundação aparecem na mesma folha. Manter a marcação de grau distinta — de modo que um parafuso 8.8 não possa ser instalado onde um 4.6 foi especificado — é uma questão de marcação e embalagem, não um problema metalúrgico.
São as pequenas peças que definem o cronograma. Parafusos autoperfurantes e autorroscantes para o revestimento, abraçadeiras para as instalações, âncoras de elevação para os painéis pré-fabricados: nenhum desses itens é caro, e todos podem paralisar uma obra. Um empreiteiro que precisa correr atrás de uma caixa de fabricante de parafusos personalizadosFixadores de grau - no comprimento correto custam mais do que o custo das peças.
Para serviços e tubulações, a mesma lógica se aplica à fixação. fabricante de abraçadeiras de mangueira A decisão parece trivial até que a braçadeira tenha a largura errada para a mangueira e a junta apresente vazamentos sob pressão — a falha está na seleção, não na braçadeira. Quando a braçadeira suporta uma carga em vez de vedar, o requisito muda novamente.
É nos pré-fabricados que a questão da montagem se torna mais visível. Um painel precisa de um fabricante de âncoras de elevação Um produto que se encaixa na embreagem, um molde de recesso que se encaixa na cabeça da âncora e um inserto de conexão que se encaixa no canal embutido. Comprando-os de três fornecedores diferentes, as tolerâncias são independentes; comprando-os como um sistema, as tolerâncias são verificadas entre si antes da fundição de qualquer peça.
O que incluir no desenho: uma especificação de instalação de uma página.
A maioria das disputas sobre ancoragem poderia ser evitada com uma página anexada ao pedido de compra. Não é necessário repetir o projeto estrutural. O importante é eliminar a ambiguidade nos seis pontos em que fornecedores e equipes de obra fazem suposições diferentes.
1. Tipo e norma de ancoragem. Parafuso J, parafuso L, parafuso com cabeça, âncora de placa ou conjunto de haste roscada, além da norma aplicável — por exemplo, ASTM F1554 Grau 36 ou ISO 898-1 classe 4.6 para um equivalente métrico.
2. Dimensões, separadas. O comprimento total, o comprimento de ancoragem, a projeção e o comprimento da rosca são apresentados como quatro números separados. Um único comprimento total com a projeção "a ser confirmada no local" é o que leva à fabricação de âncoras incorretas.
3. Especificação da rosca. Diâmetro, passo e classe — por exemplo, M20 × 2,5, classe 6g ou 3/4-10 UNC 2A. Inclua o comprimento da rosca e se ela é laminada ou cortada.
4. Sistema de revestimento e seu efeito no fio. Tipo de revestimento, espessura nominal e exigência de que a porca tenha rosca completa após o revestimento. Se galvanizada, especificar que as porcas são rosqueadas conforme necessário.
5. Marcação e rastreabilidade. O que está gravado na peça e qual certificado acompanha a remessa? Se a classificação não puder ser lida no local, a marcação falhou, independentemente do que diga o certificado.
6. Conjunto de documentação. Certificado de fábrica com número de lote, relatório dimensional, registro de calibre de rosca, registro de espessura do revestimento e lista de embalagem vinculada à revisão do desenho.
Do ponto de vista do comprador, essa página também é a maneira mais rápida de comparar orçamentos. Dois fornecedores que cotam diferentes tipos de âncoras, diferentes classes de rosca ou diferentes espessuras de revestimento não são comparáveis em preço, e a diferença geralmente só aparece quando um lote é rejeitado. A Ningbo Jingle-Tech Imp. & Exp. Co., Ltd. opera na Sala 1401, Huacheng International, Distrito de Yinzhou, Ningbo, Zhejiang, China, e revisa cada pedido de âncora em relação ao desenho antes da liberação exatamente por esse motivo — a revisão é mais barata do que a correção.
Perguntas que os compradores realmente fazem
Qual o comprimento da rosca que deve ficar acima da porca?
Suficiente para o engate completo da porca, mais duas ou três roscas visíveis, e não mais do que aproximadamente um diâmetro de parafuso além disso. O excesso de rosca representa uma superfície exposta à corrosão e um risco de manuseio; roscas curtas impedem que a porca atinja o torque correto sem encostar no limite de concentricidade. Solicite que a projeção seja calculada a partir da camada de argamassa, placa, arruela e conjunto de porcas, e confirme o total no desenho, em vez de apenas na ordem de compra.
Posso encurtar uma âncora no local se a projeção for muito longa?
É possível cortar âncoras com acabamento liso, mas isso remove o chanfro que permite a entrada da porca. Em âncoras galvanizadas, remove o revestimento da face cortada, o que exige um sistema de reparo que raramente é aplicado corretamente. Em âncoras de alta resistência, o corte é uma alteração em uma peça certificada e deve ser aprovado pelo engenheiro. A solução mais adequada é obter o comprimento correto na fábrica — por isso, confirmamos o alinhamento das peças antes da produção.
Qual é o prazo de entrega normal para parafusos de ancoragem personalizados?
Depende da qualidade, do revestimento e se o aço tem uma seção padrão. Âncoras lisas e zincadas em diâmetros comuns geralmente ficam prontas em questão de semanas; a galvanização a quente e o aço inoxidável adicionam uma etapa ao processo, e comprimentos ou cabeças não padronizados geralmente exigem uma instalação específica. Como as âncoras precisam estar no local antes da concretagem, o prazo de entrega deve ser planejado a partir do cronograma de concreto, e não do cronograma de montagem da estrutura metálica.
Preciso de um certificado de fábrica para cada remessa?
Para ancoragens estruturais e críticas à tração, sim — e deve conter o número do lote para que a peça acabada possa ser rastreada. Para ancoragens de uso geral em aplicações não estruturais, um certificado de conformidade pode ser suficiente, mas isso deve ser acordado por escrito antes do pedido. O custo dos certificados é insignificante comparado ao custo de remover ancoragens de uma fundação porque a resistência do solo não pode ser comprovada.
Qual deve ser o aperto das porcas de ancoragem?
Siga o projeto de conexão e, se o projeto não fornecer um valor, solicite-o em vez de usar uma tabela como substituta. O torque depende do atrito na rosca e sob a porca, que varia com o revestimento e a lubrificação; portanto, um valor copiado de uma tabela para um acabamento diferente não é aplicável. Registre o valor, o método e a data — um registro de inspeção sem o método não pode ser comparado com nada.
Por que minhas porcas galvanizadas emperram na âncora?
A galvanização a quente adiciona uma camada de zinco que a norma prevê, permitindo a rosca de porca com diâmetro maior. Se uma porca com tolerância padrão for fornecida com uma âncora galvanizada, ela não girará corretamente ou removerá o revestimento da rosca. Especifique que as porcas sejam rosqueadas para se adequarem à rosca galvanizada e verifique uma amostra rosqueando a porca em todo o seu comprimento antes de aceitar o lote.
Qual a tolerância que devo aplicar ao padrão de ancoragem?
Indique explicitamente no desenho e dimensione a partir de uma única referência, em vez de usar dimensões encadeadas ao longo da placa. Seja qual for a tolerância, confirme se o tamanho do furo na placa e a direção da ranhura podem aceitá-la — se a conexão for projetada com furos oblongos apenas em um eixo, a tolerância de ancoragem no outro eixo terá que ser mais rigorosa. Os fornecedores podem manter um modelo preciso; o risco é que o desenho não especifique qual a precisão necessária.
Vocês fornecem as âncoras com a placa e as porcas como um conjunto combinado?
Sim, e para encomendas de exportação geralmente é a melhor opção. Fornecer a âncora, a porca, a arruela e a placa como um conjunto significa que a aritmética de projeção, a classe de rosca e o sistema de revestimento são consistentes, e as tolerâncias são verificadas entre si, em vez de independentemente. Também concentra a questão da compatibilidade do revestimento em um único fornecedor, em vez de três.
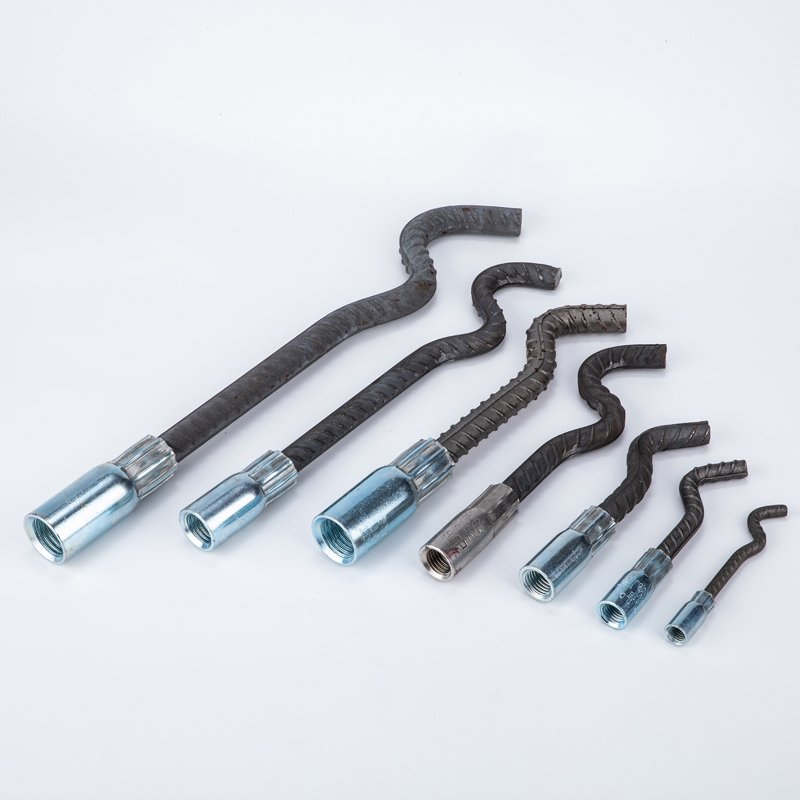
Uma família de âncoras, sete diâmetros. O sistema de revestimento e a classe de rosca devem ser mantidos conforme o tamanho muda, pois uma única injeção geralmente mistura dois ou três tipos diferentes.
Obtenha um orçamento que você possa comparar de verdade.
Envie seu desenho, quantidade e mercado de destino. Responderemos com o material, a especificação, as opções de revestimento e as evidências que podemos fornecer para essa peça específica.
Envie sua solicitação agora →Ou envie um e-mail. vendas@jinglefix.com • WhatsApp +86 13958236696