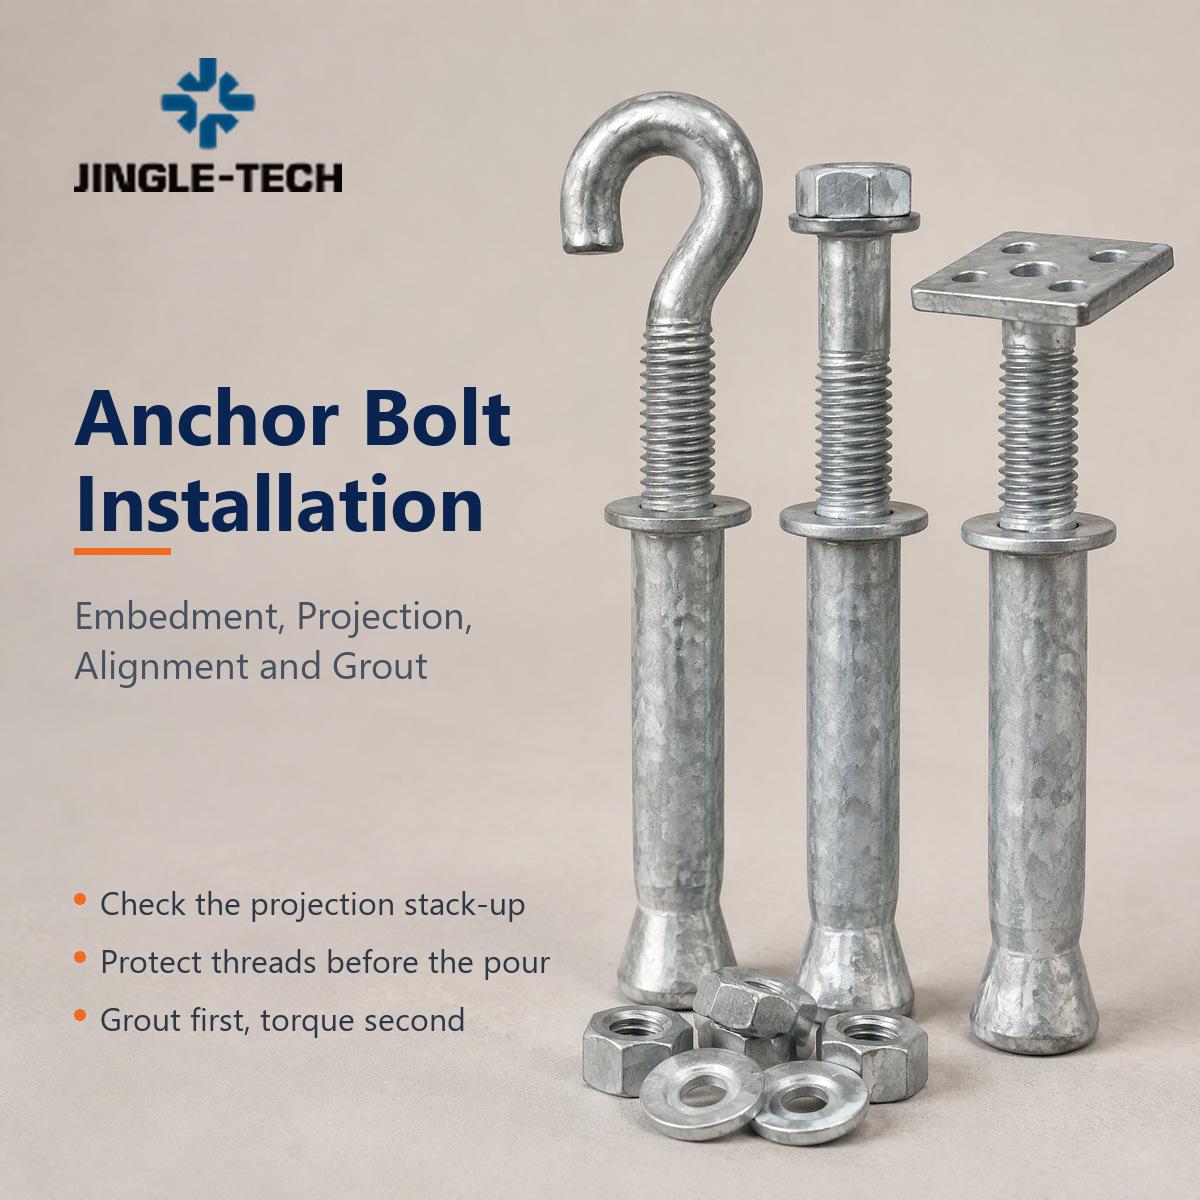
Установка анкерных болтов: заглубление, выступание, выравнивание и затирка раствором.
На стройплощадку доставляют опорную плиту с четырьмя прорезями. Анкерные болты в фундаменте смещены на 8 мм относительно стандартного расположения, один из них наклонен, а гайки не закручиваются, потому что резьба находится ниже уровня раствора. Монтажная бригада останавливается, кран ждет, и кто-то начинает говорить о том, чтобы срезать болты и приварить новые.
Этот день почти всегда определяется за несколько недель до начала работ — на этапе подготовки шаблона, в указании выступа на чертеже и в том, проверял ли кто-нибудь анкер до заливки бетона. В этом руководстве рассматриваются четыре фактора, которые фактически влияют на установку анкерных болтов: глубина заделки, выступ, выравнивание и раствор. Оно написано для заказчиков, инженеров и руководителей строительных площадок, которые указывают анкеры, устанавливаемые в бетон, и которым необходимо знать, какие детали следует зафиксировать до заливки бетона, а не после.
Что именно включает в себя установка анкерных болтов?
Анкерный болт используется для двух разных целей, и именно путаница с ними является причиной большинства ошибок в технических условиях. Встраиваемые анкеры устанавливаются до заливки бетона и становятся частью бетонной смеси. Анкеры, устанавливаемые после заливки, ввинчиваются в затвердевший бетон и обеспечивают несущую способность за счет расширения, клея или резьбы.
Эта статья посвящена способу забивки в бетон: J-образным болтам, L-образным болтам, анкерам с головкой, пластинчатым анкерам и резьбовым стержневым соединениям, которые удерживают колонны, оборудование, стеллажи и сборные панели. Для анкеров, устанавливаемых после бетонирования, действуют свои правила, которые рассматриваются отдельно в нашей статье. Руководство по тому, что такое анкерный болт и как он работает..
| Решение | Ввинчиваемый якорь | Анкер, установленный после монтажа |
|---|---|---|
| После установки | Перед заливкой, закреплен на опалубке или шаблоне. | После того, как бетон достигнет расчетной прочности |
| Допуск по положению | Задано по шаблону; исправить позже будет сложно. | Сверление отверстий там, где это необходимо; гибкая планировка. |
| Режим отказа для наблюдения | Смещение, неглубокое залегание, изогнутая стержень | Очистка отверстий, расстояние от края, треснувший бетон |
| Лучший вариант | Колонны, тяжелая техника, сборные железобетонные конструкции, все, что имеет известную компоновку. | Модернизация, неизвестное положение арматуры, небольшие опоры инженерных систем. |
| Сроки закупки | Необходимо прибыть на место до начала заливки — сроки выполнения производственных работ определяют график. | Можно купить позже |
Практическое следствие: при использовании анкеров, забиваемых в бетон, сроки закупки являются частью метода установки. Если производитель крепежных изделий на заказ Для изготовления анкеров F1554 Grade 36 нестандартной длины требуется четыре недели, и эти четыре недели приходятся на период до заливки бетона, а не после.
Глубина заглубления: число, определяющее, сработает ли якорь или вырвется.
Толщина заделки не является предпочтением, установленным на заводе. Это результат проектирования конструкции, определяемый главным инженером в соответствии с положениями о анкеровании, предусмотренными действующими нормами по бетону — ACI 318, глава 17, в США, EN 1992-4, в Европе. Прочность анкера на растяжение определяется сочетанием прочности стали и конуса разрушения бетона; уменьшение толщины заделки приводит к уменьшению конуса разрушения бетона при неизменной прочности стали, поэтому режим разрушения смещается от пластичного разрушения стали к хрупкому разрушению бетона.
Именно из-за этого сдвига инспекторы негативно реагируют на неглубоко заглубленные анкеры. Болт, вышедший из строя из-за сужения, служит предупреждением. Бетонный конус, выскочивший из опоры, – нет.
Три практических правила, которым мы следуем при проверке чертежей и изготовлении анкеров:
1. Рассматривайте заглубление чертежа как фиксированное, а не приблизительное. Если на чертеже указано 400 мм, то анкер устанавливается на глубину 400 мм ниже бетонной поверхности, а выступающая часть добавляется сверху. Общая длина в заказе на покупку — это глубина заделки плюс выступающая часть плюс припуск, затраченный на гайку, шайбу и любой набор прокладок. Ошибка в этих расчетах — самая распространенная ошибка в размерах, которую мы исправляем при проверке заказа.
2. Сопоставьте тип привязки со способом встраивания. Анкер с головкой обеспечивает несущую способность за счет опоры головки на бетон. J-образный или L-образный болт обеспечивает ее за счет крюка, который должен быть правильно ориентирован и не должен располагаться в тонкой плите, где крюк может повернуться. Плитный анкер распределяет нагрузку на большую площадь и обычно выбирается, когда анкер расположен близко к краю плиты.
3. Не допускайте в заказе фразу "сделайте его длиннее, так безопаснее". Дополнительное заглубление ниже определенной толщины плиты приводит к тому, что крюк застревает в пустоте, изоляции или уплотненном грунте. Большая длина не означает большей безопасности; безопаснее правильное заглубление.
На чертежах, которые мы получаем от североамериканских и европейских производителей, анкеры, закладывающиеся в бетонные плиты перекрытия, чаще всего располагаются на глубине примерно от 12 до 25 диаметров заделки болта, при этом больший диаметр используется для анкеров колонн, критически важных по растяжению. Рассматривайте это как наблюдение, основанное на истории заказов, а не как правило проектирования — определяющим числом всегда является число, указанное на утвержденном чертеже.
Выступ над бетоном: то, что выступает, — это то место, где монтаж не удался.
Выступ кажется тривиальной деталью, но именно он чаще всего приводит к необходимости доработок. Выступ должен вмещать, в порядке убывания: глубину затирки или затирочного кармана, толщину опорной плиты, шайбу, гайку и достаточное количество резьбы для полного зацепления гайки, а также видимое биение резьбы.
Если опорная плита опирается на слой раствора толщиной 50 мм, а выступ рассчитан так, как если бы плита лежала непосредственно на бетоне, то болты окажутся на 50 мм короче. В этом случае бригада либо пропускает затирку, либо использует более тонкий слой раствора, чем предусмотрено, либо делает зенковку в плите — все три варианта ухудшают качество соединения.
| Компонент в стеке | Что добавить к проекции | Неудача, если пропущено |
|---|---|---|
| Затирочная основа / затирочный карман | Полная толщина рисунка плюс немного для выдавливания. | Болты слишком короткие; бригада истончила слой раствора. |
| Стопка прокладок | Максимальная высота прокладки, допустимая согласно монтажному плану. | После выравнивания недостаточно резьбы над гайкой. |
| Опорная пластина | Номинальная толщина листа, а не минимальный допуск прокатки. | Короткое зацепление верхней гайки |
| Закалённая шайба | Толщина шайбы | Гайка прижимается непосредственно к пластине; это приводит к заеданию и потере предварительного натяжения. |
| Ореховая вовлеченность | Полная высота гайки плюс 2–3 видимые витка резьбы. | Гайка упирается в резьбу до достижения необходимого момента затяжки. |
Два правила безопасности на объекте помогут сохранить номер выступа. Во-первых, приложите к выступу жесткий шаблон, сверяя его с чертежом, а не только с расстоянием между болтами. Во-вторых, защитите верхнюю часть анкера — тканевая обмотка или пластиковая заглушка на резьбе почти ничего не стоят и предотвратят попадание брызг бетона, которые впоследствии придется удалять проволочной щеткой, смывая при этом оцинковку.
Для анкеров, поставляемых в виде резьбового стержня с отдельной гайкой и пластиной, контроль выступания переносится на сборочный чертеж. Мы производим их в виде подобранных комплектов, поэтому длина стержня, высота гайки и толщина шайбы рассчитываются вместе — см. наш диапазон шестигранных гаек для соответствующих гаек и класса допуска, которого мы придерживаемся.
Выравнивание и шаблоны: положение определяется до заливки бетона.
После застывания бетона анкер устанавливается на место. Существует ограниченное количество возможных корректировок — прорезь в пластине, использование отверстия большего диаметра или установка сварного переходника — но каждая из них является уступкой, а некоторые и вовсе не допускаются конструкцией соединения.
Ошибка позиционирования возникает в четырех местах, в приблизительном порядке частоты:
Движение шаблона во время заливки. Шаблон, закрепленный только на верхней части опалубки, всплывает при вибрации бетона. Шаблоны необходимо прикрепить как к арматурному каркасу, так и к опалубке, и проверить сразу после заливки, пока еще есть возможность внести корректировки.
Схема расположения болтов взята из другой версии. Производители получают чертеж пластины и схему крепления из разных комплектов документов. Если пластина имеет прорезь, а схема крепления — нет, кто-то должен их согласовать. Это ошибка, которую мы чаще всего выявляем при проверке заказов, и стоит попросить каждого поставщика подтвердить схему по обоим документам.
Хвостовик погнулся во время транспортировки. Длинные якоря упругие и поднимаются нитью. Изогнутое цевье выглядит прямым сверху и смещено снизу, что незаметно уменьшает застревание и смещает крючок.
Допуски суммируются с указанной выше структурой. Монтажники стальных конструкций работают в пределах своих собственных допусков. Если схема расположения анкеров находится на одном краю допуска, а основание колонны — на противоположном, отверстия не совпадут, даже если оба элемента находятся в пределах допуска.
Помимо более совершенного шаблона, помогают две вещи. Попросите, чтобы размеры анкерной схемы определялись от одной базовой точки, а не последовательно по всей пластине, чтобы не накапливались допуски. И укажите направление пазов на пластинах с пазами — пазы, идущие в неправильном направлении, обеспечивают регулировку по оси, которая в этом не нуждается.
Заполнение швов раствором: этап, на котором болты преобразуются в цепь, передающую нагрузку.
Раствор выполняет три функции: он передает сжатие от опорной плиты к бетону, защищает анкер и нижнюю часть плиты от коррозии и фиксирует конструкцию после затяжки гаек. Если его не использовать или установить неправильно, анкер будет передавать нагрузку по пути, не предусмотренному проектировщиком.
Последовательность действий важнее, чем материал. Затягивание анкерных гаек до того, как раствор наберет прочность, притягивает пластину только к прокладкам, и последующий раствор не сможет заполнить зазор, который он должен заполнить.
| Шаг | Действие | Прежде чем двигаться дальше, проверьте всё. |
|---|---|---|
| 1 | Перед заливкой бетона проверьте положение, выступание и вертикальность анкера. | Выкройка перемерена относительно исходной точки; нити защищены. |
| 2 | Установите опорную плиту на прокладки, выровняв её в соответствии с допуском на монтаж. | Высота прокладки зафиксирована; не превышает допустимую высоту выступа. |
| 3 | Гайки затягивайте вручную только для обеспечения соосности — не применяйте чрезмерный момент затяжки. | Резьба полностью затянута; биение резьбы не находится внутри гайки. |
| 4 | Сформируйте и нанесите затирку; работайте с одной стороны, чтобы избежать пустот. | Полное ложе под пластиной, никаких сухих карманов по углам. |
| 5 | Для дальнейшей обработки необходимо достичь прочности, указанной поставщиком затирки. | Запись о процессе отверждения; перед этим не требуется загрузка пластины краном. |
| 6 | Окончательный момент затяжки или натяжение в соответствии с конструкцией соединения. | Калиброванный гаечный ключ или натяжитель; момент затяжки и дата регистрации. |
| 7 | Ремонт повреждений покрытия на анкерах и кромках пластин. | Ремонтный материал, совместимый с оригинальной системой. |
Наиболее распространенный дефект затирки — это не плохая смесь. Это плита без вентиляции: затирка заливается в полость, из которой воздух не выходит, и дальний угол остается пустым, в то время как ближний угол выглядит идеально. Вентиляционные отверстия или небольшой уклон плиты решают эту проблему.
В случае с анкерами, подвергнутыми горячему цинкованию, помните, что гайка должна проходить по всей длине резьбы без заеданий. Цинкование увеличивает толщину покрытия, и стандарт допускает нарезку резьбы большего диаметра для компенсации этого; нарезанная с запасом резьба – это правильно, а попытка накрутить стандартную гайку на оцинкованный анкер силой приводит к отслаиванию покрытия в резьбе и созданию очага коррозии. предыдущая статья о предотвращении будущих проблем при установке анкеров Это рассматривается более подробно.
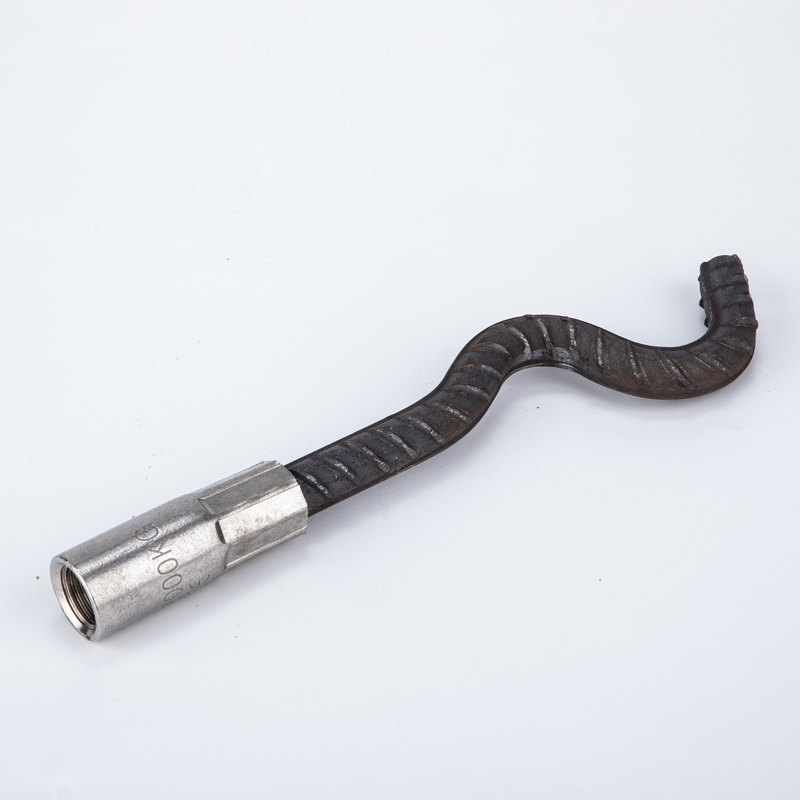
Хвостовая часть формируется, а не обрезается. Волна — это то, что обеспечивает сопротивление вырыванию после затвердевания бетона вокруг нее, поэтому длина под поверхностью — это расчетное значение, а не параметр упаковки.
Момент затяжки и натяжение: когда затягивать, и когда затяжка — это ошибка.
Момент затяжки анкерного болта часто указывается в виде числа, взятого из таблицы без учета типа соединения. Затем это число применяется к болту, несущая способность, смазка и опорная поверхность которого отличаются от предположений, приведенных в таблице.
Три фактора определяют фактическое действие крутящего момента:
Что необходимо для подключения. Некоторые опорные плиты рассчитаны на растяжение в анкерном креплении, другие — на опору на раствор, при этом анкер лишь удерживает положение, а третьи выдерживают динамическую нагрузку от машины, где предварительное натяжение должно значительно превышать рабочую нагрузку. Это разные задачи, требующие разных целевых значений.
Как трение влияет на крутящий момент. Крутящий момент является показателем предварительной нагрузки, и его соотношение зависит от коэффициента трения в резьбе и под гайкой — это предмет стандарта ISO 16047. Для достижения одинаковой предварительной нагрузки сухому, как при получении, черному болту и болту с цинковой смазкой того же класса требуется совершенно разный крутящий момент. Применение одинаковой настройки ключа к обоим болтам означает, что один будет ослаблен, а другой может быть перегружен.
Как измеряется крутящий момент. Калиброванный гаечный ключ, метод откручивания гайки и прямой индикатор натяжения — все это измеряет разные параметры. Если в спецификации указано «момент затяжки до XН·м», в протоколе проверки должно быть указано, какой метод был использован, иначе полученное значение нельзя будет сравнивать ни с чем.
Два практических правила. Во-первых, никогда не затягивайте оцинкованный или покрытый анкер сухой, несмазанной гайкой, а затем сравнивайте результат со значением, рассчитанным для обычной поверхности — показания несопоставимы, и покрытие может быть повреждено в процессе. Во-вторых, если конструкция позволяет откручивать гайку, используйте её: она менее чувствительна к трению, чем момент затяжки, и меньше зависит от истории калибровки ключа.
В случае болтового крепления конструкций, где основным требованием является предварительное натяжение, практика соответствует правилам болтового крепления конструкционной стали согласно стандартам ASTM A325 и ASTM A490 для дюймовых систем и EN 14399 для европейских систем. статья о моменте затяжки болтов и силе зажима работает за счет арифметических вычислений, которые связывают эти два понятия.
Наиболее часто встречающиеся отказы в полевых условиях и что каждый из них может вам рассказать.
Это повторяющиеся проблемы, которые возвращаются к нам в виде претензий или срочных заказов на замену. У каждой из них есть своя особенность, и эта особенность обычно указывает на место, расположенное выше по течению от самого якоря.
Болт сломался у бетонной линии. Почти всегда причиной является усталость при изгибе или коррозия в месте соединения, а не проблема с прочностью стали. Это означает, что пластина сместилась относительно анкера — ослабленные гайки, недостаточное количество раствора или пакет прокладок, который так и не был снят с нагрузки. Проверьте поврежденную поверхность: блестящий, плоский излом — это перегрузка при растяжении; тусклая, ступенчатая поверхность с небольшой зоной разрушения — это усталость.
Гайки, которые не будут скручиваться по резьбе. Брызги бетона, налет гальванического покрытия в начале резьбы или повреждение резьбы от шаблона. Профилактика дешевле лечения: закройте резьбу колпачком и укажите концы резьбы со скошенными краями, чтобы гайка начиналась чисто.
Анкер извлечен вместе с прикрепленным к нему бетонным конусом. Неглубокое заглубление или анкер, расположенный слишком близко к краю. С самим болтом всё было в порядке; проблема была в его геометрии.
Вращающийся якорь в процессе эксплуатации. Крюк или пластина находятся в пустоте, или крюк ориентирован параллельно краю, а не перпендикулярно ему. Вращающиеся анкеры быстро теряют свою несущую способность и не подают никаких предупреждений перед этим.
Из-под пластины хлещет ржавчина. Повреждение покрытия во время монтажа или использование оцинкованного анкера в паре с обычной шайбой. Использование смешанных систем покрытий на одном и том же соединении — надежный способ создания гальванической пары.
Полезная диагностическая практика заключается в том, чтобы выяснить, на каком этапе возник дефект: проектирование, производство, изготовление шаблона, заливка бетона, монтаж или эксплуатация. В 90% случаев жалобы на анкеры, которые мы рассматриваем, связаны с изготовлением шаблона и вылетом, которые определяются еще до начала установки анкера.
Проверка и оформление документации для экспортного заказа.
При международной закупке якорей покупатель не находится непосредственно рядом с оборудованием. Документация заменяет личное присутствие, и ее следует согласовывать до начала производства, а не запрашивать после отгрузки.
Что стоит уточнить, в порядке убывания полезности:
Сертификат на материал с указанием номера партии. Для анкеров, соответствующих стандартам ASTM F1554, ASTM A307 или ASTM A193, сертификат производителя подтверждает соответствие стали спецификации, а номер плавки — соответствие готового изделия стали. Необходимо, чтобы маркировка анкера соответствовала именно этой плавке.
Габаритный отчет. Общая длина, длина резьбы, выступ, геометрия крючка или головки и прямолинейность. Простая таблица измеренных и заданных значений позволяет выявить ошибки, которые приводят к наибольшим затратам на объекте — длина и длина резьбы.
Протокол проверки резьбы. Результаты проверки проходного/непроходного состояния с помощью калибра для указанного класса резьбы. Для метрических анкеров это соответствует стандарту ISO 965; для дюймовых — соответствующей методике измерения ASME B1.1. Прикручивайте калибр перед упаковкой, а не после загрузки контейнера.
Толщина и внешний вид покрытия. Измеренная толщина покрытия в заданных точках, а также описание системы покрытия и любой последующей обработки. Не принимайте показатель часов воздействия солевого тумана в качестве гарантии качества, если испытание не указано рядом с ним — часы без стандартного эталона мало что значат.
Маркировка и упаковочный лист. Маркировка размера на головке или торце, а также упаковочный лист, соответствующий изменениям чертежа. Контроль изменений в упаковочном листе предотвращает ситуации, когда «мы отправили старый шаблон».
Следует помнить об одном важном моменте, касающемся сертификатов: заводской сертификат не гарантирует соответствие готового анкера техническим требованиям. Процессы штамповки, гибки и накатки резьбы изменяют характеристики изделия. Если применение критически важно в условиях растяжения, запрашивайте механические свойства готового изделия, а не только поступающего стержня.
Материал, марка и покрытие: подбор анкера в соответствии с условиями эксплуатации.
Выбор марки анкеров для заливных соединений обычно начинается со стандарта, а не с числового значения прочности. В Северной Америке стандарт ASTM F1554 охватывает анкерные болты трех марок — 36, 55 и 105, — где числовое значение марки обозначает минимальный предел текучести в ksi. Стандарт ASTM A307 охватывает анкеры общего назначения меньшей прочности, используемые для легких оснований колонн и оборудования. Анкеры большей прочности для соединений несущих колонн часто проектируются по стандарту ASTM A193 B7, если это требуется по проекту, или по стандарту ASTM A449 в зависимости от пакета спецификаций.
Там, где применяется метрическая система, классы свойств соответствуют стандарту ISO 898-1, а марки анкеров обычно указываются как 4,6, 5,6 или 8,8, при этом более высокие классы зарезервированы для случаев, когда соединение действительно в этом нуждается. Более высокая марка не является бесплатной: анкеры 8,8 и выше более чувствительны к водородному охрупчиванию после нанесения покрытия, и технологический контроль — в частности, термическая обработка после гальванического покрытия — становится частью спецификации.
| Контакт | Типичный выбор | Что посмотреть |
|---|---|---|
| Внутри помещения, сухо, защищено | Гладкая отделка, легкое масло | Масляная пленка — временное явление; уточните, имеет ли значение внешний вид. |
| На открытом воздухе, под навесом | Цинковое покрытие или покрытие из цинковых хлопьев | После нанесения покрытия нить должна оставаться калибруемой. |
| На открытом воздухе, влажный, прибрежный | Горячее цинкование по стандарту ASTM A153 / ISO 10684 или нержавеющая сталь. | Врезка слишком большого диаметра; дренаж в самой низкой точке. |
| Захороненные или находящиеся в контакте с почвой | Более прочное цинкование или нержавеющая сталь в зависимости от химического состава почвы. | Повреждения покрытия ниже уровня земли незаметны и необратимы. |
| Высокопрочный, с покрытием | Марка стали 8.8 / 10.9 / A490 с цинковыми хлопьями или механическим цинкованием | Водородное охрупчивание — требует обжига после нанесения покрытия и ведения технологической документации. |
Нержавеющая сталь не всегда является оптимальным решением для анкеров. Аустенитные марки семейств A2 и A4 распространены, но в средах, содержащих хлориды, и при длительной растягивающей нагрузке на анкер возникает реальная опасность коррозионного растрескивания под напряжением, и более прочные холоднодеформированные марки более подвержены этому, чем отожженные. При суровых условиях выбор материала должен принимать инженер, а не закупочная группа, выбирающая самый дешевый вариант.
В конструкциях из сборных железобетонных конструкций анкером часто является производитель деталей из сборного железобетона, изготовленных на станках Это вопрос не только о крепежных элементах, но и о самом креплении — анкер, формовочная деталь, подъемная петля и соединительная вставка должны работать как единая система, и закупка их у трех разных поставщиков приводит к тому, что допуски становятся неконтролируемыми. руководство по анкерным болтам J-типа В этом разделе более подробно рассматривается геометрия крючка, а если соединение представляет собой литой канал или вставку из катушки, то логика выбора достаточно отличается, чтобы ее стоило прочитать отдельно.
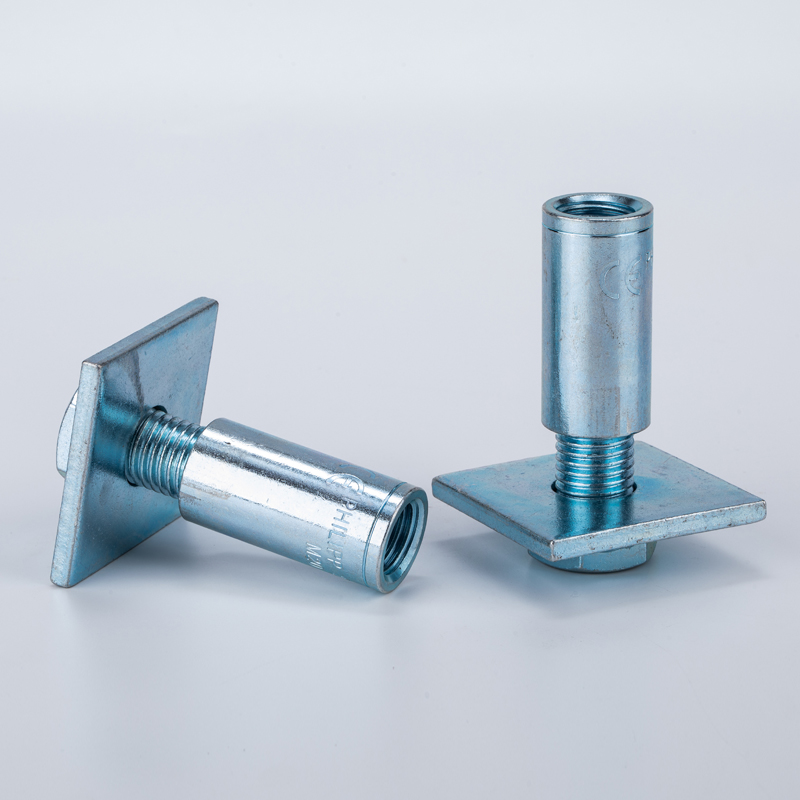
Анкер, пластина и резьба — в одной детали. Когда пластина приваривается, а резьба формируется одним и тем же поставщиком, расчет допуска имеет один, а не три.
Когда анкер приобретается после того, как бетон уже залит.
Работы по модернизации выполняются с учетом тех же четырех переменных, но в другом порядке. Теперь глубина заделки ограничена толщиной плиты и арматурой, расположенной на пути сверления, а выравнивание определяется существующей конструкцией, а не шаблоном. Выбор анкеров смещается в сторону систем, устанавливаемых после завершения работ, и вместе с этим меняется и вопрос выбора поставщика.
На этом этапе при определении требований важны три практических отличия:
Очистка отверстий — это весь процесс установки. В анкерном креплении, заливаемом бетоном, сцепление бетона со сталью обеспечивается за счет заливки бетона вокруг него. В клеевом анкерном креплении прочность сцепления зависит только от диаметра отверстия — пыль, влага и диаметр отверстия определяют несущую способность. Если в техническом задании указан клеевой анкер, но на строительной площадке отсутствует процедура очистки от пыли и влаги, то расчетное предположение не выполняется.
Определяющими факторами являются расстояние и расстояние между кромками болта, а не его диаметр. Анкер, установленный после завершения работ вблизи свободного края, разрушится в бетоне раньше, чем в стали. Уменьшение размера болта для "подгонки под размер зазора" часто смещает характер разрушения в неправильном направлении, и решение обычно заключается в изменении геометрии анкера, а не в уменьшении его размера.
Трещины в бетоне влияют на выбор. Во многих местах бетонной плиты уже есть трещины, или они появятся в процессе эксплуатации, и не каждый продукт, установленный после завершения работ, рассчитан на такие условия. производитель анкеров для бетона Продукт, одобренный только для неповрежденного бетона, не следует заменять продуктом, одобренным для потрескавшегося бетона, в целях экономии средств — на счете-фактуре они выглядят одинаково.
Для покупателей, занимающихся как новым строительством, так и реконструкцией, разумным решением является стандартизация анкеров для заливки бетона в рамках одной спецификации, а для анкеров, устанавливаемых после завершения строительства, рассматривать отдельный, более компактный список, который фактически может обработать строительная площадка. Попытка использовать один тип анкеров в обоих случаях обычно означает компромисс в одном из них.
В итоге, спецификация...
Успешность установки анкера определяется четырьмя параметрами и одним документом: глубиной заделки, вылетом, схемой крепления и целевым крутящим моментом — все это объединено пересмотренным чертежом, с которым работают все участники процесса.
Сама по себе установка якоря — это простая часть. В качестве Поставщик крепежных изделий и обработанных деталей для OEM-производителей работа с производитель крепежных изделий на заказ Благодаря разветвленной сети в Нинбо, мы можем обеспечить контроль за размерами и материалами, используя профиль поставщика, проверенного независимой организацией и имеющего 12-летний опыт экспорта, — но мы не можем исправить чертеж плиты, который не соответствует плану крепления, и ни один другой поставщик тоже не сможет. Эта проверка должна быть проведена до размещения заказа.
Мы можем проверить каждый заказ по чертежу перед началом производства, отметить вопросы, касающиеся соответствия прогнозируемым параметрам, и предоставить пакет документации, который позволит инспектору заказчика подписать акт приемки без необходимости ехать на завод. Если в вашей текущей цепочке поставок анкеры рассматриваются как товары из каталога, то именно на этапе проверки выявляются недоработки.
Откуда берется остальная часть сборки?
Анкер редко покупают отдельно. Для одного и того же соединения обычно требуются гайки и шайбы соответствующего класса, и в рамках одного и того же проекта обычно имеется десяток других точек крепления, которые были указаны одним и тем же человеком в тот же день. Покупка всего этого у одного поставщика – это не вопрос лояльности; это вопрос того, чтобы на вопросы о допусках и покрытии был дан ответ один раз, а не трижды.
В экспортных заказах неоднократно повторяются три закономерности:
Гайка и анкер поступают из разных цепочек поставок. Оцинкованный анкер с простой гайкой или гайка класса 8 на анкере класса 4.6 — это соединение, в котором один компонент определяет несущую способность, а другой — точку отказа. Когда анкер... производитель гаек на заказГайка и закаленная шайба закупаются вместе, при этом класс прочности, класс резьбы и покрытие подбираются на основе конструкции, а не по результатам проверки.
На чертеже представлены крепежные элементы разных типов. В конструкции опорной плиты колонны может быть указан высокопрочный материал. производитель конструкционных болтов На одном листе указан один крепежный элемент для соединения и один анкер более низкого качества для фундамента. Разграничение марки крепежа — чтобы болт 8.8 нельзя было установить там, где указан болт 4.6 — это вопрос маркировки и упаковки, а не проблема металлургии.
График работ определяется мелкими деталями. Саморезы и самонарезающие винты для облицовки, хомуты для шлангов для коммуникаций, подъемные анкеры для сборных панелей: ни один из этих пунктов не является дорогостоящей статьей расходов, но все они могут остановить строительную площадку. Подрядчику приходится гоняться за коробкой с... производитель винтов на заказКрепежные элементы --класса нужной длины теряют больше, чем стоят сами детали.
Для инженерных коммуникаций и трубопроводов та же логика применима и к зажимам. производитель хомутов для шлангов Решение кажется тривиальным, пока хомут не окажется неподходящей ширины для шланга, и соединение не начнет протекать под давлением — ошибка заключается в выборе, а не в хомуте. Если хомут несет нагрузку, а не обеспечивает герметичность, требования снова меняются.
В случае с железобетонными конструкциями вопрос сборки наиболее очевиден. Для сборки панели необходимы... производитель подъемных анкеров Изделие, соответствующее муфте, форма углубления, соответствующая головке анкера, и соединительная вставка, соответствующая литому каналу. Если покупать их у трех поставщиков, допуски будут независимыми; если покупать их как систему, допуски проверяются друг с другом до начала литья.
Что следует включить в чертеж: одностраничная спецификация монтажа.
Большинство споров, связанных с анкерными креплениями, можно было бы избежать, если бы к заказу на покупку прилагалась всего одна страница. В ней не нужно было бы заново описывать конструкцию. Необходимо устранить двусмысленность в шести пунктах, по которым поставщики и строительные бригады делают разные предположения.
1. Тип и стандарт анкера. J-образный болт, L-образный болт, анкер с головкой, пластинчатый анкер или резьбовой стержень, а также соответствующий стандарт — например, ASTM F1554 Grade 36 или ISO 898-1 класс 4.6 для метрического эквивалента.
2. Размеры, разделенные на категории. Общая длина, глубина заделки, выступающая часть и длина резьбы — четыре отдельных числа. Единая общая длина с выступающей частью, «подлежащей подтверждению на месте», — вот почему изготавливаются неправильные анкеры.
3. Спецификация резьбы. Диаметр, шаг и класс — например, M20 × 2,5, класс 6g или 3/4-10 UNC 2A. Укажите длину резьбы и тип намотки: накатанная или нарезанная.
4. Система покрытия и её влияние на резьбу. Тип покрытия, номинальная толщина и требование, чтобы гайка имела полную резьбу после нанесения покрытия. Если гайка оцинкована, укажите, что резьба на ней соответствует покрытию.
5. Маркировка и отслеживаемость. Что указано на детали и какой сертификат прилагается к отгрузке? Если марку невозможно прочитать на месте, маркировка считается недействительной, независимо от того, что указано в сертификате.
6. Комплект документации. Сертификат производителя с номером партии, отчет о размерах, запись о резьбометре, запись о толщине покрытия и упаковочный лист, соответствующий редакции чертежа.
С точки зрения закупок, эта страница также является самым быстрым способом сравнения цен. Два поставщика, предлагающие разные типы анкеров, разные классы резьбы или разную толщину покрытия, не могут сравнивать цены, и разница обычно проявляется только при отказе от поставки. Компания Ningbo Jingle-Tech Imp. & Exp. Co., Ltd. работает из комнаты 1401, Huacheng International, район Иньчжоу, Нинбо, провинция Чжэцзян, Китай, и проверяет каждый заказ на анкеры по чертежу перед отправкой именно по этой причине — проверка обходится дешевле, чем корректировка.
Вопросы, которые действительно задают покупатели
Сколько резьбы должно оставаться над гайкой?
Достаточно для полного зацепления гайки плюс два-три видимых витка резьбы, и не более чем на один диаметр болта сверх этого. Избыток резьбы — это открытая поверхность, подверженная коррозии, и опасность при обращении с болтом; недостаточная резьба не позволяет гайке достичь необходимого момента затяжки без биения. Попросите рассчитать выступ, исходя из толщины раствора, пластины, шайбы и гайки, и подтвердите общую сумму на чертеже, а не только в заказе на покупку.
Можно ли укоротить анкер на месте, если его выступающая часть слишком длинная?
Резка возможна на анкерах с гладкой поверхностью, но при этом удаляется фаска, позволяющая закрутить гайку, а на оцинкованных анкерах снимается покрытие с обрезанной поверхности, что требует ремонта, который редко выполняется правильно. На высокопрочных анкерах резка является изменением сертифицированной детали и должна быть одобрена инженером. Более экологичное решение — точно определить длину на заводе, поэтому мы проверяем комплектность перед началом производства.
Каков обычный срок изготовления анкерных болтов на заказ?
Сроки зависят от марки стали, покрытия и от того, является ли сталь стандартным профилем. Изготовление обычных и оцинкованных анкеров распространенных диаметров обычно занимает несколько недель; горячее цинкование и нержавеющая сталь добавляют дополнительный этап процесса, а для нестандартных длин или головок обычно требуется специальная установка. Поскольку анкеры должны быть доставлены на площадку до заливки бетона, сроки поставки необходимо планировать, исходя из графика бетонирования, а не из графика монтажа стальных конструкций.
Нужно ли мне получать сертификат производителя для каждой отгрузки?
Для анкеров, предназначенных для несущих конструкций и критически важных на растяжение, да — и на нем должен быть указан номер партии, чтобы можно было отследить происхождение готового изделия. Для анкеров общего назначения, используемых в неконструкционных целях, может быть достаточно сертификата соответствия, но это следует согласовать в письменной форме до размещения заказа. Стоимость сертификатов ничтожна по сравнению со стоимостью извлечения анкеров из фундамента, поскольку невозможно продемонстрировать класс прочности.
Насколько сильно следует затягивать анкерные гайки?
Следуйте схеме соединения, и если схема не дает значения, запросите ее, а не используйте таблицу. Крутящий момент зависит от трения в резьбе и под гайкой, которое изменяется в зависимости от покрытия и смазки, поэтому значение, скопированное из таблицы для другого типа покрытия, не подлежит переносу. Запишите значение, метод и дату — протокол проверки без указания метода нельзя сравнивать ни с чем.
Почему мои оцинкованные гайки заклинивают на анкерном креплении?
Горячее цинкование добавляет слой цинка, который предусмотрен стандартом, позволяя нарезать резьбу гайки с запасом. Если гайка стандартного допуска поставляется с оцинкованным анкером, она либо не будет вращаться, либо снимет покрытие с резьбы. Укажите, что резьба гайки должна соответствовать оцинкованной резьбе, и проверьте образец, нарезав гайку по всей длине, прежде чем принимать партию.
Какой допуск следует установить для схемы расположения точек крепления?
Четко укажите это на чертеже и проставьте размеры от одной базовой точки, а не соединяйте размеры по всей пластине. Каким бы ни был допуск, убедитесь, что размер отверстия в пластине и направление паза могут его компенсировать — если соединение спроектировано с пазами только по одной оси, то допуск на анкер по другой оси должен быть более жестким. Поставщики могут точно изготовить шаблон; риск заключается в том, что на чертеже не указано, какая точность необходима.
Можете ли вы поставить анкеры вместе с пластиной и гайками в комплекте?
Да, и для экспортных заказов это обычно лучший вариант. Поставка анкера, гайки, шайбы и пластины в одном комплекте означает, что расчеты выступа, класс резьбы и система покрытия согласованы, а допуски проверяются друг на друга, а не по отдельности. Кроме того, вопрос совместимости покрытия решается одним поставщиком вместо трех.
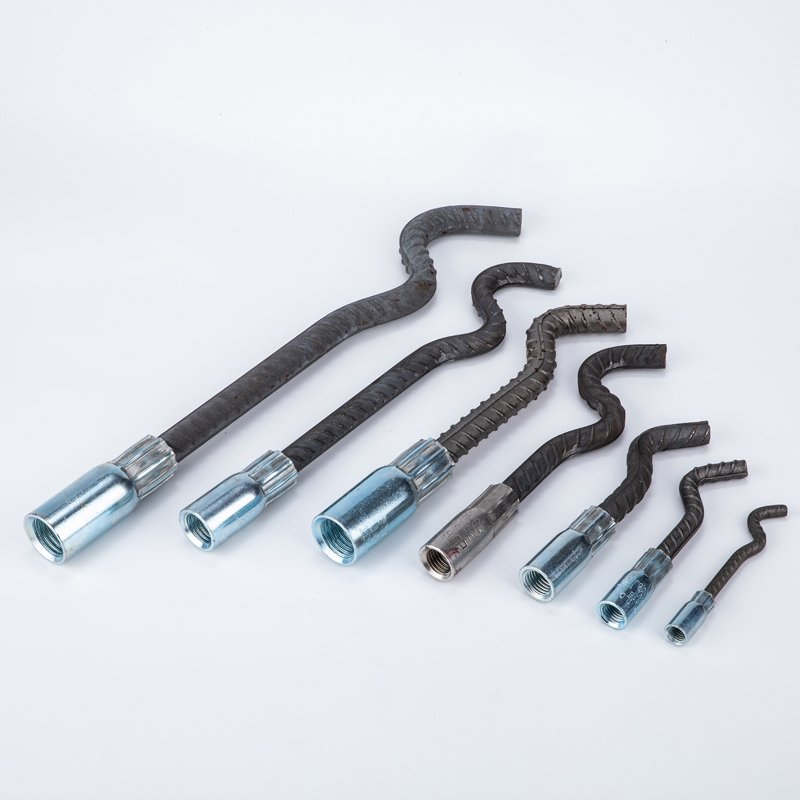
Одно семейство анкеров, семь диаметров. Система покрытия и класс резьбы должны сохранять свои свойства при изменении размера, поскольку при одной заливке обычно смешиваются два или три из них.
Получите предложение, с которым вы сможете сравнить цены.
Пришлите чертеж, количество и целевой рынок. Мы ответим, указав материал, марку, варианты покрытия и подтверждающие документы, которые мы можем предоставить для конкретной детали.
Отправьте свой запрос прямо сейчас →Или напишите по электронной почте sales@jinglefix.com · WhatsApp +86 13958236696