Типы головок и приводов винтов для сборки OEM-производителей: руководство по выбору для покупателя
крепёж
Posted by JINGLE On Mar 31 2026
Геометрию головки и интерфейс привода следует выбирать как единую систему сборки.
Типы головок винтов и приводов для сборки OEM-запчастей: руководство по выбору покупателя
Область применения и техническое примечание: Это структура закупок и анализа проекта, а не выпущенная спецификация продукта, рекомендация по крутящему моменту, решение о соответствии или гарантия работоспособности соединения. Названия головок не являются универсальными определениями размеров. Чертеж, принятый стандарт и редакция, материал, требования к свойствам, покрытие, сопрягаемый компонент, монтажное оборудование, риски применения и контроль процесса утверждения уполномоченным заказчиком. Ссылки на JINGLE-TECH подразумевают только конкретную оценку стоимости; они не указывают на конкретный процесс, оборудование, сертификацию, лабораторию, мощность, цену, минимальный объем заказа или сроки поставки.
Винт может иметь соответствующую резьбу и все равно не соответствовать цели сборки. Головка может столкнуться со стеной до того, как сверло достигнет полной глубины. Потайная головка может соприкасаться только с одним краем, потому что сопрягаемое зенковочное отверстие неправильное. Широкая опорная поверхность может оставить след на декоративной панели. Неглубокое углубление может пройти визуальную проверку, но шататься в производственном сверле. Внутренний привод, работающий на верстаке, может быть недоступен после установки жгута проводов.Это сбои во взаимодействии, а не просто отказы из-за «некачественного винта».
В сфере закупок также учитываются коммерческие последствия. Если высота головки, идентификация углубления или геометрия посадочного места неоднозначны, участники торгов могут устанавливать цены на разные продукты под одним и тем же описанием. Образцы становится трудно сравнивать, в отчетах об инспекции измеряются разные характеристики, а последующая замена может изменить работу инструмента или производственной линии. Лучшая защита покупателя — это цепочка требований, которая связывает потребности приложения с определением детали, проверкой и получением подтверждения.
1. Начните с функции сборки, затем назовите головку и привод
Головка выполняет несколько задач одновременно. Она представляет собой поверхность для инструмента, создает или поддерживает подшипниковый интерфейс, ограничивает глубину ввинчивания, занимает трехмерную оболочку и остается видимой — или намеренно исчезает — после сборки. Привод передает входные данные для установки и снятия, но он также влияет на выравнивание бита, осевой доступ, чувствительность к загрязнению, осмотр и обслуживание. Рассматривая их как независимые поля каталога, мы теряем важные взаимодействия.
Начните с короткого заявления об идентификации сборки.
«В описании должно быть указано, что зажимается, какая поверхность поддерживает головку, как инструмент подходит, является ли соединение постоянным или эксплуатационным, какие ограничения по внешнему виду и безопасности применяются, и какое событие определяет успешную установку. Добавляйте резьбу, материал и отделку только после того, как функциональное описание станет ясным. Такой порядок предотвращает определение конструкции на основе устаревшего номера детали до проверки соединения».
Например, «винт заподлицо для панели» — это неполное описание. Заподлицо с какой базой? Панель пластичная, хрупкая, с покрытием или ламинированная? Потайная головка изготовлена механическим, литым или штампованным способом? Может ли головка располагаться немного ниже внешней оболочки? Подходит ли отвертка перпендикулярно поверхности? Будет ли винт удален во время полевого обслуживания? Достаточна ли толщина панели для выбранной потайной головки без образования острого края? Каждый ответ может изменить допустимую комбинацию заголовка и диска.
Таблица 1.Стек требований перед выбором головки винта и привода
Уровень принятия решений
Вопрос покупателя
Управляемый вывод
Сбой, если пропущено
Функция соединения
Что должно быть зажато, расположено, удерживаемо, герметизировано или обслуживаться?
Именованные функциональные требования и границы неправильного использования.
Геометрически подходящий винт, который не поддерживает соединение.
Интерфейс посадки
Какая поверхность принимает нагрузку от головки и какое движение допускается?
Определение опорной поверхности, зенковки или шайбы/воротника.
Контакт с кромкой, встраивание, повреждение панели или потеря зажима.
Контур и доступ
Что может занимать головка и инструмент во время сборки и обслуживания?
Модель зазора, угол въезда и последовательность препятствий.
Частичное зацепление, столкновение или невозможность удаления.
Установка
Ручная, с электроприводом или автоматизированная; Какие существуют стратегии управления и реагирования?
Инструмент/бит, концепция программы и план проверки.
Поврежденное углубление, нестабильный цикл или ложное принятие.
Жизненный цикл
Должен ли он выглядеть аккуратно, противостоять случайному доступу или его можно многократно снимать?
Внешний вид, безопасность, обслуживание и управление инструментом требования.
Неправильный сервисный инструмент, косметический отказ или уязвимость доступа.
Определение и доказательства
Какой стандарт, издание, размеры, калибры и испытания устанавливают приемку?
Выпущенный чертеж, план проверки и возврат от поставщика.
“Эквивалент” продукты, которые нельзя сравнивать.
Полезный командный анализ включает в себя проектирование, производство, контроль качества, обслуживание и закупки. Проектирование отвечает за общее намерение. Производство отвечает за доступ и осуществимость процесса. Контроль качества помогает преобразовать определение в измеримое соответствие. Обслуживание подтверждает условия демонтажа и замены. Закупки гарантируют, что в предложениях указано, что именно предлагает каждый участник торгов. Ни одно сравнение каталогов не может заменить эти решения.
2. Сравнивайте геометрию головки по поведению при посадке — а не только по профилю
Распространенные названия, такие как pan, cheese, button, socket head, countersunk, raised countersunk, flange и hex head, являются полезными поисковыми терминами, но они не являются полными определениями. Семейство головок может встречаться в нескольких стандартах продукции с различными диапазонами резьбы, марками продукции, вариантами привода, характеристиками подшипников, высотой головки или требованиями к нагрузке. Покупатель должен указать выбранный стандарт продукции и его издание — или полностью указать размеры специальной головки — а не предполагать, что все поставщики используют одинаковую геометрию из каталога.
Непотайные головки
Головка в форме "пан" имеет закругленный внешний профиль и плоскую нижнюю сторону во многих стандартизированных изделиях. Она может подходить для общей сборки, где допустима выступающая часть и существует обычная опорная поверхность. Головка в форме "сыра" или цилиндрическая головка могут иметь другое соотношение высоты и диаметра. Винт с шестигранной головкой обеспечивает внутренний привод внутри более высокой цилиндрической головки; на официальной странице ISO 4762:2004 описывается одно семейство метрических винтов с крупной резьбой класса А, а не все винты с внутренним шестигранником. Головка в форме "кнопки" уменьшает профиль, но также может изменять глубину завинчивания, геометрию подшипника и нагрузочную способность. Текущий каталог ISO включает в себя детали с потайной головкой, специфичные для конкретного продукта, в том числе ISO 7380-3:2026 для определенного диапазона шестигранных головок с уменьшенной нагрузочной способностью. Слово «уменьшенная» — это инженерная граница, а не маркетинговая сноска.
Гантели с потайной головкой и с выступающей потайной головкой
Гантель с потайной головкой может поддерживать наружную поверхность заподлицо или утопленно, но она превращает сопрягаемую потайную головку в часть соединения. Угол головки, угол потайной головки, диаметр, глубина, концентричность, толщина панели и состояние поверхности взаимодействуют. Официальная область применения
Таблица 2.Матрица отбора семейств головных компонентов для покупателей OEM-продукции
Семейство головных компонентов
Возможные причины для оценки
Вопросы по интерфейсу
Не предполагайте
Подставка
Общая конструкция с приподнятой головкой и плоской опорной поверхностью.
Диаметр/высота головки, зазор по кромке, материал подшипника и глубина углубления.
Что все подставки имеют один и тот же контур или привод.
Сыр/цилиндрический
Более узкий или более высокий корпус в соответствии с определенным стандартом на продукцию.
Боковой зазор, зацепление, доступ к инструменту и прочность головки.
Что название определяет пропорцию высоты к диаметру.
Колпачок для торцевой головки
Внутренний привод с определенным семейством цилиндрических головок.
Зазор по высоте головки, зенковка, вход под ключ и состояние углубления.
Что любой внутренний шестигранник имеет одинаковые свойства изделия.
Кнопка
Низкий закругленный профиль или цель внешнего вида.
Заявление о сниженной нагрузочной способности, глубина углубления, площадь опоры и доступ.
Низкий профиль сохраняет возможность завинчивания.
Потайная плоская поверхность
Объектив заподлицо или ниже поверхности.
Включая угол, глубину, толщину панели, выравнивание и возможность загрузки.
Этот “заподлицо” достигается без спецификации сопряжения.
Выступающая потайная головка
Потайной подшипниковый интерфейс с намеренно выступающей верхней частью.
Видимый выступ, глубина углубления и сопряженная потайная головка.
Что он соответствует требованиям к плоской заподлицо поверхности.
Фланец или головка шайбы
Более широкий подшипниковый интерфейс или интегрированная геометрия.
Напряжение панели, плоскостность фланца, зазор по кромке и повреждение покрытия.
Более широкий подшипник всегда улучшает все соединение.
Внешний шестигранник
Внешний гаечный ключ, где есть радиальный доступ для инструмента.
Конфигурация гнезда, поворот/доступ, углы, интерфейс шайбы или фланца.
Что он лучше подходит для ограниченного пространства, чем внутренний привод.
Эта таблица является инструментом отбора, а не рейтингом. Лучший кандидат — это тот, который поддерживает определенное соединение и может быть изготовлен, установлен, проверен и обслужен в контролируемых условиях.
Покупатель должен включить в предварительный проект, когда границы зоны посадки или доступа еще не определены, как минимум двух кандидатов.
3. Проектируйте поверхность сиденья и путь передачи нагрузки от зажима вместе
Нижняя сторона головы передает нагрузку на зажимаемый компонент. Это простое утверждение имеет важные последствия.Материал под головкой может быть твердой сталью, мягким алюминием, формованным полимером, листовым материалом с покрытием, композитным пакетом или хрупким покрытием. Геометрия контакта изменяет локальное давление подшипника и способ усадки соединения. Более широкая поверхность может распределять нагрузку, но она также может пересекать кромку, располагаться на радиусе или перекрывать неровную поверхность. Меньшая поверхность может соответствовать габаритам, но создавать недопустимую локальную деформацию. Инженеры должны установить допустимые условия.
Для плоской опорной головки определите опорную точку подшипника и проверьте, не сталкивается ли радиус или биение под головкой с кромкой отверстия. Если требуется шайба, определите ее размеры, твердость/материал, покрытие и то, является ли она свободной, закрепленной или предварительно собранной. Не рассматривайте «с шайбой» как деталь контроля: шайба может изменить передачу зажима, заглубление, высоту пакета, доступ к инструменту, поведение при ослаблении и упаковку.
Для потайной головки конус является опорной поверхностью. Если углы, глубина или центры головки и зенковки не совпадают, контакт может концентрироваться вблизи верхней или нижней части конуса. Винт может казаться заподлицо расположенным до достижения желаемого состояния зажима, или он может выступать, даже если отвертка достигла предела управления. В тонком листе зенковка может удалить слишком много поддерживающего материала. В формованном седле уклон, вмятина и износ инструмента могут влиять на контакт. Эти риски требуют определения сопрягаемой детали и исследования сборки, а не только проверки винта.
Таблица 3. Вопросы проверки и подтверждения интерфейса сидений
Интерфейс
Ввод данных для рисования
Наблюдение за проверкой
Возможная реакция в случае непригодности
Плоская поверхность подшипника
Диаметр головки, геометрия нижней стороны, кромка отверстия, плоскостность поверхности.
Схема контакта, вмятина, наклон и усадка после установки.
Пересмотрите конструкцию зоны подшипника, шайбы, седла или соединения.
Конус с зенковкой
Геометрия головки/зенковки, базовая глубина, толщина панели и концентричность.
Заподлицо, контактная полоса, искажение панели и выравнивание.
Исправление сопряженной зенковки, семейства головок или правила приемки.
Шайба или воротник
Внешняя/внутренняя геометрия, толщина, материал, отделка и фиксация.
Вращение, перекрытие кромок, царапины покрытия и вдавливание.
Замена пакета компонентов или контрольной шайбы идентичность.
Мягкая или декоративная поверхность
Допустимые следы, деформация, давление и защитный слой.
Видимые кольца, повреждения краски, ползучесть и релаксация.
Добавить защиту интерфейса или перепроектировать путь загрузки.
Изогнутый или неровное седло
Допустимое угловое несоответствие и геометрия опоры.
Односторонний контакт, изгиб головки и нестабильное конечное положение.
Предоставьте формованный выступ, седло, шайбу или другой инженерный интерфейс.
5. Выберите привод в качестве интерфейса для винтового инструмента
Название привода — это сокращенное обозначение интерфейса, а не обещание производительности сборки. Углубление или внешний элемент, сопрягаемая бита или гаечный ключ, инструмент для установки, движение оператора/робота, осевая сила, скорость, стратегия управления и состояние износа работают вместе. Сравнение форм по отдельности способствует общим заявлениям, таким как «более высокий крутящий момент» или «отсутствие проскальзывания». Эти утверждения небезопасны без указания размера, продукта, материала, качества углубления, сверла, соединения и условий испытаний.
Пазовые и крестообразные приводы
Паз может поддерживать простую оснастку и иметь определенный внешний вид, но открытая геометрия и центрирование требуют учета в реальном процессе. Крестообразные углубления должны быть обозначены по форме, а не просто называться «крестообразными».
Официальная область применения ISO 4757:1983, подтвержденная в 2023 году, определяет типы углублений H и Z, размеры и калибровку проникновения.Соответствующий интерфейс инструмента имеет значение: ISO 8764-1:2004, подтвержденный как действующий в 2024 году, определяет наконечники PH для H-образных углублений и наконечники PZ для Z-образных углублений. Именно поэтому запрос на коммерческое предложение, в котором указано, что принимаются только «Phillips/Pozidriv», скорее приведет к несоответствию, чем к гибкости.
Внутренние шестигранные и шестигранные приводы
Внутренние шестигранные и шестигранные элементы могут поддерживать компактный осевой инструмент, но зацепление зависит от заданной геометрии углубления, размера бита, глубины, состояния угла или контура, загрязнения и выравнивания. На официальной странице стандарта ISO 10664:2014 указано, что он определяет форму, основные размеры и метод измерения для шестигранного внутреннего приводного элемента. Также прямо указано, что документ предназначен для предоставления подробной информации о проверке и не является производственным стандартом. Поэтому покупателю по-прежнему необходим применимый стандарт на продукцию или полное определение детали.
Внешний шестигранник и приводы с контролируемым доступом
Внешний шестигранник смещает зацепление за пределы головки и требует радиального зазора в гнезде. Он может быть пригоден для многих узлов, но может оказаться неподходящим в узком гнезде или под декоративной крышкой.Функции контроля доступа или защиты от несанкционированного доступа следует выбирать, исходя из модели угроз и условий эксплуатации: кого следует отпугивать, кто должен сохранять авторизованный доступ, как осуществляется контроль за инструментами, существует ли возможность аварийного извлечения и как осуществляется обработка повреждений в полевых условиях. «Защитный винт» Это не является полным требованием безопасности, и необычные накопители не являются автоматически безопасными.
Таблица 5. Сравнение интерфейсов накопителей без универсальных заявлений о производительности
Семейство приводов
Возможная причина для оценки
Фокус проверки
Управление запросами предложений
Паз
Простая функция, стандартная посадка или заданный внешний вид.
Центрирование, посадка лезвия, боковое отклонение, маркировка поверхности и автоматизация.
Геометрия паза, лезвие/инструмент и допустимые визуальные условия.
Крестообразное углубление H
Определенное H-образное углубление с соответствующим инструментом PH в соответствии с принятыми стандартами.
Проникновение, люфт, осевая посадка, износ сверла и качество обработки.
H-образная форма, размер углубления, стандарт продукции и сверло PH.
Крестообразное углубление Z
Определенное Z-углубление с соответствующим инструментом PZ в соответствии с принятыми стандартами.
Проверки одной и той же системы плюс предотвращение смешивания инструментов H/Z.
Z-форма, размер углубления, стандарт продукта и бита PZ.
Внутренний шестигранник
Осевой доступ и компактная функция внутреннего гаечного ключа.
Посадка по граням, глубина, состояние угла, вставка ключа/биты и режим зачистки.
Стандарт изделия, размер головки и соответствующий инструмент.
Шестигранный внутренний
Определенный лепестковый интерфейс для выбранного изделия и системы инструментов.
Контурный калибр, проникновение, люфт, мусор, срок службы сверла и поведение автоматизации.
Размер элемента, стандарт продукта, калибр и определение сверла.
Внешний шестигранник
Внешний доступ к торцевому ключу или гаечному ключу.
Поперечные грани/углы, торцевой ключ Зазор, скругление и реакция инструмента.
Стандарт головки, размер ключа и размер головки.
Функция контролируемого доступа
Определенная цель сдерживания или контроля инструмента.
Модель угрозы, авторизованное удаление, непрерывность поставок и реагирование на повреждения.
Точный интерфейс, авторизованный инструмент, право собственности/интеллектуальная собственность и обслуживание план.
В описании выбора должно быть указано, почему привод остается в списке кандидатов и какой тест может его исключить. Это полезнее, чем общий список преимуществ. Если подходят как крестообразный, так и шестигранный пазы, изготовьте образцы для серийного производства, используйте необходимые сверла и оборудование, проверьте соосность и износ, а также оцените полученные данные установки и режимы повреждений. Выигрышный интерфейс — это тот, который соответствует проверенным требованиям покупателя.
6. Добавьте требования к автоматизации, прежде чем запрашивать производственные образцы
Автоматизированная сборка расширяет интерфейс за пределы отвертки. Винты необходимо хранить, разделять, ориентировать, транспортировать, подавать, соединять и закручивать. Геометрия головки может влиять на подачу и подачу; привод может влиять на захват или соединение бита; покрытие и масло могут влиять на трение и поведение датчиков; отклонения размеров могут влиять на спуск и гнездо. Винт, который надежно устанавливается вручную, не обязательно готов для подачи и робота.
Определите архитектуру автоматизации, не заставляя поставщика крепежных изделий гадать о запатентованных деталях линии. Укажите, подаются ли винты чашечным способом, ступенчато, продувочным способом, подаются в лотках, захватываются вручную или поставляются через другую систему. Определите особенности ориентации, максимальную рабочую зону, допустимые контактные поверхности, ограничения по чистоте и допустимые риски запутывания или вложения. Объясните, использует ли инструмент вакуум, магнетизм, механическую фиксацию или не использует вспомогательные средства захвата. Если магнитный отклик имеет значение, его следует включить в набор контролируемых требований, а не отправлять в электронном письме с опозданием.
Мониторинг установки должен быть связан с физической приемкой. Траектория крутящего момента может показать сигнатуру процесса, но сама по себе не доказывает усилие зажима, посадку или целостность углубления. Пороговое значение угла может помочь обнаружить отсутствие зацепления, однако на него могут влиять отклонения соединения. Визуальное зрение может подтвердить наличие или положение головки, не обнаружив при этом дефект внутреннего привода. Объединяйте датчики только после того, как определите, какой отказ должен обнаруживать каждый канал и какое ограничение следует за сигналом тревоги.
Таблица 6. План автоматизированной проверки кандидатов на роль «ведущего и ведущего» продукта
Этап
Условие проверки
Записанные доказательства
Вопрос для принятия решения
Презентация
Вариации партий, нормальное загрязнение и допустимые условия упаковки.
Неправильная ориентация, вложенность, застревания и повреждение поверхности по определенному методу.
Может ли головное семейство быть представлено в соответствии с требованиями линии?
Ожидаемые позиционные/угловые отклонения и износ удерживающего элемента.
Падения, ложные захваты, столкновения и угол входа.
Достает ли инструмент винта и удерживает ли его стабильно?
Зацепление привода
Разброс глубины пропила, качество обработки, характерные частицы мусора и износ биты.
Проникновение, люфт, задержка зацепления и повреждение пропилов.
Надежна ли система бит для винтов по допустимым параметрам вариация?
Затяжка
Стек соединений, состояние готовой поверхности, скорость и запрограммированная стратегия.
Трассировка инструмента, конечное положение, признаки соединения и режим отказа.
Разделяет ли контроль допустимые соединения от названных дефектов?
Снятие/обслуживание
Изношенные или подготовленные узлы в соответствии с требованиями применения.
Доступ к инструменту, состояние углубления, следы снятия и сопутствующие повреждения.
Может ли авторизованный сервисный центр безопасно снять винт?
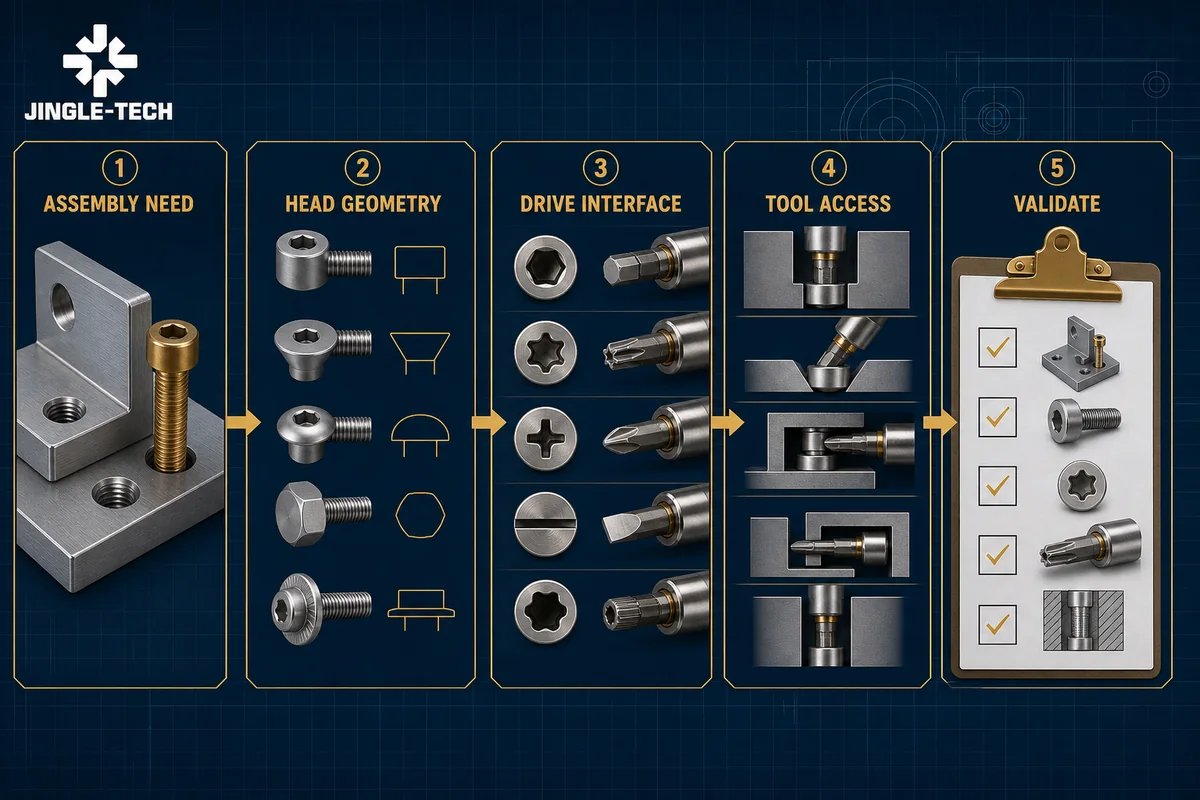
Управляемый путь выбора связывает потребность в сборке, геометрию головки, интерфейс привода, доступ к инструменту и проверку.
7. Баланс внешнего вида, безопасности, защиты и обслуживания
Видимые винты влияют на восприятие продукта. Закругленная головка может выглядеть преднамеренно на одном корпусе и некачественно на другом. Потайная головка может поддерживать гладкую поверхность, но выступающий край может стать препятствием или косметическим дефектом. Контакт инструмента может оставить следы на покрытой или окрашенной головке. Заполнение углублений, заусенцы и непостоянная ориентация могут быть визуально неприемлемы, даже если винт можно установить. Если внешний вид имеет значение, чертеж или стандарт внешнего вида должны определять условия просмотра, защищенные зоны и допустимые следы, а не полагаться на «косметическое качество».
Требования безопасности могут отдавать предпочтение ровной поверхности, препятствовать острым выступам или требовать головку, которую нельзя случайно открутить. Безопасность — это другой вопрос. Контролируемый привод может отпугнуть злоумышленника, но реальная система контроля включает в себя доступность инструмента, авторизованное техническое обслуживание, запасные части, аварийный доступ и доказательства вмешательства.В отделе закупок следует выяснить, кому принадлежит любой запатентованный интерфейс, остаются ли инструменты доступными на протяжении всего срока службы изделия и что произойдет, если поставщик привода изменит геометрию или уйдет с рынка.
Обслуживаемость может противоречить сдерживанию и низкой заметности. Небольшое, неглубокое углубление может удовлетворить промышленного дизайнера, но при этом обеспечить техническому специалисту минимальный контакт после загрязнения или покраски головки. Многократное снятие может изменить углубление и опорную поверхность. Если повторное использование разрешено, следует определить решение о приемке винта и соответствующей резьбы после каждого обслуживания. Если повторное использование запрещено, определите комплект для замены и убедитесь, что спецификация материалов и сервисная документация точно соответствуют головке и приводу.
Таблица 7.Требования жизненного цикла, которые могут изменить выбранный интерфейс
Потребность жизненного цикла
Определить перед поиском
Доказательства валидации
Контроль цепочки поставок
Косметическая поверхность
Цвет/отделка, зона обзора, выступающее/заподлицо состояние и предел следов инструмента.
Утвержденный визуальный эталон или документированный критерий при указанном освещении.
Упаковка, обработка и состояние сверла.
Безопасность пользователя
Допустимый выступ, состояние кромок и ограничения доступа.
Проверка состояния сборки и соответствующая проверка безопасности продукта.
Запрещена замена головки без разрешения.
Сдерживание доступа
Угрожающий субъект, цель сдерживания и авторизованное хранение инструмента.
Определенная проверка на предмет неправомерного использования и пробное обслуживание.
Доступность инструмента и замены в течение всего срока службы продукта.
Плановое обслуживание
Состояние доступа, циклы, среда и правило замены/повторного использования.
Пробное снятие/повторная установка с репрезентативной обработкой.
Сервисный комплект контролирует точный интерфейс и утвержденный инструмент.
Разборка по окончании срока службы
Требуемое разделение, доступ к инструменту и допустимые повреждения.
Обзор последовательности разборки.
Долгосрочная доступность инструмента и документации.
8. Добавьте полное обозначение головки и привода на чертеж и в запрос предложений
Хорошее обозначение заполняет пробел между концепцией дизайна и приобретаемой, проверяемой деталью.
Для стандартного изделия укажите организацию по стандартизации, номер документа, требуемое издание по контракту, обозначение продукта и любые разрешенные опции. Добавьте обозначение резьбы, соглашение о номинальной длине, требования к материалу/свойствам, отделку, чистоту, маркировку, упаковку и документы по контролю качества. Если головка или привод являются специальными, контролируйте их геометрию и соответствующий калибр или метод измерения, а не комбинируйте стандартное название с противоречащими нестандартными размерами.
Стандарты должны применяться в рамках области действия. ASME B18.6.3-2024 — это стандарт для машинных винтов, самонарезающих винтов и винтов с металлическим приводом в дюймовой серии, находящийся на стадии стабилизированного обслуживания. Это не универсальный каталог метрических головок. Напротив, метрический стандарт ISO может иметь ограниченный диапазон резьбы, марку изделия, класс материала/свойства или описание грузоподъемности. Покупатель должен получить и изучить полный принятый документ; аннотации или заголовка недостаточно для запуска производства.
Избегайте двойных обозначений, создающих два эталона. «Согласно стандарту X, за исключением показанного» может работать только в том случае, если каждое исключение четко указано, а остальные требования стандарта понятны. «Эквивалент X» слабее: эквивалентен по форме головки, углублению, материалу, характеристикам, отделке, взаимозаменяемости или контролю качества? Если альтернативы допустимы, перечислите характеристики, которые должны оставаться идентичными, те, которые могут отличаться, и кто утверждает предлагаемое поставщиком отклонение.
Таблица 8. Анатомия чертежа и выноски запроса предложений
Поле выноски
Что указать
Поставщик должен вернуть
Распространенная неоднозначность
Идентификатор продукта
Номер детали, редакция, стандартная и договорная версия.
Точное предлагаемое обозначение и исключения.
Общее семейство каталога, возвращаемое как “эквивалент.”
Головка
Стандартная форма головки или полностью контролируемая специальная геометрия.
Размеры головки, базовый класс продукта и примечание о грузоподъемности.
Название используется без указания источника размеров.
Дистанционное крепление/углубление
Форма элемента, размер, регулирующий документ, калибр и сопрягаемая бита/инструмент.
Предлагаемый элемент и метод проверки.
“Крест,” “звезда” или «Аллен» используется как полная геометрия.
Резина/длина
Система, размер, шаг/TPI, допуск/класс, длина и базовая система.
Признанная основа резьбы и измерения.
Условия длины для потайной и непотайной резьбы игнорируются.
Материал/свойства
Система материалов, состояние и применимая спецификация свойств.
Предлагаемый сорт/класс и маршрут документа.
Название материала рассматривается как полное механическое определение.
Отделка
Система покрытия, внешний вид, требования к толщине/функциональным характеристикам и приемка после отделки.
Предложение по процессу, исключения и план испытаний/документации.
Цвет используется только в качестве спецификации покрытия.
Сборка и проверка
Инструмент сопряжения, состояние валидации, критически важные параметры качества (CTQ), методы, выборка и тип документа.
Осуществимость, предлагаемые меры контроля и индекс доказательств.
“Соответствие и функциональность” без теста или правила принятия решения.
9. Проверьте, как материал, требования к свойствам и отделка влияют на решение о выборе головки/привода
Выбор материала и класса свойств нельзя определить по форме головки. Официальная область применения ISO 898-1:2013 охватывает механические и физические свойства указанных метрических крепежных элементов из углеродистой и легированной стали при определенных условиях и исключениях; на странице ISO в настоящее время указано, что он «требует пересмотра».
В нем также отмечаются ограничения, связанные с геометрией, для определенных форм головок.Стандарт ISO 3506-1:2020 применяется к определенным болтам, винтам и шпилькам из нержавеющей стали и прямо исключает из своей области применения ряд функциональных свойств. Ни один из документов не делает класс свойств полной спецификацией характеристик соединения.
Геометрия головки удаляет или перераспределяет материал вокруг привода. Глубокий внутренний элемент в низкой головке оставляет иное сечение, чем тот же элемент в высокой головке. Именно поэтому некоторые стандарты ISO для кнопочных и потайных изделий явно указывают на снижение нагрузочной способности. Покупателям не следует сочетать желаемый низкий профиль, глубокий привод и высокое обозначение свойств, не проверив, существует ли соответствующий стандартизированный продукт и может ли головка выдерживать требуемые характеристики.
Покрытие также влияет на интерфейс. Покрытие может изменять заполнение углубления, четкость кромки, размеры головки, трение, внешний вид и зацепление инструмента. Электролитическое покрытие высокопрочной стали требует надлежащей оценки риска водородного охрупчивания. Текущий официальный стандарт ISO — это ISO 4042:2022 вместе с Поправкой 1:2026, когда эта поправка будет принята контрактом. Его сфера применения касается систем электролитического покрытия стальных крепежных элементов и включает положения, касающиеся размеров и риска водородного охрупчивания; сам по себе он не определяет все требования к внешнему виду, трению или соединению.
Таблица 9. Граница требований вокруг заголовка и диска
Требование
Почему это взаимодействует
Доказательства покупателя
Граница между состоянием и состоянием
Механические свойства
Проникновение через головную часть и углубление может ограничивать загрузочную способность изделия.
Применимый стандарт на изделие/свойство и требуемый протокол испытаний.
Область применения стандарта, размер, материал, головка и исключения.
Покрытие
Накопление покрытия может изменить посадку, зацепление в углублении, внешний вид и трение.
Проверка размеров/привода после финишной обработки и согласованные данные о покрытии.
Система покрытия и контрактное издание.
Смазка/трение
Реакция при установке зависит не только от геометрии привода.
Специфическое испытание соединения при контролируемом состоянии поверхности.
Универсальный момент затяжки не определяется материалом или приводом.
Коррозия/окружающая среда
Углубление может удерживать носитель; Качество удаления материала может ухудшиться.
Проверка степени обнажения и качества удаления материала, определяемых приложением.
Выбор материала и отделки не гарантирует долговечность.
Внешний вид
На головке видны контакт инструмента и распределение покрытия.
Определенный метод визуального контроля и утвержденный эталон.
Приемка косметических дефектов не зависит от соответствия размерам.
10.Разработайте план контроля, измеряющий интерфейс
Получение сертификата не равнозначно проверке характеристик, контролирующих сборку. Преобразуйте проектную документацию в матрицу контроля: характеристика, источник спецификации, этап, метод, оборудование, отбор проб, запись, правило приемки и реакция. Типичные критические параметры головки/привода могут включать диаметр и высоту головки, геометрию опорной поверхности или зенковки, форму и глубину углубления, люфт или посадку инструмента, заусенцы, состояние поверхности и размеры после чистовой обработки. Фактический список должен быть взят из утвержденного определения и анализа рисков.
Используйте измерительные приборы и измерения для принятия соответствующих решений. Измерительный прибор для определения глубины проникновения может помочь оценить определенную особенность углубления; сборочный сверло полезно для функциональной проверки в контролируемых условиях; оптическое или размерное измерение может характеризовать геометрию. Одно не заменяет автоматически другое. Если две стороны могут измерять по-разному, согласуйте метод, базовую точку, условия окружающей среды, оснастку и правило принятия решения до начала производства.
Прослеживаемость измерений должна быть обеспечена для результата. В Политике NIST по метрологической прослеживаемости прослеживаемость объясняется как свойство результата измерения, связанное документированной, непрерывной калибровочной цепочкой, в которой каждое звено вносит вклад в неопределенность. NIST также подчеркивает, что сама по себе прослеживаемость не гарантирует пригодность для использования по назначению. Таким образом, калибровочная наклейка или слово «NIST» не показывают, что метод может обеспечить соответствие допускам покупателя или воспроизвести заданную характеристику.
Таблица 10. Матрица проверки головки и привода
Характеристика
Возможная категория методов
Управление методами
Вопрос-реакция
Диаметр/высота головки
Контактное или оптическое измерение размеров.
Опорная точка, линейка для измерения заусенцев/кромок, возможности инструмента и состояние готовой продукции.
Какую партию следует исследовать и на каком этапе процесса?
Определенный калибр, измерение профиля или проверка сопряжения посадочного места.
Зона контакта, базовая точка головки, метод измерения угла/диаметра и состояние калибра.
Находится ли винт, ответное посадочное место или и то, и другое под угрозой?
Форма/размер углубления
Стандартно указанный калибр или контролируемый метод измерения размеров.
Правильный стандарт/издание характеристик, размер калибра, износ и настройка.
Влияет ли отказ на зацепление, осмотр или и то, и другое?
Проникновение/шатание
Применимый калибровочный шаблон или согласованный метод интерфейса инструмента.
Эталонный инструмент, усилие посадки, определение угла и повторяемость.
Это брак продукции или спор по методу?
Документированный визуальный осмотр.
Освещение, увеличение (если есть), зоны, эталонные образцы и глоссарий дефектов.
Влияет ли это на функциональность, внешний вид или удобство использования?
Функциональность сборки
Испытание соединения и инструмента, предназначенных для производства.
Соответствие партии, сверла, оборудования, программы, отделки и пределов принятия решений.
Какие входные данные изменились и что требует повторной проверки?
Выборка должна соответствовать контракту и применению. ISO 3269:2019 предусматривает процедуру приемки покупателем в случаях отсутствия предварительного соглашения, но ее официальная область применения исключает крепежные изделия, предназначенные для крупносерийной машинной сборки, специальных применений и специально разработанных применений, требующих более совершенного внутрипроизводственного контроля и отслеживания партии. На официальной странице также указано, что ведется разработка пересмотренной версии. Поэтому автоматизированная программа OEM должна предусматривать предварительное соглашение, основанное на оценке рисков, а не ссылаться на ISO 3269 как на универсальный план контроля.
Терминология в документах по контролю также нуждается в дисциплине. ISO 16228:2017 определяет типы и содержание документов по контролю крепежных изделий, запрашиваемых при оформлении заказа, включая декларации и протоколы испытаний. Его область применения исключает специальные или специально разработанные приложения, требующие других процедур, таких как первичные образцы. Протокол испытаний может служить подтверждением заказа; он не означает автоматически одобрение первого образца, валидацию процесса или разрешение на отгрузку.
11. Требуйте структурированного ответа от поставщика
Профессиональное коммерческое предложение должно показывать, что будет поставлено, а не просто повторять описание покупателя. Попросите каждого участника тендера предоставить точный стандарт и версию продукта, обозначение головки и привода, схему резьбы и длины, основу материала/свойств, способ обработки поверхности, предлагаемый способ производства, внешние процессы, методы контроля, пакет документов, упаковку и все исключения. Поставщик должен указать используемое для собственных проверок сверло или ключ и отметить любые противоречия между геометрией головки, глубиной проникновения привода, классом материала/свойств или покрытием.
Для нестандартной геометрии запросите уточненный ответ о возможности. Каждая характеристика должна быть принята, подвергнута сомнению или предложена для пересмотра. Открытые вопросы требуют указания технического ответственного и срока выполнения. Предложение, которое молчаливо предполагает другой размер углубления или изменяет высоту потайной головки, не сопоставимо с предложением, основанным на чертеже. Коммерческое сравнение проводится после технической нормализации.
Таблица 11. Минимальная рентабельность поставщика для закупок с использованием головки блока цилиндров
Вернуть товар
Приемлемое содержимое
Отзыв покупателя
Шлюз выпуска
Заявление о конфигурации
Часть/ревизия, стандарт/издание и предлагаемое обозначение.
Соответствует контролируемой базовой версии запроса предложений.
Нет неразрешенного конфликта идентификаторов.
Регистрация исключений
Каждое отклонение, причина, затронутая функция и предложение.
Решение инженерного отдела и отдела качества.
Письменное разрешение перед началом производства.
Карта процессов и подпроцессов
Маршрут по операциям и контролируемый внешний процесс.
Риски для головки, углубления, отделки и отслеживаемости.
Согласованный маршрут и триггеры изменений.
Инспекция предложение
Характеристика, метод, оборудование, этап, отбор проб и запись.
План соответствия метода и корреляции.
Утвержденная матрица контроля.
План отбора проб
Производственный замысел, представленный маршрут, идентификатор образца и отклонения.
Что может и не может проверить образец.
Разрешение на авторизованное испытание и результаты.
Обязательства по изменениям
Триггеры уведомления/утверждения для источника, инструмента, подсистемы, процесса или определения.
Соответствие процессу клиента.
Договорной контроль перед повторной поставкой.
12. Используйте контролируемое испытание принятия решения вместо убедительной выборки
Гипотетическое упражнение по принятию решения — не кейс JINGLE-TECH: OEM-производитель сравнивает крестообразную угловую головку и шестигранную угловую головку для автоматизированной станции сборки корпусов. Никакие производственные показатели, заявления о возможностях или результаты не подразумеваются. Цель — показать, как покупатель может структурировать доказательства перед выбором.
Сначала команда фиксирует пакет соединений, резьбу, материал, отделку и предполагаемый размер головки. Она определяет точную форму крестообразного углубления и соответствующее сверло, а не просто называет его «крестообразная головка». Она определяет точную шестигранную особенность и стандартную опцию продукта. Оба кандидата должны располагаться на одной и той же заданной опорной поверхности и оставаться в пределах одной и той же эстетической зоны. Группа автоматизации предоставляет репрезентативные условия представления, захвата и забивания; отдел качества согласовывает критерии измерения углубления и визуальные критерии; служба подтверждает пригодность инструмента для извлечения.
Испытание предназначено для выявления различий, а не для предварительного определения желаемой формы. Образцы идентифицируются по партии и конфигурации. Сверла идентифицируются, и контролируется их износ. Группа регистрирует ошибки представления, поведение при зацеплении, траектории движения инструмента, конечное положение головки, повреждения углубления и наблюдения за извлечением в заданных условиях.Любой кандидат, требующий изменения программы инструмента, получает собственную проверенную настройку; принудительное использование обеих программ в одной настройке приведет к путанице при сравнении приводов с произвольным выбором управляющего элемента.
Таблица 12. Гипотетическая запись решения по головке и приводу
Вопрос для принятия решения
Управляемый ввод
Доказательства для сравнения
Возможный вариант
Подойдут ли обе головки и встанут ли на место?
Одинаковый пакет соединений и контролируемая опорная поверхность.
Контур, контакт, конечное положение и состояние поверхности.
Сохранить, изменить интерфейс или исключить кандидата.
Можно ли задействовать каждый привод?
Правильная идентификация битов, нормальное отклонение и доступ.
Неисправности захвата, проникновения, люфта и зацепления.
Настройка инструмента/интерфейса, ограничение отклонения или его устранение.
Работает ли мониторинг процессов?
Концепция программы, проверенная для конкретного кандидата.
Разделение допустимых запусков от заданных именованных ошибок.
Определение пределов, добавление датчика, перепроектирование или остановка.
Приемлем ли внешний вид?
Утвержденная отделка, инструмент и метод осмотра.
Следы, повреждения покрытия и окончательный вид головки.
Изменить обработку/инструмент, переопределить критерии или исключить.
Может ли сервис удалить это?
Представительный сервисный доступ и подготовка.
Ввод инструмента, снятие, повреждение головки и окружающие повреждения.
Утверждение метода обслуживания, изменение интерфейса или запрет повторного использования.
В протоколе принятия решения не должно быть указано, что один привод универсально лучше. В нем должно быть указано, какой кандидат соответствовал условиям, определенным OEM-производителем, какие предположения были использованы, какая конфигурация была утверждена и какие изменения требуют повторной проверки.
Если система нанесения покрытия, инструмент для обработки углублений, сверло, программная стратегия, подающий механизм или соединительное посадочное место впоследствии изменятся, запись позволит провести анализ влияния.
13. Нормализуйте котировки и отклоняйте скрытые замены
Отправляйте каждому участнику тендера один и тот же контролируемый пакет и запрашивайте структурированную декларацию в Таблице 11. Сравнивайте соответствие до цены за единицу. Стандартный продукт от одного участника тендера, почти стандартный продукт от другого и полностью изготовленная на заказ деталь от третьего могут быть жизнеспособными, но они несут в себе различные риски, связанные с инструментами, проверкой, доступностью и изменениями. Четко отмечайте эти различия.
Разделяйте повторяющиеся затраты на детали от неповторяющихся затрат на проектирование, инструменты, измерительные приборы, проверку, отчеты и специальную упаковку. Запрашивайте ценовые сценарии только для объемов и условий, которые подтверждают бизнес-решение. Не следует делать выводы о производственных мощностях, минимальном заказе или сроках выполнения заказа на основе данного руководства; это поля коммерческого предложения, специфичные для конкретного поставщика, и требуют указания конкретной детали, места назначения, подтверждающей упаковки и коммерческих условий.
Таблица 13. Таблица нормализации ставок
Поле сравнения
Участник торгов A
Участник торгов B
Решение покупателя
Точное определение головки/привода
Предлагаемый стандарт/геометрия записи.
Предлагаемый стандарт/геометрия записи.
Проверка на соответствие, уточнение или отклонение.
Совместимость сборки
Предположения об инструменте, доступе и сидении.
Предположения об инструменте, доступе и сидении.
Проверка по результатам аналогичного совместного испытания.
Инспекция/доказательства
Методы, выборка и отчеты.
Методы, выборка и отчеты.
Устранение пробелов и сопоставление методов.
Изменения элементы управления
Инструменты, подуровней и триггеры уведомлений.
Инструменты, подуровней и триггеры уведомлений.
Соответствие процессу утверждения.
Коммерческая основа
Повторяющиеся/неповторяющиеся поля и исключения.
Повторяющиеся/неповторяющиеся поля и исключения.
Сравнивать только после технической нормализации.
Красные флаги в цитате с префиксом head-and-drive
В цитате написано «standard pan head»; но не указывается ни стандарт, ни редакция, ни размеры.
Предлагается крестообразное углубление без информации о форме H/Z и соответствующем сверле.
Предлагается вариант с низким профилем или потайной головкой без ознакомления с примечаниями о допустимой нагрузке в соответствии со стандартами на продукцию.
Поставщик заменяет углубление, потому что использует тот же самый инструмент, без контролируемого сравнения.
Головка и углубление измеряются до нанесения покрытия, хотя контроль сборки осуществляется после нанесения покрытия.
Каталожный чертеж противоречит чертежу покупателя, и не указан приоритет.
Образец считается утвержденным, даже если в нем используется другая головка, сверло, покрытие, инструмент или сопрягаемое посадочное место.
Протокол испытаний предоставляется в качестве автоматического утверждения производства.
«Прослеживаемость по NIST» появляется без определенного результата измерения, калибровочной цепочки или неопределенности.
Претензии по безопасности игнорируют авторизованные сервисные инструменты и доступность долгосрочной замены.
14. Контрольный список покупателя на одной странице перед выпуском
Таблица 14.Контрольный список для проверки типов головок и приводов винтов
Ворота
Вопрос о выпуске
Обязательная запись
Функция
Указаны ли требования к соединениям, сиденьям, доступу, внешнему виду, безопасности и обслуживанию?
Утвержденное заявление об идентичности сборки.
Определение
Являются ли головка, привод, резьба, материал, отделка и стандартные версии однозначными?
Выпущенный комплект чертежей/спецификаций.
Интерфейс
Контролируются ли зоны сопряжения, сверла/инструмента и доступа?
Чертежи интерфейса и определение инструмента.
Валидация
Соответствовали ли образцы, предназначенные для производства, указанным критериям принятия решений?
Отчет о контролируемой валидации и отклонения.
Проверка
Разрешают ли согласованные методы критически важные параметры качества и коррелируют ли они между собой стороны?
Матрица контроля, соглашение о методе и состояние измерительного прибора.
Поставка
Принимаются ли исключения, маршруты, субподрядчики, документы и упаковка?
Требования к возврату и заказу утвержденного поставщика.
Изменение
Понятны ли триггеры повторной проверки и уведомления?
Соглашение о контроле изменений и ответственный владелец.
Связанные производственные возможности
После определения интерфейса головки и привода покупателям могут потребоваться смежные пути снабжения.Просматривайте эти страницы с описанием возможностей только в контексте выпущенной детали и подтверждения поставщика:
1. Какой тип головки винта лучше всего подходит для сборки OEM?
Универсального лучшего типа головки не существует.
Начните с выбора посадочной поверхности, доступной головки и рабочего пространства инструмента, пути приложения нагрузки зажима, материала под головкой, внешнего вида, требований безопасности и обслуживания. Составьте список стандартизированных или полностью определенных семейств головок, а затем проверьте их в предполагаемом соединении. Низкопрофильная головка может решить проблему зазора, но при этом создать ограничение по нагрузке или глубине завинчивания; широкая головка может распределить контакт, но при этом конфликтовать с кромкой или декоративной зоной.
2. Взаимозаменяемы ли винты с плоской головкой и винты с потайной головкой?
Не следует предполагать, что это так. Они могут отличаться по высоте, диаметру, геометрии нижней части/подшипника, глубине завинчивания, стандартной области применения и нагрузке. Даже если резьба и номинальная длина совпадают, рабочее пространство сборки и зацепление инструмента могут не совпадать. Сравните точно принятые стандарты продукции или чертежи и проведите авторизованную проверку отклонений.
3. Когда OEM-производителю следует использовать потайную головку?
Оцените ее, когда требуется ровная или утопленная поверхность, контролируемая аэродинамическая/управляемая поверхность или определенный внешний вид, и сопрягаемый компонент может поддерживать правильно определенную потайную головку. Контролируйте геометрию головки и седла одновременно. Проверьте толщину панели, материал, выравнивание, схему контакта, нагрузочную способность, доступ к инструменту и конечное положение. Потайную головку не следует выбирать только потому, что она «выглядит ровно» в CAD.
4.Почему два винта с потайной головкой и одинаковой резьбой могут располагаться на разной высоте?
Возможные причины включают разные стандарты головок или высоту головок, разную геометрию, вариации диаметра или глубины, глубину углубления, вариации зенковки сопряженного винта, несоосность, заусенцы, покрытие и общепринятые обозначения длины/базовых значений. Перед определением причины проверьте как сам винт, так и сопряженное посадочное место на соответствие общепринятым стандартам.
5. Всегда ли шестигранная головка лучше, чем крестообразная?
Нет. Каждый из них должен оцениваться как определенная система винтовых сверл и инструментов. Шестигранные элементы и крестообразные углубления имеют разные стандарты, калибры, интерфейсы инструментов и особенности поставки. Производительность зависит от размера и качества элемента, геометрии изделия, сверла, доступа, отделки, настроек установки и поведения соединения. Используйте сравнительные испытания, соответствующие производственным целям, а не универсальный рейтинг.
6. Можно ли рассматривать сверла PH и PZ как альтернативы?
Не рекомендуется неконтролируемая замена. ISO 4757 определяет формы углублений H и Z, а ISO 8764-1 определяет наконечники PH для углублений H и наконечники PZ для углублений Z. Чертеж производителя и рабочее место должны указывать требуемое углубление и соответствующий инструмент, чтобы операторы, отдел закупок и контроля не смешивали системы.
7. Что означает риск проскальзывания для покупателя?
Это риск того, что инструмент потеряет стабильное зацепление или сместится с приводного интерфейса во время установки или снятия, что потенциально может повредить углубление, инструмент, покрытие или близлежащую поверхность.
Механизм и допустимый уровень зависят от выбранного интерфейса и процесса. Определите зацепление, выравнивание, осевую силу, износ сверла и условия мониторинга, затем наблюдайте за отказами в контролируемом испытании.
8. Как следует проверять углубление?
Используйте метод, требуемый принятым стандартом на углубление или изделие, и план проверки покупателя. В зависимости от характеристики это может включать в себя указанные калибры для формы или глубины проникновения, методы измерения размеров, оценку люфта и контролируемую функциональную проверку инструмента. Укажите стандарт и редакцию характеристики, размер/статус калибра, метод, выборку и реакцию. Случайная проверка посадки сверла не является автоматически проверкой соответствия.
9. Гарантирует ли калиброванный измерительный прибор приемлемый результат?
Нет. Калибровка и метрологическая прослеживаемость обеспечивают уверенность в результате измерения, но метод все равно должен соответствовать допуску и характеристике. Политика NIST специально отмечает, что одной лишь прослеживаемости недостаточно для обеспечения пригодности к использованию. Контролируйте измеряемую величину, настройку, неопределенность, износ измерительного прибора, условия окружающей среды и правило принятия решения.
10. Следует ли проверять размеры головки и углубления до или после нанесения покрытия?
В контракте должно быть указано, какое условие контролирует каждую характеристику. Поскольку покрытие может изменять зацепление углубления, четкость кромки, размеры головки и трение, критически важные проверки интерфейса обычно требуют принятия решения после финишной обработки, даже если для контроля также используются измерения в процессе производства.Согласуйте стандарт покрытия, стандарт продукции, чертеж и план контроля, а не применяйте общее правило.
11. Доказывает ли класс свойств, что выбранная головка может выдерживать нагрузку соединения?
Нет. Стандарт класса свойств имеет определенную область применения продукта и испытаний, в то время как геометрия головки может ограничивать несущую способность. Действующие стандарты ISO для некоторых головок с потайной головкой и головок с потайной головкой явно указывают на снижение несущей способности. Рабочие характеристики соединения также зависят от сопрягаемой резьбы, зацепления, опорной поверхности, нагрузок при установке и эксплуатации. Инженеры должны использовать применимый стандарт продукции и подтвердить работоспособность соединения.
12. Какую информацию должен включать запрос предложений по автоматизированной сборке?
Включите определение головки/привода, подход к инструменту и максимальную рабочую зону, метод представления, метод захвата, сопрягаемый бит/инструмент, пакет соединений, состояние отделки, концепцию управления, критически важные параметры качества (CTQ), репрезентативные условия проверки, цель образца и триггеры изменений. Предоставьте достаточно информации о процессе, чтобы выявить риски, одновременно защищая конфиденциальные детали линии, не имеющие отношения к делу.
13. Достаточно ли защитного привода для обеспечения безопасности корпуса?
Нет. Он может способствовать предотвращению доступа, но безопасность также зависит от модели угроз, наличия инструмента, конструкции корпуса, наблюдения или доказательств несанкционированного доступа, авторизованного технического обслуживания и аварийного доступа. Определите цель обеспечения безопасности и модель обслуживания, прежде чем выбирать диск с контролируемым доступом.
14.Может ли поставщик заменить головку или привод без повторного согласования, если резьба остается неизменной?
Нет, если данное определение контролирует этот интерфейс. Изменение может повлиять на доступ, посадку, загрузочную способность, оснастку, автоматизацию, внешний вид, безопасность, обслуживание и проверку. В договоре купли-продажи должны быть указаны условия уведомления и утверждения. Предлагаемый альтернативный вариант должен включать сравнение размеров, функциональных характеристик и доказательств до получения разрешения.
15. В чем разница между протоколом проверки и утверждением производства?
Протокол проверки содержит информацию, определенную заказом и применимым типом документа. Утверждение производства — это разрешение заказчика в рамках его собственной применимой процедуры после рассмотрения необходимых доказательств. ISO 16228 прямо исключает специально разработанные приложения, требующие других процедур, таких как первичные образцы. Не следует рассматривать отчет, пробную отгрузку или подпись поставщика как одобрение, если это не указано в контракте и уполномоченный заказчик не дал на это разрешения.
16. Что покупатели должны отправить в первую очередь для предварительной проверки?
Отправьте контролируемый чертеж и его изменения, статус 3D-модели, детали сопряжения, схему сборки, зону доступа к инструменту, метод установки, требования к материалам/свойствам и отделке, условия эксплуатации, потребности во внешнем виде/безопасности/обслуживании, прогнозные сценарии, ожидания по проверке/документации и известные проблемы. Отмечайте неопределенные моменты как вопросы, а не позволяйте поставщику превращать их в скрытые предположения.
Проверьте издание еще раз на странице выпуска
Проверка источника: 28 августа 2026 г. Это день, когда мы открыли страницы издателя, и ничего больше. Их каталоги меняются. Появляются поправки, издания подтверждаются или заменяются, и более старый документ может выйти из обращения. Прежде чем чертеж или заказ на покупку будут выпущены, назначьте кого-нибудь из команды покупателя, чтобы повторно открыть точный источник, сравнить его статус с контрактом и получить полный стандарт. Приведенные здесь ссылки — это карта к источнику; они не являются самими требованиями.
Актуальный каталог послужил полезным напоминанием. На дату проверки в ISO 3269:2019 и ISO 898-1:2013 были опубликованы уведомления о пересмотре; В стандарте ISO 4042 была внесена поправка в 2026 году; стандарт ISO 10642 был опубликован в 2026 году. Не следует менять редакцию по привычке только потому, что другая редакция новее. Если в соглашении указана редакция, любые изменения проходят через авторизованный покупателем путь управления изменениями.
В качестве ссылок указаны официальные страницы ASME, ISO и NIST, ссылки на которые приведены на страницах, где обсуждалась каждая из вышеперечисленных тем. Их размещение преднамеренно: читатель может видеть, что поддерживает источник, и, что не менее важно, что он не поддерживает. Применяйте каждую ссылку только в рамках заявленной издателем области применения и выбранной для заказа договорной структуры.
Превратите выбор из каталога в контролируемое требование OEM
Предоставьте чертеж, информацию о сопрягаемом сиденье, доступе к инструменту, способе установки и ожидаемых результатах. JINGLE-TECH может рассмотреть запрос и ответить в соответствии с определенным объемом работ; Целесообразность, возможности, коммерческие условия и сроки остаются предметом письменного подтверждения для конкретного проекта.
Поделитесь требованиями к контролируемой сборке для обсуждения запроса на конкретную информацию.