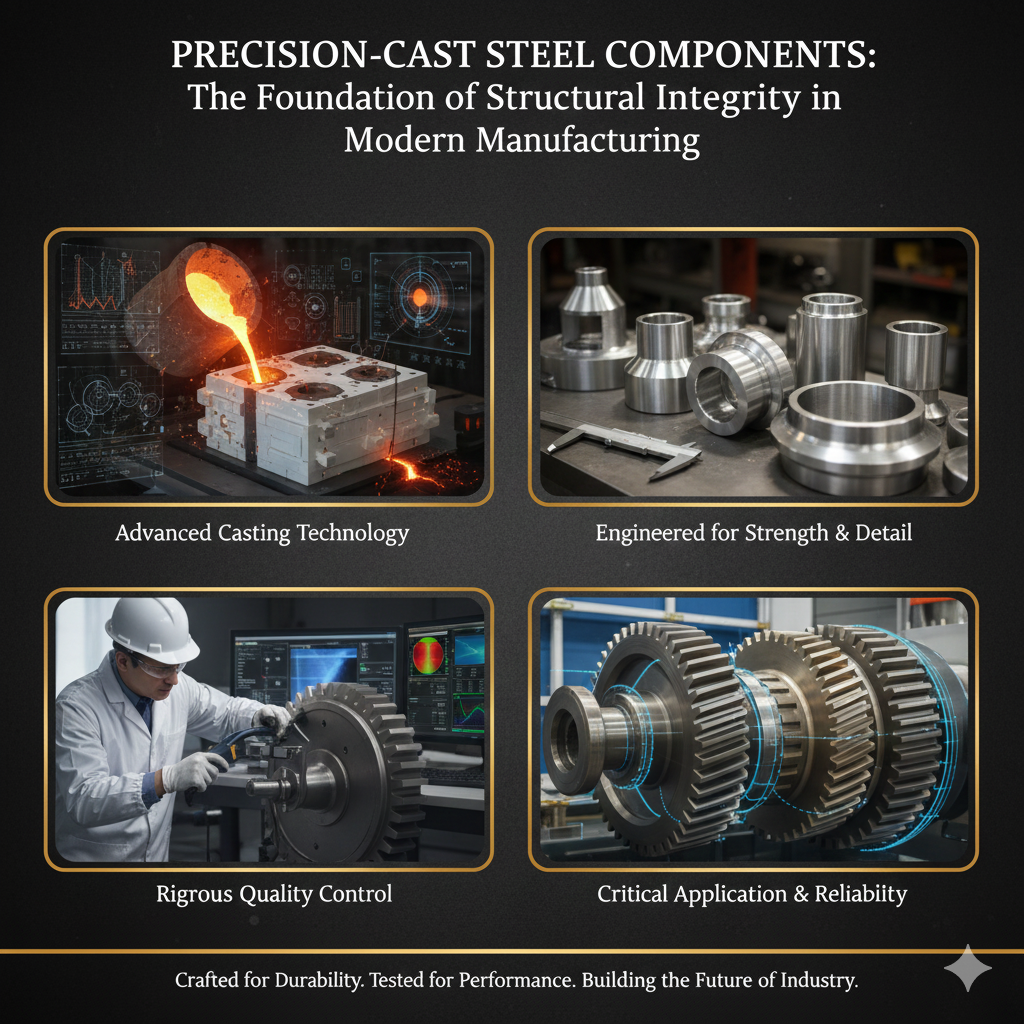
Почему точное литье важно как никогда
В промышленном производстве отказ недопустим. Будь то краны, турбины или автомобильные системы, каждый стальной компонент должен выдерживать нагрузку, быть устойчивым к усталости и идеально соответствовать своему конструктивному элементу.
Традиционное литье часто сталкивается с проблемами размерной однородности и пористости, но точное литье устраняет эти неопределенности за счет контролируемой конструкции пресс-формы, усовершенствованных процессов плавки и передовых методов затвердевания .
Для мировых производителей оригинального оборудования прецизионная литая сталь представляет собой сочетание структурной целостности, геометрической точности и экономичности производства, где качество определяет конкурентоспособность.
Внутри процесса: как прецизионное стальное литье обеспечивает точность
В отличие от традиционного литья в песчаные формы, точное литье (также называемое литьем по выплавляемым моделям) использует восковую модель и керамическую оболочку для создания сверхточной формы. После заливки и охлаждения стали оболочка удаляется, открывая деталь, имеющую форму, близкую к заданной, и требующую минимальной механической обработки.
| Этап | Описание | Влияние на качество |
|---|---|---|
| Создание восковых моделей | Создает точную копию финальной детали | Высокая детализация поверхности |
| Здание из керамической оболочки | Многослойное покрытие для термостойкости | Стабильность размеров |
| Разливка и охлаждение стали | Контролируемая температурная кривая | Уменьшение внутреннего напряжения |
| Удаление и очистка скорлупы | Удаляет остатки и заусенцы | Гладкая поверхность |
| Обработка и отделка | Увеличивает точность допуска | Точность, готовая к сборке |
Автоматизированные литейные линии Jingle поддерживают температуру, вязкость и скорость затвердевания в режиме реального времени, гарантируя соответствие каждой партии стандартам ISO 8062 и ASTM A957.
Материаловедение: выбор подходящего сплава для каждого применения
Детали из прецизионно отлитой стали не являются универсальными. Выбор сплава определяет прочность на разрыв, коррозионную стойкость и обрабатываемость.
| Тип сплава | Механические свойства | Типичные области применения |
|---|---|---|
| Углеродистая сталь (A216 WCB) | Высокая прочность, экономичность | Рамы машин, кронштейны |
| Легированная сталь (A217 WC6/WC9) | Устойчив к жаре и усталости | Генерация электроэнергии, турбины |
| Нержавеющая сталь (CF8/CF8M) | Коррозионностойкий, эстетичный | Клапаны, насосы, морская арматура |
| Инструментальная сталь (Н13) | Износостойкий, устойчивый к истиранию | Инструменты для литья под давлением, формы |
| Дуплексная нержавеющая сталь (CD3MN) | Прочность + коррозионная стойкость | Морские химические заводы |
Благодаря металлографическому анализу и оптимизации термической обработки Jingle адаптирует микроструктуру каждого сплава к реальным условиям напряжений.
Сравнение точного литья и традиционного изготовления
| Критерии | Точное литье | Традиционная механическая обработка/ковка |
|---|---|---|
| Точность размеров | ±0,1 мм | ±0,3 мм или более |
| Отделка поверхности | Ra 1,6 мкм | Ra 3,2 мкм+ |
| Использование материалов | До 95% | 60–70% (высокий уровень отходов) |
| Гибкость дизайна | Сложная внутренняя геометрия | Ограничено инструментами |
| Эффективность затрат (на сложную деталь) | От умеренного до низкого | Высокая из-за времени обработки |
Для сложных деталей — корпусов шестерен, рабочих колес, ярм — точное литье позволяет добиться сложных форм без дополнительной сварки или сборки, сокращая время производства на 20–40 % .
Практическое руководство по выбору для инженеров и покупателей
При выборе прецизионных литых стальных деталей правильное решение зависит от приоритетов производительности, а не только от стоимости.
Ниже приведены практические сценарии, которые помогут согласовать спецификации с целями проекта:
| Состояние проекта | Инженерная задача | Рекомендуемое решение |
|---|---|---|
| Высокая вибрация (например, компрессоры) | Усталость и ослабление нити | Использовать легированную сталь с дробеструйной обработкой |
| Внешняя или морская среда | Солевая коррозия | Выбирайте литье из нержавеющей стали CF8M |
| Тяжелая статическая нагрузка | Риск деформации ползучести | Выбрать низколегированную сталь с термической обработкой |
| Сборка с жесткими допусками | Риск несоосности | Постобработка на станке с ЧПУ после литья |
| Легкая структурная рама | Необходимость баланса массы и силы | Использовать дуплексную сталь с уменьшенной толщиной стенки |
Эти рекомендации гарантируют, что компонент не только подходит, но и функционирует в условиях длительной нагрузки, что является настоящим испытанием надежности конструкции.
Почему производители оригинального оборудования выбирают Jingle в качестве партнера по кастингу
1. Сквозной контроль точности
От 3D-моделирования до ультразвукового контроля — каждый процесс полностью прослеживается.
2. Система качества экспортного класса
Сертификация по стандартам ISO 9001 и CE, гарантирующая соответствие требованиям на рынках ЕС и Северной Америки.
3. Гибкие объемы заказов
От прототипов до партий большого объема — производственные линии масштабируются без ущерба для точности.
4. Варианты обработки поверхности
Дробеструйная обработка, цинкование, чёрное оксидирование и пассивация продлевают срок службы компонентов.
5. Логистика и документационная поддержка
Каждая партия товара включает отчеты о проверке, MTC и сертификаты RoHS/REACH для таможенной очистки.
6. Совместная разработка
Техническая группа Jingle оказывает поддержку клиентам на всех этапах — от оптимизации чертежей до выбора сплава, сокращая затраты на испытания и сроки выполнения заказа.
Часто задаваемые вопросы
В1 – Могут ли литые стальные детали заменить кованые?
Да, во многих применениях со средней нагрузкой они обеспечивают сопоставимую прочность при более низких затратах на механическую обработку.
В2 – Какую толерантность может гарантировать Jingle?
Обычно ±0,1 мм для мелких деталей, ±0,2 мм для крупных отливок после механической обработки.
В3 – Как предотвратить пористость литой стали?
При использовании вакуумной плавки и контролируемой кристаллизации дефекты обнаруживаются с помощью рентгеновского и ультразвукового контроля.
В4 – Можно ли наносить покрытия после литья?
Да, мы предлагаем услуги по цинкованию, порошковой окраске и эпоксидной покраске с учетом воздействия окружающей среды.
Создание структурной уверенности за счет точности
Каждая деталь, выходящая из литейного цеха Джингла, несет в себе обещание точности, прочности и долговечности .
Объединяя опыт в металлургии с обработкой на станках с ЧПУ, мы поставляем стальные отливки, которые надежно работают на всех континентах и в любых условиях.
Если для вашего следующего проекта потребуются прецизионные литые компоненты, соответствующие международным стандартам, узнайте больше на домашней странице Jingle или свяжитесь с нашими инженерами, используя функцию «Связаться с нами» .